Ist das Ihr Unternehmen?
Profil kostenlos übernehmen: Anfragen erhalten, Daten selbst korrigieren, Verifiziert-Abzeichen beantragen.
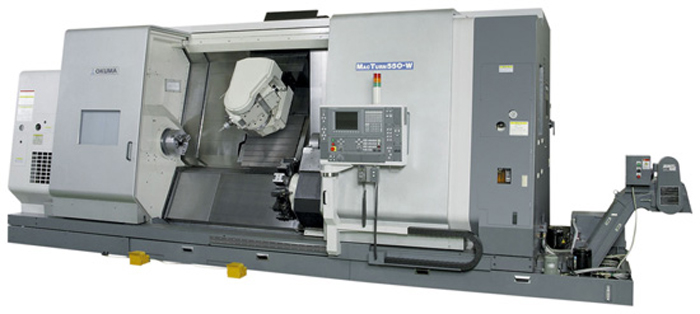
CNC-Zerspanung, CNC-Teilefertigung und Schweißkonstruktionen für den Maschinen- und Anlagenbau im Münchner Westen.
Konrad Herrmann Maschinenbau GmbH
Unterschweinbach (Büro) · Egenhofen (Fertigung)Neu auf Amplifa
Über Herrmann Maschinenbau
Die Konrad Herrmann Maschinenbau GmbH ist ein 1986 gegründeter Familienbetrieb aus dem Münchner Westen mit Sitz in Unterschweinbach und Fertigung in Egenhofen (Landkreis Fürstenfeldbruck). Das Unternehmen fertigt Einzelteile, Kleinserien und 0-Serien per CNC-Zerspanung (Drehen und Fräsen bis 5- bzw. 9-achsig), Schweißkonstruktionen und Stahlbau. Der Maschinenpark umfasst unter anderem Dreh-Fräszentren, 5-Achs-Bearbeitungszentren von Reiden, Matsuura und Alzmetall, CNC-Drehmaschinen von OKUMA und Mori Seiki sowie eine Portalschneidmaschine für Plasma- und Autogenschneiden von Blech bis 2300 x 3000 mm. Ergänzt wird die Fertigung durch Bohren, Sägen, Kanten auf einer 200-t-Hydraulikpresse und kleinere Lackierarbeiten; Oberflächenbehandlung, Härteverfahren sowie Rund- und Flachschleifen werden über externe Partner vermittelt. Kunden stammen aus dem Anlagenbau, der Kunststoff- und Baumaschinenindustrie sowie der Hydraulikkomponenten-Fertigung. Die CAD/CAM-Programmierung erfolgt auf mehreren Programmierplätzen mit Geovision, Solidworks/Camwork und AutoCAD LT.
- Standort
- Unterschweinbach
- Verfahren
- CNC-Zerspanung / CNC-Teilefertigung, Schweißkonstruktionen / Schweißen (MAG, WIG), Drehen, Fräsen, Bohren, Brennschneiden / Plasmaschneiden (bis 30mm) / Autogenschneiden (bis 200mm), Stahlbau, Sägen (Bandsäge, Kreissäge)
- Werkstoffe
- Blech (Stahl), alle Materialien (Schweißen), Stahl / Blech, Alle schweißgeeigneten Materialien
- Zertifikate
- Geprüfte Schweißer nach DIN EN 287-1 / EN ISO 9606-2
- Gegründet
- 1986
- Branchen
- Anlagenbau, Kunststoffindustrie, Baumaschinenindustrie, Hydraulikkomponenten
- 01
CAD/CAM-Programmierung
- 02
Sägen / Brenn- und Plasmaschneiden
- 03
CNC-Drehen
- 04
CNC-Fräsen
- 05
Bohren
- 06
Schweißen / Stahlbau
- 07
Kanten (Presse)
- 08
Kleinere Lackierarbeiten
- 09
Zulieferung: Oberflächenbehandlung, Härten, Schleifen über Partner
Werkstoffe & Verfahren
Stahl / Blech
Einsatz im Schweißkonstruktions- und Stahlbau sowie beim Plasma- und Autogenschneiden von Blech bis 2300 x 3000 mm.
Alle schweißgeeigneten Materialien
Schweißen aller Materialien in MAG- und WIG-Verfahren auf fünf Schweißplätzen.
Standorte
Unterschweinbach
DEBüro und Rechnungsanschrift
Egenhofen
DEFertigung und Lieferanschrift
- Stückgewicht / Größe
- Schweißbaugruppen bis 3 t
- Losgröße
- Einzelteile bis Kleinserie / 0-Serie
- Werkstoffe
- Stahl/Blech, alle schweißgeeigneten Materialien
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| CNC-Zerspanung / CNC-TeilefertigungZerspanung | – | – | – | Einzelteile – Kleinserien / 0-Serien | – |
| Schweißkonstruktionen / Schweißen (MAG, WIG)Fügen | – | – | 3 t (Schweißbaugruppen) | – | alle Materialien |
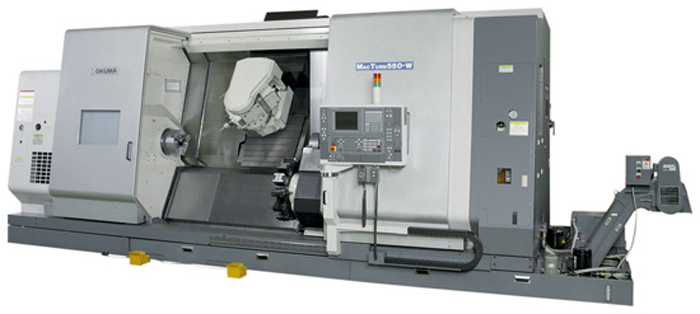
| DrehenZerspanung | – | 2000mm (Drehlänge OKUMA Macturn 550) × Ø 720 mm | – | – | – |
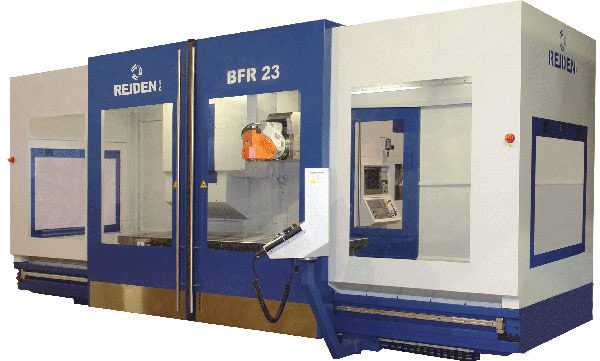
| FräsenZerspanung | – | 3000mm (X-Verfahrweg Reiden BFR23) × 1200mm × 1500mm | – | – | – |
| BohrenZerspanung | – | – | – | – | – |
| Brennschneiden / Plasmaschneiden (bis 30mm) / Autogenschneiden (bis 200mm)Zerspanung | – | 3000mm × 2300mm | – | – | Blech |
| StahlbauMontage | – | – | – | – | – |
| Sägen (Bandsäge, Kreissäge)Zerspanung | – | 300x260mm (Flachmaterial max.) | – | – | – |
| Umformung / Blechkanten (Hydraulikpresse 200to., b=1250mm, bis 10mm Blechstärke)Umformung | – | 1250mm | – | – | Blech bis 10mm |
| Lackieren (kleinere Lackierarbeiten)Oberfläche | – | – | – | – | – |
| Oberflächenbehandlung (externer Partner)Oberfläche | – | – | – | – | – |
| Härteverfahren (externer Partner)Wärmebehandlung | – | – | – | – | – |
| Rund- und Flachschleifen (externer Partner)Zerspanung | – | – | – | – | – |
| CAD/CAM-Programmierung / Engineering (Geovision, Solidworks/Camwork, AutoCAD LT)Engineering | – | – | – | – | – |
19 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| CNC Dreh-Fräszentrum (9-Achsen) | OKUMA MACTURN 550 | 1 | Futter Ø bis ca. 600, Schwing-Ø 720, Drehlänge bis 2000, Dreh-Ø bis 720, Lünette bis Ø 320, 80 | – | Egenhofen |
| 5-Achs-Bearbeitungszentrum | Reiden BFR23 | 1 | X3000mm, Y1200mm, Z1500mm, Rundtisch Ø1000mm B-Achse, 120 Werkzeuge, Steuerung Heidenhain iTNC530 | – | Egenhofen |
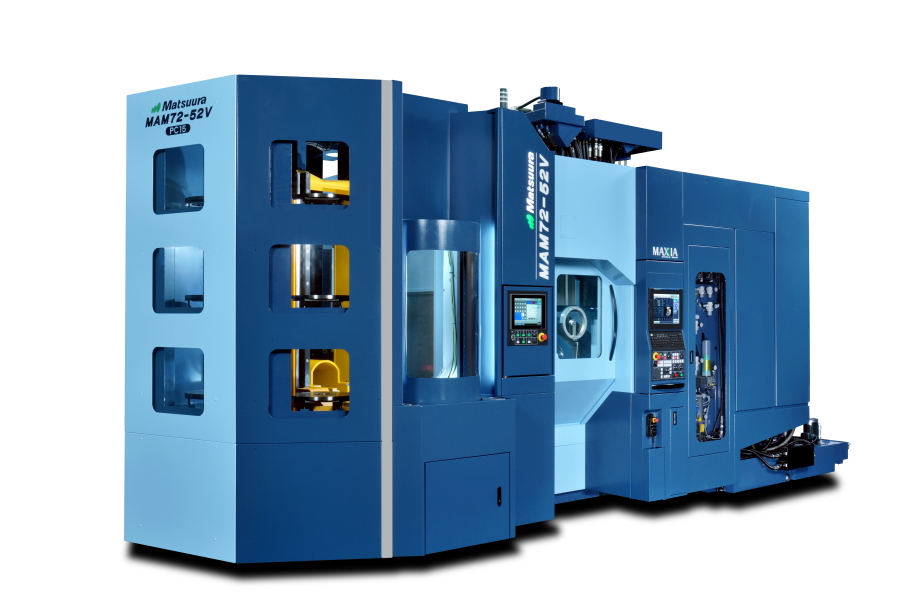
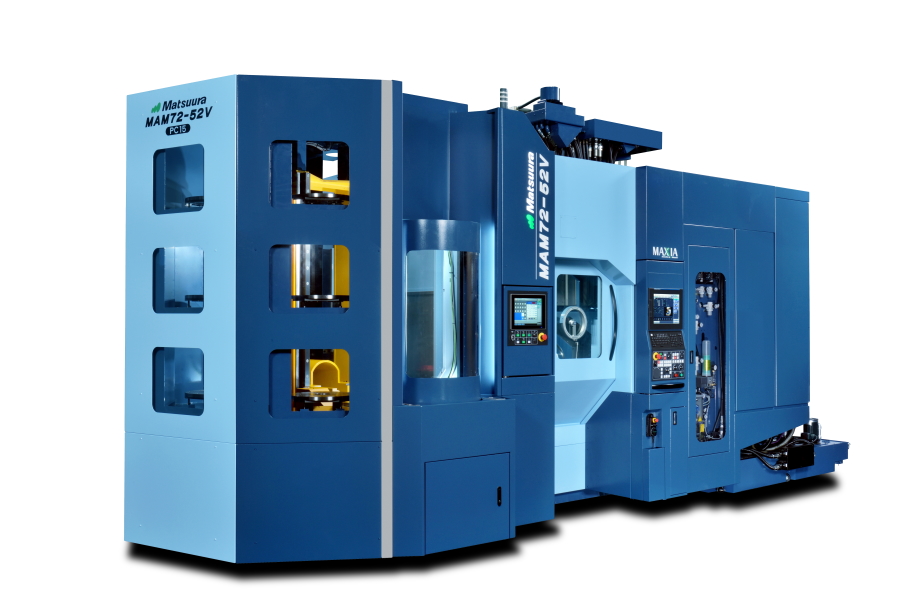
| 5-Achs-Bearbeitungszentrum | Matsuura MAM72-52V | 1 | X1.010mm, Y540mm, Z610mm, C+/-360°, B+30°/-125°, Palettengröße Ø400, Palettenturmspeicher 15 | 2021 (neu) | Egenhofen |
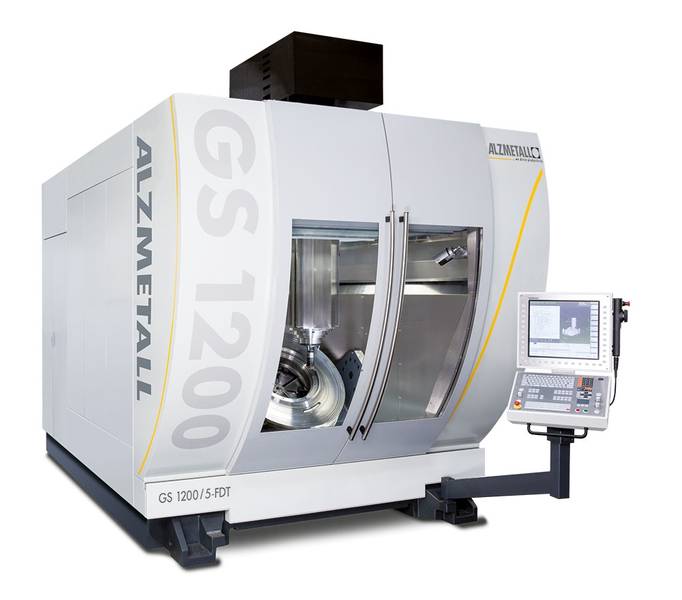
| 5-Achs-Bearbeitungszentrum | Alzmetall GS1200/5-T | 1 | X1000mm, Y1200mm (+500/-700), Z800mm, C+/-360°, A+/-140°, Steuerung Heidenhain TNC 640 | – | Egenhofen |
| 5-Achs-Bearbeitungszentrum (mit Kuka KR 500-2, Traglast 500 kg / 6 Achsen) | Alzmetall GS1000-5 | 1 | X800mm, Y800mm, Z600mm, C+/-360°, A+/-120°, Steuerung Heidenhain iTNC530, 126 Werkzeuge | – | Egenhofen |
| 5-Achs-Bearbeitungszentrum | Alzmetall GS600 E/5 | 1 | X460mm, Y600mm, Z400mm, C+/-360°, A+/-140°, Steuerung Heidenhain TNC 640 | – | Egenhofen |
| CNC-Drehmaschine | OKUMA LU 4000 | 1 | Ø 300mm, Y-Achse, Drehlänge 600mm, Stangendurchgang Ø 80mm, Steuerung OKUMA OSP-P300L | – | Egenhofen |
| CNC-Drehmaschine | Mori Seiki SL 300 BMC | 1 | Ø 450mm, C-Achse, Drehlänge 700mm, Stangendurchgang Ø 90mm, Futter Ø315/400mm | – | Egenhofen |
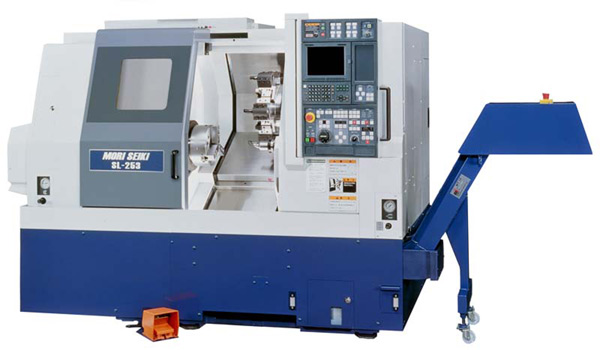
| CNC-Drehmaschine mit Rückseitenbearbeitung / Gegenspindel | Mori Seiki SL 253 BSMC 1000 | 1 | Ø 250mm, C-Achse, Drehlänge 1000mm, Stangenbeladesystem Ø max 70mm, Drehfutter Ø 250mm, | – | Egenhofen |
| CNC-Portalschneidmaschine (Plasma-/Autogenschneiden) | Erlcut e5 | 1 | Blechformate bis 2300 x 3000 mm, Plasma bis 30mm, Autogen bis 200mm | – | Egenhofen |
| CNC-Automatenbandsäge | Behringer | 1 | Max. Ø260mm / Flach 300x260mm | – | Egenhofen |
| Gehrungs-Metall-Kreissäge (CNC) | KASTO KASTO-Flex | 1 | Max. Ø130mm / Flach 140x140mm | – | Egenhofen |
| Automatisiertes Materiallager | KASTO Unitower | 1 | Lagerplätze für 60 Einschübe à 1,5 t | 2008 | Egenhofen |
| Reihenbohrmaschine | MK4 | 4 | – | – | Egenhofen |
| Radialbohrmaschine | – | 1 | Ausladung 1,5m | – | Egenhofen |
| Hydraulikpresse | – | 1 | 200 t, Kanten b=1250 mm, bis 10 mm Blechstärke | – | Egenhofen |
| Markiersystem | – | 1 | 4000×600 (markieren/ankörnen von Bohrungen) | – | Egenhofen |
| Schweißplätze | – | 5 | – | – | Egenhofen |
| Stapler | – | 1 | 5 t | – | Egenhofen |
Zusatzleistungen
Qualität
Geprüfte Schweißer nach DIN EN 287-1 bzw. EN ISO 9606-2 sichern die Qualität der Schweißkonstruktionen. Zerspanung erfolgt auf CNC-Maschinen mit Steuerungen von Heidenhain, Fanuc, Siemens und OKUMA.
| Nachweis | Egenhofen |
|---|---|
| Geprüfte Schweißer nach DIN EN 287-1 / EN ISO 9606-2 |
Firmengeschichte
- 1986
Gründung durch Konrad Herrmann als Ein-Mann-Betrieb
- 1994
Anschaffung der ersten gesteuerten Drehmaschine; Beginn der Ausbildung zum Feinwerkmechaniker (Handwerk), Fachrichtung Maschinenbau
- 1995
Einstellung der ersten Mitarbeiter und Werkstatterweiterung
- 1998
Gründung der Herrmann Maschinenbau GmbH
- 1998-2003
Ständige Betriebserweiterungen
- 2003
Neugründung der Firma HERO durch Junior Robert Herrmann
- 2007
Investition in ein vollautomatisches Materiallager (KASTO Unitower)
- 2017
Umfirmierung der Firma HERO in Herrmann Maschinenbau GmbH & Co. KG
- 2021
Inbetriebnahme der neuen 5-Achs-Maschine Matsuura MAM72-52V im Juli