Ist das Ihr Unternehmen?
Profil kostenlos übernehmen: Anfragen erhalten, Daten selbst korrigieren, Verifiziert-Abzeichen beantragen.
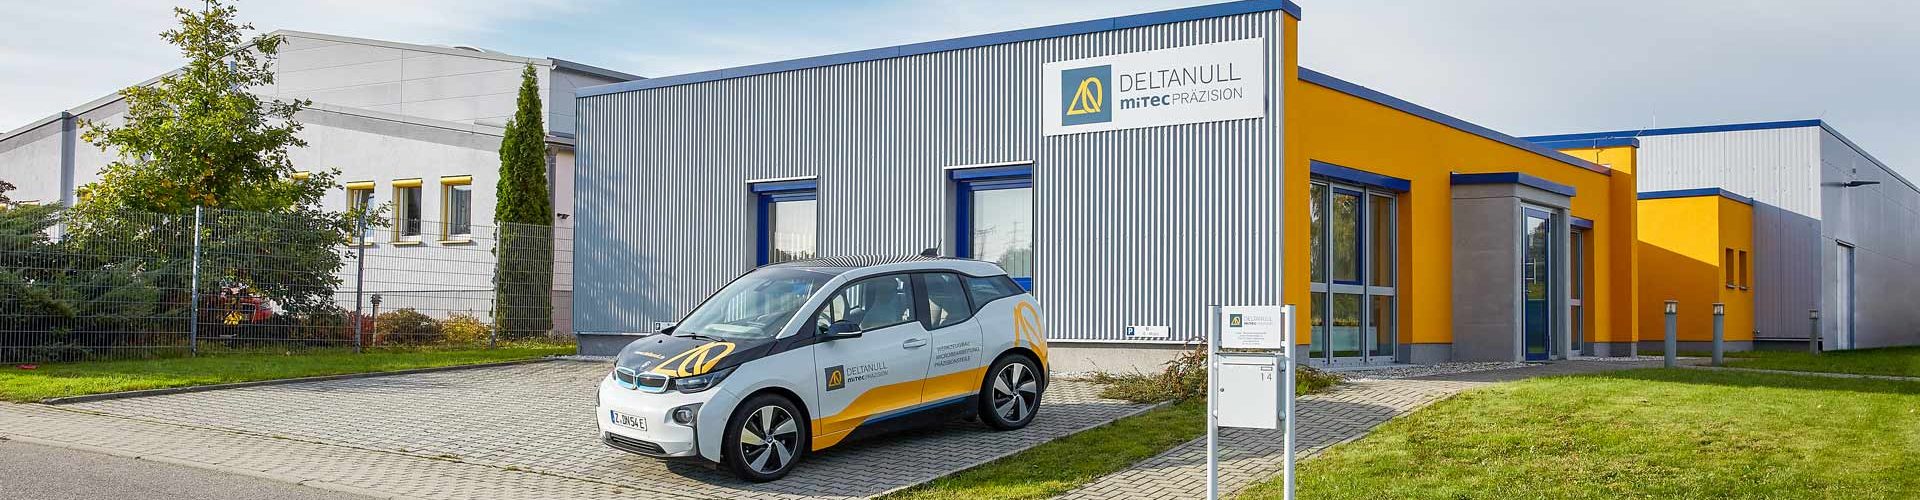
Präzisionsfräsen, Draht- und Senkerodieren sowie Werkzeugbau für Einzelteile, Teilepakete und Kleinserien bis 1 µm Bauteilgenauigkeit.
miTec – Microtechnologie GmbH
09212 Limbach-Oberfrohna, Johann-Esche-Straße 14 (Gewerbegebiet Süd)Neu auf Amplifa
Über miTec – Microtechnologie GmbH
Die miTec – Microtechnologie GmbH (Markenname DeltaNull) ist ein 2008 in Limbach-Oberfrohna gegründeter Lohnfertiger für Mikro- und Präzisionsteile. Das Unternehmen fertigt komplexe Einzelteile, Teilepakete und Kleinserien für den Sondermaschinen- und Anlagenbau, Formen- und Werkzeugbau, die EUV-Lithographie/Halbleiterfertigung sowie die Brennstoffzellen- und Wasserstofftechnik. Die Fertigung umfasst 3- und 5-Achs-Präzisions- und HSC-Fräsen (Hartbearbeitung bis 62 HRC), Draht- und Senkerodieren mit eigener Elektrodenfertigung sowie Profilschleifen. Bearbeitet werden neben Werkzeugstählen Sondermaterialien wie Invar, Titan, Wolfram, Molybdän, Hartmetall, Kupfer und Graphit. Wärme- und Oberflächenbehandlungen (u. a. Vakuumhärten, Plasmanitrieren, Eloxieren, DLC, KeplaCoat) erfolgen über regionale Partner; Reinigung, Inspektion und Verpackung bietet das Unternehmen inhouse an. Mit rund 55.000 Maschinenstunden und etwa 15.000 Teilen pro Jahr liefert miTec namhaften Maschinen- und Anlagenbauern in der Region und darüber hinaus, bei Lieferzeiten von überwiegend 10–20 Arbeitstagen.
- Standort
- Limbach-Oberfrohna
- Verfahren
- 5-Achs-Bearbeitung (Fräsen, Simultanbearbeitung), 3-Achs-Bearbeitung (Fräsen), HSC Fräsen / Hartbearbeitung von Werkzeugstählen bis 62 HRC, Drahterodieren, Senkerodieren mit Formelektroden aus Kupfer oder Graphit, Profilschleifen, Vakuumhärten, Plasmanitrieren
- Werkstoffe
- Werkzeugstahl (gehärtet bis 62 HRC), Sonderstähle Böhler, Tooloxx, Invar / Invar36, Titan, Wolfram, Molybdän, Hartmetall
- Zertifikate
- DIN EN ISO 9001:2015, ISO 9001
- Gegründet
- 2008
- Branchen
- Sondermaschinen- und Anlagenbau/Automatisierungstechnik, Werkzeugbau (Spritz-, Druck-, Schnittwerkzeugbau), EUV-Lithographie/Semiconductor/Halbleiterfertigung, Brennstoffzellen-/Wasserstofftechnik (Bipolarplatten), Formen- und Werkzeugbau, Windkanalmodellbau
- 01
CAM-Programmierung
- 02
Rohteilbeschaffung
- 03
3-/5-Achs-Präzisionsfräsen (HSC, Hartbearbeitung bis 62 HRC)
- 04
Drahterodieren
- 05
Senkerodieren mit eigener Elektrodenfertigung
- 06
Profilschleifen
- 07
Wärmebehandlung (Vakuumhärten, Plasmanitrieren) via Partner
- 08
Oberflächenbehandlung via Partner
- 09
Bauteil-Reinigung, Inspektion und Verpackung (Clean|Check|Pack-UV)
- 10
Qualitätssicherung / 3D-CNC-Koordinatenmessung
- 11
Archivierung der Fertigungsdaten / schnelle Wiederholfertigung
Werkstoffe & Verfahren
3- und 5-Achs-Präzisionsfräsen (HSC-/Hartbearbeitung)
HSC- und Hartbearbeitung von Werkzeugstählen bis 62 HRC; Bauteilgenauigkeiten bis 1 µm an den 5-Achs-Simultanbearbeitungszentren.
Drahterodieren
Draht ab 0,05 mm, Schnitthöhen bis 420 mm, Formate bis 1000 x 800 mm, Oberflächen bis Ra 0,4 und Genauigkeit ±3 µm.
Senkerodieren
Formelektroden aus Kupfer oder Graphit aus eigener Fertigung; Feinstbohrungen ab 0,1 mm Durchmesser, Rauheiten bis 0,5 µmRy.
Profilschleifen
Profilschleifen mit 2 µm Genauigkeit für hochpräzise Konturen.
Wärmebehandlung (Vakuumhärten, Plasmanitrieren)
Wird über verlässliche regionale Partner mit hoher Fertigungstiefe aus einer Hand angeboten.
Oberflächenbehandlung (Eloxieren, TiN, DLC, PU, Verzinken, Brünieren)
Umfassender Behandlungsservice über Partner, auch für Aluminium-Bauteile der Automatisierungstechnik.
Werkzeugstahl (gehärtet bis 62 HRC), Sonderstähle Böhler, Tooloxx
Grundmaterial für Formeinsätze, Stempel, Schieber und Matrizen im Werkzeugbau.
Invar / Invar36
Sondermaterial mit geringem Wärmeausdehnungskoeffizienten, u. a. für EUV-Lithographie.
Titan, Wolfram, Molybdän
Sondermaterialien für Hochpräzisionsbauteile der Halbleiterfertigung.
Hartmetall, Kupfer, Graphit
Erodier- und Elektrodenmaterialien sowie Werkzeugkomponenten.
Standorte
Limbach-Oberfrohna
DEHauptsitz und Produktion im Gewerbegebiet Süd (klimatisiertes Firmengebäude)
- Stückgewicht / Größe
- Formate bis 1000 x 800 mm (Drahterodieren)
- Losgröße
- Einzelteile bis Kleinserien
- Werkstoffe
- Werkzeugstahl, Invar, Titan, Wolfram, Molybdän, Hartmetall, Kupfer, Leichtmetalle
- DMG MORI CMX 50U (5-Achs, 500x450x400 mm, 10 µm)
- DMG MORI DMU 50 3rd Generation (5-Achs, 650x520x475 mm, 6 µm)
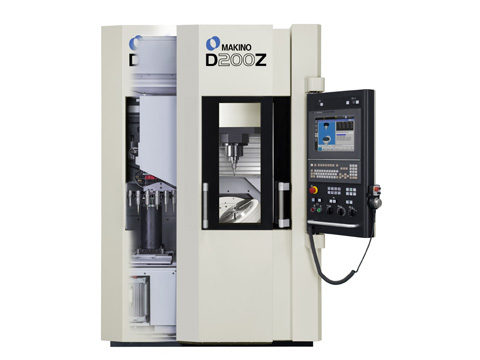
- Makino D200Z (5-Achs-Simultan, 30.000 1/min, 2 µm)
- Makino V22 (5-Achs-Simultan, 40.000 1/min, 2 µm)
- DMG MORI CMX 600 V (3-Achs, 6 µm)
- Makino V33 (vertikales BZ, 30.000 1/min, 2 µm)
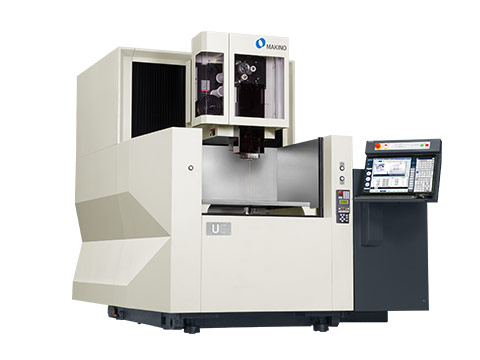
- Makino U6 SE (Drahterodieren, 650x450x420 mm, Konik ±15°, Ra 0,4)
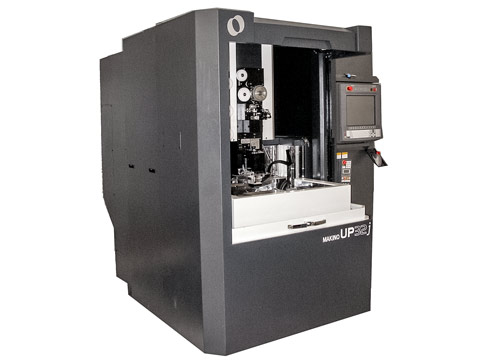
- Makino UP32j (Drahterodieren, Draht ab 0,05 mm, ±3 µm)
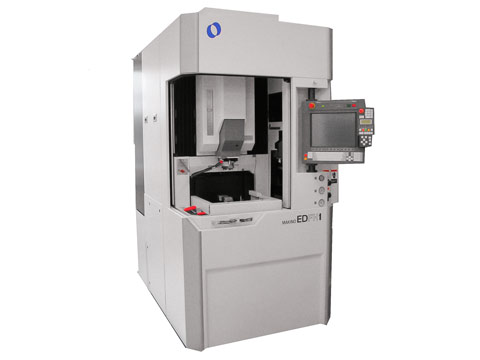
- Makino ED FH 1 (Senkerodieren, ±2 µm, 0,5 µmRy)
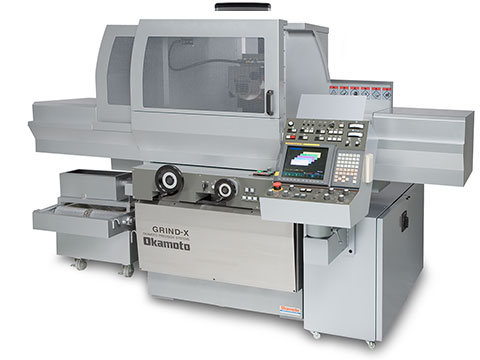
- Okamoto UPZ-525 NCII (Profilschleifen, 2 µm)
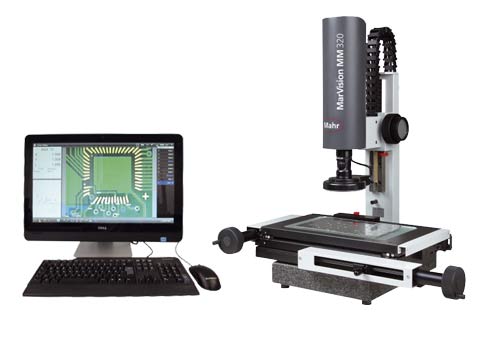
- Mahr MM 320 (Messmikroskop, 1,9 µm)
- Trimos V+ (Höhenmessgerät)
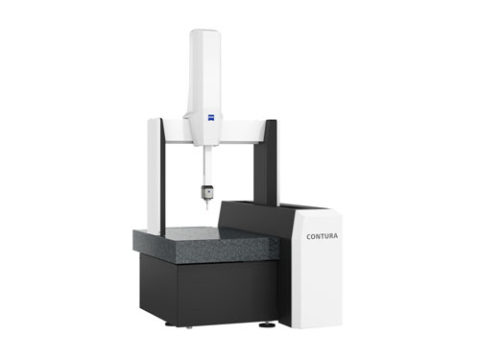
- Zeiss Contura 7/10/6 (3D-CNC-KMM, 1,7 µm + L/350)
- DELTANULL Clean|Check|Pack-UV (Reinigungs-/Prüfstation)
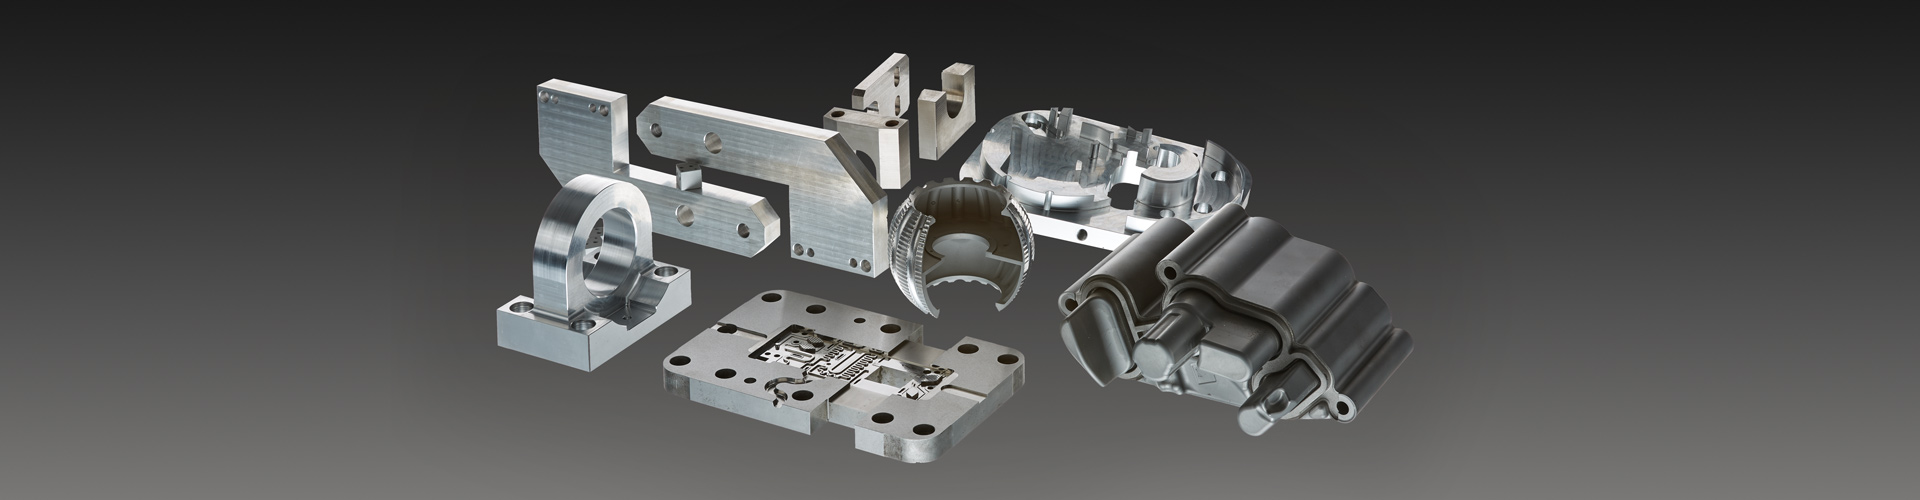
Bauteile
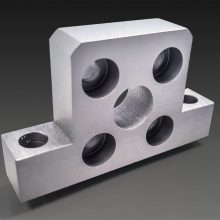
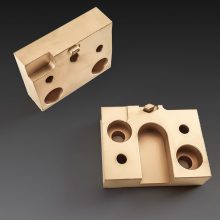
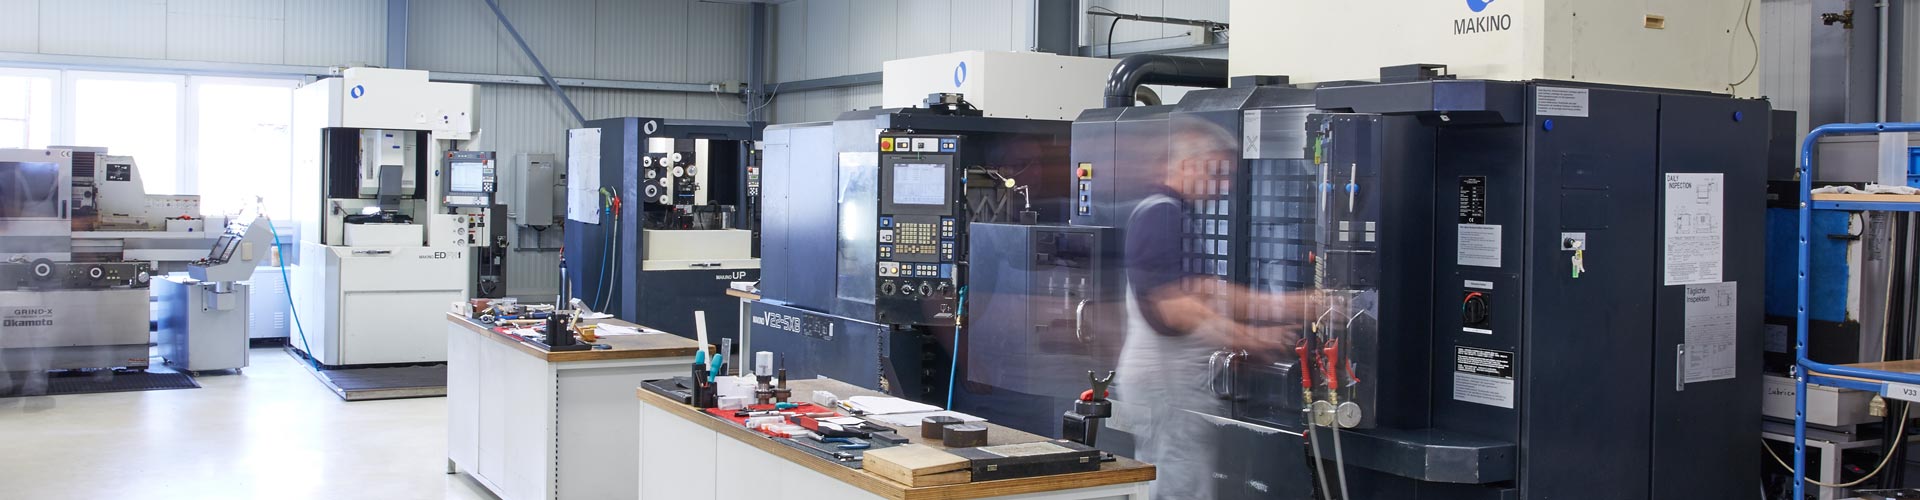
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| 5-Achs-Bearbeitung (Fräsen, Simultanbearbeitung)Zerspanung | 2–10 µm (maschinenabhängig) | – | – | Einzelteile – Kleinserien | Werkzeugstahl, Invar, Titan, Wolfram, Molybdän |
| 3-Achs-Bearbeitung (Fräsen)Zerspanung | 6 µm Positioniergenauigkeit | – | – | – | Werkzeugstahl |
| HSC Fräsen / Hartbearbeitung von Werkzeugstählen bis 62 HRCZerspanung | – | – | – | – | gehärtete Werkzeugstähle, Sonderstähle Invar36, Tooloxx, Böhler, Titan, Wolfram, Molybdän |
| DrahterodierenZerspanung | ± 3 µm (Makino UP32j) · Ra 0,4 | 1000 mm × 420 mm Schnitthöhe | – | – | Werkzeugstahl, Hartmetall, Kupfer, Leichtmetalle |
| Senkerodieren mit Formelektroden aus Kupfer oder GraphitZerspanung | +/-2 µm Gesamtbearbeitungsgenauigkeit · 0,5 µmRy | – | – | – | Werkzeugstahl, Hartmetall, Kupfer |
| ProfilschleifenZerspanung | 2 µm | 400 mm × 250 mm | – | – | – |
| VakuumhärtenWärmebehandlung | – | – | – | – | – |
| PlasmanitrierenWärmebehandlung | – | – | – | – | – |
| EloxierenOberfläche | – | – | – | – | Aluminium |
| Titannitritbeschichtung (TiN)Oberfläche | – | – | – | – | – |
| DLC-BeschichtungOberfläche | – | – | – | – | – |
| AbrasivstrahlenOberfläche | – | – | – | – | – |
| PU-BeschichtungOberfläche | – | – | – | – | – |
| VerzinkenOberfläche | – | – | – | – | – |
| BrünierenOberfläche | – | – | – | – | – |
| KeplaCoat-BeschichtungOberfläche | – | – | – | – | – |
| VernickelnOberfläche | – | – | – | – | – |
| PlasmapolierenOberfläche | – | – | – | – | – |
| 5-Achs-Hochpräzisionsbearbeitung für EUV-Lithographie/Halbleiterfertigung (Bauteilgenauigkeit bis 1Zerspanung | bis zu 1 µm | – | – | – | Invar, Titan, Wolfram, Molybdän |
| Bauteil-Reinigung, Inspektion (Black Light/Weißlicht) und VerpackungPrüfung | – | 600 mm × 670 mm | – | – | – |
| Qualitätssicherung / 3D-CNC-KoordinatenmessungPrüfung | 1,7 µm + L/350 | 700 mm × 1000 mm × 600 mm | – | – | – |
| Werkzeugbau (Formplatten, Stempel, Schieber, Matrizen, Abstreifer, Auswerfer, Formaufbauten)Engineering | – | – | – | – | Werkzeugstahl, Hartmetall, Kupfer |
| Fertigung von Einzelteilen und kompletten Baugruppen (Backen, Greifer, Nester, Werkzeugträger)Zerspanung | – | – | – | – | – |
| Herstellung von Werkzeugen für Bipolarplatten (Brennstoffzellentechnik)Engineering | – | – | – | – | – |
14 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| 5-Achs-Bearbeitungszentrum | DMG MORI CMX 50U | – | 500 x 450 x 400 mm (B C: 115°; 360°), Genauigkeit 10 µ, SIEMENS | – | Limbach-Oberfrohna |
| 5-Achs-Simultanbearbeitungszentrum | DMG MORI DMU 50 3rd Generation | – | 650 x 520 x 475 mm (B C: 145°; 360°), Genauigkeit 6 µ, SIEMENS | – | Limbach-Oberfrohna |
| 5-Achs-Simultanbearbeitungszentrum | Makino D200Z | – | 350 x 300 x 250 mm, 30.000 1/min, Genauigkeit 2 µ, FANUC | – | Limbach-Oberfrohna |
| 5-Achs-Simultanbearbeitungszentrum | Makino V22 | – | 320 x 280 x 300 mm, 40.000 1/min, Genauigkeit 2 µ, FANUC 310iM | – | Limbach-Oberfrohna |
| 3-Achs-Bearbeitungszentrum | DMG MORI CMX 600 V | – | 600 x 560 x 510 mm, Positioniergenauigkeit 6 µm, SIEMENS | – | Limbach-Oberfrohna |
| Vertikales Bearbeitungszentrum | Makino V33 | – | 650 x 450 x 350 mm, 30.000 1/min, Genauigkeit 2 µm, FANUC 310iM | – | Limbach-Oberfrohna |
| Drahterodiermaschine | Makino U6 SE | – | 650 x 450 x 420 mm (U/V ±75 x ±75 mm), Konikschnitt ±15°, Hyper-CUT Ra 0,4, FANUC | – | Limbach-Oberfrohna |
| Drahterodiermaschine | Makino UP32j | – | 370 x 270 x 220 mm (U/V ±50 x ±50 mm), Draht ab 0,05 mm, Genauigkeit ± 3 µm | – | Limbach-Oberfrohna |
| Senkerodiermaschine | Makino ED FH 1 | – | 220 x 180 x 300 x 220 mm (X x Y x Z x W), Genauigkeit ±2 µm, 0,5 µmRy | – | Limbach-Oberfrohna |
| Profilschleifmaschine | Okamoto UPZ-525 NCII | – | 200 x 400 x 250 mm, Genauigkeit 2 µm | – | Limbach-Oberfrohna |
| Messmikroskop | Mahr MM 320 | – | 270 x 210 x 350 mm, Genauigkeit 1,9 µm (L/100), optisch | – | Limbach-Oberfrohna |
| Höhenmessgerät | Trimos V+ | – | Z 350 mm | – | Limbach-Oberfrohna |
| 3D-CNC-Koordinatenmessmaschine | Zeiss Contura 7/10/6 | – | 700 x 1000 x 600 mm, Genauigkeit 1,7 µm + L/350, CALYPSO 6.6 | – | Limbach-Oberfrohna |
| Reinigungs- und Prüfstation (Flowbox, Black Light Inspection) | DELTANULL Clean|Check|Pack-UV | – | drei Zellen je 60 x 60 x 67 cm, UV 365 nm, Weißlicht 6000 K | – | Limbach-Oberfrohna |
Zusatzleistungen
Qualität & Messtechnik
Die Qualitätssicherung erfolgt mit 3D-CNC-Koordinatenmessmaschine Zeiss Contura 7/10/6 (Genauigkeit 1,7 µm + L/350, CALYPSO 6.6), Mahr-Messmikroskop MM 320, Trimos-Höhenmessgerät sowie UV-/Weißlicht-Inspektion an der Reinigungsstation Clean|Check|Pack-UV. Das Unternehmen ist nach DIN EN ISO 9001:2015 zertifiziert.
| Nachweis | Limbach-Oberfrohna |
|---|---|
| ISO 9001 |
Historie
- 1996
Gründung des Werkzeugbauunternehmens pro forma GmbH, aus dem miTec 2008 ausgegründet wurde.
- 2008
Ausgründung der miTec – Microtechnologie GmbH im April; Errichtung eines neuen, klimatisierten Firmengebäudes im Gewerbegebiet Süd in Limbach-Oberfrohna; Fertigungsaufnahme gegen Ende 2008.
- 2016
Übernahme des Unternehmens durch den ehemaligen Betriebsleiter Dipl.-Ing. (FH) Steffen Eckert als Nachfolger von Dr.-Ing. Karlheinz Zehe.
- 2023
Neue Drahterodiermaschine Makino U6 erweitert die Drahtkapazität; neue Messmaschine Zeiss Contura 7/10/6 zur Qualitätsüberwachung.
- 2024
Start des Verbundforschungsprojekts HZwo BPPCut (mit Fraunhofer IWU und Bruno Wagner & Söhne, gefördert durch die SAB) zur Optimierung der Schnittflächenqualität bei metallischen Bipolarplatten (01.01.2024–31.12.2025).