Ist das Ihr Unternehmen?
Profil kostenlos übernehmen: Anfragen erhalten, Daten selbst korrigieren, Verifiziert-Abzeichen beantragen.
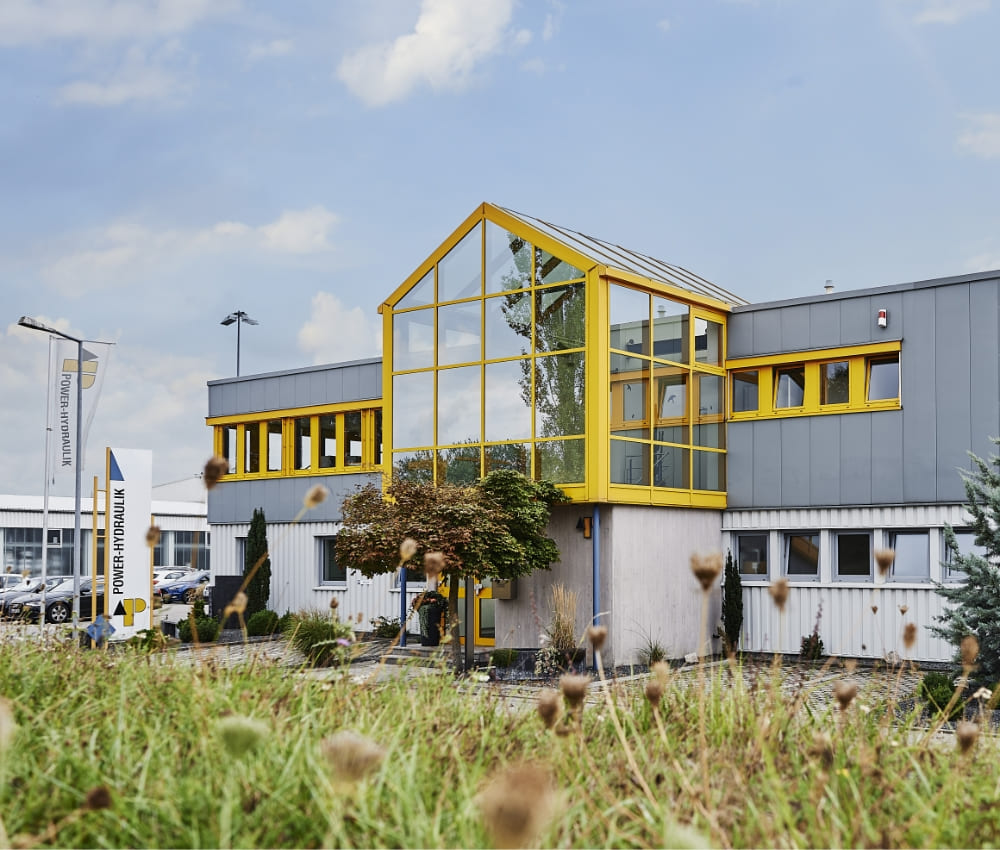
Konstruktion und CNC-Fertigung individueller hydraulischer Steuerblöcke und Komplettsysteme bis 1 Tonne Gewicht.
POWER-HYDRAULIK GmbH
Sulz am Neckar (72172) · DeutschlandNeu auf Amplifa
Über POWER-HYDRAULIK
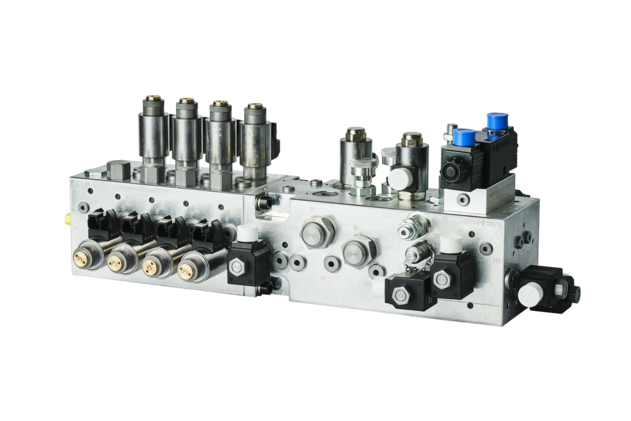
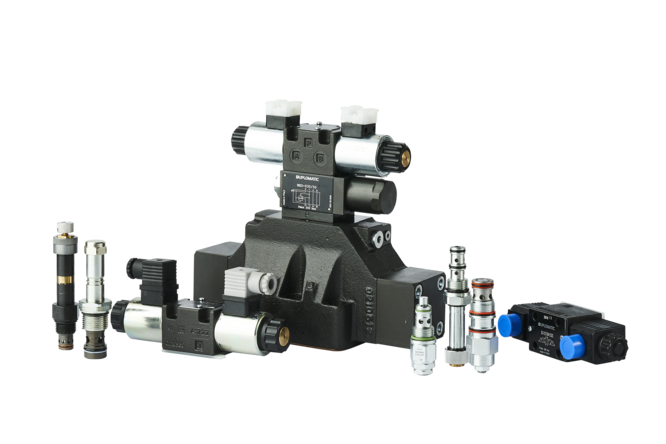
POWER-HYDRAULIK GmbH ist ein 1977 gegründetes, familiengeführtes mittelständisches Unternehmen in Sulz am Neckar, das sich auf die Konstruktion und Fertigung hydraulischer Steuerblöcke, Prototypen und Komplettsysteme spezialisiert hat. Das Produktprogramm umfasst komplexe Steuerblöcke von Zigarettenschachtelgröße bis 1.000 mm Kantenlänge und 1 Tonne Gewicht aus Aluminium, Guss und Stahl sowie ergänzende Ventiltechnik, elektronische Steuerungen mit Joysticks, Zahnrad-Stromteiler und AC-/DC-Kleinaggregate. Die Wertschöpfung reicht von CAD-Konstruktion (Top Solid V6, Datenimport als Inventor IPT, STEP, DXF) über CAM-Programmierung und CNC-Fertigung mit sieben Heller 4-Achs-Bearbeitungszentren, einer Hermle 3-Achs-Maschine für Prototypen und einer Hermle 5-Achs-Maschine mit Automation bis zum Tieflochbohren (6 x D bis 30 x D, bis 800 mm Tiefe, 75 mm Durchmesser, Rz < 4). Anschliessend erfolgen manuelles und thermisches Entgraten, Reinigung inklusive Hochdrucklanzen, Veredelung, Montage und Funktionsprüfung. Kunden stammen aus Landmaschinen-, Baumaschinen-, Kommunaltechnik, Fördertechnik und stationären Maschinen, von der Autohebebühne bis zur Tunnelvortriebsmaschine. Das Unternehmen ist seit 1997 nach DIN EN ISO 9001 zertifiziert.
- Standort
- Sulz am Neckar
- Verfahren
- CNC-Bearbeitung (Zerspanung) von Steuerblöcken, Einzel-/Prototypen-/Serienfertigung, Tieflochbohren (6 x D bis 30 x D), Tieflochbohren auf Heller Bearbeitungszentren, Manuelles Entgraten, Thermisches Entgraten, Maschinelles Waschen und Trocknen der Steuerblöcke nach jeder Aufspannung (inkl. Hochdrucklanzen), Oberflächenbehandlung/Veredelung: Lackieren, Eloxieren, Verzinken, Nitro-Carburieren, Oxidieren, CAD-Konstruktion individueller Steuerblöcke (Top Solid V6, Datenimport Inventor IPT, STEP, DXF)
- Werkstoffe
- Aluminium, Guss, Stahl, Tieflochbohren, CNC-Bearbeitung, Thermisches Entgraten, Oberflächenveredelung, Zahnrad-Stromteiler
- Zertifikate
- DIN EN ISO 9001
- Gegründet
- 1977
- Branchen
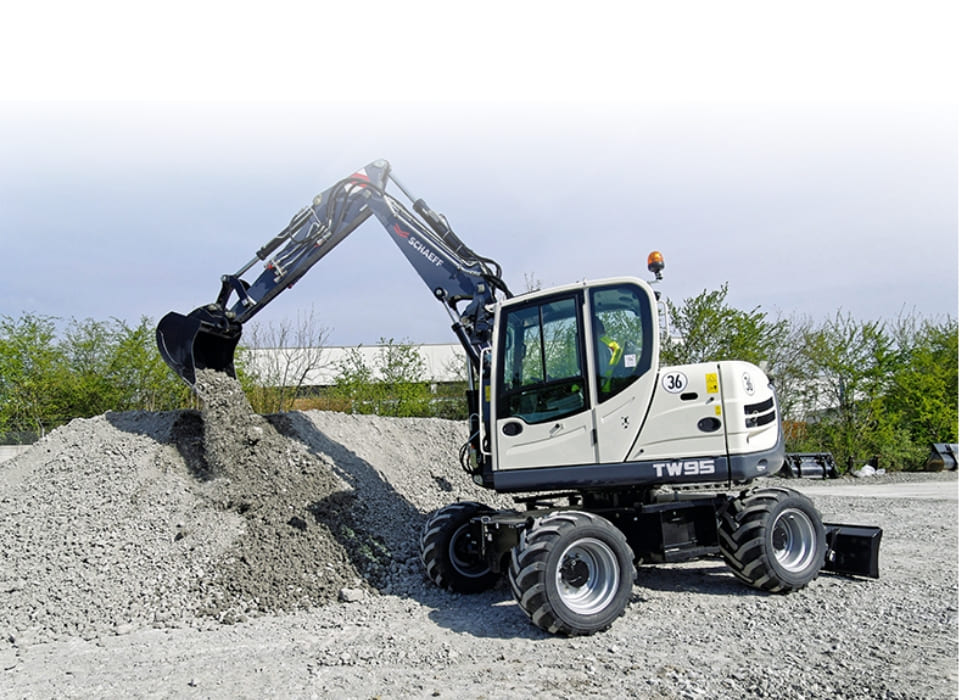
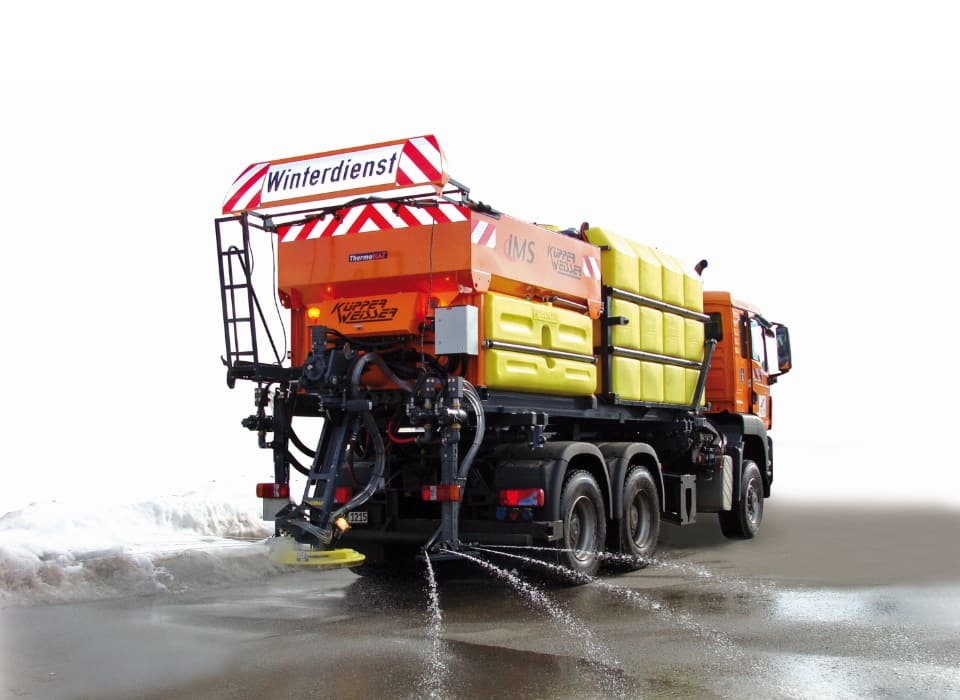
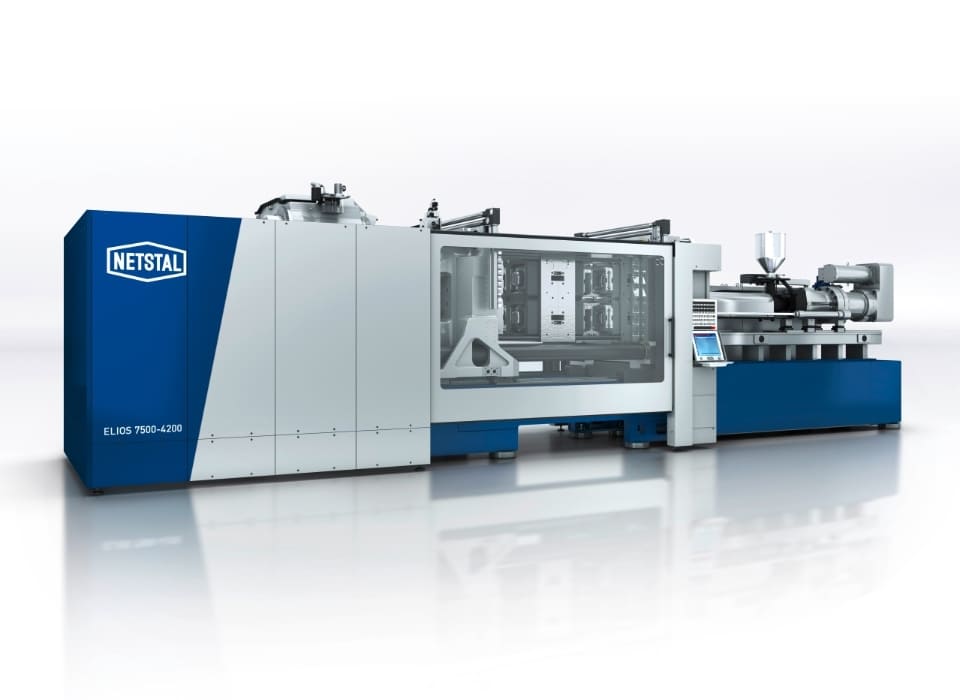
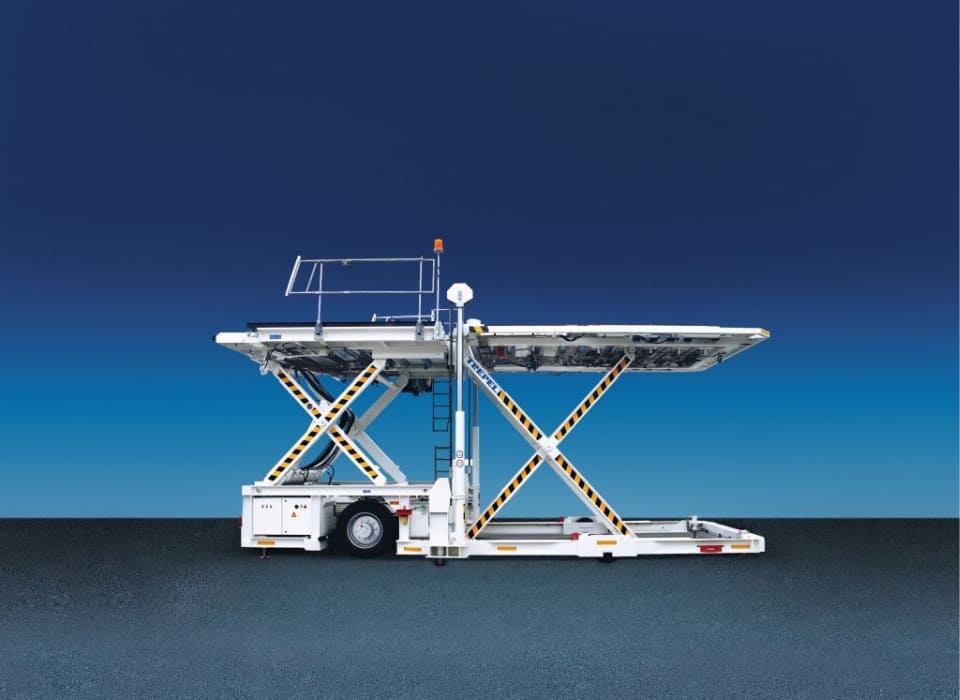
- Landtechnik, Baumaschinen, Kommunaltechnik, Fördertechnik, Stationäre Maschinen, Autohebebühnen
- 01
Konstruktion (CAD)
- 02
CAM-Programmierung & Simulation
- 03
CNC-Bearbeitung & Tieflochbohren
- 04
Entgraten (manuell/thermisch)
- 05
Waschen & Trocknen
- 06
Oberflächenveredelung
- 07
Montage
- 08
Funktionsprüfung & Inbetriebnahme vor Ort
Werkstoffe & Verfahren
Aluminium
Werkstoff für Steuerblöcke mit Tieflochbohrungen bis 800 mm Tiefe.
Guss
Für Steuerblöcke und Gussgehäuse der Zahnrad-Stromteiler.
Stahl
Für hochbelastete Steuerblöcke im Bereich Schwerzerspanung.
Tieflochbohren
6 x D bis 30 x D, bis 800 mm Tiefe und 75 mm Bohrdurchmesser bei Rz < 4.
CNC-Bearbeitung
Einzel-, Prototypen- und Serienfertigung auf 7 Heller 4-Achs- und Hermle-Bearbeitungszentren.
Thermisches Entgraten
Optionale Verfahren zum Entgraten schwer zugänglicher Bohrungen.
Oberflächenveredelung
Lackieren, Eloxieren, Verzinken, Nitro-Carburieren, Oxidieren und Zink-Nickel mit externen Spezialisten.
Zahnrad-Stromteiler
2–12 Teilströme, ca. 2–400 l/min, max. 210 bar (Hochdruck-Serie 240 bar).
Standort
Sulz am Neckar
DEHauptsitz, Verwaltung und Produktion
- Stückgewicht / Größe
- bis 1.000 kg / 1.000 mm Kantenlänge
- Losgröße
- Einzelteile, Prototypen, Serien
- Werkstoffe
- Aluminium, Guss, Stahl
- 7 x Heller 4-Achs-Bearbeitungszentren (Aufspanngewicht bis 1.000 kg, Magazin 425 Werkzeuge)
- 1 x Hermle 3-Achs-Bearbeitungszentrum (Prototypen)
- 1 x Hermle 5-Achs-Maschine mit Automation (2020)
- FASTEMS flexibles Fertigungssystem (2006)
- TDM-Werkzeugverwaltung
- Wasch- und Trocknungsanlage mit Hochdrucklanzen
Produkte & Bauteile
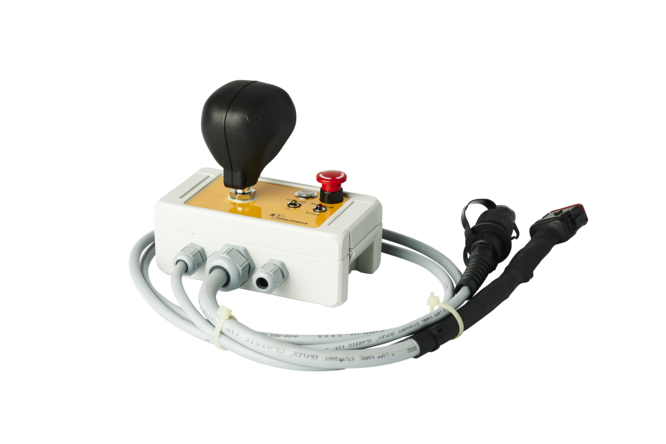
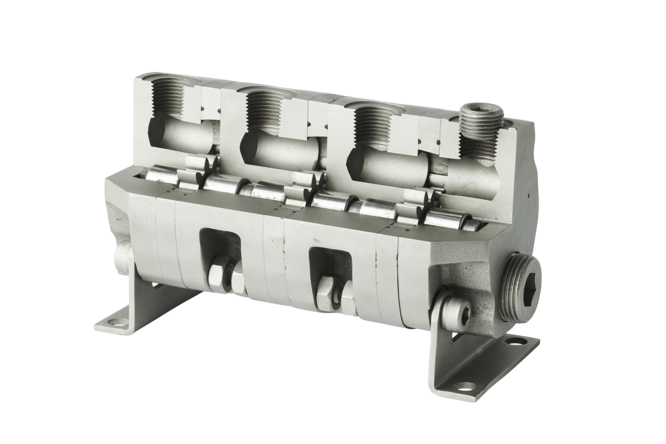
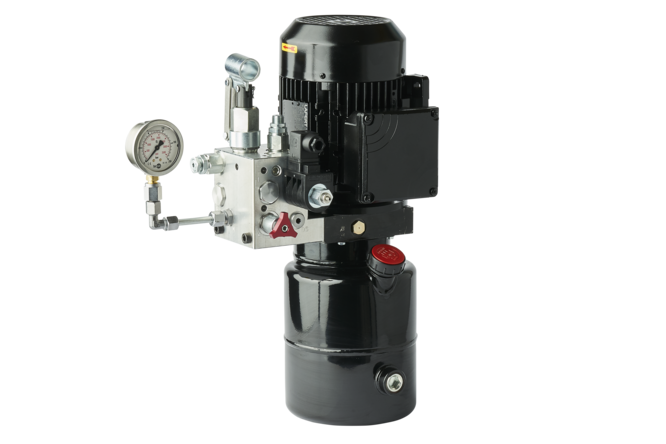
Einblicke in die Fertigung
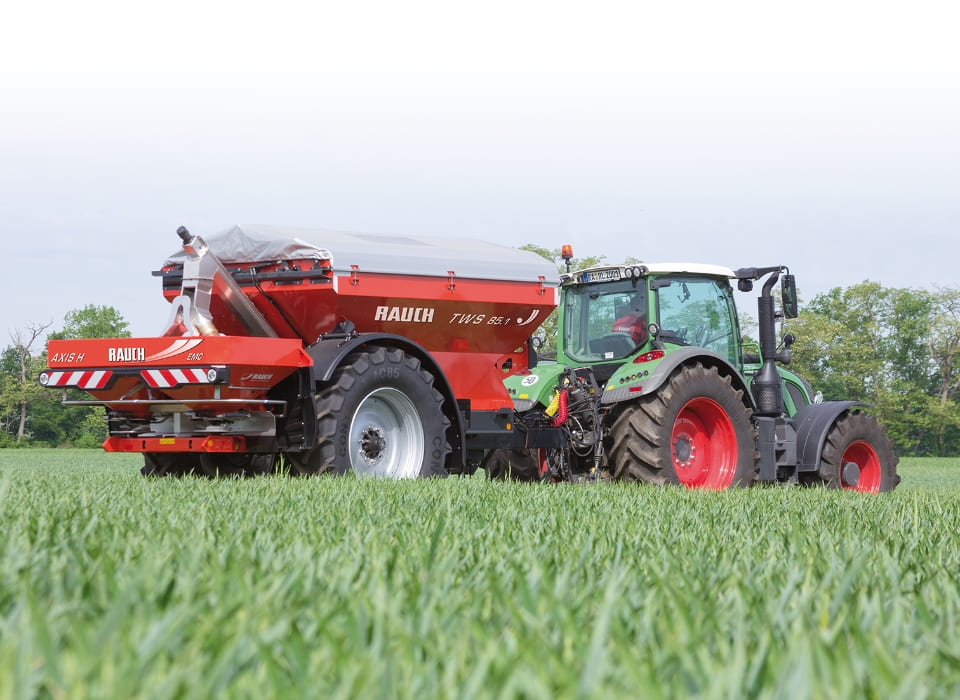
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| CNC-Bearbeitung (Zerspanung) von Steuerblöcken, Einzel-/Prototypen-/SerienfertigungZerspanung | Rz < 4 (bei Tieflochbohren) | 1.000 mm Kantenlänge | 1.000 kg (1 Tonne) | Serie | Aluminium, Guss, Stahl |
| Tieflochbohren (6 x D bis 30 x D)Zerspanung | Rz < 4 | 800 mm Bohrtiefe × 75 mm Bohrdurchmesser | – | – | Aluminium, Guss, Stahl |
| Tieflochbohren auf Heller BearbeitungszentrenZerspanung | Rz < 4 | 800 mm × 75 mm | – | – | Aluminium, Guss, Stahl |
| Manuelles EntgratenOberfläche | – | – | – | – | Aluminium, Guss, Stahl |
| Thermisches EntgratenOberfläche | – | – | – | – | Aluminium, Guss, Stahl |
| Maschinelles Waschen und Trocknen der Steuerblöcke nach jeder Aufspannung (inkl. Hochdrucklanzen)Oberfläche | – | – | – | – | Aluminium, Guss, Stahl |
| Oberflächenbehandlung/Veredelung: Lackieren, Eloxieren, Verzinken, Nitro-Carburieren, OxidierenOberfläche | – | – | – | – | Aluminium, Guss, Stahl |
| CAD-Konstruktion individueller Steuerblöcke (Top Solid V6, Datenimport Inventor IPT, STEP, DXF)Engineering | – | 1.000 mm Kantenlänge | 1 Tonne | – | Aluminium, Guss, Stahl |
| CAD-/CAM-Programmierung mit NC-Datenerzeugung, Programm-Simulationen, TDM-WerkzeugverwaltungEngineering | – | – | – | – | Aluminium, Guss, Stahl |
| Montage von Steuerblöcken mit Einschraub- und Aufbauventilen, Verschraubungen, DruckschalternMontage | – | – | 1 Tonne | – | Aluminium, Guss, Stahl |
| Funktionsprüfung von Prototypen, Steuerblöcken und KomplettsystemenPrüfung | – | – | – | – | – |
| Endoskopische Kontrolle der Bohrungen (bis 800 mm Tiefe)Prüfung | – | 800 mm | – | – | Aluminium, Guss, Stahl |
| Konstruktion und Fertigung komplexer Steuerblöcke und PrototypenFügen | – | 1.000 mm Kantenlänge | 1 Tonne | – | Aluminium, Guss, Stahl |
| Montage der passenden Ventile nach Kundenvorgaben, individuelle Anpassung der Ventil-ParameterMontage | – | – | – | – | – |
| Entwicklung elektronischer Steuerungen und Bedienelemente (Joysticks), Programmierung vonEngineering | – | – | – | – | – |
| Herstellung von AC-Dreh-/Wechselstrom-Kleinaggregaten (Tank, Pumpe, Motor, ggf. CNC-gefertigterMontage | – | – | – | Tankgröße 4 - 12 Liter – Tankgröße 4 - 12 Liter | – |
| Herstellung von DC-Gleichstrom-Kleinaggregaten (Gleichstrommotor)Montage | – | – | – | – | – |
| Herstellung von Zahnrad-Stromteilern (2-12 Teilströme, 2-400 l/min, max. 210 bar; Hochdruck-SerieUmformung | – | – | – | – | Guss |
4 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Heller 4-Achs Bearbeitungszentrum | Heller | 7 | Aufspanngewicht bis 1000 kg, Kantenlänge bis 1000 mm, Werkzeugmagazin mit 425 Werkzeugen, Bohrtiefe | – | Sulz am Neckar |
| Hermle 3-Achs Bearbeitungszentrum (Prototypen-Fertigung) | Hermle | 1 | – | – | Sulz am Neckar |
| Hermle 5-Achs-Maschine mit Automation | Hermle | 1 | – | 2020 | Sulz am Neckar |
| Flexibles Fertigungssystem FASTEMS | FASTEMS | 1 | – | 2006 | Sulz am Neckar |
Zusatzleistungen
Qualität
Seit 1997 ist das Unternehmen nach DIN EN ISO 9001 zertifiziert; Funktionsprüfungen von Prototypen, Steuerblöcken und Komplettsystemen sowie endoskopische Kontrollen der Bohrungen bis 800 mm Tiefe gehören zum Prüfumfang.
| Nachweis | Sulz am Neckar |
|---|---|
| DIN EN ISO 9001 |
Historie
- 1977
Gründung durch Roland Dreher; Rainer Schlagenhauf wird erster Mitarbeiter.
- 1984
Umzug ins heutige Firmengebäude in Sulz am Neckar.
- 1995
Erweiterung der Produktionsfläche um 290 m²; Sanierung des Bürogebäudes.
- 1997
Zertifizierung nach DIN EN ISO 9001; Rainer Schlagenhauf wird Gesellschafter und Geschäftsführer.
- 2006
Inbetriebnahme des flexiblen Fertigungssystems FASTEMS.
- 2012
Carina Katz geb. Schlagenhauf wird Geschäftsführerin.
- 2014
Modernisierung der Büroräume im Erdgeschoss.
- 2018
Carina Katz und Patrick Schlagenhauf übernehmen die Gesellschafteranteile von Roland Dreher.
- 2020
Inbetriebnahme einer Hermle 5-Achs-Maschine mit Automation.
- 2021
Erweiterung der Geschäftsführung um Patrick Schlagenhauf.