Ist das Ihr Unternehmen?
Profil kostenlos übernehmen: Anfragen erhalten, Daten selbst korrigieren, Verifiziert-Abzeichen beantragen.
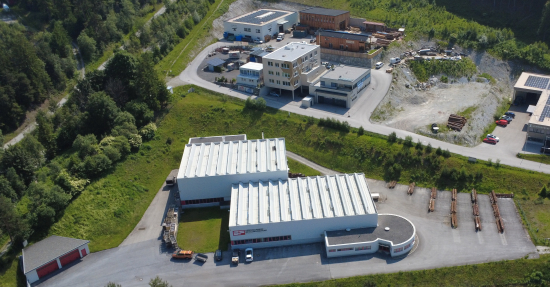
Gesenkschmiede und CNC-Fertigung von Seilklemmen, Motor- und Getriebeteilen sowie Sicherheits- und Maschinenbauteilen.
Schweiger Fulpmes GmbH
Fulpmes, Industriegelände-Zone A12 (Stammwerk) · Fulpmes, Industriegelände-Zone B17 (Gesenkschmiede)Neu auf Amplifa
Metallbearbeitung aus Fulpmes seit 1953
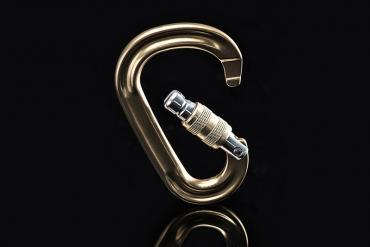
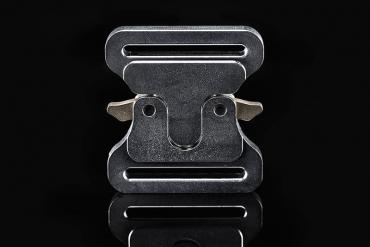
Die Schweiger Fulpmes GmbH wurde 1953 von Hubert Schweiger sen. im Stubaital gegründet und entwickelt und produziert heute mit 90 Mitarbeitenden an zwei Standorten in Fulpmes. Das Unternehmen fertigt Seilklemmen für Skilifte und Seilbahnen, Motor- und Getriebeteile wie Nockenwellen, Schlepphebel, Kipphebel und Schaltgabeln für Sportmotorräder, Präzisionsteile für die PUR Reaktionstechnik, Stahl- und Aluminiumkarabiner sowie Gurtschnallen für Bergsport und Sicherheitstechnik und verschleißfeste Werkzeuge für Holzshredderanlagen. Die Wertschöpfung reicht von der Produkt- und Prozessentwicklung über die eigene Gesenkschmiede und CNC-Bearbeitung bis hin zur Wärme- und Oberflächenbehandlung und Montage. In der Gesenkschmiede entstehen Schmiedestücke von 10 bis 25 kg, ergänzt durch spanende Fertigung mit Toleranzen bis IT6 und Superfinish-Oberflächen unter Rz 0,50 µm. Die Produktion der Seilklemmen erfolgt nach der europäischen Seilbahnrichtlinie; Sicherheitsprodukte werden weltweit bei Feuerwehren, Polizei und Bergrettung eingesetzt. Seit 2010 führt Markus Schweiger das Unternehmen in dritter Generation.
- Standort
- Fulpmes
- Verfahren
- Gesenkschmieden, Prägen und Umformen auf Spindel- und Exzenterpressen, CNC-Biegen (CNC-2D Biegeautomat DM 12 mm), Stanzen, Schweißen (MIG/MAG-Anlagen mit Pulsdynamic), Induktionslöten (pyrometergesteuerte Hochfrequenz-Induktionslötanlage, automatisierter Lötprozess), Kleben (Klebe-Dosiersystem für niedrig bis hochviskose Klebstoffe, hochpräzise Klebetechnologie in, CNC-Drehen (horizontale und vertikale Drehzentren mit angetriebenen Werkzeugen)
- Werkstoffe
- Einsatzstähle, Nitrierstähle, Vergütungsstähle (CrNi-legiert), Werkzeugstähle (vakuumgehärtet), Pulverstähle (vakuumgehärtet), Verschleißfeste, gehärtete Stähle, Stahl (Karabiner, Gurtschnallen), Aluminium (Alukarabiner, Biegeteile)
- Zertifikate
- ISO 9712:13 (magnetische Streuflussprüfung, Personalqualifikation), ISO 9712:13 (Streuflussprüfung, Personalqualifikation)
- Gegründet
- 1953
- Mitarbeiter
- 90
- Branchen
- Seilbahn- und Skiliftbau, Sportmotorrad-/Motoren- und Getriebebau, Maschinenbau (PUR Reaktionstechnik/Dosiertechnik), Bergsport- und Sicherheitstechnik, Recyclingtechnik/Holzshredder, Landwirtschaft
- 01
Produkt- & Prozessentwicklung (FMEA, CAD/CAM)
- 02
Gesenkschmieden
- 03
Spanlose Bearbeitung (Biegen, Prägen, Stanzen, Schweißen, Löten, Kleben)
- 04
CNC-Bearbeitung (Drehen, Fräsen, Verzahnen, Schleifen, Honen)
- 05
Wärmebehandlung
- 06
Oberflächenbehandlung
- 07
Montage
- 08
Qualitätsprüfung
Werkstoffe und Verfahren
Einsatzstähle
Werden für gesenkschmiedete Nockenwellen eingesetzt und durch Einsatzhärten und Gasnitrieren gehärtet.
Nitrierstähle
Für Nockenwellen und Schaltgabeln mit verschleißoptimierten Nitrierschichten.
Vergütungsstähle (CrNi-legiert)
Basis für Kipphebel und Präzisionsschmiedeteile.
Werkzeugstähle (vakuumgehärtet)
Einsatz für Schlepphebel und Kipphebel mit hochpräzisen geschliffenen Funktionsradien.
Pulverstähle (vakuumgehärtet)
Für gewichtsoptimierte Präzisionsschmiedeteile im Ventiltrieb.
Verschleißfeste, gehärtete Stähle
Gesenkschmiedeteile für Shredderwerkzeuge der Recyclingtechnik.
Stahl
Für Stahlkarabiner, Gurtschnallen und Biegeteile.
Aluminium
Für Alukarabiner und CNC-Biegeteile.
MIM-Teile (Metall Injection Molding)
Verarbeitung in der Assemblierung, z. B. bei Nockenwellen.
Standorte
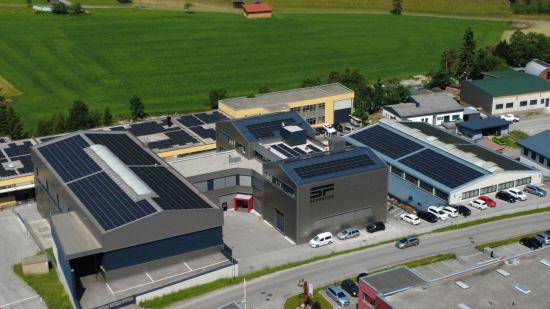
Fulpmes, Industriegelände-Zone A12
ATStammwerk, Verwaltung und Produktion
- Werkstoffe
- Stahl, Aluminium
- Horizontale und vertikale CNC-Drehzentren
- Kombinierte Dreh-/Fräsbearbeitungszentren
- CNC-Bearbeitungszentren 3/4/5-achsig
- Abwälzfräsmaschinen
- Schleifmaschinen
- Honmaschinen
- Superfinishanlage
- CNC-Koordinatenmessmaschine
- 3D-Multisensor-Messmaschine
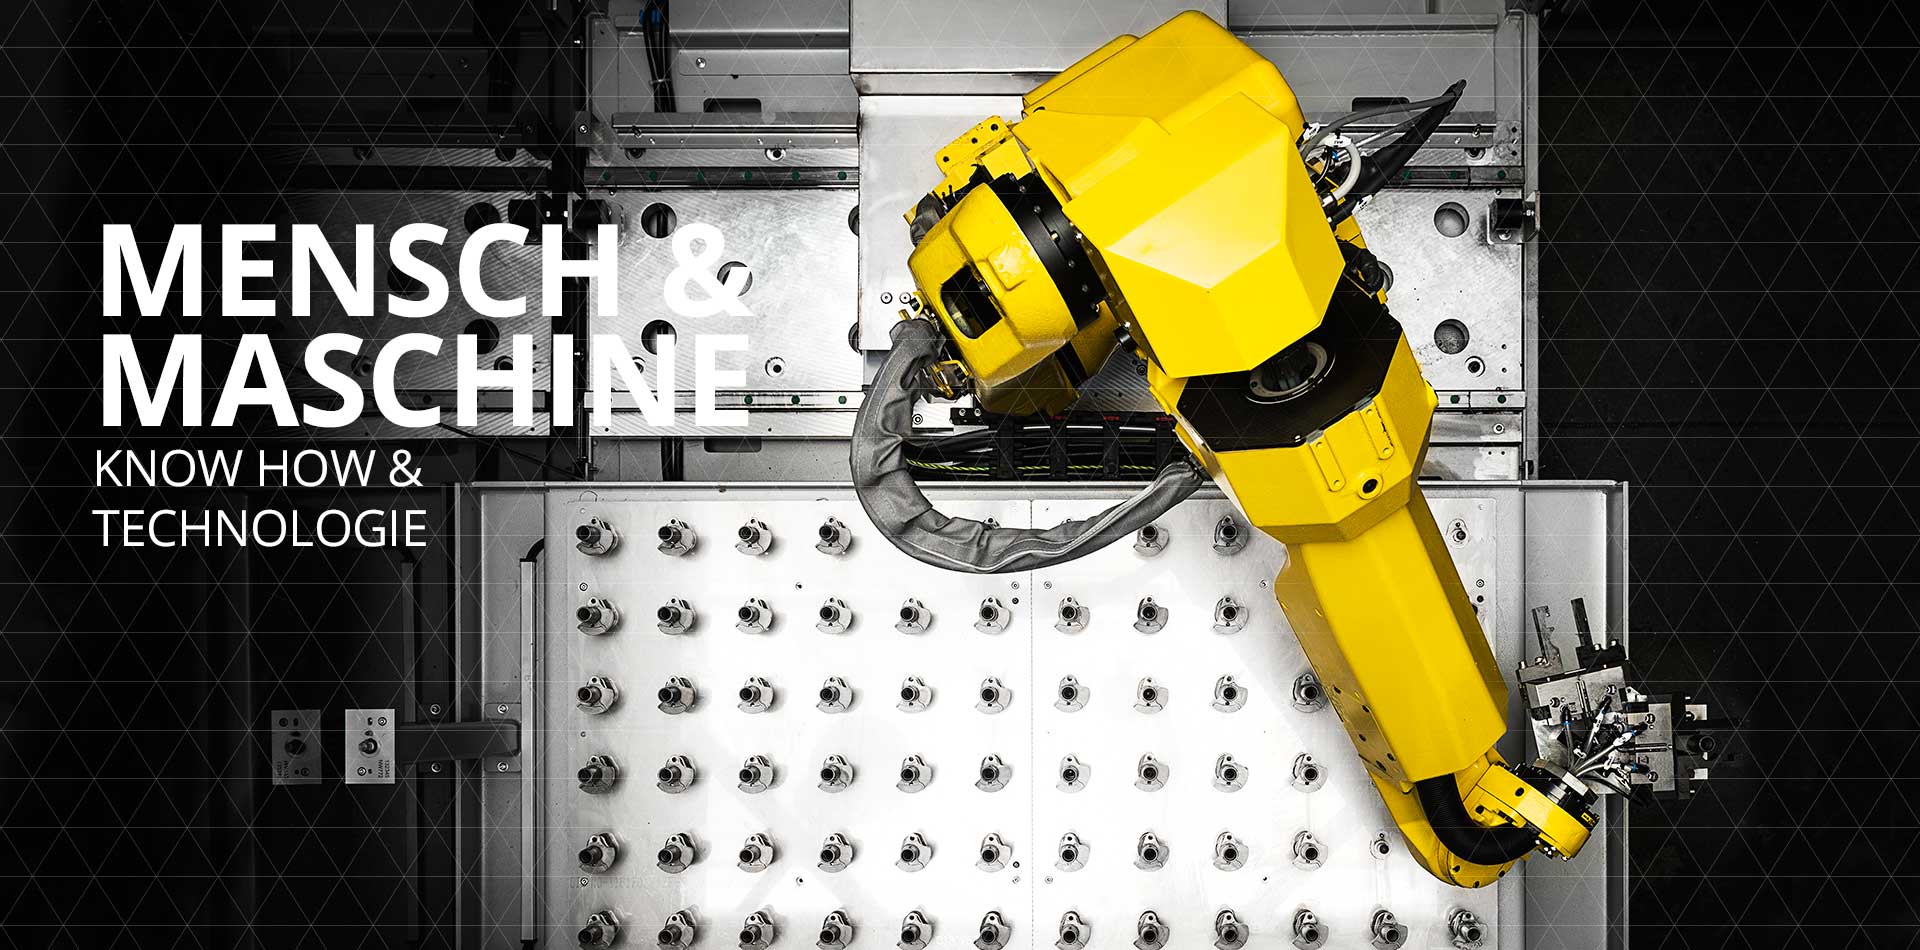
- Sonderbearbeitungszentren für Schaltgabeln (Roboter-Fertigung)
Fulpmes, Industriegelände-Zone B17
ATGesenkschmiede und spanlose Bearbeitung
- Stückgewicht / Größe
- Schmiedestücke 10–25 kg
- Werkstoffe
- Einsatz-, Nitrier-, Vergütungs- und Werkzeugstähle
- Gegenschlaghammer Beche 10 mt
- Riemenfallhammer Beche 2,5 mt
- Exzenterpresse Richter 250 t
- Spindelpresse Weingarten 180 t
- Spindelpresse Schuler 40 t
- Drehherdgasofen LOI 500 kg/h
- CNC-2D Biegeautomat DM 12 mm
- MIG/MAG-Schweißanlagen
- Hochfrequenz-Induktionslötanlage
Produkte und Bauteile
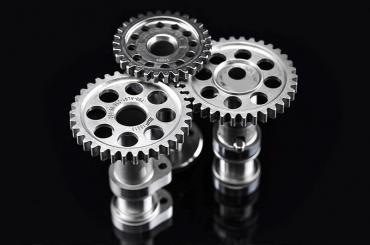
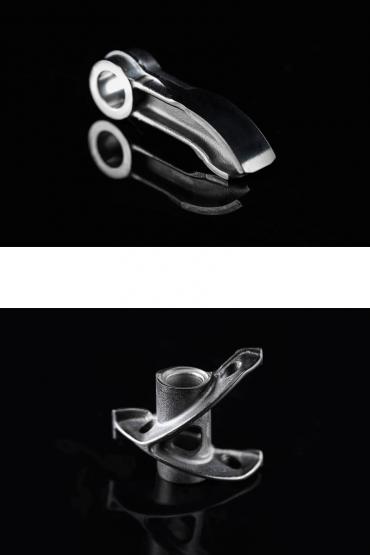
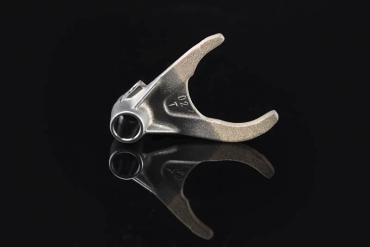
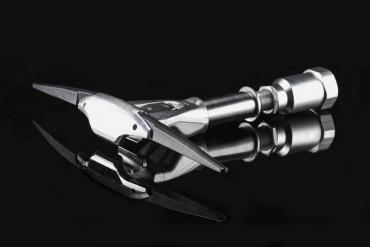
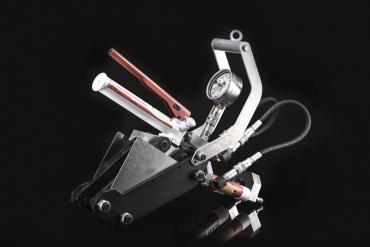
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| GesenkschmiedenUmformung | – | – | 10 kg – 25 kg | – | Einsatzstähle, Nitrierstähle, Vergütungsstähle, Werkzeugstähle, Pulverstähle, verschleißfeste, gehärtete Stähle |
| Prägen und Umformen auf Spindel- und ExzenterpressenUmformung | – | – | – | – | Stahl, Aluminium |
| CNC-Biegen (CNC-2D Biegeautomat DM 12 mm)Umformung | – | 12 mm | – | – | Stahl, Aluminium |
| StanzenUmformung | – | – | – | – | – |
| Schweißen (MIG/MAG-Anlagen mit Pulsdynamic)Fügen | – | – | – | – | – |
| Induktionslöten (pyrometergesteuerte Hochfrequenz-Induktionslötanlage, automatisierter Lötprozess)Fügen | – | – | – | – | – |
| Kleben (Klebe-Dosiersystem für niedrig bis hochviskose Klebstoffe, hochpräzise Klebetechnologie inFügen | – | – | – | – | – |
| CNC-Drehen (horizontale und vertikale Drehzentren mit angetriebenen Werkzeugen)Zerspanung | – | 650 mm × Ø 250 mm | – | – | – |
| Kombinierte Dreh-/Fräsbearbeitungszentren für FutterteileZerspanung | – | 200 mm | – | – | – |
| CNC-Fräsen (horizontale und vertikale Bearbeitungszentren, 3-, 4-, 5-Achsen Simultanbearbeitung)Zerspanung | bis IT6 | 1000 mm × 800 mm × 750 mm | – | – | – |
| Verzahnen (Abwälzfräsen Modul 0,50–2,50, Hartschälen bis Zahnqualität 7)Zerspanung | Zahnqualität 7 | – | – | – | – |
| Schleifen (Flach-, Rund-, Koordinaten-Schleifmaschinen, Nocken-Schleifen, Kontur- undZerspanung | – | – | – | – | – |
| Honen (horizontale und vertikale Honmaschinen)Zerspanung | – | Ø 6 mm bis Ø 60 mm | – | – | – |
| Superfinish (Mehrstationen-Superfinishanlage)Oberfläche | Rz < 0,50 µm | – | – | – | – |
| Gleit- und SchleppschleifprozesseOberfläche | – | – | – | – | – |
| Schutzgas- und VakuumhärtenWärmebehandlung | – | – | – | – | – |
| Gas- und Plasmanitrieren (Langzeitgasnitrieren, Nitrocarburierung)Wärmebehandlung | – | – | – | – | – |
| Einsatz- und InduktivhärtenWärmebehandlung | – | – | – | – | – |
| Galvanische und chemische Überzüge, Eloxieren von AluminiumOberfläche | – | – | – | – | Aluminium |
| DLC / PVD Beschichtung (Diamond Like Carbon / Physical Vapour Deposition)Oberfläche | – | – | – | – | – |
| HartchromschichtenOberfläche | – | – | – | – | – |
| Lichtbogen- und Flammspritzen (Aufpanzern und Gridschweißen)Oberfläche | – | – | – | – | – |
| Pulver- und KTL BeschichtungOberfläche | – | – | – | – | – |
| Assemblierung / Montage (Baugruppenfertigung, Kipphebelrollen, Lagerbolzen, Einstellschrauben,Montage | – | – | – | – | – |
| Prozess- & Produktentwicklung (FMEA, CAD/CAM 2-, 3- und 5-Achsen, Prototypen bis Serienreife)Engineering | – | – | – | – | – |
| Qualitätsprüfung (magnetische Streuflussprüfung ISO 9712:13, Härteprüfung VICKERS/ROCKWELL/BRINELL,Prüfung | – | – | – | – | – |
22 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Gegenschlaghammer | Beche 10 mt | – | – | – | Gesenkschmiede Schweiger, Industriegelände-Zone B17, Fulpmes |
| Riemenfallhammer | Beche 2,5 mt | – | – | – | Gesenkschmiede Schweiger, Industriegelände-Zone B17, Fulpmes |
| Exzenterpresse | Richter 250 t | – | – | – | Gesenkschmiede Schweiger, Industriegelände-Zone B17, Fulpmes |
| Spindelpresse | Weingarten 180 t | – | – | – | Gesenkschmiede Schweiger, Industriegelände-Zone B17, Fulpmes |
| Spindelpresse | Schuler 40 t | – | – | – | Gesenkschmiede Schweiger, Industriegelände-Zone B17, Fulpmes |
| Drehherdgasofen | LOI | – | 500 kg/Stunde | – | Gesenkschmiede Schweiger, Industriegelände-Zone B17, Fulpmes |
| CNC-2D Biegeautomat | DM 12 mm | – | Biegen bis 12 mm | – | Industriegelände Zone B, Fulpmes |
| MIG/MAG-Schweißanlagen mit Pulsdynamic | – | – | – | – | – |
| Hochfrequenz-Induktionslötanlage (pyrometergesteuert) | – | – | – | – | – |
| Klebe-Dosiersystem | – | – | – | – | – |
| Horizontale und vertikale CNC-Drehzentren mit angetriebenen Werkzeugen | – | – | Drehteile Ø 6 mm bis Ø 250 mm, Länge bis 650 mm | – | Werk Fulpmes |
| Kombinierte Dreh-/Fräsbearbeitungszentren | – | – | Futterteile Länge 200 mm | – | Werk Fulpmes |
| Horizontale und vertikale CNC-Bearbeitungszentren (3-, 4-, 5-Achsen Simultanbearbeitung) | – | – | Verfahrwege bis 1000 x 800 x 750 mm | – | Werk Fulpmes |
| Abwälzfräsmaschinen für Verzahnungen (Modul 0,50–2,50) und Hartschälwälzfräsen | – | – | – | – | – |
| Flach-, Rund- und Koordinaten-Schleifmaschinen | – | – | – | – | – |
| Vollautomatisierte kombinierte CNC-Kontur- und Rundschleifanlagen für Nockenwellen | – | – | – | – | – |
| Horizontale und vertikale Honmaschinen | – | – | Ø 6 mm bis Ø 60 mm | – | – |
| Mehrstationen-Superfinishanlage | – | – | – | – | – |
| CNC-Koordinatenmessmaschine | – | – | – | – | – |
| 3D-Multisensor-Messmaschine | – | – | – | – | – |
| Anlage zur magnetischen Streuflussprüfung | – | – | – | – | – |
| Sonderbearbeitungszentren für Schaltgabeln (vollautomatische Roboter-Fertigung) | – | – | – | – | – |
Zusatzleistungen
Qualitätsmanagement
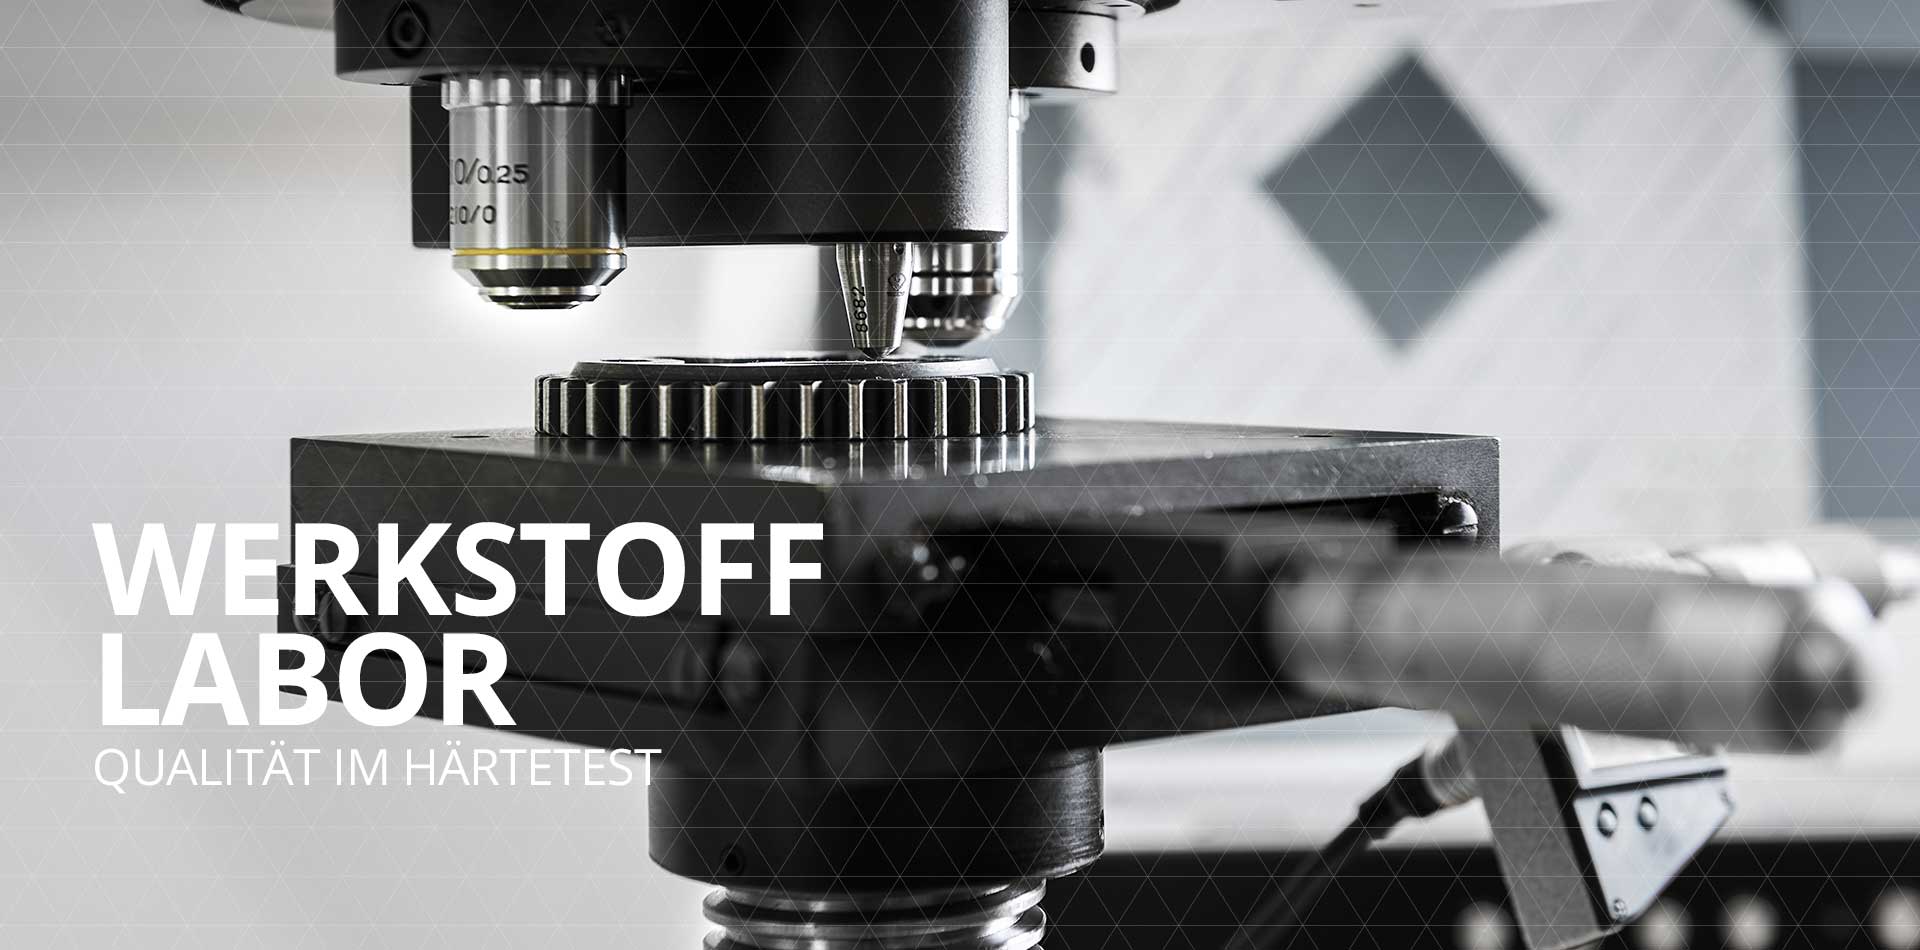
Qualitätsmanagement mit jahrzehntelanger Tradition seit der Konzentration auf sicherheitsrelevante Bauteile: genaueste Messungen, Prüfungen und lückenlose Dokumentation vom Rohmaterial bis zur Oberflächenbehandlung. Prüfumfang umfasst magnetische Streuflussprüfung (ISO 9712:13), Härteprüfung (Vickers/Rockwell/Brinell), CNC-Koordinatenmessmaschine, 3D-Multisensor-Messmaschine sowie Rauheits- und Konturenmessung im eigenen Werkstofflabor.
| Nachweis | Fulpmes, Industriegelände-Zone A12 | Fulpmes, Industriegelände-Zone B17 |
|---|---|---|
| ISO 9712:13 (Streuflussprüfung, Personalqualifikation) |
Unternehmenshistorie
- 1953
Gründung durch Hubert Schweiger sen. in Fulpmes; Entwicklung und Bau von Werkzeugen, Geräten für die Landwirtschaft und Spezialmaschinen für die Werkzeugfertigung.
Beginn der Produktion von Seilklemmen und Bauteilen für Seilbahnen und Skilifte gemeinsam mit den Söhnen Walter und Hubert; Errichtung eines neuen Fabrikgebäudes im Industriegebiet Fulpmes Medraz; später Errichtung einer Schmiedehalle und Beginn der Produktion von Schmiederohlingen.
- 2007
Erweiterung des Hauptgebäudes um die Produktionshalle Werk NORD.
- 2010
Übernahme der Geschäftsführung durch Markus Schweiger (dritte Generation).
- 2018
Bau der Produktionshalle Werk SÜD.
- 2019
Generalsanierung des Stammwerks.