Ist das Ihr Unternehmen?
Profil kostenlos übernehmen: Anfragen erhalten, Daten selbst korrigieren, Verifiziert-Abzeichen beantragen.
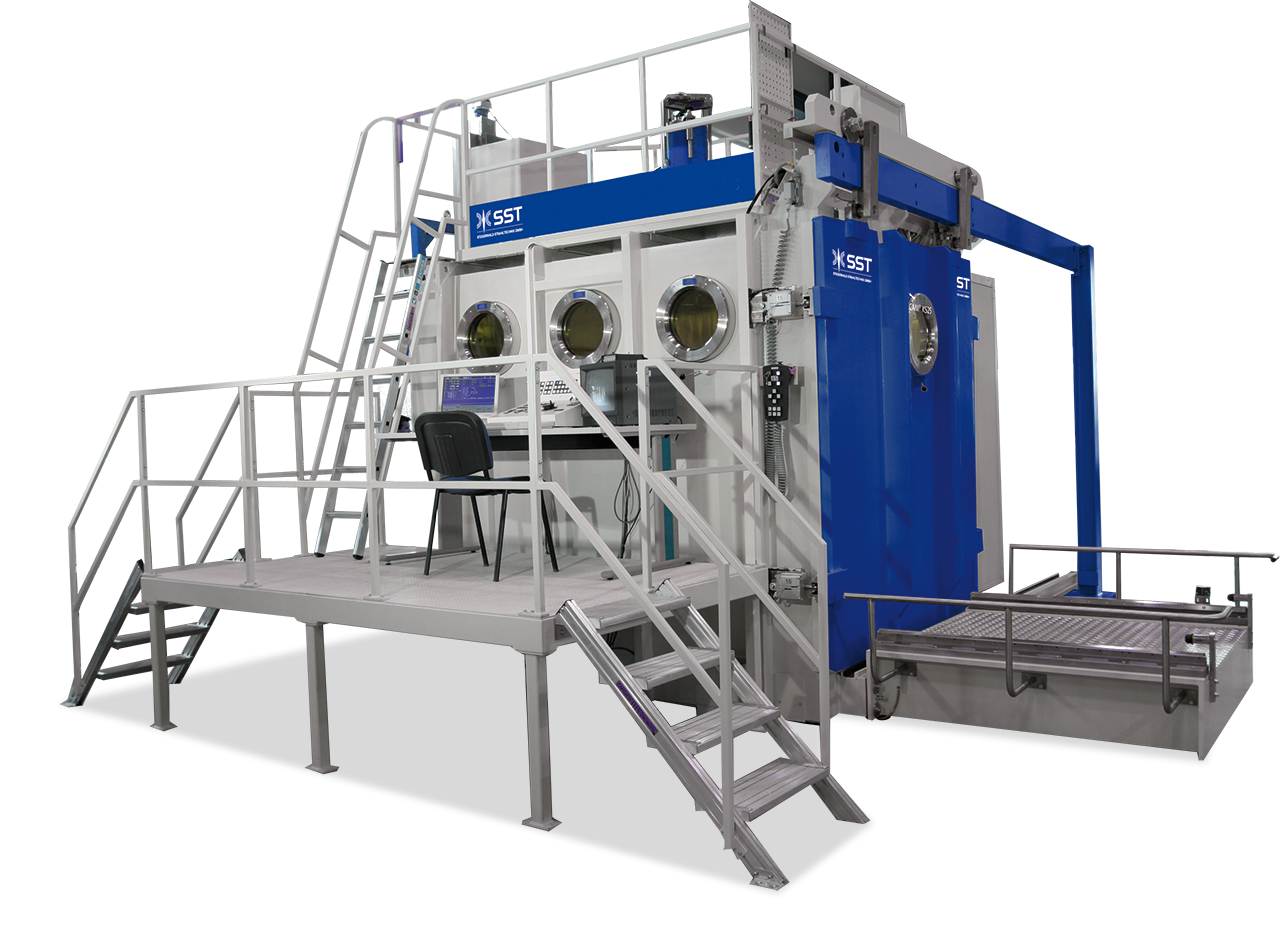
Entwicklung und Bau von Elektronenstrahlmaschinen zum Schweißen, Bohren, Härten und für additive Fertigung
Steigerwald Strahltechnik GmbH
82216 Maisach (Hauptsitz, Fertigung und Verwaltung)Neu auf Amplifa
Über Steigerwald Strahltechnik
Die Steigerwald Strahltechnik GmbH (SST) ist einer der führenden Entwickler und Hersteller von Elektronenstrahlmaschinen für die Materialbearbeitung. Das Unternehmen fertigt Elektronenstrahl-Kammermaschinen zum Schweißen (EBOCAM, EBOMOVE, EBOFLEX), Bohr- und Perforationsmaschinen (EBOPULS), Elektronenstrahl-Bandschweißanlagen (EBOCONT) sowie EB-Generatoren bis 150 kV und Sondermaschinen nach Kundenwunsch. Kammervolumen reichen von wenigen Litern bis zu Großkammern mit 54,4 m³. Das Verfahren zeichnet sich durch Tiefeneinschweißungen bis über 200 mm Wandstärke, minimale Wärmeeinflusszonen, verzugsarme Nähte und Schweißen im Vakuum ohne Zusatzwerkstoff und Schutzgas aus. Bearbeitete Werkstoffe sind unter anderem Titan, Aluminiumlegierungen, Edelstähle, Kupfer, Niob und hochfeste Stähle. Neben dem Anlagenbau werden Elektronenstrahl-Generatoren, Projekt- und Prozessentwicklung, After-Sales-Service, Modernisierung und Lohnfertigung über die GBT-Gruppe angeboten. Kunden stammen aus Luft- und Raumfahrt, Medizintechnik, Turbomachinery, Schienenverkehr, Schiffsbau, Wehrtechnik, Windkraft, Maschinenbau und Forschung. Firmensitz ist seit 2003 Maisach bei München; insgesamt wurden weltweit über 500 Elektronenstrahlmaschinen ausgeliefert.
- Standort
- Maisach
- Verfahren
- Elektronenstrahlschweißen (EB-Schweißen), Elektronenstrahl-Bohren / Perforieren (EBOPULS), Elektronenstrahl-Oberflächenbehandlung / Oberflächenhärten, Additive Fertigung EBOADD / EBAM (drahtbasiert), EB-Bandschweißen von Bi-/Trimetallbändern (EBOCONT), Lohnfertigung: Schweißen, Oberflächenbehandeln und Bohren (Job-Shop, Einzelstücke bis Serie,, Elektronenstrahlschweißen (Kammermaschinen EBOCAM, EBOMOVE, EBOFLEX), Elektronenstrahl-Bohren/Perforieren (EBOPULS)
- Werkstoffe
- Titan, Aluminiumlegierungen, Edelstähle, Kupfer, Inconel, Niob (Niobium), Zircaloy, Hochleistungsstahl HSS
- Zertifikate
- DIN EN ISO 9001:2015
- Gegründet
- 1963
- Branchen
- Luft- und Raumfahrt, Medizintechnik, Nutzfahrzeuge, Schienenverkehr, Schiffsbau, Wehrtechnik
- 01
Projekt- und Prozessentwicklung, schweißgerechte Konstruktionsberatung
- 02
Entwicklung und Fertigung der Elektronenstrahlmaschine
- 03
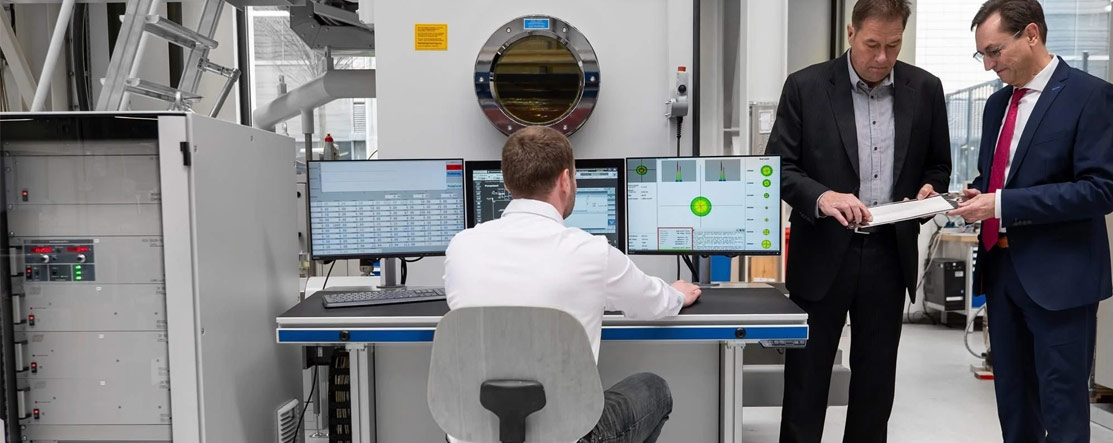
Inbetriebnahme und Schulung
- 04
After-Sales-Service, Wartung, Retrofitting
- 05
Ersatzteilmanagement
Verfahren und Werkstoffe
Elektronenstrahlschweißen
Tiefeneinschweißungen bis über 200 mm Wandstärke im Vakuum, ohne Zusatzwerkstoff und Schutzgas, mit minimaler Wärmeeinflusszone.
Elektronenstrahl-Bohren/Perforieren
Bohrfrequenz bis 3000 Bohrungen pro Sekunde für Spinnköpfe, Filterbleche und Gasturbinenkomponenten.
EB-Bandschweißen
Kontinuierliches Längsschweißen von Bi- und Trimetallbändern mit bis zu 20 m/min für Sägeband- und Elektronikindustrie.
Elektronenstrahl-Oberflächenbehandlung
Oberflächenhärten von Stahlbauteilen ohne Aufkohlen oder Beschichten.
Additive Fertigung (drahtbasiert)
Drahtbasierte EB-Fertigung komplexer Geometrien unter anderem aus Kupfer, Titan und Inconel.
Titan
Verzugsarmes EB-Schweißen hochbelastbarer Luft- und Raumfahrtteile ohne Schutzgas.
Aluminiumlegierungen
Hochfeste, reproduzierbare Verbindungen für Aerospace-Strukturkomponenten.
Edelstahl
Präzise Schweißnähte mit hoher Materialintegrität für Medizin- und F&E-Anwendungen.
Kupfer
Bearbeitung im EB-Verfahren, u. a. für Bandschweißen und additive Fertigung.
Niob
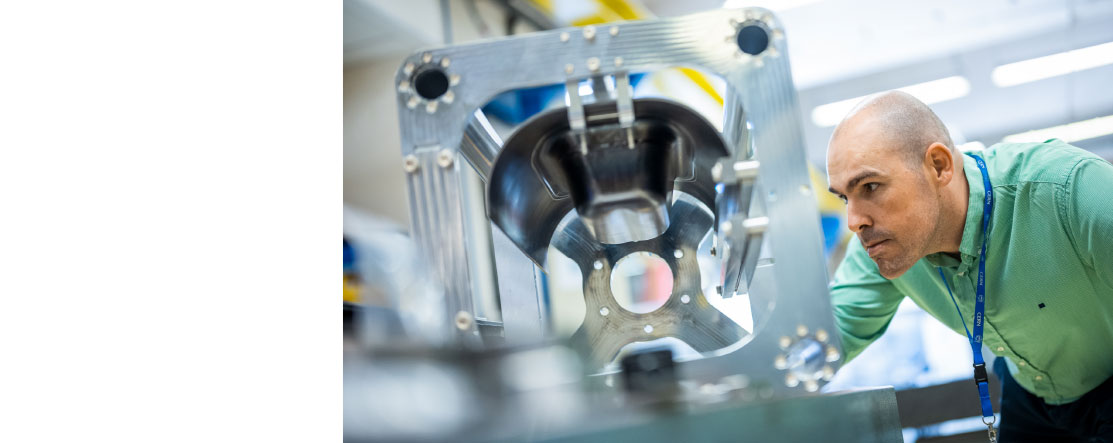
EB-Schweißen supraleitender Beschleunigerkavitäten, u. a. für CERN.
Hochleistungsstahl und Federstahl
Bimetall-Bandschweißung Ausgangsmaterial für Sägebänder hoher Verschleißfestigkeit.
Standort
Maisach
DEHauptsitz, Fertigung und Verwaltung
- Stückgewicht / Größe
- Kammervolumen bis 54,4 m³ (Arbeitskammer 4,9 × 3,7 × 3,0 m)
- Losgröße
- Richtet sich nach Kundenanforderung; Kammermaschinen von 45 Litern bis
- Werkstoffe
- Titan, Aluminiumlegierungen, Edelstähle, Stahl, Kupfer, Niob
- EBOCAM Kammermaschinen (Generatoren 60–150 kV, bis 30 kW)
- EBOMOVE/EBOFLEX mit innenliegendem verfahrbarem Generator (MOBILGEN)
- EBOPULS Perforationsmaschinen (bis 3000 Bohrungen/s)
- EBOCONT Bandschweißanlagen (bis 20 m/min)
- Sonderanlagen, Werkstückbewegungen, Hilfsgeräte
Bauteile
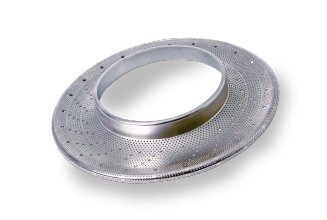
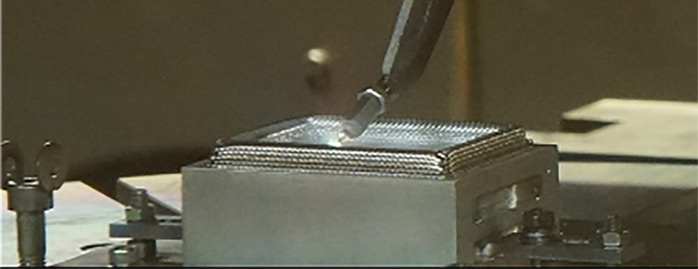
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Elektronenstrahlschweißen (EB-Schweißen)Fügen | – | – | – | – | Stahl, Edelstahl, Aluminium, Titan, Kupfer, Niob, Zircaloy, hochfeste Legierungen, Spezialwerkstoffe |
| Elektronenstrahl-Bohren / Perforieren (EBOPULS)Fügen | gratfreie Bohrungen auf der | – | – | – | metallische Werkstoffe |
| Elektronenstrahl-Oberflächenbehandlung / OberflächenhärtenOberfläche | – | – | – | – | Stahl |
| Additive Fertigung EBOADD / EBAM (drahtbasiert)Additiv | – | – | – | – | Kupfer, Titan, Aluminium, Inconel, Edelstahl |
| EB-Bandschweißen von Bi-/Trimetallbändern (EBOCONT)Fügen | – | – | – | – | Hochleistungsstahl HSS, Federstahl, Kupfer und Kupferlegierungen |
| Lohnfertigung: Schweißen, Oberflächenbehandeln und Bohren (Job-Shop, Einzelstücke bis Serie,Fügen | – | – | – | Einzelstück – Serie | Titan, Aluminiumlegierungen, Stahl, Edelstahl |
6 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Elektronenstrahl-Kammermaschine (EBOCAM®) | Steigerwald Strahltechnik EBOCAM® | – | Kammervolumen von wenigen Litern (45 l) bis Großkammern (54,4 m³, Arbeitskammer 4,9 m x 3,7 m x 3,0 | – | Maisach |
| Elektronenstrahl-Kammermaschine mit innenliegendem verfahrbarem Generator | Steigerwald Strahltechnik EBOMOVE / EBOFLEX | – | 2 bis 7 Bewegungsachsen; MOBILGEN MG 60 Generator (60 kV, Strahlleistung bis 45 kW) | – | Maisach |
| Elektronenstrahl-Bohr-/Perforationsmaschine | Steigerwald Strahltechnik EBOPULS | – | Arbeitskammern von 0,8 bis 2,5 m³ und mehr; bis 3000 Bohrungen je Sekunde | – | Maisach |
| Elektronenstrahl-Bandschweißanlage | Steigerwald Strahltechnik EBOCONT® | – | Schweißgeschwindigkeiten bis 20 m/min | – | – |
| Elektronenstrahl-Generator, extern | Steigerwald Strahltechnik EBOGEN | – | 150 kV (bis 60 kW, Arbeitsabstände bis 2000 mm) und 60/70 kV (bis 45 kW); Strahldurchmesser im | – | – |
| Elektronenstrahl-Generator, innenliegend | Steigerwald Strahltechnik MOBILGEN MG 60V / MG 60T / MG 60TR | – | 60 kV, Strahlleistung bis 45 kW, typischer Arbeitsabstand 100 bis 300 mm | – | – |
Zusatzleistungen
Referenzkunden
Qualität
Das Unternehmen ist nach DIN EN ISO 9001:2015 zertifiziert. Für die Qualität der Schweißergebnisse sorgen Positionsgenauigkeiten wie bei Werkzeugmaschinen, eng tolerierte Geschwindigkeiten der Bewegungseinrichtungen sowie elektronisch steuerbare, reproduzierbare Prozessparameter.
| Nachweis | Maisach |
|---|---|
| DIN EN ISO 9001:2015 |
Historie
- 1952
Dr. h.c. Karl-Heinz Steigerwald baute die weltweit erste Elektronenstrahl-Bearbeitungsmaschine
- 1958
Entdeckung des Tiefschweißeffekts beim Verschweißen von 5 mm Zircaloy
- 1963
Gründung der Steigerwald Strahltechnik GmbH durch Dr. Karl-Heinz Steigerwald
- 1965
Verlegung des Betriebs nach München
- 2003
Firmensitz in Maisach bei München; Fusion mit der PTR-Gruppe zur Global Beam Technologies AG (GBT)
- 2012/13
Erweiterung der Fertigungshalle in Maisach um über 30 %