Ist das Ihr Unternehmen?
Profil kostenlos übernehmen: Anfragen erhalten, Daten selbst korrigieren, Verifiziert-Abzeichen beantragen.
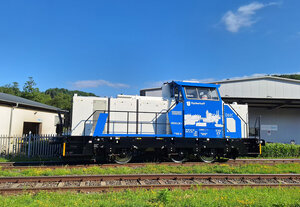
Entwicklung und Fertigung von Zweiwegefahrzeugen, Rangiergeräten, Rangierlokomotiven und Spezialaufbauten für Schiene und Straße
ZAGRO Bahn- und Baumaschinen GmbH
Bad Rappenau-Grombach · Leipzig · Sehnde · Leichlingen · MosbachNeu auf Amplifa
Über die ZAGRO Group
Die ZAGRO Bahn- und Baumaschinen GmbH wurde 1969 als Zappel KG in Bad Rappenau-Grombach gegründet und firmiert seit 1974 unter dem heutigen Namen. Als Kern der ZAGRO Group – zusammen mit ZWEIWEG International GmbH und GMEINDER LOKOMOTIVEN GmbH – entwickelt, konstruiert und produziert das Familienunternehmen Zweiwegefahrzeuge, Rangiergeräte von 50 bis 2000 Tonnen Anhängelast, batteriebetriebene Elektrorangierer (E-MAXI) sowie Diesellokomotiven nach Maß. Die Eigenfertigung umfasst Drehen und Fräsen, Lasern, Blechbearbeitung, Schweißen (nach EN 15085-2 CL1), Lackieren, Kabinen- und Kofferbau sowie Vormontage und Endmontage von Baugruppen. Werkstoffe sind überwiegend Stahl- und Edelstahlblech nach CEN ISO/TR 15608. Die Produkte kommen bei Eisenbahnen, Verkehrsbetrieben, Industriebetrieben, Stahlwerken, Logistik- und Frachtunternehmen, Häfen sowie bei Feuerwehr und Rettung zum Einsatz; der Exportanteil liegt über 50 %. Das Unternehmen beschäftigt rund 330 Mitarbeiter und erzielt einen Umsatz von über 64 Mio. Euro.
- Standort
- Bad Rappenau-Grombach
- Verfahren
- Drehen, Fräsen, Lasern, Blechbearbeitung, Schweißen (Fugennähte BW/FW, Verfahren 111 Lichtbogenhandschweißen, Werkstoffgruppe 1.2, t = 3–24, Schweißen (Verfahren 135 MIG/MAG, Werkstoffgruppen 1.2, 1.2/11, 2.2; FW Roboter t ≥ 3 mm; BW, Schweißen (Verfahren 136 FCAW, Werkstoffgruppen 1.2, 1.2/1.3; BW teilmechanisiert t = 3–24 mm, FW, Schienenschweißen (Abbrennstumpfschweißen)
- Werkstoffe
- Stahl Werkstoffgruppe 1.2 nach CEN ISO/TR 15608, Stahl Werkstoffgruppe 1.2/1.3 nach CEN ISO/TR 15608, Stahl Werkstoffgruppe 1.2/11 nach CEN ISO/TR 15608, Stahl Werkstoffgruppe 2.2 (Chrom-Nickel-Stahl) nach CEN ISO/TR 15608, Hartmetall (Werkzeugherstellung, historisch), Stahl Werkstoffgruppe 1.2 (CEN ISO/TR 15608), Niedriglegierter Stahl Werkstoffgruppe 1.2/11, Chrom-Nickel-Stahl (Edelstahl) Werkstoffgruppe 2.2
- Zertifikate
- ISO 9001:2015, ECM Instandhaltungsfunktionen, ECM Instandhaltung (ECM-Entität), ECM Instandhaltungsfunktionen (ZWEIWEG), EN 15085-2 CL1 Schweißzertifikat, Mercedes-Benz Unimog ExpertPartner, ECM Instandhaltung, ISO 45001
- Gegründet
- 1969
- Mitarbeiter
- 330
- Branchen
- Eisenbahnen, Verkehrsbetriebe (Straßenbahn, Metro, Depots), Industriebetriebe, Stahlwerke, Raffinerien, Logistik- und Frachtunternehmen
- 01
Konstruktion und Entwicklung
- 02
Lasern
- 03
Blechbearbeitung/Abkanten
- 04
Drehen und Fräsen
- 05
Schweißen
- 06
Lackieren
- 07
Vormontage der Baugruppen
- 08
Endmontage
- 09
Qualitätskontrolle und Service
Werkstoffe und Verfahren
Stahl Werkstoffgruppe 1.2 (CEN ISO/TR 15608)
Grundwerkstoff für Schienenführungen, Fahrzeugaufbauten und geschweißte Baugruppen.
Niedriglegierter Stahl Werkstoffgruppe 1.2/11
Für hochbelastete geschweißte Strukturen bis 60 mm Wanddicke im MIG/MAG-Verfahren.
Chrom-Nickel-Stahl (Edelstahl) Werkstoffgruppe 2.2
Für korrosionsbeanspruchte Bauteile und Aufbauten.
Aluminium-Tränenblech
Gekantete, stabile Ausführung für Kotflügel, Werkzeugkisten und Aufbauten.
Schienenstahl (Abbrennstumpfschweißen)
Für lückenlose Gleise im Schienenschweißverfahren.
Standorte
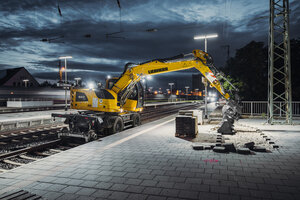
Bad Rappenau-Grombach
DEZentrale, Produktion, Service und Unimog-Servicestation
- Werkstoffe
- Stahl, Edelstahl
- Laserschneidemaschine
- Kantbank
- Drehmaschinen
- Fräsmaschinen
- Schweißanlagen
Leichlingen
DEZentrale ZWEIWEG International GmbH, Zweiwegetechnik-Produktion
- Werkstoffe
- Stahl (WG 1.2, 1.2/11, 2.2)
- Schweißroboter MIG/MAG (Verfahren 135)
- Teilmechanisierte Schweißanlagen BW/FW (135 und 136)
Leipzig
DEStandort (ex-FE Rail), Service und Hubarbeitsbühnen
Sehnde
DEStandort (ex-SRT Schörling Rail Tech), Service
Mosbach
DEGMEINDER LOKOMOTIVEN GmbH, Lokomotivenbau
Produkte und Bauteile
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| DrehenZerspanung | – | – | – | – | Stahl, Edelstahl |
| FräsenZerspanung | – | – | – | – | Stahl, Edelstahl |
| LasernZerspanung | – | – | – | – | Blech/Stahl |
| BlechbearbeitungUmformung | – | – | – | – | Stahlblech, Edelstahlblech |
| Schweißen (Fugennähte BW/FW, Verfahren 111 Lichtbogenhandschweißen, Werkstoffgruppe 1.2, t = 3–24Fügen | – | – | – | – | Stahl (Werkstoffgruppe 1.2) |
| Schweißen (Verfahren 135 MIG/MAG, Werkstoffgruppen 1.2, 1.2/11, 2.2; FW Roboter t ≥ 3 mm; BWFügen | – | – | – | – | Stahl (1.2), niedriglegierter Stahl (1.2/11), Chrom-Nickel-Stahl (2.2) |
| Schweißen (Verfahren 136 FCAW, Werkstoffgruppen 1.2, 1.2/1.3; BW teilmechanisiert t = 3–24 mm, FWFügen | – | – | – | – | Stahl (1.2), Stahl (1.2/1.3) |
| Schienenschweißen (Abbrennstumpfschweißen)Fügen | – | – | – | – | Schienenstahl |
| LackierenOberfläche | – | – | – | – | Metall |
| Vormontage von BaugruppenMontage | – | – | – | – | – |
| EndmontageMontage | – | – | – | – | – |
| Qualitätskontrolle der fertiggestellten FahrzeugePrüfung | – | – | – | – | – |
| Umrüstung von Baumaschinen/Fahrzeugen mit Schienenführungen und SchienenfahreinrichtungenMontage | – | – | – | – | – |
| Unimog-Service: Wartung, Pflege, Reparatur, Instandsetzung, TÜV/ASU-Abnahmen, Arbeiten anEngineering | – | – | – | – | – |
| SchienenschleifenOberfläche | – | – | – | – | Schienenstahl |
4 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Schweißroboter (MIG/MAG, Verfahren 135) | – | – | – | – | Leichlingen (ZWEIWEG International GmbH) |
| Schweißanlagen teilmechanisiert (BW/FW, Verfahren 135 und 136) | – | – | t = 3–60 mm | – | Leichlingen (ZWEIWEG International GmbH) |
| Kantbank (Blechbearbeitung) | – | – | – | – | ZAGRO Group |
| Laserschneidemaschine | – | – | – | – | ZAGRO Group |
Zusatzleistungen
Referenzkunden
Qualität und Zertifizierung
Die Qualitätskontrolle der fertiggestellten Fahrzeuge erfolgt durch eigenes Fachpersonal; die Gruppe ist nach ISO 9001:2015 zertifiziert und verfügt über Schweißzertifikate nach DIN EN 15085-2 (Klasse CL1) sowie ECM-Zertifikate für Instandhaltungsfunktionen im Eisenbahnsektor. Testleistungen wie ROPS-, FOPS-, TOPS- und OECD-Prüfungen für Kabinen werden ebenfalls angeboten.
| Nachweis | Bad Rappenau-Grombach | Leichlingen | Mosbach |
|---|---|---|---|
| ISO 9001:2015 | |||
| EN 15085-2 CL1 Schweißzertifikat | |||
| ECM Instandhaltung | |||
| ISO 45001 |
Historie
- 1969
Werner Zappel gründet die Zappel KG Maschinen- und Apparatebau in Bad Rappenau-Grombach
- 1974
Umfirmierung in ZAGRO Bahn- und Baumaschinen GmbH (Zappel + Grombach)
- 1985
Übernahme des RIES-Zweiwegeprogramms, Zweiwegetechnik am Mercedes-Benz Unimog
- 1989
Wolfgang Zappel übernimmt die Geschäftsführung (2. Generation)
- 2000
Patent auf Schienenführungssystem für Unimog U 400
- 2006
Entwicklung des batteriebetriebenen Rangiergeräts E-MAXI
- 2012
SRT Schörling Rail Tech GmbH (Sehnde) schließt sich der ZAGRO Group an
- 2014
SHZ Kabinen- und Karosseriebau (Backnang) erweitert die ZAGRO Group
- 2019
GMEINDER LOKOMOTIVEN GmbH (Mosbach) kommt zur ZAGRO Group
- 2020
Wikko Zappel tritt als 3. Generation ins Familienunternehmen ein
- 2022
Erwerb von Vermögenswerten eines britischen Arbeitsbühnenherstellers
- 2024
FE Rail GmbH (Leipzig) wird vollständig in die ZAGRO Bahn- und Baumaschinen GmbH integriert
- 2025
ZWEIWEG-Niederlassung Sehnde wird Tochtergesellschaft und Servicestation der ZAGRO Group