Ist das Ihr Unternehmen? Profil übernehmen
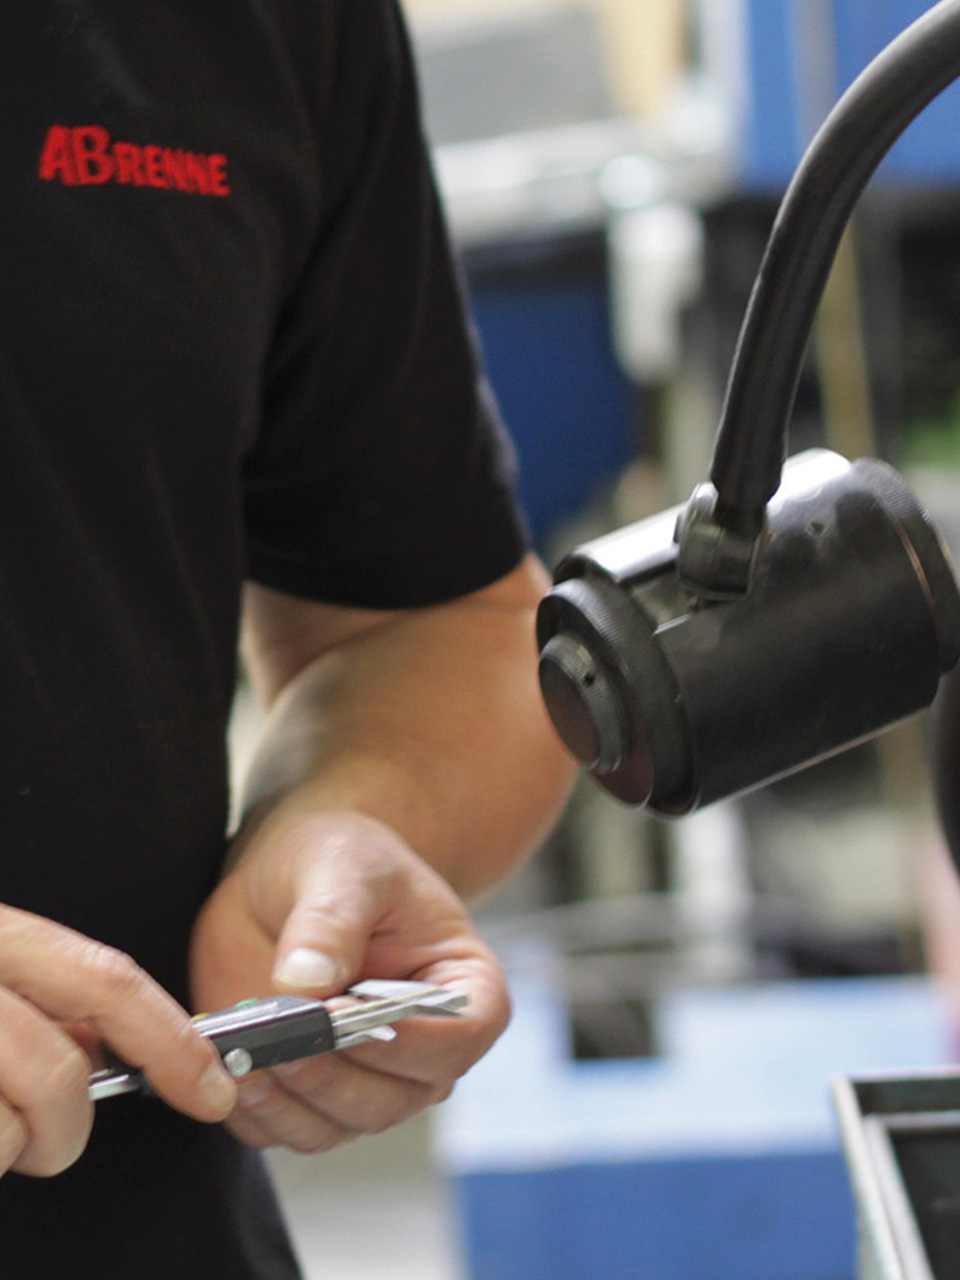
Fertigung von Zug-, Druck-, Schenkel- und Flachfedern, Stanz- und Drahtbiegeteilen in Iserlohn.
Adolf Brenne Draht + Bandformtechnik GmbH
Iserlohn-LetmatheNeu auf Amplifa
Über Adolf Brenne Draht + Bandformtechnik
Die Adolf Brenne Draht + Bandformtechnik GmbH in Iserlohn-Letmathe fertigt seit 1960 Federn und Drahtformteile. Das Produktprogramm umfasst Zug- und Druckfedern ab einem Drahtdurchmesser von 0,3 mm, Schenkelfedern ab 0,4 mm, Flachfedern und Stanzteile von 0,1 bis 4,0 mm Materialstärke sowie Drahtbiegeteile und Drahtringe aus Drahtdurchmessern von 0,4 bis 10,0 mm. Gefertigt wird auf CNC-gesteuerten Federwindemaschinen und Biegemaschinen unter anderem von Wafios; Drahtringe können rundwulstig stumpfgeschweißt ausgeführt werden. Verarbeitet werden sämtliche gängigen Stahlgüten, darunter Federstahldraht nach DIN EN 10270, sowie NE-Metalle. Ein eigener Werkzeugbau ermöglicht Prototypenfertigung und wirtschaftliche Serienproduktion; Wärmebehandlung und Oberflächentechnik werden über ein Partnernetzwerk angeboten. Abnehmer finden sich in Maschinen- und Anlagenbau, Fahrzeugtechnik, Elektroindustrie, Medizintechnik, Feinmechanik und Konsumgüterproduktion.
- Standort
- Iserlohn-Letmathe
- Verfahren
- Drahtbiegeteile fertigen, Drahtbiegeteile aus Drahtdurchmessern 0,4 bis 10,0 mm, Zugfedern herstellen, Druckfedern herstellen, Zug- und Druckfedern ab Drahtdurchmesser 0,3 mm, Flachfedern fertigen, Stanzteile fertigen, Schenkelfedern fertigen (Drehfedern, Doppelschenkfedern)
- Werkstoffe
- Federstahldraht, Stahlgüten (sämtliche gängige), NE-Metalle, Werkzeugbau
- Zertifikate
- DIN EN ISO 9002:1994, ISO 9001 (Erstzertifizierung DIN EN ISO 9002:1994, RWTÜV Essen)
- Gegründet
- 1960
- Branchen
- Maschinen- und Anlagenbau, Automobilindustrie, Fahrzeugtechnik, Feinmechanik, Elektroindustrie, Medizintechnik
- 01
Beratung und computergestützte Feder-Auslegung
- 02
Eigener Werkzeugbau
- 03
Drahtumformung (Federn, Drahtbiegeteile, Stanzteile)
- 04
Schweißen (rundwulstig stumpfgeschweißte Drahtringe)
- 05
Wärmebehandlung und Oberflächentechnik über Partnernetzwerk
- 06
Prüfung mit automatischer Maßüberwachung und Sortiersystemen
- 07
Just-in-Time-Lieferung und Lagerhaltung
Werkstoffe und Verfahren
Federstahldraht
Standardwerkstoff für Zug- und Druckfedern nach DIN EN 10270 in sämtlichen gängigen Stahlgüten.
NE-Metalle
Nichteisenmetalle für Federn und Drahtbiegeteile mit Anforderungen an Korrosionsbeständigkeit oder Leitfähigkeit.
Werkzeugbau
Eigener Werkzeugbau für Werkzeuge und Vorrichtungen, der schnelle Anpassungen und Prototypen ermöglicht.
Standorte
Iserlohn-Letmathe
DEHauptsitz, Produktion und Verwaltung
- Losgröße
- Prototypen, Klein- und Mittelserien, Serienfertigung
- Werkstoffe
- Federstahldraht, Stahlgüten, NE-Metalle
- CNC-gesteuerte Federwindemaschinen
- CNC-gesteuerte Biegemaschinen (Draht 0,4–10,0 mm)
- Wafios FMU 32+
- Wafios BM 30
- Pneumatische Biegemaschinen mit Universalwerkzeugen
- Prüfvorrichtung Böhm
Bauteile
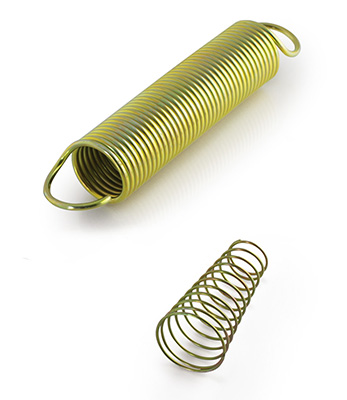
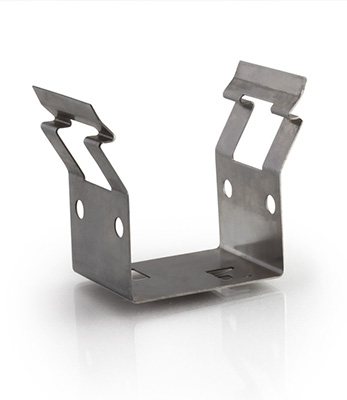
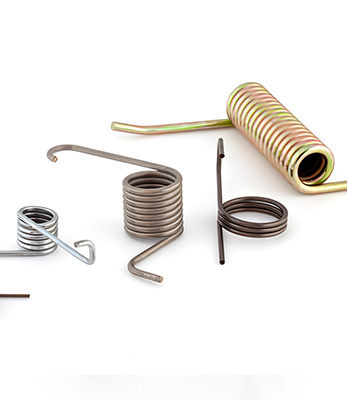
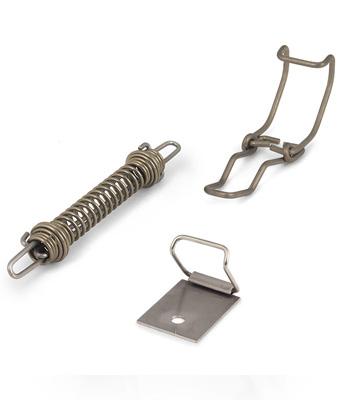
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Drahtbiegeteile fertigenUmformung | – | – | – | Klein- und Mittelserien sowie | Stahl, NE-Materialien |
| Drahtbiegeteile aus Drahtdurchmessern 0,4 bis 10,0 mmUmformung | – | – | – | – | Stahl, NE-Materialien |
| Zugfedern herstellenUmformung | – | – | – | – | Federstahldraht nach DIN EN 10270, NE-Metalle |
| Druckfedern herstellenUmformung | – | – | – | – | Federstahldraht nach DIN EN 10270, NE-Metalle |
| Zug- und Druckfedern ab Drahtdurchmesser 0,3 mmUmformung | – | – | – | – | Federstahldraht nach DIN EN 10270, NE-Metalle |
| Flachfedern fertigenUmformung | – | 120,0 mm Materialbreite × 4,0 mm Materialstärke | – | – | Federwerkstoffe |
| Stanzteile fertigenUmformung | – | 120,0 mm Materialbreite × 4,0 mm Materialstärke | – | – | Federwerkstoffe |
| Schenkelfedern fertigen (Drehfedern, Doppelschenkfedern)Umformung | – | – | – | – | verschiedene Federwerkstoffe |
| Schenkelfedern ab Drahtdurchmesser 0,4 mmUmformung | – | – | – | – | verschiedene Federwerkstoffe |
| Drahtringe fertigenUmformung | – | – | – | – | Stahl, NE-Materialien |
| Drahtringe rundwulstig stumpfgeschweißtFügen | – | – | – | – | Stahl, NE-Materialien |
| Werkzeugbau (eigener Werkzeugbau für Werkzeuge und Vorrichtungen)Engineering | – | – | – | – | – |
| Computergestützte Federberechnung/AuslegungEngineering | – | – | – | – | – |
| Wärmebehandlung (Härten und Anlassen) durch PartnerunternehmenWärmebehandlung | – | – | – | – | – |
| Galvanische Verzinkung (Partner)Oberfläche | – | – | – | – | – |
| Phosphatierung (Partner)Oberfläche | – | – | – | – | – |
| Pulverbeschichtung (Partner)Oberfläche | – | – | – | – | – |
| Vernickeln (Partner)Oberfläche | – | – | – | – | – |
| Passivieren (Partner)Oberfläche | – | – | – | – | – |
| Prüfung mit Prüfvorrichtung der Firma BöhmPrüfung | – | – | – | – | – |
6 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| CNC-gesteuerte Federwindemaschine | – | – | – | – | Iserlohn-Letmathe |
| CNC-gesteuerte Biegemaschine | – | – | Drahtdurchmesser 0,4 bis 10,0 mm | – | Iserlohn-Letmathe |
| Pneumatische Biegemaschine (Universalwerkzeuge) | – | – | – | – | Iserlohn-Letmathe |
| Drahtbiegemaschine | Wafios FMU 32+ | – | – | – | Iserlohn-Letmathe |
| Drahtbiegemaschine | Wafios BM 30 | – | – | – | Iserlohn-Letmathe |
| Prüfvorrichtung | Böhm | – | – | – | Iserlohn-Letmathe |
Zusatzleistungen
Qualität
Die Fertigung erfolgt mit automatischer Maßüberwachung und integrierten Sortiersystemen; für Zug- und Druckfedern steht eine Prüfvorrichtung der Firma Böhm bereit. Die Erstzertifizierung nach DIN EN ISO 9002:1994 erfolgte 1999 durch den RWTÜV Essen.
| Nachweis | Iserlohn-Letmathe |
|---|---|
| ISO 9001 (Erstzertifizierung DIN EN ISO 9002:1994, RWTÜV Essen) |
Historie
- 1960
Gründung durch Adolf Brenne in Hohenlimburg
- 1978
Umzug innerhalb Hohenlimburgs
- 1980
Übernahme durch Lothar Jäkel
- 1985
Umzug nach Letmathe durch den Erwerb des Grundstücks im Industriegebiet Markenfeld, Liegnitzer Straße 6
- 1988
Gründung der Firma Stabotec Metallverarbeitungs GmbH am selben Standort
- 1992
Erweiterung durch Hallenneubau
- 1999
Erstzertifizierung durch den RWTÜV Essen, DIN EN ISO 9002:1994
- 2000
Erwerb des Grundstücks Liegnitzer Straße 4
- 2004
Frau Miriam Jäkel tritt in die Geschäftsleitung ein
- 2010
Umwandlung in GmbH & Co. KG
- 2011
Geschäftsführung Lothar Jäkel, Miriam Jäkel
- 2016
Erweiterung durch Hallenanbau (Logistik-Bereich)
- 2018
Mark Jäkel erhält Prokura und tritt in die Geschäftsleitung ein
- 2023
Ausgliederung der Produktion in die Adolf Brenne Draht + Bandformtechnik GmbH