Ist das Ihr Unternehmen? Profil übernehmen
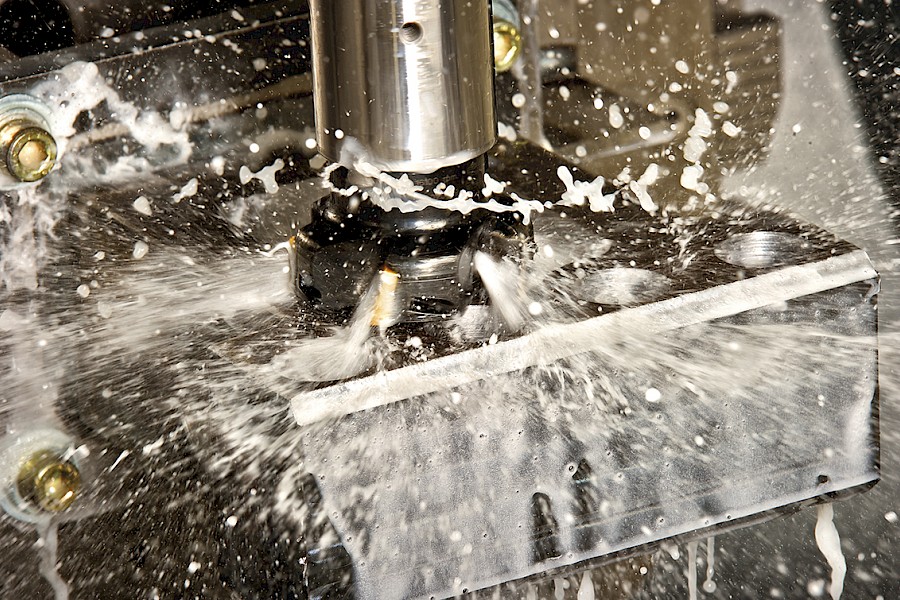
CNC-Präzisionsbearbeitung von Spezialmaterialien wie Titan und Inconel für Luftfahrt, Maschinenbau und Rüstung.

Aegerter Swiss Technology AG
Bühlackerstrasse 7, 3627 Heimberg/BE · SchweizNeu auf Amplifa
Über Aegerter Swiss Technology AG
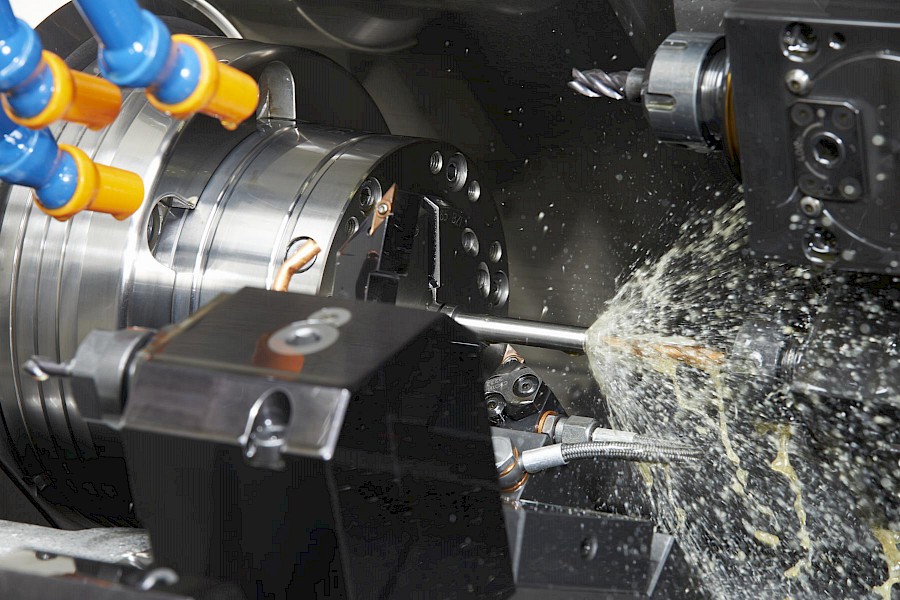
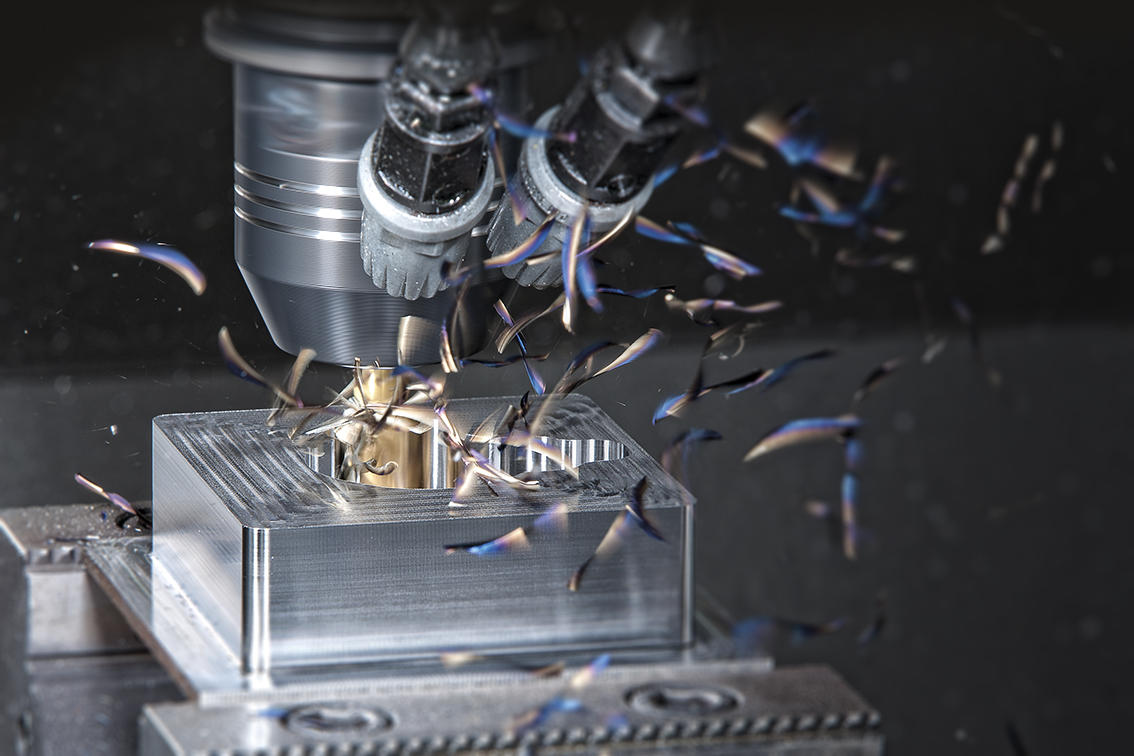
Aegerter Swiss Technology AG ist ein spezialisiertes Unternehmen für die CNC-Bearbeitung von Spezialmaterialien und komplexen Bauteilen mit Sitz in Heimberg im Berner Oberland. Die Fertigung umfasst CNC-Drehen und 5-Achsen-Fräsen mit Bearbeitungsabmessungen bis 2000 mm kubisch und Bauteilgewichten bis 3000 kg, insbesondere bei schwer zerspanbaren Werkstoffen wie Titan, Inconel, Nickel und hitzebeständigen Superlegierungen (HRSA). Das Angebot reicht vom Rohteil bis zur montierten Baugruppe, vom Einzelteil über den Prototyp bis zur Grossserie. Die Firma beliefert hauptsächlich den Maschinen- und Anlagebau, den Personentransport, die Luftfahrtindustrie sowie den Sektor Rüstung und Verteidigung. Seit 2012 ist das Unternehmen nach EN 9100 (AS9100C) SQS-zertifiziert, was die Belieferung sämtlicher Luftfahrtkunden erlaubt. Ausgestattet mit einem automatisierten Maschinenpark inklusive Fastems Beladesystem und Knickarmrobotern fertigt Aegerter gestützt auf aktuelle CAD/CAM-Systeme hochpräzise Bauteile.
- Standort
- Heimberg/BE
- Verfahren
- CNC-Drehbearbeitung (Drehen, automatisiert), 5-Achs-Fräsbearbeitung, Fräs-Dreh-Bearbeitung (5-Achs, duoBLOCK), CNC-Bearbeitung von Spezialmaterialien und komplexen Teilen, Laserbeschriftung/-bearbeitung (Trumark Station 3000, Trumark Laser 5010), Ultraschallwaschen, Montage von Baugruppen, 3D-Koordinatenmessung
- Werkstoffe
- Titan, Inconel, Nickel, Hitzebeständige Superlegierungen (HRSA), Inox (Edelstahl)
- Zertifikate
- ISO 9001, EN 9100 (AS9100C)
- Gegründet
- 1977
- Mitarbeiter
- 20+
- Branchen
- Maschinen- und Anlagebau, Personentransport, Luftfahrt, Rüstung/Verteidigung
- 01
Engineering (CAD/CAM)
- 02
CNC-Drehbearbeitung
- 03
5-Achs-Fräsbearbeitung
- 04
Ultraschallreinigung
- 05
Lasermarkierung
- 06
Messtechnik / Prüfung
- 07
Montage zur Baugruppe
Werkstoffe und Verfahren
Titan
Für Luftfahrtkomponenten; das Unternehmen ist auf die Bearbeitung dieses schwer zerspanbaren Spezialmaterials spezialisiert.
Inconel
Nickelbasis-Werkstoff für die Luftfahrtindustrie, wirtschaftlich bearbeitet dank langjähriger Erfahrung und Partnerschaft mit Blaser Swisslube.
Nickel
In der Luftfahrtindustrie eingesetztes Spezialmaterial mit fundierter Bearbeitungserfahrung.
Hitzebeständige Superlegierungen (HRSA)
Schwer zerspanbare Superlegierungen für Luftfahrtanwendungen, unterstützt durch Kühlschmierstoff-Weiterentwicklung mit Blaser Swisslube.
Inox (Edelstahl)
Für die Reinigung mittels Ultraschallwaschanlage vorgesehen; Einsatz in Industrie- und Luftfahrtbauteilen.
Standorte
Heimberg/BE
CHProduktionsstandort und Hauptsitz
- Stückgewicht / Größe
- bis 3000 kg (DMC 160 FD); Drehen bis Ø 400 mm / Länge 900 mm
- Losgröße
- Einzelteil, Prototyp, Grossserie
- Werkstoffe
- Titan, Inconel, Nickel, HRSA, Inox
- MORI SEIKI NZ2000T3Y3 Dreh-Fräszentrum mit NACHI Knickarmroboter und LNS Stangenlader
- 2x MORI SEIKI NL2500/SY700 Drehzentren mit LNS Stangenlader
- MIYANO BNE-51SY5 und ABX-64THY Drehzentren mit Breuning IRCO Stangenlader
- Hanwha XD 20II Drehautomat
- DMG DMC 125 FD 5-Achs-Fräs-/Drehzentrum duoBLOCK im Fastems Beladesystem
- DMG DMC 160 FD 5-Achs-Fräs-/Drehzentrum duoBLOCK im Fastems Beladesystem
- DMG 60 Evo 5-Achs-Bearbeitungszentrum mit NACHI Knickarmroboter
- MORI SEIKI NV5000 5-Achs-Bearbeitungszentrum
- BROTHER TC-S2B-O mit EROWA-Beladeroboter
- TOYODA FV-1165 3-Achs-Fräszenter
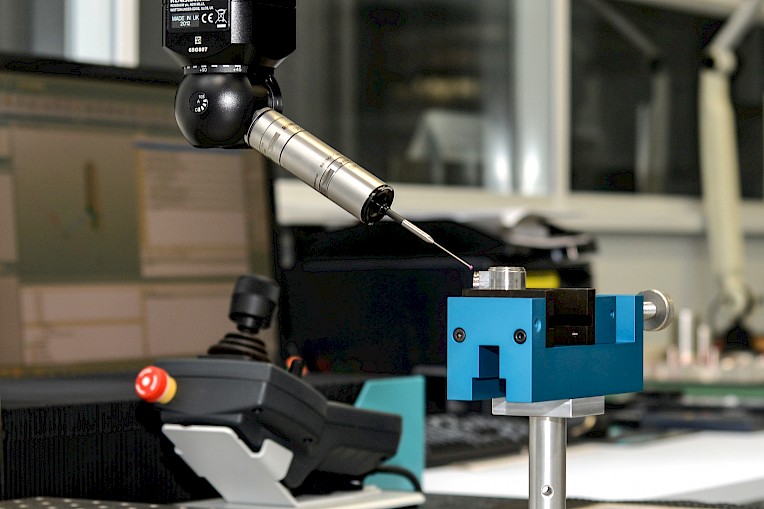
- Wenzel 3D-Koordinatenmessmaschinen LH-87 und LH2015
- Keyence LM-X100T Multisensor-Messmaschine
- KKS Ultraschallwaschanlage
- Trumpf Trumark Station 3000 Laserstation
- Fastems Automatisierungssystem
Bauteile
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| CNC-Drehbearbeitung (Drehen, automatisiert)Zerspanung | – | – | – | – | Titan, Inconel, Nickel, hitzebeständige Superlegierungen (HRSA), Inox |
| 5-Achs-FräsbearbeitungZerspanung | – | – | – | – | Titan, Inconel, Nickel, hitzebeständige Superlegierungen (HRSA), Inox |
| Fräs-Dreh-Bearbeitung (5-Achs, duoBLOCK)Zerspanung | – | 2000 mm × 1600 mm × 1100 mm | 3000 kg | – | Titan, Inconel, Nickel, hitzebeständige Superlegierungen (HRSA), Inox |
| CNC-Bearbeitung von Spezialmaterialien und komplexen TeilenZerspanung | – | – | – | Einzelteil – Grossserie | Titan, Inconel, Nickel, hitzebeständige Superlegierungen (HRSA) |
| Laserbeschriftung/-bearbeitung (Trumark Station 3000, Trumark Laser 5010)Oberfläche | – | 110 mm × 110 mm × 200 mm | – | – | – |
| UltraschallwaschenOberfläche | – | 460 mm × 280 mm × 200 mm | – | – | Inconel, Inox, Titan |
| Montage von BaugruppenMontage | – | – | – | – | – |
| 3D-KoordinatenmessungPrüfung | – | 3000 mm × 2000 mm × 1500 mm | – | – | – |
| 3D-optische berührungslose Messung (Keyence LM-X100T, mit 4. Achse)Prüfung | – | 300 mm × 150 mm × 75 mm | 7 kg | – | – |
| Videomessmikroskop-Messung (MM1) für Bauteile < 100 mmPrüfung | – | 100 mm | – | – | – |
| CAD/CAM-gestützte Fertigung hochpräziser BauteileEngineering | – | – | – | – | – |
17 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Dreh-Fräszentrum mit Y-Achse | MORI SEIKI NZ2000T3Y3 | 1 | max. Länge 900 mm, max. Ø 350 mm; inkl. NACHI Knickarmroboter, LNS Stangenlader 3m bis Ø65mm, | – | Heimberg/BE |
| Drehzentrum | MORI SEIKI NL2500/SY700 | 2 | max. Länge 700 mm, max. Ø 400 mm; inkl. LNS Stangenlader 3m bis Ø80mm (eine Maschine) | – | Heimberg/BE |
| Drehzentrum | MIYANO BNE-51SY5 | 1 | max. Länge 400 mm, max. Ø 250 mm; inkl. Breuning IRCO Stangenlader 3m bis Ø8-25mm | – | Heimberg/BE |
| Drehzentrum | MIYANO ABX-64THY | 1 | max. Länge 800 mm, max. Ø 300 mm; inkl. Breuning IRCO Stangenlader 3000mm bis Ø16-65mm | – | Heimberg/BE |
| Drehautomat | Hanwha XD 20II | 1 | max. Länge 210 mm, max. Ø 20 mm; inkl. LNS Hydrobar Express Stangenlader 4000mm bis Ø6-20mm | – | Heimberg/BE |
| 5-Achs-Fräs-/Drehzentrum (DMC 125 FD, duoBLOCK) | DMG DMC 125 FD | 1 | max. Drehdurchmesser 1250 mm, X 1250 mm, Y 1250 mm, Z 1500 mm, max. Bauteilgewicht 2600 kg, 12000 | – | Heimberg/BE |
| 5-Achs-Fräs-/Drehzentrum (DMC 160 FD, duoBLOCK) | DMG DMC 160 FD | 1 | max. Drehdurchmesser 1600 mm, X 1600 mm, Y 1600 mm, Z 1100 mm, max. Bauteilgewicht 3000 kg, | – | Heimberg/BE |
| 5-Achs-Bearbeitungszentrum | DMG DMG 60 Evo | 1 | max. 600x500x500 mm, 18000 UpM; inkl. NACHI Knickarmroboter | – | Heimberg/BE |
| 5-Achs-Bearbeitungszentrum | MORI SEIKI NV5000 | 1 | max. 1050x510x510 mm, 14000 UpM; inkl. NIKKEN Rund-Schwenktisch | – | Heimberg/BE |
| 3-Achs-Bearbeitungszentrum | BROTHER TC-S2B-O | 1 | max. 700x360x270 mm, 10000 UpM; inkl. EROWA-Beladeroboter (10 Paletten) | – | Heimberg/BE |
| 3-Achs-Fräszentrum | Toyoda FV-1165 | 1 | max. 1100x650x600 mm, 8000 UpM | – | Heimberg/BE |
| 3D-Koordinatenmessmaschine | Wenzel LH-87 | 1 | max. 2000x800x700 mm | – | Heimberg/BE |
| 3D-Koordinatenmessmaschine mit stufenlosem Renishaw Messkopf | Wenzel LH2015 | 1 | max. 3000x2000x1500 mm | – | Heimberg/BE |
| 3D-optisches Messsystem (Multisensor-Messmaschine, mit 4. Achse) | Keyence LM-X100T | 1 | max. 300x150x75 mm, max. Last 7 kg | – | Heimberg/BE |
| Ultraschallwaschanlage | KKS | 1 | 27-80 kHz, 1000-6000 Watt, Nutzmaße 460x280x200 mm | – | Heimberg/BE |
| Laserstation (Trumark Station 3000 mit Trumark Laser 5010) | Trumpf Trumark Station 3000 | 1 | max. 110x110x200 mm | 2025 | Heimberg/BE |
| Automatisierungssystem (Beladesystem) | Fastems | 1 | – | – | Heimberg/BE |
Zusatzleistungen
Qualität
Das Qualitätsmanagement ist zentral; kontinuierliche Prozessverbesserung sichert die Einhaltung kundenspezifischer Standards. Die Vermessung erfolgt vorwiegend mit 3D-Messmaschinen Wenzel (bis 3000x2000x1500 mm), einer Keyence Multisensor-Messmaschine und einem Video-Messmikroskop MM1 für Bauteile unter 100 mm.
| Nachweis | Heimberg/BE |
|---|---|
| ISO 9001 | |
| EN 9100 (AS9100C) |
Historie
- 1977
Gründung der Einzelfirma Aegerter Feinmechanik durch Hermann Aegerter mit konventionellen Maschinen
- 1999
Umwandlung in die Aktiengesellschaft H. Aegerter Feinmechanik AG
- 2004
Firmenübernahme durch Andreas Zumbach
- 2009
Bezug Neubau in Heimberg; Zertifizierung ISO 9001:2008
- 2010
Automatisierung Dreh-/Fräszenter mittels Knickarmroboter; Umbenennung in Aegerter Swiss Technology AG
- 2011
Automatisierung zweier 5-Achsen Fräszenter mittels Knickarmroboter
- 2012
Zertifizierung EN 9100:2009; Partnerschaft mit Blaser Swisslube AG
- 2013
Anzahl Mitarbeiter erstmals über 20 Fachkräfte
- 2014
Installation Fräs-/Drehzenter mit Bearbeitung bis Ø 1'400 mm
- 2017
Erweiterung Maschinenpark mit DMC 125 FD und DMC 160 FD duoBLOCK sowie Fastems Automationssystem
- 2022
Einstieg Mathias Ammann als Teilhaber und Delegierter des Verwaltungsrates
- 2025
Erweiterung Maschinenpark mit Fräszenter Toyoda, Laserstation Trumpf und Keyence Multisensor Messmaschine