Ist das Ihr Unternehmen? Profil übernehmen
Veredlung von Aluminiumbändern durch Eloxieren, PVD-Beschichtung und Lackieren im Coil-to-Coil-Verfahren
ALANOD GmbH & Co. KG
Ennepetal (Hauptsitz/Produktion) · North Ridgeville, OH (USA) · Milton Keynes (GB) · Shanghai (CN) · Pune (IN) · Tainan (TW)Neu auf Amplifa
Über Alanod
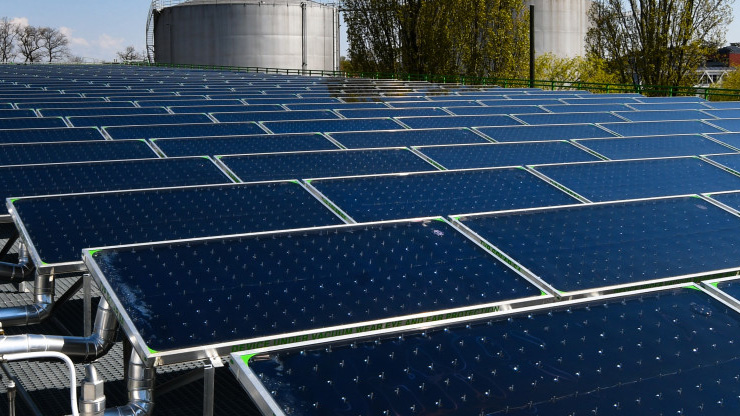
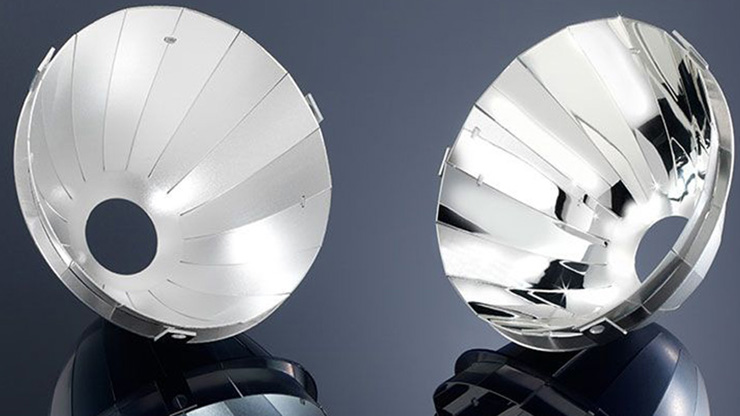
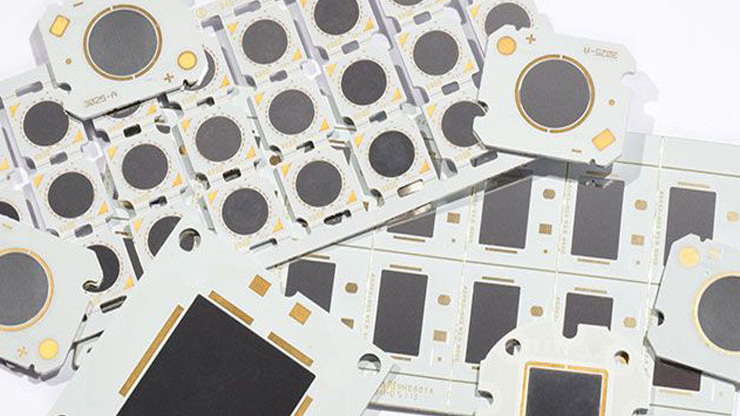
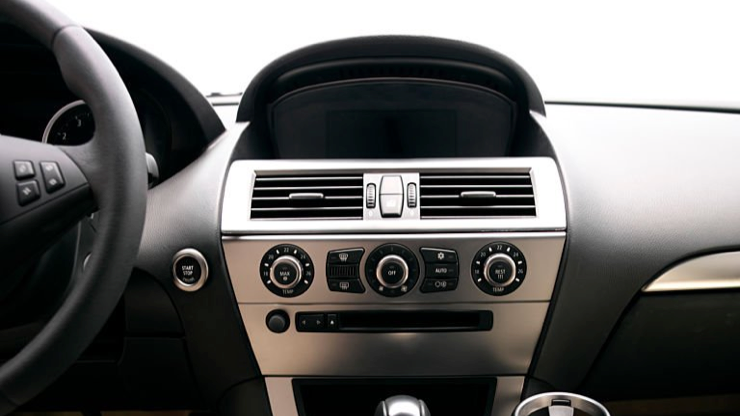
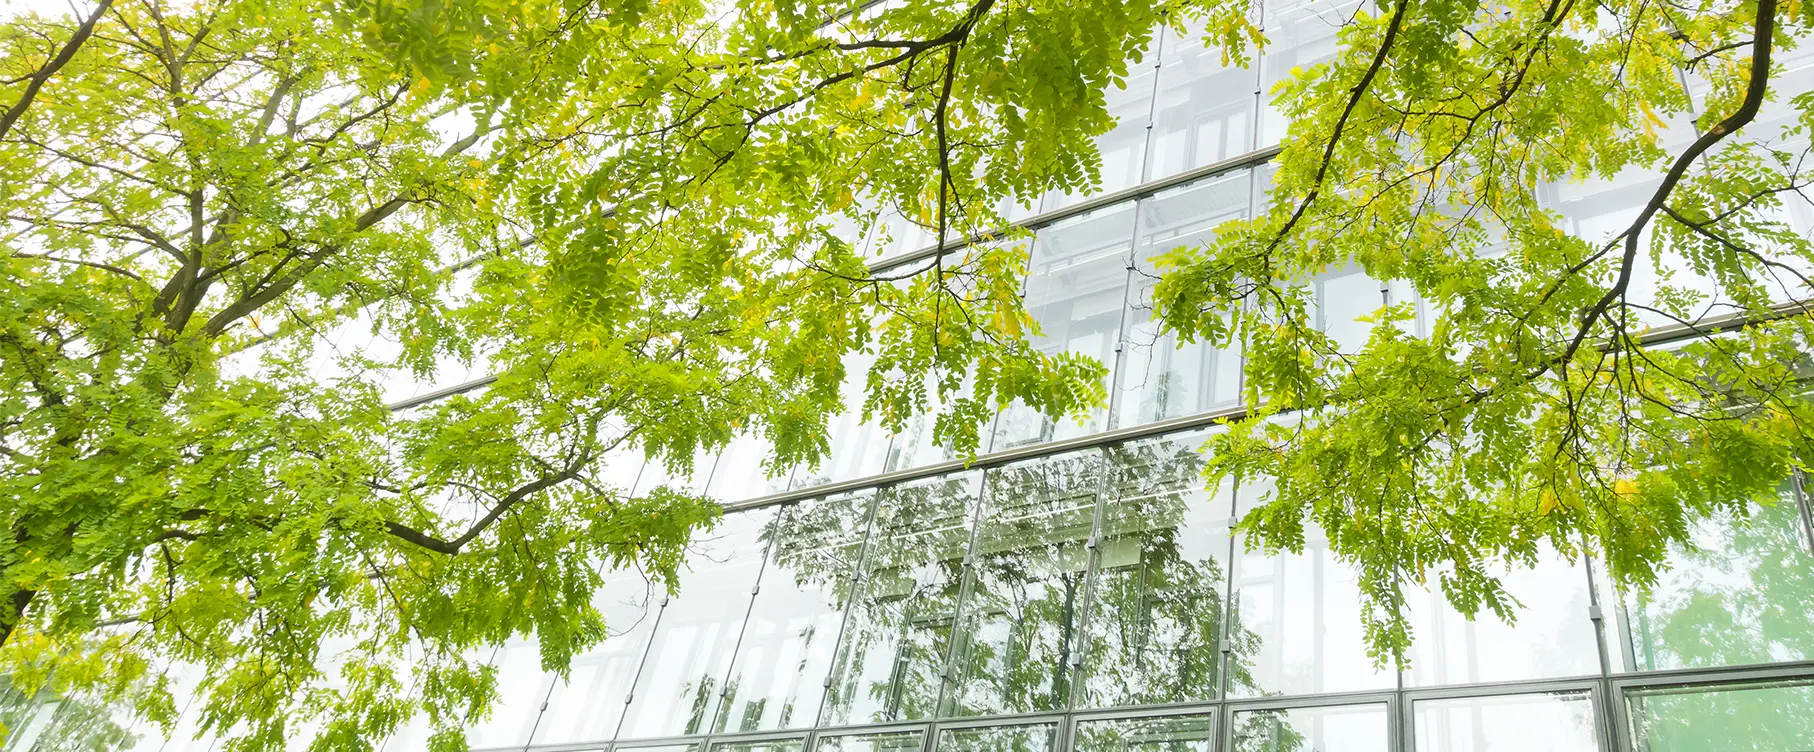
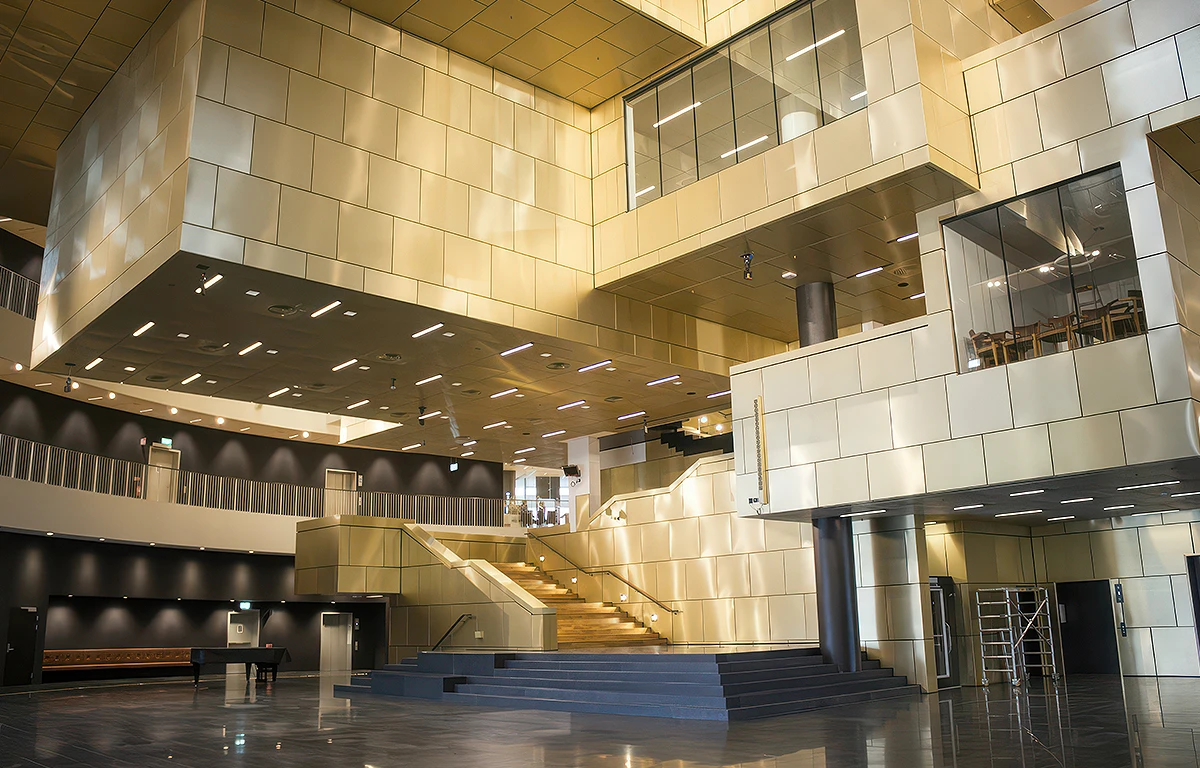
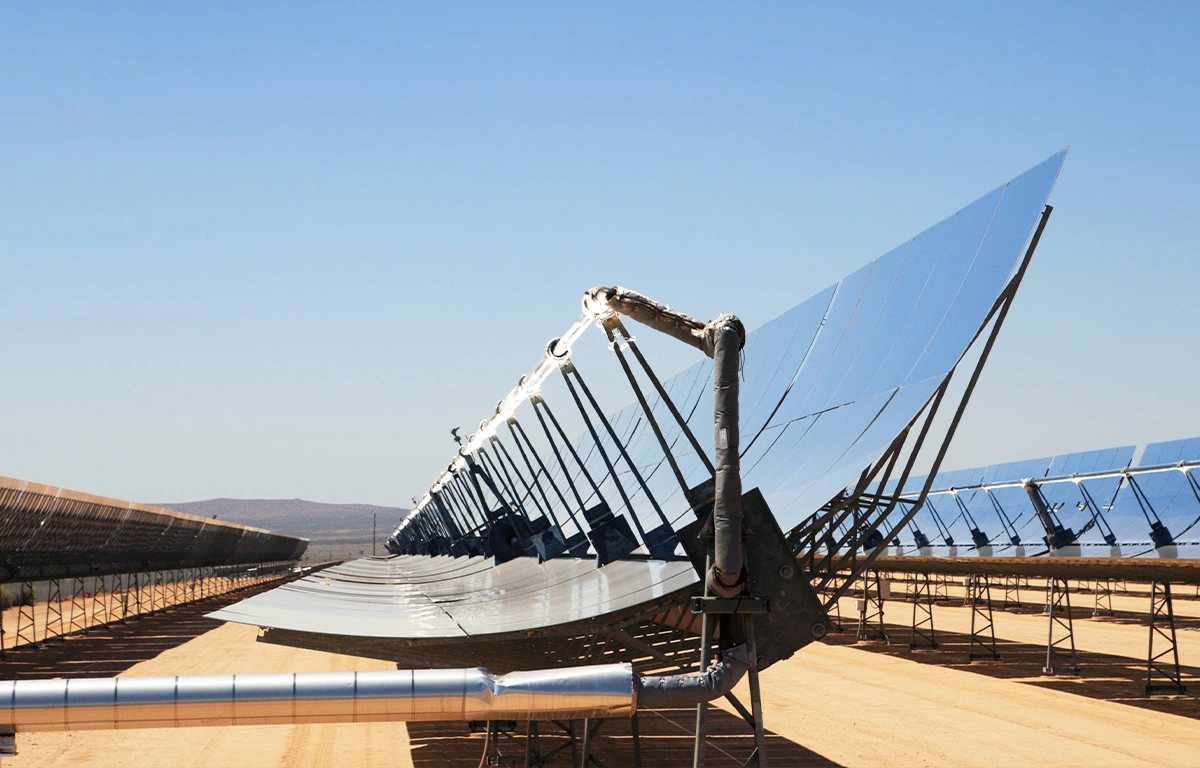
Die ALANOD GmbH & Co. KG mit Hauptsitz in Ennepetal veredelt Aluminiumbänder und -bleche als Komponentenmaterial für zahlreiche Industriezweige. Im Coil-to-Coil-Verfahren werden vier Anodisierlinien, vier PVD-Hochvakuum-Beschichtungssysteme (ALBA I–IV) und eine Lackieranlinie eingesetzt; zusätzlich werden Zuschnitte und Querteilungen auf einer Schnittoptik realisiert. Die eloxierten, PVD- oder lackbeschichteten Oberflächen finden Einsatz in Solarthermie (Absorber und Reflektoren), Beleuchtungs- und LED-Industrie, Elektronik (CoB-LED-Basisplatten, Transformatorbänder), Automotive, Fassaden- und Architekturanwendungen, Möbel- und Laminateindustrie sowie im Schiff- und Bahnsektor. Pro Jahr werden rund 8.000 t Aluminium verarbeitet, davon mit bis zu 90 % Recyclinganteil und 100 % Ökostrom aus Wasserkraft. Neben dem Stammwerk Ennepetal unterhält das Unternehmen Produktions- und Verarbeitungsstandorte in den USA, ein Joint Venture in Taiwan sowie Vertriebsbüros in Großbritannien, China und Indien.
- Standort
- Ennepetal
- Verfahren
- Anodisieren (Eloxieren, coil-to-coil, elektrochemische Oxidation zu Al₂O₃), PVD-Beschichtung (Physical Vapor Deposition im Hochvakuum, coil-to-coil, Metalle wie Al, Silber,, Lackieren (Lackieranlage coil-to-coil, transparent/opake Lackschichten, Primer, Anti-Fingerprint,, Coil Slitting (Coil-to-Coil Slitten, 52″ Light Gauge Looping-Pit Slitter, bis 16, Sheeting & Blanking / Cut-to-length (Multi-Blanking, 60″ Slear, bis 6 Schnitte), Sheeting & Blanking / Cut-to-length (48″ Slear, bis 5 Schnitte), Lohnbeschichtung/-verarbeitung (Toll Processing): Schlitzcoils und Blex für Licht, Automotive,, Beschichtung solarthermischer Absorberoberflächen (mirotherm®/mirotherm® Control, PVD, Absorption
- Werkstoffe
- Aluminium, Reinaluminium, Kupfer, Edelstahl, Stahl (beschichtet), Titan, Silber, Silber (PVD-Funktionsschicht)
- Zertifikate
- ISO 9001:2015, ISO 14001:2015, ISO 50001:2018 (zuerst 2011 zertifiziert), ISO 50001:2018, Eigenes Prüflabor, 100 % Inspektion als Kundenservice
- Gegründet
- 1975
- Mitarbeiter
- 230
- Branchen
- Fassaden & Architektur, Wand- & Deckenbekleidung, Möbel & HPL/CPL-Laminate, Automotive, Solarthermie, Beleuchtungsindustrie
- 01
Lieferung der Aluminiumcoils und Bandmaterialien
- 02
Anodisieren (Eloxieren) im Coil-to-Coil-Verfahren
- 03
PVD-Beschichtung im Hochvakuum
- 04
Lackieren (Coil Coating)
- 05
Zuschnitt / Querteilen (Cut-to-length, Blanking, Slitting)
- 06
Qualitätsprüfung und Verpackung
- 07
Weltauslieferung über eigene Standorte
Werkstoffe und Verfahren
Aluminium
Bandmaterial und Coils bis 1.250 mm Breite als Basis für Anodisieren, PVD und Lackieren.
Reinaluminium
Hocheinheitliches Substrat für Hochreflexionsprodukte wie MIRO-SUN® reflective 90 und MIRO-SILVER®.
Kupfer
Substrat für selektive Solarabsorber-Beschichtungen (mirotherm®) mit Absorption bis 97 %.
Silber (PVD-Funktionsschicht)
Nano-dünne Reinsilberschicht für höchste Reflexionswerte in MIRO-SILVER®-Produkten.
Stahl (beschichtet)
Beschichtete Stahlbänder für Anwendungen mit höherem Substratbedarf, z. B. MIRO® White auf Stahl.
Edelstahl
Verarbeitung im Lohnslitting und -blanking am US-Standort (0,006–0,043″ Dicke).
Titan
Lohnzuschnitt und -blanking oberflächenkritischer Titanbänder in den USA.
Standorte
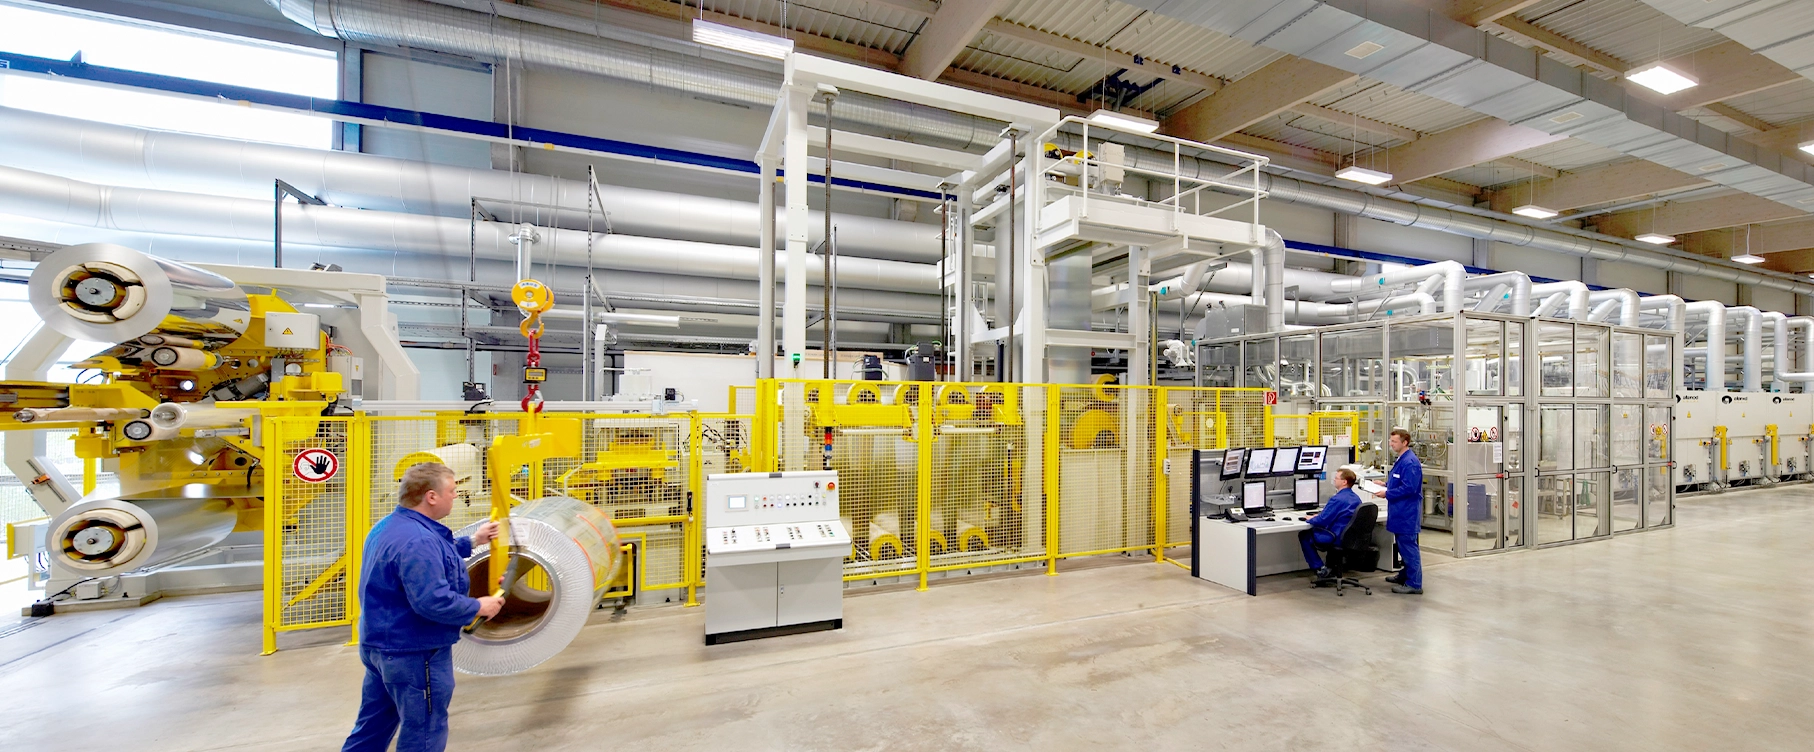
Ennepetal
DEHauptsitz und Produktion: Coil-to-Coil-Eloxieren, PVD (ALBA I–IV), Lackierung, Zuschnitt
- Stückgewicht / Größe
- Bandbreite bis 1.250 mm
- Losgröße
- Produktabhängig, Mindestbestellmenge 300 kg
- Werkstoffe
- Aluminium, Kupfer, Stahl
- 4 Coil-to-Coil-Anodisierlinien (bis 1.250 mm Bandbreite)
- 4 PVD-Beschichtungssysteme ALBA I–IV
- 1 Lackieranlinie (Coil Coating)
- 1 Zuschnittanlage (Schnittoptik)
North Ridgeville, OH
USAlanod-Westlake Metal Ind. Inc. – Produktion und Toll Processing (Slitting, Sheeting, Blanking)
- Stückgewicht / Größe
- Coilgewicht bis 14.000 lbs (6.350 kg)
- Losgröße
- Einzel- bis Serienaufträge
- Werkstoffe
- Aluminium, Edelstahl, Stahl, Titan
- 52″ Light Gauge Looping-Pit Slitter (bis 16 Schnitte/Durchgang, ±0,005″)
- 2 Multi-Blanking-Linien 60″ Slear
- 2 Multi-Blanking-Linien 48″ Slear
Milton Keynes
GBALANOD Ltd – Vertriebsstandort (ehem. METALOXYD, übernommen 1998)
Shanghai (Pudong)
CNALANOD Metal Surface Treatment (Shanghai) Co., Ltd. – Vertriebsbüro (Eröffnung 2024)
Pune (Kharadi)
INALANOD Metal Surface Treatment (India) Private Ltd. – Vertriebsbüro (Start 2025)
Tainan (Rende Dist.)
TWAlanod-Xxentria Technology Materials – Joint Venture (Anodisieren/PVD, gegründet 2012)
Bauteile und Anwendungen
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Anodisieren (Eloxieren, coil-to-coil, elektrochemische Oxidation zu Al₂O₃)Oberfläche | – | 1.250 mm (Coils, coil-to-coil Linie bis | – | – | Aluminium |
| PVD-Beschichtung (Physical Vapor Deposition im Hochvakuum, coil-to-coil, Metalle wie Al, Silber,Oberfläche | – | bis 1.250 mm | – | – | Aluminium |
| Lackieren (Lackieranlage coil-to-coil, transparent/opake Lackschichten, Primer, Anti-Fingerprint,Oberfläche | – | – | – | – | Aluminium, Stahl |
| Coil Slitting (Coil-to-Coil Slitten, 52″ Light Gauge Looping-Pit Slitter, bis 16Zerspanung | ±0,005" (Breite) | 1" bis 52" (min 1" bis max 52") | 14,000 lbs. | – | Aluminium, Edelstahl, Titan, Stahl |
| Sheeting & Blanking / Cut-to-length (Multi-Blanking, 60″ Slear, bis 6 Schnitte)Zerspanung | Breite min 4" (+/- .015); Länge 10"-144" (+/- .032) | 144" × 60" | 14,000 lbs. | – | Aluminium, Edelstahl |
| Sheeting & Blanking / Cut-to-length (48″ Slear, bis 5 Schnitte)Zerspanung | Breite min 3" (+/- .015); Länge 5"-144" (+/- .032) | 144" × 48" | 10,000 lbs. | – | Aluminium, Edelstahl |
| Lohnbeschichtung/-verarbeitung (Toll Processing): Schlitzcoils und Blex für Licht, Automotive,Zerspanung | – | vier Zoll bis 40 feet (Blank-/Blechlänge | – | – | Aluminium, Edelstahl, Stahl, Titan |
| Beschichtung solarthermischer Absorberoberflächen (mirotherm®/mirotherm® Control, PVD, AbsorptionOberfläche | – | max. 1,250 mm | – | – | Aluminium, Kupfer |
| Lackbasierender selektiver Solarabsorber mirosol® TS (coil coating)Oberfläche | – | max. 1,250 mm | – | 0,2-0,5 mm Dicke | Aluminium |
| Beschichtung solarer Reflektoroberflächen (Reflective 85 / MIRO-SUN® reflective 90 weatherproof,Oberfläche | – | max. 1,250 mm | – | – | Aluminium |
| Insulierungsbeschichtung von Aluminiumbändern für Transformatorwicklungen (MIRO® Volt: IsolierlackOberfläche | – | – | – | – | Aluminium |
| Drucken direkt auf Aluminiumoberflächen (z.B. DECO PRIME® DYNE, bedruckbare offeneOberfläche | – | max. 1,350 mm (TECHNO PRIME | – | – | Aluminium |
9 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Coil-to-Coil-Anodisierlinie (Bandbreite 1.000 mm) | – | 4 Anodizin | 1.000 mm Bandbreite (1981); bis 1.250 mm (Linie 1985, 220 m lang) | 1981/1985 | Ennepetal |
| Coil-to-Coil-PVD-Beschichtungssystem ALBA I / II | ALBA I, ALBA II | 2 | – | 1994–1999 | Ennepetal |
| Coil-to-Coil-PVD-Beschichtungssystem ALBA III | ALBA III | 1 | – | 2005 | Ennepetal |
| Coil-to-Coil-PVD-Beschichtungssystem ALBA IV | ALBA IV | 1 | – | 2009 | Ennepetal |
| Lackieranlage (coil-to-coil, transparent/opake Schichten) | – | 1 Paint | – | – | Ennepetal |
| Cutting system (Zuschnittanlage) | – | 1 | – | – | Ennepetal |
| 52″ Light Gauge Looping-Pit Slitter (Coil-Slitter) | – | 1 | 1" bis 52" Breite; Coil-Kern-ID 16"-24", max OD 72", max Gewicht 14,000 lbs. | – | North Ridgeville, OH, USA |
| Multi-Blanking / Cut-to-length Linie (60″ Slear) | 60" Slear | 2 (zwei | Breite min 4", Länge 10"-144"; Kern-ID 20-24", max OD 72", max 14,000 lbs. | – | North Ridgeville, OH, USA |
| Multi-Blanking / Cut-to-length Linie (48″ Slear) | 48" Slear | 2 (zwei | Breite min 3", Länge 5"-144"; Kern-ID 16-24", max OD 72", max 10,000 lbs. | – | North Ridgeville, OH, USA |
Zusatzleistungen
Referenzkunden
Qualität
Die Produktion ist nach DIN EN ISO 9001:2015 geprüft; ein eigenes F&E- und Prüflabor begleitet Oberflächenentwicklung und Freigabe. Umwelt- und Energiemanagement sind nach ISO 14001:2015 bzw. ISO 50001:2018 zertifiziert, Produkte erfüllen REACh, RoHS, WEEE und EoLV.
| Nachweis | Ennepetal | North Ridgeville, OH |
|---|---|---|
| ISO 9001:2015 | ||
| ISO 14001:2015 | ||
| ISO 50001:2018 | ||
| Eigenes Prüflabor | ||
| 100 % Inspektion als Kundenservice |
Historie
- 1970
Firmengründer Werner Reichert erfindet das Öffnungsgerät für Getränkedosen, heute Weltstandard.
- 1975
Gründung von Alanod.
- 1981
Zweite Coil-to-Coil-Anodisierlinie mit 1.000 mm Bandbreite in Betrieb.
- 1985
Bau einer 220 m langen Coil-to-Coil-Linie für Coils bis 1.250 mm Breite.
- 1986
Alanod wird führender europäischer Hersteller von eloxiertem Aluminium.
- 1994
Inbetriebnahme der PVD-Beschichtungsanlage ALBA I (bis 1999 ergänzt um ALBA II).
- 1998
Übernahme von METALOXYD in Großbritannien, umbenannt in Alanod Ltd.
- 2002
Neue 3.000 m² Produktionshalle; Erweiterung des Verwaltungsgebäudes um 700 m².
- 2005
Inbetriebnahme ALBA III; Übernahme der Interpane Solarbeschichtungs GmbH (Alanod Sunselect).
- 2007
ISO-14001-zertifiziertes Umweltmanagement; Übernahme von Westlake Metals Industries (USA); Umstellung auf Ökostrom aus Wasserkraft.
- 2009
Neues Solarwerk; neue Coil-to-Coil-Beschichtungsanlage und PVD-Anlage ALBA IV.
- 2012
Energiemanagement nach ISO 50001; Joint Venture mit Xxentria in Taiwan.
- 2014
Übernahme von BlueTec (Deutschland), Ausbau des Solarthermie-Portfolios.
- 2019
Klimaneutralität erklärt und Beitritt zur Allianz für Entwicklung und Klima; Übernahme der Whiteoptics-Sparte (USA).
- 2024
Eröffnung des Standorts Shanghai.
- 2025
Neues Vertriebsbüro Pune (Indien); 50-jähriges Firmenjubiläum.