Ist das Ihr Unternehmen? Profil übernehmen
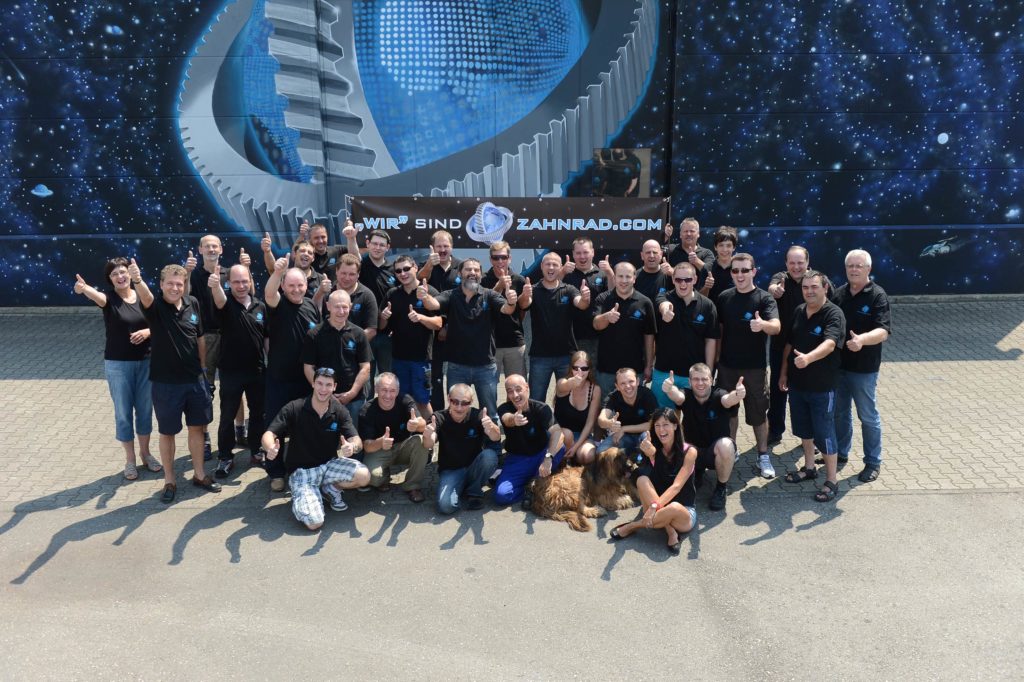
Fertigung von Zahnrädern, Getriebeteilen und Verzahnungen aller Art in Lohn- und Komplettfertigung
Albert Seitz GmbH Zahnrad- und Getriebebau
Friesenheim (Heiligenzell)Neu auf Amplifa
Über die Albert Seitz GmbH
Die Albert Seitz GmbH Zahnrad- und Getriebebau ist ein Familienunternehmen in Friesenheim-Heiligenzell (Baden-Württemberg), das seit 1964 besteht und seit 1972 als GmbH auf die Verzahnungstechnik spezialisiert ist. Das Unternehmen fertigt Zahnräder, Hohlräder, Kettenräder, Schnecken, Schneckenräder, Zahnstangen, Bogenzahngelenkwellen sowie Getriebeteile nach Zeichnung oder Muster – als Einzelstücke und in Serie, in Lohnarbeit oder als Komplett-Service inklusive Materialbeschaffung, Härten und Montage. Die Wertschöpfung umfasst Wälzfräsen, Wälzstossen, CNC-Drehen und -Fräsen bis 5 Achsen, Innen-, Außen- und Zahnflankenschleifen, Gewindeschleifen, Erodieren und Nutbearbeitung. Werkstoffe wie 16MnCr5, 20MnCr5, 42CrMo4 und Edelstähle hält das Unternehmen in einem großen Materiallager vor. Kunden kommen aus Branchen wie Maschinenbau, Getriebebau, Antriebstechnik, Luft- und Raumfahrt, Schienenfahrzeugen, Schiffsbau, Energiewirtschaft und Tunnelvortriebstechnologie. Darüber hinaus bietet Seitz Getriebe-Instandsetzung, Lohnmessungen sowie den Bau von Stahlwollemaschinen an.
- Standort
- Friesenheim
- Verfahren
- Wälzfräsen (Stirn-/Schrägstinräder, Kerb-, Keilwellen-, DP-Verzahnungen), Wälzstossen (Modul 0,5–16, außen Ø 10–1.500 mm, innen Ø 10–1.400 mm, Verzahnungslänge 300 mm), Kettenräder fertigen, Schnecken fertigen (Zoll 1/4" bis 2" und mm-Teilung 5–50,8, Ø 10–1.500 mm), Schneckenräder wirbeln (Modul 0,8–3), Schleifen der Schneckenflanken (Modul 0,8–6), Zahnstangen (Modul 0,8–24, bis Modul 8 und 2.000 mm Länge), Erodieren (Draht-Erodiermaschine, Vierachs-Geometrie, Verzahnung, Nut; X=750, Y=500, Z=410 mm,
- Werkstoffe
- 16 Mn Cr 5, 20 Mn Cr 5, C45, 42 Cr Mo 4 V, 18 Cr Ni Mo 7-6, 31 Cr Mo V 9, 30 Cr Ni Mo 8 V, 34 Cr Al Ni 7
- Zertifikate
- DIN EN ISO 9001:2015, ISO 9001, IATF 16949, EN 9100
- Gegründet
- 1972 (Vorl
- Mitarbeiter
- rund 47 (Stand 2021)
- 01
Materialbeschaffung (großes Materiallager)
- 02
Sägen
- 03
CNC-Drehen
- 04
CNC-Fräsen
- 05
Wälzfräsen / Wälzstossen
- 06
Erodieren / Nutbearbeitung
- 07
Schleifen / Zahnflankenschleifen
- 08
Härten (extern)
- 09
Beschichten (extern)
- 10
Messen / Prüfen
- 11
Montage / Baugruppen
Standorte
Friesenheim (Heiligenzell)
DEProduktion und Verwaltung
- Losgröße
- Einzelstück bis Serie
- Werkstoffe
- 16MnCr5, 20MnCr5, C45, 42CrMo4, 18CrNiMo7-6, 15CrNi6, 31CrMoV9, 34CrAlNi7, Edelstähle
- CNC-Drehmaschine (Ø 10–900 mm, Länge 3.000 mm)
- CNC-Fräsmaschinen bis 5 Achsen
- Zahnflankenschleifmaschinen Reishauer und Höfler
- Draht-Erodiermaschine (X=750, Y=500, Z=410 mm, 3.000 kg)
- Wenzel Messzentrum LH 20/30/15
- Klingelnberg Verzahnungsmessmaschine P40
- Renishaw SP80 Tastsystem
Bauteile
Einblicke in die Fertigung
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Wälzfräsen (Stirn-/Schrägstinräder, Kerb-, Keilwellen-, DP-Verzahnungen)Zerspanung | – | 3.150 mm (Keilwellen) | – | – | Stahl (div.) |
| Wälzstossen (Modul 0,5–16, außen Ø 10–1.500 mm, innen Ø 10–1.400 mm, Verzahnungslänge 300 mm)Zerspanung | – | 300 mm × Ø 1.500 mm (außen) | – | – | Stahl (div.) |
| Kettenräder fertigenZerspanung | – | – | – | – | Stahl (div.) |
| Schnecken fertigen (Zoll 1/4" bis 2" und mm-Teilung 5–50,8, Ø 10–1.500 mm)Zerspanung | – | Ø 1.500 mm | – | – | Stahl (div.) |
| Schneckenräder wirbeln (Modul 0,8–3)Zerspanung | – | – | – | – | Stahl (div.) |
| Schleifen der Schneckenflanken (Modul 0,8–6)Zerspanung | – | – | – | – | Stahl (div.) |
| Zahnstangen (Modul 0,8–24, bis Modul 8 und 2.000 mm Länge)Zerspanung | – | 2.000 mm | – | – | Stahl (div.) |
| Erodieren (Draht-Erodiermaschine, Vierachs-Geometrie, Verzahnung, Nut; X=750, Y=500, Z=410 mm,Zerspanung | – | 750 mm × 410 mm | 3.000 kg | – | Stahl (div.) |
| Sägen (bis Ø 420 mm)Zerspanung | – | Ø 420 mm | – | – | 16MnCr5, 20MnCr5, C45, 42CrMo4, 18CrNiMo 7-6, 15CrNi6, 30CrMoV9, 34CrAlNi7, X19NiCrMo4 |
| CNC-Drehen (3 Achsen, angetriebene Werkzeuge, Ø 10–900 mm, Länge 3.000 mm)Zerspanung | – | 3.000 mm × Ø 900 mm | – | – | Stahl (div.) |
| CNC-Fräsen (bis zu 5 Achsen; X=3.000, Y=800, Z=800 mm; X=2.000, Y=1.100, Z=900 mm)Zerspanung | – | 3.000 mm × 800 mm × 800 mm | – | – | Stahl (div.) |
| Konventionelles Fräsen (Ø bis 900 mm/Länge 3.500 mm; Ø bis 1.350 mm/Länge 800 mm; Ø bis 1.550Zerspanung | – | 3.500 mm × Ø 1.550 mm | – | – | Stahl (div.) |
| Schleifen CNC/konventionell, Innen/Außen (Innenschleifen Ø 10–1.200 mm, Länge 500 mm)Zerspanung | – | 500 mm × Ø 1.200 mm | – | – | Stahl (div.) |
| Außenschleifen (Ø 5–450 mm, Länge 2.400 mm; Ø 500–1.500 mm, Länge 400 mm)Zerspanung | – | 2.400 mm × Ø 1.500 mm | – | – | Stahl (div.) |
| Flächenschleifen (x=1900, y=750, z=660 mm)Zerspanung | – | 1900 mm × 750 mm × 660 mm | – | – | Stahl (div.) |
| CNC Zahnflankenschleifen (Stirn- und Schraubenräder, Modul 0,5–20, Ø 10–1.500 mm)Zerspanung | – | Ø 1.500 mm | – | – | Stahl (div.) |
| Gewindeschleifen (bis Ø 310 mm, 600 mm Länge, max. Aufspannlänge 900 mm)Zerspanung | – | 600 mm × Ø 310 mm | – | – | Stahl (div.) |
| Nut räumen / ziehen (CNC) / stoßen (CNC) / erodieren (Breite 2–85 mm, Länge 540 mm; ab 0,5 mm |Zerspanung | – | 540 mm × 85 mm × 420 mm | – | – | Stahl (div.) |
| Messen / Lohnmessungen (Verzahnungen, rotationssymmetrische und prismatische Teile, Einzel- bisPrüfung | – | – | – | – | Metall (div.) |
| SchleifbrandprüfungPrüfung | – | – | – | – | – |
| RissprüfungPrüfung | – | – | – | – | – |
| HärteprüfungPrüfung | – | – | – | – | – |
| Härten (extern: Einsatz-, Induktions-, Vakuum- und Nitrierhärten, Plasmanitrieren, Teniferen,Wärmebehandlung | – | – | – | – | Stahl (div.) |
| Beschichten (extern: Chromoxid, Hartverchromung, CRC Hartbeschichtung, Topochrom, Vernickeln,Oberfläche | – | – | – | – | Metall (div.) |
| Bogenzahn-Gelenkwellen (Ø 40–200 mm, Länge bis 1.500 mm, Achsenneigungen bis 11°)Zerspanung | – | 1.500 mm × Ø 200 mm | – | – | Stahl (div.) |
| Getriebe-Instandsetzung / -Generalüberholung / -Revision / NeuanfertigungMontage | – | – | – | – | – |
| Baugruppen / Systemlösungen / Sondergetriebe (nach Zeichnung oder Muster)Montage | – | – | – | – | – |
| Konstruktion und Planung (Partnerfirma seitz engineering)Engineering | – | – | – | – | – |
| Bau von Stahlwollemaschinen / Herstellung von Stahl- und MetallwolleSonstiges | – | – | – | – | Stahl |
8 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Draht-Erodiermaschine | – | – | X=750, Y=500, Z=410 mm; Werkstückgewicht 3.000 kg | – | Friesenheim |
| CNC-Drehmaschine | – | – | Ø 10–900 mm, Länge 3.000 mm; 3 Achsen, angetriebene Werkzeuge | – | Friesenheim |
| CNC-Fräsmaschine | – | – | bis 5 Achsen; X=3.000, Y=800, Z=800 mm; X=2.000, Y=1.100, Z=900 mm | – | Friesenheim |
| Zahnflankenschleifmaschine | Reishauer | – | Modul 0,5–20, Ø 10–1.500 mm | – | Friesenheim |
| Zahnflankenschleifmaschine | Höfler | – | Modul 0,5–20, Ø 10–1.500 mm | – | Friesenheim |
| Messzentrum | Wenzel LH 20/30/15 | – | X=2.000, Y=3.000, Z=1.500 mm; Rundtisch Ø 1.000 mm, Tragfähigkeit nominell 8 to | – | Friesenheim |
| Verzahnungsmessmaschine | Klingelnberg P40 | – | max. 400 mm | – | Friesenheim |
| Messsonde / Tastsystem | Renishaw SP80 | – | – | – | Friesenheim |
Zusatzleistungen
Qualität
Alle Produkte werden fertigungsbegleitend überwacht und geprüft; auf Anforderung erfolgen Schleifbrandprüfung, Rissprüfung und Härteprüfung. Das Unternehmen ist nach DIN EN ISO 9001:2015 zertifiziert und stellt u. a. Materialzeugnisse nach DIN EN 10204 (WZ 3.1) aus.
| Nachweis | Friesenheim (Heiligenzell) |
|---|---|
| ISO 9001 | |
| IATF 16949 | |
| EN 9100 |
Historie
- 1945–1948
Ausbildung des Gründers Albert Seitz in einer mechanischen Werkstätte
- 1964
Gründung Albert Seitz Werkzeugmaschinen e.K.; An-/Verkauf und Überholung von Gebrauchtmaschinen, Bau von Sondermaschinen
- 1972
Gründung Albert Seitz GmbH, Zahnrad- und Getriebebau, komplette Verzahnerei
- 1978
Verlegung der Produktionsstätte nach Heiligenzell
- 1980
Sohn Detlef Seitz tritt ins Familienunternehmen ein
- 1985
Neugründung der alsei Metallfaser GmbH (Stahl- und Metallwolle)
- 1987
Gründung der desei GmbH durch Detlef Seitz (feinmechanische Drehteile)
- 2000
Bau einer neuen Fertigungshalle und Zusammenlegung aller Firmen
- 2006
Übernahme der Unternehmen durch Detlef Seitz
- 2010
Verschmelzung der alsei Metallfaser GmbH mit der Albert Seitz GmbH