Ist das Ihr Unternehmen? Profil übernehmen
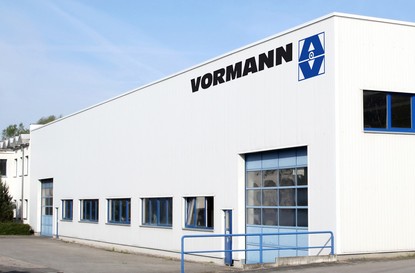
Hersteller für Scharniere, Beschläge, Holzverbinder und individuelle Stanzbiegeteile – Made in Germany seit 1863.

August Vormann GmbH & Co. KG
Ennepetal (Werk I Verwaltung · Werk II Logistikzentrum) · Elsterwerda (Produktion, Werkzeugbau) · George/Südafrika (Vertrieb)Neu auf Amplifa
Unternehmen: 5 Generationen Verbindungstechnik aus Deutschland
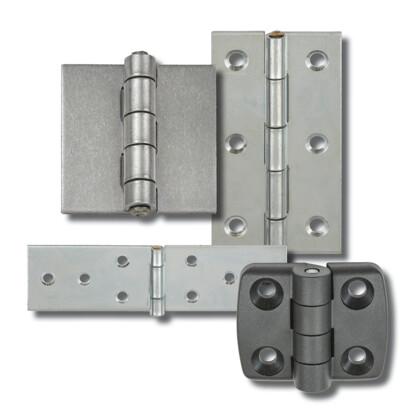
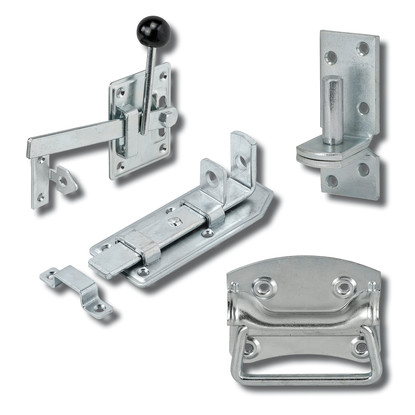
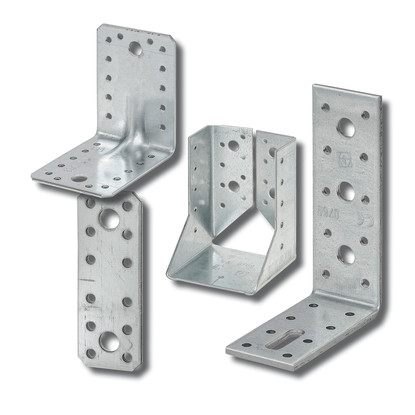
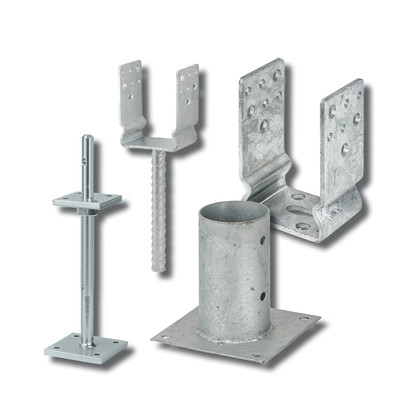
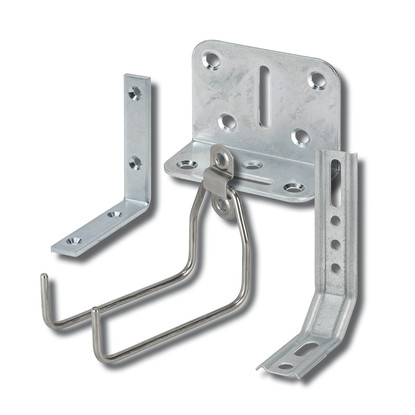
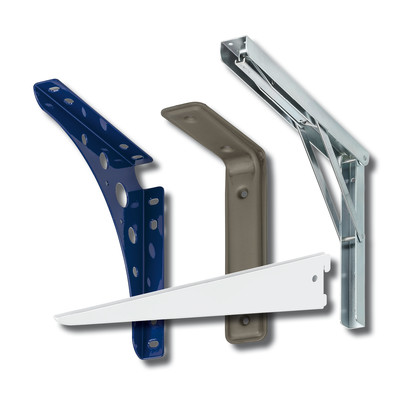
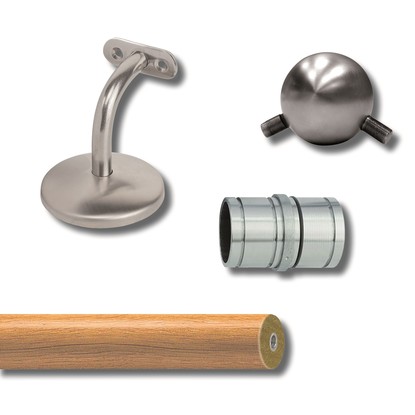
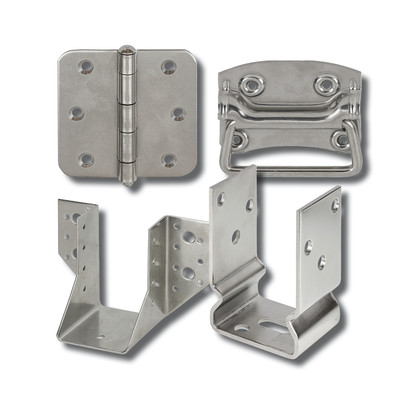
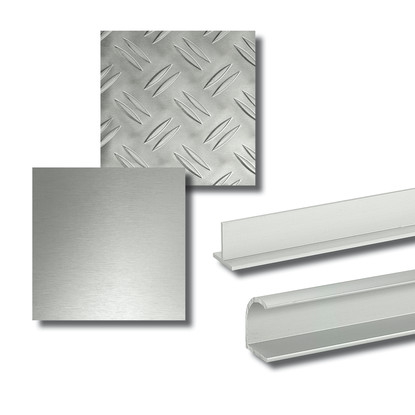
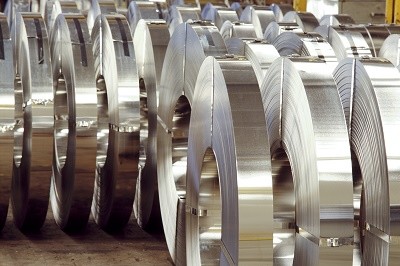
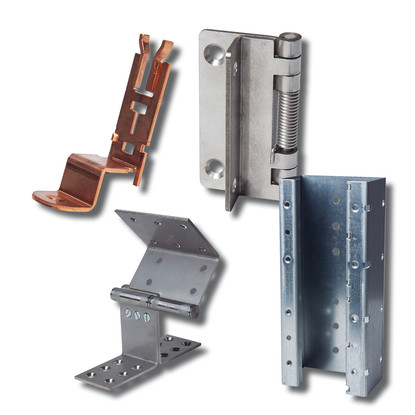
Die August Vormann GmbH & Co. KG ist ein 1863 gegründetes, inhabergeführtes Familienunternehmen in 5. Generation mit rund 180 Mitarbeiterinnen und Mitarbeitern an drei deutschen Standorten. Das Unternehmen produziert Scharniere, Beschläge, Holzverbinder, Stützenschuhe, Winkel, Verbinder, Konsolen und Regalträger sowie Ketten, Seile und Ladungssicherung. Darüber hinaus fertigt VORMANN zeichnungsgebundene, individuelle Stanz- und Biegeteile nach Kundenvorgabe, unter anderem Scharnier-Sonderanfertigungen, Schließgestänge, Halter für Aufzugtüren und Stromschienen aus Kupfer. Die komplette Prozesskette – Konstruktion mit CAD/CAM (Solid Works), eigener Werkzeugbau mit Stanz- und Folgeverbundwerkzeugen, Fertigung auf Stanzautomaten und Hydraulikpressen, Trowalisieren, Pulverbeschichtung sowie Montage von Baugruppen – erfolgt im eigenen Haus, seit 2009 im Werk Elsterwerda. Verarbeitet werden vor allem Bandmaterial aus Stahl, Edelstahl und Messing, daneben Eisen, Kupfer, Aluminium, Alu-Druckguss und Kunstoffe. Kunden kommen aus Handel (Baumärkte, Eisen- und Holzfachhandel), Automobil-, Elektro-, Möbel- und Medizintechnikindustrie sowie aus Lager-, Förder- und Bauwesen. Ein Qualitätsmanagementsystem nach DIN EN ISO 9001:2015 (TÜV NORD) und CE-Kennzeichnung statisch relevanter Bauprodukte sichern die Produktqualität.
- Standort
- Ennepetal
- Verfahren
- Stanzbiegetechnik (Stanz- und Biegeteile, Folgeverbundtechnik: Stanzen, Biegen, Ziehen, Prägen), Werkzeugbau (Stanzwerkzeuge, Folgeverbundwerkzeuge), Frästechnik (spanende Fertigung auf Bearbeitungszentrum), Erodiertechnik / Drahterosion, CAD/CAM-Konstruktion (Solid Works), Biegen und Prägen auf Hydraulikpressen, Trowalisieren (Trowalanlagen), Pulverbeschichtung
- Werkstoffe
- Stahl, Edelstahl (V2A), Edelstahl (V4A), Messing, Eisen, Polyamid, Polypropylen, Polyester
- Zertifikate
- DIN EN ISO 9001:2015, CE-Kennzeichnung / bauaufsichtliche Zulassung (Holzverbinder, Stützenschuhe), ISO 9001, CE-Kennzeichnung / bauaufsichtliche Zulassung (Bauprodukte)
- Gegründet
- 1863
- Mitarbeiter
- ca. 180
- Branchen
- Handel/Baumarkt/Eisen- und Holzfachhandel (DIY), Automobilindustrie, Elektroindustrie, Möbelindustrie, Medizintechnik, Lager- und Fördertechnik
- 01
CAD/CAM-Konstruktion (Solid Works)
- 02
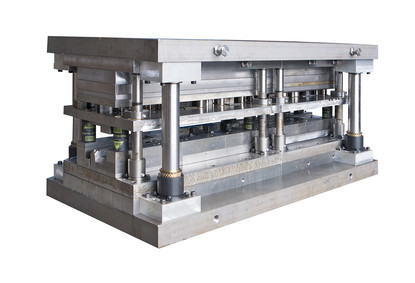
Werkzeugbau (Stanz- und Folgeverbundwerkzeuge)
- 03
Drahterosion und Frästechnik für Werkzeugkomponenten
- 04
Ausfallmuster inkl. Prüfbericht und Freigabe
- 05
Stanz- und Biegetechnik (Folgeverbund, Hydraulikpressen)
- 06
Fügen (Schweißen, Nieten, Schrauben)
- 07
Trowalisieren / Pulverbeschichtung
- 08
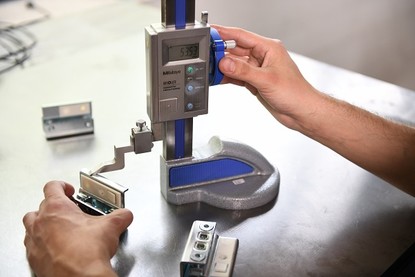
Qualitätssicherung / 3D-Messung
- 09
Konfektionierung und Versand
Werkstoffe und Fertigungsverfahren
Stahl
Hauptwerkstoff für Scharniere, Beschläge, Holzverbinder und Stanzbiegeteile, vorwiegend als Bandmaterial in verschiedenen Güten.
Edelstahl (1.4301/V2A)
Für Scharniere, Beschläge und Verbindungselemente mit hohen Korrosionsansprüchen.
Edelstahl (1.4404/V4A)
Eingesetzt für Holzverbinder und Produkte mit erhöhter Witterungsbeständigkeit.
Messing
Verarbeitet als Bandmaterial u. a. für Scharniere und dekorative Beschläge.
Kupfer
Verwendet z. B. für individuelle Stromschienen als Stanzbiegeteile.
Aluminium
Material für Konsolen und Regalträger.
Alu-Druckguss
Werkstoff für Teile des Konsolen- und Regalträgersortiments.
Kunststoff (Polyamid, Polypropylen, Polyester)
Eingesetzt z. B. für Polyamid-Scharniere, Stützenschuhe sowie Ketten, Seile und Zubehör.
Standorte
Ennepetal Werk I
DEHauptverwaltung, Verwaltung, Verkaufs-Service
Ennepetal Werk II
DELogistikzentrum mit barcodegesteuertem LVS, Konfektionierung und Versand (ca. 4.200 m², erweitert)
Elsterwerda
DEProduktion, Pulverbeschichtung, Konstruktionsabteilung, Werkzeugbau
- Losgröße
- Einzelstück bis Großserie
- Werkstoffe
- Stahl, Edelstahl, Messing, Kupfer, Aluminium
- Stanzautomaten (450–4000 kN)
- Hydraulikpressen (250–2000 kN)
- Scharnier-Transferstraße
- Trowalanlagen
- Pulverbeschichtungsanlage
- Bearbeitungszentrum (Frästechnik)
- Drahterosionsmaschine
- 3D-Messmaschine Thome RAPID/RAPID-PLUS
- CAD/CAM-Arbeitsplätze (Solid Works)
George
ZAVertriebsniederlassung Vormann ZA
Produkte und Bauteile
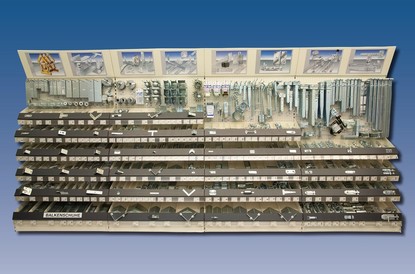
Einblicke in die Fertigung
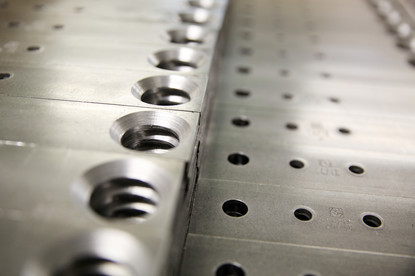
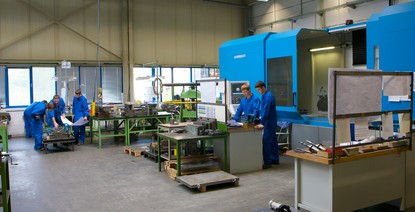
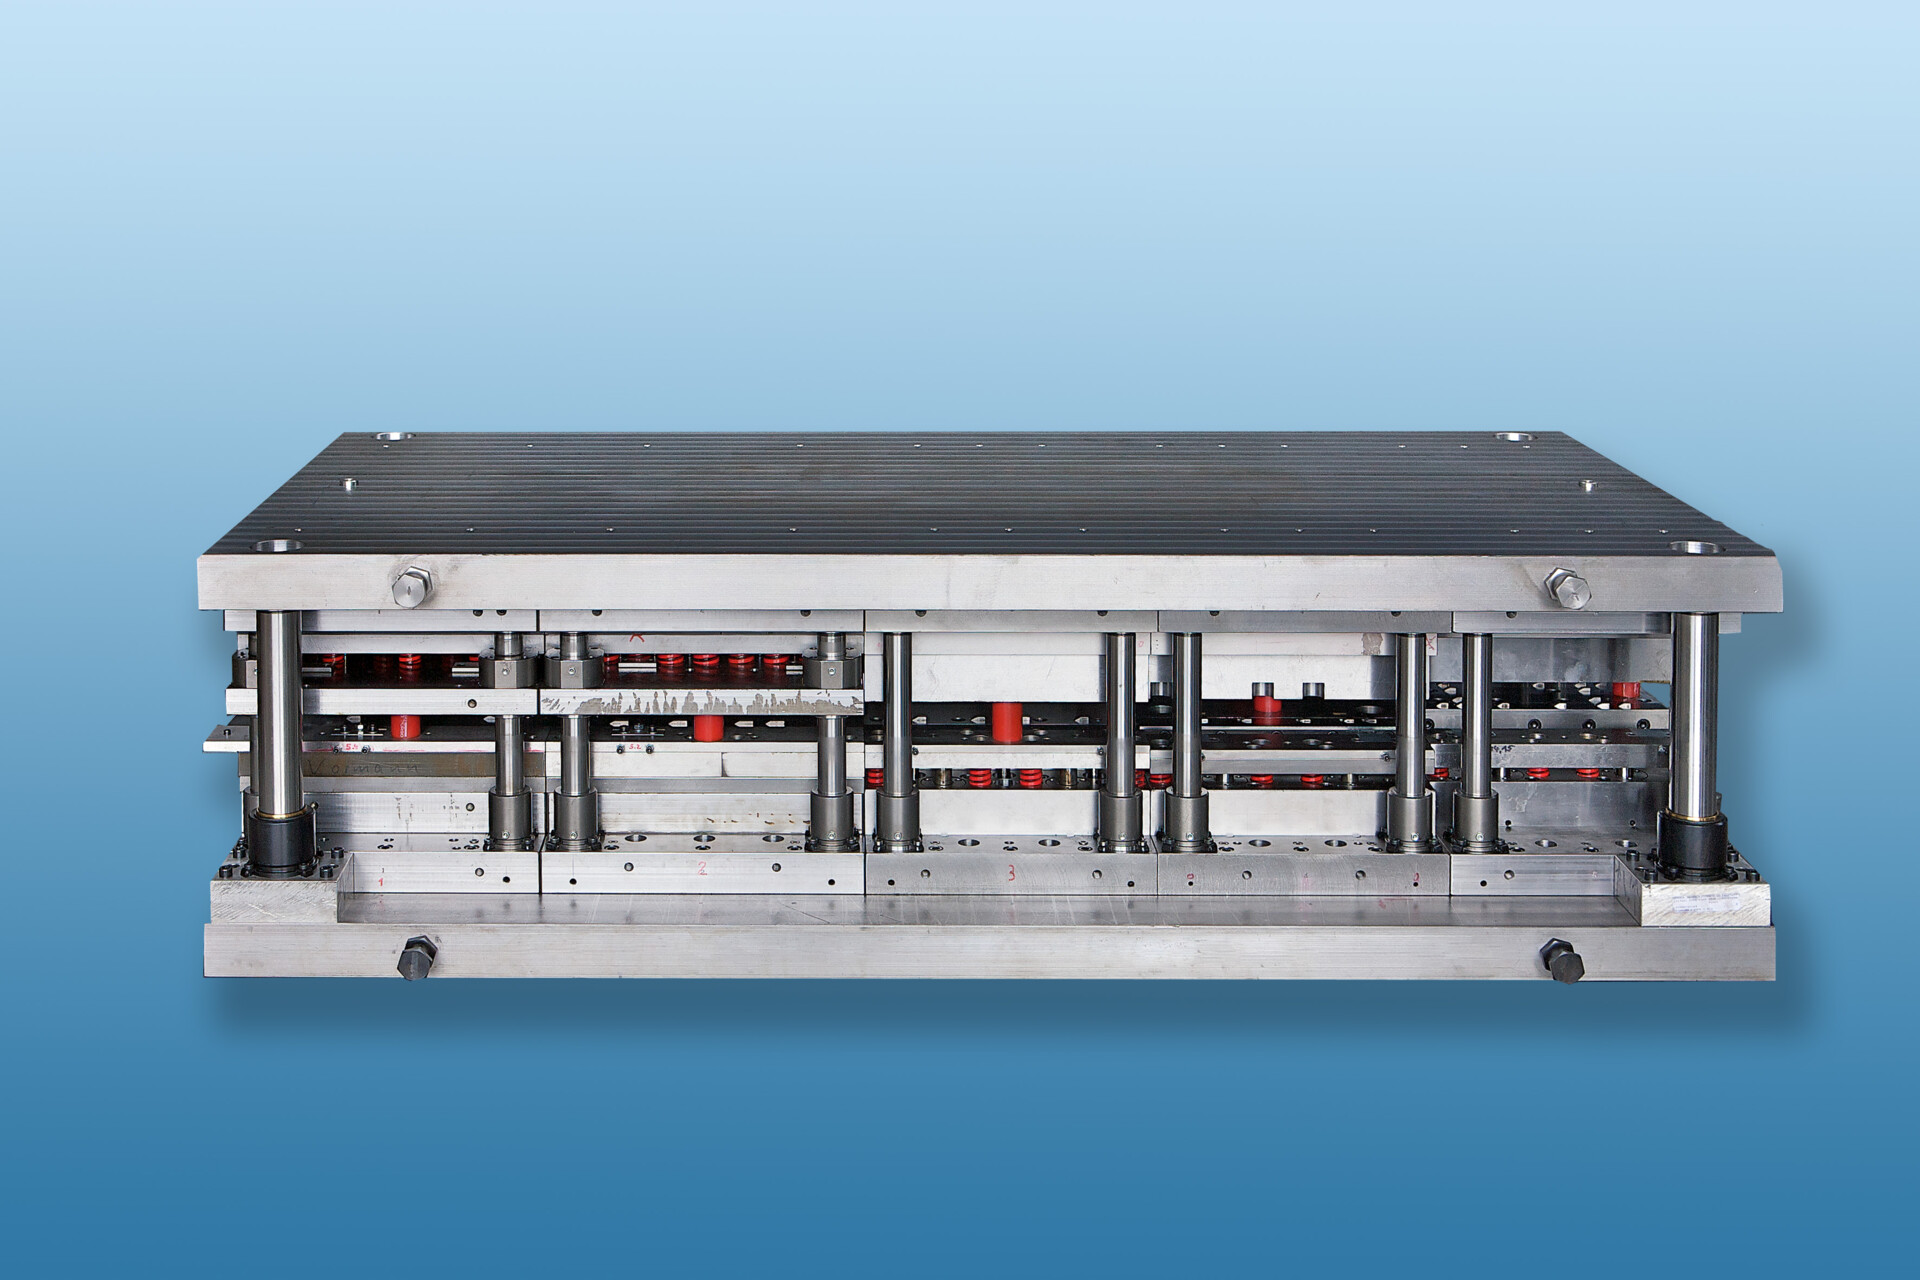
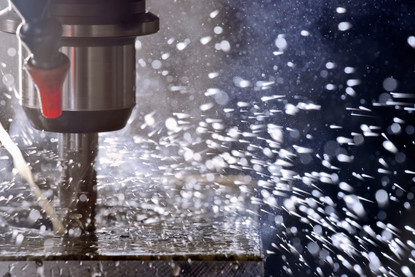
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Stanzbiegetechnik (Stanz- und Biegeteile, Folgeverbundtechnik: Stanzen, Biegen, Ziehen, Prägen)Umformung | – | – | – | Einzelstück – Großserie | Stahl, Edelstahl, Messing |
| Werkzeugbau (Stanzwerkzeuge, Folgeverbundwerkzeuge)Engineering | – | – | – | – | – |
| Frästechnik (spanende Fertigung auf Bearbeitungszentrum)Zerspanung | – | – | – | – | Metall |
| Erodiertechnik / DrahterosionZerspanung | – | – | – | – | elektrisch leitende Materialien, gehärteter Stahl, hochfester Stahl |
| CAD/CAM-Konstruktion (Solid Works)Engineering | – | – | – | – | – |
| Biegen und Prägen auf HydraulikpressenUmformung | – | – | – | – | Bleche, Stahl, Edelstahl, Messing |
| Trowalisieren (Trowalanlagen)Oberfläche | – | – | – | – | Stahl, Edelstahl, Messing |
| PulverbeschichtungOberfläche | – | – | – | – | – |
| Fügen durch Schweißen, Nieten, Schrauben (Montage komplexer Baugruppen)Fügen | – | – | – | – | – |
| Qualitätsprüfung mit 3D-Messmaschine (Prüfberichte, QS)Prüfung | – | – | – | – | – |
9 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Stanzautomat | – | – | Presskraft 450 bis 4000 kN | – | Elsterwerda |
| Hydraulikpresse | – | – | Presskraft 250 bis 2000 kN | – | Elsterwerda |
| Trowalanlage | – | mehrere | – | – | Elsterwerda |
| Pulverbeschichtungsanlage | – | 1 | – | – | Elsterwerda |
| Bearbeitungszentrum (Frästechnik) | – | – | – | – | Elsterwerda |
| Drahterosionsmaschine | – | – | – | – | Elsterwerda |
| 3D-Messmaschine (Portalbauweise, Renishaw-Tastkopf) | Thome RAPID / RAPID-PLUS | – | – | – | Elsterwerda |
| Scharnierstraße (Transferstraße für Scharnierfertigung) | – | 1 | – | 1966 | Elsterwerda |
| CAD/CAM-Arbeitsplätze (Solid Works) | Solid Works | mehrere | – | – | Elsterwerda |
Zusatzleistungen
Qualitätsmanagement
VORMANN arbeitet mit einem Qualitätsmanagementsystem nach DIN EN ISO 9001:2015, das von TÜV NORD überwacht wird, inklusive Werkerselbstprüfung mit elektronischen Prüfplänen. Die Qualitätsprüfung erfolgt u. a. auf einer 3D-Messmaschine Thome RAPID/RAPID-PLUS in Portalbauweise mit Renishaw-Tastkopf; CE-Kennzeichnung mit Leistungserklärung (DoP) besteht für statisch relevante Bauprodukte.
| Nachweis | Elsterwerda | Ennepetal Werk I | Ennepetal Werk II |
|---|---|---|---|
| ISO 9001 | |||
| CE-Kennzeichnung / bauaufsichtliche Zulassung (Bauprodukte) |
Historie seit 1863
- 1863
Gründung einer Schmiede durch Ludwig Vormann im Anbau seiner Schankwirtschaft.
- 1888
Übernahme des Betriebs durch Sohn August (10 Arbeiter), den späteren Namensgeber.
- 1920
Aufnahme der Herstellung verzinnter, gelöteter Gardinenringe; Grundlage für Aufschwung und Expansion.
- 1966
Anschaffung einer Scharnier-Transferstraße (eines von bis dahin zwei Exemplaren in Deutschland).
- 1983
Fertigstellung des Logistikzentrums Ennepetal mit zunächst 4.200 m² Lagerfläche.
- 1991
Erwerb der Beschlagfabrik Elsterwerda (ehemalige DDR); Ausbau zur zweiten Fertigungsstätte.
- 1999/2000
Gründung der Vertriebsgesellschaft Vormann ZA in George/Südafrika.
- 2009
Verlagerung der kompletten Fertigung von Ennepetal nach Elsterwerda.
- 2018
CE-Zertifizierung für verstellbare Stützenschuhe – als Vorreiter in der Branche.