Ist das Ihr Unternehmen? Profil übernehmen
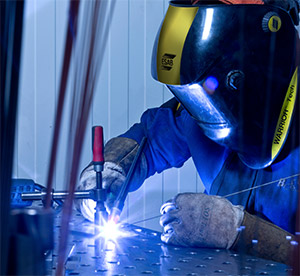
Mechanische Fertigung von Maschinenbauteilen: CNC-Fräsen, Drehen, Bohren, Blechtechnik, Schweißen und Montage aus einer Hand.
B&K GmbH Mechanische Fertigung & Maschinenbau
51789 Lindlar (Gewerbegebiet Klause)Neu auf Amplifa
Wir über uns
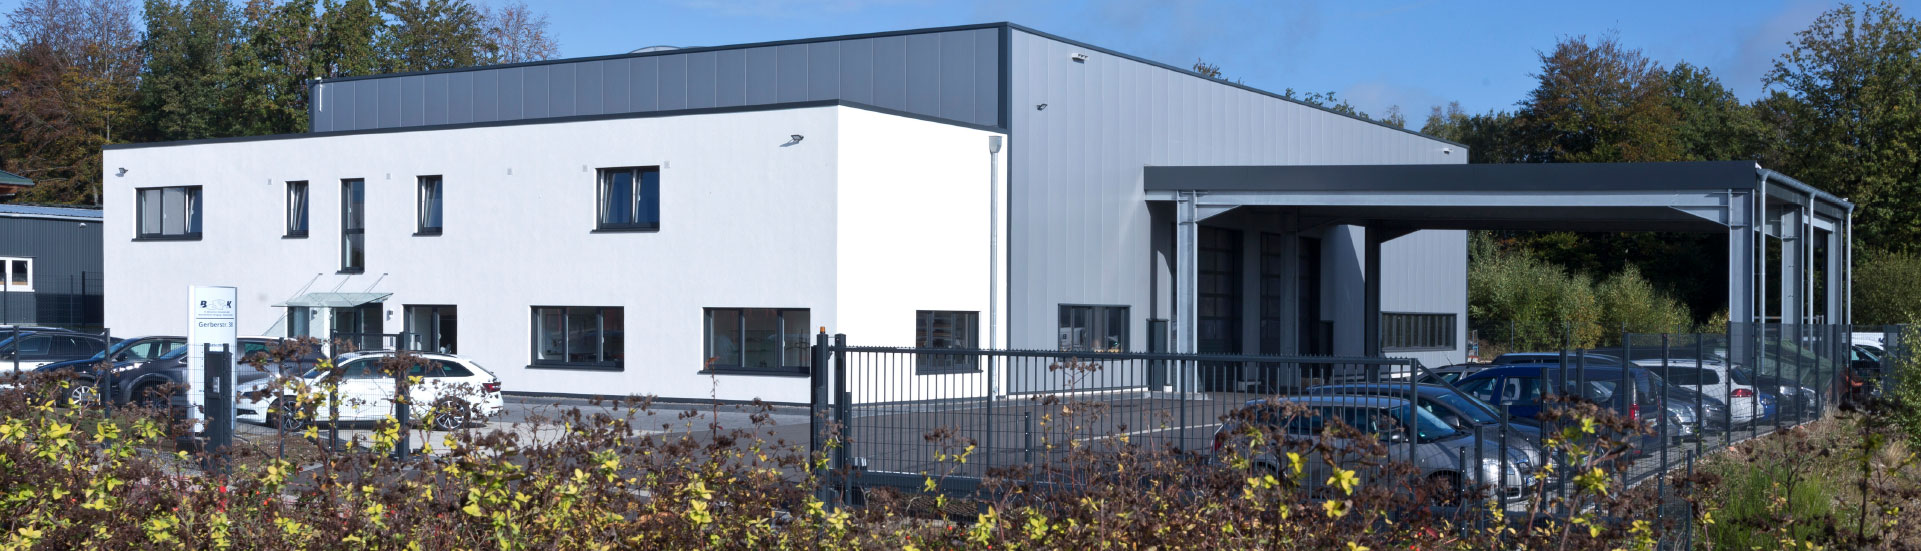
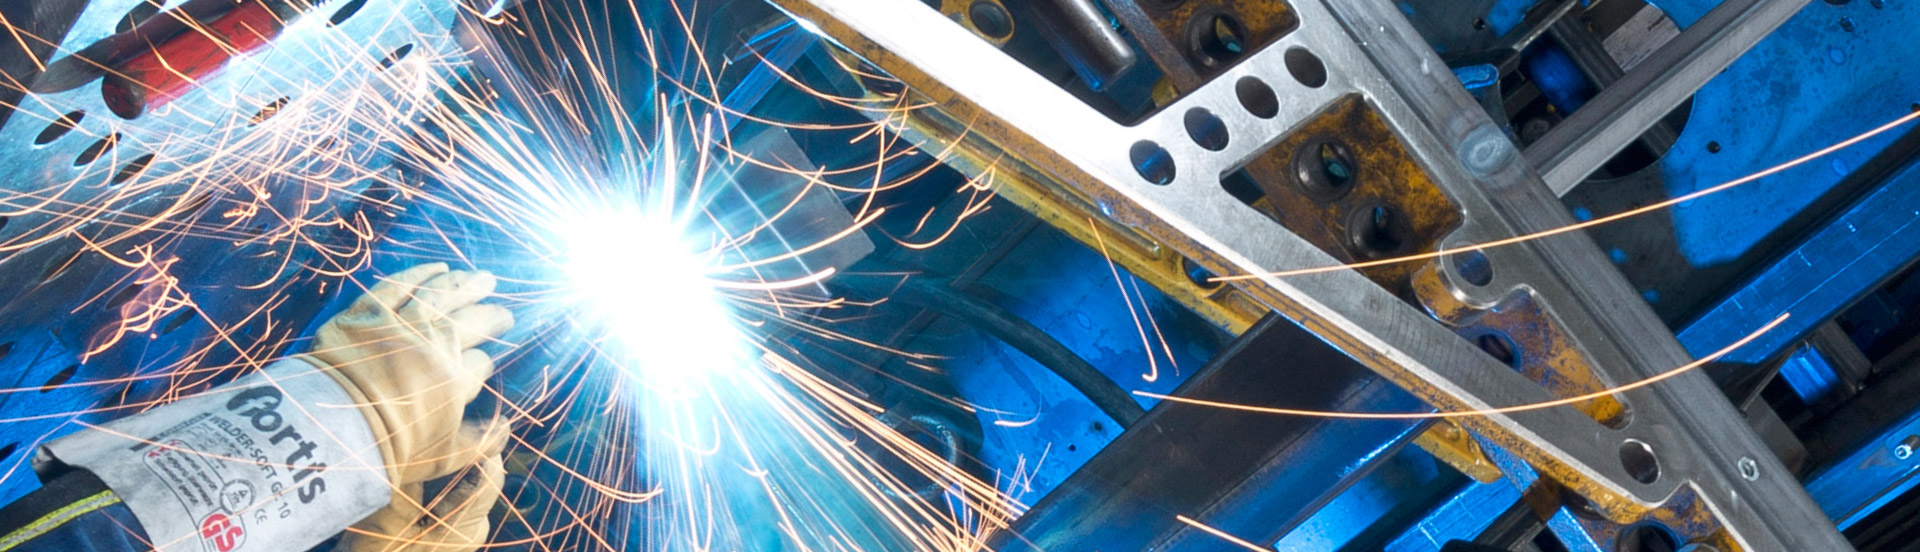
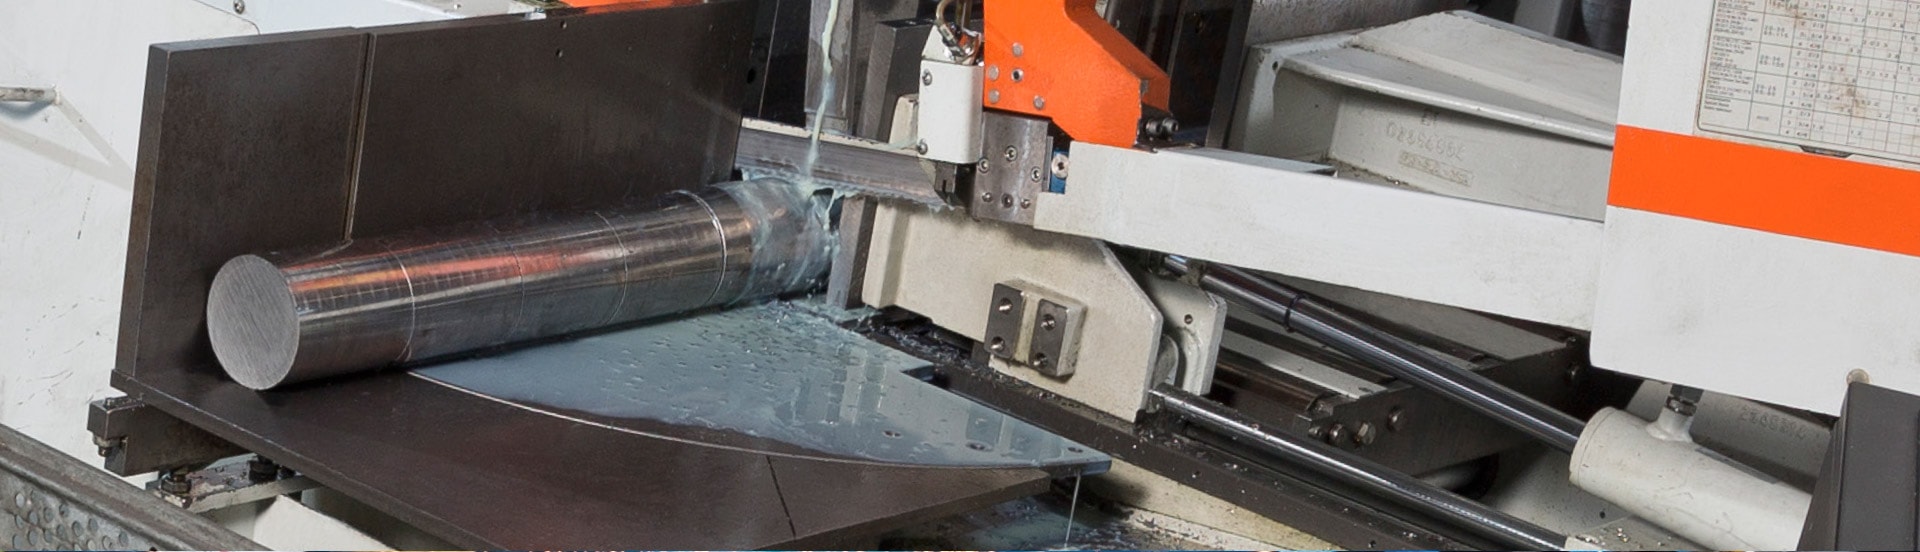
Die B&K GmbH mit Sitz in Lindlar ist ein Lohnfertiger für mechanische Fertigung und Maschinenbau. Das 2005 gegründete Unternehmen beschäftigt 20 Mitarbeiter und fertigt Bauteile und Baugruppen auf 1200 m² Produktionsfläche im Gewerbegebiet Klause. Die Kernkompetenz liegt in der mechanischen Fertigung von Maschinenbauteilen für Verpackungsmaschinen, Textilmaschinen, den Vorrichtungsbau sowie den allgemeinen Maschinen- und Anlagenbau. Die Fertigung umfasst CNC-Fräsen auf Bearbeitungszentren mit CAD/CAM-Anbindung, CNC-Drehtechnik vom Einzelteil bis zur mittleren Serie, NC- und CNC-Bohrtechnik, 8-Achs-CNC-Biegetechnik, Schweißkonstruktionen (WIG, MAG, MIG, Punktschweißen, Bolzenschweißen) sowie Sägetechnik. Werkstücke werden aus einer Hand gefertigt – von der Materialbeschaffung über die Oberflächenbehandlung bis zur fertig montierten Baugruppe. Stahl, Aluminium, Messing, Rotguss, Edelstahl und Kunststoffe sind in gängigen Abmessungen ab Lager verfügbar.
- Standort
- Lindlar
- Verfahren
- Frästechnik (CNC-Bearbeitungszentren, CAD/CAM), Drehtechnik (CNC-Drehmaschinen), Bohrtechnik (NC und CNC), Blechtechnik (8-Achs CNC-Biegetechnik, Abkanttechnik), Schweißtechnik: WIG, Schweißtechnik: MAG, Schweißtechnik: MIG, Schweißtechnik: Punktschweißen
- Werkstoffe
- Stahl, Aluminium, Messing, Rotguss, Kunststoffe, VA (Edelstahl), Edelstahl (Punktschweißen 1.4301), Edelstahl
- Zertifikate
- Mess- und Prüfmethoden zur Qualitätskontrolle, ISO 9001
- Gegründet
- 2005
- Mitarbeiter
- 20
- Branchen
- Maschinenbau, Anlagenbau, Vorrichtungsbau, Verpackungsmaschinen, Textilmaschinen
- 01
Materialbeschaffung / Lager
- 02
Sägen
- 03
CNC-Fräsen
- 04
CNC-Drehen
- 05
Bohren
- 06
Blechbiegen
- 07
Schweißen
- 08
Oberflächenveredelung
- 09
Montage
- 10
Qualitätskontrolle
Fertigungsprozesse und Werkstoffe
Stahl
Grundwerkstoff für zerspante Teile und Schweißkonstruktionen wie Rahmen, Gestelle und Behälter, in gängigen Abmessungen ab Lager verfügbar.
Aluminium
Ab Lager verfügbar und zerspanbar; Schweißkonstruktionen aus Aluminium werden in WIG-, MAG- und MIG-Technik gefertigt.
Edelstahl
Für Schweißkonstruktionen sowie Punktschweißen bis 3 mm (1.4301) im Einsatz.
Messing
Zerspanbarer Werkstoff, in gängigen Abmessungen ab Lager verfügbar.
Rotguss
Kupferlegierung für zerspante Bauteile, ab Lager verfügbar.
Kunststoffe
Verschiedene Kunststoffe in gängigen Abmessungen ab Lager verfügbar.
Standort
Lindlar
DEHauptsitz und Produktion
- Losgröße
- Einzelteile/Prototypen bis mittlere Serien
- Werkstoffe
- Stahl, Aluminium, Edelstahl, Messing, Rotguss, Kunststoffe
- Hedelius C50 Bearbeitungszentrum
- Hedelius C80 Bearbeitungszentrum (X 3200 mm)
- Reckermann RBZ 1050
- 2× Spinner VC 1150 (einer mit Infrarot-Messtaster)
- Hermle UWF 802 M konventionell
- DMG NEF 400 (2×), DMG CLX350 V4, Weiler E40 CNC-Drehmaschinen
- Amada HFPO 8025 8-Achs-Abkantpresse (2500 mm, 80 t)
- Amada GS 630 hydraulische Tafelschere (3000 mm, 6 mm)
- Demmeler- und Siegmund-Schweißtische (bis 8500 mm)
- WIG-, MIG/MAG- und Punktschweißgeräte (Migatronic, ESAB, Rehm u. a.)
- Donau DR 40 Z NC-Bohrmaschine
- Kaltenbach-, Kasto-, Trennjäger-Sägen
- Ziersch & Baltrusch FS 20 45 Schleifmaschine
- Leistritz Polymat 25-300 NC Nutenziehmaschine
- Paternostersystem und Materiallager
Bauteile
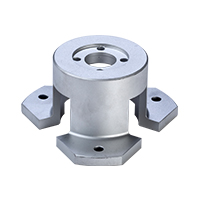
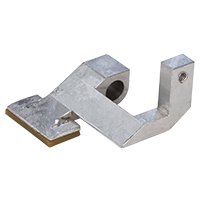
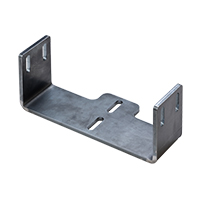
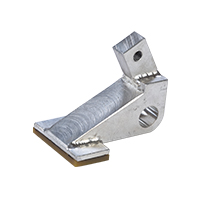
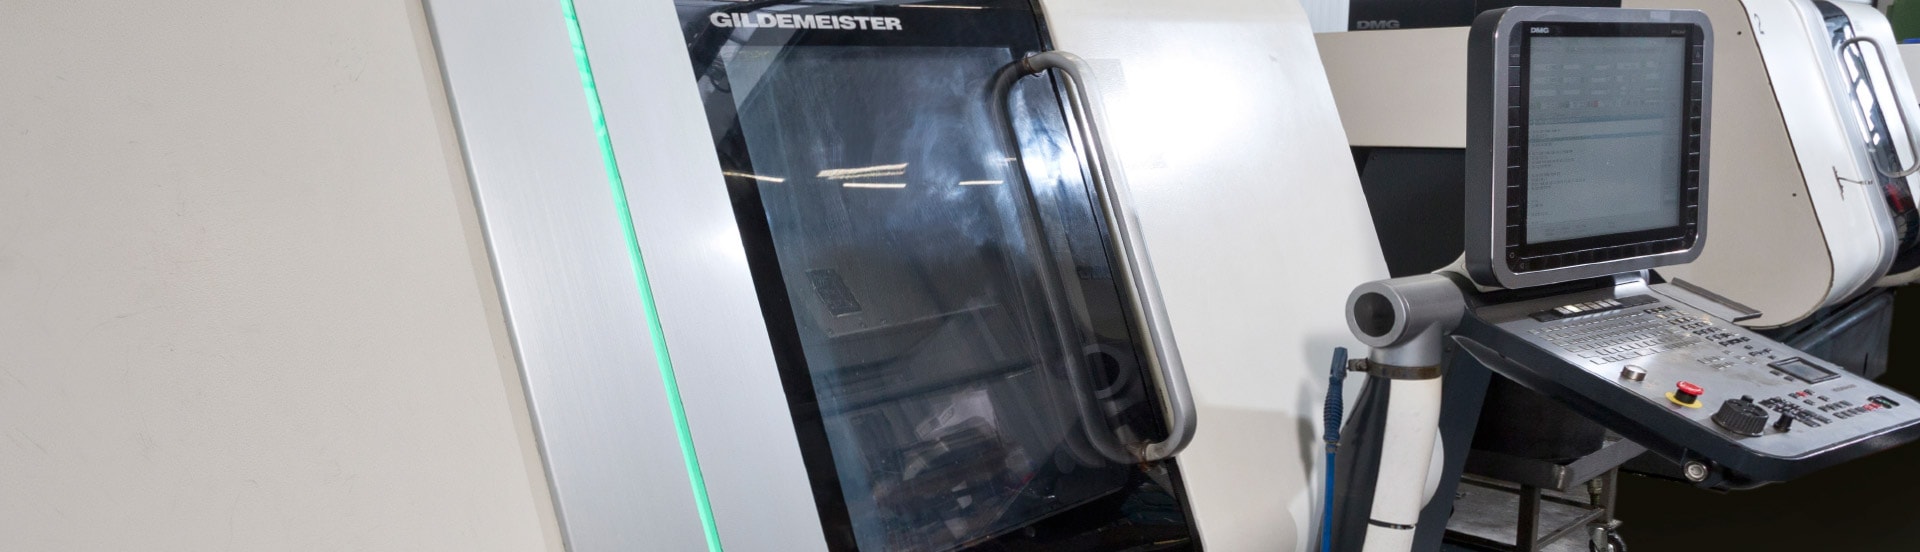
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Frästechnik (CNC-Bearbeitungszentren, CAD/CAM)Zerspanung | – | – | – | – | alle zerspanbaren Materialien |
| Drehtechnik (CNC-Drehmaschinen)Zerspanung | – | – | – | Einzelteil/Prototyp – mittlere Serien | – |
| Bohrtechnik (NC und CNC)Zerspanung | – | – | – | – | – |
| Blechtechnik (8-Achs CNC-Biegetechnik, Abkanttechnik)Umformung | – | – | – | – | – |
| Schweißtechnik: WIGFügen | – | – | – | – | Stahl, VA (Edelstahl), Aluminium |
| Schweißtechnik: MAGFügen | – | – | – | – | Stahl, VA (Edelstahl), Aluminium |
| Schweißtechnik: MIGFügen | – | – | – | – | Stahl, VA (Edelstahl), Aluminium |
| Schweißtechnik: PunktschweißenFügen | – | – | – | – | Stahl, VA (Edelstahl) |
| Schweißtechnik: BolzenschweißenFügen | – | – | – | – | Stahl, VA (Edelstahl) |
| Sägetechnik (Trenn- und Bandsägeautomaten)Zerspanung | – | – | – | – | – |
| NasslackierungOberfläche | – | – | – | – | – |
| PulverbeschichtungOberfläche | – | – | – | – | – |
| BrünierenOberfläche | – | – | – | – | – |
| EloxierenOberfläche | – | – | – | – | Aluminium |
| GlasperlenstrahlenOberfläche | – | – | – | – | – |
| ElektropolierenOberfläche | – | – | – | – | – |
| VernickelnOberfläche | – | – | – | – | – |
| VerzinnenOberfläche | – | – | – | – | – |
| HärtenWärmebehandlung | – | – | – | – | – |
| NitrierenWärmebehandlung | – | – | – | – | – |
| GlühenWärmebehandlung | – | – | – | – | – |
| GravierenOberfläche | – | – | – | – | – |
| Schleifen (Flachschleifen)Zerspanung | – | – | – | – | – |
| NutenziehenZerspanung | – | – | – | – | – |
| Montage (fertig montierte Baugruppen)Montage | – | – | – | – | – |
28 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Bearbeitungszentrum | Hedelius C50 | 1 | X 1000 / Y 510 / Z 480 mm | – | Lindlar |
| Bearbeitungszentrum | Hedelius C80 | 1 | X 3200 / Y 800 / Z 600 mm | – | Lindlar |
| Bearbeitungszentrum | Reckermann RBZ 1050 | 1 | X 1050 / Y 560 / Z 520 mm | – | Lindlar |
| Bearbeitungszentrum | Spinner VC 1150 | 2 | X 1150 / Y 620 / Z 600 mm (eine mit Messtaster Infrarot) | – | Lindlar |
| Fräsmaschine konventionell | Hermle UWF 802 M | 1 | X 500 / Y 430 / Z 400 mm | – | Lindlar |
| Drehmaschine CNC | DMG NEF 400 | 1 | Drehdurchmesser max. 255 mm / 350 / 800 mm | – | Lindlar |
| Drehmaschine CNC | DMG NEF 400 | 1 | Drehdurchmesser max. 255 mm / 350 / 700 mm | – | Lindlar |
| Drehmaschine CNC | DMG CLX350 V4 | 1 | Drehdurchmesser max. 185 mm / 80 / 540 mm | – | Lindlar |
| Drehmaschine CNC | Weiler E40 | 1 | Drehdurchmesser max. 260 mm / 435 / 1000 mm | – | Lindlar |
| Abkantpresse (8-Achs CNC) | Amada HFPO 8025 | 1 | Abkantlänge 2500 mm, Druckkraft 80 t | – | Lindlar |
| Hydraulische Tafelschere | Amada GS 630 | 1 | Schnittlänge 3000 mm, Blechstärke max. 6 mm ST1203 | – | Lindlar |
| Schweißtisch | Siegmund | 1 | 1000 x 2000 x 16 mm | – | Lindlar |
| Schweißtisch | Demmeler | 4 | 1000x2000x16 (3x), 1500x6000x28, 1900x8500x28 | – | Lindlar |
| WIG-Schweißgerät | Migatronic | 3 | 250 A | – | Lindlar |
| WIG-Schweißgerät | Mahe | 1 | 300 A | – | Lindlar |
| WIG-Schweißgerät | Format | 1 | 300 A | – | Lindlar |
| MIG/MAG-Schweißgerät | ESAB | 2 | 400 A, 450 A | – | Lindlar |
| MIG/MAG-Schweißgerät | Rehm | 1 | 500 A | – | Lindlar |
| Punktschweißmaschine | Dalex RS 17 | 1 | Schweißleistung 1.4301 bis 3 mm | – | Lindlar |
| Bohrmaschine NC | Donau DR 40 Z | 1 | Aufspannmaße Tisch X/Y 1700 x 500 mm, Z 800 mm | – | Lindlar |
| Bohrmaschine konventionell | Optimum B 40 GSM | 2 | 425 x 425 x 500 mm | – | Lindlar |
| Bohrmaschine konventionell | Flott TB 13 plus | 1 | 300 x 340 x 250 mm | – | Lindlar |
| Kaltkreissäge | Kaltenbach | 1 | max. Sägedurchmesser 140 mm | – | Lindlar |
| Metallbandsäge | Kasto | 1 | max. Sägedurchmesser 400 mm | – | Lindlar |
| Kaltkreissäge | Trennjäger | 2 | max. Sägedurchmesser 100 mm / 80 mm | – | Lindlar |
| Stationärer Trennschleifer | Trennjäger | 1 | max. Sägedurchmesser 70 mm | – | Lindlar |
| Schleifmaschine | Ziersch & Baltrusch FS 20 45 | 1 | 450 x 150 x 250 mm | – | Lindlar |
| Nutenziehmaschine | Leistritz Polymat 25-300 NC | 1 | Max. Nutbreite 12 mm, Max. Bohrung 40 mm | – | Lindlar |
Zusatzleistungen
Qualität
Die Qualität beginnt bereits in der Planungsphase; während der Fertigung werden die Prozesse durch umfangreiche Mess- und Prüfmethoden konsequent abgesichert. Ein Spinner-Bearbeitungszentrum ist mit Infrarot-Messtaster ausgestattet.
| Nachweis | Lindlar |
|---|---|
| Mess- und Prüfmethoden zur Qualitätskontrolle | |
| ISO 9001 |
Historie
- 2005
Gründung als Norbert Börsch und Stephan Kirschnick GbR; Produktionsfläche ca. 100 m², 2 Mitarbeiter
- 2008
Umzug in neue Räumlichkeiten, Produktionsfläche ca. 280 m², 5 Mitarbeiter
- 2011
Erweiterung der Produktionsfläche auf 600 m², 12 Mitarbeiter
- 2017
Neubau einer Produktionshalle im Gewerbegebiet Klause/Lindlar, 1200 m² Produktionsfläche, 19 Mitarbeiter
- 2019
20 Mitarbeiter beschäftigt