Ist das Ihr Unternehmen? Profil übernehmen
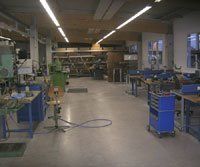
Fertigung von Kontaktiersystemen, Vorrichtungsbau, Kabelkonfektion sowie Einzel- und Kleinserien aus CNC, 3D-Druck und Brünierung
BMT Kontaktiersysteme GmbH
Sasbach (DE)Neu auf Amplifa
Über uns
Die BMT Kontaktiersysteme GmbH aus Sasbach bei Achern fertigt Kontaktiersysteme, Kontaktiervorrichtungen und kundenspezifische Steckverbindungen für die Herstellung und Prüfung elektrischer und elektronischer Produkte. Zum Leistungsspektrum gehören Vorrichtungsbau für den feinmechanischen Bereich, Prüfkabelkonfektion sowie Einzel- und Kleinserienfertigung durch Zerspanung. Eigenständig werden Bauteile auf CNC-Fräsmaschinen (u. a. HURCO, DATRON), CNC-Drehmaschinen und konventionellen Maschinen gefertigt; im Servicebereich stehen 3D-Druck (SLS, FDM, DLP), CAD-Konstruktion mit Autodesk INVENTOR und Brünieren nach DIN 50938 im eigenen Heiß-Brünierbad zur Verfügung. Werkstoffe sind technische Kunststoffe, Leichtmetalle, Einsatz- und Werkzeugstahl sowie Silikonleitungen für die Kabelkonfektion. Oberflächentechnik wie Härten, Vernickeln, Eloxieren oder Lackieren erfolgt über Zulieferer. Kunden sind Zulieferer der Automobil- und Elektroindustrie sowie kleine und mittelständische Unternehmen. Das 1994 gegründete Unternehmen sitzt seit 2008 in einem eigenen Firmengebäude nahe der A5 und ist nach DIN EN ISO 9001 zertifiziert.
- Standort
- Sasbach
- Verfahren
- Einzel- und Kleinserienfertigung (Zerspanung von Kunststoffen und Leichtmetallen), CNC-Fräsen, CNC-Drehen, Drehen konventionell, Fräsen konventionell, Flachschleifen konventionell, Bohren, Sägen, Schleifen, Entgraten, 3D-Druck SLS (Lasersintern, PA12)
- Werkstoffe
- Polyamid PA2200 (PA12), PA3200GF (PA12 glasgefüllt), ASA, ABS-ESD7, Photopolymer-Harze, Einsatzstahl, Werkzeugstahl, Leichtmetalle
- Zertifikate
- DIN EN ISO 9001, ISO 9001, ISO 14001, IATF 16949, EN 9100, ISO 13485, EN 1090
- Gegründet
- 1994
- Mitarbeiter
- 13-15
- Branchen
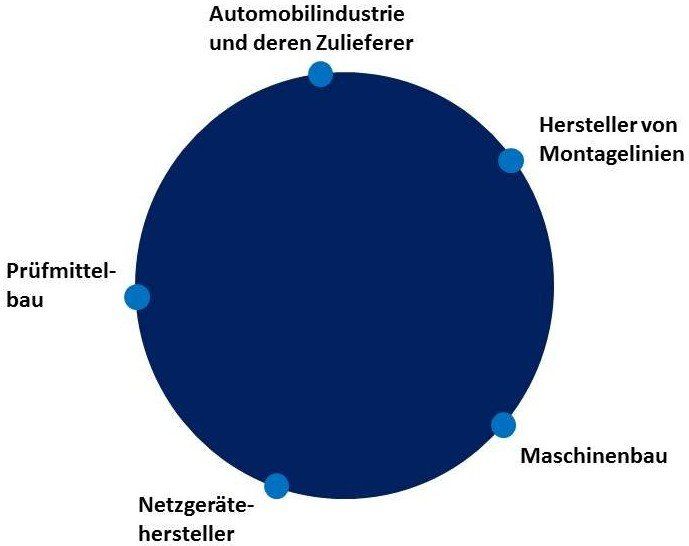
- Automobilindustrie, Elektroindustrie/Elektronik, Klein- und mittelständische Unternehmen, Mittelständische Unternehmen
- 01
CAD-Konstruktion (Autodesk INVENTOR)
- 02
CNC-Zerspanung
- 03
3D-Druck (SLS/FDM/DLP)
- 04
Brünieren
- 05
Kabelkonfektion
- 06
Montage
Werkstoffe und Verfahren
Polyamid PA2200 (PA12)
Standardmaterial für SLS-Teile auf der EOS Formiga P110, für Prototypen und hochfeste Endprodukte.
PA3200GF (PA12 glasgefüllt)
Glasgefülltes PA12 für SLS-Bauteile mit erhöhten Festigkeitsanforderungen.
ASA
Filament für FDM-Teile auf der STRATASYS F370.
ABS-ESD7
ESD-gerechtes Filament für FDM-Druck elektrostatisch sensibler Anwendungen.
Photopolymer-Harze
Für DLP-Bauteile mit guter Oberflächenqualität, von hochfest bis silikonähnlich-elastisch.
Einsatzstahl
Einzelteile im eigenen Brünierbad nach DIN 50938 vor Korrosion geschützt.
Werkzeugstahl
Zerspanung von Einzelteilen aus Werkzeugstahl in der Kleinserienfertigung.
Aluminium
Leichtmetallbearbeitung sowie ALU-Profilaufbauten aus dem REXROTH-Profilprogramm.
Technische Kunststoffe
Kundenspezifische Steckverbindungen mit erhöhten Standzeiten und Steckzyklen.
Silikonleitungen
Hochflexible Leitungen für Kabelkonfektion in Klimakammern bei Temperaturschwankungen.
Standorte
Sasbach
DEHauptsitz, Fertigung und Konstruktion (eigenes Firmengebäude seit 2008)
- Losgröße
- Einzelteil bis Kleinserie
- Werkstoffe
- Kunststoffe, Leichtmetalle, Einsatz- und Werkzeugstahl
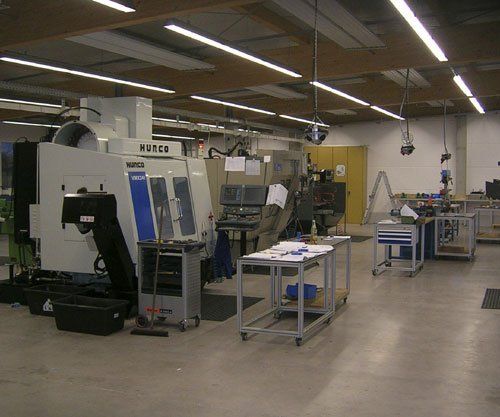
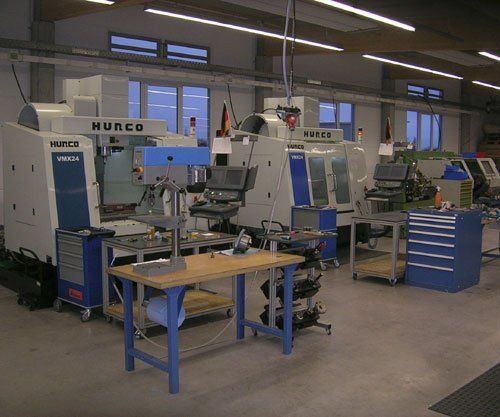
- 6x CNC-Bearbeitungszentren HURCO (VMX24, VMX24Di, VM10, VMX42i, VMX50)
- DATRON MLCube Plattenfräsmaschine (HSC)
- HURCO TMX10MYi CNC-Drehmaschine
- Wagner DPM CNC-Fräse
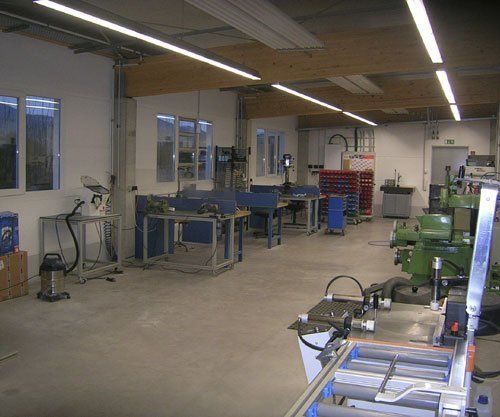
- Konventionelle Dreh- und Fräsmaschinen, Flachschleifmaschine
- EOS Formiga P110 (SLS)
- STRATASYS F370 (FDM)
- STRATASYS P3 Origin Two (DLP)
- Heiß-Brünieranlage (seit 2015)
Bauteile
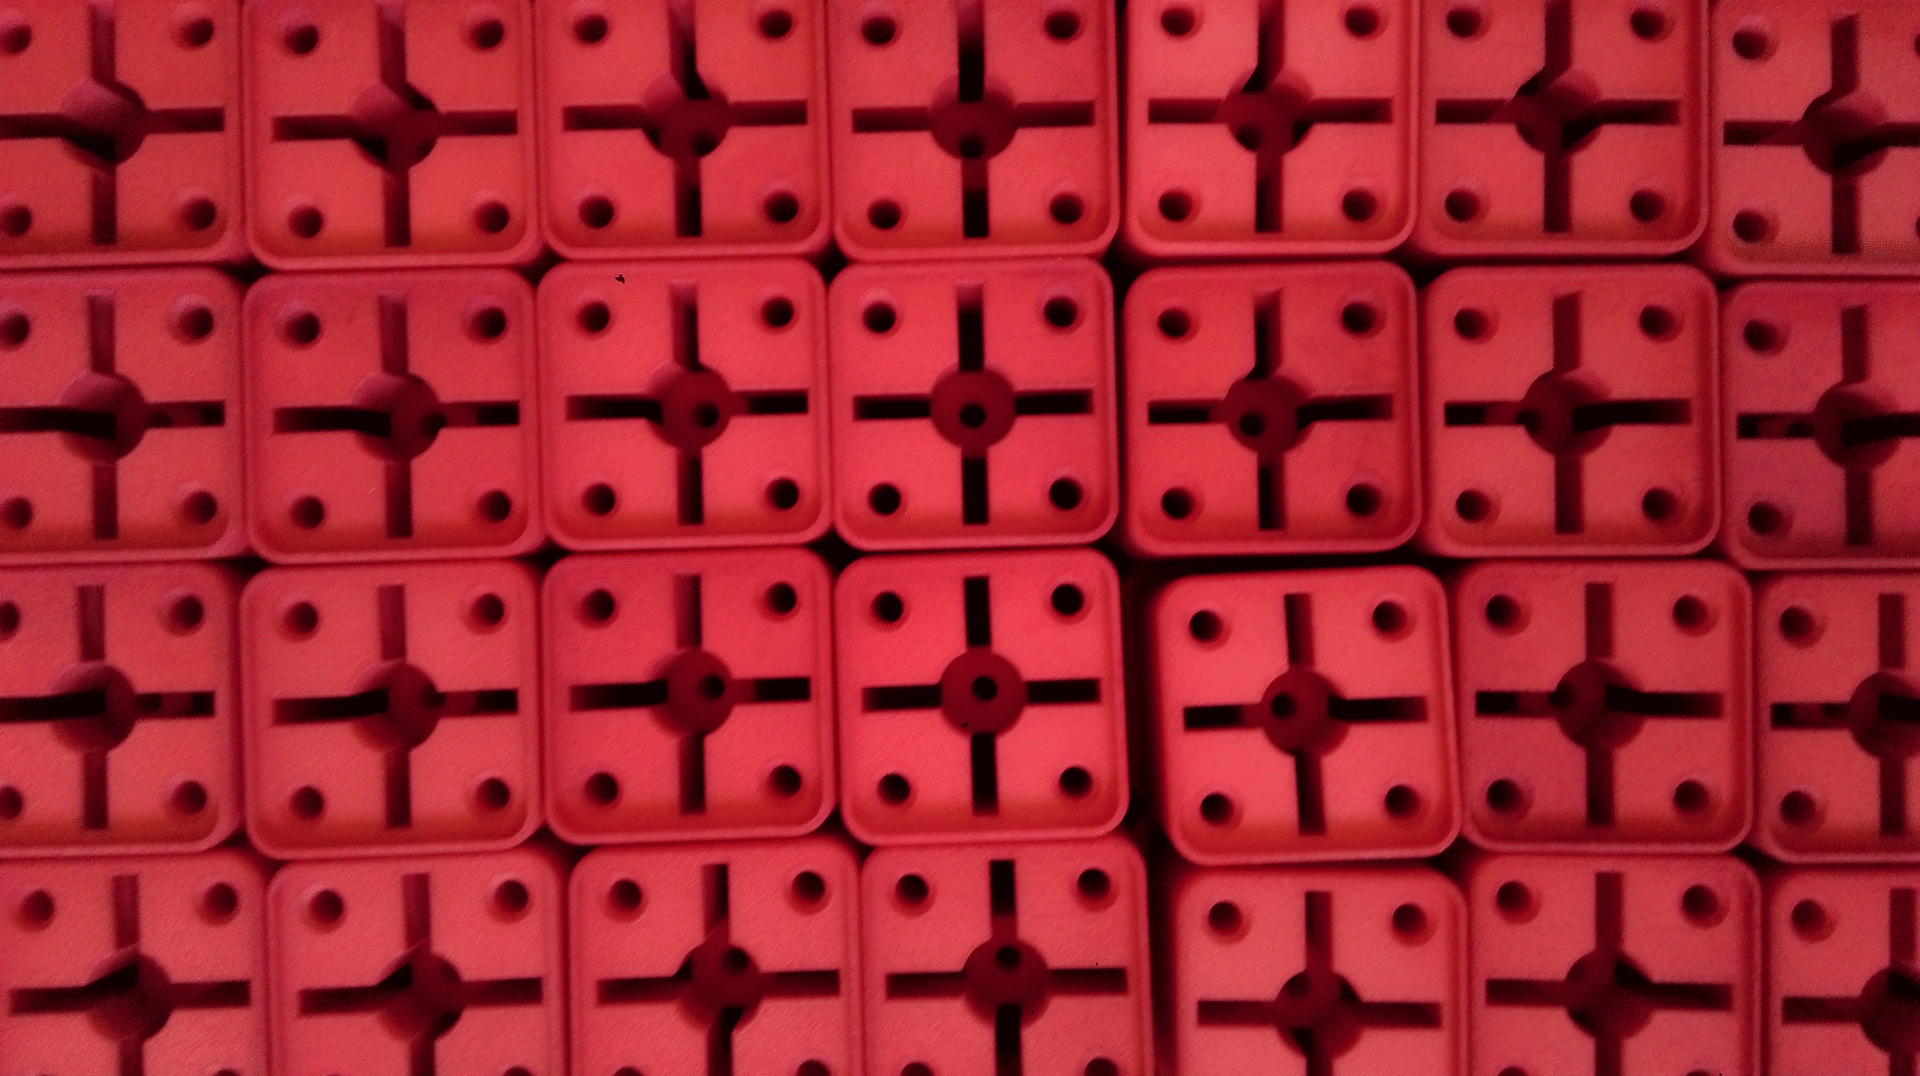
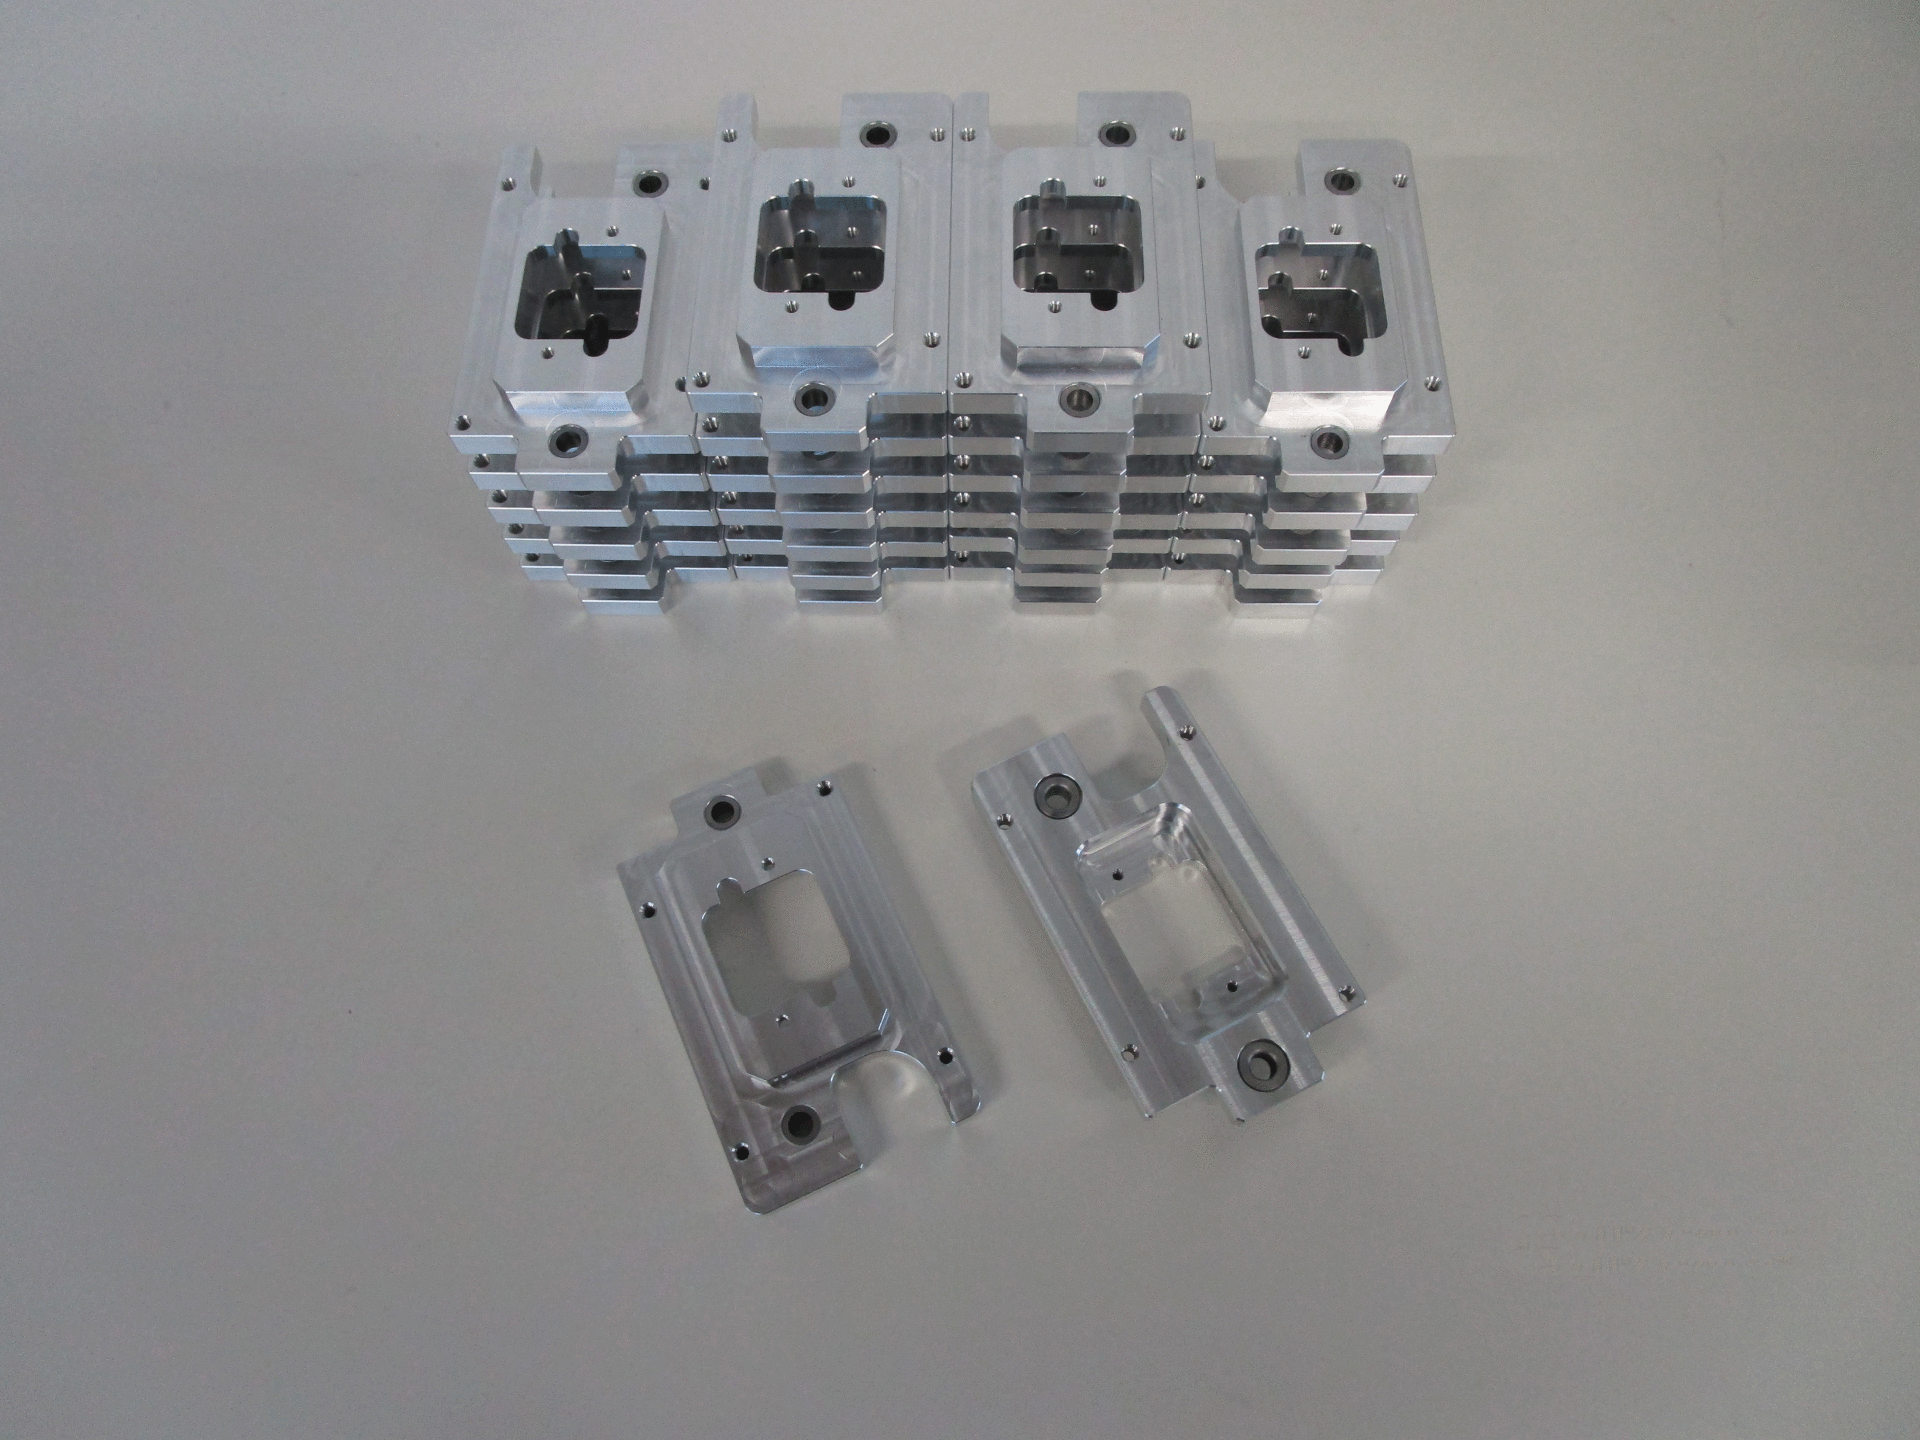
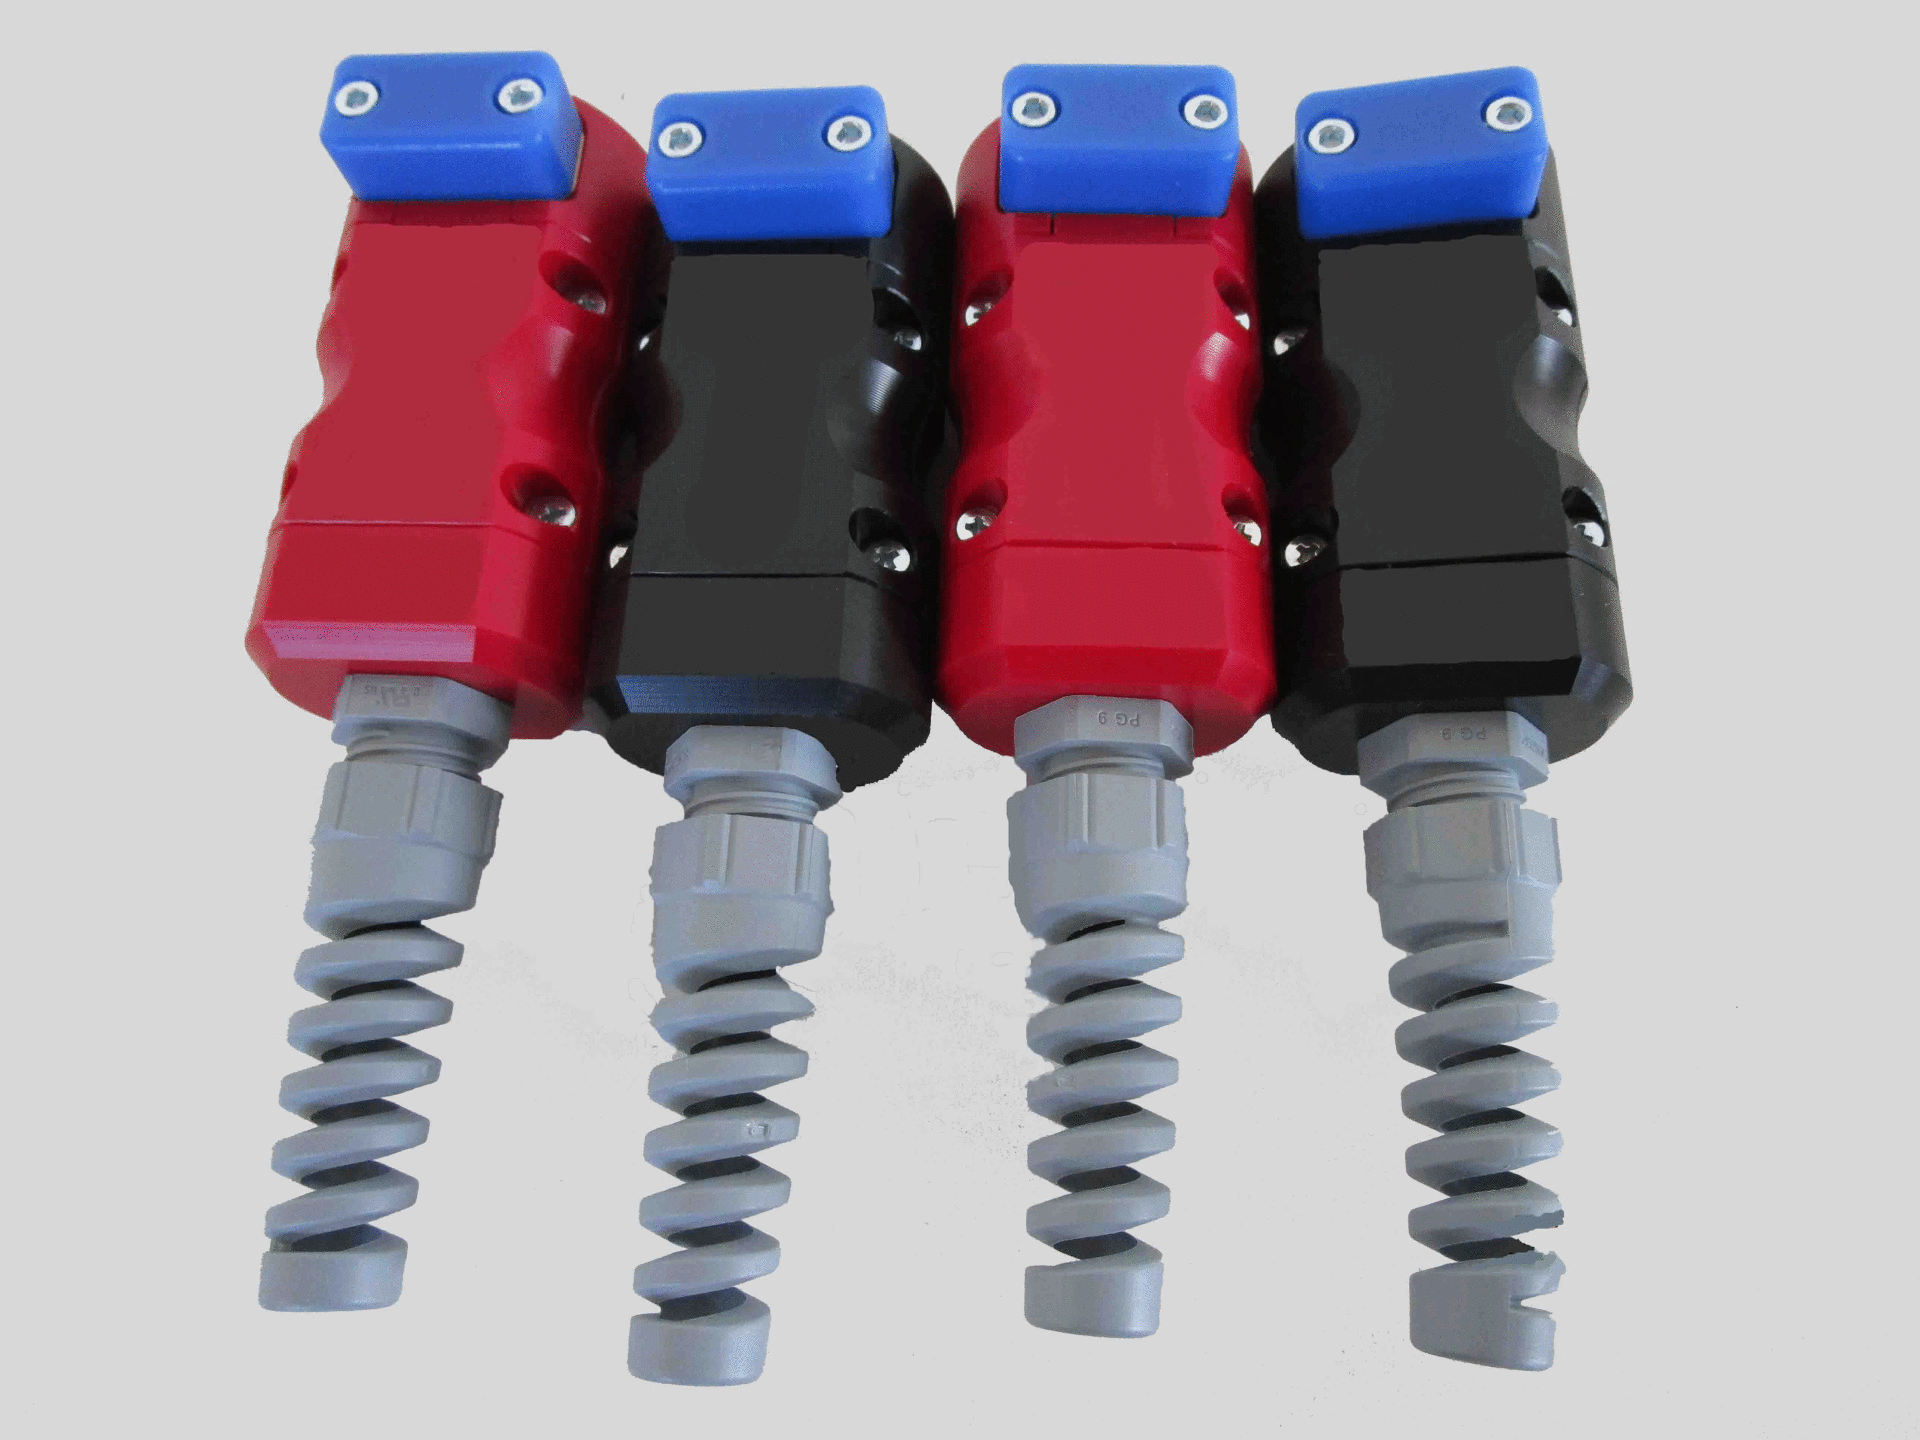
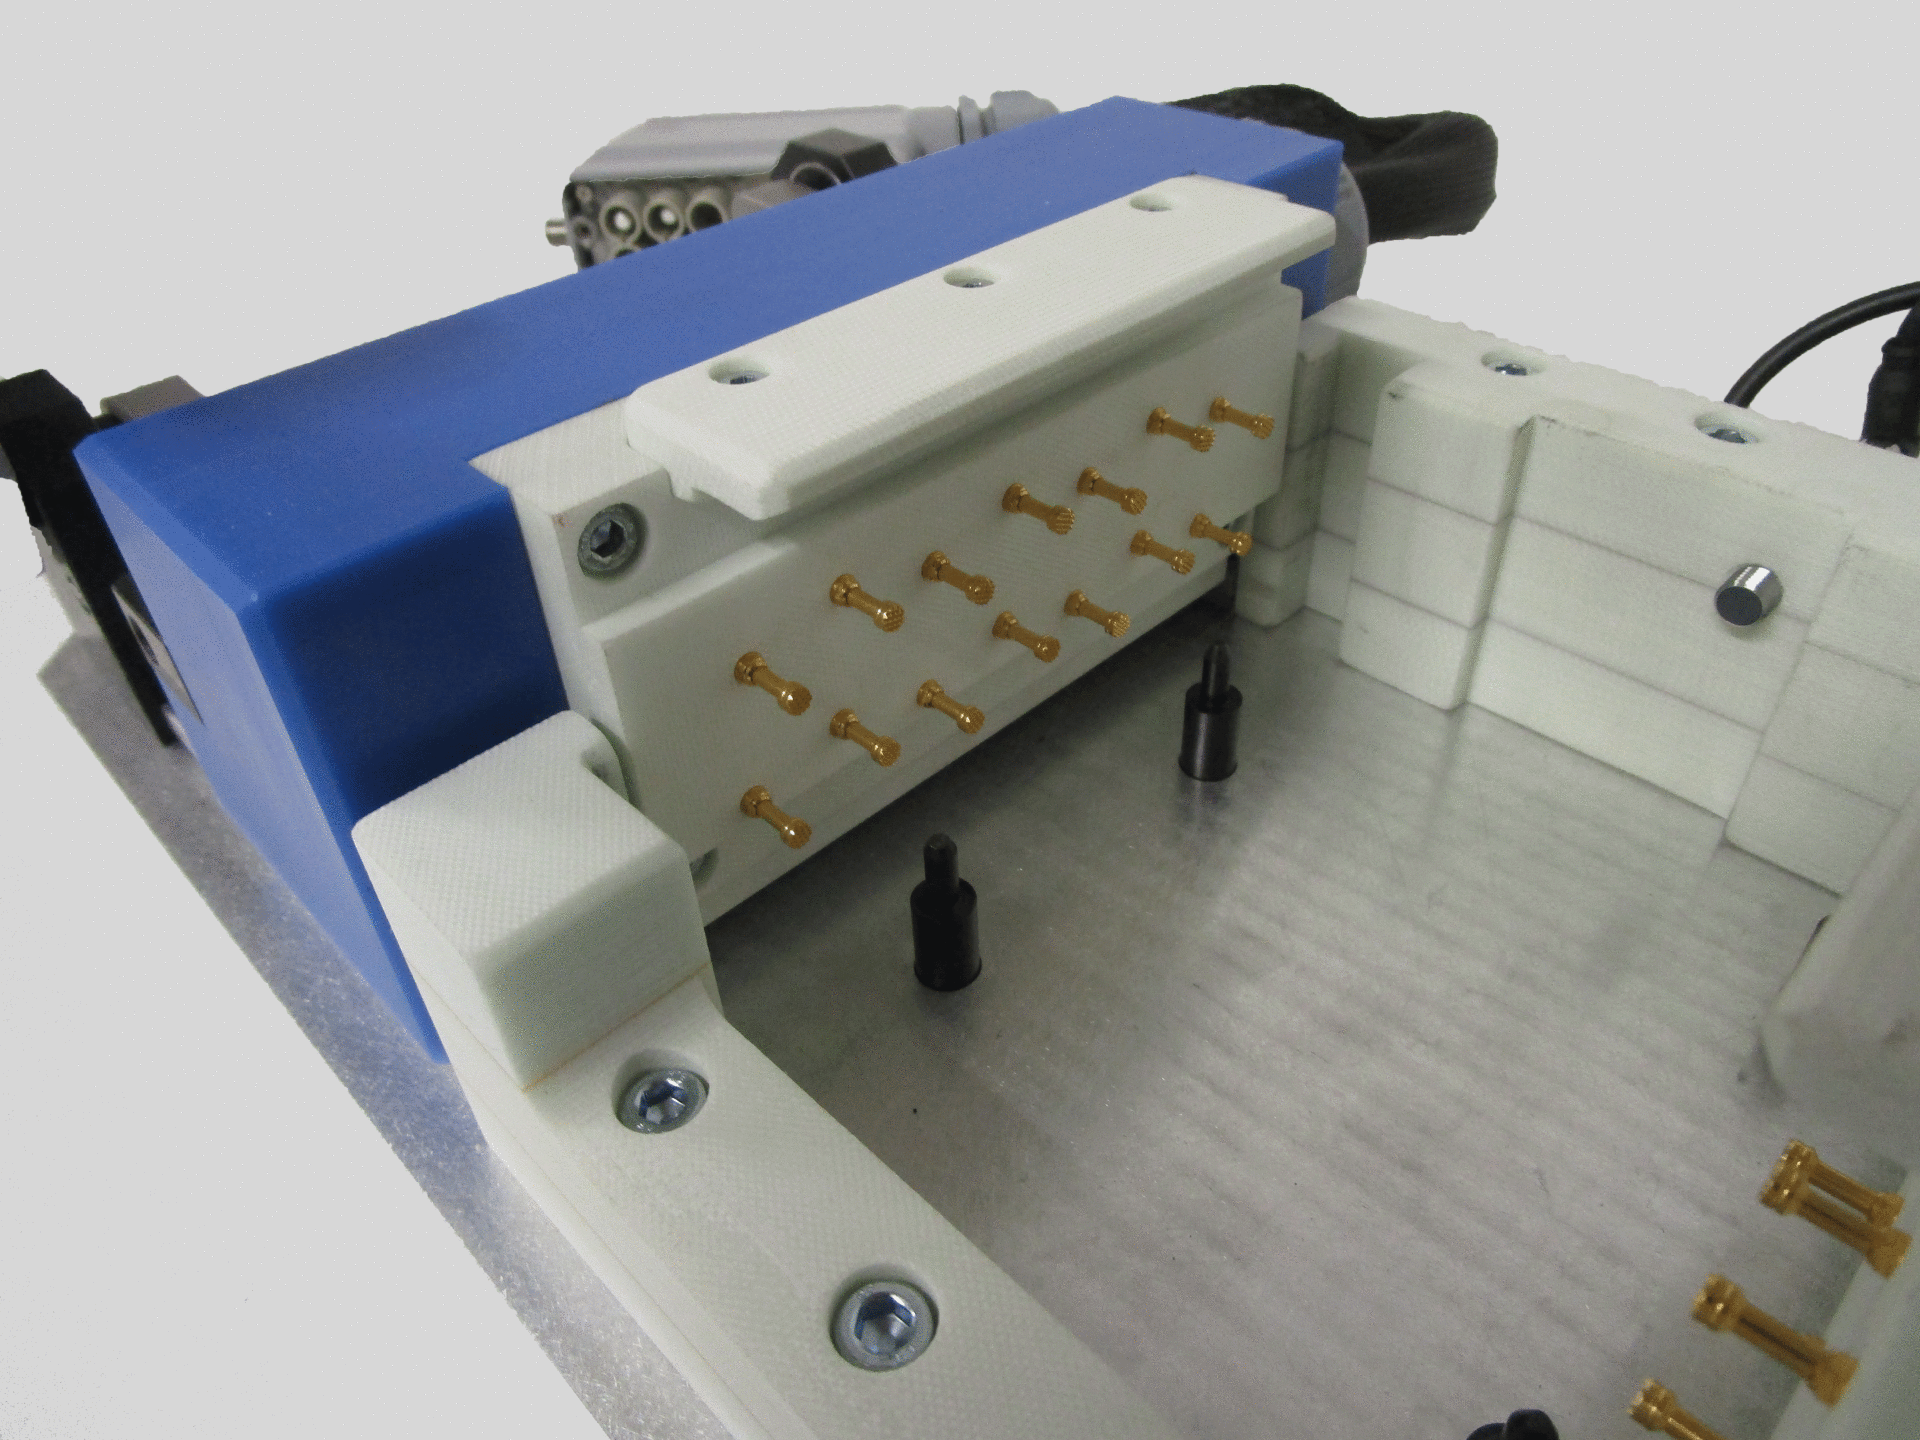
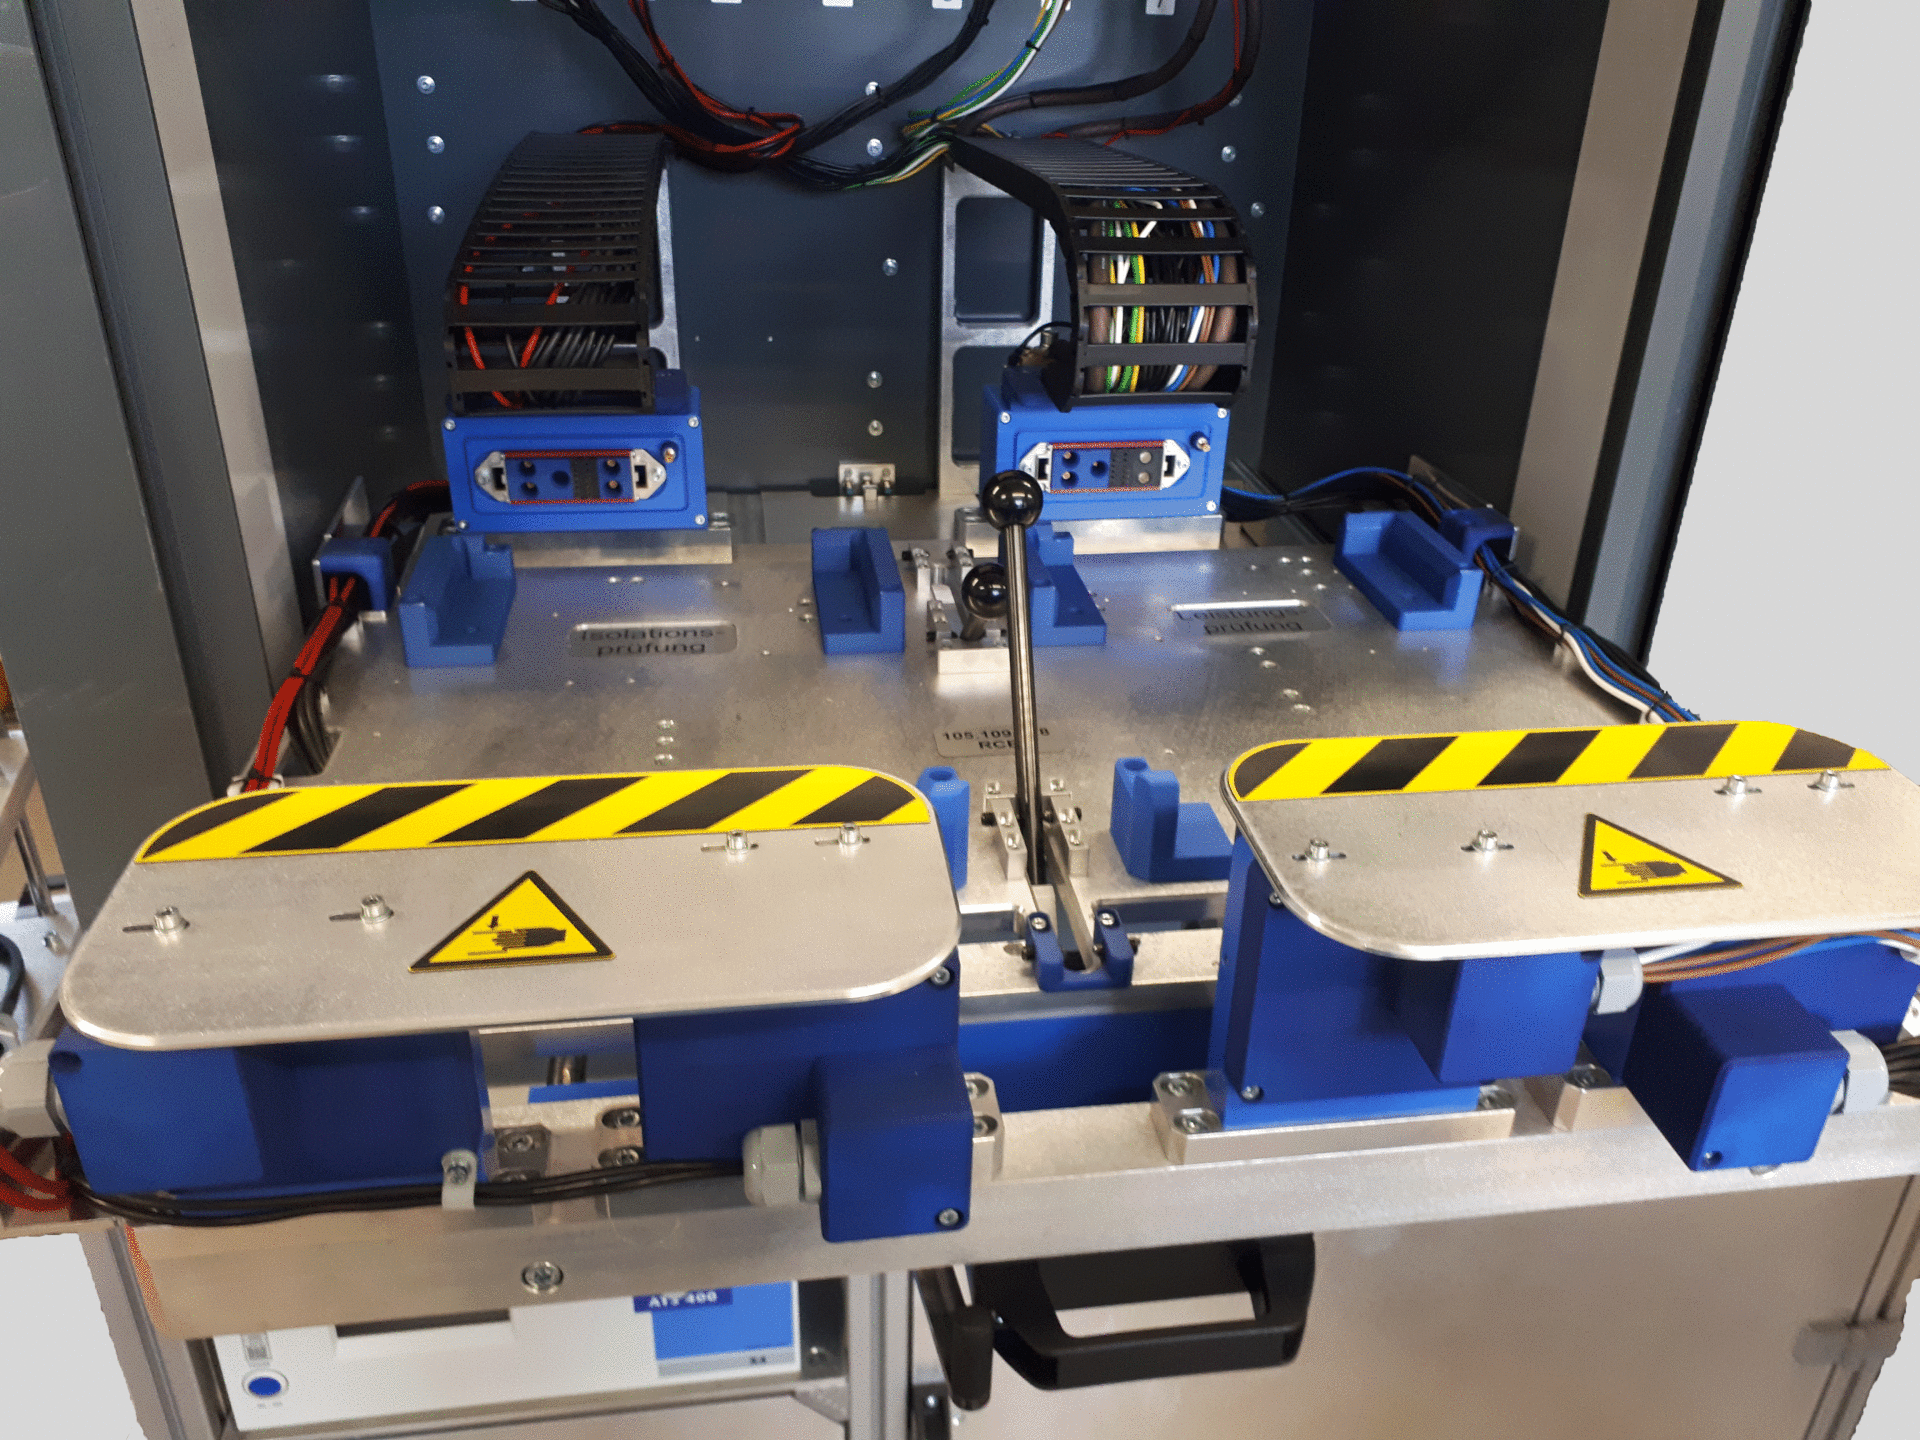
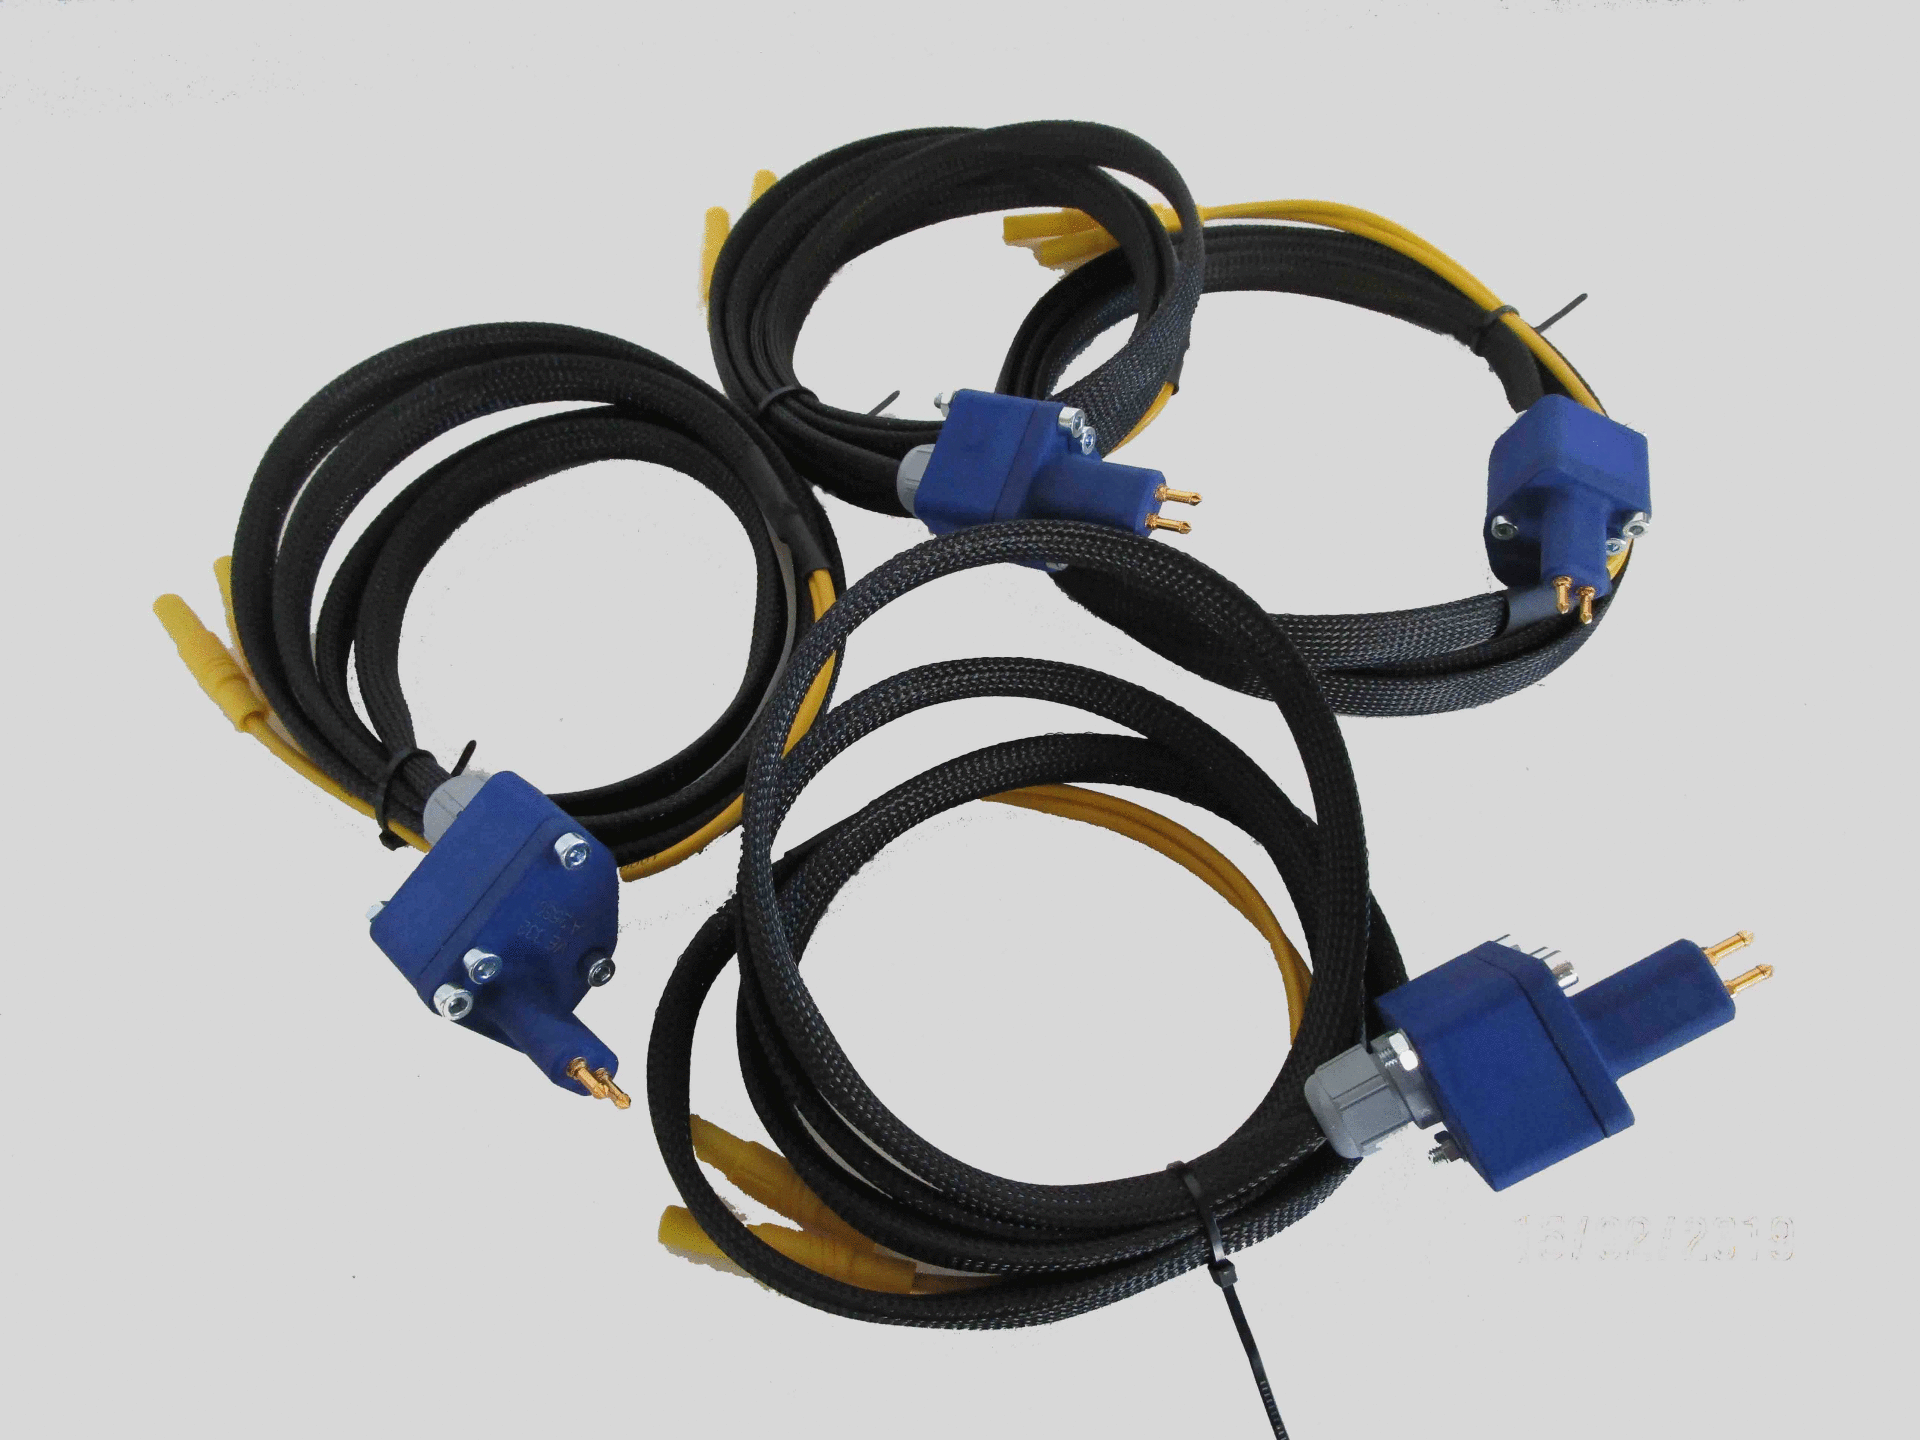
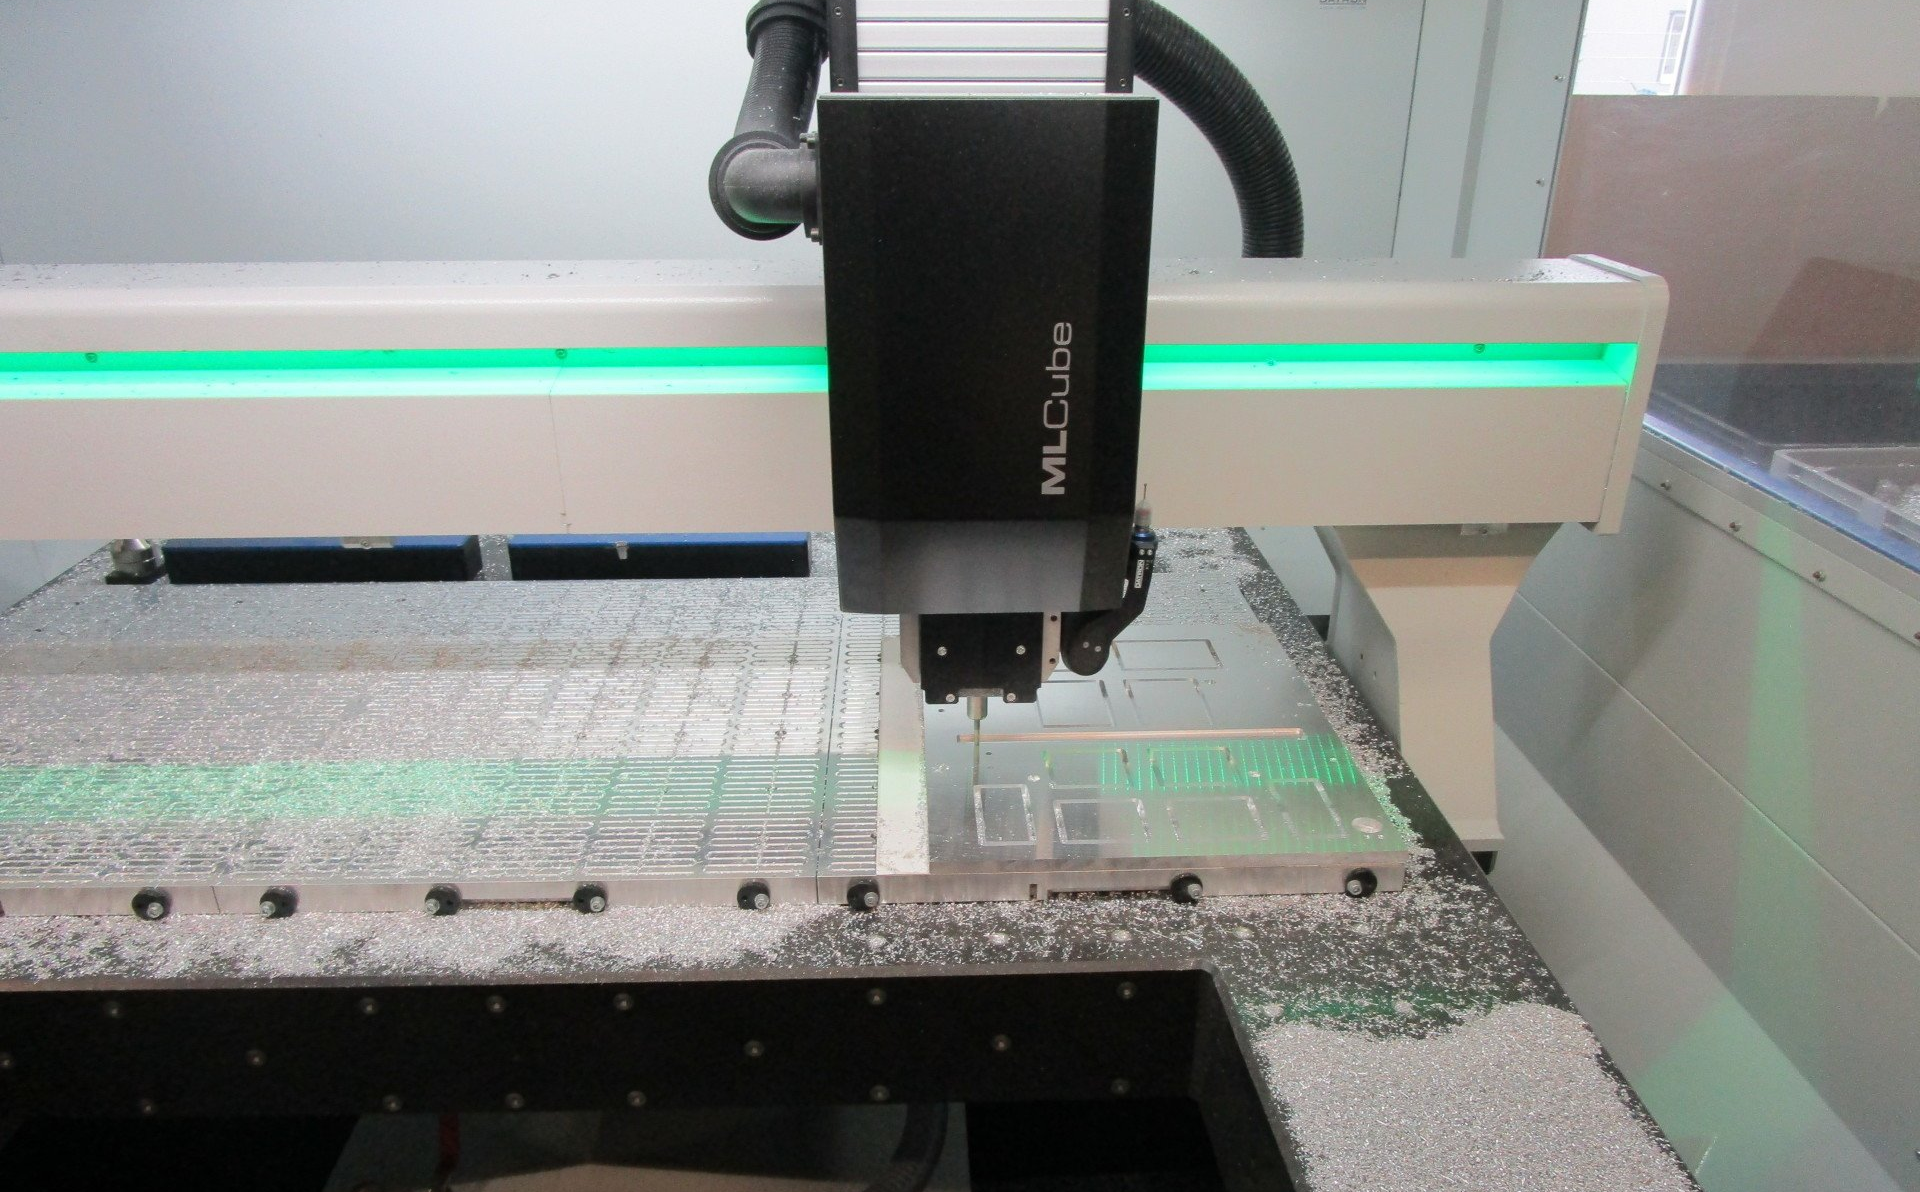
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Einzel- und Kleinserienfertigung (Zerspanung von Kunststoffen und Leichtmetallen)Zerspanung | – | – | – | Einzelteil – Kleinserie | Kunststoffe, Leichtmetalle, Einsatzstahl, Werkzeugstahl |
| CNC-FräsenZerspanung | – | – | – | – | Kunststoffe, Leichtmetalle |
| CNC-DrehenZerspanung | – | 600 mm (Spitzenweite) × 350 mm (max. Durchmesser) | – | – | – |
| Drehen konventionellZerspanung | – | 750 mm (Spitzenweite) × 250 mm (Durchmesser) | – | – | – |
| Fräsen konventionellZerspanung | – | – | – | – | – |
| Flachschleifen konventionellZerspanung | – | 500 mm × 250 mm | – | – | – |
| Bohren, Sägen, Schleifen, EntgratenZerspanung | – | – | – | – | – |
| 3D-Druck SLS (Lasersintern, PA12)Additiv | – | 310 mm × 190 mm | – | – | PA2200 (PA12), PA3200GF (PA12 glasgefüllt) |
| 3D-Druck FDMAdditiv | – | 350 mm × 250 mm | – | – | ASA, ABS-ESD7 |
| 3D-Druck DLP (Photopolymer)Additiv | – | 370 mm × 192 mm | – | – | Photopolymer-Harze |
| Brünieren nach DIN 50938Oberfläche | – | 500 mm × 300 mm × 30 mm (Platten); Korb 550 x 220 x 210 mm | – | – | Stahl |
| Kabelkonfektion und LötarbeitenFügen | – | – | – | – | Silikonleitungen |
| Vorrichtungsbau (feinmechanischer Bereich)Montage | – | – | – | – | Aluminium (REXROTH-Profilprogramm) |
| Kontaktiersysteme / Kontaktiervorrichtungen / SteckverbindungenMontage | – | – | – | Einzelteil – Serie | technische Kunststoffe, Hochleistungskontakte |
| CAD-Konstruktionen in 3D (Autodesk INVENTOR)Engineering | – | – | – | – | – |
| Bauteilevermessen mit MessprotokollPrüfung | – | – | – | – | – |
| Härten, Vergüten, Plasmanitrieren, Nitrocarburieren (Zulieferer)Wärmebehandlung | – | – | – | – | Stahl |
| Chemisches Vernickeln, Verchromen (Zulieferer)Oberfläche | – | – | – | – | – |
| Eloxieren in RAL-Farben (Zulieferer)Oberfläche | – | – | – | – | Aluminium |
| Lackieren in RAL-Farben (Zulieferer)Oberfläche | – | – | – | – | – |
18 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| CNC-Bearbeitungszentrum | HURCO VMX24 | 3 | X610 / Y510 / Z610, 24fach WZ-Wechsler | – | Sasbach |
| CNC-Bearbeitungszentrum | HURCO VMX24Di | 1 | X610 / Y510 / Z610, 24fach WZ-Wechsler | – | Sasbach |
| CNC-Bearbeitungszentrum | HURCO VM10 | 1 | X610 / Y450 / Z510, 20fach WZ-Wechsler | – | Sasbach |
| CNC-Bearbeitungszentrum | HURCO VMX42i | 1 | X1060 / Y600 / Z600, 24fach WZ-Wechsler | – | Sasbach |
| CNC-Bearbeitungszentrum | HURCO VMX50 | 1 | X1280 / Y660 / Z610, 24fach WZ-Wechsler | – | Sasbach |
| Plattenfräsmaschine (HSC) | DATRON MLCube | 1 | X1520 / Y1050 / Z200, 3KW HSC-Spindel, WZ-Wechsler, Messtaster, Vakuumspannsystem | – | Sasbach |
| CNC-Fräse | Wagner DPM | 1 | X750 / Y400 / Z400, manueller WZ-Wechsel | – | Sasbach |
| CNC-Drehmaschine | HURCO TMX10MYi | 1 | max. Durchmesser 350 mm, Spitzenweite 600 mm, 52er Hohlspindel, 12 angetriebene Werkzeuge, Y-Achse | – | Sasbach |
| Drehmaschine konventionell | – | 1 | bis Durchmesser 250 mm, Spitzenweite 750 mm | – | Sasbach |
| Drehmaschine konventionell | – | 1 | bis Durchmesser 200 mm, Spitzenweite 500 mm | – | Sasbach |
| Fräsmaschine konventionell | – | 1 | X400 / Y300 / Z350 | – | Sasbach |
| Flachschleifmaschine | – | 1 | 500 x 250 mm | – | Sasbach |
| Bohr-, Säge-, Schleif- und Entgratmaschinen (verschiedene) | – | – | – | – | Sasbach |
| 3D-Drucker SLS (Lasersinteranlage) | EOS Formiga P110 | 1 | Bauraum 190 x 210 x 310 mm (BxTxH) | – | Sasbach |
| 3D-Drucker FDM | STRATASYS F370 | 1 | Bauraum 350 x 250 x 350 mm (BxTxH) | – | Sasbach |
| 3D-Drucker DLP | STRATASYS P3 Origin Two | 1 | Bauraum 192 x 108 x 370 mm (BxTxH) | – | Sasbach |
| Heiß-Brünieranlage | – | 1 | Platten bis 500 x 300 x 30 mm; Korb 550 x 220 x 210 mm | 2015 | Sasbach |
| CAD/CAM-Plätze | Autodesk INVENTOR | – | – | – | Sasbach |
Zusatzleistungen
Qualität
Die Fertigung erfolgt zertifiziert nach DIN EN ISO 9001 (Reg.-Nr. QI 0714002). Bauteile können mit Messprotokoll vermessen werden.
| Nachweis | Sasbach |
|---|---|
| ISO 9001 | |
| ISO 14001 | |
| IATF 16949 | |
| EN 9100 | |
| ISO 13485 | |
| EN 1090 |
Historie
- 1994
Gründung durch Karl-Markus Horn
- 2002
Stefan Bohnert übernimmt die Firma und baut sie stetig aus
- 2008
Umzug in das eigene Firmengebäude in Sasbach bei Achern nahe der A5
- 2015
Anschaffung der Heiß-Brünieranlage für Brünierarbeiten nach DIN 50938