Ist das Ihr Unternehmen? Profil übernehmen
Fertigung von Präzisionsfedern, Mikrodrehteilen, Stanzbiegeteilen und Kunststoffverbundteilen für Feinwerktechnik, Medizin- und Automobiltechnik.
CARL HAAS GmbH
Schramberg (Hauptsitz, Produktion)Neu auf Amplifa
Über CARL HAAS
Die CARL HAAS GmbH ist ein feinwerktechnischer Spezialist in der Verarbeitung von Draht und Band sowie in der Kunststoffverbindungstechnik mit Sitz in Schramberg. Das Unternehmen fertigt Spiralfedern, technische Präzisionsfedern aus Draht und Band, Mikrodrehteile mit Durchmessern von 0,2 bis 4,0 mm, Stanzbiegeteile und Flachformfedern sowie Kunststoffteile und komplexe Kunststoffverbundteile im Spritzgussverfahren. Die Wertschöpfung reicht vom eigenentwickelten Ziehen und Walzen von Feinstdrähten mit Toleranzen von ±0,1 µm über Wärmebehandlung, Laserschweißen, galvanische Oberflächenbehandlung bis zur Bauteilreinigung nach Kriterien technischer Sauberkeit und kundenspezifischer Verpackung. Als Kunststoffkompetenzzentrum der KERN-LIEBERS Firmengruppe beliefert CARL HAAS Systemanbieter der Automobilindustrie, Medizintechnik, Mess- und Regeltechnik sowie der Uhren- und Elektroindustrie. Das Unternehmen beschäftigt rund 230 Mitarbeiter inklusive der ausländischen Produktionsgesellschaften und ist seit 1904 in Schramberg tätig; ab 1. Juli 2026 erfolgt die Umbenennung in KERN LIEBERS Lienberg GmbH.
- Standort
- Schramberg
- Verfahren
- Spring Technology (Federn aus Draht und Band: Wickeln, Coiling, Schleifen), Wickeln (CNC-gesteuerte Wickelmaschinen mit rotierenden Wickeldornen), Schleifen von Federenden (Druckfedern), Wärmebehandlung (inkl. Schutzgas- und Vakuum Glühen), Fertigung von Mikrodrehteilen, Spritzguss (Kunststoffteile und Kunststoffverbundteile), Stanz-Biegetechnik (Stanzbiegeteile, Formfedern, Kunststoff-Hybridteile), Widerstandsschweißen, Gewindeformen und Nieten (Subprozesse Stanz-Biegetechnik)
- Werkstoffe
- NIVAROX, Nichtrostender Stahl 1.4305, Nichtrostender Stahl 1.4104, Aluminium, Messing, Automatenstahl, Silberstahl, CuSn-Legierung (Bronze)
- Zertifikate
- DIN EN ISO 9001, IATF 16949, DIN EN ISO 13485, DIN EN ISO 14001, DIN EN ISO 50001, ISO 9001, ISO 13485, ISO 14001, ISO 50001
- Gegründet
- 1904
- Mitarbeiter
- 230 (inkl. ausländis
- Branchen
- Automotive, Medizintechnik, Mess- und Regeltechnik, Uhrenindustrie, Feinwerktechnik/Präzisionstechnik, Elektrotechnik
- 01
Engineering/Entwicklung
- 02
Ziehen und Walzen von Feinstdrähten
- 03
Federn aus Draht und Band (Wickeln, Coiling, Schleifen)
- 04
Stanz-Biegetechnik
- 05
Mikrodrehteile-Fertigung
- 06
Spritzguss/Kunststoffverbundteile
- 07
Laserschweißtechnik
- 08
Wärmebehandlung
- 09
Oberflächenbehandlung
- 10
Bauteilreinigung
- 11
Qualitätssicherung
- 12
Kundenspezifische Verpackung/Montage
Werkstoffe & Verfahren
NIVAROX
1928 patentierte, temperaturunabhängige Legierung für Unruh-Spiralfedern der Uhrentechnik.
Nichtrostender Stahl 1.4305
Edelstahl für Mikrodrehteile mit Korrosions- und Zerspanungsanforderungen.
Nichtrostender Stahl 1.4104
Edelstahl für Mikrodrehteile mit verbesserter Zerspanbarkeit.
Automatenstahl / Silberstahl
Zerspanungswerkstoffe für Präzisionsdrehteile in Feinwerktechnik und Medizintechnik.
Federstahl
Bewährter Werkstoff für Draht-, Band- und Formfedern.
CuSn-, CuBe-, CuZn- und CuFe-Legierungen
Kupferlegierungen für stromführende Stanzbiegeteile, Strommessfedern und Kontaktfedern.
Messing
Werkstoff für Mikrodrehteile und Stanzbiegekomponenten.
Aluminium
Leichtmetall für Mikrodrehteile.
Bimetalle
Werkstoff für Wendelfedern zur Temperaturmessung von -40 °C bis 500 °C.
Sonderlegierungen
Für Spiralfedern der Messtechnik mit besonderen federischen Anforderungen.
Kunststoff
Spritzgussmaterial für Kunststoffteile und Kunststoffverbundteile (Hybrid-, Insert- und Reel-to-Reel-Teile).
Standorte
Schramberg
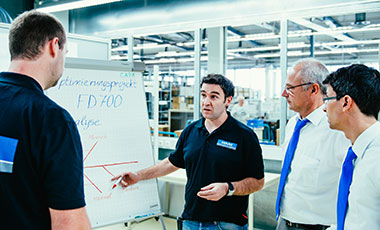
DEHauptsitz und Produktion (Federn, Mikrodrehteile, Stanzbiege-, Spritzguss- und Laserschweißtechnik)
- Werkstoffe
- Federstahl, Kupferlegierungen, Edelstahl 1.4305/1.4104, Bimetalle, Kunststoff
- CNC-gesteuerte Wickelmaschinen mit rotierenden Wickeldornen
- Automatische CNC-Wickelmaschinen
- Bihler-Maschinen
- Stanz- und Biegezellen (Reel-to-Reel, Stanzkraft 0,5–30 t)
- Spritzgussmaschinen
- Laser-Schweißanlagen
- Eigenentwickelte Ziehmaschinen und Walzwerke (±0,1 µm)
- Wärmebehandlungsanlagen (Schutzgas-/Vakuumglühen)
- Prüfmaschinen mit Kraft-Weg-Messung und Kamera-Geometrieprüfung
- Optische und taktile 2D-/3D-Messsysteme
Bauteile
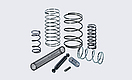
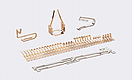
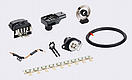
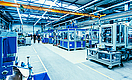
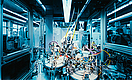
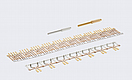
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Spring Technology (Federn aus Draht und Band: Wickeln, Coiling, Schleifen)Umformung | – | – | – | – | Federstahl, Kupferlegierungen, Nivarox |
| Wickeln (CNC-gesteuerte Wickelmaschinen mit rotierenden Wickeldornen)Umformung | – | – | – | – | Federdraht |
| Schleifen von Federenden (Druckfedern)Oberfläche | – | – | – | – | metallische Werkstoffe |
| Wärmebehandlung (inkl. Schutzgas- und Vakuum Glühen)Wärmebehandlung | – | – | – | – | Federdraht, Drahtfedern |
| Fertigung von MikrodrehteilenZerspanung | – | – | – | Jede Losgröße | 1.4305, 1.4104, Aluminium, Messing, Automatenstahl, Silberstahl |
| Spritzguss (Kunststoffteile und Kunststoffverbundteile)Kunststoff | – | – | – | – | Kunststoff |
| Stanz-Biegetechnik (Stanzbiegeteile, Formfedern, Kunststoff-Hybridteile)Umformung | Schlitz- und Stegbreite bis 0,1 mm; Radien bis 0,05 mm | Max. Bandbreite 100 mm × Materialdicke 0,05-1 mm | – | Großserienfertigung | CuSn-, CuBe-, CuZn, CuFe-Legierungen, Stahl und Federstahl |
| Widerstandsschweißen, Gewindeformen und Nieten (Subprozesse Stanz-Biegetechnik)Fügen | – | – | – | – | Stanzbiegelegierungen |
| Laserschweißtechnik (Punkt- und Nahtschweißungen)Fügen | – | – | – | – | – |
| Oberflächenbehandlung (Galvanisieren mit Edelmetallen, Befetten, Zink-Lamellen-Beschichten)Oberfläche | – | – | – | – | – |
| Galvanische Oberflächenbehandlung (Vergolden, Versilbern, Vernickeln, Verzinnen, Verzinken,Oberfläche | – | – | – | – | – |
| Phosphatieren, Zink-Lamellen-Beschichtung (Delta Seal), PTFE-BeschichtungOberfläche | – | – | – | – | – |
| Ölen und Befetten (Korrosionsschutz)Oberfläche | – | – | – | – | – |
| Strahlieren (Sandstrahlen und Kugelstrahlen)Oberfläche | – | – | – | – | – |
| Gleitschleifen / Vibrationsfinish (Entgraten, Polieren)Oberfläche | – | – | – | – | – |
| PolierenOberfläche | – | – | – | – | – |
| LackierenOberfläche | – | – | – | – | – |
| Bauteilreinigung (technische Sauberkeit, Inline-Mikrophasenreinigung)Oberfläche | – | – | – | – | – |
| Ziehen und Walzen (Rund- und Flachdrähte)Umformung | ±0,0001 mm (±0,1 µm) | – | – | – | Rund- und Flachdrähte |
| Engineering / Entwicklung (Design-Unterstützung für Bauteile)Engineering | – | – | – | – | – |
| Kundenspezifische Verpackung (Bulk, Blister, Reel, Magazine)Montage | – | – | – | – | – |
| Montage und Zusammenbau (inkl. Inline-Montage von Kunststoffteilen)Montage | – | – | – | – | – |
| Qualitätssicherung (100%-Prüfung, Kraft-Weg-Messung, Geometrie-, Restschmutzanalyse, Dauertest)Prüfung | – | – | – | – | – |
| Fertigung von Spiralfedern für MessgeräteUmformung | – | Bandbreite bis 4 mm × Banddicke ab 0,01 mm | – | Kleinserien/Prototyping – Vollautomatische Federfertigung | Kupferlegierungen, nichtrostender Federstahl, Sonderlegierungen |
| Fertigung von UmlenkfedernUmformung | – | – | – | – | Kupferlegierungen, Federstahl |
| Fertigung von Wendelfedern (Spiral coiled springs, Bimetall)Umformung | – | Bandbreite ab 1 mm × Banddicke ab 0,05 mm | – | – | alle marktüblichen Bimetalle |
10 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| CNC-gesteuerte Wickelmaschinen mit rotierenden Wickeldornen | – | – | – | – | Schramberg |
| Automatische CNC-Wickelmaschinen | – | – | – | – | Schramberg |
| Bihler-Maschinen (Stanzbiege-/Formfederfertigung) | Bihler | – | – | – | Schramberg |
| Stanz- und Biegezellen (Reel-to-Reel-Technologie, Stanzkraft 0,5-30 t) | – | – | Max. Bandbreite 100 mm, Max. Vorschub 150 mm, Materialdicke 0,05-1 mm | – | Schramberg |
| Spritzgussmaschinen / Spritzgusswerkzeuge | – | – | – | – | Schramberg |
| Laser-Schweißanlagen | – | – | – | – | Schramberg |
| Ziehmaschinen und Walzwerke (eigenentwickelt, Toleranz ±0,0001 mm) | CARL HAAS (eigenentwickelt) | – | – | – | Schramberg |
| Wärmebehandlungsanlagen (Schutzgas- und Vakuumglühen) | – | – | – | – | Schramberg |
| Prüfmaschinen für Federn (Kraft-Weg-Messung, Geometriemessung per Kamerasystem) | – | – | – | – | Schramberg |
| Optische und taktile 2D- und 3D-Messsysteme (Inline-Prüfungen, Bildverarbeitung) | – | – | – | – | Schramberg |
Zusatzleistungen
Qualität
Ein integriertes Managementsystem für Qualität, Umwelt und Energie sichert die Prozess- und Produktqualität; optische und taktile 2D-/3D-Messverfahren sowie computergestützte Bildverarbeitungssysteme sind als Inline-Prüfungen in die Fertigung integriert. Zu den Prüfleistungen zählen 100%-Geometrie- und Kraft-Weg-Messungen, Restschmutzanalysen nach VDA Band 19 sowie kundenspezifische Ermüdungs- und Dauertests.
| Nachweis | Schramberg |
|---|---|
| ISO 9001 | |
| IATF 16949 | |
| ISO 13485 | |
| ISO 14001 | |
| ISO 50001 |
Historie
- 1904
Gründung der Fa. CARL HAAS in Schramberg; Beginn der Herstellung von Unruh-Spiralfedern für mechanische Uhren.
- 1928
Entwicklung und Patentierung der temperaturunabhängigen Materiallegierung NIVAROX.
- 1949
Erweiterung des Produktionsprogramms um Spiralfedern für elektrische Messgeräte.
- 1971–1992
Marktführerschaft der Marke HAAS-LASER in der Uhren- und Feinwerktechnik.
- 2026
Ab 1. Juli 2026 angekündigte Umbenennung von CARL HAAS in KERN LIEBERS Lienberg GmbH.