Ist das Ihr Unternehmen? Profil übernehmen
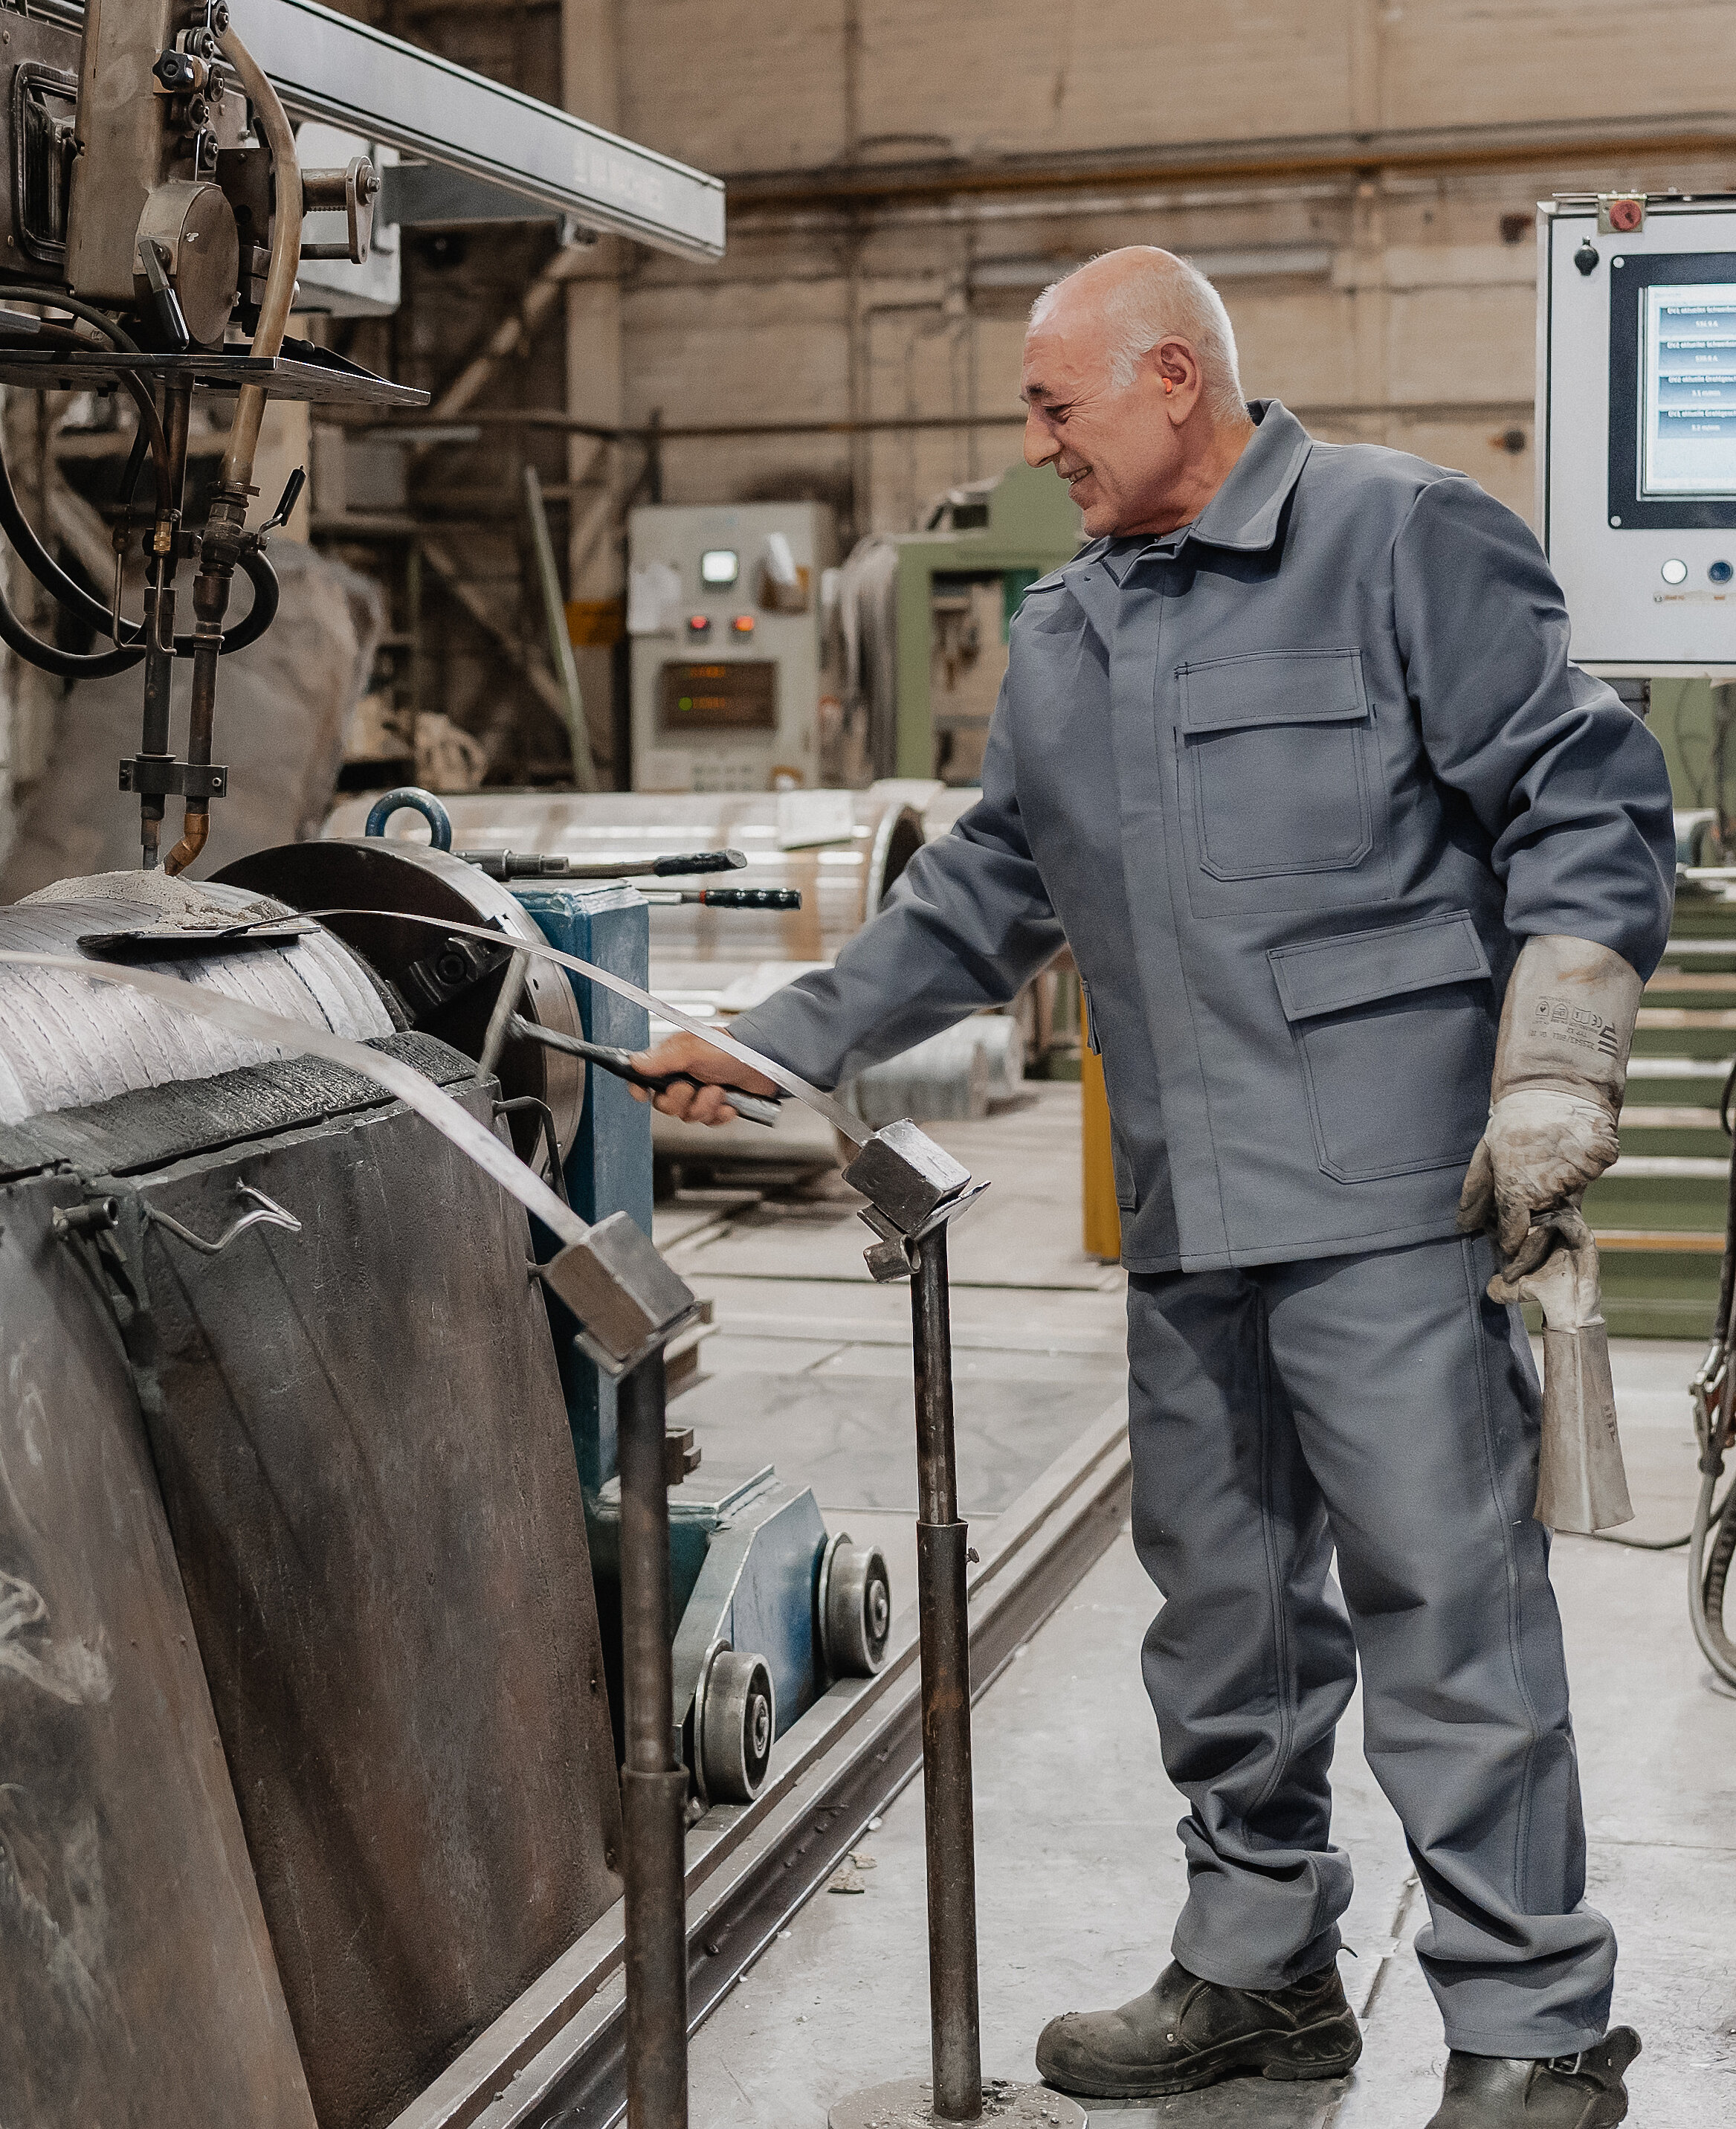
Schweißtechnik, XXL-Zerspanung, Radioaktivitätsmesstechnik und Wälzlager-Rekonditionierung für die Stahlindustrie
Cetto AG
Ratingen · Dechenstr. 9–15Neu auf Amplifa
Über die Cetto AG
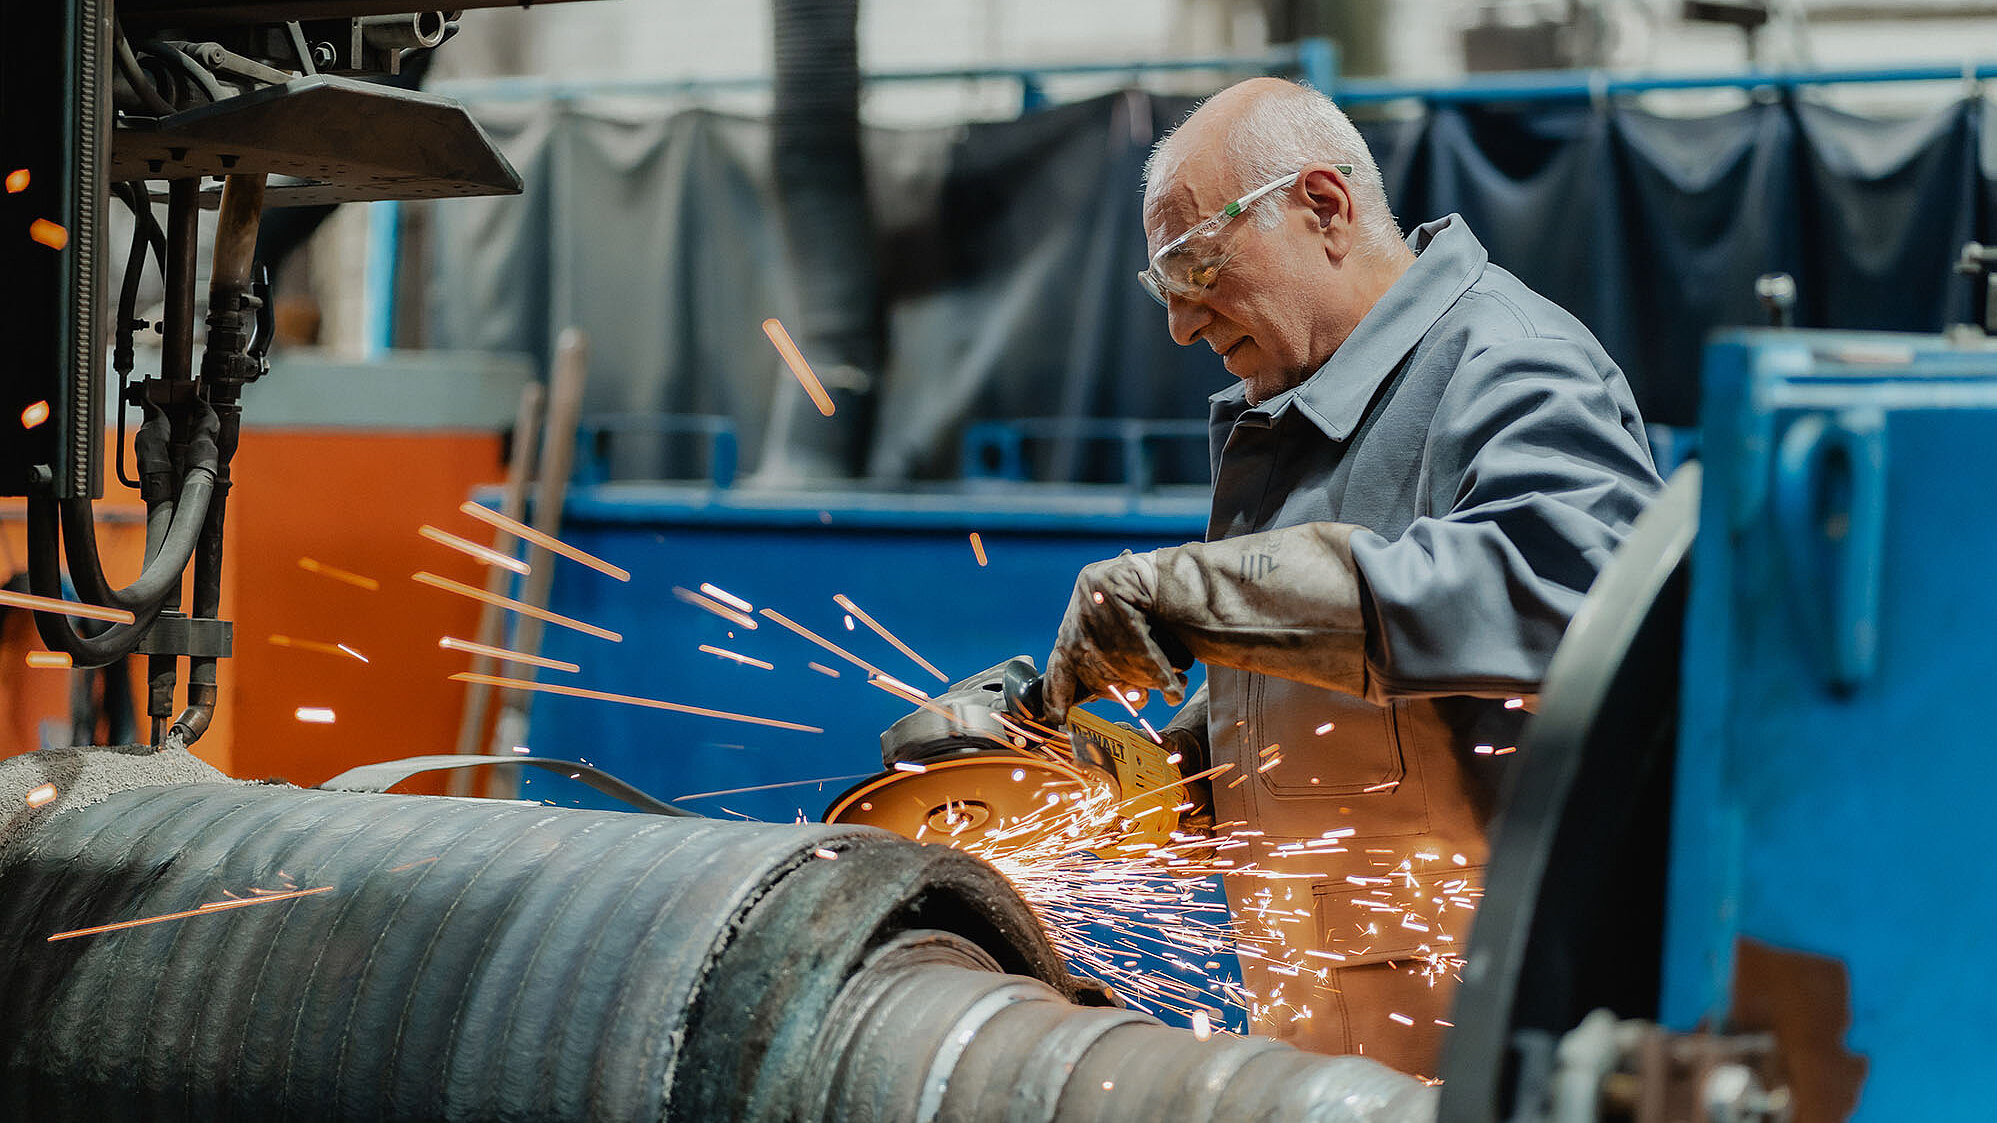
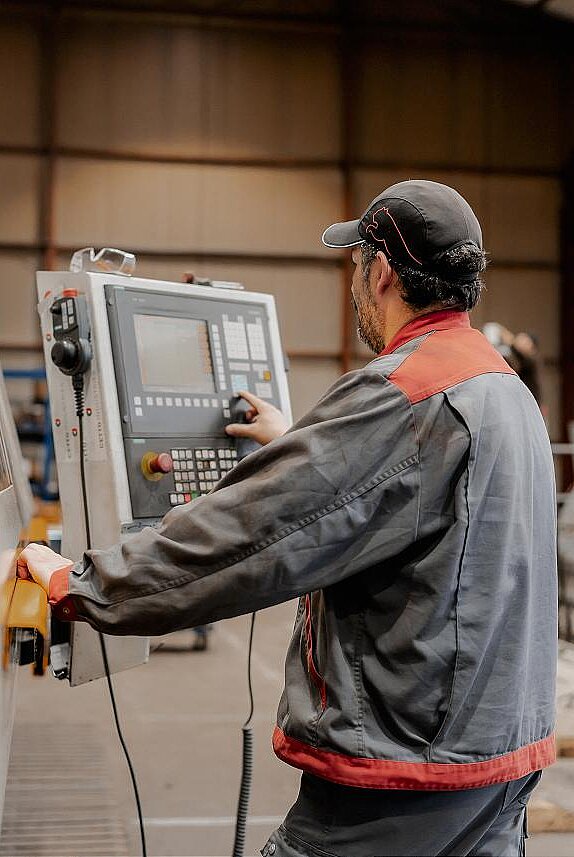
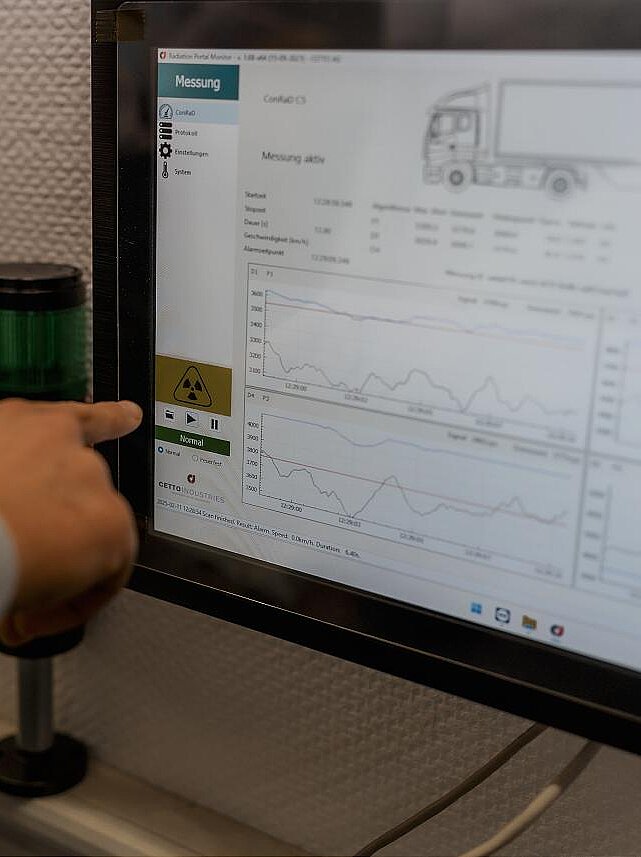
Die Cetto AG ist ein 1922 gegründetes, inhabergeführtes Familienunternehmen mit Sitz in Ratingen. Kernkompetenzen sind Schweißtechnik, mechanische Bearbeitung, Radioaktivitätsmesstechnik sowie die Wälzlager-Rekonditionierung. Im Maschinenbau werden Stahlprodukte mit Gewichten bis 32 Tonnen neu gefertigt und instand gesetzt – darunter Rollen, Treffer, Spindeln und Antriebselemente für Warm- und Kaltwalzwerke, Grobblechwerke, Aluminiumwerke und Stranggießanlagen. Das Unternehmen schweißt hochfeste Werkstoffe mit hohen Legierungs- und Kohlenstoffgehalten, u. a. per Unterpulver-Auftragschweißen mit eigens entwickelten Fülldrähten (KMS-Hartauftragungen). Seit 1992 entwickelt und fertigt Cetto zudem Messsysteme zur Erkennung radioaktiver Strahlung für Stahlindustrie, Recycling und Entsorgung, von stationären Portalmessanlagen über Greifermesssysteme bis zu Labormessgeräten. Die Fertigung erfolgt nach Zeichnung, ergänzt durch einen mobilen Vor-Ort-Service.
- Standort
- Ratingen
- Verfahren
- CNC-Drehen, Konventionelles Drehen, Drehen von Rollen, CNC-Bohrwerk (Fräsen/Bohren), Konventionelles Bohrwerk, CNC-Fräsen, Unterpulver-Schweißen (UP) / Auftragschweißen / Hartauftragung (KMS), MAG-Schweißen
- Werkstoffe
- Stahl, Stahlschrott, hochfeste Werkstoffe mit hohen Legierungs- und Kohlenstoffgehalten, eigens entwickelte Fülldrähte (Auftragswerkstoffe, KMS-Güten), KMS-Hartauftragung (eigene Fülldrähte), Unterpulver-Auftragschweißen, MAG-Schweißen, WIG-Schweißen
- Zertifikate
- ISO 9001, DIN EN ISO 3834
- Gegründet
- 1922
- Branchen
- Stahlindustrie, Warmwalzwerke, Kaltwalzwerke, Grobblechwerke, Aluminiumwerke, Stranggießanlagen
- 01
Beratung/Engineering
- 02
Auftragschweißen (UP, MAG, WIG, KMS)
- 03
Zerspanung (Drehen, Bohrwerk, Fräsen)
- 04
Wärmebehandlung
- 05
Montage
- 06
Prüfung/PMI-Analyse
- 07
Vor-Ort-Service & Instandsetzung
Werkstoffe & Verfahren
Stahl
Grundwerkstoff für Neufertigung und Instandsetzung von Rollen, Antriebselementen und Maschinenbauteilen.
KMS-Hartauftragung (eigene Fülldrähte)
Eigens entwickelte Auftragswerkstoffe zur Erhöhung von Verschleiß-, Hitze- und Korrosionsbeständigkeit.
Unterpulver-Auftragschweißen
Auftragschweißen von Bauteilen bis Ø 1200 mm und 8000 mm Länge.
MAG-Schweißen
Schweißen hochfester Werkstoffe, u. a. an Anlagen von EWM und Lorch.
WIG-Schweißen
Präzises Schweißverfahren für hochfeste Werkstoffe.
Standorte
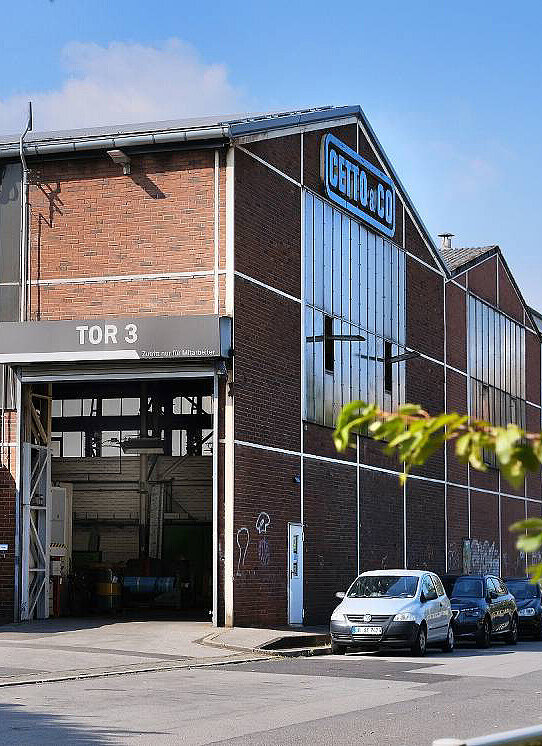
Ratingen
DEZentrale, Werkstatt & Fertigung
- Stückgewicht / Größe
- bis 32 t
- Losgröße
- Einzelfertigung und Instandsetzung nach Zeichnung
- Werkstoffe
- Stahl, hochlegierte Werkstoffe
- 5 CNC-Drehmaschinen (u. a. Heyligenstaedt KV1-800, FAT TUR 1550)
- Konventionelle Drehmaschine Poreba TCG 200
- CNC-/konventionelle Bohrwerke (TOS WH 10 CNC, Union BFP 160/1)
- CNC-Fräsmaschine Hurco BMC 40 P
- 2 UP-Auftragschweißmaschinen (Weldclad, Weldingalloys)
- MAG-/WIG-Schweißanlagen (EWM, Lorch)
- 5 Brückenkrane bis 32 t
- Glühofen 5700 × 2780 mm
- Hitachi PMI Master Pro 2
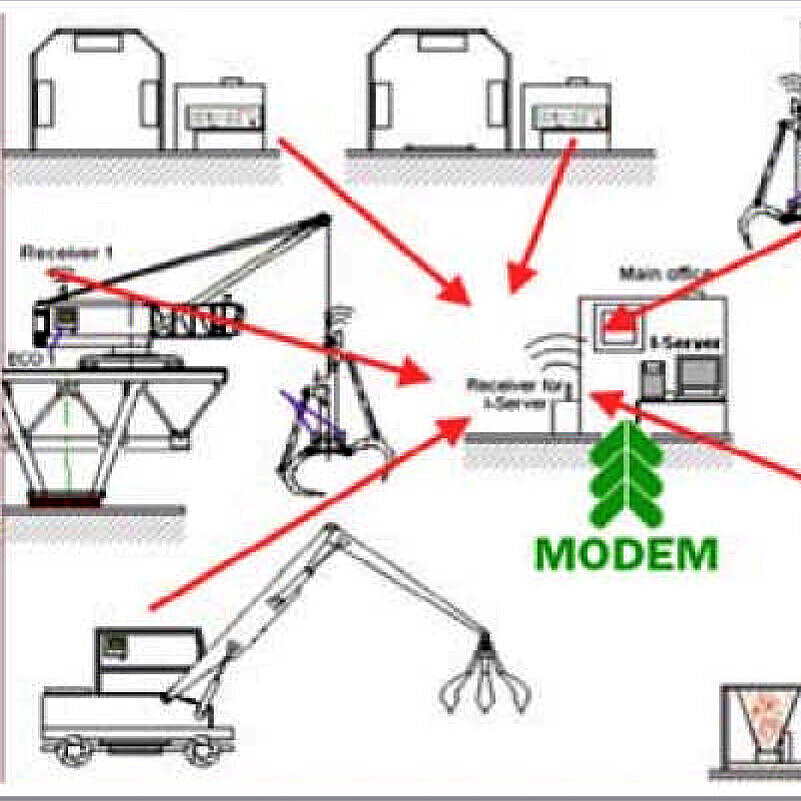
- ConRaD-Messsysteme (Portalanlage, Greifer-, Labormesssystem)
Bauteile
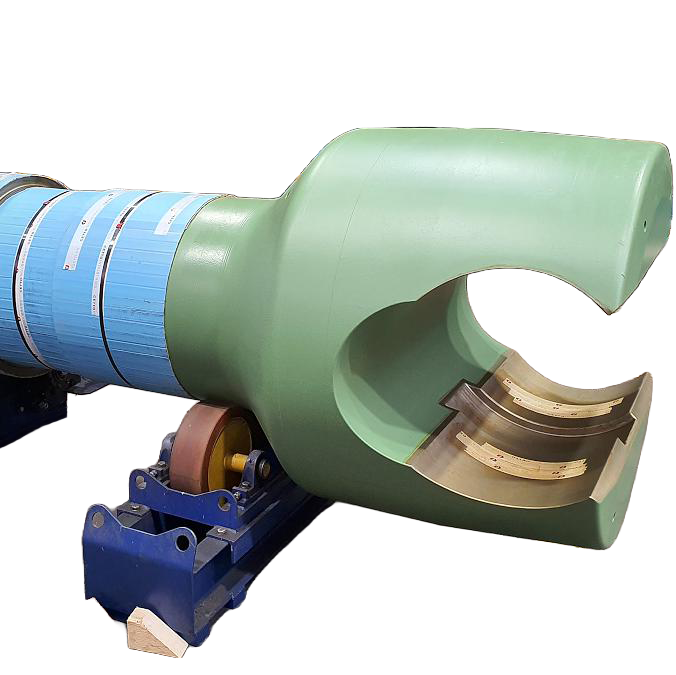
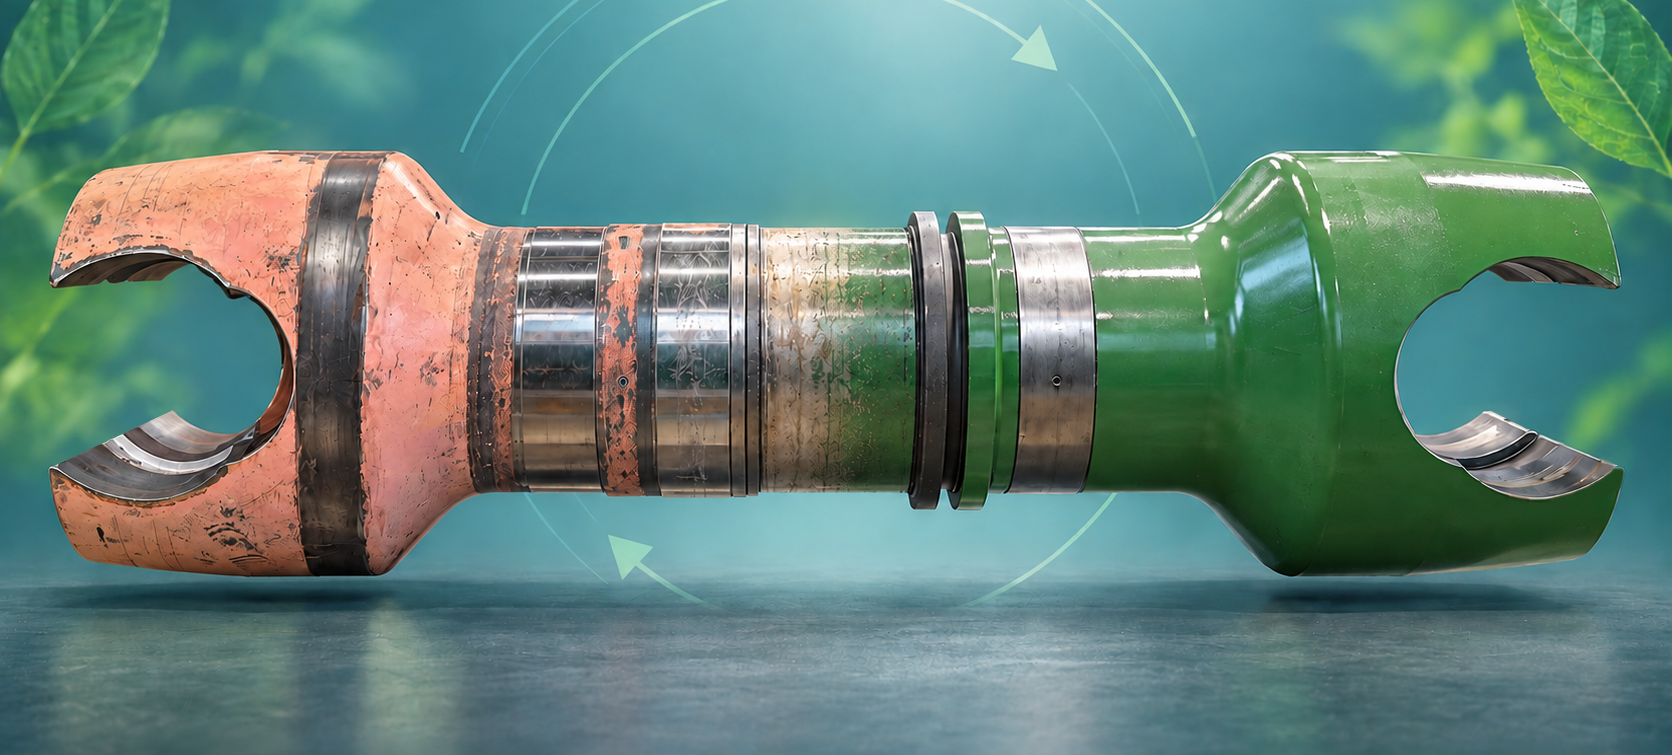
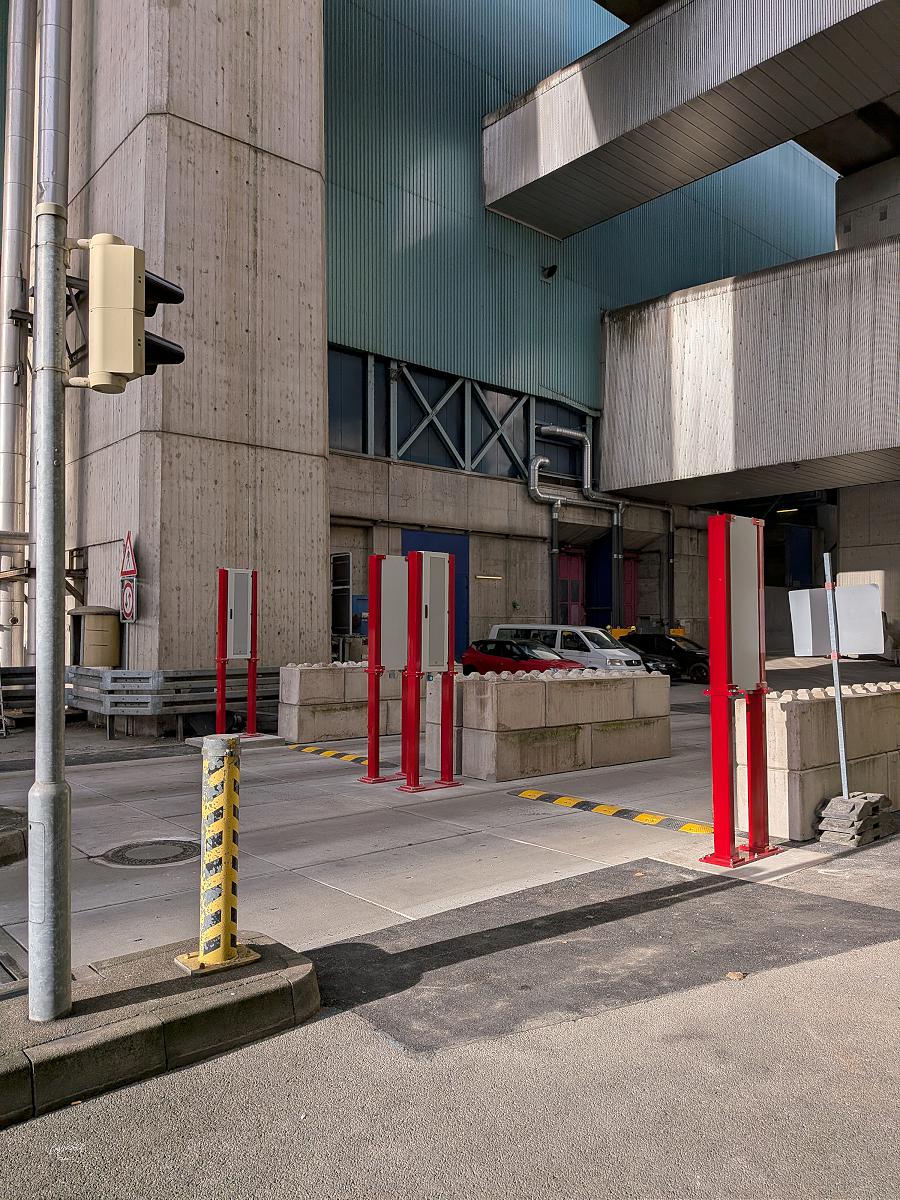
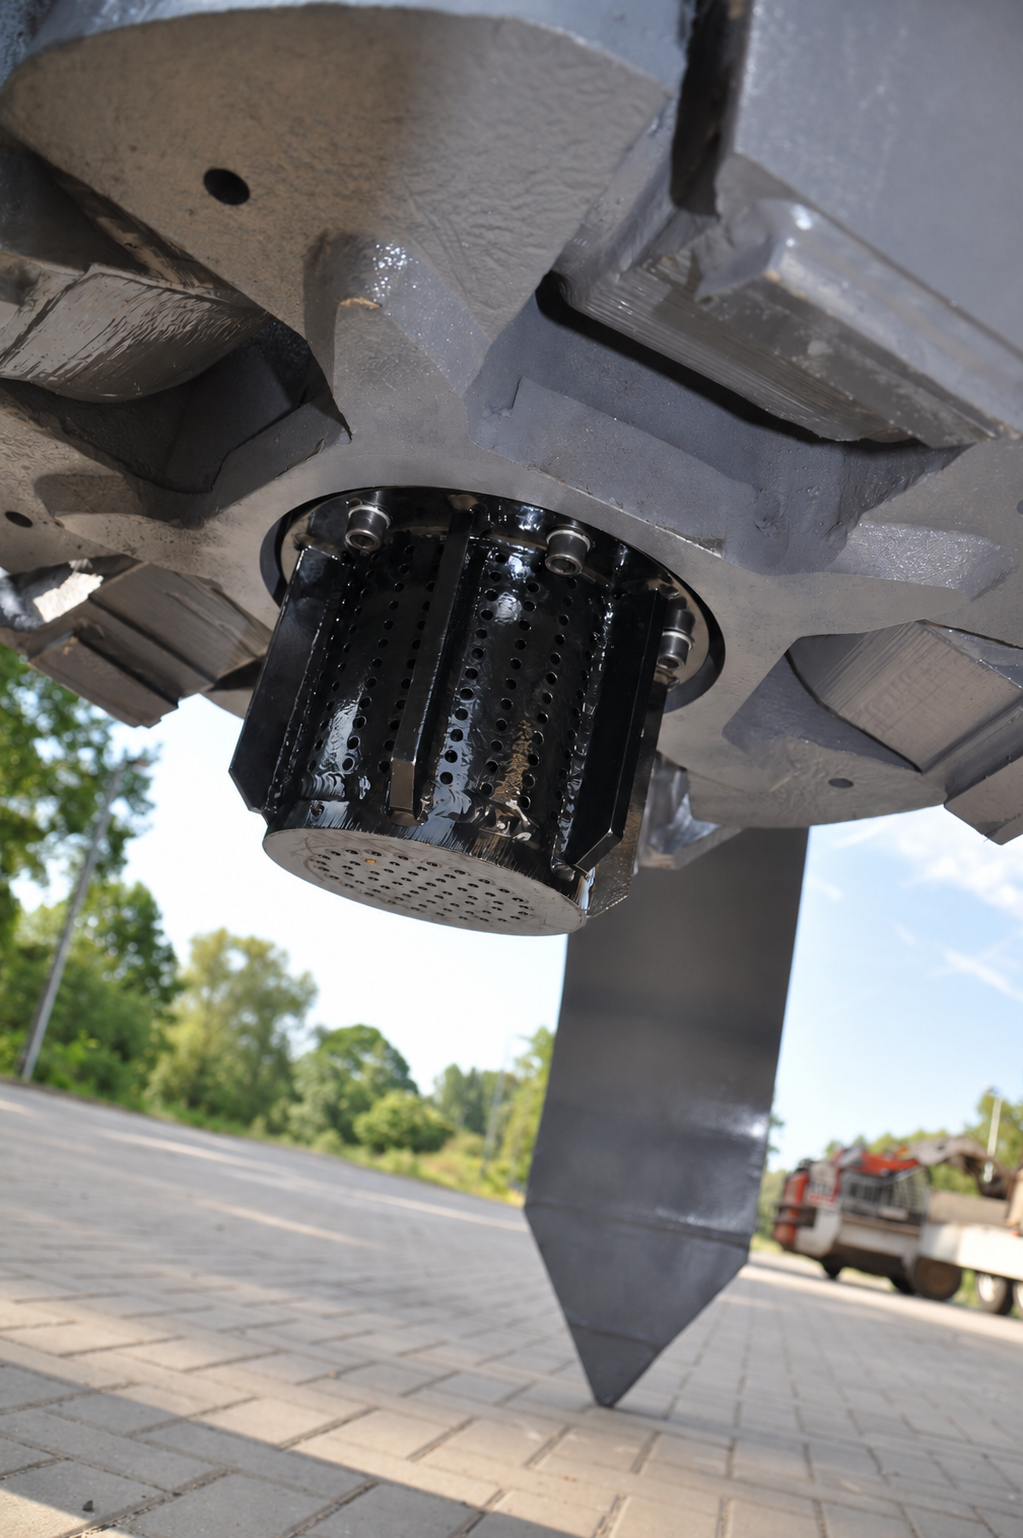
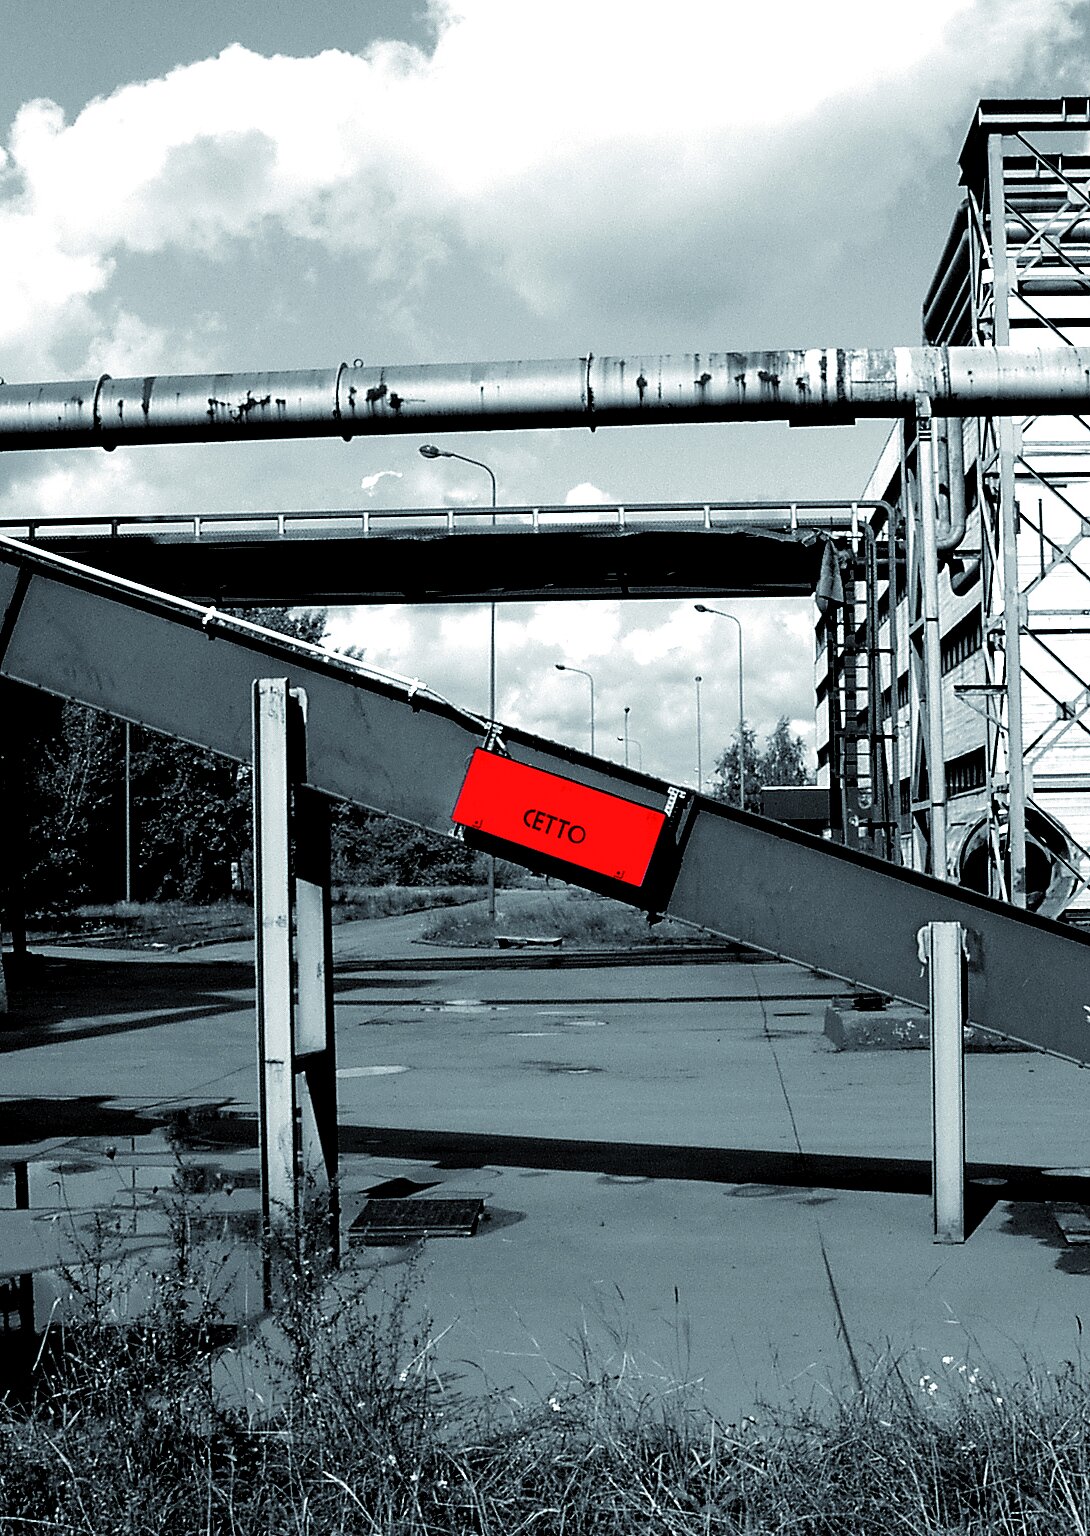
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| CNC-DrehenZerspanung | – | 10.000 mm (Spitzenweite Heyligenstaedt | 32.000 kg (Bauteilgewicht) | – | Stahl |
| Konventionelles DrehenZerspanung | – | 7.700 mm (Spitzenweite Poreba TCG 200) × Umlauf Ø bis 2.000 mm | 30.000 kg | – | Stahl |
| Drehen von RollenZerspanung | – | bis zu 9.000 mm × Ø bis 1800 mm | bis zu 32 t | – | Stahl |
| CNC-Bohrwerk (Fräsen/Bohren)Zerspanung | – | 1250 mm (X) × 1120 mm (Y) × 940 mm | 3000 kg (Tischnutzlast) | – | Stahl |
| Konventionelles BohrwerkZerspanung | – | 3150 mm (X) × 2400 mm (Y) × 500 mm | 12.500 kg (Tischnutzlast) | – | Stahl |
| CNC-FräsenZerspanung | – | 559 mm (X) × 356 mm (Y) × 356 mm | 2500 kg (Tischnutzlast) | – | Stahl |
| Unterpulver-Schweißen (UP) / Auftragschweißen / Hartauftragung (KMS)Fügen | – | 8000 mm × max. Bauteil-Ø 1200 mm | – | – | Stahl, hochfeste Werkstoffe mit hohen Legierungs- und, Auftragswerkstoffe (eigene Fülldrähte) |
| MAG-SchweißenFügen | – | – | – | – | hochfeste Werkstoffe mit hohen Legierungs- und |
| WIG-SchweißenFügen | – | – | – | – | hochfeste Werkstoffe mit hohen Legierungs- und |
| Reparaturschweißarbeiten vor Ort (mobiler Einsatzteam-Service)Fügen | – | – | – | – | metallische Bauteile |
| SchlosserarbeitenMontage | – | – | – | – | Stahl |
| Demontage und Montage von Wälzlagern / Wälzlager-RekonditionierungMontage | – | – | – | – | Stahl |
| Glühbehandlung (Glühofen)Wärmebehandlung | – | 5700 mm × 2780 mm | – | – | Stahl |
| Neufertigung und Instandsetzung von Stahlprodukten (Maschinenbau nach Zeichnung)Engineering | – | – | bis zu 32 Tonnen | – | Stahl |
| Materialanalyse (PMI/Schrottsortierung)Prüfung | – | – | – | – | Stahl |
| Radioaktivitätsmesstechnik (Entwicklung und Fertigung stationärer und mobiler Messsysteme,Engineering | – | – | – | – | Stahl, Stahlschrott, Rohstoffe, Abfälle |
21 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| CNC-Drehmaschine | Heyligenstaedt KV1-800 | 1 | Umlauf über Support Ø 950 mm, Umlauf über Bett Ø 1300 mm, Spitzenweite 10000 mm, Nutzlast 20000 kg | – | Ratingen |
| CNC-Drehmaschine | Boehringer DUS 1000 | 1 | Umlauf über Support Ø 710 mm, Umlauf über Bett Ø 1000 mm, Spitzenweite 2000 mm, Nutzlast > 1.000 kg | – | Ratingen |
| CNC-Drehmaschine | FAT TUR 1550 | 1 | Umlauf über Support Ø 1040 mm, Umlauf über Bett Ø 1500 mm, Spitzenweite 6000 mm, Nutzlast 9000 kg | – | Ratingen |
| CNC-Drehmaschine | FAT TUR 930 | 1 | Umlauf über Support Ø 630 mm, Umlauf über Bett Ø 950 mm, Spitzenweite 3000 mm, Nutzlast 4000 kg | – | Ratingen |
| CNC-Drehmaschine | ALPHA 460 | 1 | Umlauf über Support Ø 270 mm, Umlauf über Bett Ø 460 mm, Spitzenweite 2000 mm, Nutzlast > 1.000 kg | – | Ratingen |
| Konventionelle Drehmaschine | Poreba TCG 200 | 1 | Umlauf über Support Ø 1680 mm, Umlauf über Bett Ø 1700-2000 mm, Spitzenweite 7700 mm, Nutzlast | – | Ratingen |
| CNC-Bohrwerk | TOS WH 10 CNC | 1 | X 1250 mm, Y 1120 mm, Z 940 mm, Tisch-Nutzlast 3000 kg | – | Ratingen |
| Konventionelles Bohrwerk | Union BFP 160/1 | 1 | X 3150 mm, Y 2400 mm, Z 500 mm, Tisch-Nutzlast 12.500 kg | – | Ratingen |
| CNC-Fräsmaschine | Hurco BMC 40 P | 1 | X 559 mm, Y 356 mm, Z 356 mm, Tisch-Nutzlast 2500 kg | – | Ratingen |
| Unterpulver-Auftragschweißmaschine | Weldclad | 1 | Länge 8000 mm, max. Bauteil-Ø 1200 mm | – | Ratingen |
| Unterpulver-Auftragschweißmaschine | Weldingalloys | 1 | Länge 6000 mm, max. Bauteil-Ø 1000 mm | – | Ratingen |
| MAG-Schweißanlage | EWM Titan XQ500+ | 1 | – | – | Ratingen |
| MAG-Schweißanlage | Lorch S SpeedPulse XT | 1 | – | – | Ratingen |
| WIG-Schweißanlage | EWM TetrixPulse | 1 | – | – | Ratingen |
| Brückenkran | – | 5 | Traglasten: 2 x 15.000 kg, 32.000 kg, 10.000 kg, 5.000 kg | – | Ratingen |
| Glühofen (Wärmebehandlung) | – | 1 | 5700 x 2780 mm | – | Ratingen |
| Analysengerät (PMI) | Hitachi PMI Master Pro 2 | 1 | – | – | Ratingen |
| Stationäre Portalmessanlage (Radioaktivitätsmesstechnik) | CETTO ConRaD C5 | 1 | Für LKW und Züge (Durchfahrprüfung) | – | Ratingen |
| Mobile Messanlage für Greifer (Radioaktivitätsmesstechnik) | CETTO ConRaD GrabScan | 1 | Kristalldetektoren am Greifer | – | Ratingen |
| Labormesssystem (Radioaktivitätsmessung, Bleikammer) | CETTO ConRaD SampleScan | 1 | Manuelle und automatische Ausführung (Roboter-Integration) | – | Ratingen |
| Zentrale Überwachungssoftware für Messsysteme | CETTO I-Server | 1 | – | – | Ratingen |
Zusatzleistungen
Referenzkunden
Qualität
Das Qualitätsmanagementsystem ist nach ISO 9001 zertifiziert, Schweißarbeiten erfolgen nach DIN EN ISO 3834. Die Materialprüfung unterstützt ein Analysengerät (Hitachi PMI Master Pro 2).
| Nachweis | Ratingen |
|---|---|
| ISO 9001 | |
| DIN EN ISO 3834 |
Historie
- 1922
Gründung; Beginn mit der Herstellung getauchter Stabelektroden.
- 1992
Beginn der Entwicklung von Messsystemen zur Erkennung radioaktiver Strahlung.