Ist das Ihr Unternehmen? Profil übernehmen
Herstellung und Vertrieb von Stanznormalien, Führungselementen, Federn, Gasfedern und Schneidelementen für die Werkzeug- und Pressindustrie.
DANLY Deutschland GmbH
78083 Dauchingen (Hauptsitz / Vertrieb)Neu auf Amplifa
Unternehmensprofil
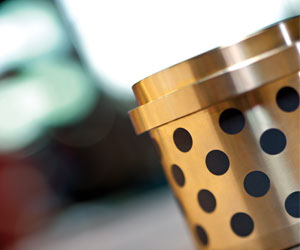
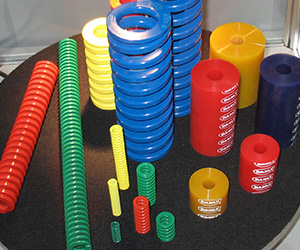
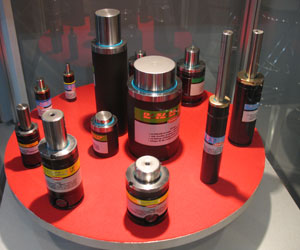
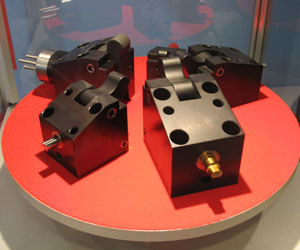
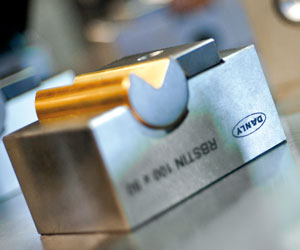
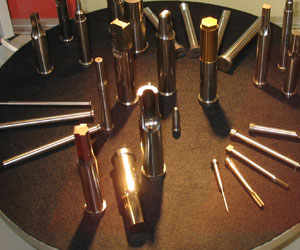
Die DANLY Deutschland GmbH ist ein Hersteller und Vertriebspartner von Stanznormalien mit Sitz in Dauchingen. Das Produktportfolio umfasst Säulengestelle, Führungselemente wie Säulen und Buchsen, Schraubendruckfedern (SuperSprings), Polyurethan-Federn (DANFLEX), Stickstoff-Gasdruckfedern (Design 2 Tite), Stickstoff-Federungssysteme, Seitenschiebereinheiten (Hydrocam, Camdrive), Rotationsbieger (Ready Bender) sowie Schneidelemente in Form von Lochstempeln und Schneidbuchsen. Die Fertigung erfolgt unter anderem aus Werkstoffen wie C45, ST 52, 1.2312, hochfesten Aluminiumlegierungen, HSS, HWS, ASP und Hartmetall. Ergänzend bietet das Unternehmen kundenspezifische Sonderbearbeitung nach Zeichnung oder CAD-Daten, Vakuumwärmebehandlung im Nitrogenverfahren, Kryobehandlung bei -150 °C sowie pulvermetallurgische Beschichtung an. Zu den Kunden zählen Automobilfirmen, Automobilzulieferer, Presswerke, die Weisswarenindustrie und Werkzeugbauer. Das familiengeführte Unternehmen wurde 1922 in den USA von Robert C. Danly gegründet und ist heute mit Niederlassungen in über 12 Ländern vertreten.
- Standort
- Dauchingen
- Verfahren
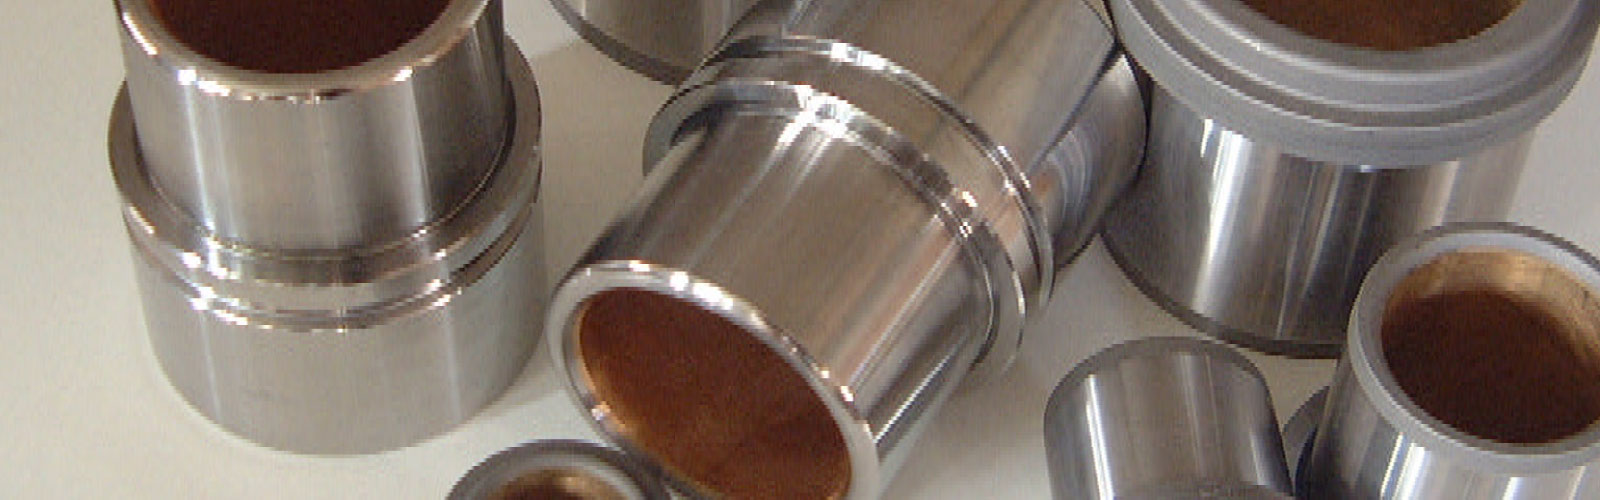
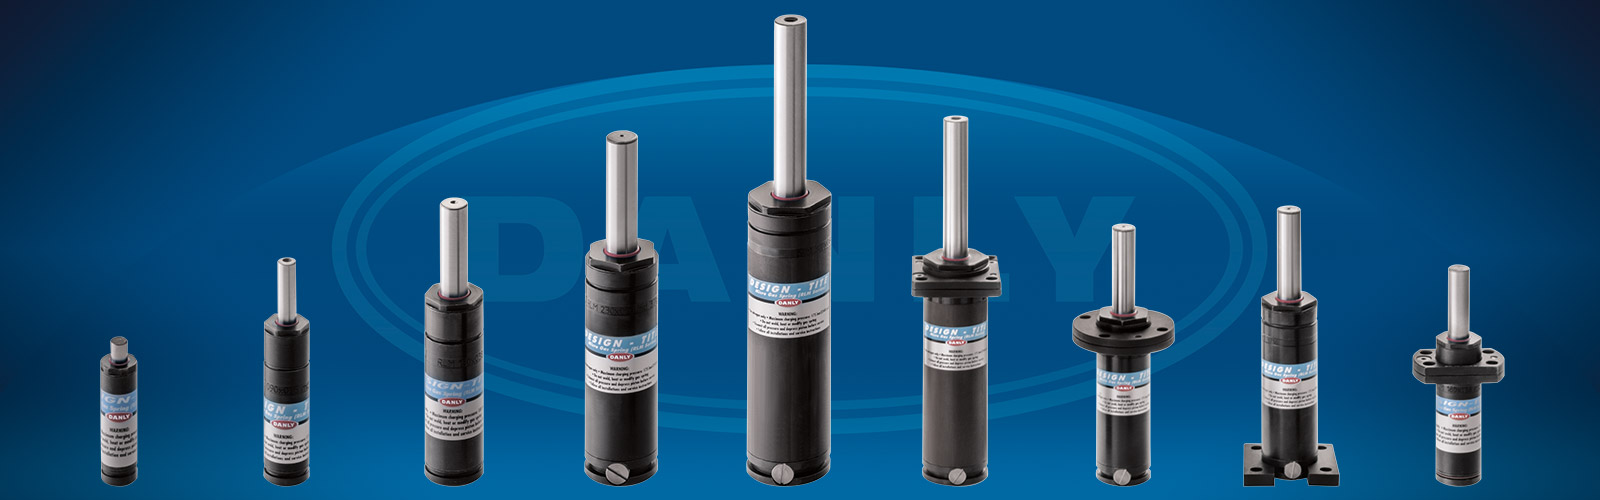
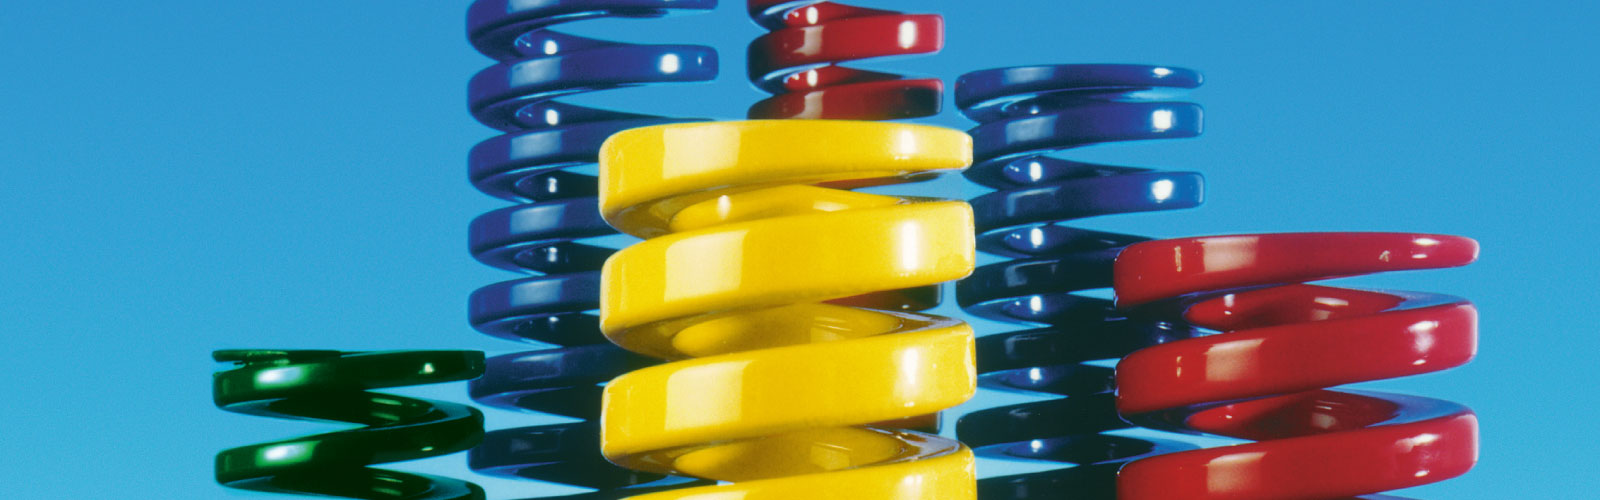
- Herstellung von Stanznormalien (Säulengestelle, Stahlplatten), Sonderbearbeitung an Säulengestellen (kundenspezifische Zusatz-/Sonderbearbeitung), Fertigung von Säulen und Buchsen (Führungselemente, Gleit- und Kugelführung), Pulvermetallurgisches Auftragen von Sinterbronze-/SinterLube-Beschichtung auf Führungsbuchsen, Herstellung von Schraubendruckfedern (SuperSprings) nach ISO 10243, Herstellung von Polyurethan-Federn (DANFLEX), Herstellung von Gasdruckfedern (Design 2 Tite RLM, Stickstoff-Gasdruckfedern), Stickstoff-Federungssysteme / Speicherplatten-Systeme (Kräfte 3,3–200 kN, Gasdruck 110 bar)
- Werkstoffe
- C45, ST 52, 1.2312, Hochfeste Aluminiumlegierung, HSS, HWS, ASP, Hartmetall
- Zertifikate
- DIN EN ISO 9001:2015, ISO 9001 (DIN EN ISO 9001:2015)
- Gegründet
- 1922
- Branchen
- Automobilindustrie, Automobilzulieferer, Blechverarbeitung, Presswerke, Weisswarenindustrie, Werkzeugbau
- 01
Engineering / CAD-Konstruktion
- 02
Sonderbearbeitung nach Zeichnung oder CAD-Daten
- 03
Wärmebehandlung (Vakuum-Nitrogenverfahren)
- 04
Kryobehandlung bei -150 °C
- 05
Pulvermetallurgische Beschichtung
- 06
Montage / Fertigstellung
- 07
Logistische Abwicklung und Auslieferung
Werkstoffe & Verfahren
C45 (Stahl)
Standardwerkstoff für Säulengestelle und Sonderbearbeitung.
ST 52 (Stahl)
Regelwerkstoff für Säulengestelle der Baureihen C1-C9, CC, DC und RC.
1.2312 (Werkzeugstahl)
Verwendet für Säulengestelle nach Kundenwunsch.
Hochfeste Aluminiumlegierung
Alternativwerkstoff für Gestelle sowie für Biegeformen.
HSS
Werkstoff für Lochstempel und Schneidbuchsen, kurzfristig verfügbar.
HWS
Werkstoff für Schneidelemente entsprechend Kundenanforderung.
ASP
Pulvermetallurgischer Schnellarbeitsstahl für Schneidelemente.
Hartmetall
Für besonders verschleißfeste Schneidelemente.
Sinterbronze
Pulvermetallurgisch aufgetragene Beschichtung für wartungsarme Führungsbuchsen.
SinterLube
Selbstschmierende Beschichtung für wartungsfreie Gleitführungsbuchsen nach DIN 9834.
Graphit
Einsätze in selbstschmierenden Bronzebuchsen der Camdrive-Seitenschieber.
Polyurethan
Werkstoff für DANFLEX-Federn in 80, 90 und 95 Shore.
Standorte
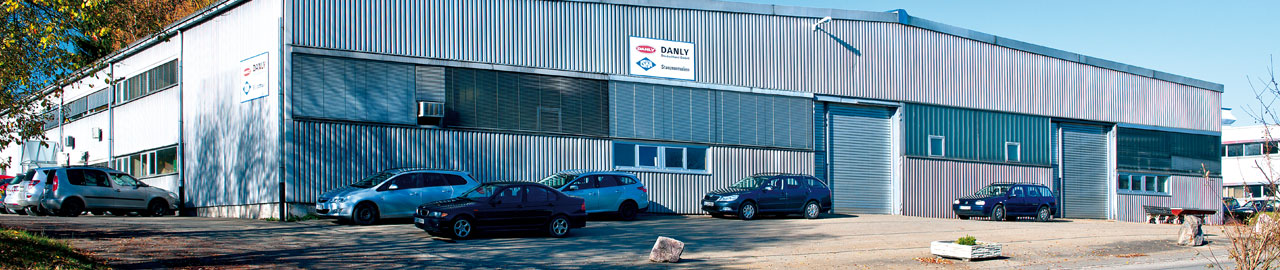
Dauchingen
DEHauptsitz / Vertrieb
- Werkstoffe
- C45, ST 52, 1.2312, Aluminiumlegierungen, HSS, HWS, ASP, Hartmetall
- CAD-System Alibre (STEP, SAT, IGES, DWG, DXF, SolidWorks, Inventor, ProE, Catia, Parasolid, SolidEdge)
- Vakuumwärmebehandlungsanlage (Nitrogenverfahren)
- Kryobehandlung bei -150 °C
- Pulvermetallurgische Beschichtung
Produkte & Bauteile
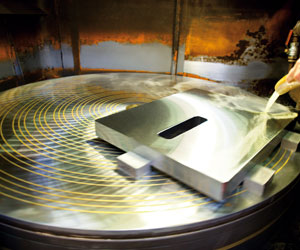
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Herstellung von Stanznormalien (Säulengestelle, Stahlplatten)Montage | – | – | – | – | C45, ST 52, 1.2312, hochfeste Aluminiumlegierung |
| Sonderbearbeitung an Säulengestellen (kundenspezifische Zusatz-/Sonderbearbeitung)Zerspanung | – | – | – | – | C45, ST 52, 1.2312, hochfeste Aluminiumlegierung, diverse andere Materialien |
| Fertigung von Säulen und Buchsen (Führungselemente, Gleit- und Kugelführung)Zerspanung | Oberflächenhärte 60-64 HRC · 0,2 µm | – | – | – | Stahl, Sinterbronze, SinterLube |
| Pulvermetallurgisches Auftragen von Sinterbronze-/SinterLube-Beschichtung auf FührungsbuchsenOberfläche | – | – | – | – | Sinterbronze, SinterLube, Stahl |
| Herstellung von Schraubendruckfedern (SuperSprings) nach ISO 10243Umformung | – | – | – | – | Stahl |
| Herstellung von Polyurethan-Federn (DANFLEX)Kunststoff | – | – | – | – | Polyurethan (80, 90, 95 Shore) |
| Herstellung von Gasdruckfedern (Design 2 Tite RLM, Stickstoff-Gasdruckfedern)Montage | – | – | – | – | Stahl, Kunststoff (Kolbenstangenführung), Stickstoff |
| Stickstoff-Federungssysteme / Speicherplatten-Systeme (Kräfte 3,3–200 kN, Gasdruck 110 bar)Montage | – | – | – | – | Stahl, Stickstoff |
| Herstellung von Rotationsbiegern (Ready Bender, Rotary-Bieger) zur BiegeformherstellungUmformung | Winkeltoleranz +/- 12° | beinahe jede Länge | – | – | Metall (praktisch jede Metalldicke), hochfester Stahl, Aluminium, lackiertes und dekoratives Metall |
| Herstellung von Lochstempeln und Schneidbuchsen (Schneidelemente) nach DIN/ISOZerspanung | – | – | – | – | HSS, HWS, ASP, Hartmetall |
| Vakuumhitzebehandlung (Nitrogenverfahren, computerisierte Vakuumverfahren) für LochstempelWärmebehandlung | – | – | – | – | Stahl |
| Tiefsttemperatur-Kühlung (Kryobehandlung) von Lochstempeln, Schneid- und Führungsbuchsen bei -150°CWärmebehandlung | -150°C | – | – | – | Stahl |
| Herstellung von Seitenschiebereinheiten (Hydrocam hydraulisch 20–310 kN, Camdrive mechanisch 10–180Montage | – | – | – | – | Stahl, Bronze (selbstschmierende Bronzebuchsen mit Graphit), Graphit |
| Kundenspezifische Sonderfertigung nach Zeichnung/CAD-DatenEngineering | – | – | – | – | C45, ST 52, 1.2312, hochfeste Aluminiumlegierung |
| Konstruktion und Entwicklung mit CAD-System Alibre (Lesen von STEP, SAT, IGES, DWG, DXF,Engineering | – | – | – | – | – |
| Mechanische Pressen Produktion (historisch, seit 1940, mit patentiertem QDC-Konzept)Montage | – | – | – | – | Stahl |
| Fertigung von Säulengestellen aus spannungsfrei geglühten Stahlplatten (statt Guss, seit 1930)Umformung | – | – | – | – | spannungsfrei geglühte Stahlplatten |
1 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| CAD-System | Alibre | – | – | – | – |
Zusatzleistungen
Referenzkunden
Qualität
DANLY ist nach DIN EN ISO 9001:2015 zertifiziert. Moderne Kommunikations- und Fertigungsprozesse, ein aktueller Maschinenpark und qualifizierte Mitarbeiter sichern den Ablauf bis zur Auslieferung.
| Nachweis | Dauchingen |
|---|---|
| ISO 9001 (DIN EN ISO 9001:2015) |
Historie
- 1922
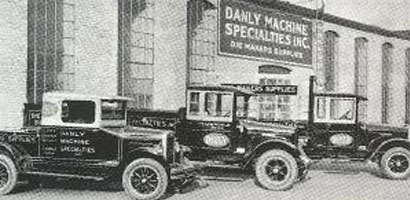
Robert C. Danly gründet das Unternehmen in den USA und entwickelt als erster Säulenführungsgestelle mit austauschbaren Teilen.
- 1930
Neues Produktionsverfahren für Säulenführungsgestelle aus spannungsfrei geglühten Stahlplatten.
- 1940
Beginn der Produktion mechanischer Pressen, inklusive patentiertem QDC-Konzept (quick die change).
- 1958
Einführung der auswechselbaren Buchsen.
- 1967
Gründung der Danly Europ in Belgien.
- 1970
SuperSprings werden mit vier Farbgruppen Industriestandard in Europa.
- 1979
Erster Standort in England, West Midlands.
- 1986
Gründung Danly U.K. (West Midlands) und Danly France S.A.; die Enkel des Gründers übernehmen die internationalen Verkaufsrechte.
- 1988
Einführung des Stickstoff-Speicherplatten-Systems.
- 1989
Gründung der Danly Deutschland GmbH.
- 1990
Gründung der Danly U.K. Ltd., Perivale (London).
- 1991
Gründung Produktion Accessoires de Presses S.A.R.L. in Frankreich, Gründung Danly Singapore PTE Ltd, Übernahme der ISKA Wolfgang Katz GmbH und Sitzverlegung nach Dauchingen.
- 1992
Integration Heesen ICA B.V., Niederlande; europaweite Einführung des Ready Bender und Rotary-Biegers.
- 1994
Entwicklung des durch internationale Patente geschützten Hydrocam; Kauf der Ready Technology Inc., Dayton Ohio, USA.
- 1996
Erwerb der Societé N.O.P. (Frankreich, Schneidelemente) und der Ringab A.B. (Schweden).
- 1999
Entwicklung der Design 2 Tite Gasdruckfeder.
- 2001
Markteinführung der SinterLube Führungsbuchse.
- 2009
Erwerb der DMS Diemould Services (England); Erweiterung um Formnormalien, Formbausätze und Komponenten.