Ist das Ihr Unternehmen? Profil übernehmen
Zerspanung einbaufertiger Serienkomponenten aus Stahl, Guss und Aluminium – Drehen, Fräsen, Verzahnen, Schleifen und Wärmebehandlung im Haus.
Dressler Metallverarbeitung GmbH
88515 Langenenslingen (Werk 1 & Werk 2)Neu auf Amplifa
Dressler Metallverarbeitung – Präzision in Serie seit 1956
Die Dressler Metallverarbeitung GmbH ist ein 1956 gegründetes, familiengeführtes Unternehmen der zerspanenden Zulieferindustrie mit Sitz in Langenenslingen (Baden-Württemberg). Gefertigt werden einbaufertige oder vorbearbeitete Zeichnungsteile in Mittel- bis Großserien, vorwiegend aus Stahl, Guss und Aluminium – vom einfachen Drehteil bis zur einbaufertigen Antriebswelle. Das Leistungsportfolio umfasst CNC-Drehen (über 80 Maschinen), CNC-Fräsen/Bohren in 3–5 Achsen, Verzahnen durch Abwälzfräsen, Abwälzstoßen und Räumen, CNC-Schleifen, Wärmebehandlung mit eigener Induktionshärterei sowie Oberflächenveredelung und Montage von Baugruppen. Mit rund 240 Mitarbeitenden, über 130 CNC-Maschinen, ca. 15.000 t Stahlverarbeitung pro Jahr und mehr als 2.500 gefertigten Teilevarianten beliefert Dressler Branchen wie Hydraulik, Getriebe, Automobil/Nutzfahrzeuge, Magnettechnik, Maschinenbau, Landtechnik, Handhabungstechnik und Luftfahrt. Auf dem ca. 50.000 m² großen Firmengelände stehen rund 13.500 m² Produktionsfläche in zwei Werken zur Verfügung; die Logistik erfolgt Just in Time, Just in Sequence, per E-Kanban oder über Konsignationslager.
- Standort
- Langenenslingen
- Verfahren
- CNC Drehen (Futter), CNC Drehen (von der Stange), Hartdrehen (Futter), CNC Fräsen/Bohren (3-, 4- und 5-achsig), Abwälzstoßen, Abwälzfräsen, Räumen, CNC Schleifen (Außen-/Innenrundschleifen)
- Werkstoffe
- Stahl, Guss, Aluminium, CNC-Drehen, CNC-Fräsen/Bohren, CNC-Verzahnen, CNC-Schleifen, Wärmebehandlung
- Zertifikate
- ISO 9001, ISO 14001, ISO 50001, ISO 45001, IATF 16949
- Gegründet
- 1956
- Mitarbeiter
- ca. 240
- Branchen
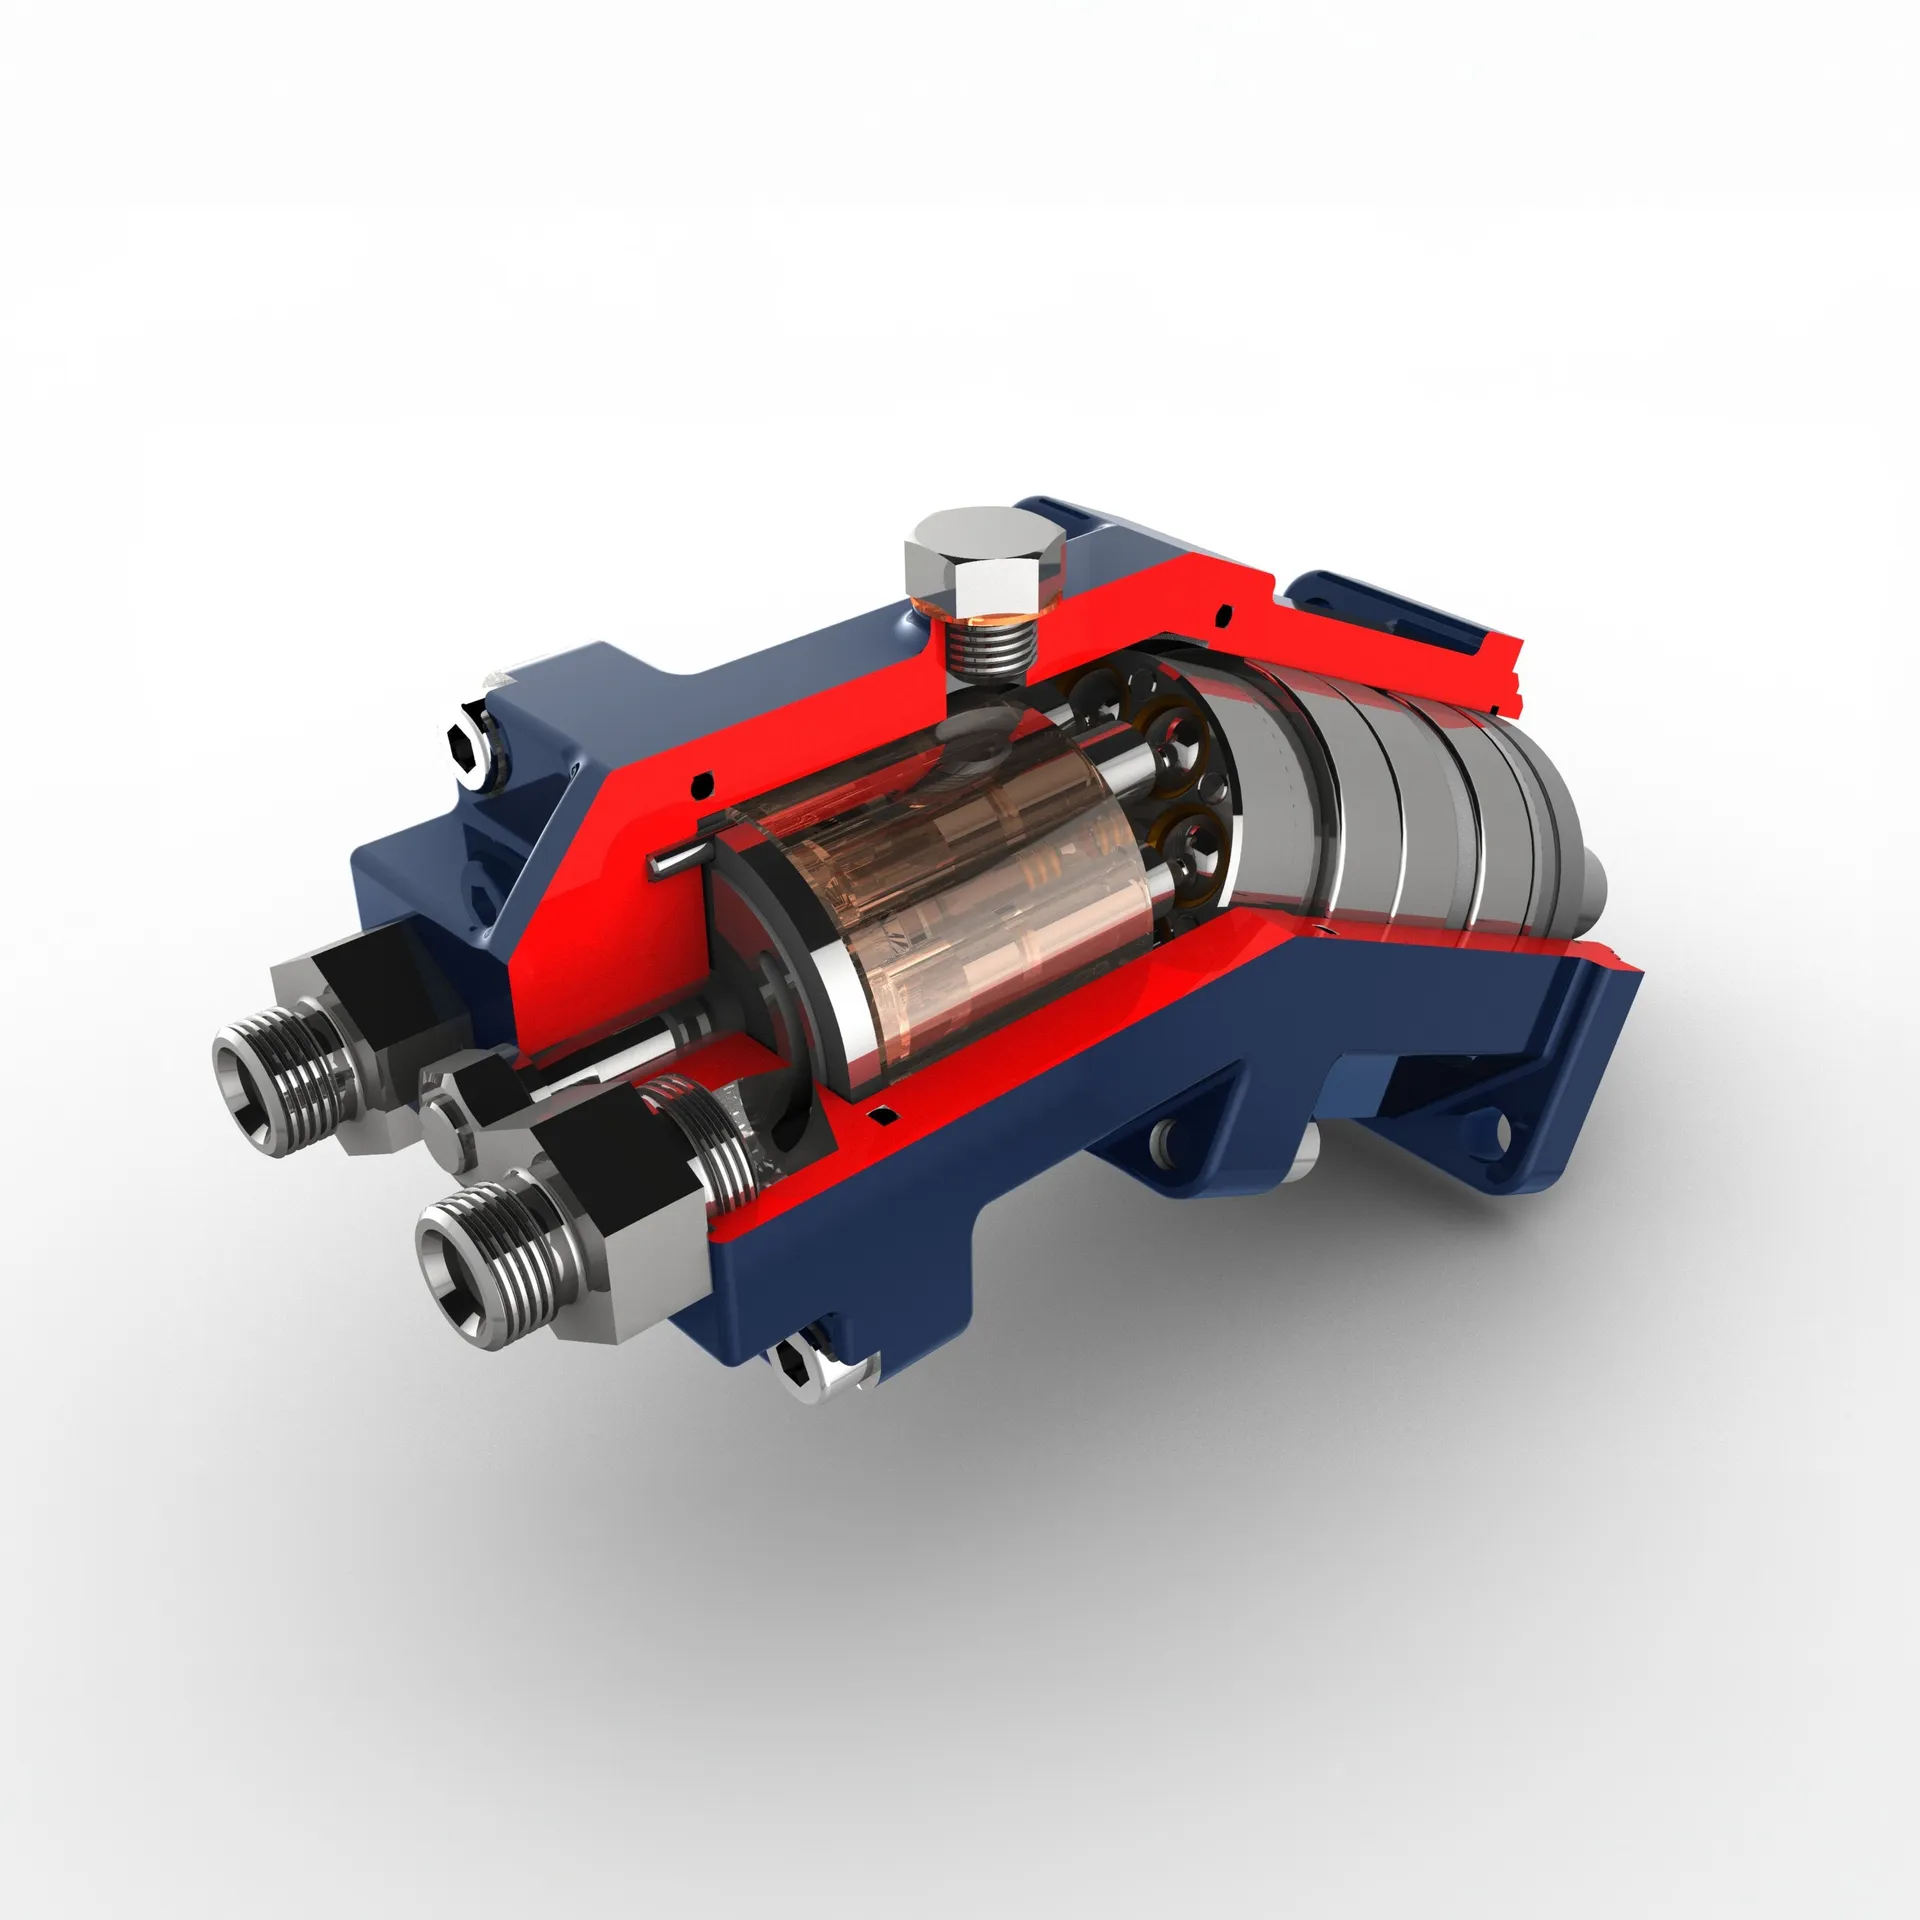
- Hydraulik, Getriebe, Automobil/Nutzfahrzeuge, Magnettechnik, Allgemeiner Maschinenbau, Landtechnik
- 01
CNC-Drehen
- 02
CNC-Fräsen/Bohren
- 03
CNC-Verzahnen
- 04
CNC-Schleifen
- 05
Wärmebehandlung
- 06
Oberflächenveredelung
- 07
Qualitätsprüfung
- 08
Montage
- 09
Logistik
Werkstoffe und Verfahren
Stahl
Hauptwerkstoff der Serienfertigung, auch als Schmiedeteile, bearbeitet im Drehen, Fräsen, Verzahnen, Schleifen und Härten.
Guss
Bearbeitung von Guss- und Schmiedeteilen, u. a. Gehäuse für Hydraulik und Getriebe.
Aluminium
Bearbeitung von Aluminiumteilen inkl. Strahlen, Eloxieren und Hartcoatieren.
CNC-Drehen
Über 80 vertikale und horizontale Drehmaschinen, Futterdurchmesser bis 450 mm, Futterlänge bis 1.500 mm.
CNC-Fräsen/Bohren
Ca. 30 Bearbeitungszentren, 3–5-achsig, X 940 / Y 770 / Z 800 mm.
CNC-Verzahnen
Abwälzfräsen, Abwälzstoßen und Räumen auf knapp 20 Maschinen, Modul bis 6, Verzahnbreite bis 300 mm.
CNC-Schleifen
Rund-, Plan-, Doppeldiskus-, Kreuzschleifen und Läppen für Wellen, Naben und Buchsen.
Wärmebehandlung
Induktionshärten intern mit Labor, dazu Einsatzhärten, Nitrieren, Plasmanitrieren, Tenifer und Hartcoatieren mit Partnern.
Oberflächenveredelung
Strahlen intern; Verzinken, Phosphatieren, Verchromen, Eloxieren, KTL und Brünieren mit Partnern.
Standorte
Langenenslingen
DEHauptsitz, Werk 1 und Werk 2
- Stückgewicht / Größe
- Drehdurchmesser bis 450 mm (Futter) / 65 mm (Stange); BAZ
- Losgröße
- Mittel- bis Großserien (z. B. Hydraulik ca. 100–300.000 Stück/Jahr)
- Werkstoffe
- Stahl, Guss, Aluminium
- Über 80 CNC-Drehmaschinen (vertikal/horizontal)
- Ca. 30 Bearbeitungszentren (bis 5 Achsen)
- Knapp 20 Verzahnungsmaschinen
- Rund- und Planschleifmaschinen
- Läppmaschine und Kreuzschleifanlage
- Eigene Induktionshärterei mit Labor
- Rissprüfanlage
- 4 Zeiss-Koordinatenmessmaschinen
- Klingelnberg-Verzahnungsmessmaschine
- Mahr-Wellenmessmaschine
Gefertigte Bauteile
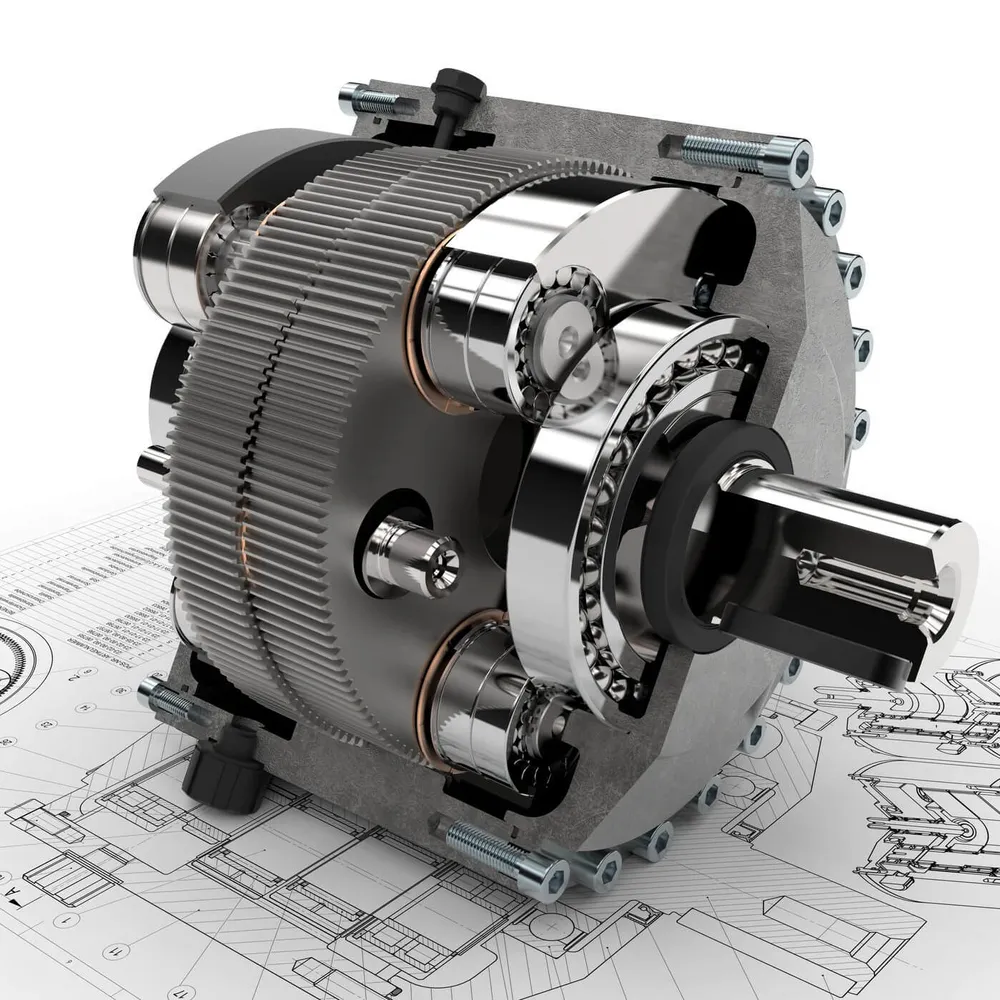
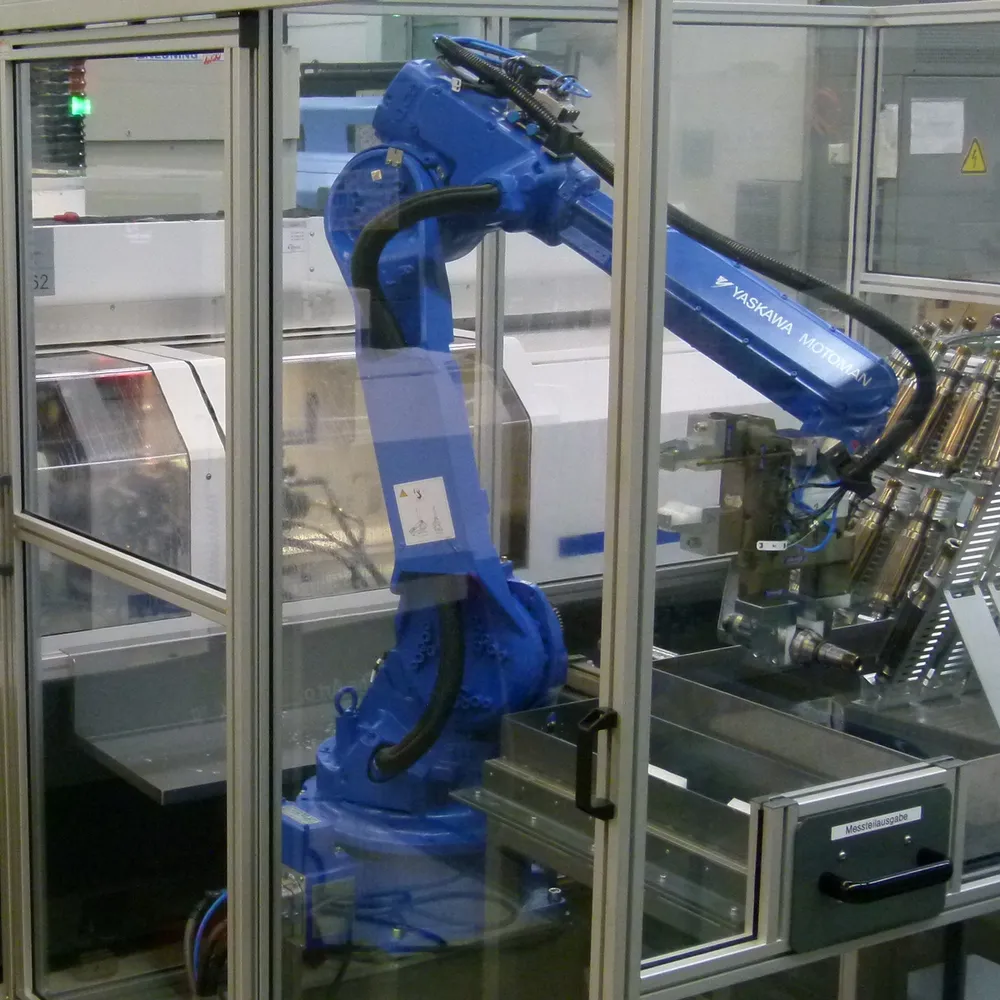
Einblicke in die Fertigung
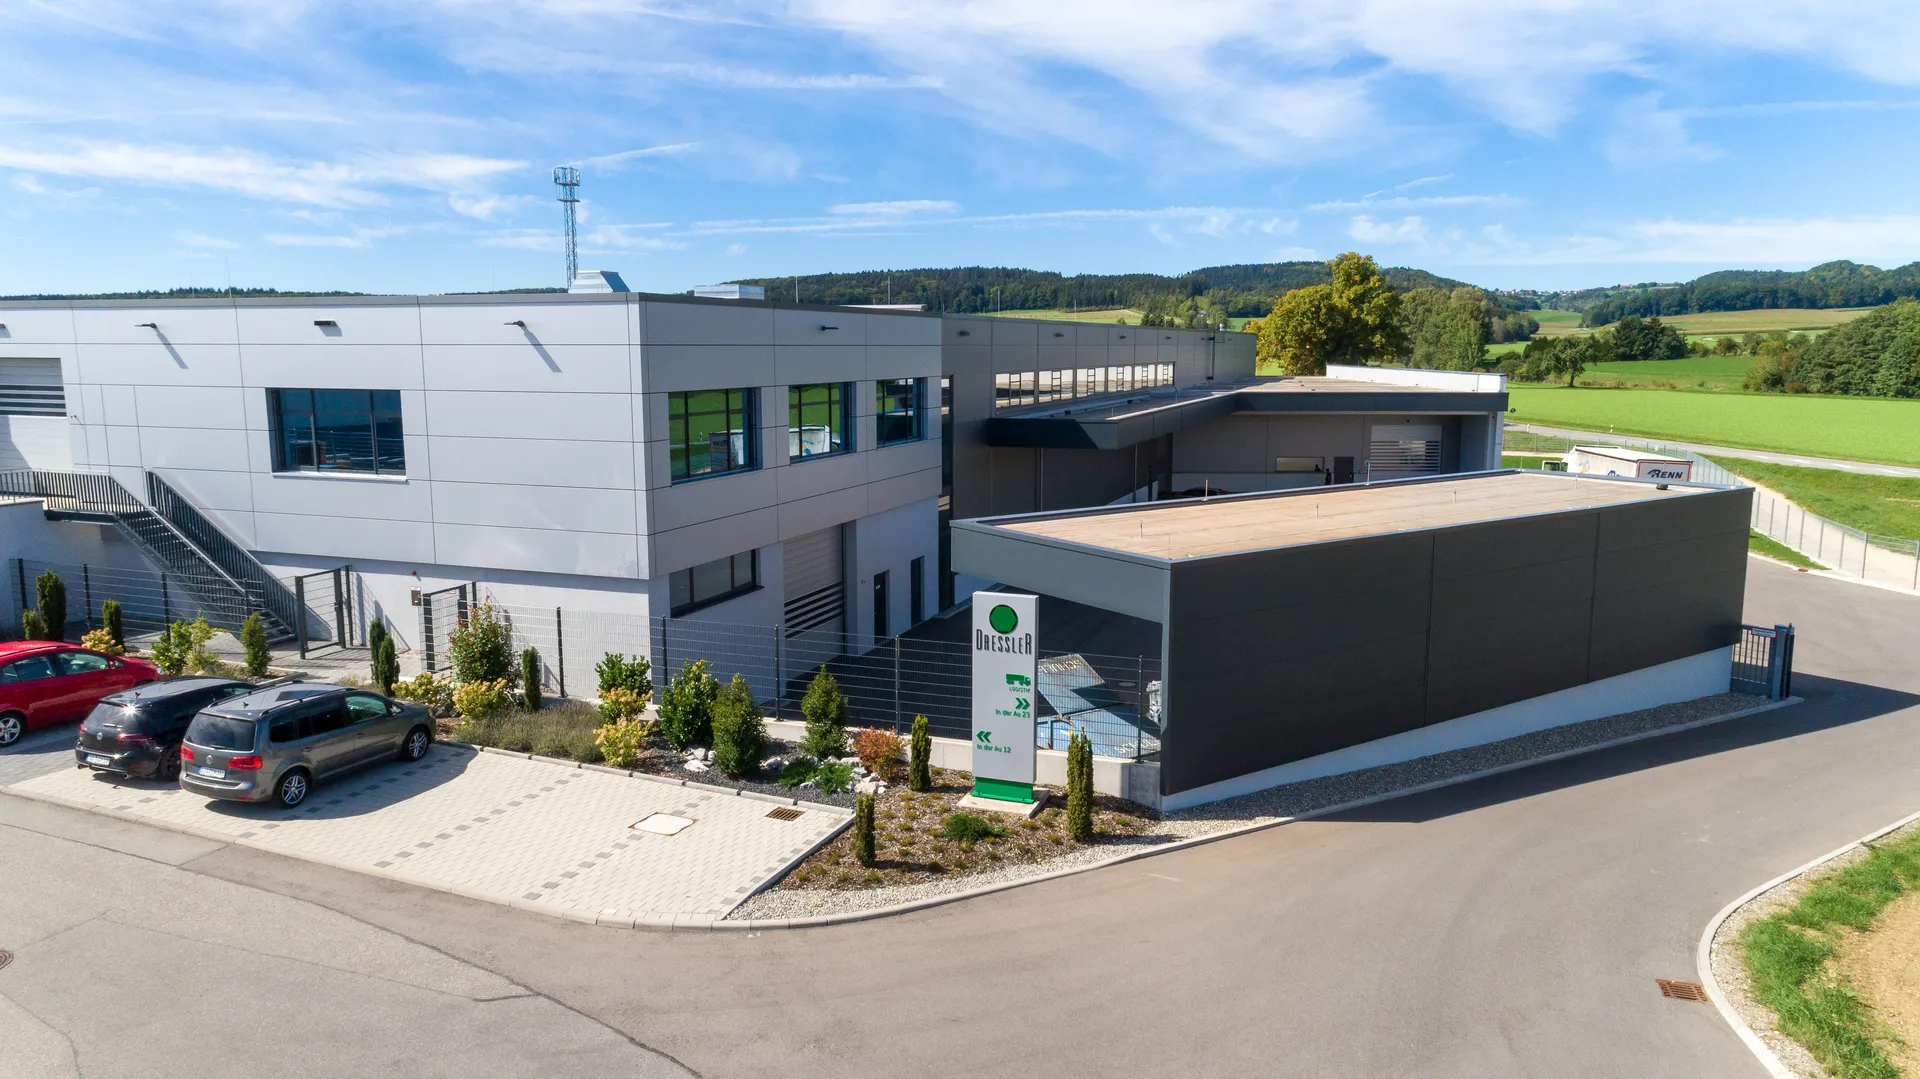
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| CNC Drehen (Futter)Zerspanung | – | 1500 mm | – | – | Stahl, Guss, Aluminium |
| CNC Drehen (von der Stange)Zerspanung | – | 500 mm | – | – | Stahl, Guss, Aluminium |
| Hartdrehen (Futter)Zerspanung | – | 1500 mm | – | – | Stahl |
| CNC Fräsen/Bohren (3-, 4- und 5-achsig)Zerspanung | – | 940 mm × 770 mm × 800 mm | – | – | Stahl, Guss, Schmiedeteile |
| AbwälzstoßenZerspanung | – | 600 mm | – | – | Stahl |
| AbwälzfräsenZerspanung | – | 800 mm | – | – | Stahl |
| RäumenZerspanung | – | – | – | – | Stahl |
| CNC Schleifen (Außen-/Innenrundschleifen)Zerspanung | – | – | – | – | Stahl |
| Planschleifen (Doppeldiskus- und Flachschleifen)Zerspanung | – | – | – | – | Stahl |
| LäppenZerspanung | – | – | – | – | Stahl |
| Kreuzschleifen (Feinstbearbeitung von Bohrungen)Zerspanung | – | – | – | – | Stahl |
| HonenZerspanung | – | – | – | – | Stahl, Guss |
| Induktionshärten (intern)Wärmebehandlung | – | – | – | – | Stahl |
| Carbonitrieren / EinsatzhärtenWärmebehandlung | – | – | – | – | Stahl |
| Gasnitrieren / GasnitrocarburierenWärmebehandlung | – | – | – | – | Stahl |
| PlasmanitrierenWärmebehandlung | – | – | – | – | Stahl |
| Tenifer / SalzbadnitrierenWärmebehandlung | – | – | – | – | Stahl |
| HartcoatierenWärmebehandlung | – | – | – | – | Stahl, Aluminium |
| Anlassen im Ofen, Sandstrahlen, Richten, Rissprüfen (Nachfolgeprozesse Induktionshärten)Wärmebehandlung | – | – | – | – | Stahl |
| Stahlkugelstrahlen (intern)Oberfläche | – | – | – | – | Stahl |
| Sandstrahlen / Glaskugelstrahlen (intern)Oberfläche | – | – | – | – | Stahl, Aluminium |
| Galvanisches VerzinkenOberfläche | – | – | – | – | Stahl |
| PhosphatierenOberfläche | – | – | – | – | Stahl |
| Verchromen und HartverchromenOberfläche | – | – | – | – | Stahl |
| EloxierenOberfläche | – | – | – | – | Aluminium |
| KTL-BeschichtenOberfläche | – | – | – | – | Stahl |
| BrünierenOberfläche | – | – | – | – | Stahl |
| Thermisches und manuelles EntgratenZerspanung | – | – | – | – | Stahl, Guss, Aluminium |
| Rollieren von BohrungenUmformung | – | – | – | – | Stahl, Guss |
| Hochdruckwaschen, Reinigen und SichtenOberfläche | – | – | – | – | Stahl, Guss, Aluminium |
| 3D-Messraum-Prüfung (Koordinatenmesstechnik)Prüfung | – | – | – | – | – |
| Logistik: Just in Time / Just in Sequenz / E-Kanban / KonsignationslagerMontage | – | – | – | – | – |
16 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| CNC-Drehmaschinen (vertikal und horizontal) | – | über 80 | max. Drehdurchmesser 450 mm (Futter) / 65 mm (Stange), max. Drehlänge 1500 mm (Futter) / 500 mm | – | Langenenslingen |
| Bearbeitungszentren | – | ca. 30 | X 940 / Y 770 / Z 800 mm, max. 5 Achsen, Werkzeugmagazin bis 150 Plätze | – | Langenenslingen |
| CNC-Verzahnungsmaschinen (Abwälzfräs-, Abwälzstoß-, Räumaschinen) | – | knapp 20 | Modul bis 6 (Abwälzen) / 3 (Räumen), Verzahnbreite bis 300 mm, Verzahnungsdm. bis 300 mm | – | Langenenslingen |
| 6-Achs-Roboter (Bestückung Abwälzstoßmaschinen) | – | 3 | – | – | Langenenslingen |
| Durchgangsschleifmaschinen | – | 2 | – | – | Langenenslingen |
| Universal-CNC-Schleifmaschinen | – | 5 | – | – | Langenenslingen |
| Doppeldiskus-Schleifmaschine | – | 1 | – | – | Langenenslingen |
| Flachschleifmaschinen | – | 2 | – | – | Langenenslingen |
| Läppmaschine | – | 1 | – | 2016 | Langenenslingen |
| Kreuzschleifanlage | – | 1 | – | 2016 | Langenenslingen |
| Rissprüfanlage | – | 1 | – | 2009 | Langenenslingen |
| Induktionshärterei | – | – | – | 2016 | Langenenslingen |
| 3D CNC Koordinatenmessmaschinen | Zeiss | 4 | – | – | Langenenslingen |
| Verzahnungsmessmaschine | Klingelnberg | – | – | 2005 | Langenenslingen |
| Optische Wellenmessmaschine | Mahr | – | – | – | Langenenslingen |
| CNC-Maschinenpark gesamt | – | über 130 | – | – | Langenenslingen |
Zusatzleistungen
Qualität und Zertifizierungen
Alle Prozesse sind auf das Ziel Nullfehler ausgerichtet. Drei klimatisierte Messräume mit vier Zeiss 3D-Koordinatenmessmaschinen, Klingelnberg-Verzahnungsmessmaschine, Mahr-Wellenmessmaschine sowie Härteprüfgeräten sichern die Qualität; das integrierte Managementsystem ist nach ISO 9001, ISO 14001 und ISO 50001 zertifiziert und erfüllt die Forderungen der ISO 45001.
| Nachweis | Langenenslingen |
|---|---|
| ISO 9001 | |
| ISO 14001 | |
| ISO 50001 | |
| ISO 45001 | |
| IATF 16949 |
Historie
- 1956
Firmengründung durch Erwin Dressler sen.
- 1958
Kauf der ersten neuen Drehmaschine
- 1960
Bau der eigenen Werkstatt
- 1976
Kauf der ersten NC-gesteuerten Drehmaschine
- 1977
Kauf der ersten CNC-gesteuerten Drehmaschine (ca. 7 Beschäftigte)
- 1983
Umzug ins Gewerbegebiet, Neubau mit 1.350 m²
- 1989
Erweiterung durch Anbau auf 2.450 m²
- 1992
Übergabe der Firma an Erwin Dressler jun. und Uwe Dressler (ca. 20 Beschäftigte)
- 1998
Erweiterung auf 4.000 m²; Ergänzung der Fertigung um Verzahnung und Schleifen
- 2001
Bezug des neuen Verwaltungsgebäudes (ca. 100 Mitarbeiter)
- 2002
Einführung QM-System ISO 9001-2000; Fertigstellung Werk II in der Au 12 (2.200 m²)
- 2003
Einrichtung einer neuen Lehrwerkstatt
- 2005
Neubau Lager- und Produktionshalle mit 2.500 m²; erste Verzahnungsmessmaschine Klingelnberg
- 2008
Anbau Produktionshalle 3.500 m² Werk 2; erstmals über 200 Beschäftigte
- 2009
Inbetriebnahme einer Rissprüfanlage
- 2016
Aufbau einer eigenen Induktionshärterei mit Labor; Läppmaschine und Kreuzschleifanlage
- 2017
Erweiterung Werk 2 durch zweigeschossige Lagerhalle (2.000 m² Nutzfläche)