Ist das Ihr Unternehmen? Profil übernehmen
Hartmetall-Komponenten, Verschleißschutzwerkzeuge und technische Beschichtungen von der Rohlingsfertigung bis zum Endprodukt
DURIT Hartmetall GmbH
Wuppertal · Albergaria-a-Velha · Las Rozas de Madrid · Simões Filho/BahiaNeu auf Amplifa
Hartmetall und Beschichtungen aus einer Hand
DURIT Hartmetall ist ein Sinterwerkstoff-Spezialist mit Sitz in Wuppertal, der Hartmetall-Lösungen aus einer Hand fertigt: von Rohlingen über Konstruktionsbauteile bis zu Schneid-, Zieh-, Stanz- und Umformwerkzeugen. Die Fertigung umfasst Pulverherstellung und Sprühtrocknung, Pulverpressen mit Presskräften bis 20.000 kN, Grünlingsbearbeitung mit Diamant-Werkzeugen, Sinter-HIP-Sintern sowie CNC-Schleifen, Senk- und Drahterodieren und Polieren. Werkstoffbasis sind Hartmetalle auf Wolframkarbid-Basis mit Kobalt-, Nickel- oder Nickel-Chrom-Bindern sowie technische Keramik; ergänzend bietet das Unternehmen thermische Spritzbeschichtungen (HVOF, APS, EAWS), Laser Cladding sowie PVD/PACVD- und CVD-Beschichtungen. Eine CAD-gestützte Konstruktionsabteilung unterstützt die Entwicklung mit strukturmechanischen Analysen in Ansys. Die Produkte werden in Branchen wie Pumpen-, Ventil- und Kompressorenbau, Öl, Gas und Petrochemie, Recycling- und Zerkleinerungstechnik, Stanz- und Umformtechnik sowie Maschinen- und Anlagenbau eingesetzt. Neben der Unternehmenszentrale in Wuppertal unterhält DURIT Standorte in Portugal, Spanien und Brasilien.
- Standort
- Wuppertal
- Verfahren
- Rohlingsfertigung Hartmetall (Pressen, Grünlingsbearbeitung, HIP-Sintern), Rohlinge bis Außendurchmesser max. 500 mm; Kleinteile ab Bohrungsdurchmesser 0,5 mm;, CNC-Schleifen (diamantbesetzte Werkzeuge), Senk-Erodieren, Drahterodieren, Polieren, Nachschleifservice / Reparatur von Verschleißteilen, Hartmetall-Recycling (Ankauf WC/Co-Schrott, Zinkverfahren, elektrolytische Aufarbeitung)
- Werkstoffe
- Hartmetall (Wolframcarbid/Kobalt), Wolframkarbid, Titankarbid, Tantalkarbid, Chromkarbid, Kobalt, Nickel, Eisen
- Zertifikate
- DIN EN ISO 9001:2015, ISO 9001:2015, ISO 14001:2015, ISO 50001:2018, ISO 56001:2024, ISO 9001, ISO 14001, ISO 50001, ISO 56001
- 01
Beratung und CAD-gestützte Konstruktion
- 02
Pulvermischung, Mahlen, Trocknen (Sprühtrockner)
- 03
Pulverpressen bis 20.000 kN
- 04
Grünlingsbearbeitung (Drehen, Fräsen, Bohren, Schleifen)
- 05
Sinter-HIP-Sintern
- 06
Mechanische und physikalische Werkstoffprüfung
- 07
CNC-Schleifen, Senk- und Drahterodieren, Polieren
- 08
Beschichten (HVOF, APS, EAWS, Laser Cladding, PVD/CVD)
- 09
Endkontrolle, Nachschleifservice, Recycling
Werkstoffe und Verfahren
Hartmetall (Wolframcarbid/Kobalt)
Standard-Hartmetall für verschleißfeste Werkzeuge und Bauteile mit ausbalancierter Härte und Zähigkeit.
Hartmetall mit Nickel-Binder
Für Anwendungen mit Korrosionsbelastung, z. B. Pumpen-, Ventil- und Kompressorenbau.
Hartmetall mit Nickel-Chrom-Binder
Erhöhter Korrosionsschutz für extreme Prozessbedingungen.
Karbide (Titankarbid, Tantalkarbid, Chromkarbid)
Hartstoffe zur gezielten Konfiguration von Härte und Verschleißfestigkeit.
Technische Keramik
Hochleistungskeramik für Verschleiß- und Korrosionsschutzanwendungen.
Hochgeschwindigkeits-Flammspritzen
Karbidschichten (100–500 μm) mit Haftzugfestigkeit über 80 MPa auf großvolumigen Bauteilen.
Atmosphärisches Plasmaspritzen
Keramikschichten (200–1.000 μm) für Thermobarrier- und Verschleißschutzanwendungen.
Drahtflammspritzen
Metallschichten (200–5.000 μm) z. B. aus Cu, Mo oder NiCr für Luftfahrtanwendungen.
Laser Cladding
Schmelzmetallurgisch gebundene Schichten von 0,2 bis 5 mm mit Haftzugfestigkeit über 300 MPa.
PVD/PACVD-Beschichtungen
Dünnschichtveredelung von Hartmetall- und Stahlwerkzeugen, z. B. MegaTiN, HardTiL, DiExtra.
CVD-Beschichtungen (TiC/TiN)
CVD-Beschichtung mit hoher Härte und niedrigem Reibungskoeffizienten, auch Innenbeschichtung.
Standorte
Wuppertal
DEUnternehmenszentrale: Verwaltung, technische Abteilungen und Service; Rohlingsfertigung, Bearbeitung vor Ort.
- Werkstoffe
- Hartmetall (WC/Co)
- Hochleistungs-Pressen (bis 20.000 kN)
- Sprühtrockner
- Sinter-HIP-Anlagen
- CNC-Schleifmaschinen
- Senkerodieranlagen
- Drahterodieranlagen
Albergaria-a-Velha
PTProduktion und Vertrieb (DURIT – Metalurgia do Tungsténio, Lda.)
- Werkstoffe
- Hartmetall (WC/Co)
Las Rozas de Madrid
ESVertrieb (DURIT Ibérica, S.L.)
Simões Filho/Bahia
BRVertrieb und Standort (DURIT LTDA)
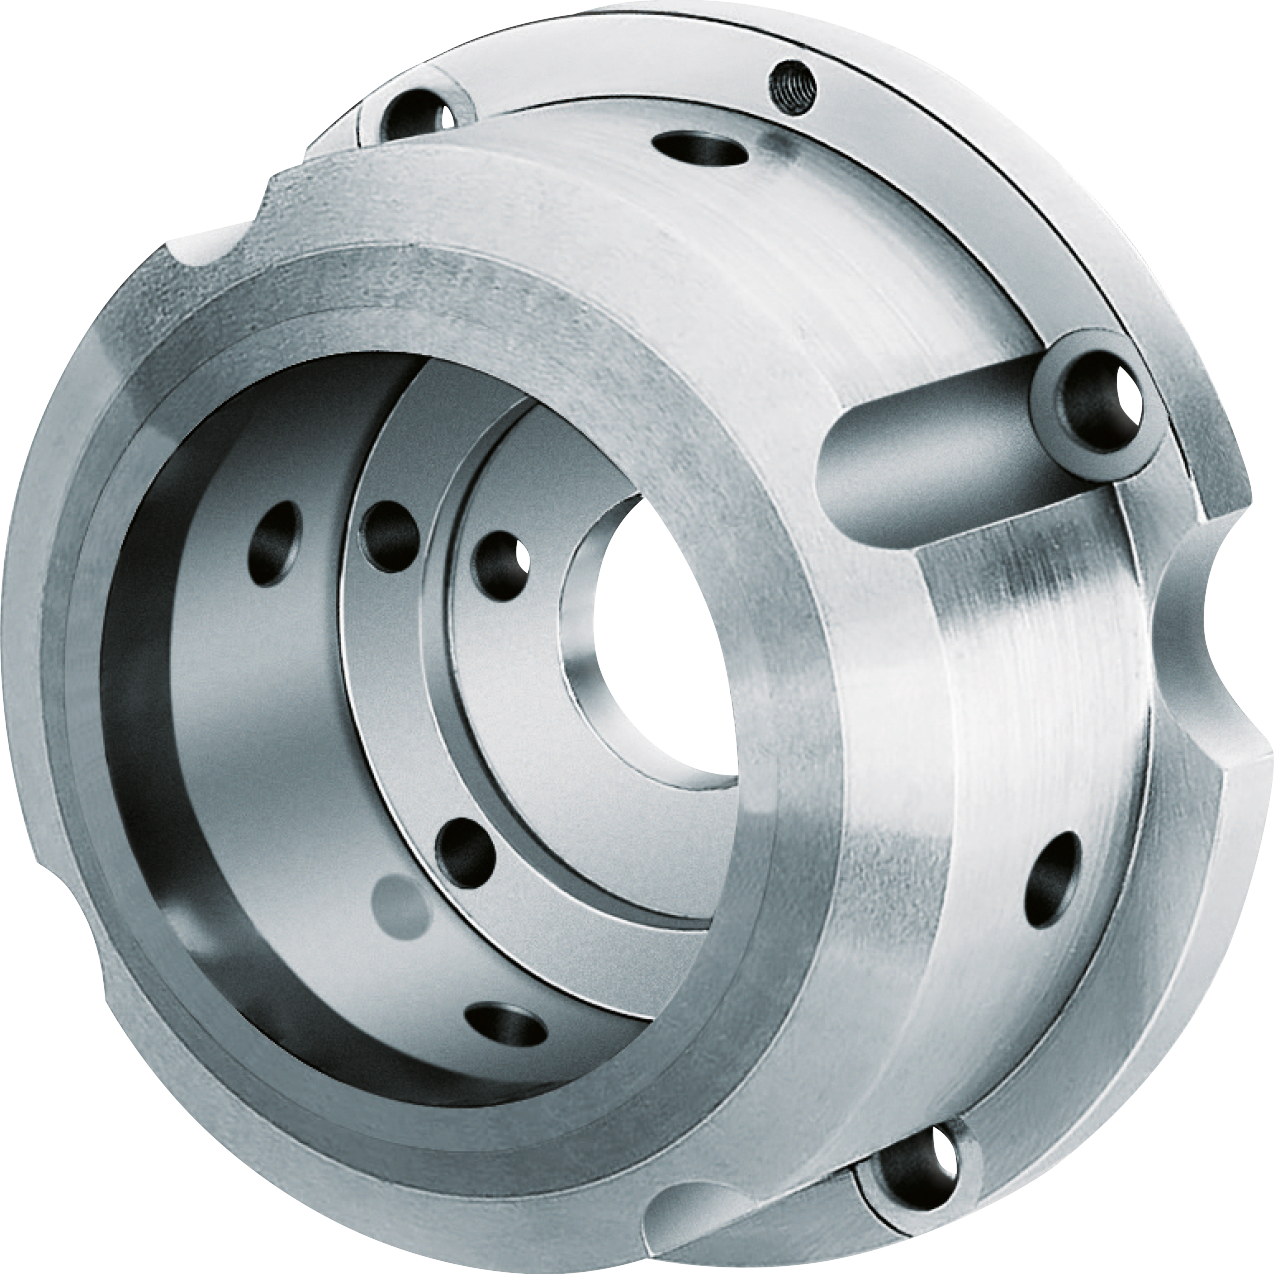
Bauteile
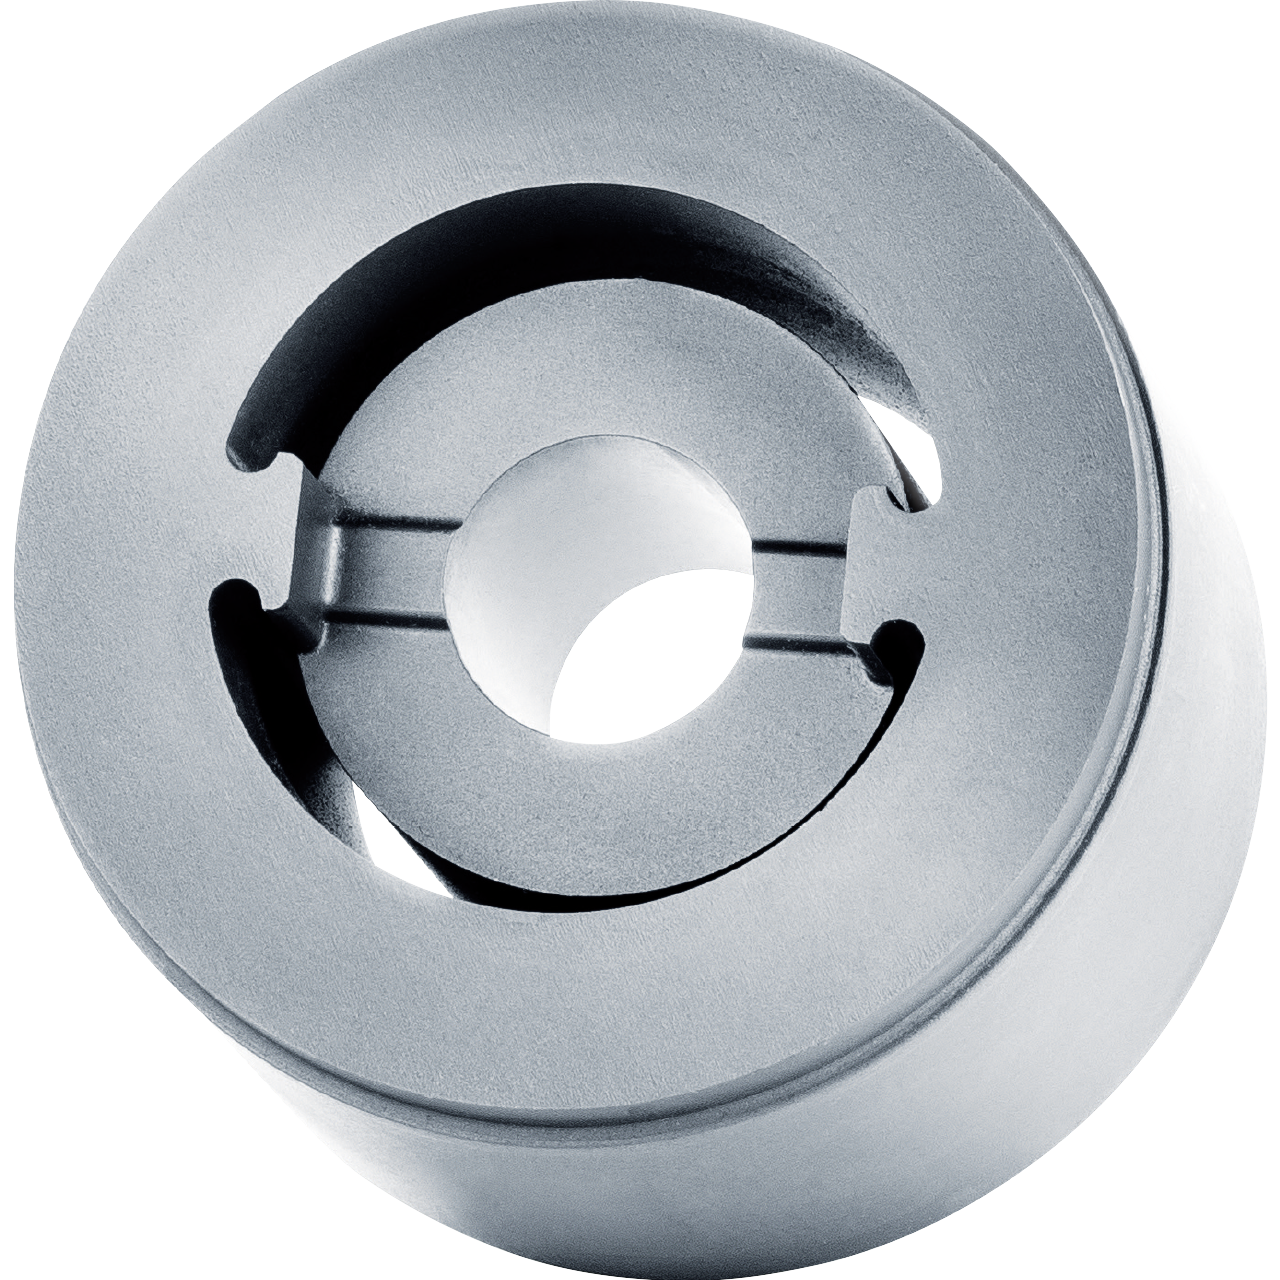
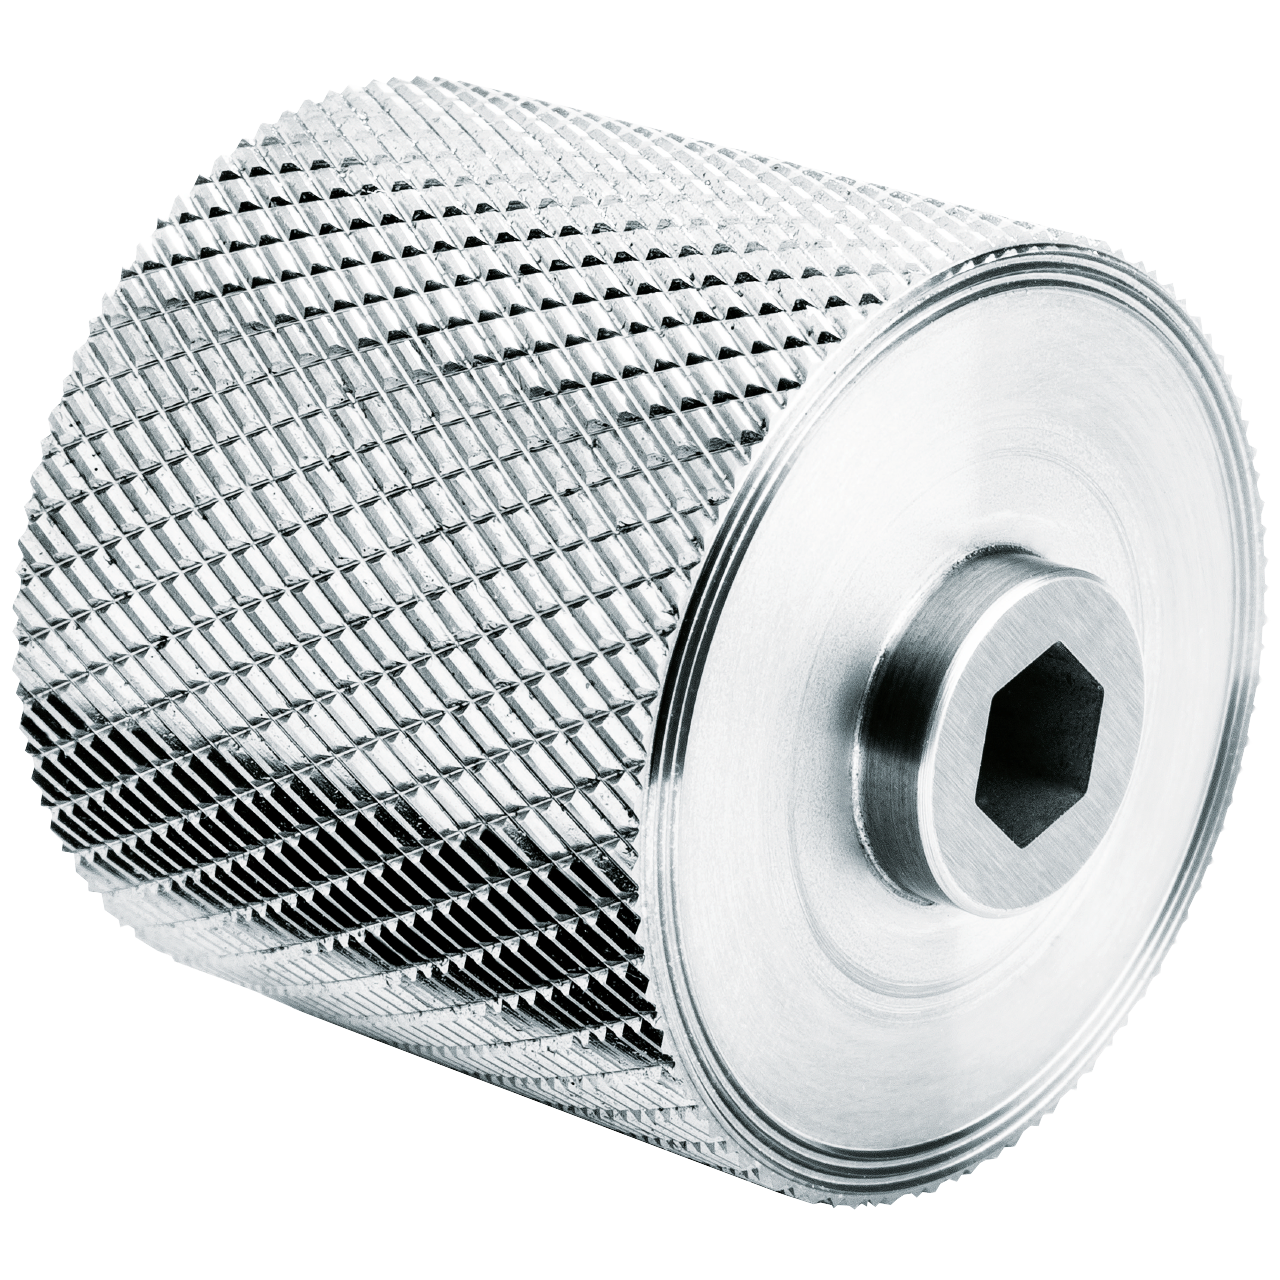
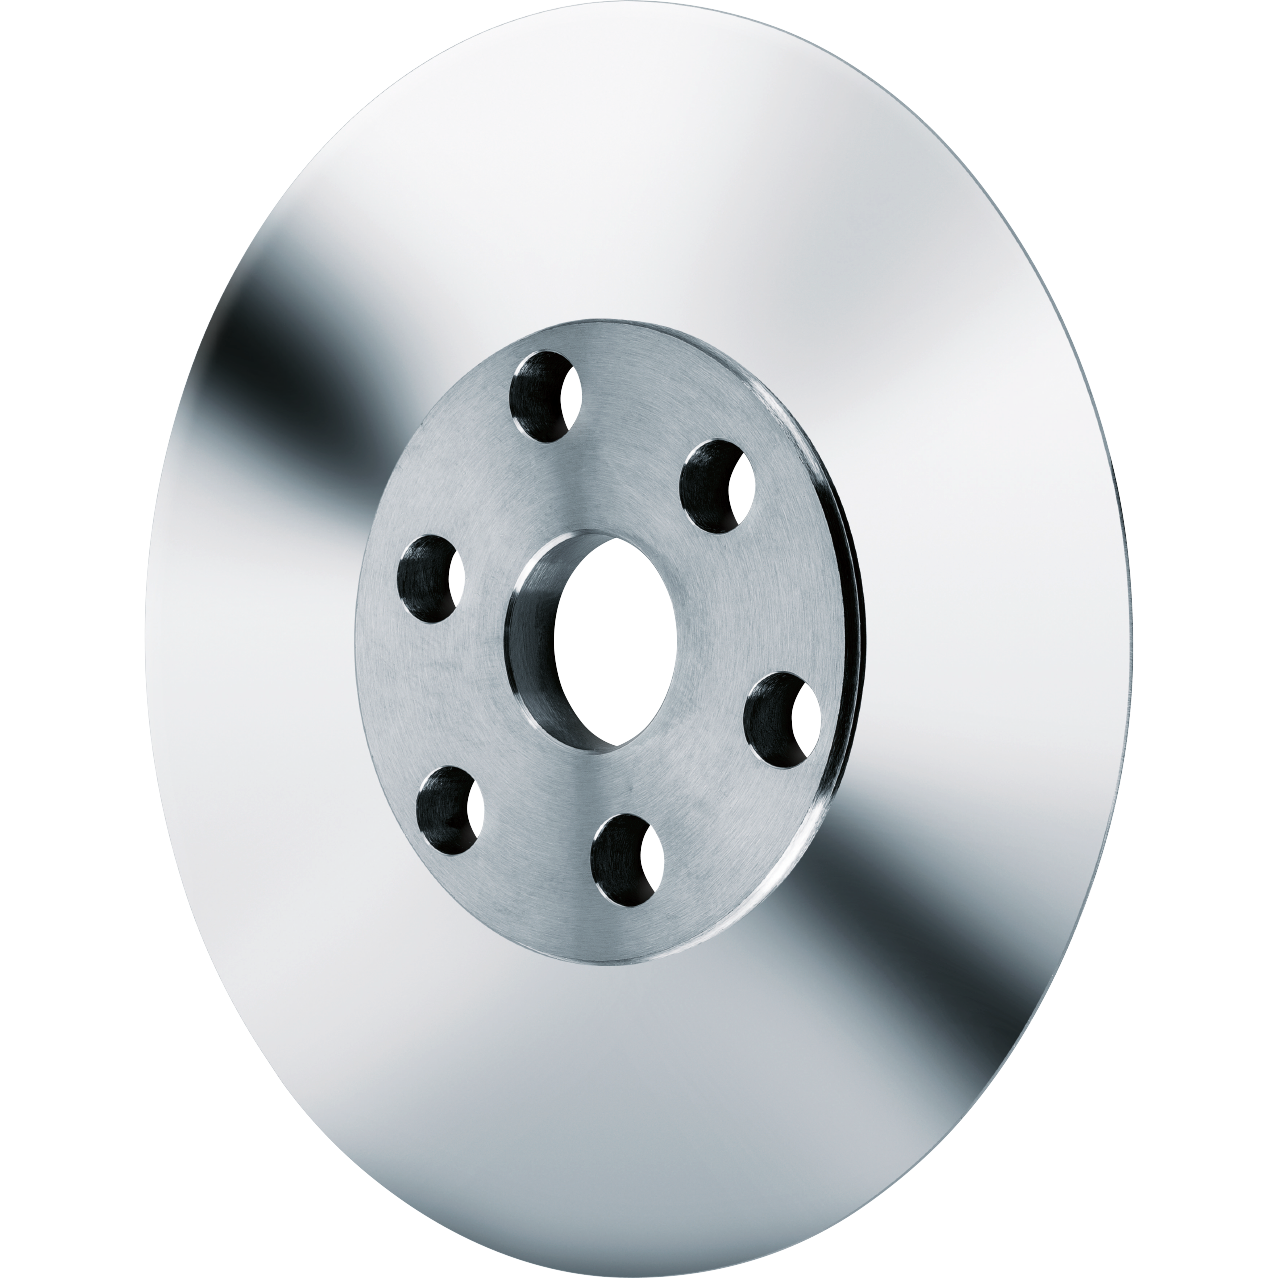
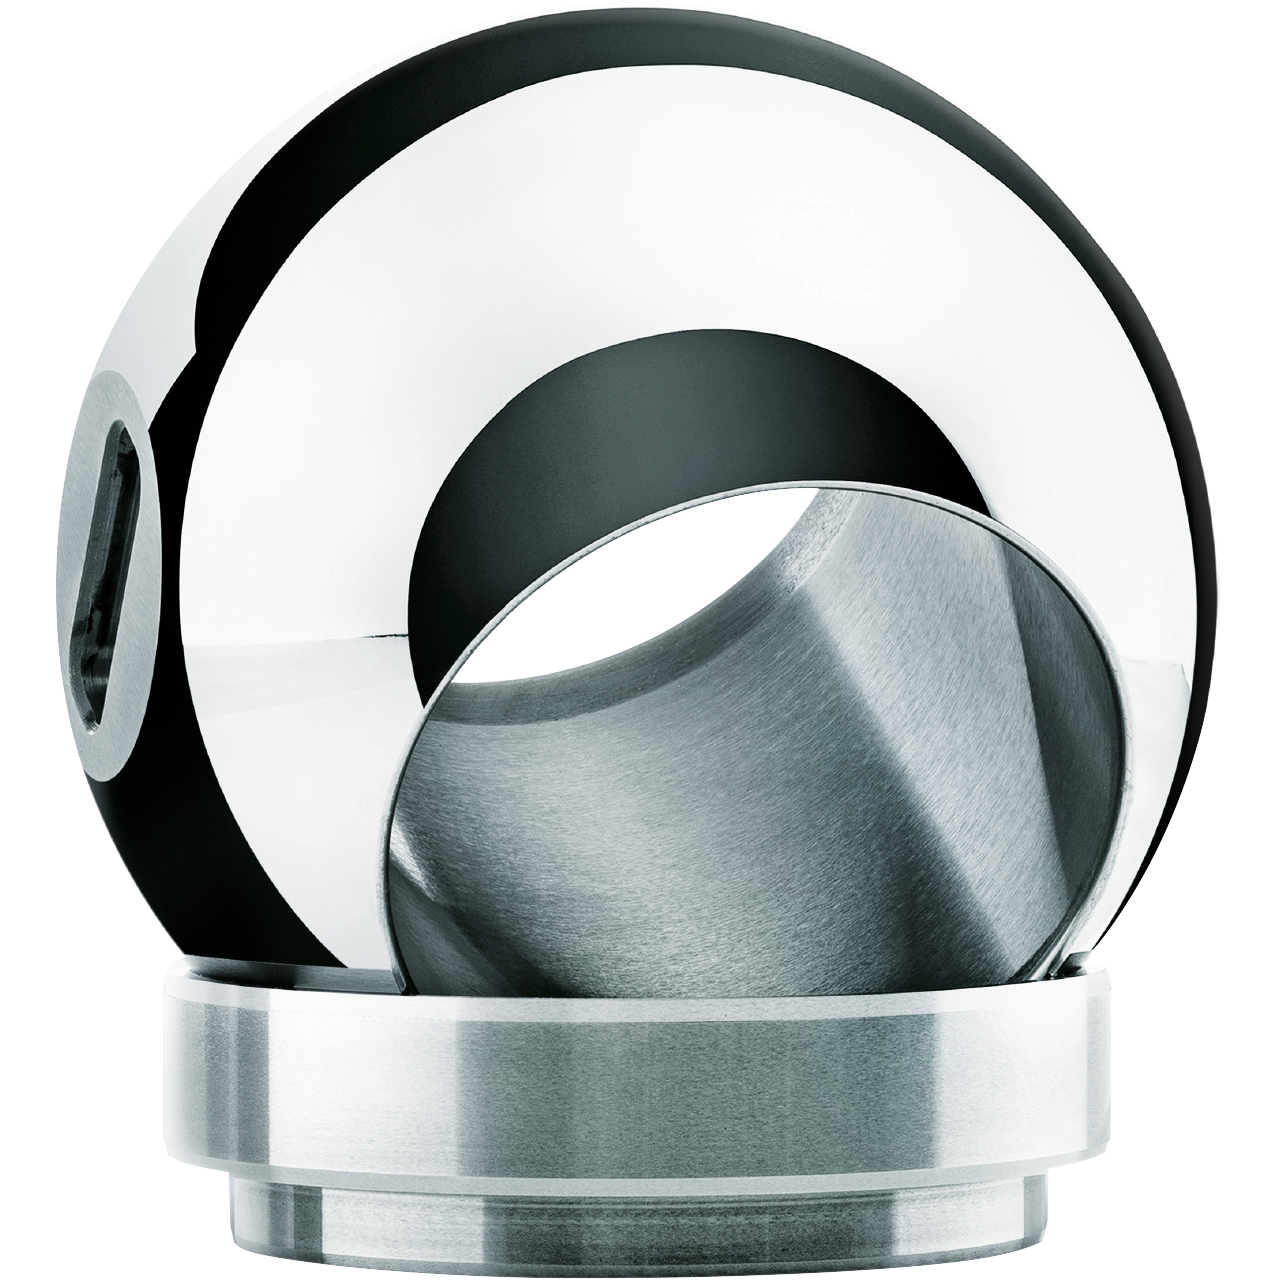
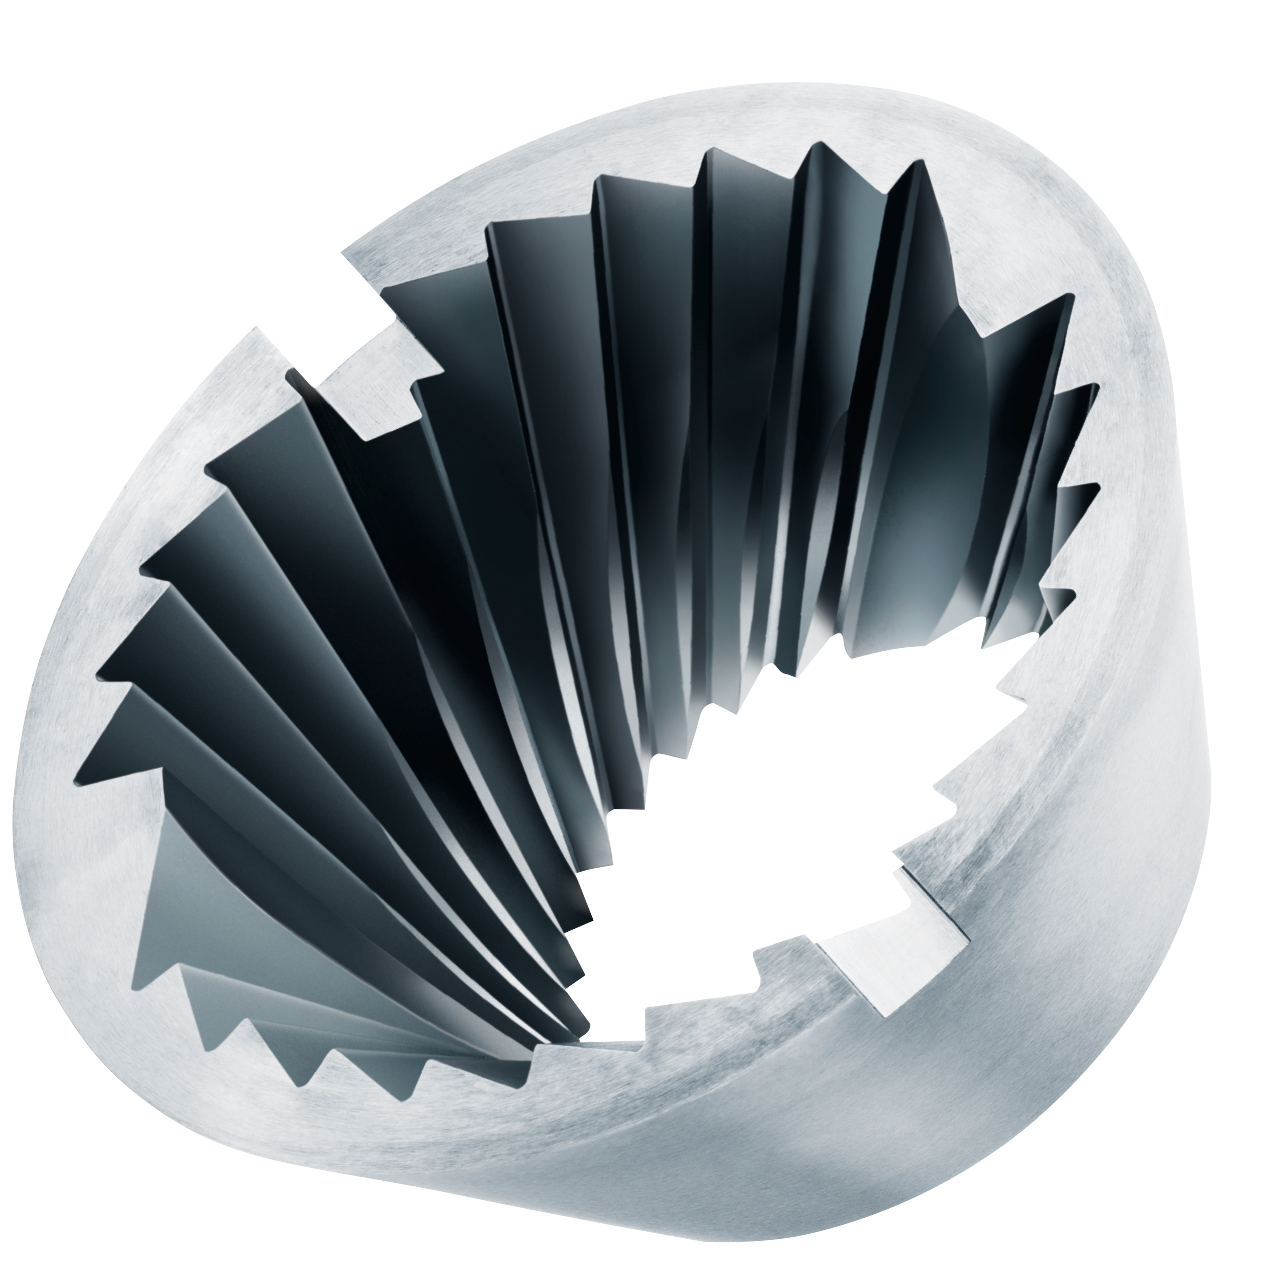
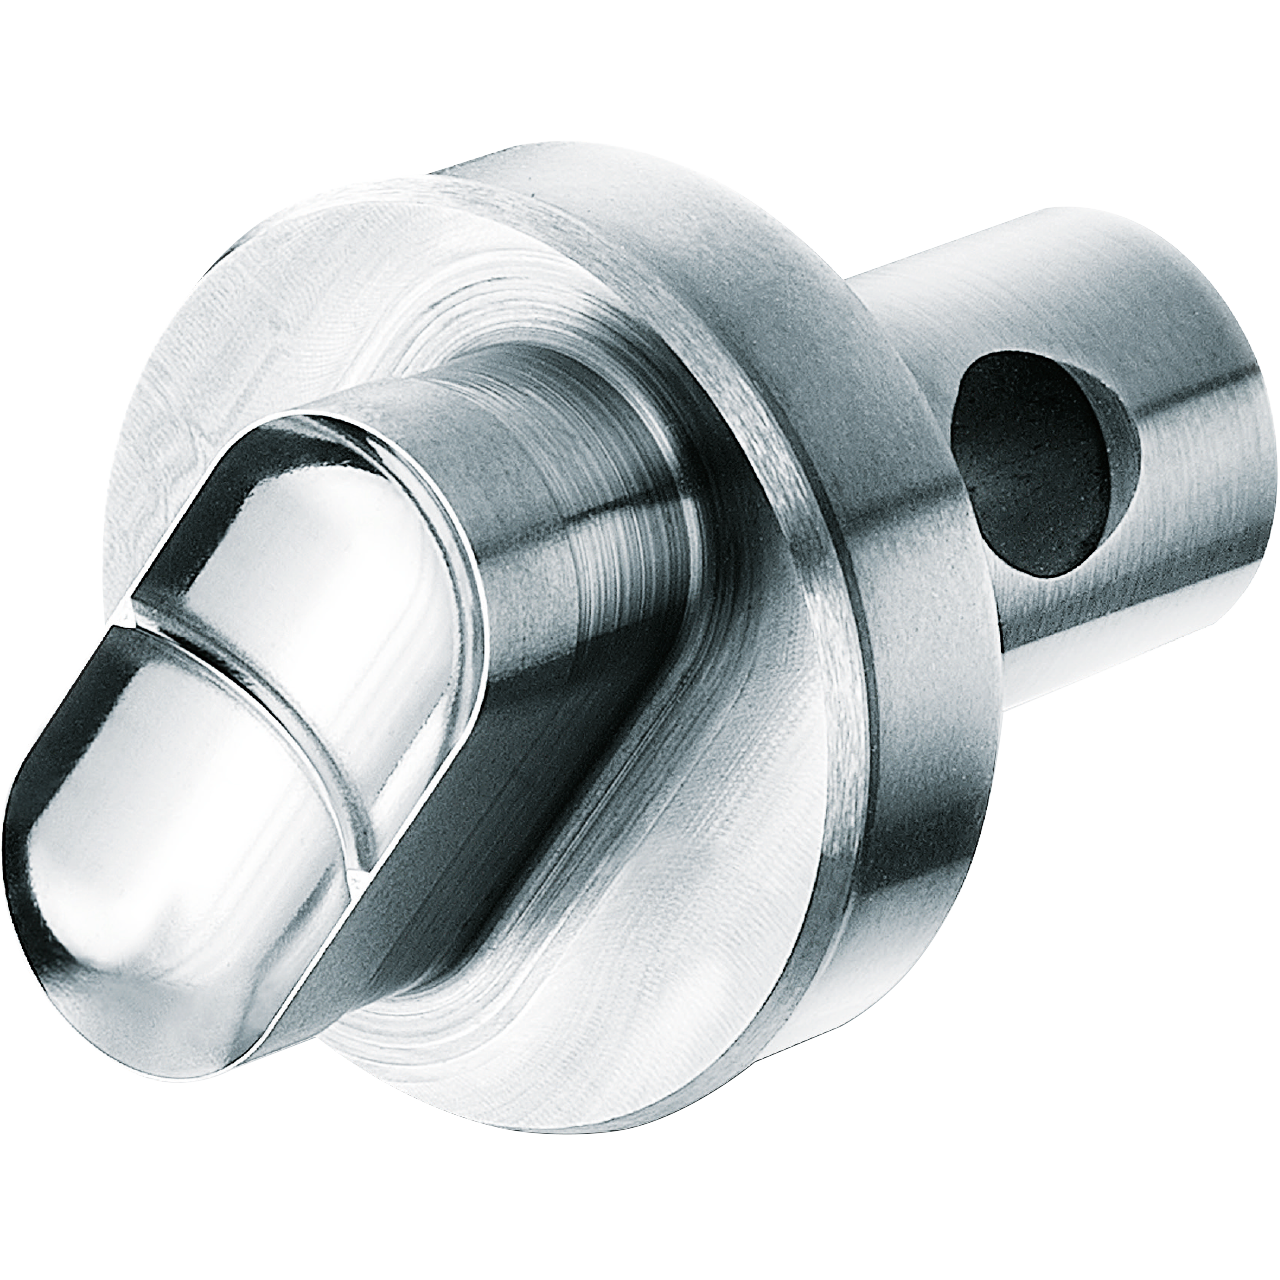
Einblicke in die Fertigung
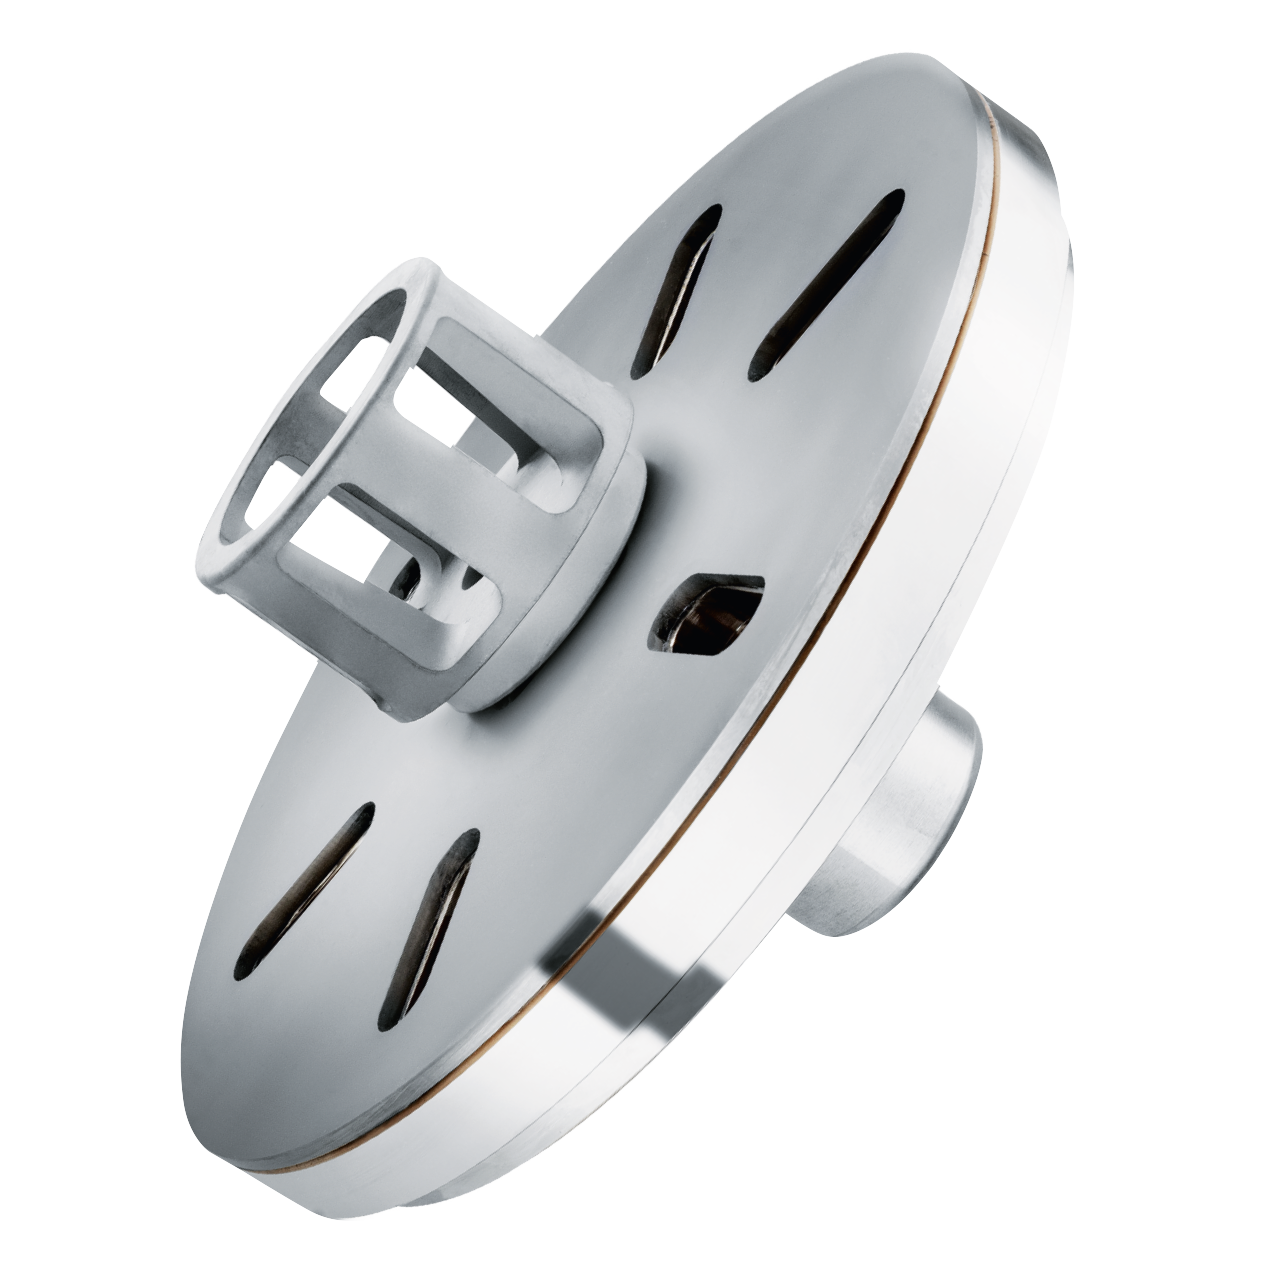
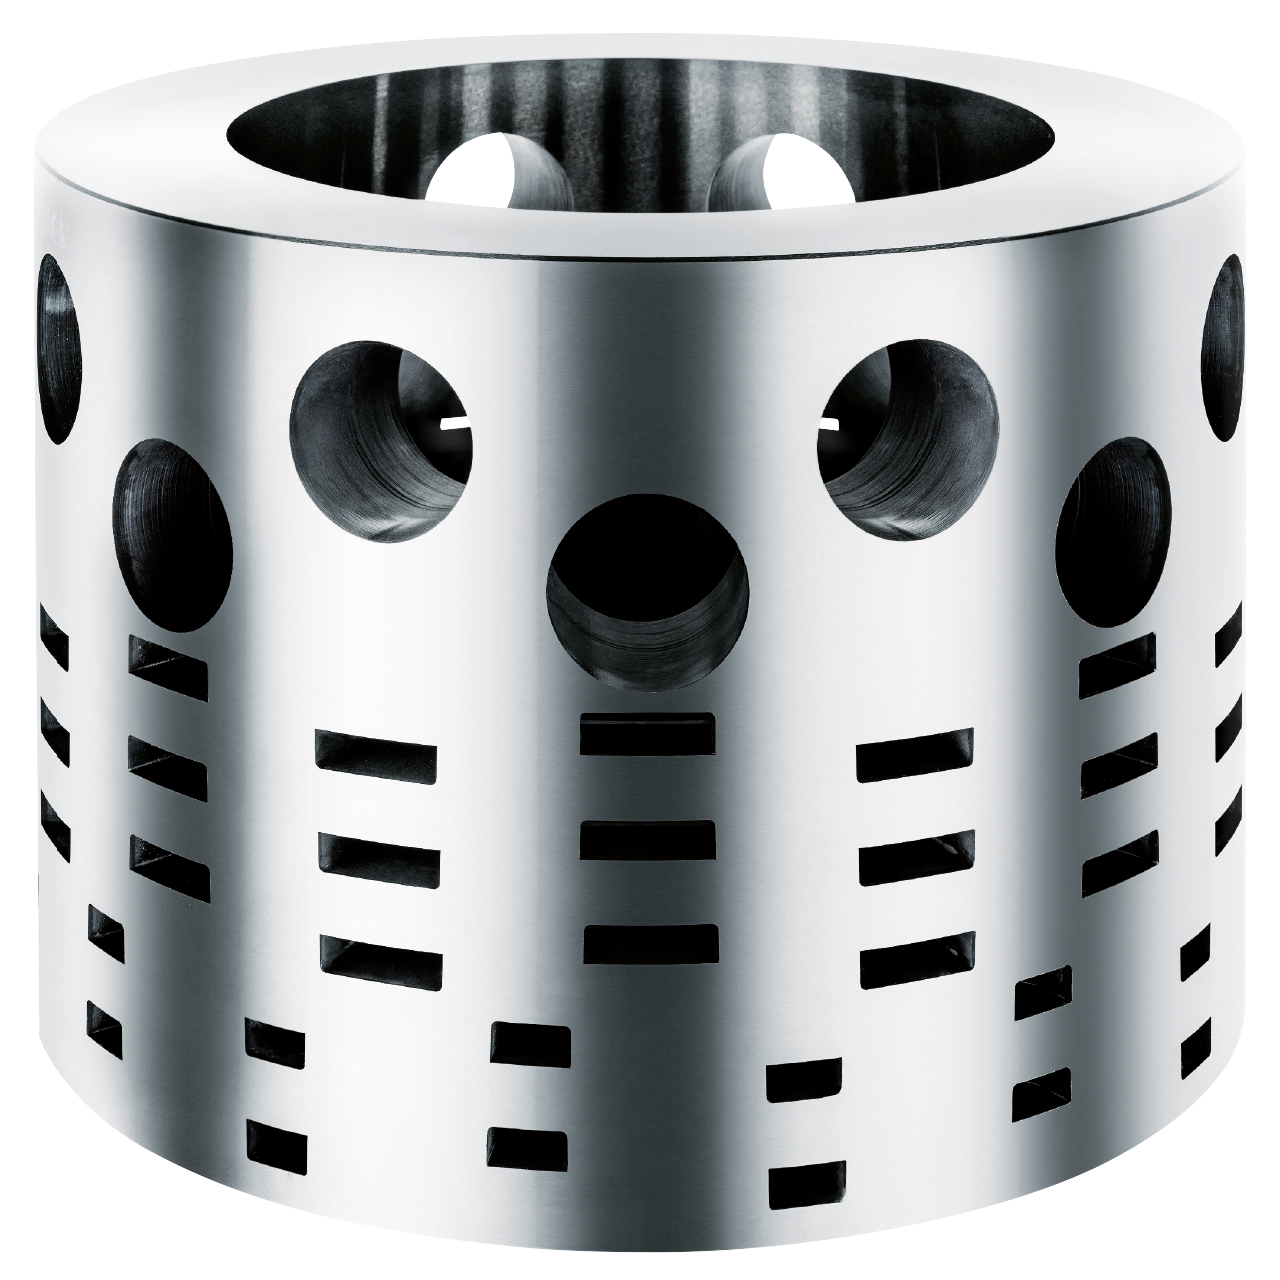
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Rohlingsfertigung Hartmetall (Pressen, Grünlingsbearbeitung, HIP-Sintern)Guss | – | – | – | – | Hartmetall (WC/Co), Wolframcarbid, Titankarbid, Chromkarbid, Kobalt, Nickel |
| Rohlinge bis Außendurchmesser max. 500 mm; Kleinteile ab Bohrungsdurchmesser 0,5 mm;Guss | – | Außendurchmesser max. 500 mm | Bohrungsdurchmesser ab 0,5 mm | – | Hartmetall (WC/Co) |
| CNC-Schleifen (diamantbesetzte Werkzeuge)Zerspanung | – | – | – | – | Hartmetall |
| Senk-ErodierenZerspanung | – | – | – | – | Hartmetall |
| DrahterodierenZerspanung | – | – | – | – | Hartmetall |
| PolierenOberfläche | – | – | – | – | Hartmetall |
| Nachschleifservice / Reparatur von VerschleißteilenZerspanung | – | – | – | – | Hartmetall |
| Hartmetall-Recycling (Ankauf WC/Co-Schrott, Zinkverfahren, elektrolytische Aufarbeitung)Engineering | – | – | Box bis 20 kg; Fass bis 250 kg | – | Hartmetall (WC/Co), Wolframcarbid, Kobalt |
| Laser Cladding (Laserauftragsschweißen), Schichtdicke 0,2 bis 5 mm und mehr, Haftzugfestigkeit >Oberfläche | – | – | – | – | Hartmetalle und Metalllegierungen (vergleichbar Stellite,, WC/Co |
| HVOF – Hochgeschwindigkeits-Flammspritzen, Schichtdicke 100 bis 500 μm, Haftzugfestigkeit > 80 MPaOberfläche | – | – | – | – | WC/Co, WC/Co-Cr, WC/Ni, WC/NiCr, WC/NiCrBSiFe, Cr2C3/NiCr |
| APS – Atmosphärisches Plasmaspritzen, Schichtdicke 200 bis 1.000 μm, Haftzugfestigkeit 20 bis 50 MPaOberfläche | – | – | – | – | Al2O3, TiO2, Al2O3/TiO2, Cr2O3, Cr2O3/TiO2, ZrO2/MgO, ZrO2/Y2O3 |
| EAWS – Drahtflammspritzen (Electric Arc Wire Spraying), Schichtdicke 200 bis 5.000 μm,Oberfläche | – | – | – | – | Cu, Mo, NiCr, NiCrMo, NiCrAIY |
| PVD/PACVD-Beschichtungen (z. B. MegaTiN, DiExtra, DiaPlus, HardSilk, HardTribo, UltraImpact EXCELL,Oberfläche | – | – | – | – | beschichtete Werkzeuge aus Hartmetall und Stahl |
| CVD-Beschichtungen (TiC/TiN), auch Innenbeschichtung von FlächenOberfläche | – | – | – | – | TiC/TiN |
| Lösen/Verbinden von Hartmetall mit Trägerwerkstoffen: Löten, Kleben, Einschrumpfen, Einpressen,Fügen | – | – | – | – | Hartmetall, Stahl |
| Fertigung von Ziehwerkzeugen (Ziehringe, Ziehsteine, Ziehdorne, Dralldorne etc.)Umformung | – | – | – | – | Hartmetall |
| Fertigung von Schneidwerkzeugen (Rollscherenmesser, Rundmesser, Granuliermesser etc.).Zerspanung | – | – | – | – | Hartmetall |
| Fertigung von Werkzeugen für Stanz- und Umformtechnik (Schnittringe, Ziehklötze, TiefziehmatrizenUmformung | – | – | – | – | Hartmetall |
| Fertigung von Kaltschlagwerkzeugen für Umformtechnik (Abschermesser, Reduziermatrizen, Vor- undUmformung | – | – | – | – | Hartmetall |
| Fertigung von Konstruktionsbauteilen und Verschleißschutzkomponenten (Ringe, Hülsen, Stempel,Montage | – | – | – | – | Hartmetall, Hartmetall-Stahl-Kombinationen |
| CAD-gestützte Konstruktion, Entwicklung, Bauteilauslegung mittels strukturmechanischer Analysen undEngineering | – | – | – | – | – |
| Prüfung: mechanische und physikalische Tests (Härte, Gefügestruktur), modernste Mess- undPrüfung | – | – | – | – | Hartmetall |
| Hochleistungs-Pressen bis zu 20.000 kN (Pressen, Verdichten, Pulverpressen und Tablettieren)Umformung | – | – | – | – | Wolframcarbid, Titankarbid, Chromkarbid, Kobalt, Nickel |
7 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Hochleistungs-Pressen (Pulverpressen) | – | – | Pressekräfte bis zu 20.000 kN | – | DURIT Produktionsstätten |
| Sprühtrockner | – | – | – | – | DURIT Produktionsstätten |
| Sinter-HIP-Anlagen | – | – | – | – | DURIT Rohlingsfertigung |
| CNC-gesteuerte Schleifmaschinen (diamantbesetzte Werkzeuge) | – | – | – | – | DURIT Produktionsstätten |
| Senkerodieranlagen | – | – | – | – | DURIT Produktionsstätten |
| Drahterodieranlagen | – | – | – | – | DURIT Produktionsstätten |
| Diamant-Werkzeuge für Grünlingsbearbeitung (Drehen, Fräsen, Bohren, Schleifen) | – | – | – | – | DURIT Produktionsstätten |
Zusatzleistungen
Qualität
Die Produktion und Prozesse sind nach DIN EN ISO 9001:2015 zertifiziert; Rohlinge werden erst nach umfangreichen mechanischen und physikalischen Tests hinsichtlich Härte und Gefügestruktur freigegeben. Modernste Mess- und Prüftechnik sichert die Endkontrolle der fertigen Produkte.
| Nachweis | Wuppertal | Albergaria-a-Velha |
|---|---|---|
| ISO 9001 | ||
| ISO 14001 | ||
| ISO 50001 | ||
| ISO 56001 |
Historie
- 2002
Erstzertifizierung ISO 9001 (DURIT Metalurgia Portuguesa do Tungsténio, Lda.)
- 2006
Erstzertifizierung ISO 14001 (DURIT Metalurgia Portuguesa do Tungsténio, Lda.)
- 2021
Erstzertifizierung ISO 50001 (DURIT Metalurgia Portuguesa do Tungsténio, Lda.)