Ist das Ihr Unternehmen? Profil übernehmen
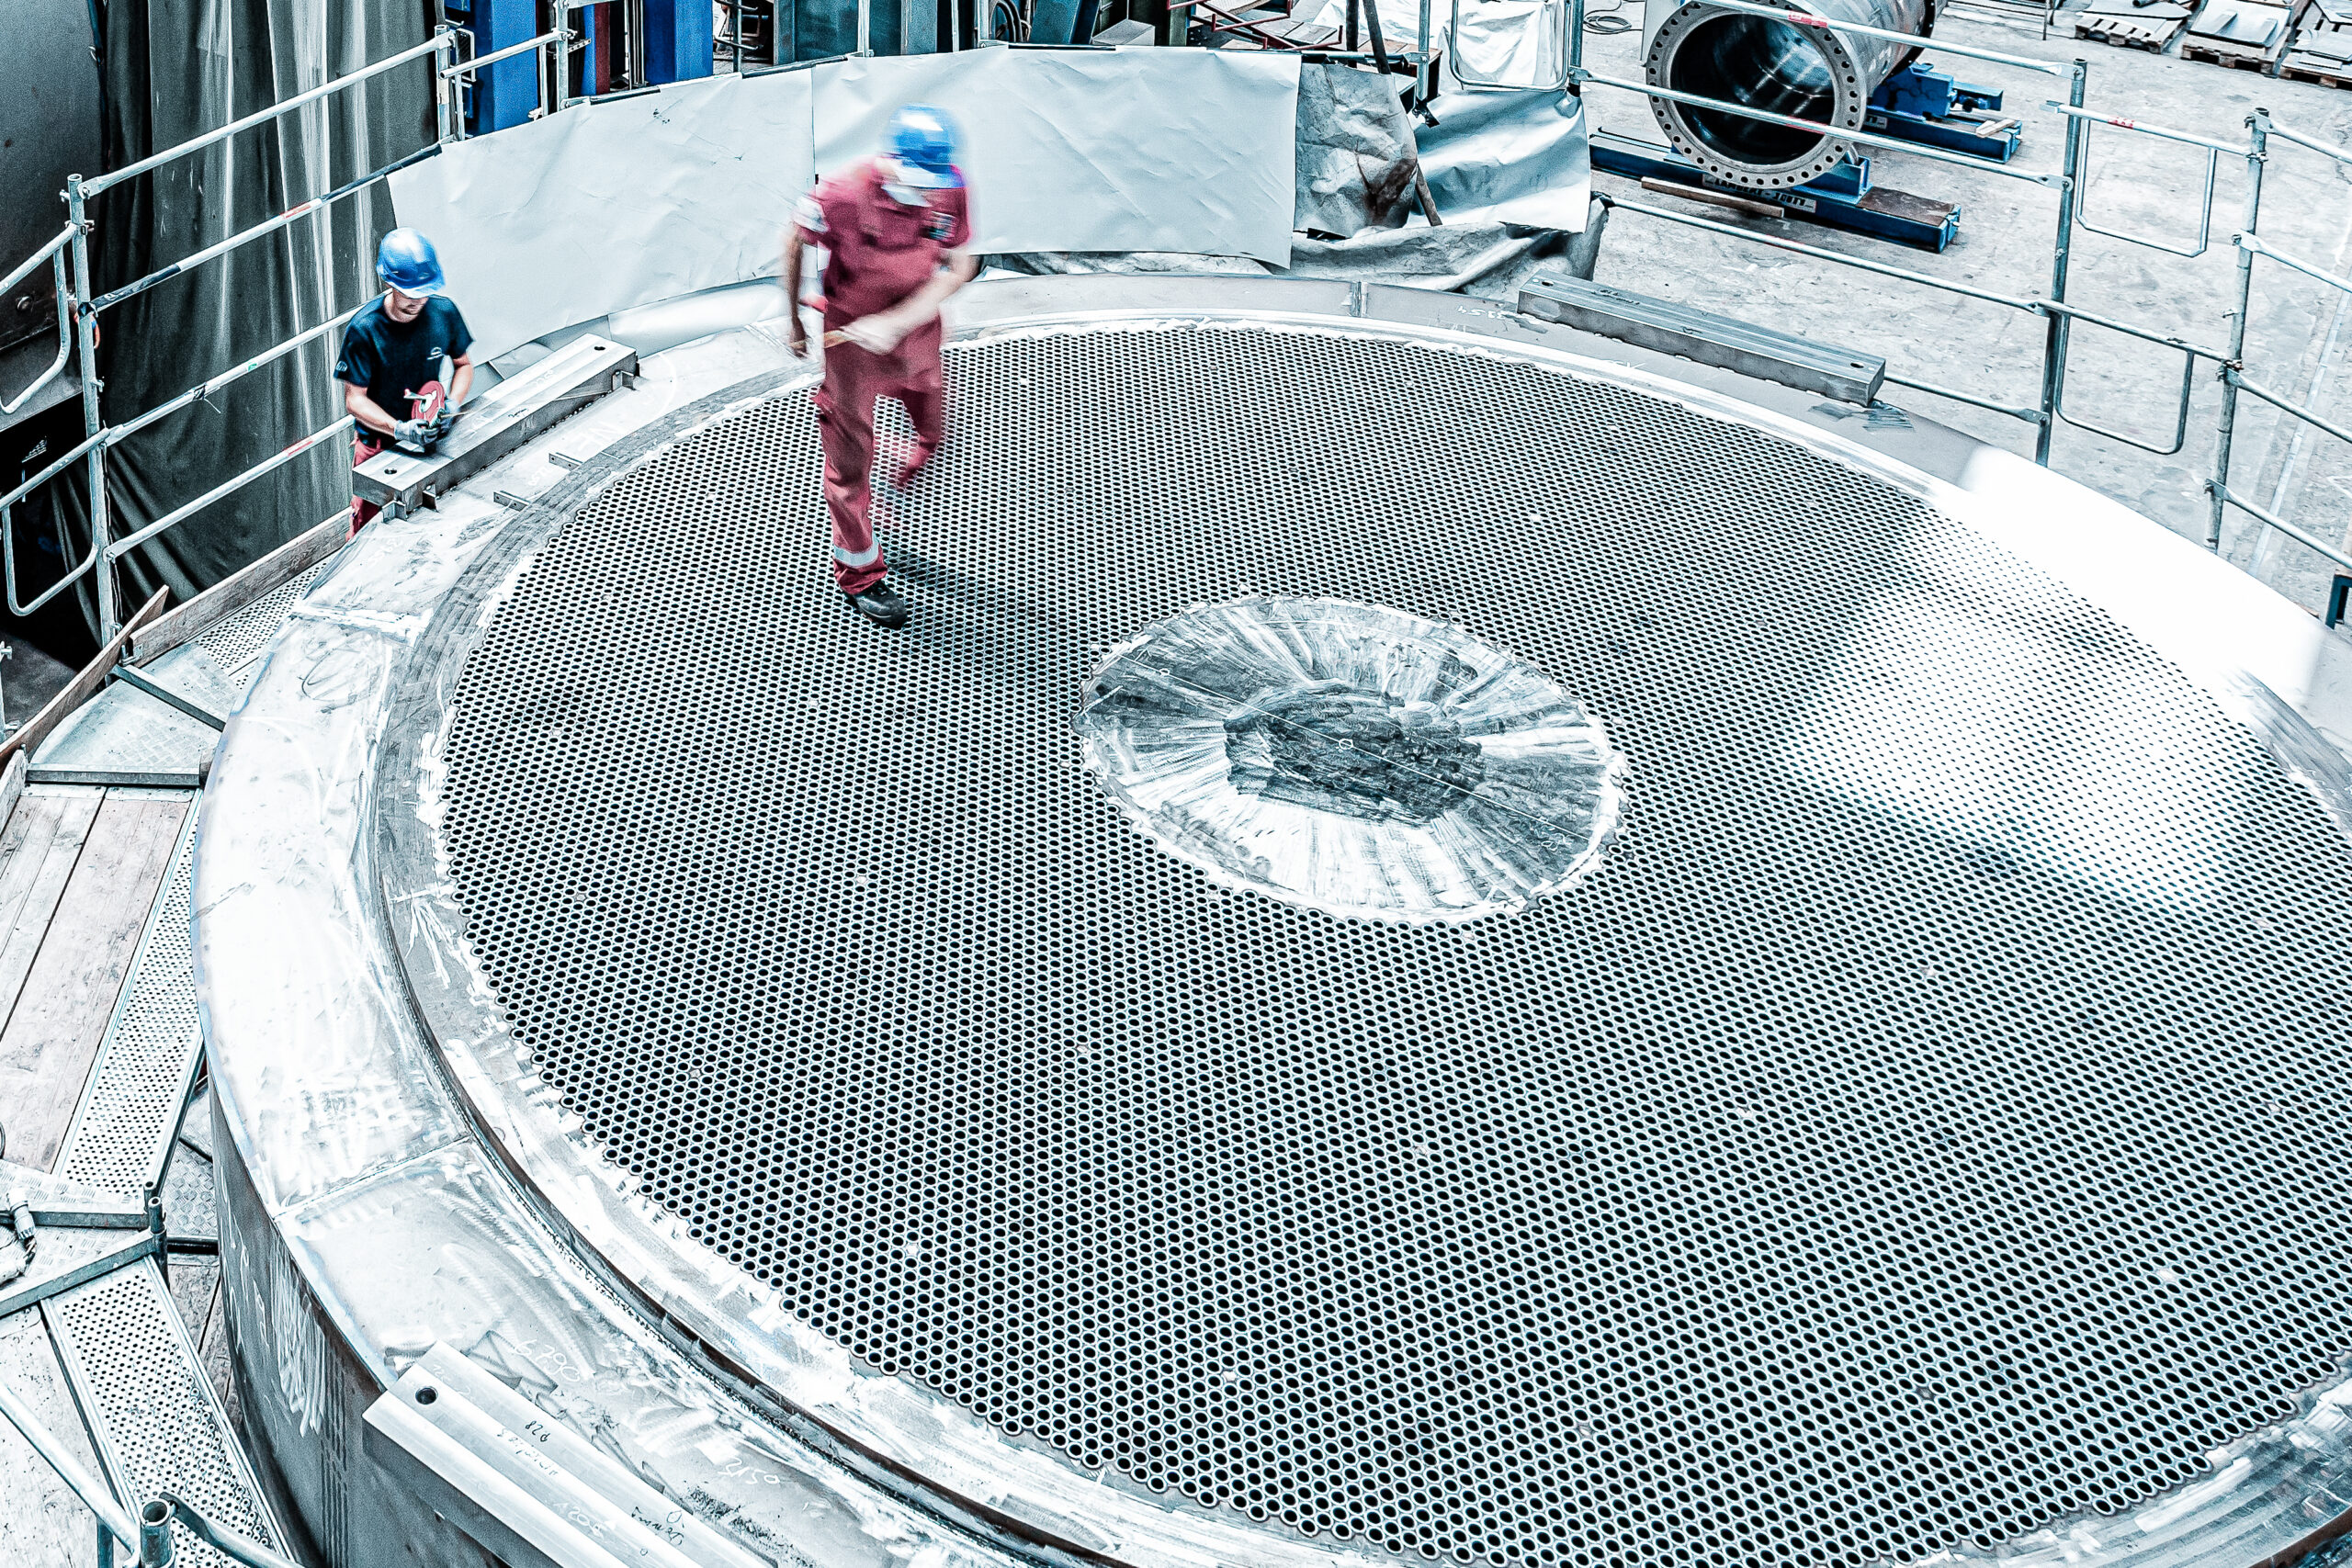
Fertigt Reaktoren, Druckbehälter und Großapparate für Chemie, Petrochemie, Power-to-X und Forschung – Engineering, Fertigung und Prüfung an einem Standort.

DWE GmbH
DeggendorfNeu auf Amplifa
Über DWE
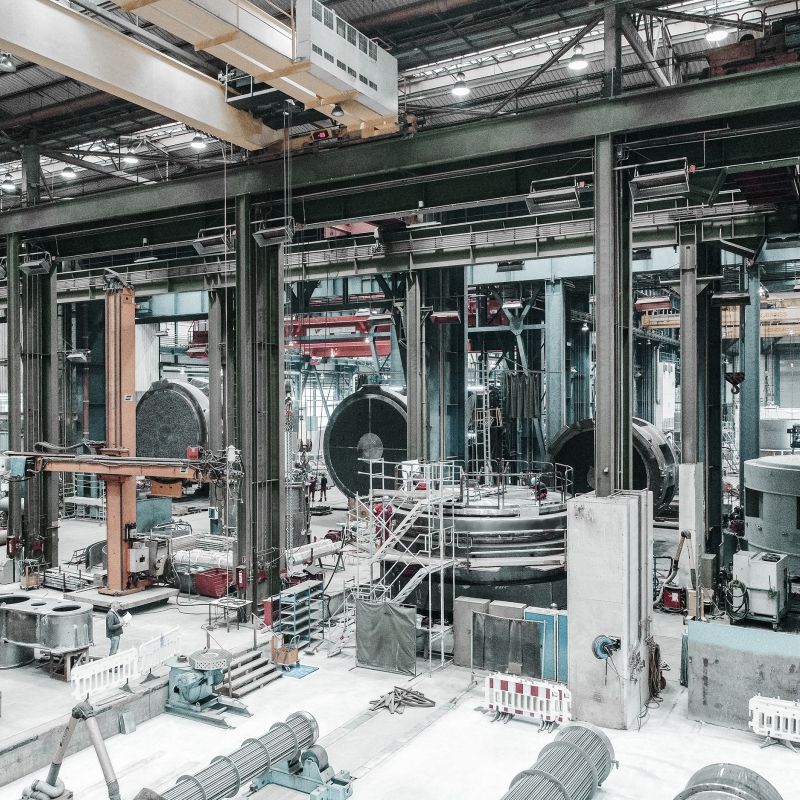
Die DWE GmbH (Deggendorfer Werft und Eisenbau) entwickelt und fertigt am Standort Deggendorf Reaktoren, Druckbehälter, Großapparate und Sonderkomponenten für die chemische und petrochemische Industrie, Raffinerien, Power-to-X-Anlagen sowie Defence-, Nuclear- und Forschungsprojekte. Die Fertigung umfasst den gesamten Prozess von der Blechbearbeitung über Walzen, Schweißen (WIG, UP, E-Hand, MAG, Orbital, Engspalt bis 400 mm Wandstärke), Wärmebehandlung (PWHT), Großzerspanung bis zur Oberflächenbehandlung einschließlich Elektropolieren. Verarbeitet werden Kohlenstoff- und niedriglegierte Stähle, Edelstähle, Duplexstähle, Nickelbasislegierungen, Titan, Zirkonium und Magnesium; für Edelstähle steht eine eigene, eisenkontaminationsfreie Fertigungshalle zur Verfügung. Bauteile bis 12 m Durchmesser, 80 m Länge und 1.500 t Stückgewicht werden über einen eigenen Donauhafen, Gleisanschluss und Schwerlastinfrastruktur transportiert. Rund 400 Mitarbeitende decken Engineering, Technikum, Fertigung und Qualitätssicherung an einem Standort ab. Seit 2026 ist das vormals zu Everllence/MAN Energy Solutions gehörende Unternehmen eigenständig unter dem Dach von Monacum Partners.
- Standort
- Deggendorf
- Verfahren
- Rohrbündelreaktoren (Salzbad-, Wasser-, Gas- und Ölbetriebene Reaktoren), Druckbehälter und Großapparate (chemische und petrochemische Industrie), Schweißen: WIG, UP, E-Hand, MAG und Orbitalschweißen, Plasmaschneiden, Brennschneiden, Kohlelichtbogen-Fugenhobeln, Walzen und Sonderumformung (Blechbearbeitung), Wärmebehandlung (PWHT) im eigenen Ofen, E-Hand-Schweißen, MAG-Schweißen
- Werkstoffe
- Stahl, Kohlenstoffstähle, Niedriglegierte Stähle, Austenitische Edelstähle, Ferritische Edelstähle, Duplexstähle, Nickelbasislegierungen, Titan
- Zertifikate
- ISO 9001, ASME U/U2/S Stamp, China Manufacturer License for Pressure Vessels (A1) & Boilers, National Board R Stamp, ISO 3834-2, EN 1090, AD 2000-Merkblatt HP 0, EN 13445 / EN 13480, DIN 2303, KTA-Zulassungen, AD 2000 HP 0, China License A1 & Boilers
- Gegründet
- 1924
- Mitarbeiter
- rund 400
- Branchen
- Chemie, Petrochemie/Raffinerien, Power-to-X / E-Fuels, Erneuerbare Energien, Defence (Navy), Nuclear/Fusionsforschung
- 01
Engineering und Auslegung
- 02
Prozessentwicklung im Technikum
- 03
Zuschnitt, Walzen und Umformung
- 04
Schweißen
- 05
Wärmebehandlung (PWHT)
- 06
Großzerspanung
- 07
Oberflächenbehandlung
- 08
Prüfung und Dokumentation
- 09
Endmontage
- 10
Logistik und Schwertransport
Werkstoffe und Verfahren
Kohlenstoffstähle
Basiswerkstoffe für Druckbehälter und Großapparate der chemischen Industrie.
Niedriglegierte Stähle
Für druck- und temperaturbeanspruchte Apparate inkl. Wärmebehandlung.
Austenitische Edelstähle
Korrosionsbeständige Apparate, in separater eisenkontaminationsfreier Fertigung gefertigt.
Ferritische Edelstähle
Für Komponenten mit Anforderungen an Reinheit und magnetische Eigenschaften.
Duplexstähle
Für hochbeanspruchte Raffinerie- und Sonderapparate.
Nickelbasislegierungen
Für Hochtemperatur- und korrosionskritische Prozesse.
Titan
Für Sonderapparate mit höchsten Korrosionsanforderungen.
Zirkonium
Für extreme Medium- und Temperaturbelastungen im Apparatebau.
Magnesium
Im Spektrum der verarbeiteten Sonderwerkstoffe genannt.
Hochtemperatur-Chromstähle
Für Hydrocracker, Hydrotreater und Reformeröfen der Petrochemie.
Wärmebehandlung (Ofen 7×7×14 m, bis 800 °C)
Spannungsarmglühen dickwandiger Apparate nach dem Schweißen, ergänzt durch mobile Systeme.
Schweißverfahren (WIG, UP, E-Hand, MAG, Orbital)
Mehrere hundert aktive Schweißverfahrensprüfungen nach AD-Merkblatt und WPS nach ASME.
Standort
Deggendorf
DEHauptsitz mit Engineering, Fertigung, Qualitätssicherung, Technikum und Labor; eigener Donauhafen, Gleisanschluss und
- Stückgewicht / Größe
- bis 12 m Ø, 80 m Länge, 1.500 t
- Losgröße
- Einzel- und Kleinserie, projektspezifisch
- Werkstoffe
- Kohlenstoff-, niedriglegierte Stähle, Edelstähle, Duplex, Nickelbasis, Titan, Zirkonium, Magnesium
- Wärmebehandlungsanlage 7×7×14 m bis 800 °C
- Großportalfräsen
- Tieflochbohranlagen
- Mehrspindel-Bohrwerke
- Mobile Wärmebehandlungssysteme
- Krankapazitäten bis 1.500 t
- Eigener Donauhafen und Gleisanschluss
Bauteile und Komponenten
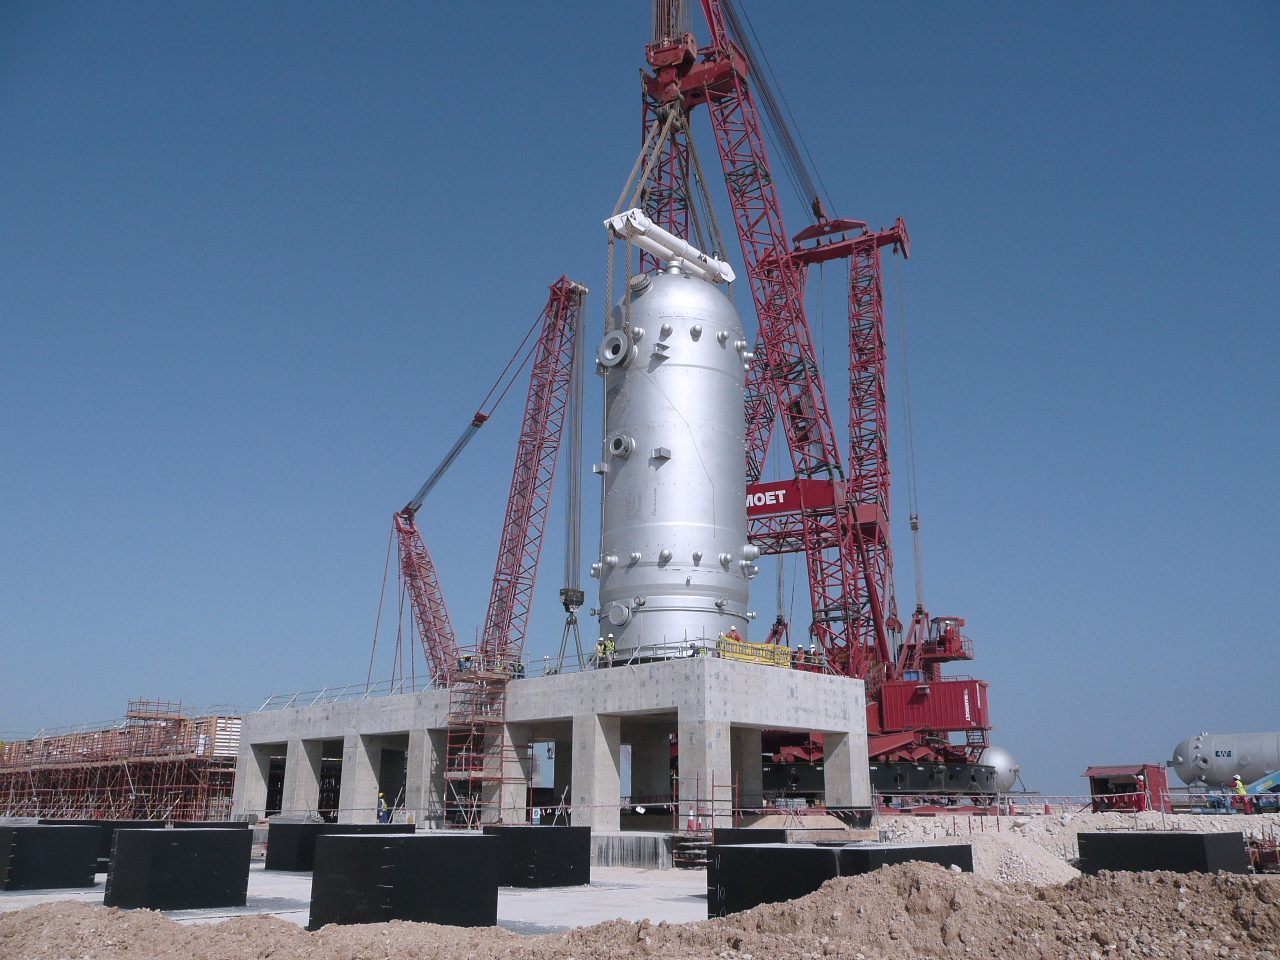
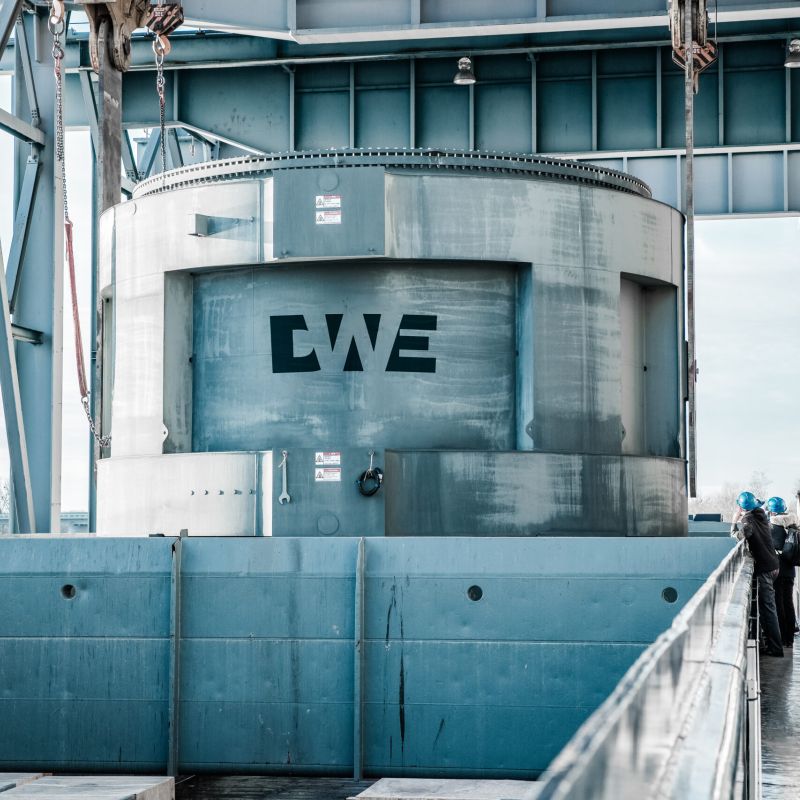
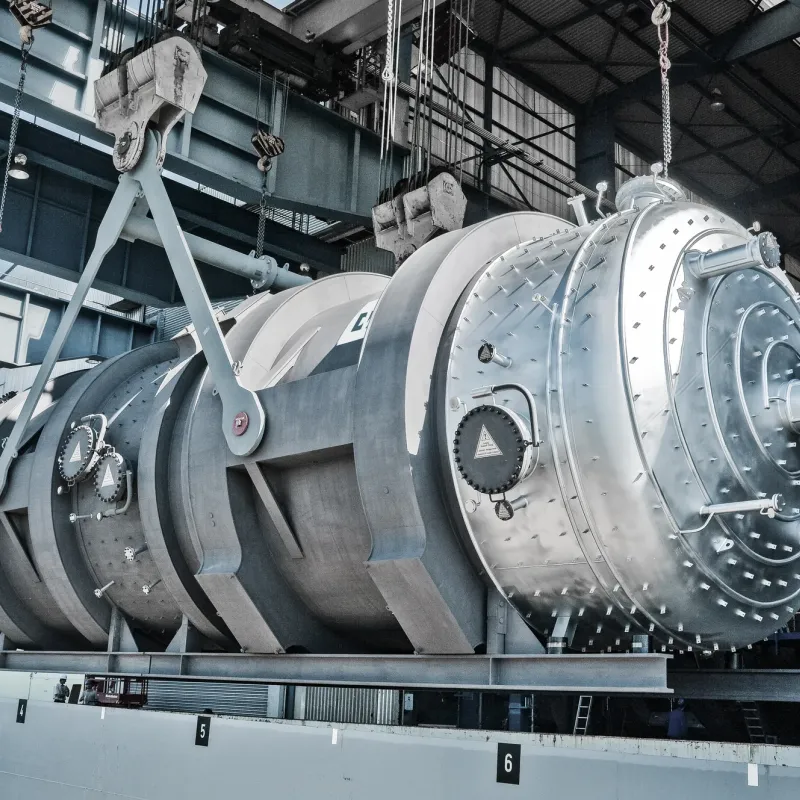
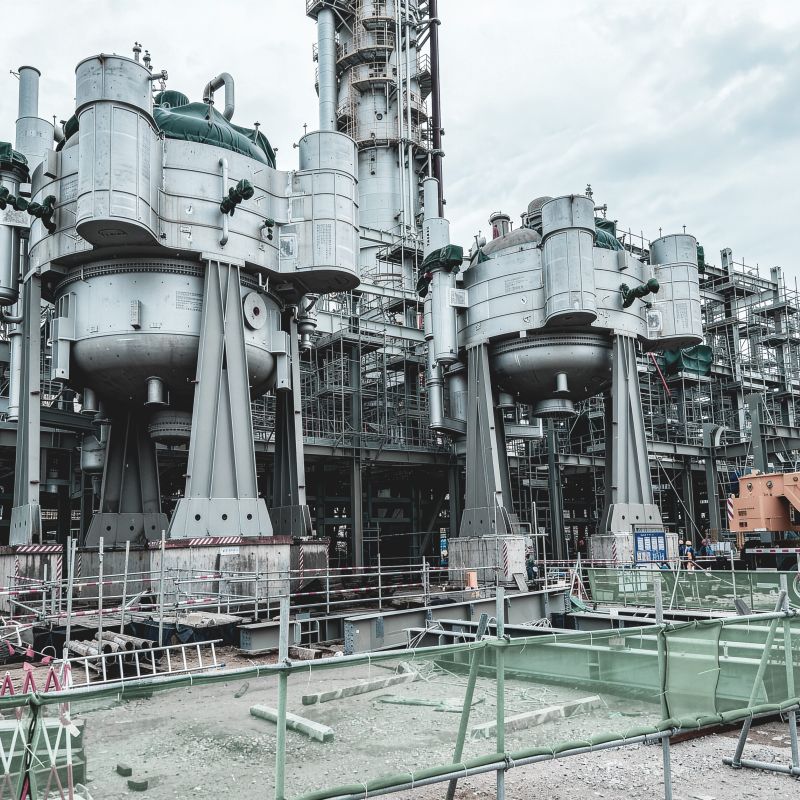
Einblicke in die Fertigung
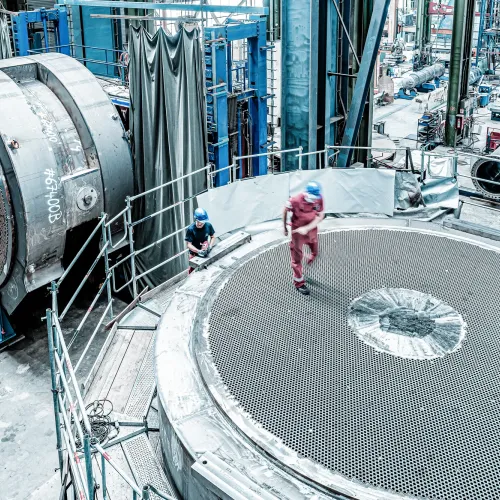
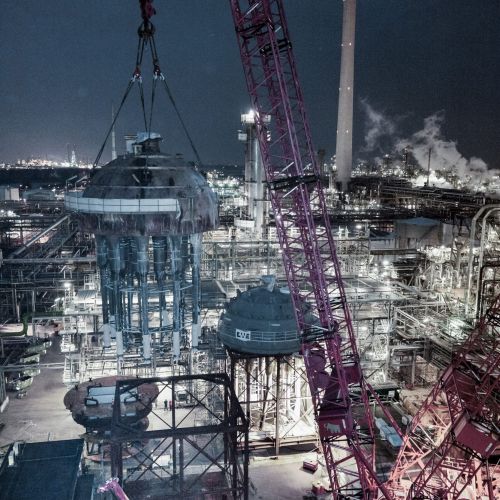
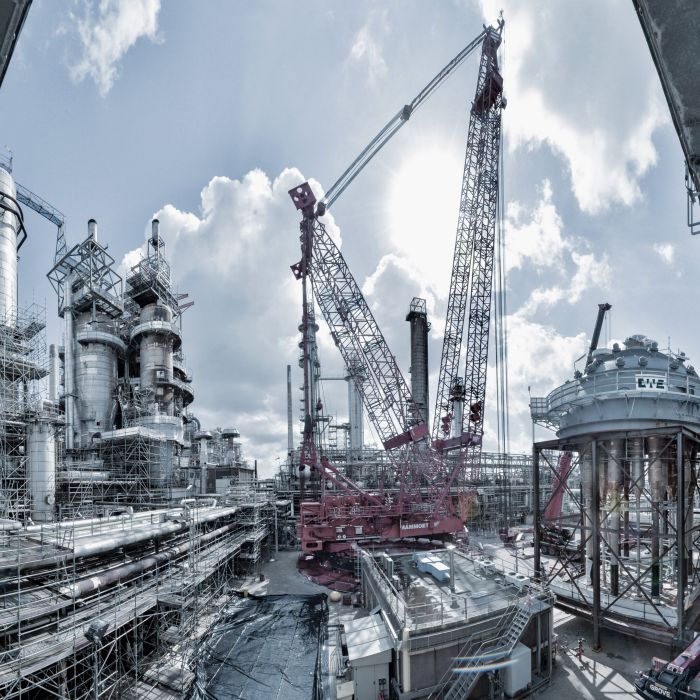
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Rohrbündelreaktoren (Salzbad-, Wasser-, Gas- und Ölbetriebene Reaktoren)Guss | – | bis 10 m Manteldurchmesser | bis 1.800 t Leergewicht | bis 60.000 Reaktionsrohre / bis 120.000 | Kohlenstoffstähle, niedriglegierte Stähle, austenitische Edelstähle, ferritische Edelstähle, Duplexstähle, Nickelbasislegierungen, Titan, Zirkonium, Magnesium |
| Druckbehälter und Großapparate (chemische und petrochemische Industrie)Guss | – | bis 80 m Länge × bis 12 m Durchmesser | 1.500 t | – | Kohlenstoffstähle, niedriglegierte Stähle, austenitische Edelstähle, ferritische Edelstähle, Duplexstähle, Nickelbasislegierungen, Titan, Zirkonium, Magnesium |
| Schweißen: WIG, UP, E-Hand, MAG und OrbitalschweißenFügen | – | Engspaltschweißen bis 400 mm Wandstärke | – | – | Kohlenstoffstähle, niedriglegierte Stähle, austenitische Edelstähle, ferritische Edelstähle, Duplexstähle, Nickelbasislegierungen, Titan, Zirkonium, Magnesium |
| Plasmaschneiden, Brennschneiden, Kohlelichtbogen-FugenhobelnTrennen | – | – | – | – | Kohlenstoffstähle, niedriglegierte Stähle, austenitische Edelstähle, ferritische Edelstähle, Duplexstähle, Nickelbasislegierungen, Titan, Zirkonium, Magnesium |
| Walzen und Sonderumformung (Blechbearbeitung)Umformung | – | – | 1.500 t | – | Kohlenstoffstähle, niedriglegierte Stähle, austenitische Edelstähle, ferritische Edelstähle, Duplexstähle, Nickelbasislegierungen, Titan, Zirkonium, Magnesium |
| Wärmebehandlung (PWHT) im eigenen OfenWärmebehandlung | – | 14 m × 7 m × 7 m | – | – | Kohlenstoffstähle, niedriglegierte Stähle, austenitische Edelstähle, ferritische Edelstähle, Duplexstähle, Nickelbasislegierungen, Titan, Zirkonium, Magnesium |
| E-Hand-SchweißenFügen | – | – | – | – | Kohlenstoffstähle, niedriglegierte Stähle, austenitische Edelstähle, ferritische Edelstähle, Duplexstähle, Nickelbasislegierungen, Titan, Zirkonium, Magnesium |
| MAG-SchweißenFügen | – | – | – | – | Kohlenstoffstähle, niedriglegierte Stähle, austenitische Edelstähle, ferritische Edelstähle, Duplexstähle, Nickelbasislegierungen, Titan, Zirkonium, Magnesium |
| WIG-Schweißen (TIG)Fügen | – | – | – | – | Kohlenstoffstähle, niedriglegierte Stähle, austenitische Edelstähle, ferritische Edelstähle, Duplexstähle, Nickelbasislegierungen, Titan, Zirkonium, Magnesium |
| UP-Schweißen (Unterpulverschweißen)Fügen | – | – | – | – | Kohlenstoffstähle, niedriglegierte Stähle, austenitische Edelstähle, ferritische Edelstähle, Duplexstähle, Nickelbasislegierungen, Titan, Zirkonium, Magnesium |
| OrbitalschweißenFügen | – | – | – | – | Kohlenstoffstähle, niedriglegierte Stähle, austenitische Edelstähle, ferritische Edelstähle, Duplexstähle, Nickelbasislegierungen, Titan, Zirkonium, Magnesium |
| EngspaltschweißenFügen | – | bis 400 mm Wandstärke | – | – | Kohlenstoffstähle, niedriglegierte Stähle, austenitische Edelstähle, ferritische Edelstähle, Duplexstähle, Nickelbasislegierungen, Titan, Zirkonium, Magnesium |
| Schwerlast HEB und Handling (Krankapazitäten bis 1.500 t)Montage | – | – | 1.500 t | – | – |
| EndmontageMontage | – | – | – | – | – |
| Montage und Installation vor OrtMontage | – | – | – | – | – |
| Großzerspanung, Großportalfräsen, Tieflochbohranlagen, Mehrspindel-BohrwerkeZerspanung | – | – | – | – | Kohlenstoffstähle, niedriglegierte Stähle, austenitische Edelstähle, ferritische Edelstähle, Duplexstähle, Nickelbasislegierungen, Titan, Zirkonium, Magnesium |
| Oberflächenbehandlung, inkl. ElektropolierenOberfläche | – | – | – | – | austenitische Edelstähle, ferritische Edelstähle |
| ZfP: Ultraschall (UT), Durchstrahlung, u.a.Prüfung | – | – | – | – | – |
| Qualitätssicherung, Dokumentation und Nachweisführung, Druck- und Dichtheitsprüfungen,Prüfung | – | – | – | – | – |
| Engineering, thermische, verfahrenstechnische und mechanische Auslegung, Konstruktion, CFD-,Engineering | – | – | – | – | – |
| Prozesstechnik, Verfahrensentwicklung (Technikum, Pilotanlagen, Numbering-up)Engineering | – | – | – | – | – |
| Pilotanlagen mit Wärmeträgersalzen oder ÖlthermostatenEngineering | – | – | – | – | – |
| FCC-Reaktoren und Regeneratoren bis ~10 m Durchmesser mit Einbauten, Zyklonen, FeuerfestauskleidungGuss | – | ~10 m Durchmesser | – | – | Hochtemperatur-Chromstähle, austenitische Edelstähle, Duplexstähle, Nickelbasislegierungen, Titan, Zirkonium |
| Hydrocracker und Hydrotreater (Hochdruckreaktoren mit Edelstahlplattierung / Weld Overlay und PWHT)Guss | – | – | – | – | Hochtemperatur-Chromstähle, austenitische Edelstähle |
| Reformeröfen sowie Rohrbündel für Konvektions- und StrahlungszonenGuss | – | – | – | – | Hochtemperatur-Chromstähle |
| Regeneratorhauben bis 20 m DurchmesserGuss | – | 20 m | – | – | Hochtemperatur-Chromstähle |
| Internals (Air Grids, Dampfringe, Combustor-Riser, Internal Risers)Montage | – | – | – | – | Hochtemperatur-Chromstähle |
| Rohrleitungen und Hochtemperaturkomponenten (Vapour Lines, Overhead Lines, Riser,Guss | – | – | – | – | Hochtemperatur-Chromstähle, Duplexstähle, Nickelbasislegierungen, Titan, Zirkonium |
| Sonderapparate: Waste Heat Recovery Units (WHRU), HochdruckapparateGuss | – | – | – | – | Duplexstähle, Nickelbasislegierungen, Titan, Zirkonium |
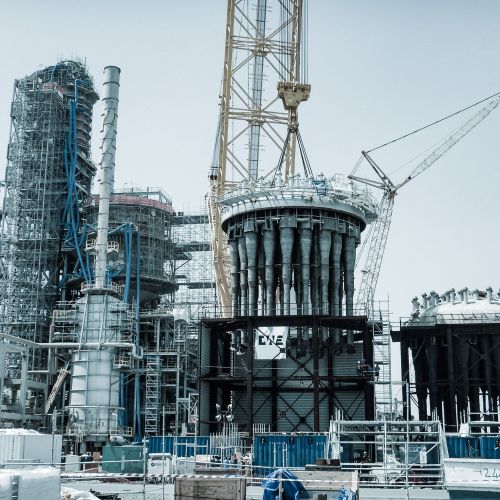
| FCC-Turnaround: Fertigung, Lieferung und Montage von Reaktoroberteilen (9 m Ø, 15 m Länge, ~240 t)Montage | – | 15 m × 9 m | ca. 240 t | – | Hochtemperatur-Chromstähle |
| Turnaround-, Revamp- und Shutdown-Services inkl. Engineering, Machbarkeitsstudien, Logistik,Engineering | – | – | – | – | – |
| Methanisierungsreaktoren (CO₂-Methanisierung, eigene Prozesslizenz)Guss | – | – | – | – | – |
| Methanolsynthese-Reaktoren (eigene Prozesslizenz)Guss | – | – | – | – | – |
| RWGS-Reaktoren (mit Shell entwickelt, für E-Fuels / eSAF)Guss | – | – | – | – | – |
| Separate Edelstahl- und Sonderwerkstofffertigung (eisenkontaminationsfrei, höchste Reinheit,Oberfläche | – | – | – | – | austenitische Edelstähle, ferritische Edelstähle, Duplexstähle, Nickelbasislegierungen, Titan, Zirkonium, Magnesium |
| Fertigung wissenschaftlicher Großvorhaben (Plasmagefäß Wendelstein 7-X, ITER-Kryostaten,Guss | – | – | – | – | – |
| Schiffbauhistorie (HYDROKLAPP® Klappschuten)Montage | – | – | – | – | Stahl |
7 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Wärmebehandlungsanlage (Ofen) | – | 1 | 7 m × 7 m × 14 m, bis 800 °C | – | Deggendorf |
| Großportalfräsen | – | – | – | – | Deggendorf |
| Tieflochbohranlagen | – | – | – | – | Deggendorf |
| Mehrspindel-Bohrwerke | – | – | – | – | Deggendorf |
| Mobile Wärmebehandlungssysteme | – | – | – | – | Deggendorf |
| Eigener Donauhafen, Gleisanschluss und Schwerlastinfrastruktur (Logistik) | – | – | – | – | Deggendorf |
| Krankapazitäten bis 1.500 t | – | – | – | – | Deggendorf |
Zusatzleistungen
Referenzkunden
Qualität und Zertifizierungen
Die Qualitätssicherung ist integraler Bestandteil der Fertigung und umfasst Werkstoffprüfungen, Maßkontrollen, zerstörungsfreie Prüfungen (Ultraschall, Durchstrahlung) sowie Druck- und Dichtheitsprüfungen mit lückenloser Dokumentation. Mehrere hundert aktive Schweißverfahrensprüfungen nach AD-Merkblatt sowie WPS nach ASME sichern die Schweißtechnik.
| Nachweis | Deggendorf |
|---|---|
| ISO 9001 | |
| ISO 3834-2 | |
| EN 1090 | |
| AD 2000 HP 0 | |
| EN 13445 / EN 13480 | |
| ASME U/U2/S Stamp | |
| National Board R Stamp | |
| China License A1 & Boilers | |
| DIN 2303 | |
| KTA-Zulassungen |
Historie
- 1924
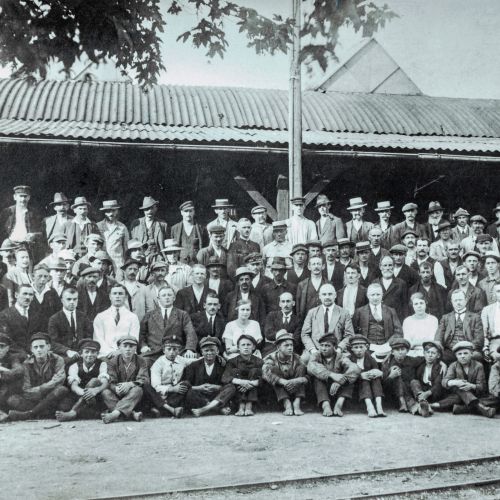
Gründung der Deggendorfer Werft und Eisenbau am 6. März 1924, zunächst Bau und Umbau von Binnenschiffen
- 1950
Gründung der Abteilung Behälter- und Apparatebau
- 1955
Bau des ersten Reaktors (Kontaktofen mit 3.700 Rohren)
- 1958
Entwicklung der längsgeteilten Klappschute HYDROKLAPP® als erste Werft der Welt
- 1960
Auslieferung des 25. Reaktors
- 1970
Auslieferung des 200. Reaktors
- 1974
Auslieferung des 300. Reaktors
- 1983
Baubeginn Versuchslabor und Technikum für Pilotreaktoren
- 1985
Auslieferung des 400. Reaktors
- 1987
Stapellauf des größten Flusskreuzfahrtschiffs Mozart
- 1994
Weltweit erster druckfester Salzbadreaktor und Auslieferung des 500. Reaktors
- 1996
Erste FCC-Anlagenprojekte, Geschäft mit Raffineriekomponenten
- 2001
Einstellung des Schiffbaus, Fokus auf Apparate-, Anlagen- und Reaktorbau
- 2003
Beginn Fertigung des Plasmagefäßes für Wendelstein 7-X; danach ITER, KATRIN, CERN, Ariane-5
- 2012
Erster Reaktor für die größte CO₂-basierte Methanisierungsanlage in Werlte
- 2022
Methanolreaktor für die EFuel-Anlage Haru Oni in Chile
- 2023
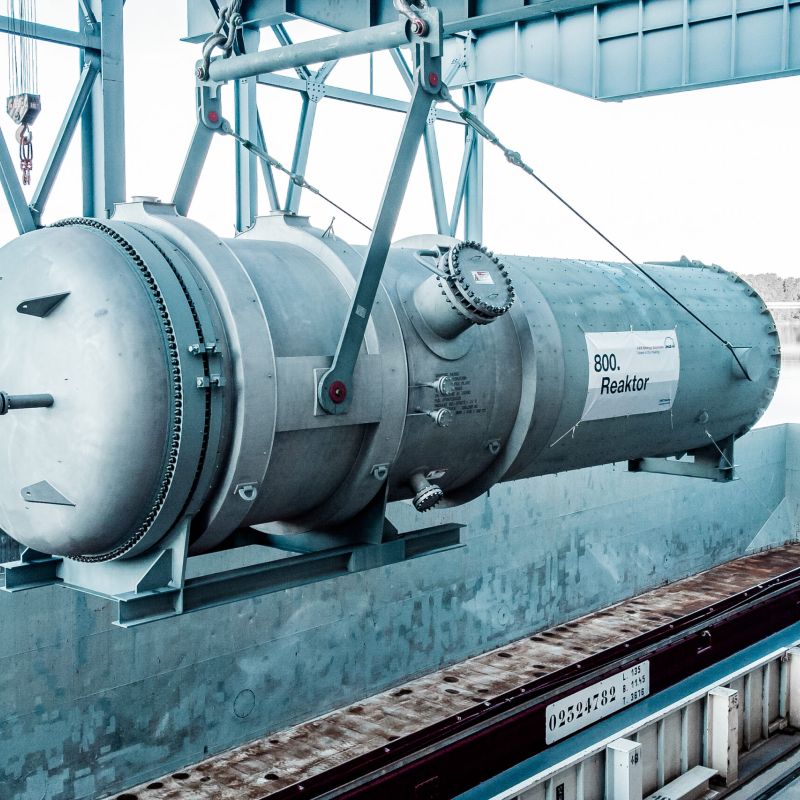
Auslieferung des 800. Reaktors
- 2026
Eigenständiges Unternehmen unter dem Dach von Monacum Partners (vormals Teil von Everllence/MAN Energy Solutions)