Ist das Ihr Unternehmen? Profil übernehmen
Zink- und Aluminiumdruckgussteile mit eigenem Formenbau, CNC-Bearbeitung und Baugruppenfertigung für Automotive und weitere Branchen.
Eisenmann Druckguss GmbH
Villingen-Schwenningen (Werk I, II, III)Neu auf Amplifa
Über EISENMANN Druckguss
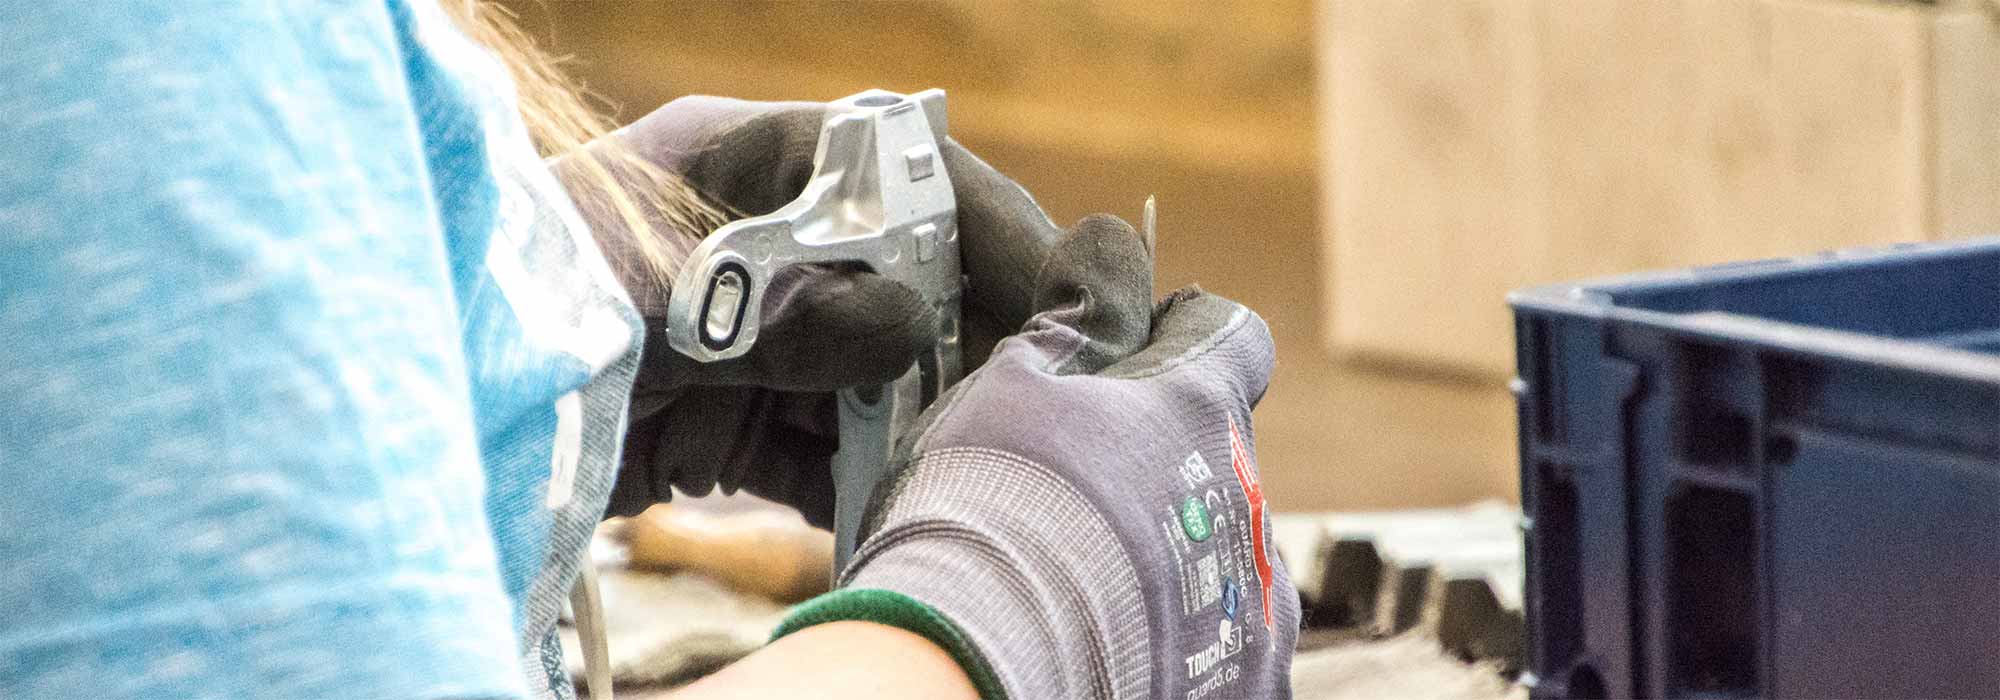
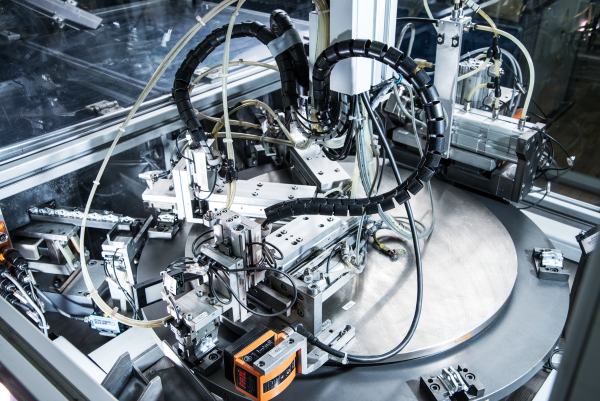
Die Eisenmann Druckguss GmbH fertigt seit 1933 hochpräzise Bauteile aus Zink und Aluminium im Druckgussverfahren. Das Produktportfolio umfasst Zinkdruckgussteile von 1 g bis 3.500 g auf 17 vollautomatischen Gießzellen (20 t bis 200 t Schließkraft) sowie Aluminiumdruckgussteile von 16 g bis 6.000 g auf zehn Kaltkammer-Gießzellen mit 350 t bis 1.050 t Schließkraft. Mit der eigenen „cast-to-size“-Technologie (Fertigguss) kann in vielen Fällen auf mechanische Nachbearbeitung verzichtet werden. Zum Leistungspektrum gehören zudem der eigene Formen- und Werkzeugbau, die 4- und 5-achsige CNC-Bearbeitung auf zwölf überwiegend doppelspindligen Bearbeitungszentren, Oberflächenveredelung, Komponenten- und Baugruppenfertigung bis zu 30 Einzelteile inklusive Röntgen- und Dichtheitsprüfung sowie Entwicklung mit CAE und Moldflow-3D-Simulation. Kunden stammen unter anderem aus Automotive, Antriebs- und Feinwerktechnik, Maschinenbau, Elektro, Medizintechnik und Luft- und Raumfahrt. Rund 170 Mitarbeitende produzieren an drei Werken in Villingen-Schwenningen jährlich mehr als 80 Millionen Teile.
- Standort
- Villingen-Schwenningen
- Verfahren
- Zinkdruckguss, Aluminiumdruckguss (Kaltkammer), Fertigguss / cast-to-size, CNC-Bearbeitung (4- und 5-Achsen, spanabhebend), 5-Achs-Fräsen, Oberflächenveredelung (Zink Nickel, KTL, Dickschichtpassivierung, Blaupassivierung,, Chromatieren, Pulverbeschichtung
- Werkstoffe
- Zinklegierung ZL0410 / ZL5, Zinklegierung ZL0430 / ZL2, Aluminiumlegierung 226 D, Aluminiumlegierung 230 D, Aluminiumlegierung 231 D, Aluminiumlegierung 239 D, Aluminiumlegierung EN AC-43500, Aluminiumlegierung 226 D (EN AC-Al Si9Cu3(Fe))
- Zertifikate
- ISO 9001:2015, IATF 16949:2016, DIN EN ISO 14001, DIN EN ISO 50001, ISO 9001, IATF 16949, ISO 14001, ISO 50001
- Gegründet
- 1933
- Mitarbeiter
- 170
- Branchen
- Automotive, Antriebs- und Feinwerktechnik, Beschläge, Maschinenbau, Haustechnik/Sanitär, Elektro/Elektronik
- 01
Entwicklung / Prototypen (CAE, Moldflow 3D, 3D-Druck)
- 02
Formen- und Werkzeugbau
- 03
Zink-/Aluminiumdruckguss
- 04
CNC-Bearbeitung (4-/5-achsig)
- 05
Oberflächenveredelung
- 06
Komponenten-/Baugruppenfertigung inkl. Prüfung
- 07
Projektmanagement und Auslieferung
Werkstoffe und Verfahren
Zinklegierung ZL0410 / ZL5
Zinkdruckguss für Teile von 1 g bis 3.500 g mit hoher Maßhaltigkeit und Werkzeugstandzeit.
Zinklegierung ZL0430 / ZL2
Zinklegierung für Präzisionsteile mit kurzen Gieszyklen und hoher Festigkeit.
Aluminiumlegierung 226 D (EN AC-Al Si9Cu3(Fe))
Aluminiumlegierung für Kaltkammer-Druckgussteile von 16 g bis 6.000 g.
Aluminiumlegierung 230 D (EN AC-Al Si12(Fe))
Aluminiumlegierung mit guter Gießbarkeit für komplexe Geometrien.
Aluminiumlegierung 231 D (EN AC-Al Si12Cu1(Fe))
Aluminiumlegierung für belastbare Druckgussteile.
Aluminiumlegierung 239 D (EN AC-Al Si10Mg(Fe))
Aluminiumlegierung mit hoher Festigkeit und Korrosionsbeständigkeit.
Aluminiumlegierung EN AC-Al Si10MnMg(Fe)
Aluminiumlegierung für hochbelastbare, dünnwandige Strukturteile.
Fertigguss-Technologie
Gießverfahren zur maximalen Gießgenauigkeit, das maschinelle Nachbearbeitung oft überflüssig macht.
High-Speed-Cutting (Formenbau)
Technologie zur Vor- und Fertigbearbeitung feinster Konturen im Werkzeugbau.
4-/5-achsige CNC-Bearbeitung
Spanende Bearbeitung im Tausendstelmillimeter-Bereich auf überwiegend doppelspindligen Zentren.
Oberflächenveredelung
Verfahren wie Zink Nickel, KTL, Verchromen, Vergolden und Pulverbeschichtung für Korrosionsschutz bis 720 h Salzsprühnebel.
Rapid Prototyping
Kunststoff-Lasersinterteile und STL-Teile für Prototypen und Muster.
Standorte
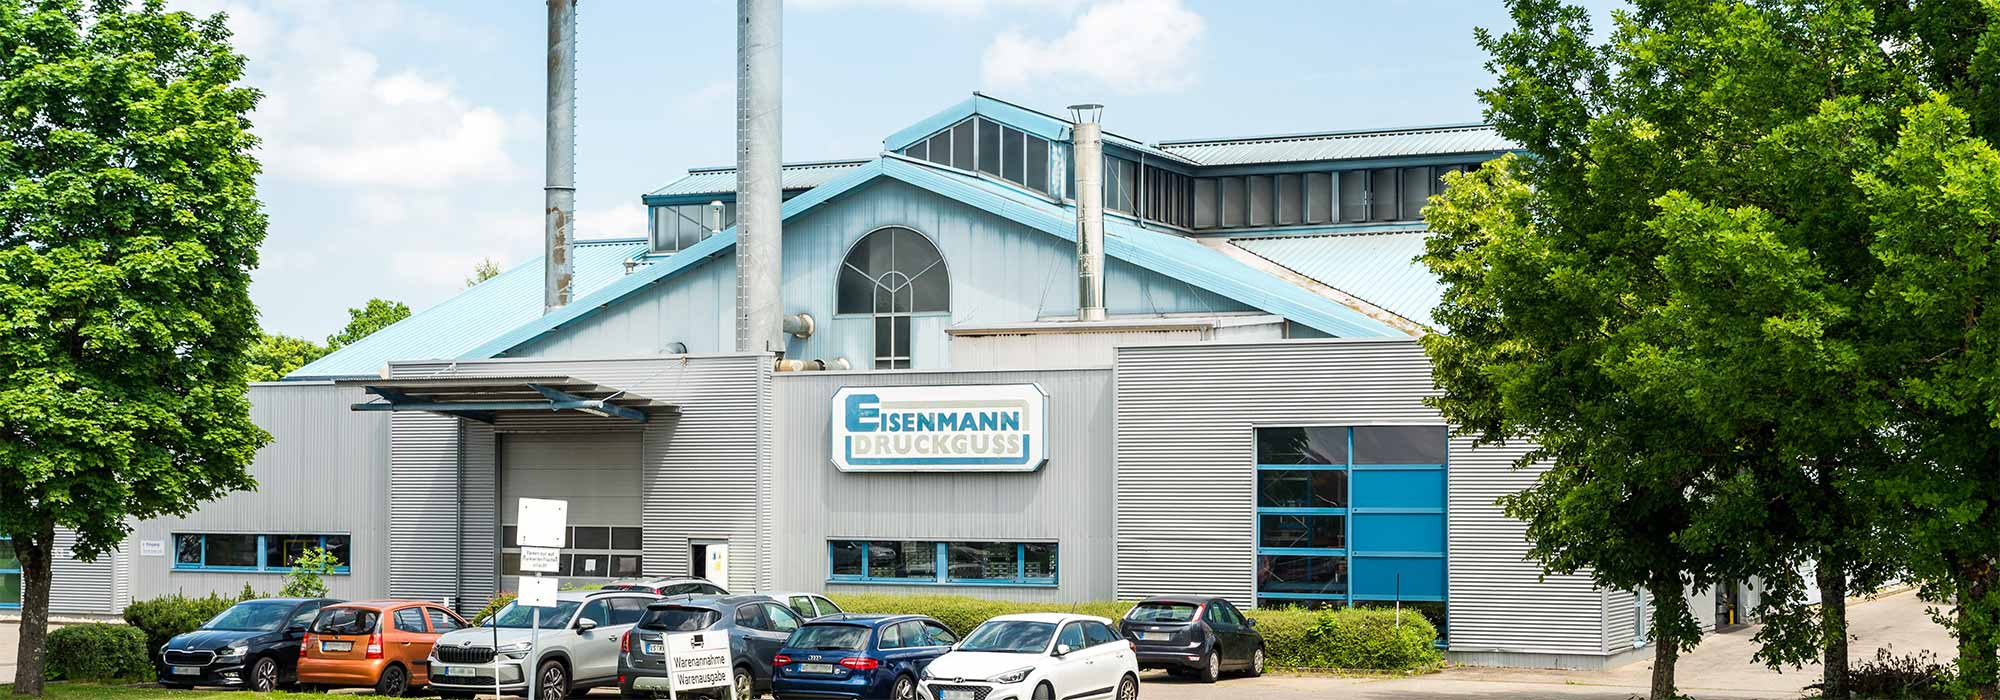
Werk I – Villingen-Schwenningen
DEZinkdruckguss und Verwaltung
- Stückgewicht / Größe
- 1 g – 3.500 g
- Losgröße
- Serienfertigung
- Werkstoffe
- ZnAl4Cu1, ZnAl4Cu3
- 17 vollautomatische Druckgussgießzellen (20 t – 200 t Schließkraft)
- Transfer- und Sondermaschinen
Werk II – Villingen-Schwenningen
DEAluminiumdruckguss
- Stückgewicht / Größe
- 16 g – 6.000 g
- Losgröße
- Serienfertigung
- Werkstoffe
- EN AC-46000, EN AC-44300, EN AC-47000, EN AC-43400, EN AC-43500
- 10 vollautomatische Kaltkammer-Gießzellen (350 t – 1.050 t Schließkraft)
Werk III – Villingen-Schwenningen
DECNC-Technik
- Losgröße
- Serienfertigung
- Werkstoffe
- Zink- und Aluminiumdruckgussteile
- 12 4-/5-achsige Bearbeitungszentren (überwiegend doppelspindlig)
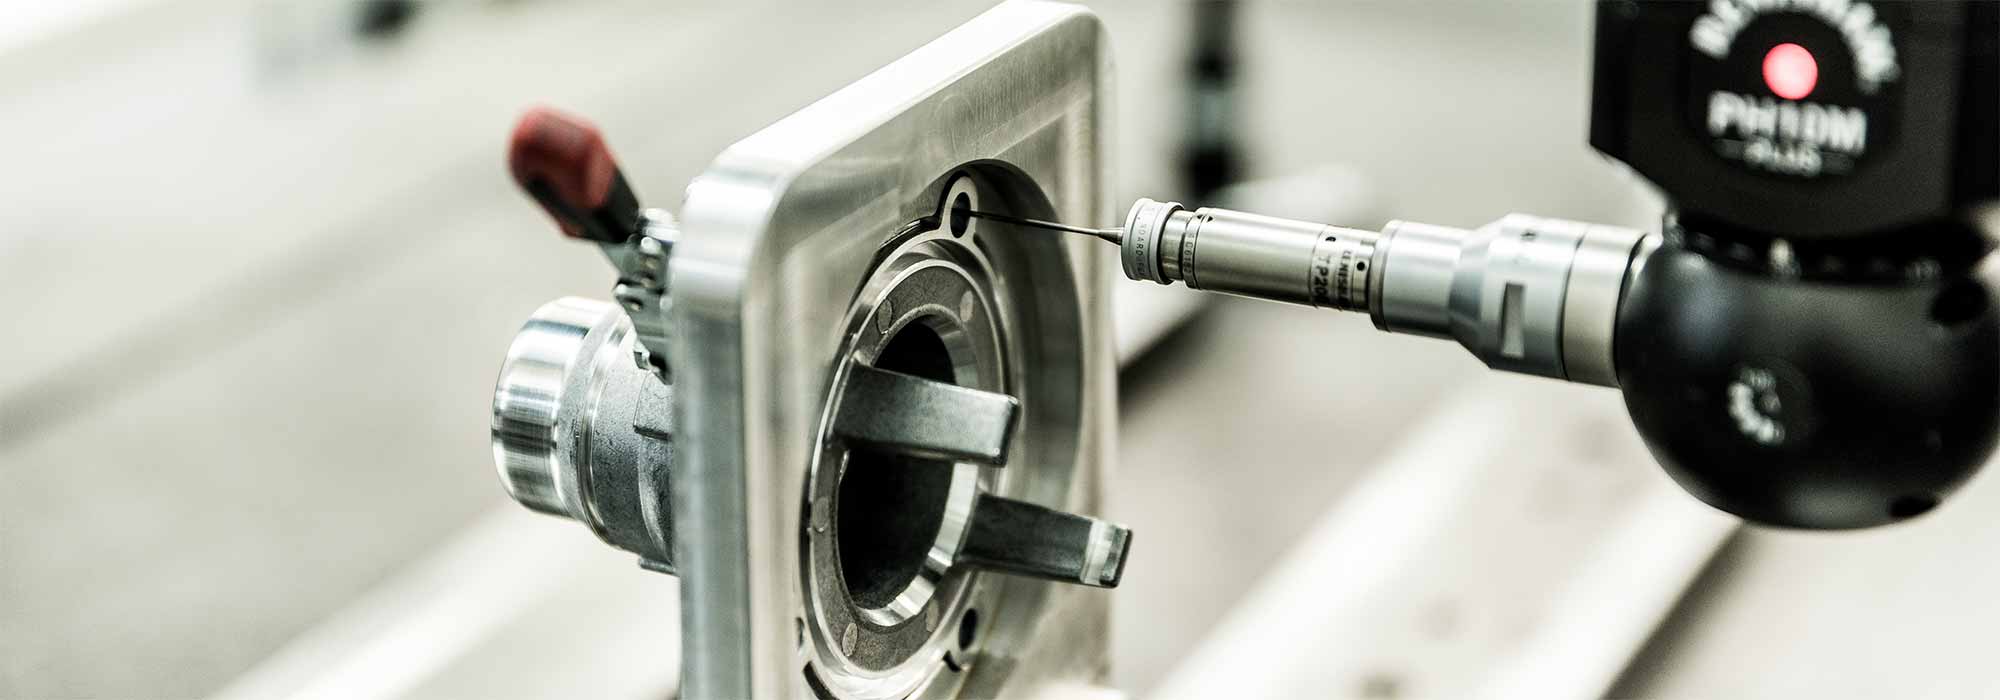
- 3D-Messmaschinen
Bauteile
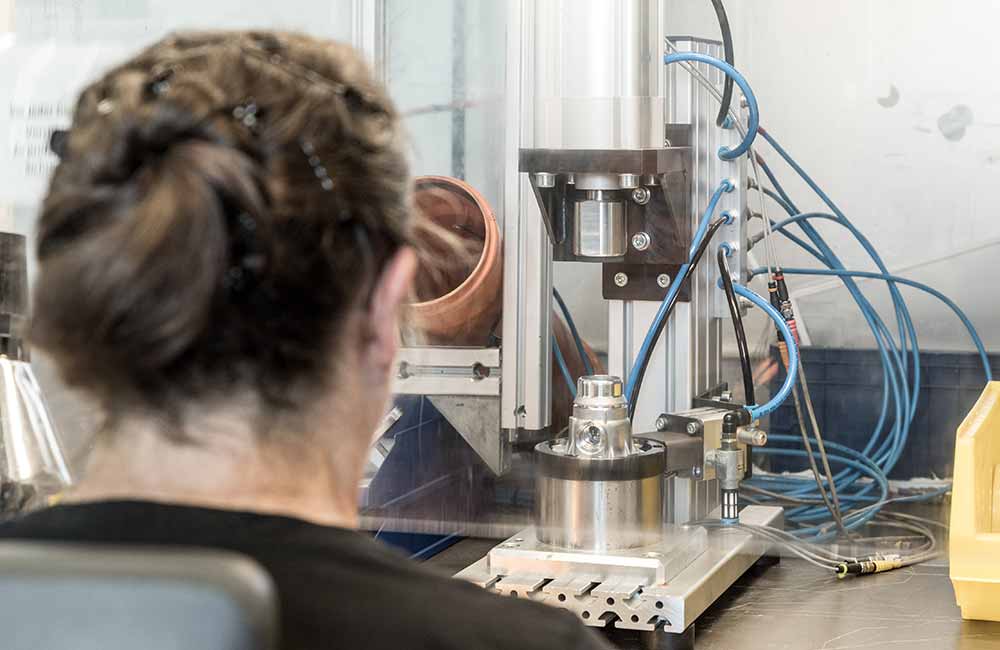
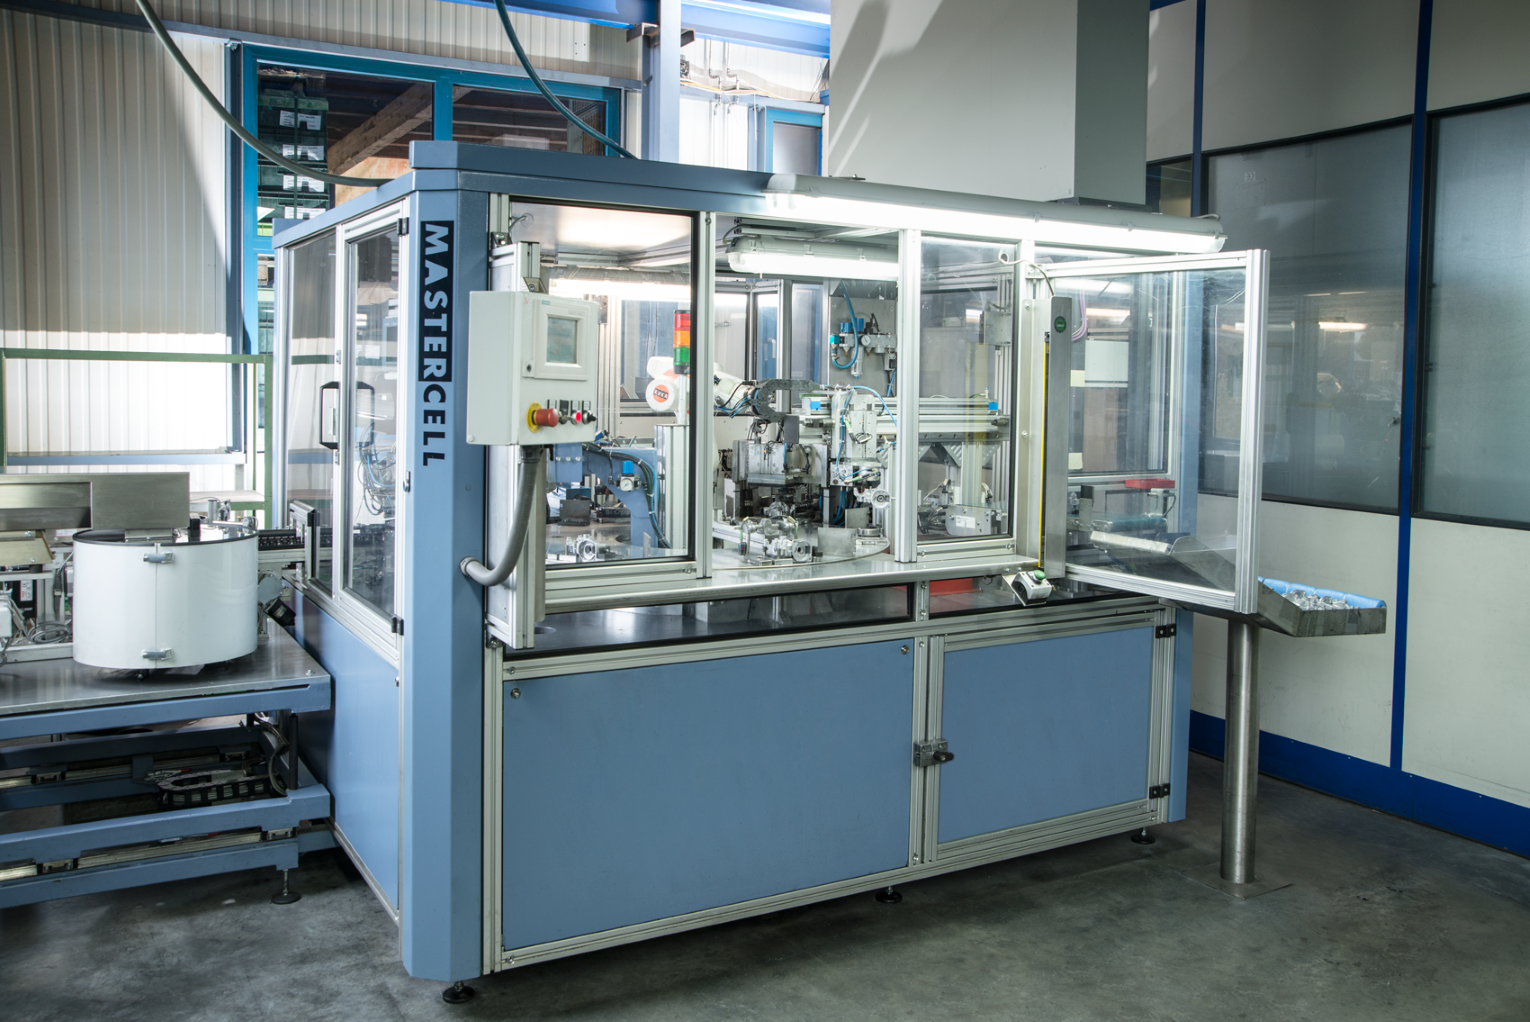
Einblicke in die Fertigung

Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| ZinkdruckgussGuss | – | – | 1g – 3.500g | – | ZnAl4Cu1, ZnAl4Cu3 |
| Aluminiumdruckguss (Kaltkammer)Guss | – | – | 16g – 6.000g | – | EN AC-Al Si9Cu3(Fe), EN AC-Al Si12(Fe), EN AC-Al Si12Cu1(Fe), EN AC-Al Si10Mg(Fe), EN AC-Al Si10MnMg(Fe) |
| Fertigguss / cast-to-sizeGuss | – | – | – | – | Aluminium |
| CNC-Bearbeitung (4- und 5-Achsen, spanabhebend)Zerspanung | Tausendstelmillimeter-Bereich | – | – | – | Zinkdruckgussteile, Aluminiumdruckgussteile |
| 5-Achs-FräsenZerspanung | – | – | – | – | – |
| Oberflächenveredelung (Zink Nickel, KTL, Dickschichtpassivierung, Blaupassivierung,Oberfläche | – | – | – | – | Aluminiumdruckgussteile, Zinkdruckgussteile |
| ChromatierenOberfläche | – | – | – | – | Zink |
| PulverbeschichtungOberfläche | – | – | – | – | Zink, Aluminium |
| Baugruppenfertigung / Montage (inkl. Röntgen- und Dichtheitsprüfung, Füge- und Klebetechnik)Montage | – | – | – | – | – |
| Formen- und Werkzeugbau (Konstruktion, Simulation, Angussberechnung, Formherstellung, Bemusterung,Engineering | – | – | – | – | – |
| Entwicklung / Prototypen (CAE, Moldflow 3D Simulation, STL-Teile, 3D-Druck, Sandguss/Feinguss,Engineering | – | – | – | – | – |
| 3D-Druck / Rapid Prototyping (Kunststoff-Lasersinterteile)Additiv | – | – | – | – | Kunststoff |
| Prüfung (3D-Messmaschinen, Röntgenprüfung, Dichtheitsprüfung)Prüfung | – | – | – | – | – |
5 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Kaltkammer-Druckgussmaschine (vollautomatische Gießzelle) | – | 10 | Schließkraft 350t bis 1.050t | – | Werk II Villingen-Schwenningen |
| Druckgussmaschine (vollautomatische Gießzelle) | – | 17 | Schließkraft 20t bis 200t | – | Werk I Villingen-Schwenningen |
| 4-/5-Achsiges Bearbeitungszentrum (überwiegend doppelspindlig) | – | 12 | – | – | Werk III Villingen-Schwenningen |
| 3D-Messmaschine | – | – | – | – | Villingen-Schwenningen |
| Transfer- und Sondermaschinen | – | – | – | – | Villingen-Schwenningen |
Zusatzleistungen
Referenzkunden
Qualität
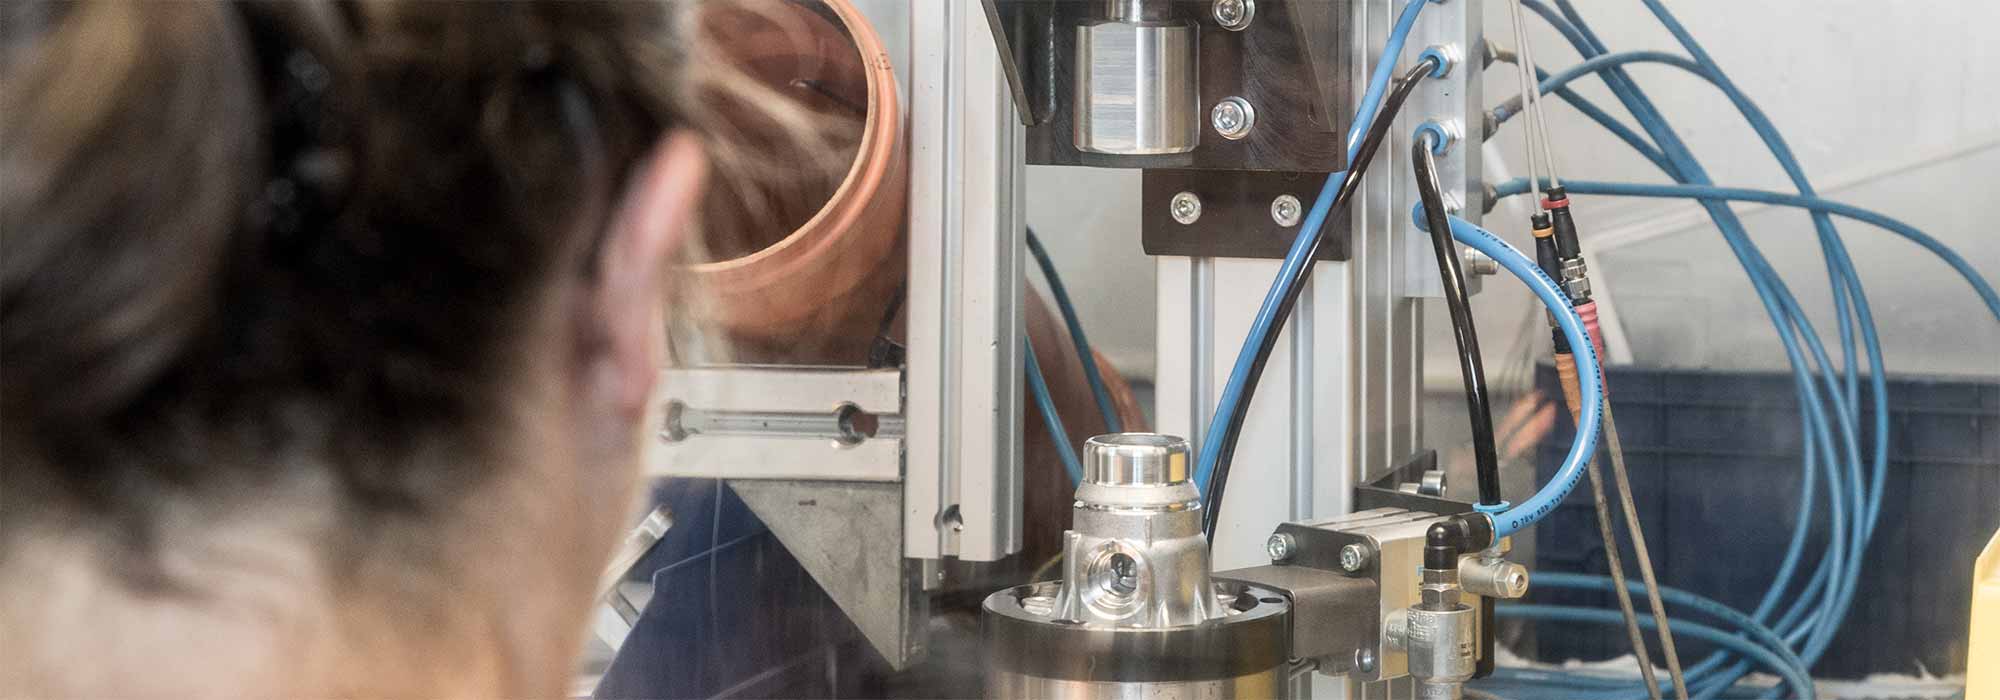
Das Qualitätsmanagementsystem basiert auf ISO 9001:2015 und IATF 16949 und ist in einem QM-Handbuch dokumentiert. Die Prüfung erfolgt unter anderem mit 3D-Messmaschinen, Röntgenprüfung und Dichtheitsprüfung.
| Nachweis | Villingen-Schwenningen |
|---|---|
| ISO 9001 | |
| IATF 16949 | |
| ISO 14001 | |
| ISO 50001 |
Historie
- 1933
Gründung durch Fritz Eisenmann in einem Kellergewölbe mit einer speziell modifizierten Gussmaschine, die bereits hundstelmillimetergenau produzieren konnte.