Ist das Ihr Unternehmen? Profil übernehmen
Anlagen, Komponenten und Engineering für induktive Erwärmung, Wärmebehandlung und Schmelzen von Metall.
EltaTech Ingenieur- und Simulationsdienstleistungen GmbH
Viernheim (Produktion, Induktorbau, Engineering) · Ketsch (Verwaltung) · Shanghai (Vertretung)Neu auf Amplifa
Über EltaTech
Die EltaTech Ingenieur- und Simulationsdienstleistungen GmbH mit Sitz in Ketsch und Produktionsstandort in Viernheim ist auf alle Einsatzgebiete der Induktionstechnik spezialisiert. Das Unternehmen entwickelt und vertreibt Anlagen und Komponenten für induktive Erwärmung, Wärmebehandlung, induktives Härten und induktives Schmelzen. Zum Angebot gehören Erwärmungsanlagen für Schmiedeteile (< 1,2 MW, < 10 kHz), Induktivhärteanlagen mit Vertikalvorschub (< 400 kW, bis 400 kHz), Bolzenerwärmer für das Extrudieren, induktive Tiegel- und Rinnenöfen mit Schmelzvolumen bis 2 t sowie digitale IGBT-Umrichter und Generatoren in Leistungsbereichen von 1,5 kW bis 1,4 MW. Ergänzend bietet EltaTech numerische Simulationen für Erwärmungs- und Schmelzprozesse, Engineering für Anlagenkonzepte und Spulenauslegung, Machbarkeitsstudien mit Erwärmungs- und Schmelzversuchen sowie Instandsetzung und Reparaturen von Induktionsanlagen aller Fabrikate einschließlich Ersatzteilfertigung (Spulen, Induktoren, Drosseln, Transformatoren, Kondensatoren). Die behandelten Werkstoffe umfassen Stahl, Eisen sowie Nichteisen- und Buntmetalle wie Aluminium, Kupfer und Messing. Abnehmer sind unter anderem Automobil- und Luftfahrtindustrie, die metallverarbeitende und schmiedende Industrie, der Strangpressen- und Extrusionsbereich sowie die Schmuckherstellung. Das Qualitätsmanagementsystem ist nach DIN EN ISO 9001 zertifiziert.
- Standort
- Ketsch
- Verfahren
- Induktive Erwärmung, Induktive Wärmebehandlung, Induktives Härten, Induktives Randschichthärten, Induktives Anlassen, Induktives Glühen / Spannungsarmglühen, Induktives Schmelzen (Tiegelöfen für Eisen- und Buntmetalle), Induktive Erwärmung auf Schmiedetemperatur
- Werkstoffe
- Stahl, Aluminium, Kupfer, Messing, Eisen, Nichteisen-/Buntmetalle, Induktives Härten und Anlassen, Induktives Schmelzen (Tiegel-/Rinnenofen)
- Zertifikate
- DIN EN ISO 9001, ISO 9001
- Branchen
- Automobilindustrie, Luftfahrt, Metallerzeugende und metallverarbeitende Industrie, Schmiede-/Warmumformindustrie, Strangpressen/Extrusion, Schmuckherstellung
- 01
Beratung und Machbarkeitsstudien
- 02
Numerische Simulation und Engineering
- 03
Spulenauslegung und Induktorbau
- 04
Anlagenfertigung und Automatisierungstechnik
- 05
Umrichter- und Generatortechnik
- 06
Inbetriebnahme vor Ort
- 07
After Sales Service und Instandsetzung
Werkstoffe und Verfahren
Stahl
Induktive Erwärmung auf Schmiedetemperatur, Randschichthärten sowie Glühen mit Wirkungsgraden über 90 %.
Eisen
Eingeschmolzen in induktiven Tiegelöfen bis 2 t Schmelzvolumen.
Aluminium
Erwärmung zum Schmieden und Strangpressen mit Wirkungsgraden von 60 bis 66 %.
Kupfer
Induktive Vor- und Zwischenerwärmung beim Walzen und Umformen.
Messing
Erwärmung und Warmumformung von Buntmetallen in Induktionsanlagen.
Induktives Härten und Anlassen
Lokales oder großflächiges Härten, auch an Werkstücken mit komplexer Geometrie wie Zahnrädern und Wellen.
Induktives Schmelzen (Tiegel-/Rinnenofen)
Homogene Schmelze durch Badbewegung, geringer Abbrand, präzise Legierungseinstellung; Leistungen < 1,2 MW, Frequenzen < 3 kHz.
Numerische Simulation
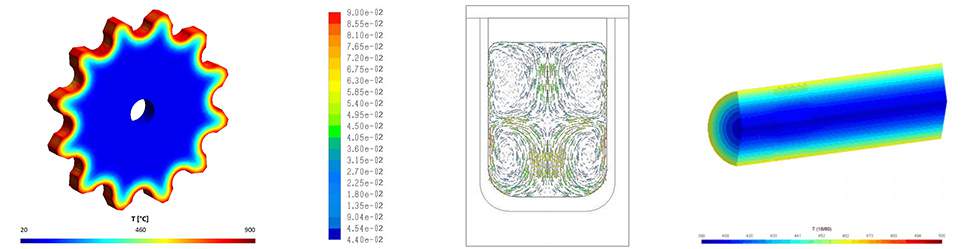
Computergestützte Berechnungsverfahren für Entwicklung, Optimierung und Schadensanalyse von Erwärmungs- und Schmelzprozessen.
Standorte
Viernheim
DEProduktion, Induktorbau, Automatisierungstechnik, Umrichtertechnik, Engineering
- Werkstoffe
- Stahl, Aluminium, Kupfer, Messing, Eisen
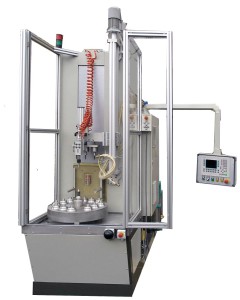
- Induktivhärteanlage (Vertikalvorschub, < 400 kW, bis 400 kHz)
- IGBT-Umrichter/Generatoren (1,5 kW bis 1,4 MW, NF/MF/HF)
Ketsch
DEVerwaltung
Shanghai
CNVertretung
Anlagen und Bauteile
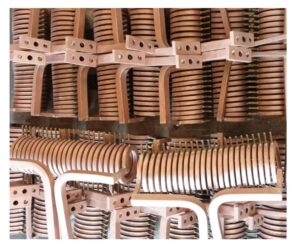
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Induktive ErwärmungWärmebehandlung | – | – | – | – | Stahl, Aluminium, Kupfer, Messing |
| Induktive WärmebehandlungWärmebehandlung | – | – | – | – | Stahl |
| Induktives HärtenWärmebehandlung | – | – | – | – | Stahl |
| Induktives RandschichthärtenWärmebehandlung | – | – | – | – | Stahl |
| Induktives AnlassenWärmebehandlung | – | – | – | – | – |
| Induktives Glühen / SpannungsarmglühenWärmebehandlung | – | – | – | – | – |
| Induktives Schmelzen (Tiegelöfen für Eisen- und Buntmetalle)Guss | – | – | 2 t (Schmelzvolumen) | – | Eisen, Nichteisenmetalle, Buntmetalle |
| Induktive Erwärmung auf SchmiedetemperaturUmformung | – | – | – | – | Stahl, Nichteisenmetalle, Aluminium, Kupfer, Messing |
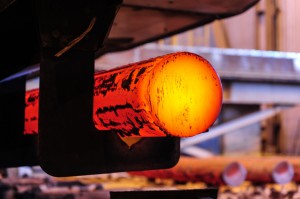
| Induktive Vorerwärmung zum Extrudieren / Bolzenerwärmung (billet X press)Umformung | – | – | – | – | Rohre, Hohlprofile, Bolzen |
| Induktive Vor- und Zwischenerwärmung beim WalzenUmformung | – | – | – | – | Rundbolzen, quadratische Blöcke, Brammen, Flachmaterial, Platinen |
| Numerische Simulationen (Erwärmungs-/Schmelzprozesse)Engineering | – | – | – | – | – |
| Engineering für Induktionsanlagen (Anlagenkonzept, Spulengeometrie, Prozessparameter)Engineering | – | – | – | – | – |
| Auslegung von Induktionsspulen / InduktorbauEngineering | – | – | – | – | – |
| Instandsetzung und Reparaturen von Induktionsanlagen, Härtemaschinen und Schmelzöfen aller FabrikateEngineering | – | – | – | – | – |
| Reparatur und Neuanfertigung von Induktionsspulen und InduktorenEngineering | – | – | – | – | – |
| Consulting für induktive Anlagen und Prozesse (Behebung von Erwärmungsfehlern, Machbarkeitsstudien)Engineering | – | – | – | – | – |
| AutomatisierungstechnikMontage | – | – | – | – | – |
8 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Induktivhärteanlage (Vertikalvorschub) | – | – | Leistung < 400 kW, Frequenz bis 400 kHz | – | Viernheim |
| Drehtellerhärteanlage | – | – | – | – | – |
| Vertikalvorschubmaschine (Einzelzahnhärtung großer Zahnräder) | – | – | – | – | – |
| Induktionserwärmungsanlage für Schmiedeteile | – | – | Leistung < 1,2 MW, Frequenzbereich < 10 kHz | – | – |
| Induktiver Bolzenerwärmer | billet X press | – | – | – | – |
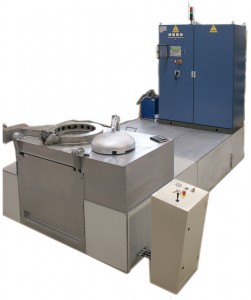
| Induktiver Schmelztiegelofen | – | – | Leistung < 1,2 MW, Frequenz < 3 kHz, Schmelzvolumen bis 2 t | – | – |
| Induktionsrinnenofen (Warmhalteofen) | – | – | Leistung < 1,2 MW, Frequenz < 3 kHz | – | – |
| IGBT-Umrichter/Generator | – | – | NF 5-100 Hz, MF 100 Hz-100 kHz, HF bis 450 kHz, Leistung 1,5 kW bis 1,4 MW | – | Viernheim |
Zusatzleistungen
Qualität
Das Qualitätsmanagementsystem unterliegt regelmäßigen externen Kontrollen gemäß DIN EN ISO 9001. Die Induktivhärteanlagen verfügen über ein integriertes Qualitätsmanagementsystem zur Erfassung von Energie- und Wasserverbrauch sowie Wassertemperatur.
| Nachweis | Viernheim |
|---|---|
| ISO 9001 |