Ist das Ihr Unternehmen? Profil übernehmen
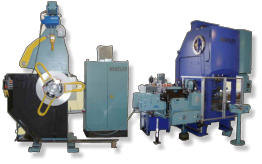
Präzisionstanzteile aus Stahl, Edelstahl, Aluminium und Buntmetallen – inklusive eigenem Werkzeugbau und CAD/CAM-Fertigung.

Ernst Kessler Stanzerei GmbH
Bad Aibling, Bayern, DeutschlandNeu auf Amplifa
Über die Ernst Kessler Stanzerei GmbH
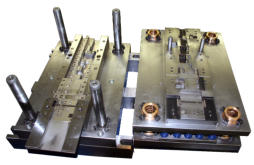
Die Ernst Kessler Stanzerei GmbH fertigt seit 1927 Präzisionstanzteile aus Blech und Nichteisenmetallen. Im Stammwerk in Bad Aibling entstehen Stanz-, Biege- und Ziehtteile von 0,1 bis 6 mm Blechdicke auftragsspezifisch nach Zeichnung oder Muster – je nach Menge in Einlegewerkzeugen oder vollautomatisch in Folgeverbundwerkzeugen vom Coil. Die dazu benötigten Stanzwerkzeuge, Vorrichtungen und Automatisierungseinrichtungen werden im eigenen Präzisions-Werkzeugbau hergestellt. Das Leistungsportfolio umfasst Drahterodieren, Startlocherodieren, CNC-Fräsen, Punktschweissen, Gewindeschneiden, Induktionslöten, Gleitschleifen und Glasperlenstrahlen. In Zusammenarbeit mit Partnern werden Wärmebehandlungen und Beschichtungen wie Zink, Zn/Fe, Zn/Ni, Feuerverzinkung, Pulverbeschichtung oder KTL angeboten. Kunden sind Zulieferer der Automobilindustrie, Hersteller von Haushaltsgeräten, Elektro- und Kommunikationstechnik, Fördertechnik, Apparate- und Maschinenbau sowie der Freizeitindustrie. Stanzerei und Werkzeugbau sind nach DIN EN ISO 9001:2015 zertifiziert.
- Standort
- Bad Aibling
- Verfahren
- Stanzteile (Stanz-, Biege-, Ziehteile 0,1–6 mm), Werkzeugbau (Stanz-, Schneid-, Biege-, Zieh-, Folgeverbundwerkzeuge), Drahterodieren, Startlocherodieren, CNC-Fräsen, Punktschweissen, Gewindeschneiden, Induktions(Hart-)löten (z. B. Hartmetall mit Stahl verbinden)
- Werkstoffe
- Stahl (unbeschichtet und beschichtet), Edelstahl, Aluminium, Buntmetalle, Werkzeugstahl 1.2379, SPM 23, Hartmetall, Werkzeugstahl W. Nr. 1.2379
- Zertifikate
- DIN EN ISO 9001:2015, EMPB (Erstmusterprüfbericht)
- Gegründet
- 1927
- Branchen
- Automobilindustrie (Zulieferer), Haushaltsgeräte, Elektro- und Kommunikationstechnik, Fördertechnik, Apparatebau, Maschinenbau
- 01
Entwicklung und Konstruktion (3D-Datensätze, Abwicklung, Streifenlayout,
- 02
Werkzeugbau (Stanz-, Schneid-, Biege-, Zieh-, Folgeverbundwerkzeuge)
- 03
Drahterodieren / Startlocherodieren
- 04
CNC-Fräsen
- 05
Stanzerei (Stanz-, Biege-, Ziehtteile)
- 06
Punktschweissen / Gewindeschneiden
- 07
Induktionslöten
- 08
Oberflächenbearbeitung (Gleitschleifen, Glasperlenstrahlen)
- 09
Zukauf Wärmebehandlung und Beschichtung über Partner
- 10
CNC-Messtechnik und Prüfung (EMPB, Prüfprotokolle)
Werkstoffe und Verfahren
Stahl (unbeschichtet und beschichtet)
Hauptwerkstoff für Präzisionstanzteile; Beschichtungen (Zink, Zn/Fe, Zn/Ni, feuerverzinkt, pulverbeschichtet, KTL) über Partner.
Edelstahl
Für kundenspezifische Stanzteile mit Anforderungen an Korrosionsschutz.
Aluminium
Für Stanzteile in Automobil- und Hausgeräteanwendungen.
Buntmetalle
Für Stanzteile in Elektro- und Kommunikationstechnik.
Werkzeugstahl W. Nr. 1.2379
Aktivelemente in Stanzwerkzeugen, verschleißfest.
SPM 23
Aktivelemente in Stanzwerkzeugen.
Hartmetall
Falls nötig für Aktivelemente, auch TiCN-beschichtet; Verbindung mit Stahl durch Induktionslöten.
Standorte
Bad Aibling
DEStammwerk: Stanzerei und Präzisions-Werkzeugbau
- Stückgewicht / Größe
- Stanzteile 0,1 – 6 mm Blechdicke; Werkzeuge bis ca. 1100 mm
- Losgröße
- Einzelteil (Einlegewerkzeuge) bis Massenfertigung (Folgeverbundwerkzeuge vom
- Werkstoffe
- Stahl, Edelstahl, Aluminium, Buntmetalle
- Stanzautomaten mit Pressensteuerung und Werkzeugüberwachung
- Drahterosionsanlage
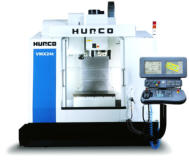
- CNC-Fräsmaschinen
- CAD/CAM-System VISI CAD V16
- Zeiss Vista CNC-Koordinatenmessgerät
Bauteile
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Stanzteile (Stanz-, Biege-, Ziehteile 0,1–6 mm)Umformung | – | – | Blechdicke 6 mm | Einzelteil (Einlegewerkzeuge) – Massenfertigung (Folgeverbundwerkzeuge | Stahlblech, Nichteisenmetalle, Edelstahl, Aluminium, Buntmetalle |
| Werkzeugbau (Stanz-, Schneid-, Biege-, Zieh-, Folgeverbundwerkzeuge)Engineering | – | ca. 1100 mm (Werkzeuglänge) × 400 mm (Bandbreite) | – | – | Werkzeugstahl W. Nr. 1.2379, SPM 23, Hartmetall |
| DrahterodierenZerspanung | – | – | – | – | – |
| StartlocherodierenZerspanung | – | – | – | – | – |
| CNC-FräsenZerspanung | – | – | – | – | – |
| PunktschweissenFügen | – | – | – | – | – |
| GewindeschneidenZerspanung | – | – | – | – | – |
| Induktions(Hart-)löten (z. B. Hartmetall mit Stahl verbinden)Fügen | – | – | – | – | Hartmetall, Stahl |
| GlasperlenstrahlenOberfläche | – | – | – | – | – |
| GleitschleifenOberfläche | – | – | – | – | – |
| SchleifenOberfläche | – | – | – | – | – |
| TiCN-Beschichtung von WerkzeugenOberfläche | – | – | – | – | Hartmetall, Werkzeugstahl |
| Wärmebehandlung und Beschichtung (Zink, Zn/Fe, Zn/Ni, feuerverzinkt, pulverbeschichtet, KTL) überOberfläche | – | – | – | – | Stahl |
| CNC-Messtechnik / KoordinatenmessungPrüfung | – | – | – | – | – |
| Härte- und ZugfestigkeitsprüfungPrüfung | – | – | – | – | – |
| SchichtdickenprüfungPrüfung | – | – | – | – | – |
| Entwicklung und Konstruktion (3D-Datensätze, Abwicklung, Streifenlayout, Werkzeugkonstruktion)Engineering | – | – | – | – | – |
5 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Zeiss Vista CNC-Koordinatenmessgerät | Zeiss Vista | – | – | – | Bad Aibling |
| Drahterosionsanlage | – | – | – | – | Bad Aibling |
| Fräsmaschine (CNC) | – | – | – | – | Bad Aibling |
| Stanzautomat mit Pressensteuerung und Werkzeugüberwachung | – | – | – | – | Bad Aibling |
| CAD/CAM System | VISI CAD V16 | – | – | – | Bad Aibling |
Zusatzleistungen
Qualität
Stanzerei und Werkzeugbau sind nach DIN EN ISO 9001:2015 zertifiziert. Die Qualität der Produkte wird laufend mit konventioneller und CNC-Messtechnik, Härte-, Zugfestigkeits- und Schichtdickenprüfung sowie EMPB überwacht; auf Wunsch mit Prüfprotokollen.
| Nachweis | Bad Aibling |
|---|---|
| DIN EN ISO 9001:2015 | |
| EMPB (Erstmusterprüfbericht) |
Historie
- 1927
Beginn der Herstellung von Massenblechteilen durch Fa. Kessler, Ursprung in Mährisch Schönberg (ehem. Sudetenland).
- 1954
Neugründung des blechverarbeitenden Unternehmens in Bad Aibling/Oberbayern.
- 1963
Umzug an den Standort Münchener Str. 44 in Bad Aibling.
- 1990
Erweiterung des Betriebsgeländes um 1600 m².
- 1996
Umwandlung vom Einzelunternehmen in eine GmbH.