Ist das Ihr Unternehmen? Profil übernehmen
Lohnfertiger für Schweißbaugruppen aus Stahl, Edelstahl und Aluminium – vom Laserzuschnitt bis zur montierten, geprüften Baugruppe.
FEG Metalltechnik GmbH
Lippstadt (Produktion) · München (Sitz)Neu auf Amplifa
Schweißbaugruppen aus Lippstadt – Systemlieferant für den Maschinen- und Fahrzeugbau
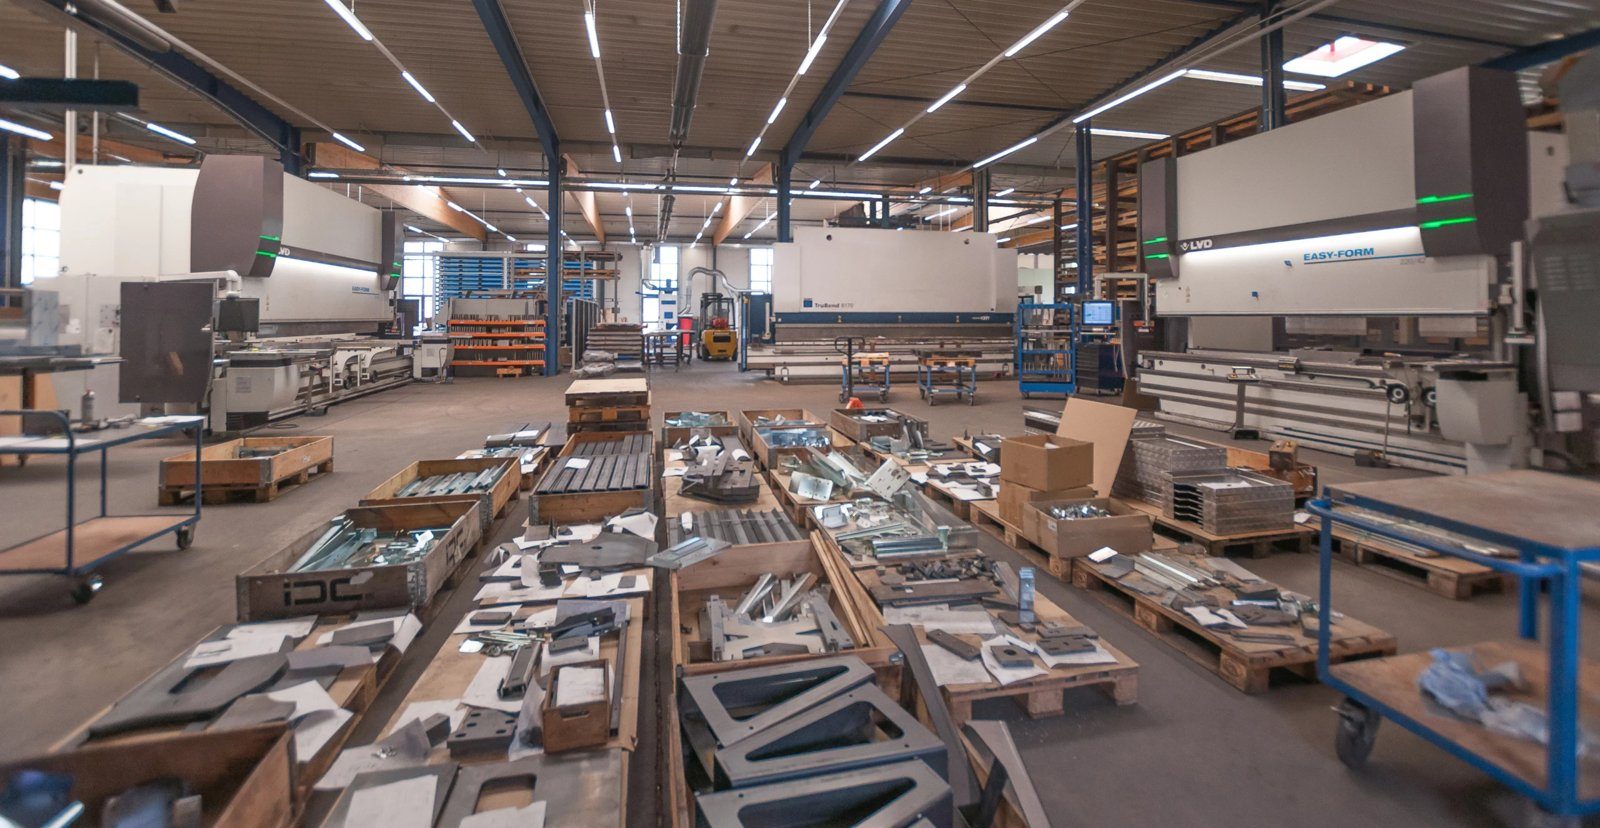
Die FEG Metalltechnik GmbH ist ein Lohnfertiger und Systemlieferant für Schweißbaugruppen aus Stahl, Edelstahl und Aluminium mit Produktionsstandort in Lippstadt. Auf rund 4.000 m² Fertigungsfläche und 500 m² Montagefläche fertigen etwa 70 Mitarbeitende, davon ca. 30 Schweißfachkräfte, über 2.000 t Stahl pro Jahr. Die Prozesskette umfasst acht Stationen unter einem Dach: Konstruktion und Arbeitsvorbereitung (3D-CAD), 2D-Laserschneiden bis 30 mm und 4.000 × 2.000 mm, 3D-Rohrlasern bis Ø 152 mm und 6.500 mm Länge, Abkanten bis 320 t auf 4.500 mm, Roboter- und Handschweißen mit drei CLOOS-Zellen und rund 30 Handschweißplätzen, mechanische Bearbeitung von Funktionsflächen nach dem Schweißen, Oberflächenbehandlung über Partner sowie Montage und Prüfung. Automatisiert geschweißt werden Bauteile bis 3,75 m Länge; gefertigt wird vom Einzelstück bis zur Serie mit Rahmenvertrag und Abruf. Kunden kommen aus Baumaschinen-, Landmaschinen-, Nutzfahrzeug- und Sonderfahrzeugbau, Energie- und Förderanlagentechnik, Forst- und Recyclingtechnik sowie Rechenzentren und Notstromversorgung.
- Standort
- Lippstadt
- Verfahren
- Laserschneiden, Rohr- und Profillasern, Umformen und Abkanten, Roboterschweißen (MAG), Handschweißen (MAG/MIG, WIG), Autogenschweißen / Brennschneiden, Mechanische Bearbeitung (Bohren/Fräsen, Funktionsflächen nach dem Schweißen), Entgraten / Kantenverrundung
- Werkstoffe
- S235JR, S275JR, S355J2 / S355J2+N, S355MC, S460MC, S500MC, S700MC, DC01
- Zertifikate
- DIN EN ISO 9001:2015, DIN EN ISO 14001:2015, EN 1090-2 EXC2, DIN EN ISO 3834-3, DIN 2303, DIN EN ISO 17660-1, ISO 9001:2015, ISO 14001:2015, ISO 3834-3, ISO 17660-1
- Gegründet
- 1999
- Mitarbeiter
- ≈ 70 (davon ca. 30
- Branchen
- Baumaschinen, Landmaschinen, Anbaugeräte, Energieanlagen, Nutzfahrzeuge/Trailer, Sonderfahrzeugbau
- 01
Konstruktion & Arbeitsvorbereitung (3D-CAD)
- 02
Laserschneiden
- 03
Rohr- und Profillasern
- 04
Umformen / Abkanten
- 05
Roboter- & Handschweißen
- 06
Mechanische Bearbeitung
- 07
Entgraten / Kantenverrundung
- 08
Oberflächenbehandlung (über Partner)
- 09
Montage
- 10
Prüfung & Logistik
Werkstoffe und Verfahren
Allgemeine Baustähle
Gestelle, Konsolen, Halter und Schutzverkleidungen in der Serien-Lohnfertigung.
Höherfester Baustahl S355
Tragende Maschinenrahmen, Bühnen und Fahrwerkskomponenten mit Zähigkeitsnachweis bei minus 20 °C.
Feinkornbaustähle EN 10149-2
Gewichtsoptimierte Kranarme, Abstützungen und Teleskopschüsse mit kontrollierter Streckenergie.
Verschleißstahl
Trichter, Schurren, Mulden und Greiferschalen für Stoß- und Abriebbelastung, auch als Mischverbindung an S355.
Wetterfester Baustahl
Container, Abdeckungen und Sichtbauteile ohne Beschichtung bei Freiaufstellung.
Kalt- und verzinkter Feinblechstahl
Kantteile in Serie, Verkleidungen und Schallschutzhauben ohne Nachbeschichtung.
Edelstahl
Abgasführung, Flanschbaugruppen und Hygienebereiche, geschweißt mit WIG und Werkszeugnissen nach EN 10204.
Aluminium
Aufbauten, Bordwände und Plattformen im Nutzfahrzeug- und Sonderfahrzeugbau.
Kupfer und Messing
Lasergeschnittene und gerohrte Teile für elektrische und Verbindungselemente.
Standorte
Lippstadt
DEProduktionsstandort, Windmüllerstraße 47, 4.000 m² Fertigung + 500 m² Montage
- Stückgewicht / Größe
- Baugruppen bis 3,75 m automatisiert geschweißt
- Losgröße
- Einzelteil bis Serie (Rahmenvertrag mit Abruf)
- Werkstoffe
- Stahl (S235–S700MC, Hardox), Edelstahl, Aluminium, Kupfer, Messing
- TRUMPF TruLaser 5040 fiber (6 kW)
- LVD PUMA FL-3015 (12 kW)
- ADIGE LT 7 3D-Rohrlaser (3 kW)
- LVD PPEB 320/45 (320 t)
- LVD ToolCell 135/30 (135 t)
- Darley EHP110 (112 t)
- 3 CLOOS-Roboterschweißzellen (CS30, Z6, Z4)
- ca. 30 LORCH MAG/MIG-Handschweißplätze, 3 WIG-Plätze
- Hedelius BC 100/3500 Bohr-Fräszentrum (Verfahrweg 3.500 mm)
- Weber TT 1350 Bürstenentgratmaschine
- 9 Bohrmaschinen, 2 Gewindeschneidmaschinen M3–M14
München
DESitz der Gesellschaft, Blutenburgstraße 75b
Bauteile aus der Fertigung
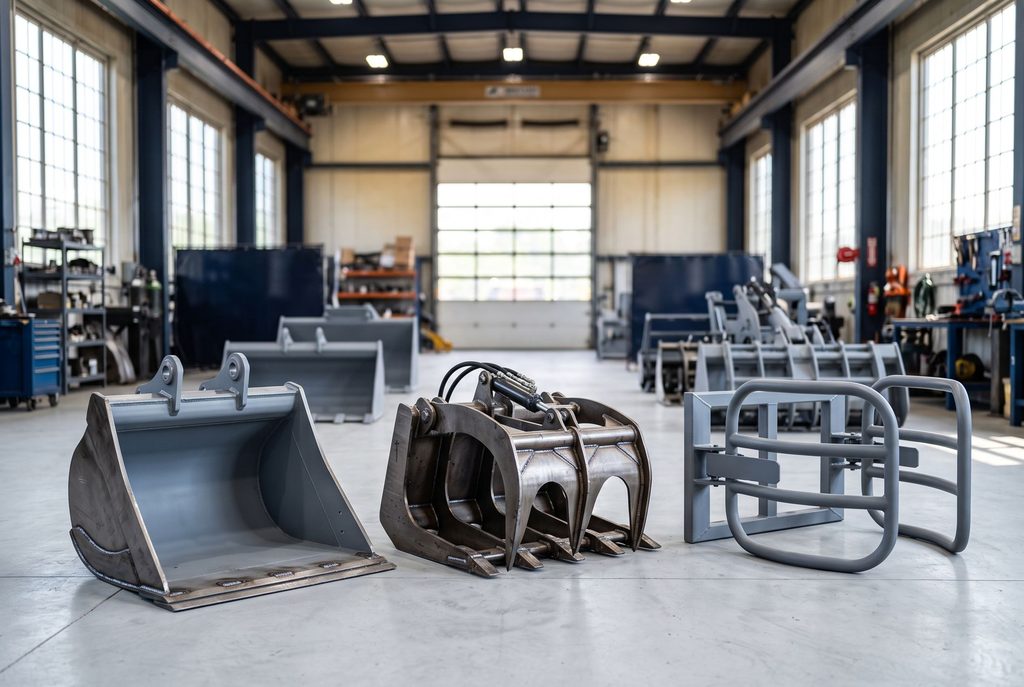
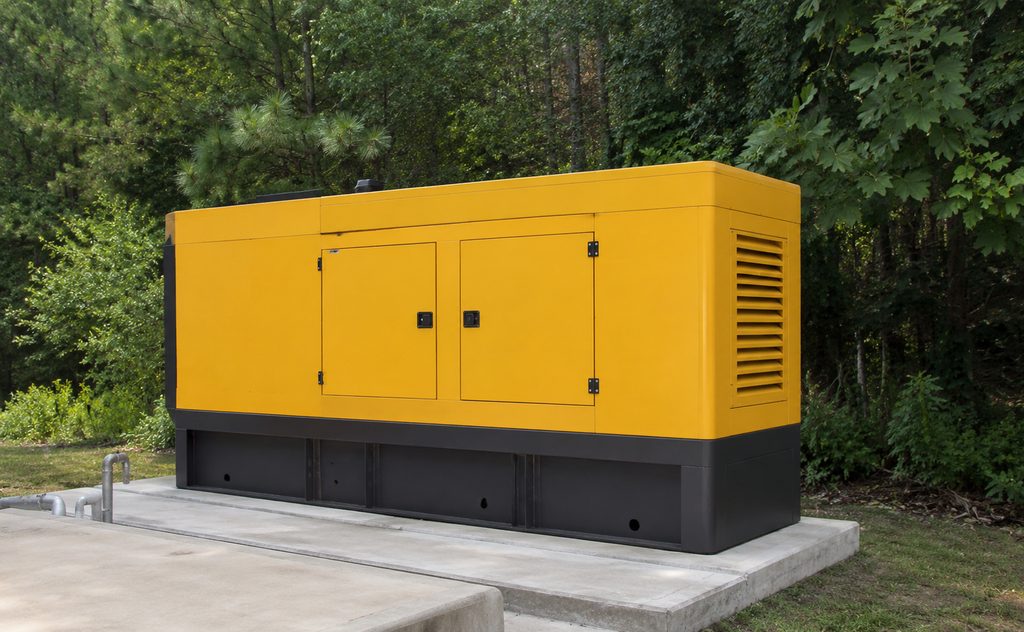
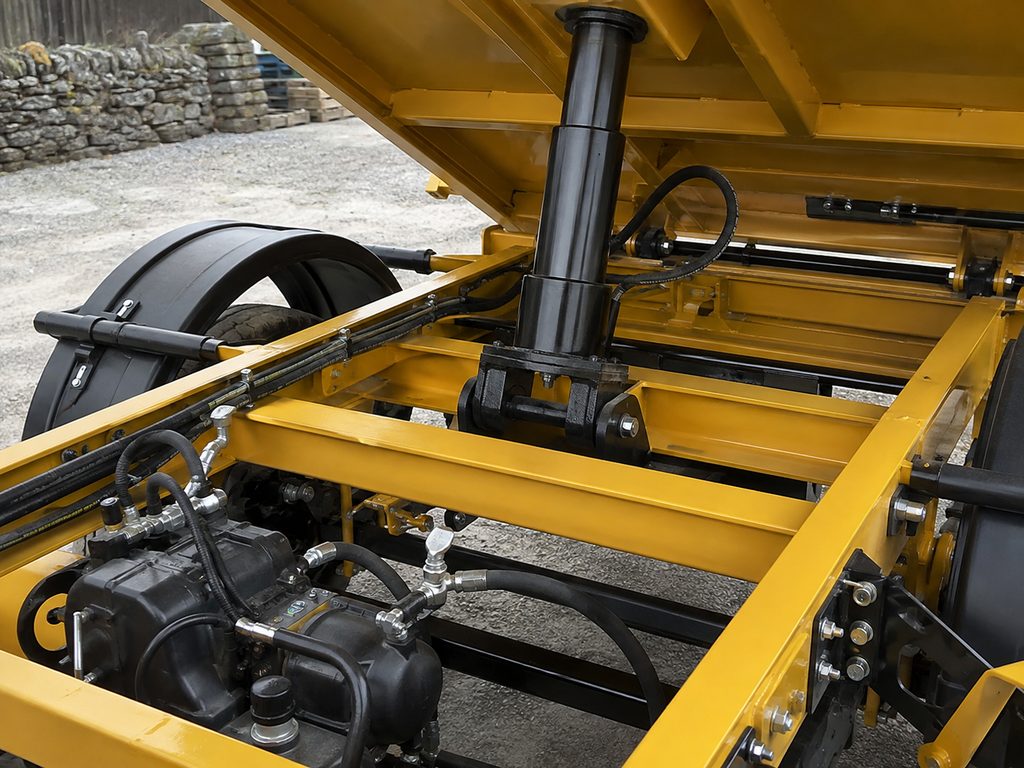
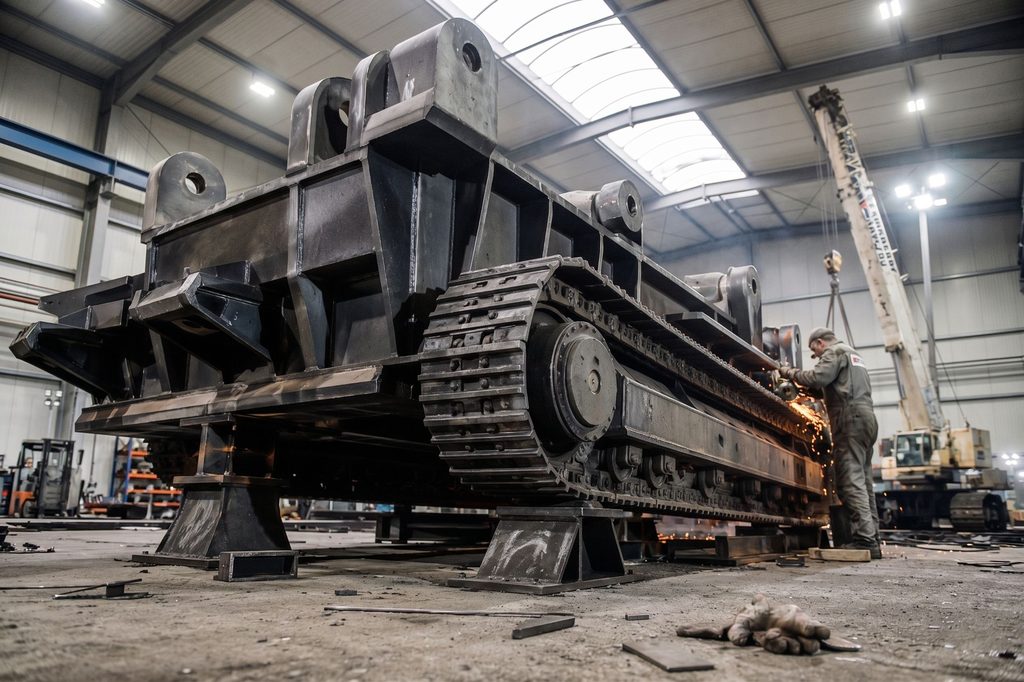
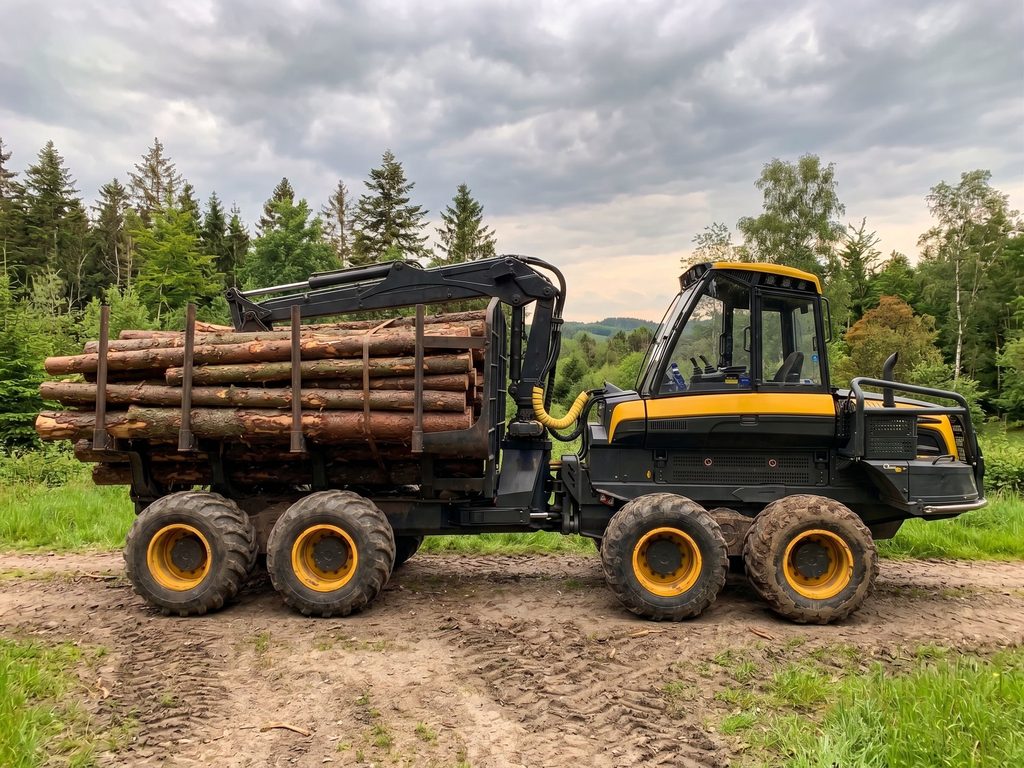
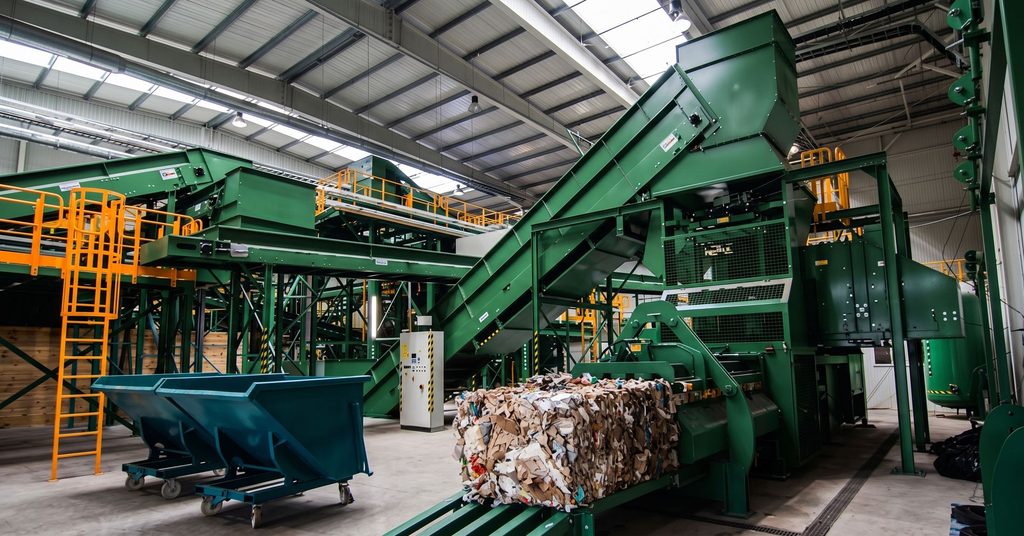
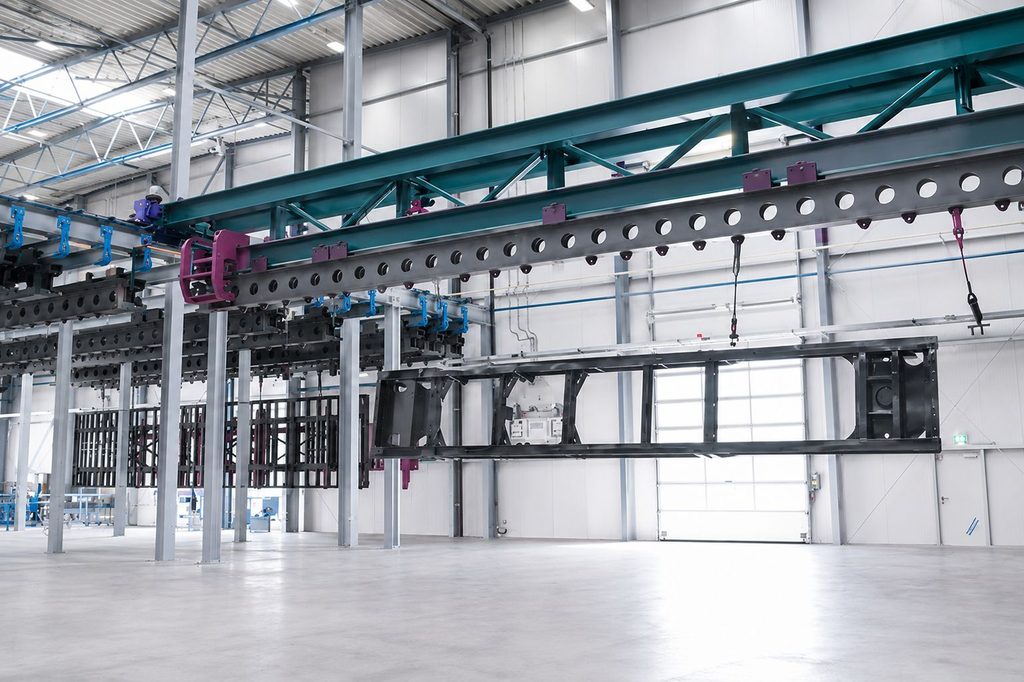
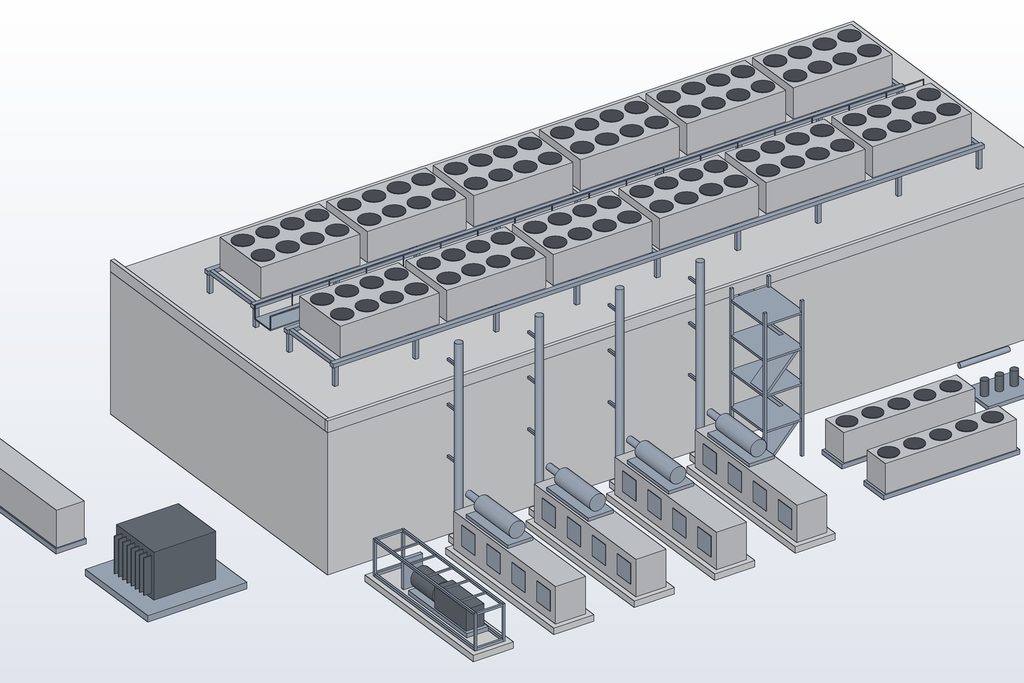
Einblicke in die Fertigung
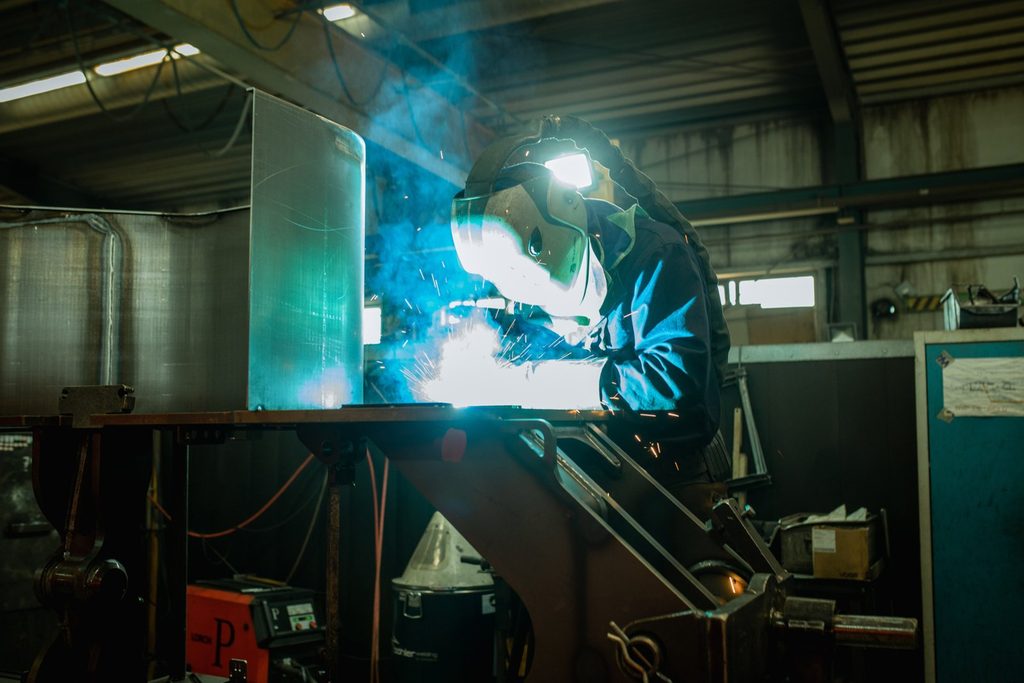
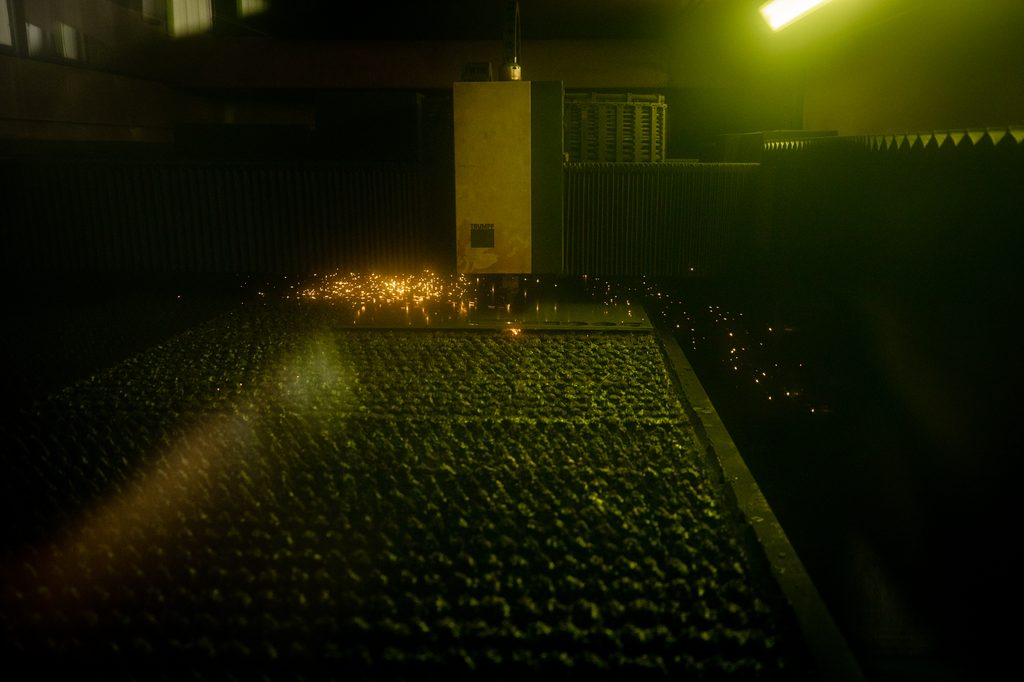
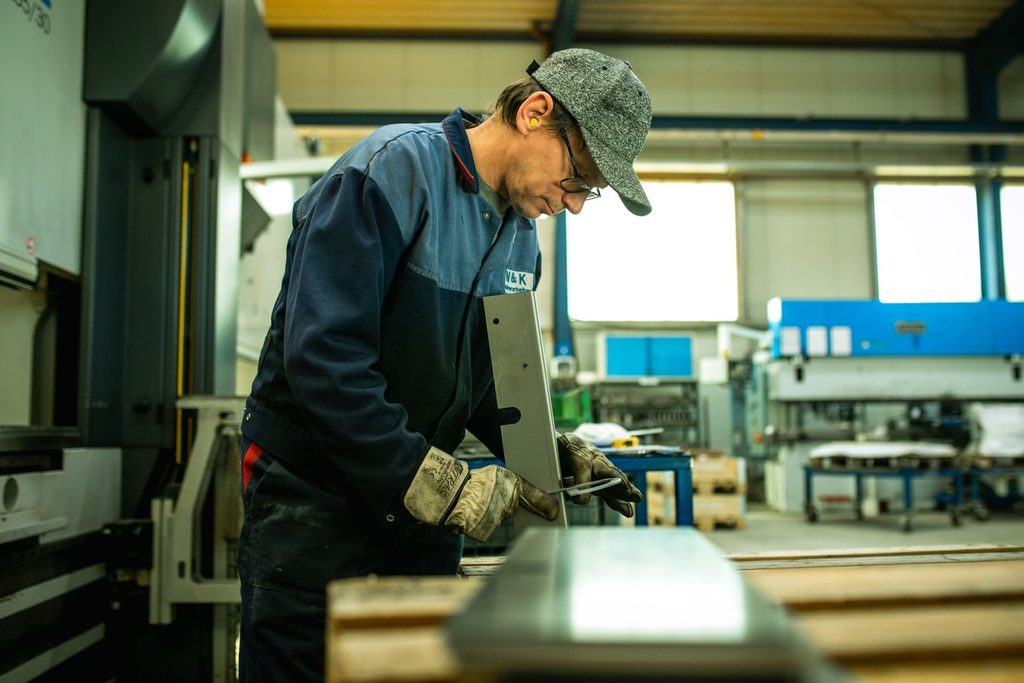
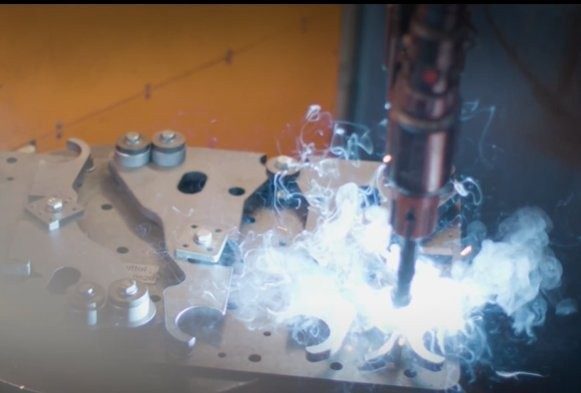
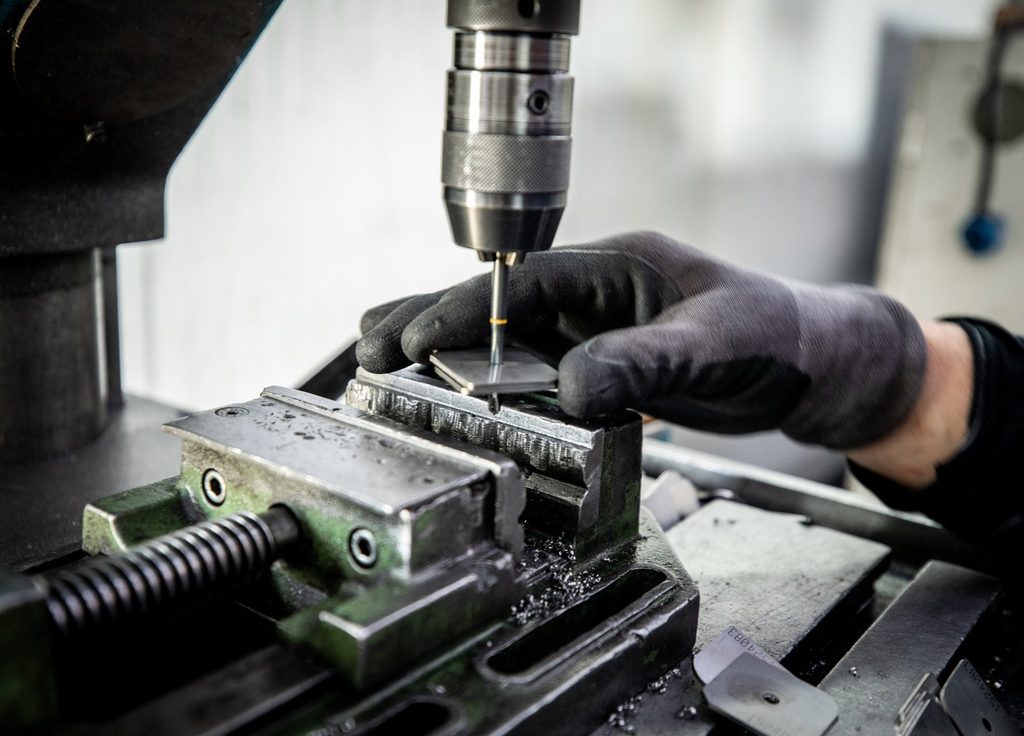
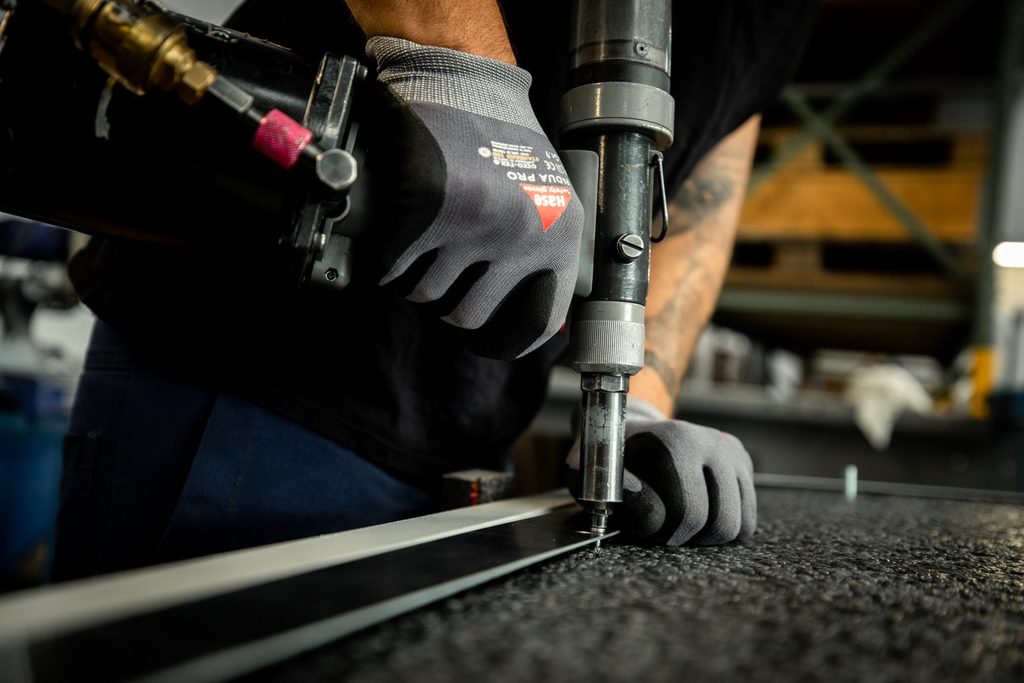
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| LaserschneidenZerspanung | – | 4.000 mm × 2.000 mm | – | 1 Stück – Serie | Stahl, Edelstahl, Aluminium, Kupfer, Messing, Hardox 450, Hardox 500 |
| Rohr- und ProfillasernZerspanung | – | 6.500 mm × Ø 12–152 mm | – | 1 Stück – Serie | Stahl, Edelstahl, Aluminium, Kupfer, Messing |
| Umformen und AbkantenUmformung | ±0,3° bis ±0,5° (mit Laserwinkelmessung, Schenkel bis 50 mm) | 4.500 mm Biegelänge | – | 1 Stück – Serie | Baustahl, Edelstahl, Aluminium, höherfeste Stähle |
| Roboterschweißen (MAG)Fügen | – | 3.750 mm (Einspannlänge) × Drehraum bis ca. Ø 1.250 mm | – | Serie | Stahl, Edelstahl, Aluminium, Hardox (Mischverbindungen S355 an Hardox) |
| Handschweißen (MAG/MIG, WIG)Fügen | – | – | – | 1 Stück – Serie | Stahl, Edelstahl (1.4301, 1.4404, 1.4571), Aluminium |
| Autogenschweißen / BrennschneidenFügen | – | – | – | – | – |
| Mechanische Bearbeitung (Bohren/Fräsen, Funktionsflächen nach dem Schweißen)Zerspanung | – | 3.500 mm (Verfahrweg) × 1.000 mm × 770 mm | – | – | Stahl, Edelstahl, Aluminium |
| Entgraten / KantenverrundungZerspanung | – | 1.350 mm Arbeitsbreite | – | – | Materialstärke 0,3–100 mm |
| GewindeschneidenZerspanung | – | – | – | – | Stahl, Edelstahl |
| Schweißbaugruppen / Montage einbaufertiger BaugruppenMontage | nach ISO 13920 oder Zeichnung | bis 3,75 m automatisiert geschweißt | – | 1 Stück – Serie | Stahl, Edelstahl, Aluminium |
| Konstruktion und Arbeitsvorbereitung (3D-CAD, Machbarkeit, Vorrichtungskonzept)Engineering | – | – | – | – | – |
| Pulverbeschichten (über Partner)Oberfläche | – | – | – | – | Stahl |
| KTL-Beschichtung (über Partner)Oberfläche | – | – | – | – | Stahl |
| Feuerverzinken (über Partner)Oberfläche | – | – | – | – | Stahl |
| Spannungsarmglühen (über Partner, geplant ab 25 mm Wanddicke)Wärmebehandlung | – | – | – | – | Stahl |
| Zerstörungsfreie Prüfung (über Partner)Prüfung | – | – | – | – | – |
16 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| 2D-Laserschneidanlage (Faserlaser 6 kW) | TRUMPF TruLaser 5040 fiber | 1 | X 4.000 mm × Y 2.000 mm | – | Lippstadt |
| 2D-Laserschneidanlage (Faserlaser 12 kW) | LVD PUMA FL-3015 | 1 | Blech bis 3.050 × 1.525 mm, Verfahrweg X 3.185 / Y 1.560 / Z 130 mm | – | Lippstadt |
| 3D-Rohrlaser (3 kW) | ADIGE LT 7 | 1 | Rohrlänge bis 6.500 mm, Ø 12–152 mm | – | Lippstadt |
| Gesenkbiegepresse 320 t | LVD PPEB 320/45 | 1 | Maschinentisch 4.500 mm | – | Lippstadt |
| Gesenkbiegepresse 135 t | LVD ToolCell 135/30 | 1 | Maschinentisch 3.000 mm | – | Lippstadt |
| Gesenkbiegepresse 112 t | Darley EHP110 31/25 | 1 | Maschinentisch 3.100 mm | – | Lippstadt |
| Roboterschweißzelle (MAG, Wechseltisch) | CLOOS CS30 (Roboter QRC 350-E, Steuerung QIROX QC2.02) | 1 | Einspannlänge bis ca. 3.750 mm, Drehraum bis ca. Ø 1.250 mm | – | Lippstadt |
| Roboterschweißzelle (MAG, 2 Stationen) | CLOOS Z6 (QR-CC-6, Roboter QRC 320-H, Steuerung QIROX C) | 1 | Einspannlänge bis ca. 2.040 mm, Drehraum bis ca. Ø 900 mm | – | Lippstadt |
| Roboterschweißzelle (MAG) | CLOOS Z4 (QR-CC-4, Roboter QRC 320-H, Steuerung QIROX C Basic) | 1 | Einspannlänge bis ca. 1.000 mm, Drehraum bis ca. Ø 800 mm | – | Lippstadt |
| Handschweißplätze MAG/MIG | LORCH MAG/MIG-Schweißgeräte | 30 | – | – | Lippstadt |
| Handschweißplätze WIG | – | 3 | – | – | Lippstadt |
| Autogenschweiß- / Brennschneidgeräte | – | 3 | – | – | Lippstadt |
| Bohr- und Fräsbearbeitungszentrum | Hedelius BC 100/3500 | 1 | Verfahrwege 3.500 × 1.000 × 770 mm, Aufspannfläche 4.150 × 1.000 mm, Werkzeugwechsler 50 Werkzeuge | – | Lippstadt |
| Bürstenentgratmaschine | Weber TT 1350 | 1 | Arbeitsbreite 1.350 mm, Materialstärke 0,3–100 mm | – | Lippstadt |
| Bohrmaschinen (konventionell) | – | 9 | – | – | Lippstadt |
| Gewindeschneidmaschinen (M3–M14) | – | 2 | – | – | Lippstadt |
Zusatzleistungen
Qualität und Zertifizierungen
Die Fertigung erfolgt nach DIN EN ISO 3834-3 mit Schweißaufsicht nach ISO 14731, Schweißerprüfungen nach ISO 9606 und qualifizierten Schweißverfahren (WPS/WPQR); tragende Stahlbauteile werden nach EN 1090-2 EXC2 mit werkseigener Produktionskontrolle ausgeführt. Zur Dokumentation gehören Erstmusterprüfbericht, Maßprotokolle, Werkszeugnisse nach EN 10204 (2.2/3.1), Chargenrückverfolgbarkeit und zerstörungsfreie Prüfung über Partner.
| Nachweis | Lippstadt |
|---|---|
| ISO 9001:2015 | |
| ISO 14001:2015 | |
| EN 1090-2 EXC2 | |
| ISO 3834-3 | |
| DIN 2303 | |
| ISO 17660-1 |
Unternehmenshistorie
- 1999
Gründung als Blechbearbeitung mit Laserschneiden und Abkanten in Lippstadt.
- 2023
Auszeichnung mit dem Lippstädter Wirtschaftspreis.
- 2026
Übernahme durch neue Gesellschafter im August 2026.