Ist das Ihr Unternehmen? Profil übernehmen
Lohnfertigung von Maschinenkomponenten und Baugruppen aus Stahl, Edelstahl und Aluminium – vom Zuschnitt bis zur Montage.
Ferrotechnik Maschinenbau GmbH
8401 Kalsdorf bei Graz, Österreich · 40313 Sveti Martin na Muri (Vrhovljan), KroatienNeu auf Amplifa
Lohnfertigung mit tiefer Wertschöpfung
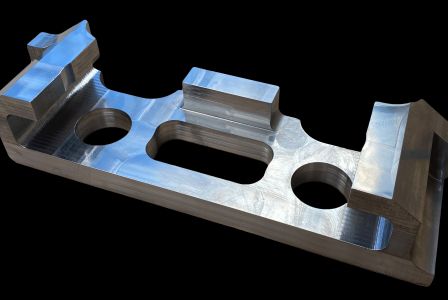
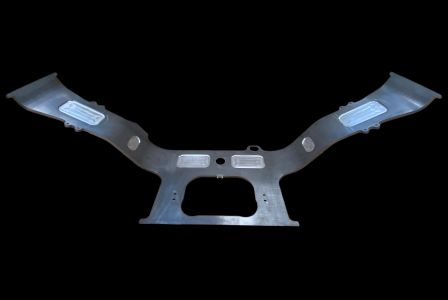
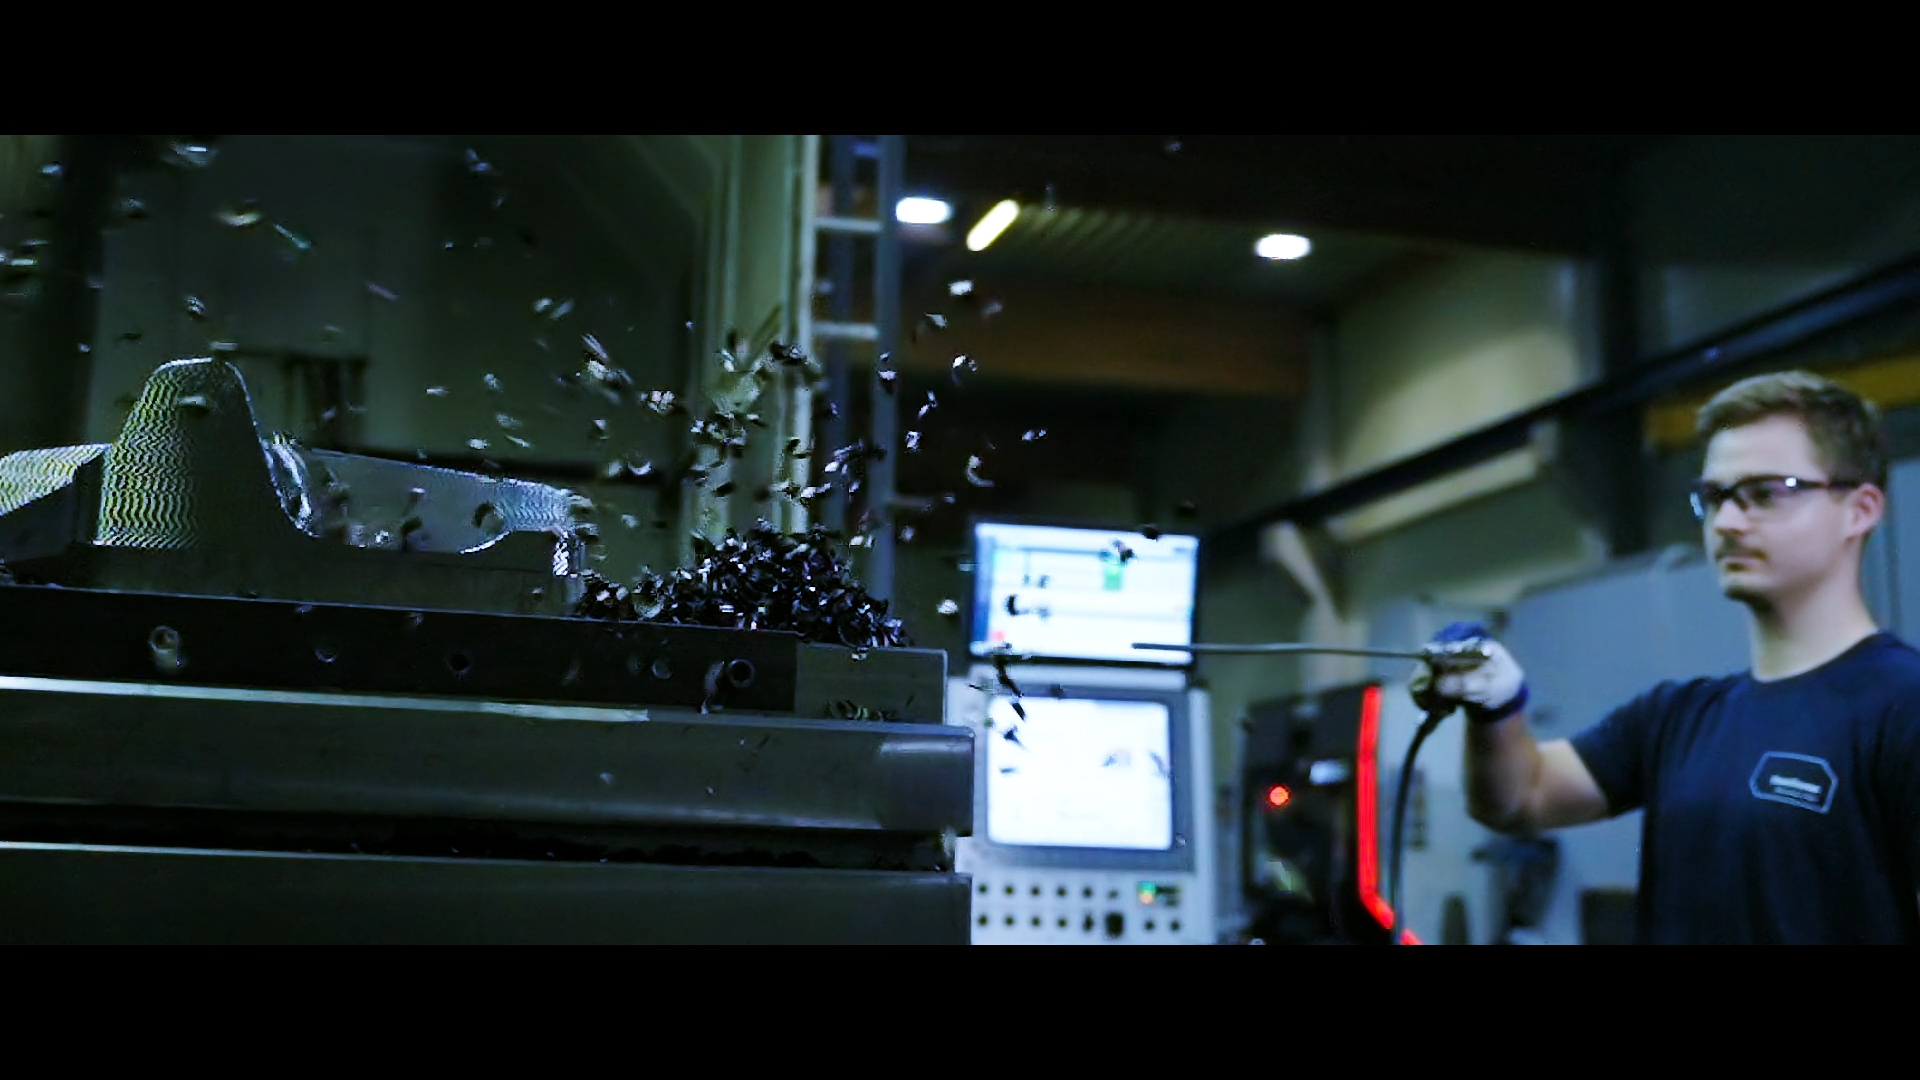
Ferrotechnik Maschinenbau GmbH ist ein steirisches Lohnfertigungsunternehmen mit Hauptsitz in Kalsdorf bei Graz und einem zweiten Produktionsstandort in Kroatien (Te-Pro d.o.o., Sveti Martin na Muri). Das Unternehmen fertigt Maschinenkomponenten bis hin zu kompletten Baugruppen aus Schwarzstahl, Edelstahl und Aluminium. Die Wertschöpfung umfasst Zuschneiden, CNC-Fräsen und -Drehen (Verfahrweg bis 6 m, Stückgewicht bis 10 t), Biegen mit CNC-Abkantpressen (650 t Presskraft, 4 m Biegelänge), Schweißen mit drei Schweißrobotern, Kleben, Schleifen/Polieren, Härten, Sandstrahlen und Oberflächenbeschichtung in zwei Lackier- und Trockenkabinen sowie Komplettmontage. Ein Schwerpunkt ist die Fertigung und Prüfung von Hydraulikzylindern am hauseigenen Hydraulik- und Ventileinstellprüfstand. Hauptabnehmer_branchen sind Schienenverkehr, Energieerzeugung und Bergbaumaschinen; jährlich werden über 600.000 Teile und rund 4.000 unterschiedliche Produkte geliefert.
- Standort
- Kalsdorf bei Graz
- Verfahren
- Drehen, Fräsen, Verformen (Biegen mit CNC-gesteuerten Abkantpressen), Schweißen, MAG-Schweißen mit Fülldrahtelektrode (135), TIG-Schweißen (141), Kleben (2K-Klebstoffe, 1K feuchtigkeitsreaktiv, lösungsmittel-/wasserhaltige Systeme), Lackieren / Oberflächenbeschichtung (inkl. Sandstrahlen und Wärmebehandlung)
- Werkstoffe
- Schwarzstahl, Edelstahl, Aluminium, Stahlblech (auch mehrere Zentimeter dick), Stahl- und Aluminiumtragwerkswerkstoffe nach EN 1090-2, Materialgruppen 1.2, 1.4, 2.1, 2.2, 3.1, MAG-Schweißen mit Fülldrahtelektrode, TIG-Schweißen, Kleben
- Zertifikate
- DIN EN ISO 9001:2015, EN 15085-2 CL1 (Schweißen Schienenfahrzeuge), EN 15085-2 CL4, EN ISO 3834-2:2021, EN 1090-2 EXC3, EN 17460 A3 (Kleben Schienenfahrzeuge), DIN EN ISO 14001:2015, DIN 2303 Q2 BK1 (Wehrtechnik), ISO 9001, ISO 14001, EN 15085-2 CL1, EN ISO 3834-2, EN 17460 A3 (Kleben), DIN 2303 Q2 BK1
- Gegründet
- 1936 (als
- Mitarbeiter
- 250
- Branchen
- Schienenverkehr, Energieerzeugung, Bergbaumaschinen, Sondermaschinenbau, Wehrtechnik, Baumaschinen/Anbaugeräte
Werkstoffe und Verfahren
Schwarzstahl
Hauptwerkstoff für geschweißte Baugruppen, Blechbearbeitung und wärmebehandelte Komponenten.
Edelstahl
Bearbeitung und Schweißung korrosionsbeständiger Komponenten.
Aluminium
Leichtbaukomponenten mit CNC-Bearbeitung und Schweißung.
MAG-Schweißen mit Fülldrahtelektrode
Zertifiziert nach EN 1090-2 für Stahl- und Aluminiumtragwerkswerkstoffe der Materialgruppen 1.2, 1.4, 2.1, 2.2, 3.1 nach CEN ISO/TR 15608.
TIG-Schweißen
Präzises Schmelzschweißen nach EN ISO 3834-2.
Kleben
Klebeverbindungen nach EN 17460 (Sicherheitsklasse A3) für Schienenfahrzeuge, u. a. 2K- und feuchtigkeitsreaktive 1K-Klebstoffe.
Wärmebehandlung / Härten
Hausseitiges Härten von Schwarzstahlkomponenten.
Produktionsstandorte
Kalsdorf bei Graz
ATHauptsitz und Produktion
- Stückgewicht / Größe
- bis 10 t, Verfahrweg bis 6 m
- Losgröße
- Einzelteile bis Serien
- Werkstoffe
- Schwarzstahl, Edelstahl, Aluminium
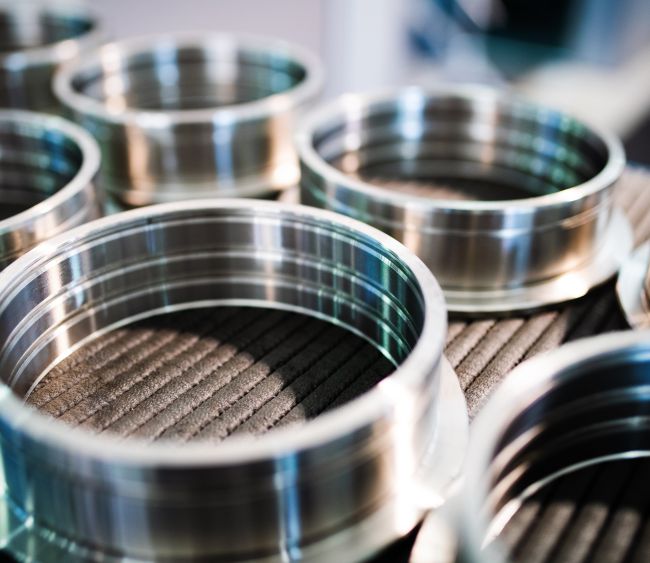
- Über 50 CNC-Dreh- und Fräsmaschinen
- 3 Schweißroboter
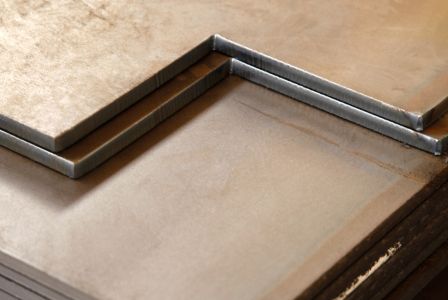
- CNC-Abkantpresse (650 t, 4 m Biegelänge)
- 2 Lackier- und Trockenkabinen
- Hydraulik- und Ventileinstellprüfstand
- Lasertracker
- 3D-Koordinatenmessgerät
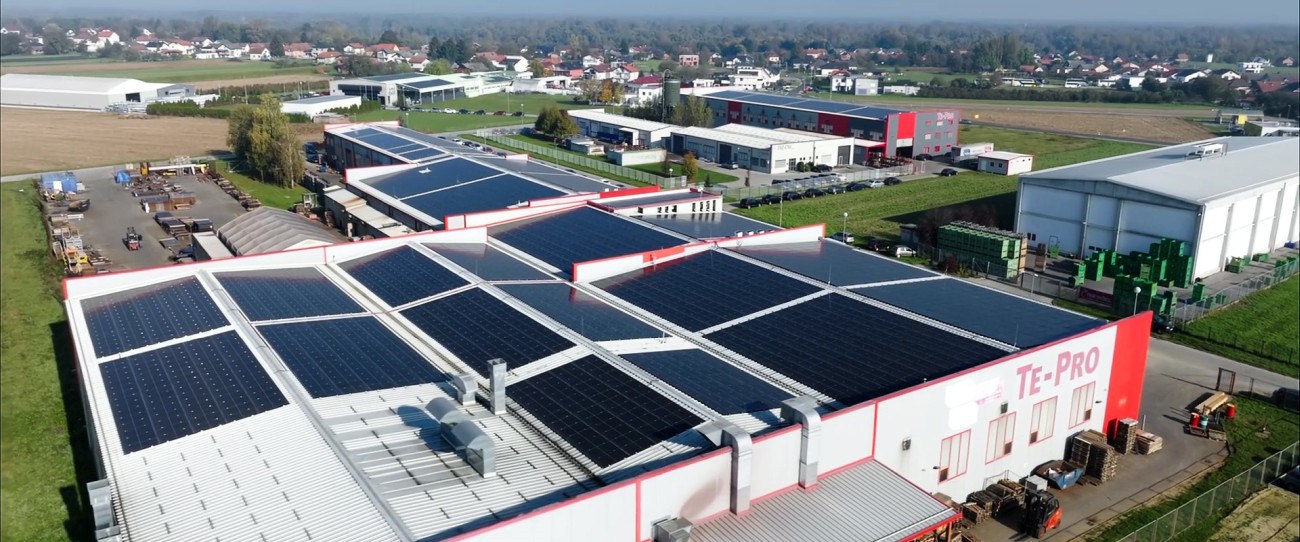
Sveti Martin na Muri (Te-Pro d.o.o.)
HRProduktionsstandort (Tochterfirma seit 2005)
- Werkstoffe
- Stahl- und Aluminiumtragwerkswerkstoffe (MG 1.2, 1.4, 2.1, 2.2, 3.1)
- MAG- und TIG-Schweißanlage (zertifiziert nach EN 1090-2 EXC3)
Bauteile und Produkte
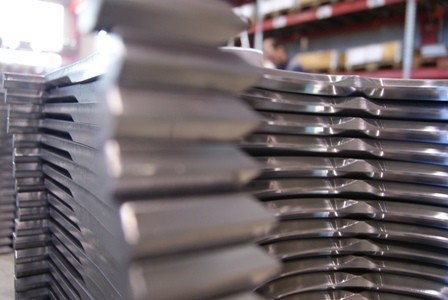
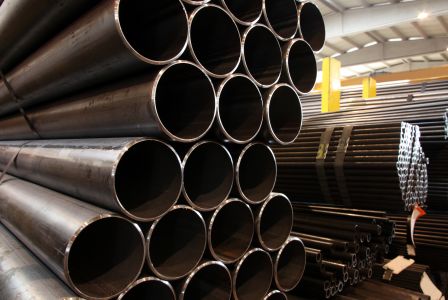
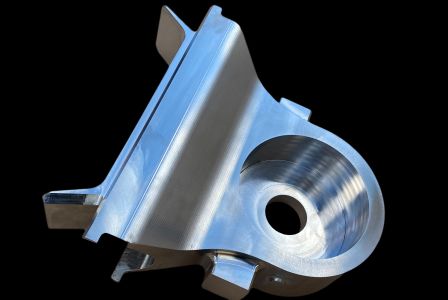
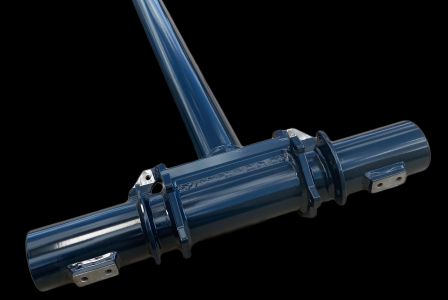
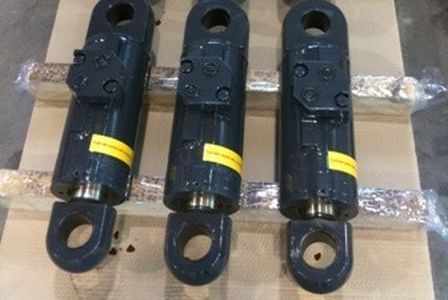
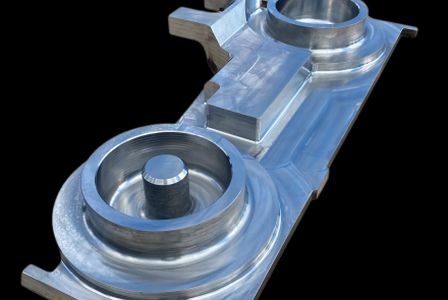
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| DrehenZerspanung | – | Verfahrweg bis zu 6 Metern | bis zu 10 Tonnen | – | Schwarzstahl, Edelstahl, Aluminium |
| FräsenZerspanung | – | Verfahrweg bis zu 6 Metern | bis zu 10 Tonnen | – | Schwarzstahl, Edelstahl, Aluminium |
| Verformen (Biegen mit CNC-gesteuerten Abkantpressen)Umformung | – | Biegelänge bis zu 4 Metern | – | – | Stahlblech (auch mehrere Zentimeter dick) |
| SchweißenFügen | – | – | – | – | Schwarzstahl, Edelstahl, Aluminium |
| MAG-Schweißen mit Fülldrahtelektrode (135)Fügen | – | – | – | – | Materialgruppen 1.2, 1.4, 2.1, 2.2, 3.1 nach CEN ISO/TR |
| TIG-Schweißen (141)Fügen | – | – | – | – | Materialgruppen 1.2, 1.4, 2.1, 2.2, 3.1 nach CEN ISO/TR |
| Kleben (2K-Klebstoffe, 1K feuchtigkeitsreaktiv, lösungsmittel-/wasserhaltige Systeme)Fügen | – | – | – | – | Kraftübertragung mittels hochmoduliger Klebstoffe |
| Lackieren / Oberflächenbeschichtung (inkl. Sandstrahlen und Wärmebehandlung)Oberfläche | – | – | – | – | – |
| HärtenWärmebehandlung | – | – | – | – | Schwarzstahl |
| Schleifen/PolierenOberfläche | – | – | – | – | – |
| Zuschneiden (Blechbearbeitung)Umformung | – | – | – | – | Stahl |
| Herstellung von Hydraulikzylindern (inkl. Prüfung am Hydraulik- und Ventileinstellprüfstand)Montage | – | – | – | – | – |
| Komplettmontage / Vormontage von KomplettsystemenMontage | – | – | – | – | – |
| Qualitätsprüfung / Messtechnik (Lasertracker, 3D-Koordinatenmessgeräte)Prüfung | kleinste Toleranzen | – | – | – | – |
7 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| CNC-gesteuerte Maschinen (Dreh- und Fräsmaschinen) | – | über 50 | Verfahrweg bis zu 6 Metern | – | Kalsdorf, Österreich / Kroatien |
| CNC-gesteuerte Abkantpresse | – | – | Biegelänge bis zu 4 Metern, Presskraft 650 Tonnen | – | – |
| Schweißroboter | – | 3 | – | – | – |
| Lackier- und Trockenkabine | – | 2 | – | – | Kalsdorf |
| Lasertracker | – | – | – | – | – |
| 3D-Koordinatenmessgerät | – | – | – | – | – |
| Hydraulik- und Ventileinstellprüfstand | – | – | – | – | – |
Zusatzleistungen
Referenzkunden
Zertifizierungen und Messtechnik
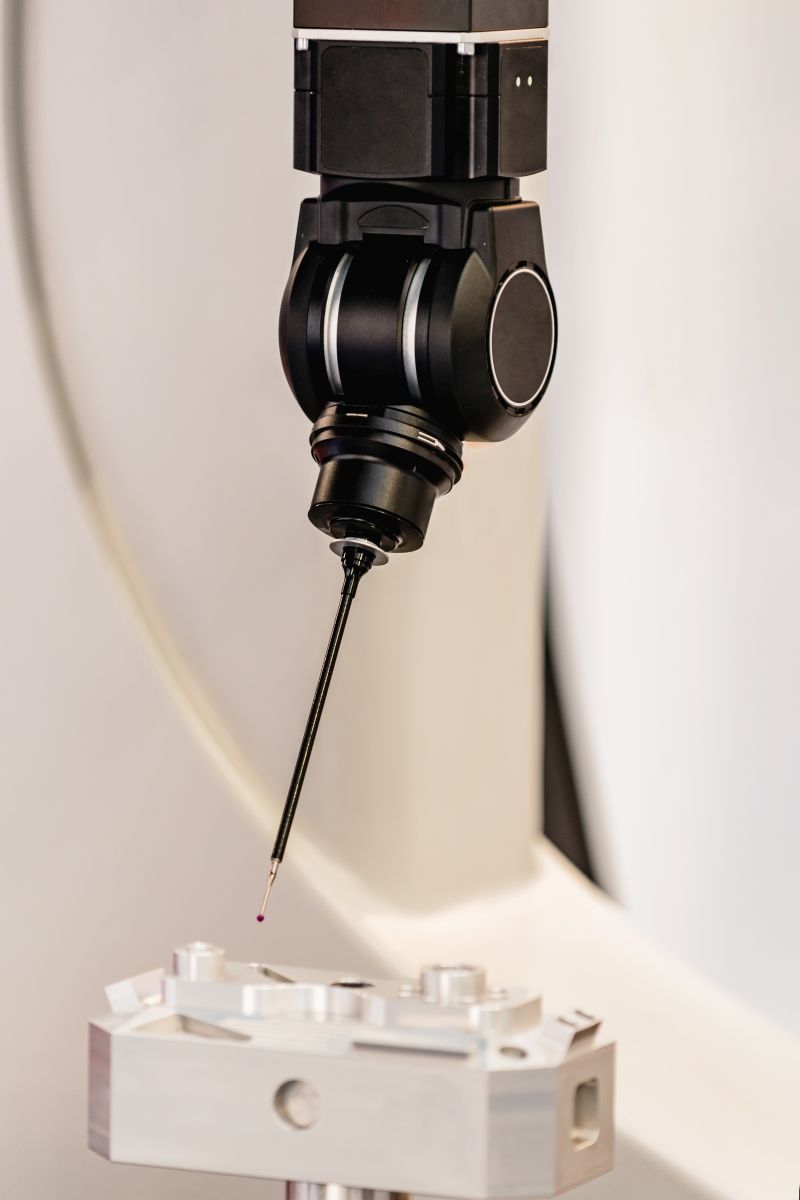
Die Qualitätssicherung erfolgt mit Lasertrackern und 3D-Koordinatenmessgeräten, die kleinste Toleranzen präzise erfassen. Das Unternehmen ist unter anderem nach DIN EN ISO 9001:2015, EN 15085-2 CL1 und EN ISO 3834-2:2021 zertifiziert.
| Nachweis | Kalsdorf bei Graz | Sveti Martin na Muri (Te-Pro) |
|---|---|---|
| ISO 9001 | ||
| ISO 14001 | ||
| EN 15085-2 CL1 | ||
| EN ISO 3834-2 | ||
| EN 1090-2 EXC3 | ||
| EN 17460 A3 (Kleben) | ||
| DIN 2303 Q2 BK1 |
Historie
- 1936
Gründung als Karl Broda KG in Wien und Graz: Schmiede- und Stahlhärterei, Regenerierung, Reparatur und Neufertigung von Kettenlaufwerksteilen.
- 1977
Das Grazer Werk wird unter Ing. Gottfried Michael Vieltorf selbstständig als „Ferrotechnik mech. Werkstätte und Härterei GmbH“; Konstruktion und Fertigung von Anbaugeräten für Baumaschinen sowie Lohnfertigung.
- 1998
Zertifizierung nach DIN ISO 9001.
- 2005
Gründung der Tochterfirma Te-Pro d.o.o. in Kroatien als zweiter Produktionsstandort.
- 2011
Bau eines neuen Firmensitzes in Kalsdorf bei Graz mit 2.500 m² Produktions- und Lagerfläche.
- 2012
Zertifizierung nach EN 15085-2 CL1 (Schweißen von Schienenfahrzeugen und -teilen).
- 2013
Gründung der Tochterfirma Ferromod GmbH für Entwicklung und Fertigung von Betonsteinformen für die Baustoffindustrie.
- 2023
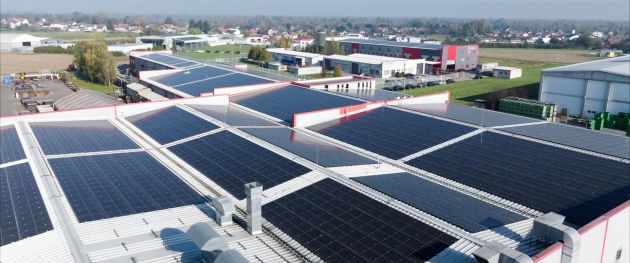
Inbetriebnahme einer Photovoltaikanlage (7.000 m², 720 kW, ca. 500 t CO₂-Einsparung pro Jahr); Übergabe von 49 % der Firmenanteile an Ing. Thomas Vieltorf.