Ist das Ihr Unternehmen? Profil übernehmen
Serienfertigung präziser Stanz-, Stanzbiege- und Kaltstauchteile, Hybridteile und einbaufertiger Baugruppen.
Fischer Reinach AG & Co. KG
Füssen (DE) · Reinach (CH, Muttergesellschaft Fischer Reinach AG)Neu auf Amplifa
Alles aus einer Hand – von der Entwicklung bis zur Baugruppe
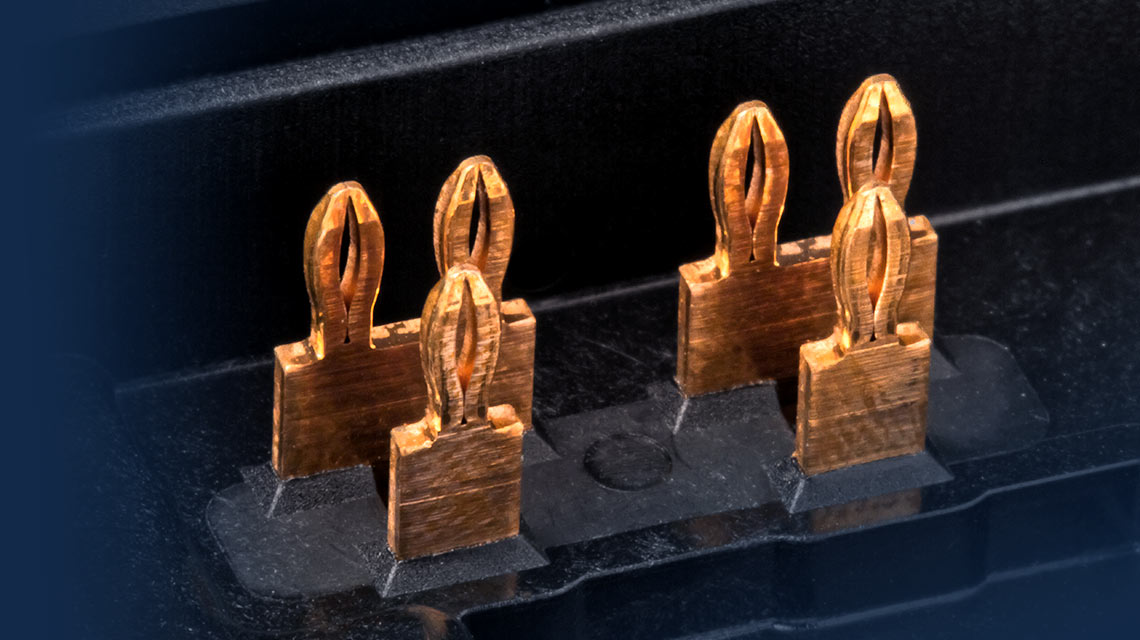
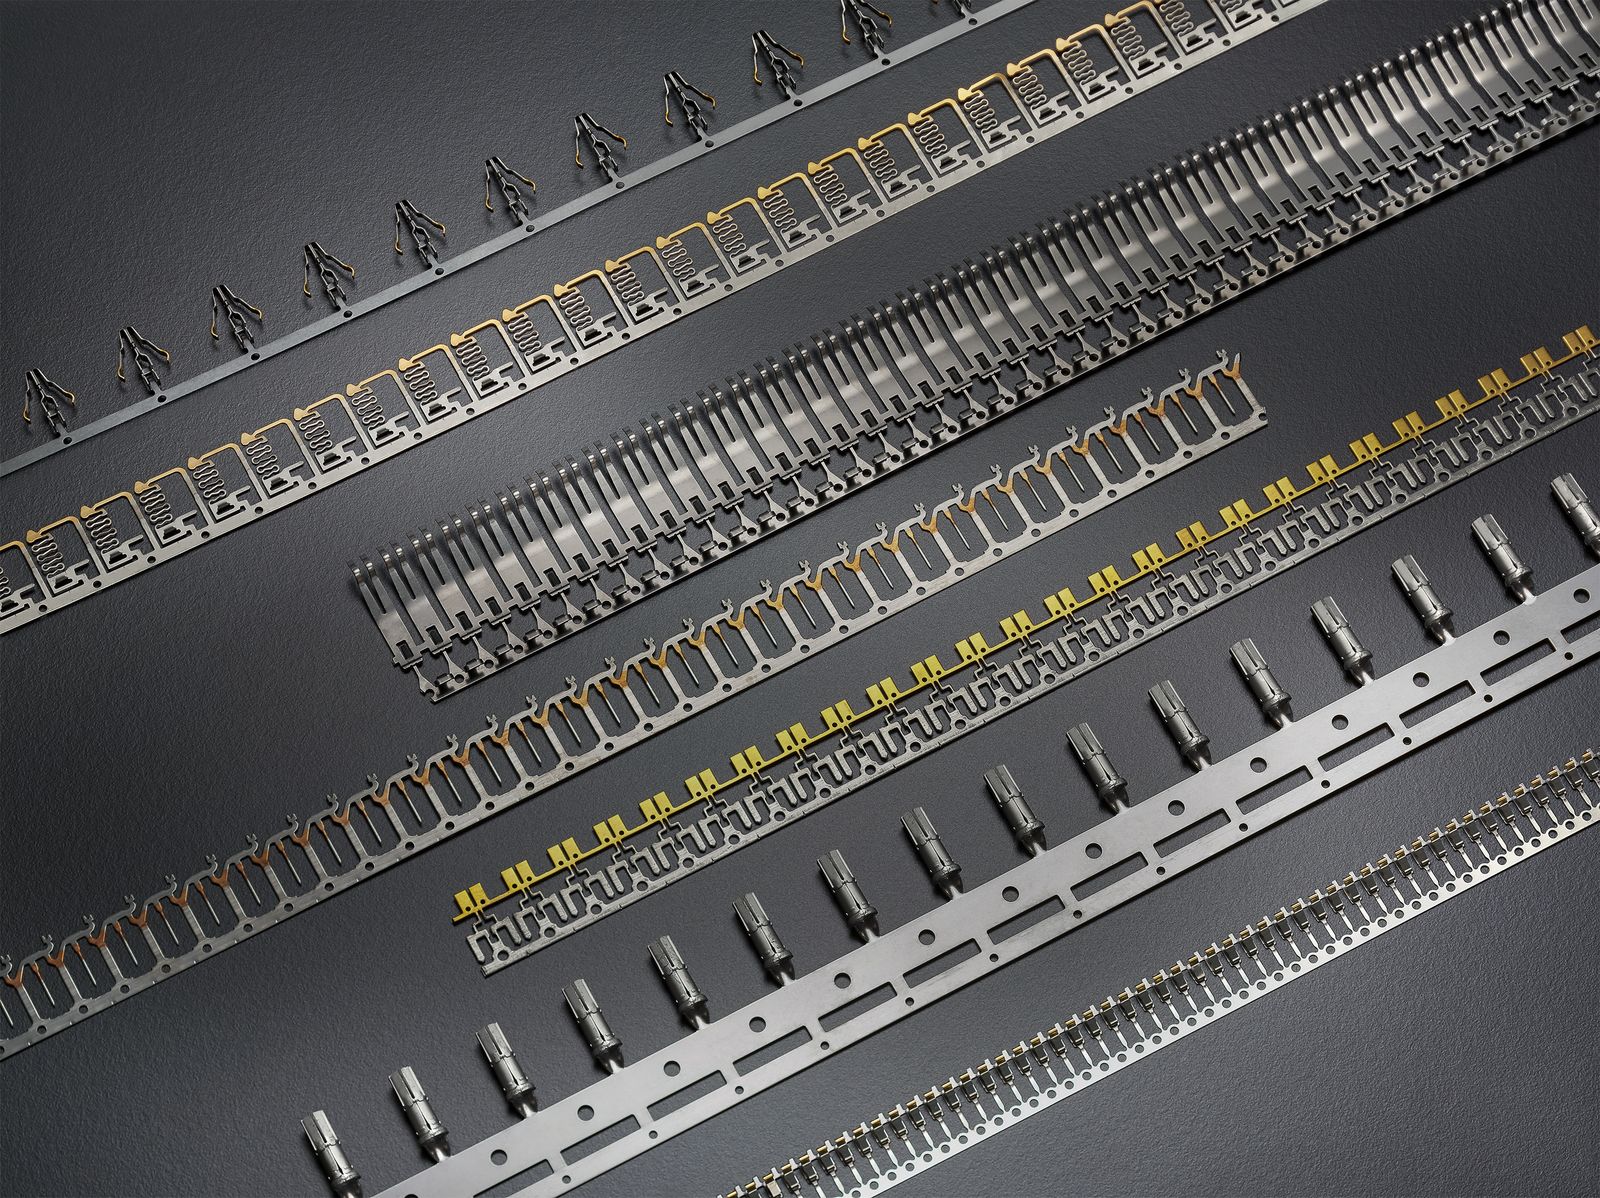
Fischer Reinach AG & Co. KG in Füssen (bis 2025 ZETKA Stanz- u. Biegetechnik) ist ein Unternehmen der FIR Group und Hersteller präziser Stanz- und Stanzbiegeteile, Kaltstauchteile, Hybridteile sowie einbaufertiger Baugruppen. Die Fertigung umfasst Stanzen (Bandbreite 6–200 mm, Banddicke 0,1–3,0 mm), Stanzbiegen auf Bihler-Automaten (Banddicke 0,2–6 mm, Draht 0,3–7 mm) sowie Kalt- und Halbwarmumformen in zwei bis sieben Umformstufen (Draht 2–12 mm). Im eigenen vollklimatisierten Werkzeugbau mit 3D-Konstruktion (VISI CAD), 5-Achs-Bearbeitungszentren, robotergestützten Erodiermaschinen und Schleifmaschinen entstehen Hochleistungsstanzwerkzeuge mit Aktivteilen aus Hartmetall und PM-Stahl. Ergänzt wird das Portfolio durch Kunststoffspritzen/Umspritzen von Hybridteilen, die BIZON®-Einpresstechnik als lötfreie Kontaktierung, Widerstands- und Laserschweißen, Teilereinigung, galvanische Oberflächenveredelung und vollautomatische Baugruppenmontage mit Inlinekontrolle. Kunden kommen u. a. aus Automobil, E-Mobility, Leistungselektronik, Elektro- und Haustechnik, Medizintechnik und Telekommunikation.
- Standort
- Füssen
- Verfahren
- Stanzen, Stanzbiegen, Kalt- und Halbwarmumformen (Kaltstauchen), Baugruppenmontage (manuell, halb- und vollautomatisch), Kunststoffspritzen/Umspritzen (Hybridbauteile), Widerstandsschweißen, Laserschweißen (Fügetechnik, lasergeschweißte Bimetallbänder), BIZON® Einpresstechnik (lötfreie Kontaktierung)
- Werkstoffe
- Kupfer K88, Kupfer K75, Kupfer K65, Kupfer K55, Kupfer L49, Kupfer Cu ETP, Kupfer Cu DHP, Bronze CuSn6
- Zertifikate
- ISO 9001, ISO 14001, IATF 16949, ISO 13485
- Gegründet
- 1968
- Mitarbeiter
- ca. 160
- Branchen
- Automobil, E-Mobility, Batterietechnik, Elektro- und Elektronikindustrie, Leistungselektronik, Elektro- und Haustechnik
- 01
Beratung und Machbarkeitsklärung
- 02
Konstruktion (VISI CAD 3D) und Projektmanagement
- 03
Prototypenfertigung (Erodieren, Lasertechnik, Mikrowasserstrahl)
- 04
Werkzeugbau
- 05
Stanzen / Stanzbiegen / Kalt- und Halbwarmumformen
- 06
Fügen (Schweißen, Einpressen, Nieten, Crimpen) und Kunststoffspritzen
- 07
Oberflächenveredelung und Teilereinigung
- 08
Baugruppenmontage mit Inlinekontrolle und Funktionsprüfung
- 09
Weltweite Logistik
Standorte
Füssen
DEHauptsitz, Produktion, Werkzeugbau
- Losgröße
- Prototyp bis Großserie (mehrere Hundert Millionen Teile/Jahr im Stanzbiegen)
- Werkstoffe
- Kupfer und Kupferlegierungen, Bronze, Messing, Neusilber, CuBe2, AlMg3, C67, 1.4301/1.4303/1.4571/1.4310, Titan
- Bruderer BSTA 200 (1×)
- Bruderer BSTA 300 (7×)
- Bruderer BSTA 510-125B, 50 t (5×)
- Bruderer BSTA 410-110B, 40 t (1×)
- Andritz-Kaiser KSTU 1600-17,5-3G-PR (1×)
- Bihler GRM-NC mit Lean-Tool Technologie (1×)
- Bihler RM 40 P (2×)
- Bihler GRM 80 (2×)
- Bihler RM 35 (22×)
- 5-Achs-Bearbeitungszentren
- Robotergestützte Erodiermaschinen
- Flach- und Profilschleifmaschinen
- Umformautomaten (2–7 Umformstufen)
Bauteile
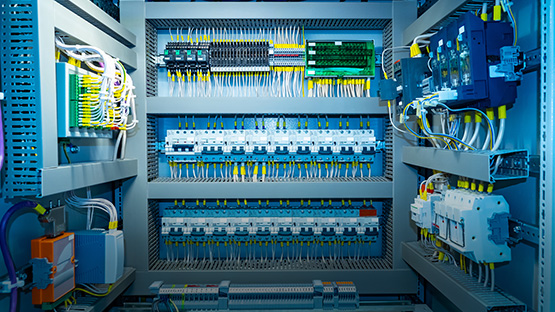
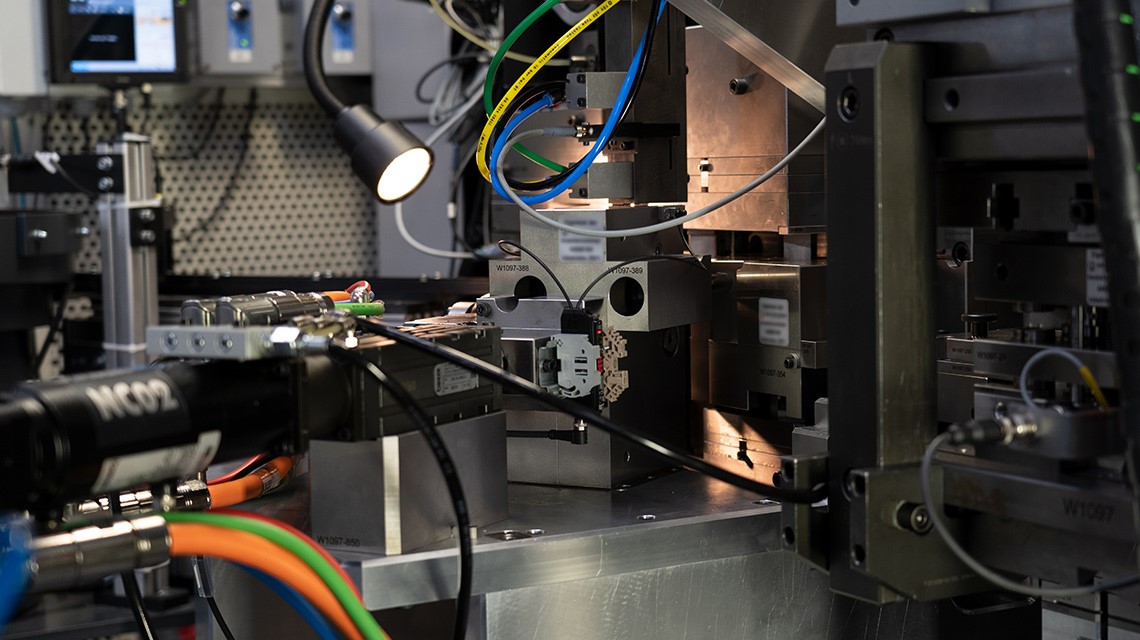
Einblicke in die Fertigung
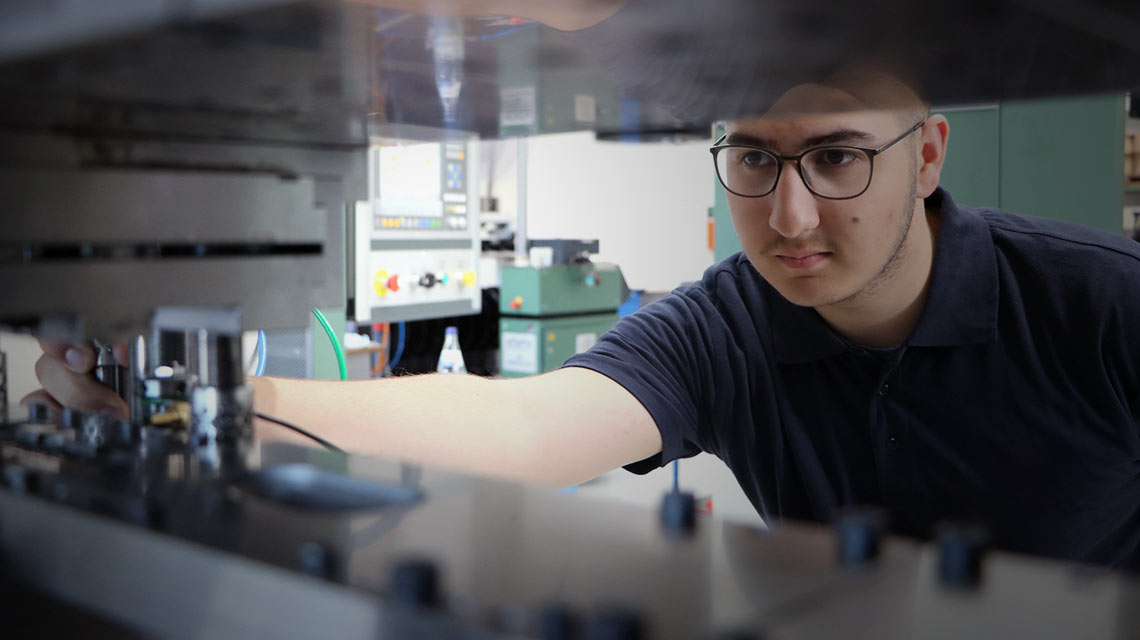
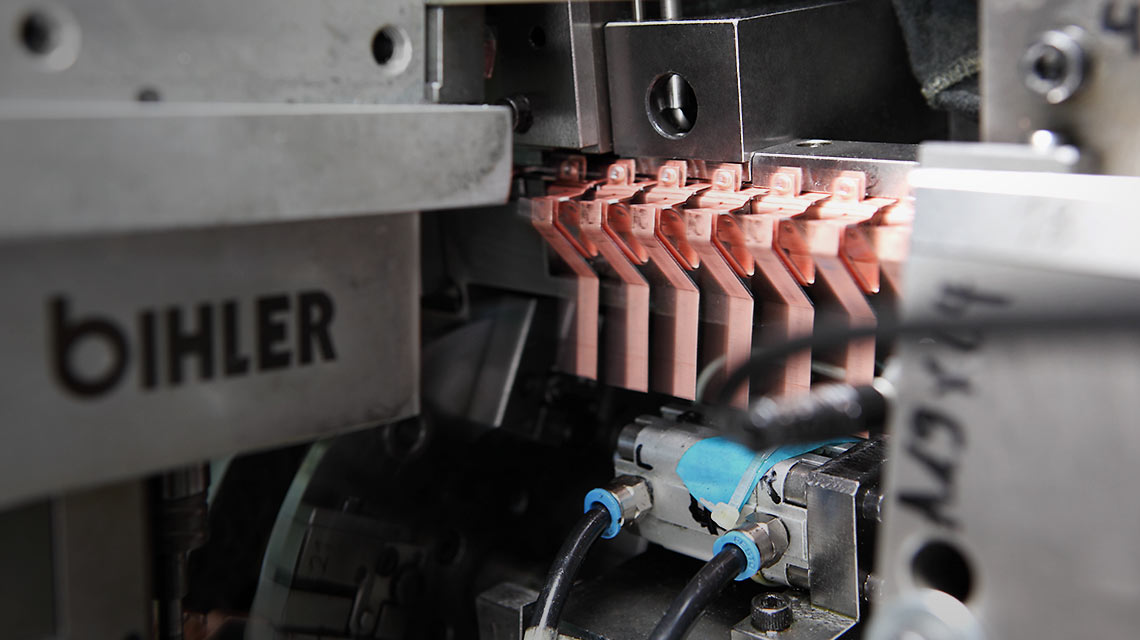
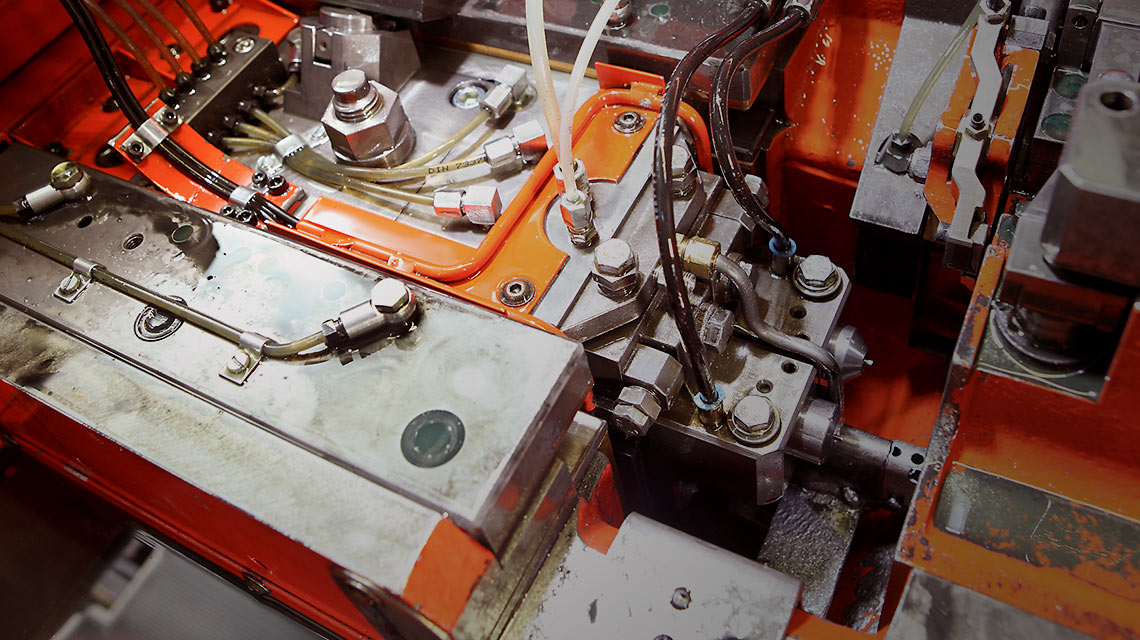
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| StanzenUmformung | – | Bandbreite 6 bis 200 mm × Banddicke 0,1 bis 3,0 mm | – | – | Kupfer und Kupferlegierungen (K88, K75, K65, K55, L49, Cu, Bronze (CuSn6, CuSn8), Messing (CuZn37), Neusilber (CuNi12Zn24), CuBe2, AlMg3, Federstahl C67, 1.4301, 1.4303, 1.4571, 1.4310 |
| StanzbiegenUmformung | – | Bandbreite 5 bis 100 mm × Banddicke 0,2 bis 6 mm | – | bis zu mehreren Hundert Millionen Teile | – |
| Kalt- und Halbwarmumformen (Kaltstauchen)Umformung | – | Einzugslänge 3 bis 75 mm × Drahtdurchmesser 2 bis 12 mm | – | – | – |
| Baugruppenmontage (manuell, halb- und vollautomatisch)Montage | – | – | – | – | – |
| Kunststoffspritzen/Umspritzen (Hybridbauteile)Kunststoff | – | – | – | – | – |
| WiderstandsschweißenFügen | – | – | – | – | Aluminiumlegierungen, Kupferlegierungen |
| Laserschweißen (Fügetechnik, lasergeschweißte Bimetallbänder)Fügen | – | – | – | – | Aluminiumlegierungen, Kupferlegierungen |
| BIZON® Einpresstechnik (lötfreie Kontaktierung)Fügen | – | Materialstärken 0,2 bis 2 mm | – | – | Kupferlegierungen, Sonderlegierungen, Standardmaterialien |
| Werkzeugbau (Konstruktion, Hochleistungsstanzwerkzeuge)Engineering | engste Toleranzen | – | – | – | Hartmetall, PM-Stahl |
| Prototypenfertigung (Erodieren, Lasertechnik, Mikrowasserstrahlschneiden)Engineering | – | – | – | – | Serienwerkstoffe |
| Einpressen, Nieten, VerstemmenFügen | – | – | – | – | – |
| LaserbeschriftenOberfläche | – | – | – | – | – |
| Oberflächenveredelung (Galvanik, Plattieren, Versilbern)Oberfläche | – | – | – | – | Sonderlegierungen |
| TeilereinigungOberfläche | – | – | – | – | – |
| Prüfung (Inlinekontrolle, Funktionsprüfung, Belastungstests)Prüfung | – | – | – | – | – |
| Kaltstanzen von Stanz- und Drahtbiegeteilen (Schweissbaugruppen, Crimpen)Umformung | – | – | – | – | – |
13 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Hochleistungsstanzautomat | Bruderer BSTA 200 | 1 | Bandbreite bis 170 mm, Banddicke bis 4,0 mm | – | Füssen |
| Stanzautomat | Bruderer BSTA 300 | 7 | Bandbreite bis 170 mm, Banddicke bis 4,0 mm | – | Füssen |
| Hochleistungsstanzautomat, 50 t Presskraft | Bruderer BSTA 510-125B | 5 | – | – | Füssen |
| Hochleistungsstanzautomat, 40 t Presskraft | Bruderer BSTA 410-110B | 1 | – | – | Füssen |
| Stanzautomat | Andritz-Kaiser KSTU 1600-17,5-3G-PR | 1 | – | – | Füssen |
| Stanzbiegeautomat mit Servotechnologie (Lean-Tool Technologie) | Bihler GRM-NC | 1 | Stanzdruck 7 bis 54 Tonnen, Drahtdurchmesser 0,3 bis 7 mm | – | Füssen |
| Stanz- und Biegeautomat | Bihler RM 40 P | 2 | – | – | Füssen |
| Stanz- und Biegeautomat | Bihler GRM 80 | 2 | – | – | Füssen |
| Stanz- und Biegeautomat | Bihler RM 35 | 22 | – | – | Füssen |
| 5-Achs-Bearbeitungszentrum | – | – | – | – | Füssen |
| Robotergestützte Erodiermaschine | – | – | – | – | Füssen |
| Flach- und Profilschleifmaschine | – | – | – | – | Füssen |
| Umformautomat (Kalt-/Halbwarmumformen, 2 bis 7 Umformstufen) | – | – | Einzugslänge 3 bis 75 mm, Drahtdurchmesser 2 bis 12 mm | – | Füssen |
Zusatzleistungen
Qualität
Die Fertigung erfolgt in einem voll überwachten Prozess mit mehrfachfallenden Hochleistungsstanzwerkzeugen; im Montageprozess werden Inlinekontrolle, Funktionsprüfung und Belastungstests durchgeführt. Medizintechnische Teile werden nach strengen Kundenvorgaben auf höchste Sauberkeit gefertigt.
| Nachweis | Füssen |
|---|---|
| ISO 9001 | |
| ISO 14001 | |
| IATF 16949 | |
| ISO 13485 |
Historie
- 1968
Gründung der Zettlmeier und Kallenbach OHG
- 1980
Umzug in ein neuerbautes Firmengebäude
- 1990
Umwandlung in eine GmbH & Co. KG
- 1995
Erweiterung des Firmengebäudes um 1.700 m²
- 1998
Erweiterung der Produktionsfläche um weitere 700 m²
- 2007
Erweiterung der Produktionshalle um ca. 1.600 m² und der Verwaltung um ca. 500 m²
- 2010
Gründung der Tochterfirma creative automation GmbH & Co. KG
- 2014
Beteiligung der Fischer Reinach AG; Umbenennung in ZETKA Stanz- u. Biegetechnik AG & Co. KG
- 2016
Fischer Reinach AG übernimmt die Mehrheit (91 %) an der ZETKA
- 2019
Erweiterungsbau 1.300 m²; Produktion auf insgesamt 8.300 m² mit 150 Mitarbeitern
- 2025
Umbenennung in Fischer Reinach AG & Co. KG