Ist das Ihr Unternehmen? Profil übernehmen
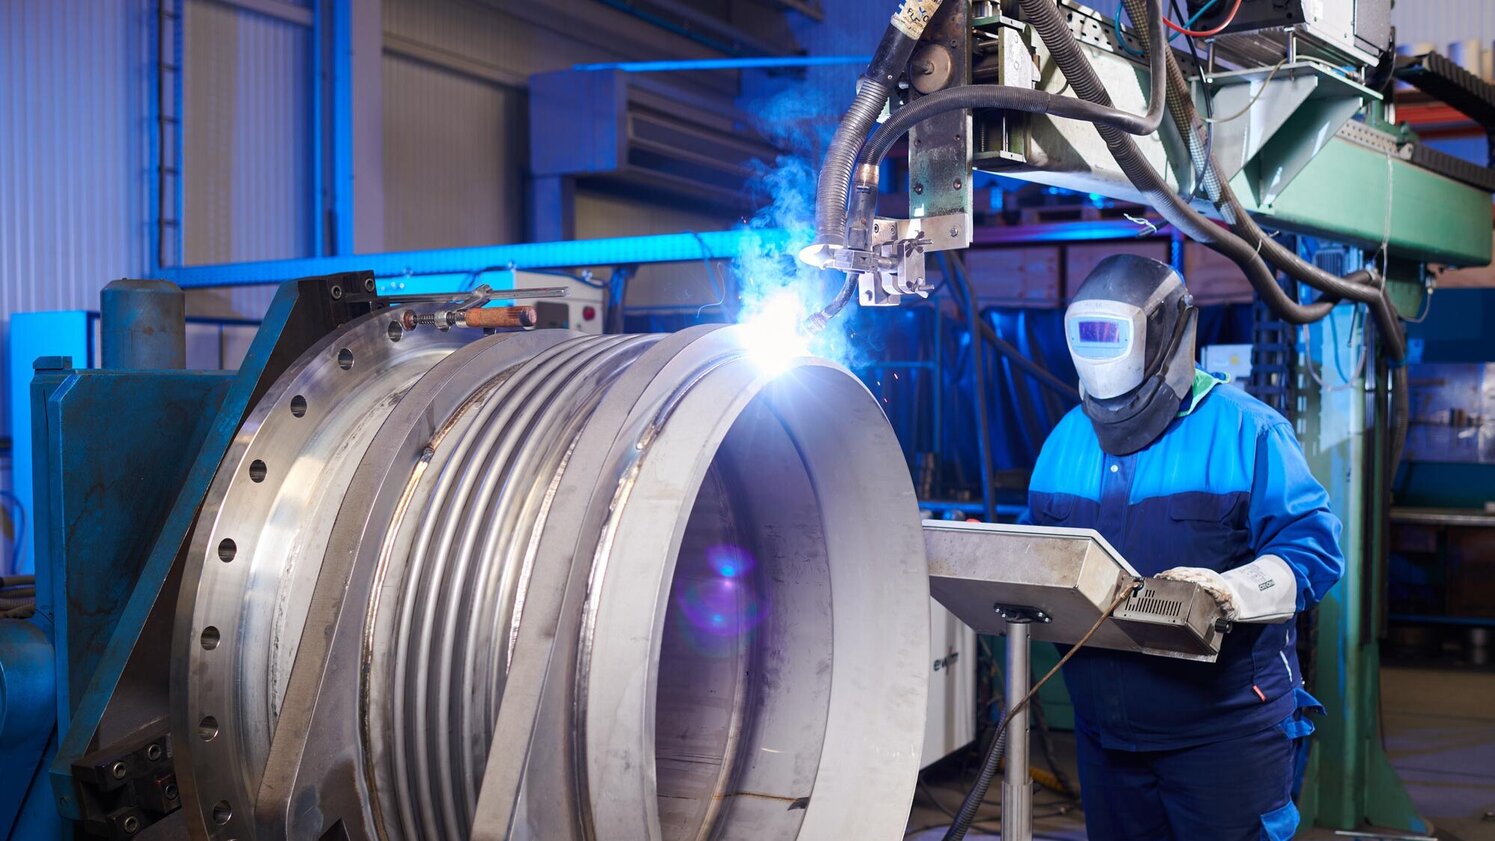
Herstellung von Kompensatoren, Metallbälgen und Metallschläuchen aus Edelstahl im Nennweitenbereich DN15 bis DN5000
Flexomat GmbH
Nossen (Hauptsitz, Entwicklung, Produktion und Vertrieb)Neu auf Amplifa
Über Flexomat
Die Flexomat GmbH wurde 1999 am Standort Nossen bei Dresden gegründet und ist Hersteller von Kompensatoren, Metallbälgen und Metallschläuchen für industrielle Rohrleitungssysteme im Nennweitenbereich DN15 bis DN5000. Das Unternehmen umfasst Auslegung, Konstruktion, Herstellung und Vertrieb: Die Berechnung erfolgt nach EJMA, DIN EN 13445, DIN EN 14917 und AD-B13 sowie mittels ROHR2-Analysen und FEM, die Konstruktion mit AutoCAD Mechanical und Autodesk Inventor. Gefertigt werden Metallkompensatoren (axial, lateral, angular, kardanisch, universal), Vakuumschläuche, Gewebe- und Gummikompensatoren sowie Sonderkonstruktionen wie druckentlastete oder PTFE-ausgekleidete Bauarten. Die Wellen der Metallbälge werden je nach Nennweite, Werkstoff und Stückzahl mechanisch, hydraulisch oder mittels Gummidrücken auf CNC-gesteuerten Sondermaschinen eingebracht. Werkstoffpalette sind Edelstähle, Duplexstähle, Nickelbasislegierungen und Titan. Die Fertigung ist PPS-gesteuert und nach ISO 9001:2015, ISO 14001:2015, AD2000 HP0, DIN EN ISO 3834-2 und DGRL 2014/68/EU zertifiziert.
- Standort
- Nossen
- Verfahren
- Herstellung von Metallkompensatoren (Axial-, Lateral-, Angular-, Kardangelenk-,, Herstellung von Metallbälgen (ein-/mehrwellig, ein-/vielwandig), Teilmechanisiertes freies Umformverfahren von Metallbälgen DN100–DN2500 (mechanisch, hydraulisch,, Teilmechanisiertes Umformverfahren in Werkzeugkassette DN25–DN250, Teilmechanisiertes Umformverfahren in Werkzeugkassette DN15–DN100, Teilmechanisiertes freies Umformverfahren mit Rollen DN1350–DN5000, Herstellung von Edelstahlwellschläuchen (Ringwellschlauch, Wendelwellschlauch),, Herstellung von Vakuumschläuchen DN16–DN150, Heliumlecktest bis 1x10E-8 mbar*l/s
- Werkstoffe
- 1.4541 / AISI 321, 1.4571 / AISI 316Ti, 1.4404 / AISI 316L, 1.4307 / AISI 304L, 1.4301 / AISI 304 (Geflecht), 1.4435 / AISI 316L, 1.4539 / AL 904L, 1.4878 / AISI 321H
- Zertifikate
- ISO 9001:2015, ISO 14001:2015, EN ISO 3834-2, DGRL 2014/68/EU Modul H, DGRL 2014/68/EU Modul H1, DGRL 2014/68/EU Modul A2, AD2000-Merkblatt HP0 Herstellerzulassung, DIN EN 15085-2 CL1 (Schienenfahrzeuge), AEQ Zertifikat (Euro-Qualiflex), DIN-DVGW Baumusterzertifikate (Axialkompensatoren, Wellschläuche FI-1/FI-2/FN,, DNV-GL Type Approval / Schweißzulassung, AD2000-Merkblatt HP0, DGRL 2014/68/EU Modul H/H1/A2, DIN EN 15085-2 (Schienenfahrzeuge, CL1), DNV-GL Schweiß-/Typenzulassung, DIN-DVGW Baumusterzertifikate, AEQ (Euro-Qualiflex)
- Gegründet
- 1999
- Branchen
- Rohrleitungstechnik, Kraftwerks- und Energietechnik, Erneuerbare Energien, Chemie- und Prozessindustrie, Maschinen- und Anlagenbau, Fernwärme- und Versorgungssysteme
- 01
Auslegung und Berechnung (EJMA, DIN EN 13445, DIN EN 14917, AD-B13, ROHR2, FEM)
- 02
Konstruktion (AutoCAD Mechanical, Autodesk Inventor 3D)
- 03
Zuschnitt auf Schneidmaschinen
- 04
Umformen der Balgwellen (mechanisch, hydraulisch, Gummidrücken)
- 05
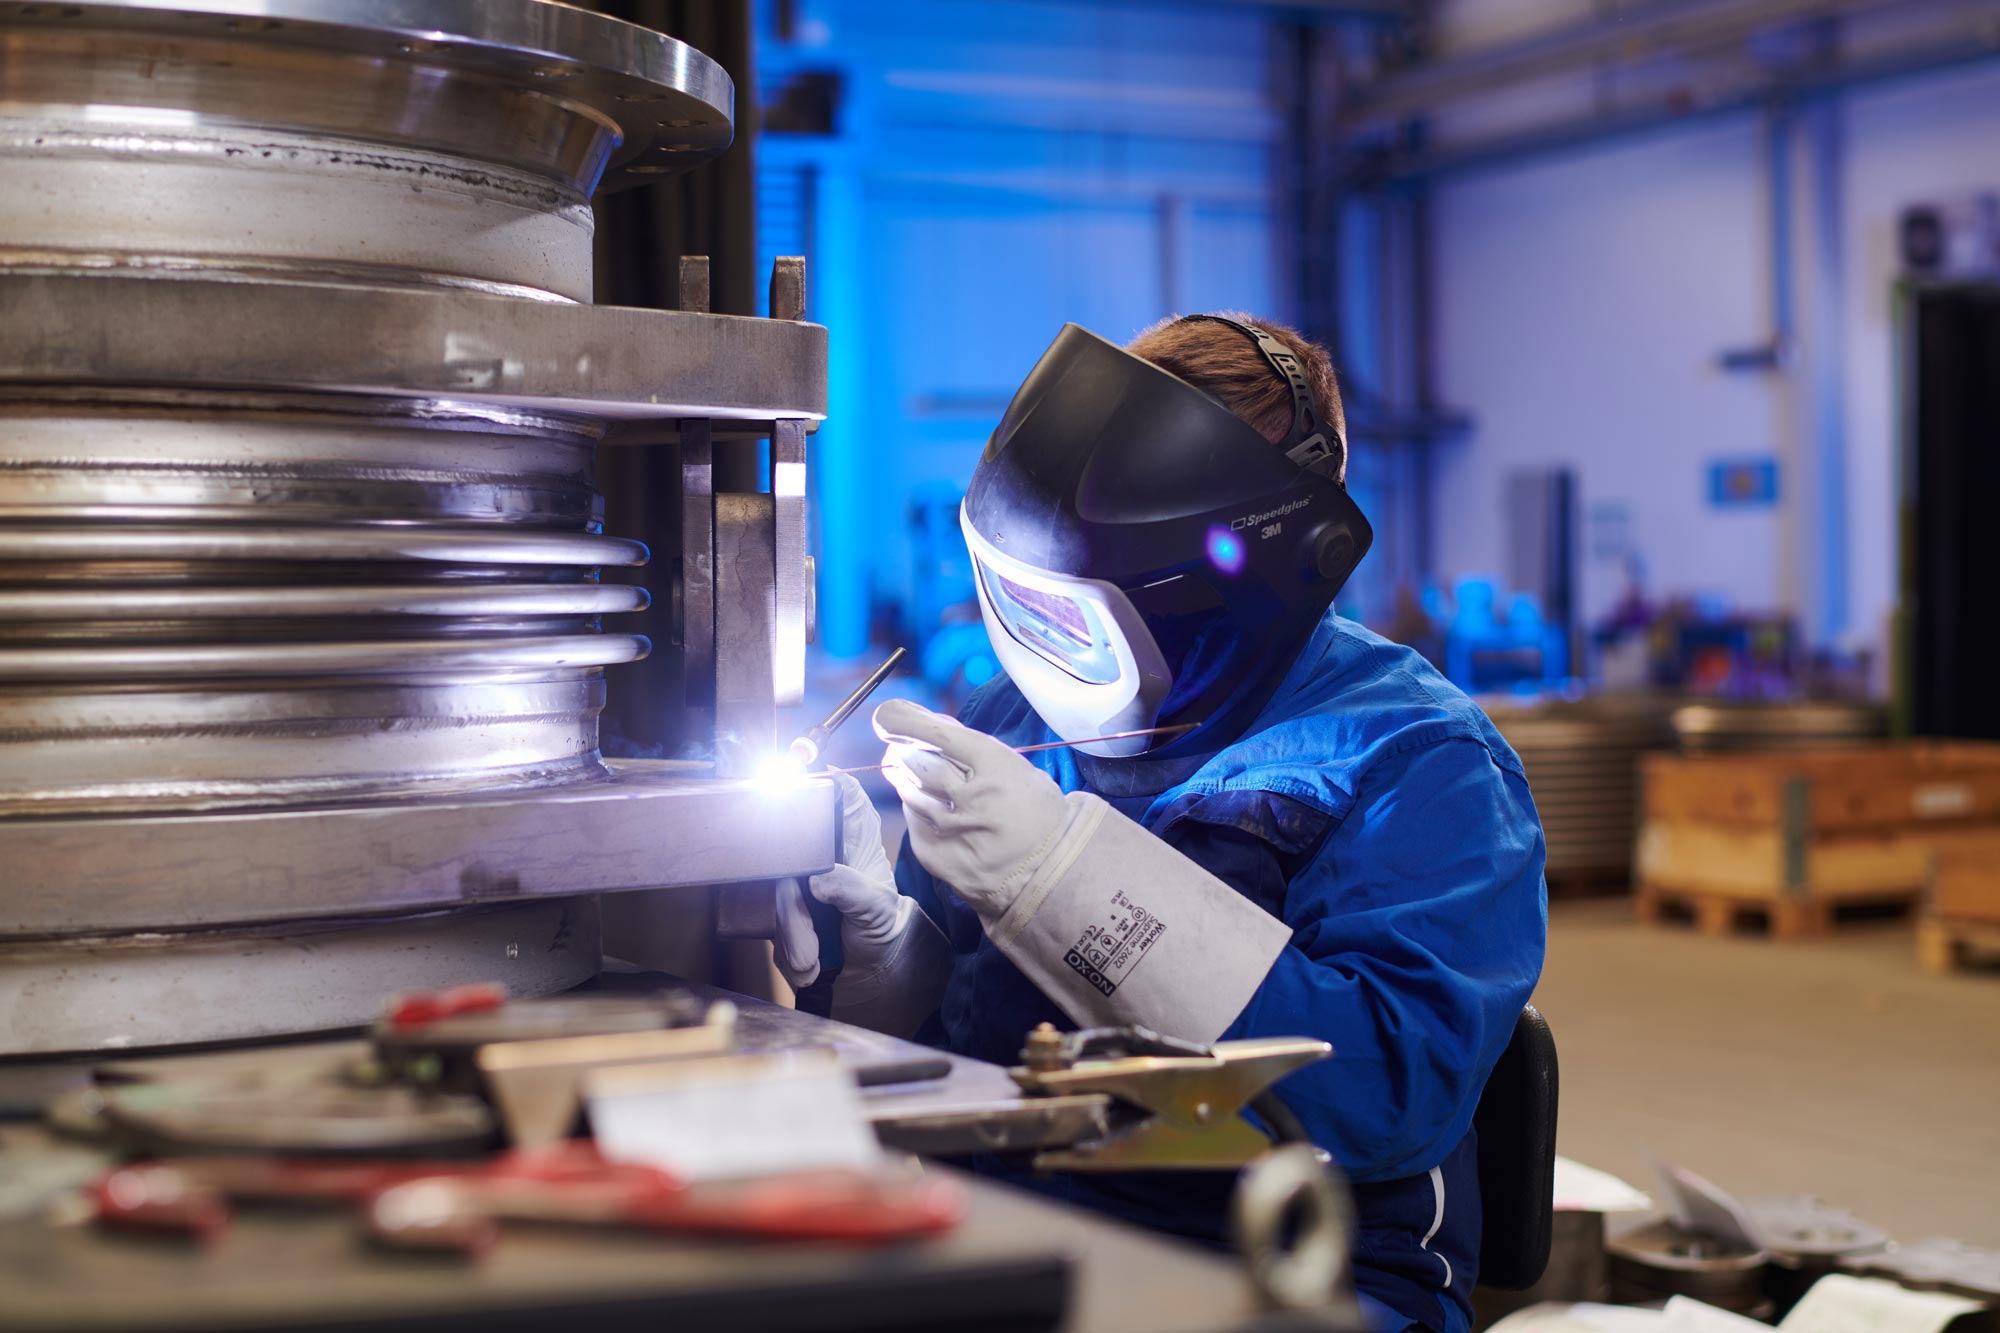
Schweißen (Hülsenlängsnähte, Kehlnähte, Stumpf- und Bördelnähte)
- 06
Komplettierung zum Kompensator / Metallschlauch mit Anschlussteilen
- 07
Prüfung (PT, RT, Dicht- und Heliumleckprüfung)
- 08
Vertrieb inkl. Onlineshop und Produktkonfigurator
Standorte
Nossen
DEHauptsitz, Entwicklung, Produktion und Vertrieb
- Stückgewicht / Größe
- Schweißzulassung: Wanddicke bis 60 mm, Länge bis 5 m, max.
- Losgröße
- Prototypen bis Serienfertigung; Standard- und kundenspezifische Produkte
- Werkstoffe
- Edelstähle, Duplexstähle, Nickelbasislegierungen, Titan, PTFE, Gummi/Gewebe
- Umformmaschinen für Metallbälge (mechanisch, hydraulisch, Gummidrücken)
- Hochspezialisierte Sondermaschinen mit CNC-Steuerung
- Schneidmaschinen
- Schweißmaschinen
- Spezialmaschinen für Wellschlauchherstellung (hydraulisch/mechanisch umgeformt, DN6–DN300)
Bauteile
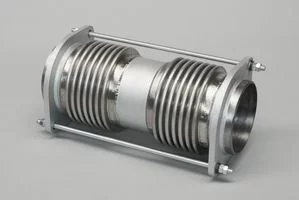
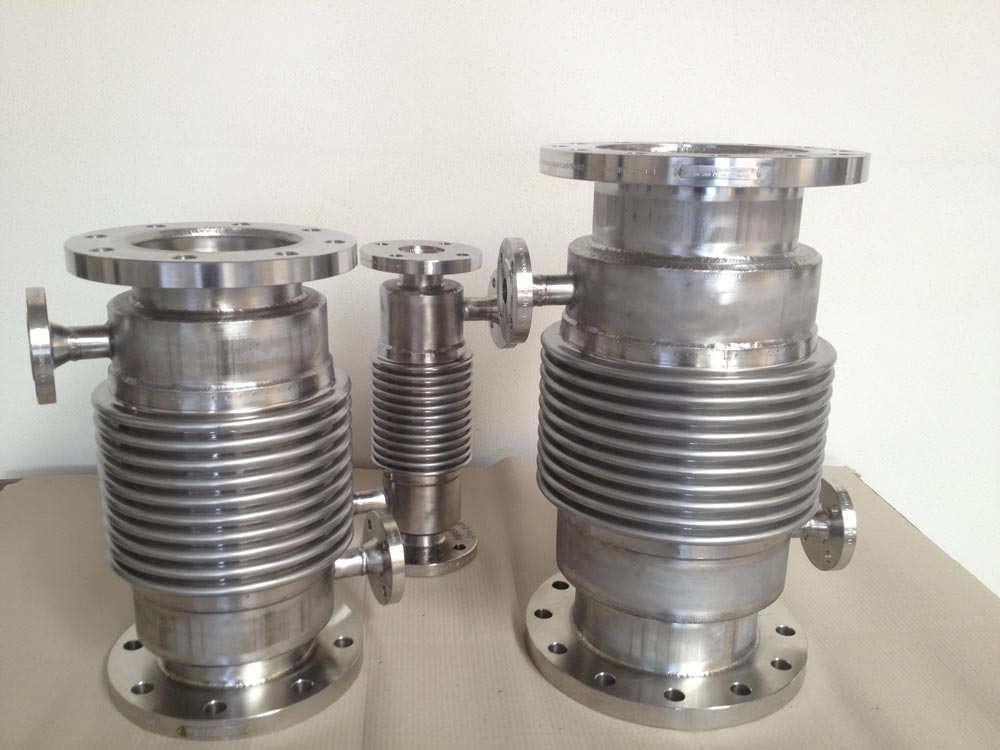
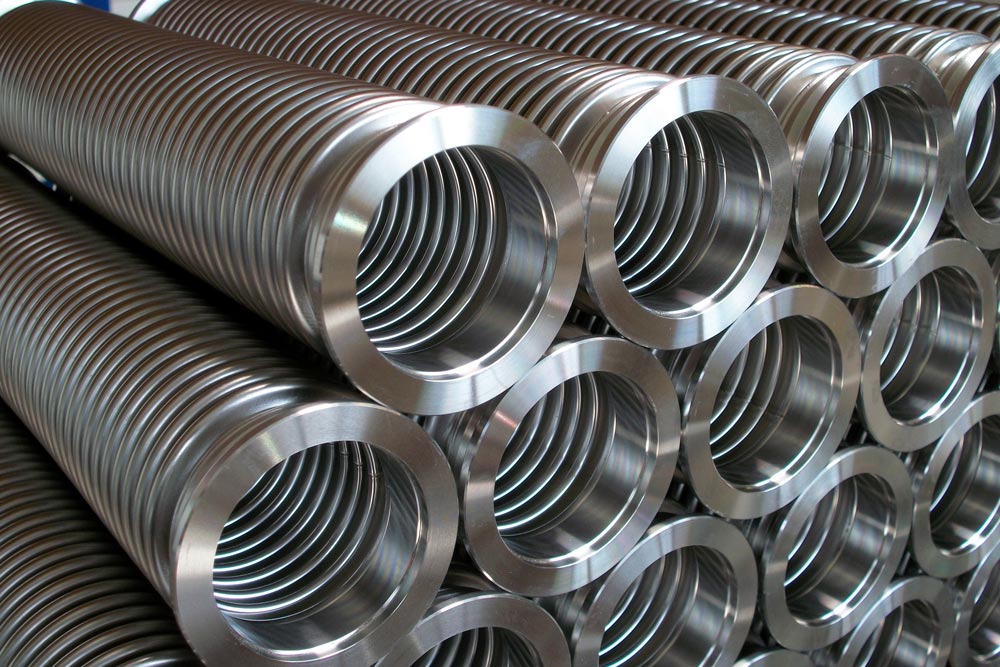
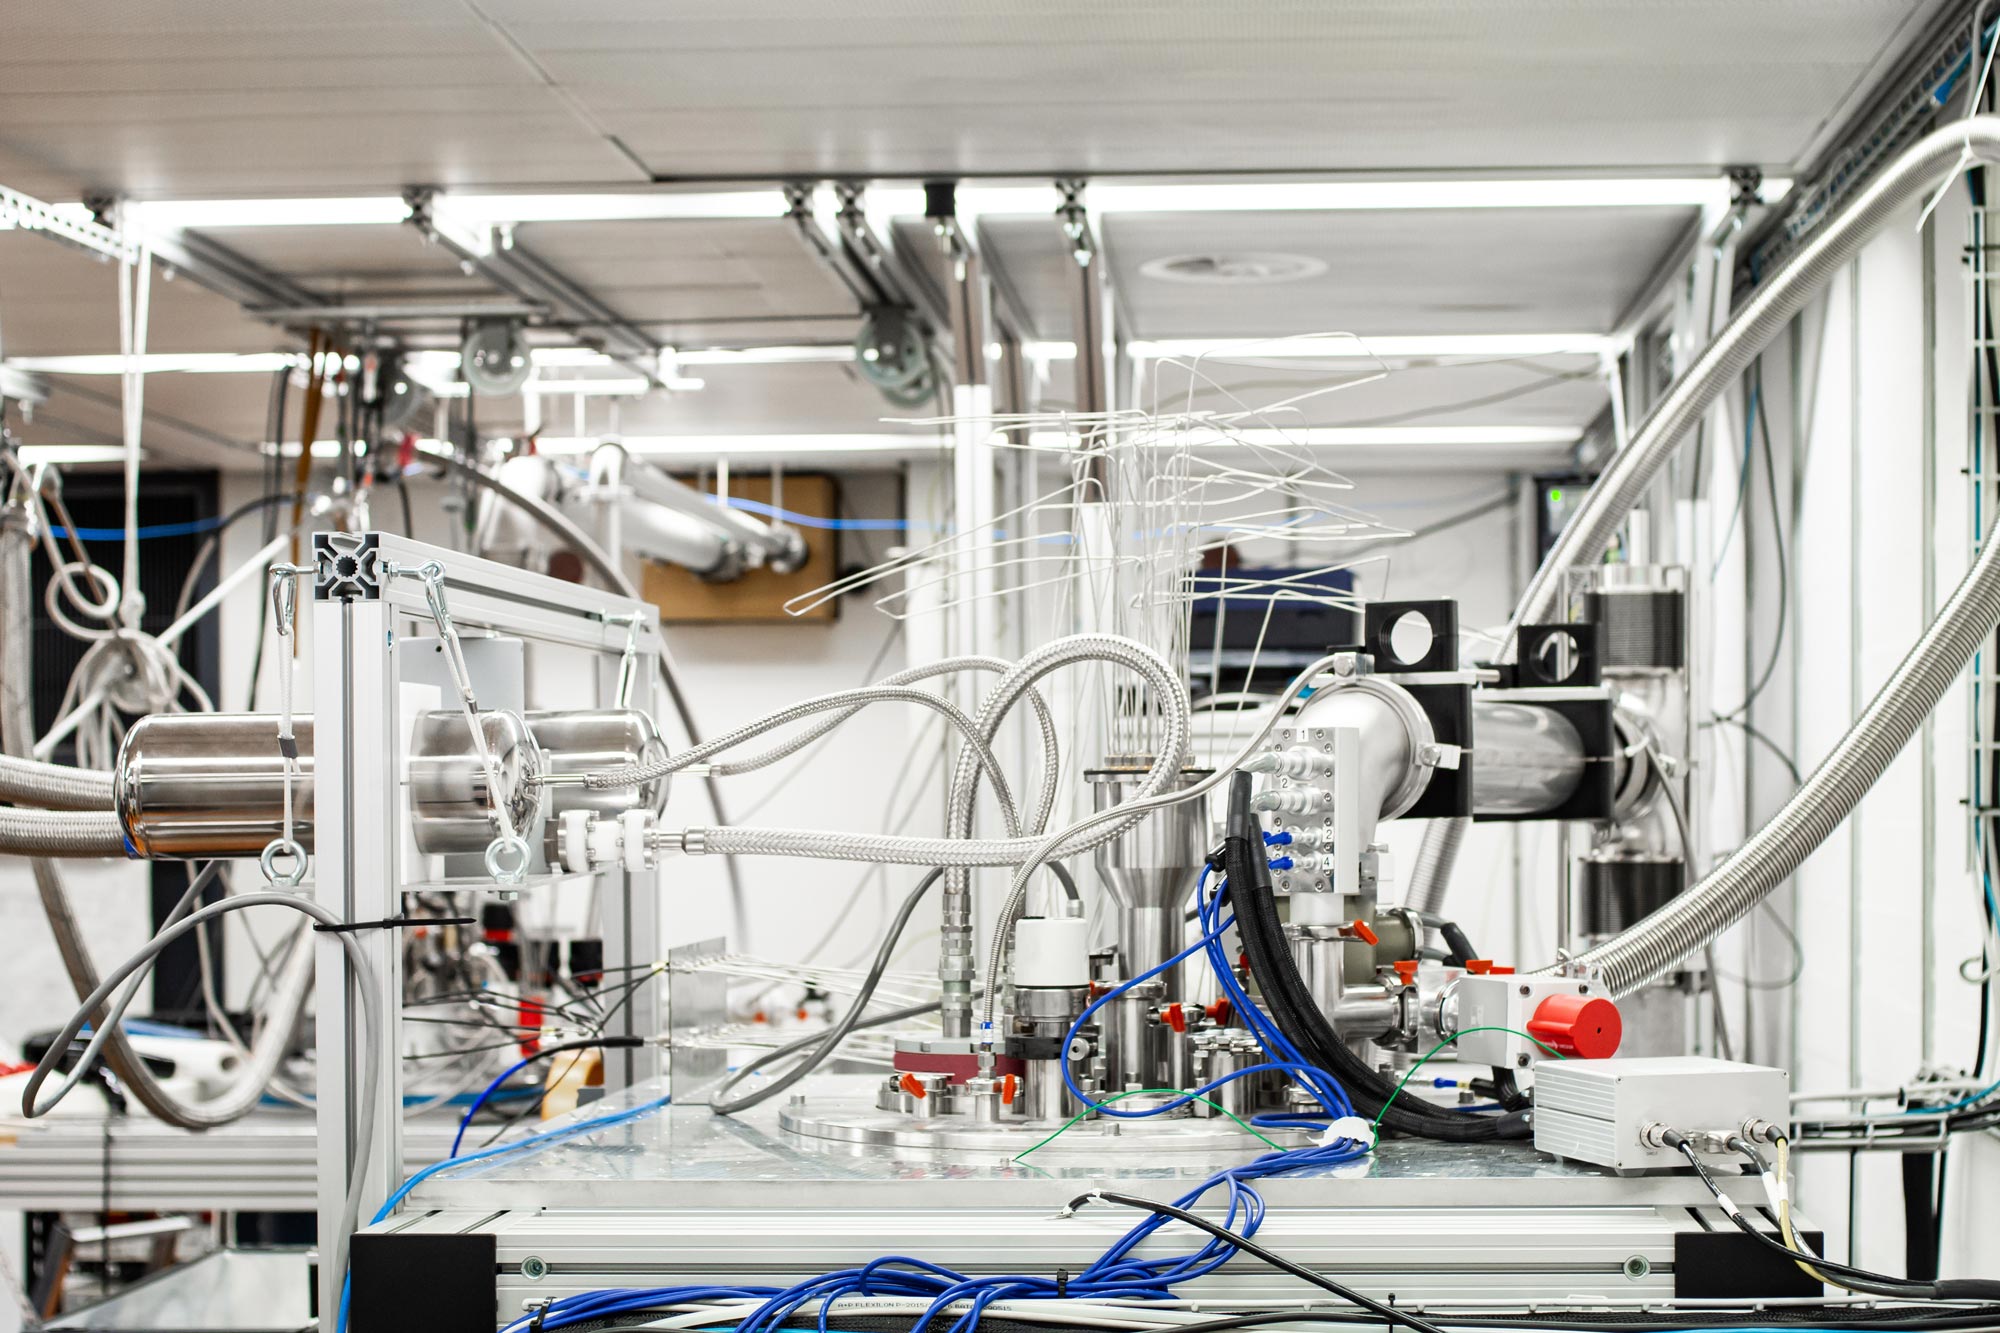
Einblicke in die Fertigung
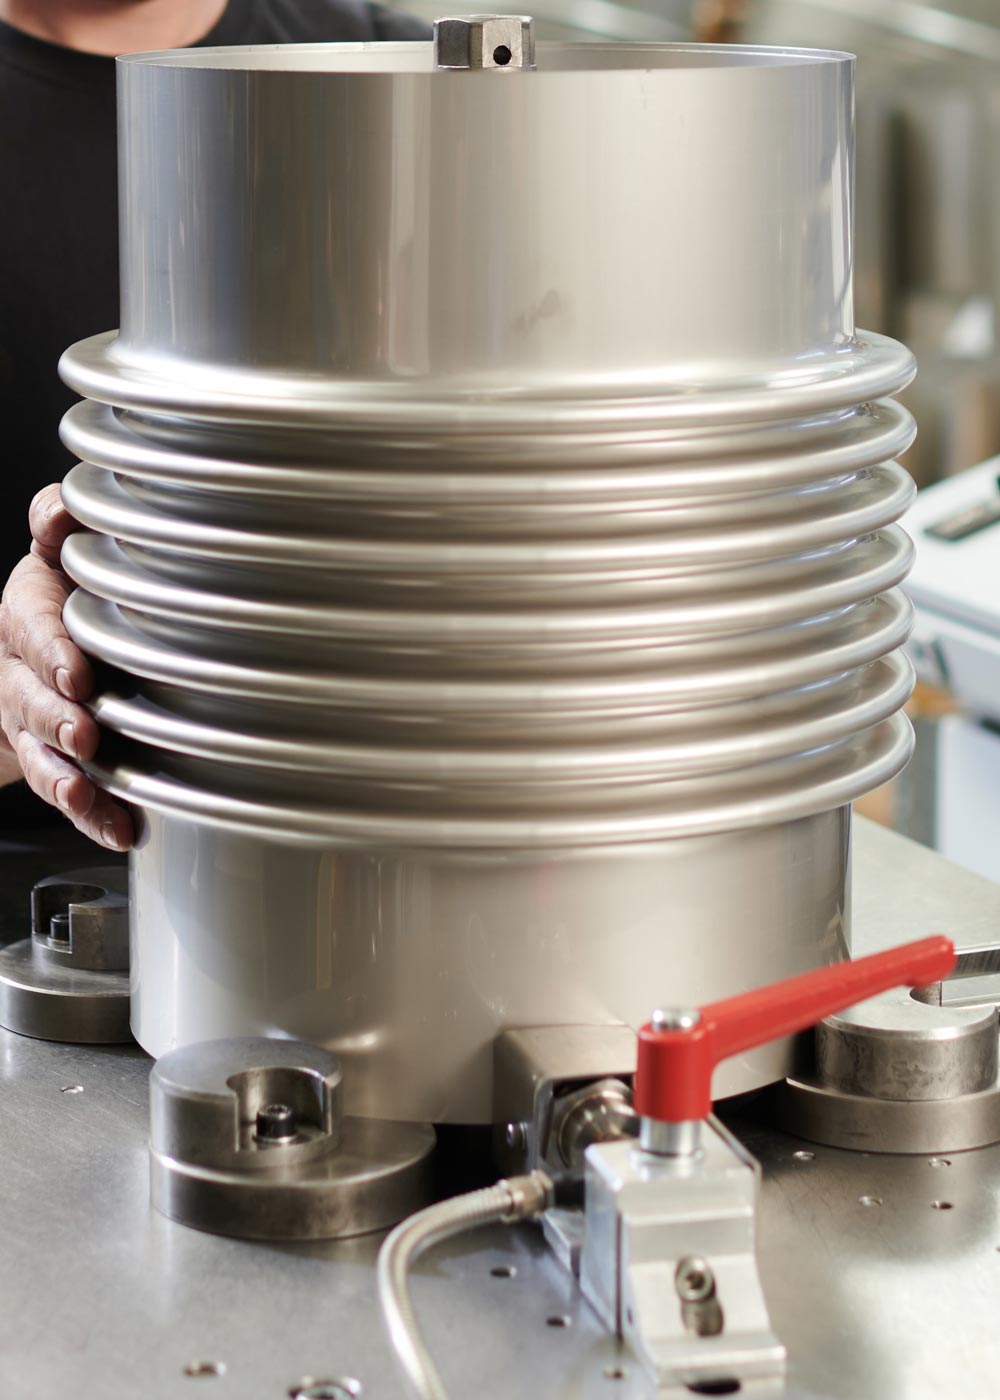
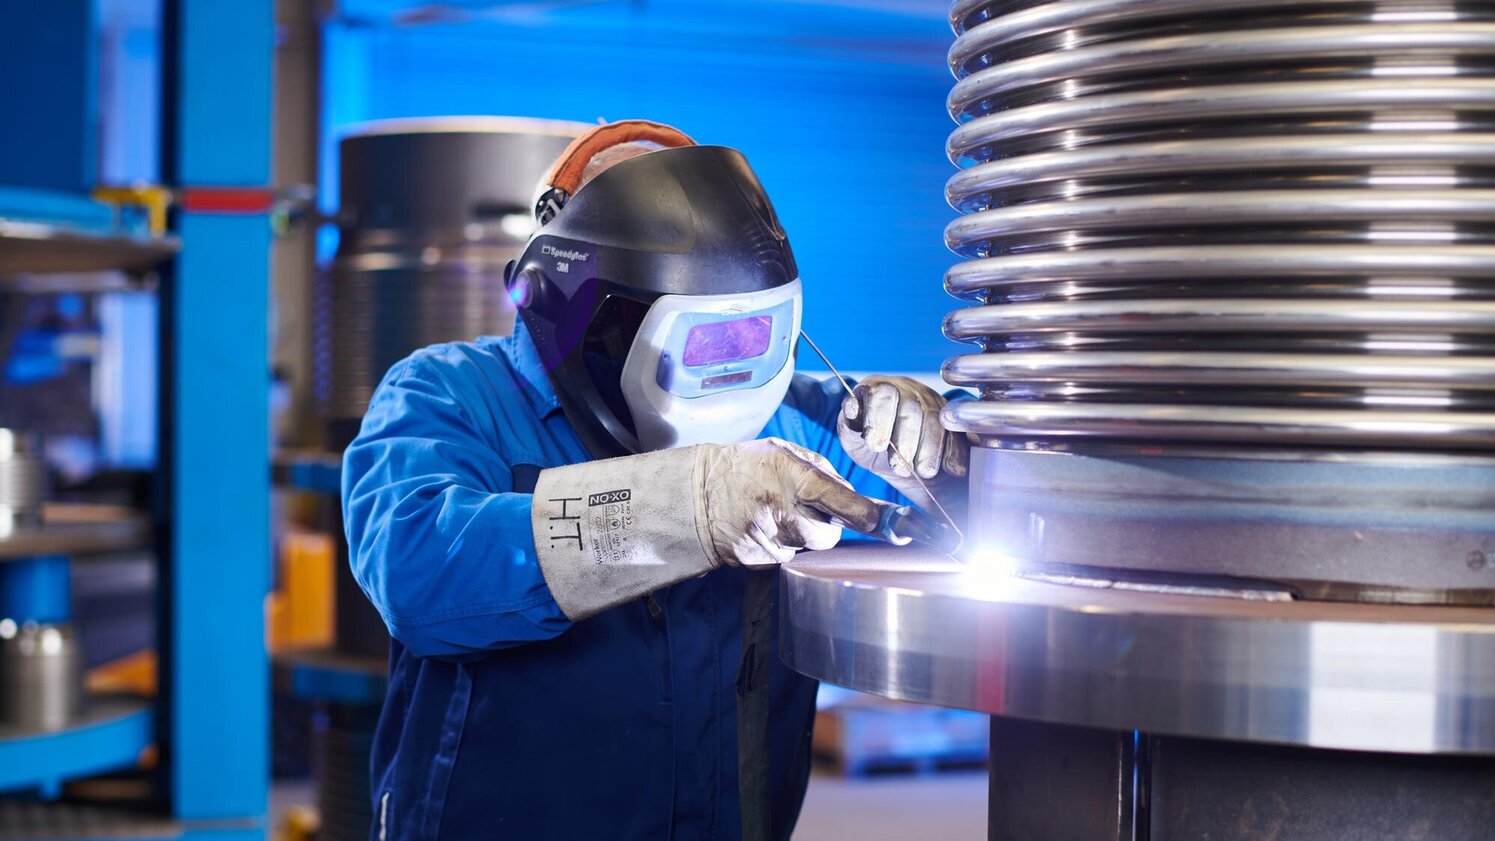
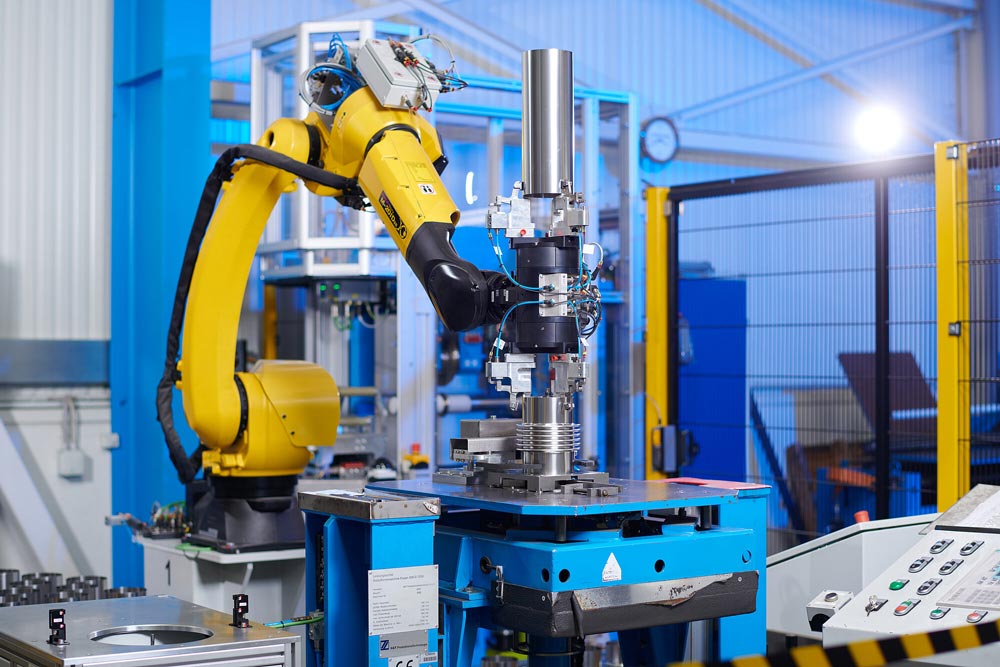
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Herstellung von Metallkompensatoren (Axial-, Lateral-, Angular-, Kardangelenk-,Umformung | – | – | – | – | Edelstahl 1.4541, 1.4571, 1.4404, hitzebeständige Edelstähle, Nickelbasislegierungen |
| Herstellung von Metallbälgen (ein-/mehrwellig, ein-/vielwandig)Umformung | – | – | – | – | 1.4541, 1.4571, 1.4404, 1.4307, 1.4435, 1.4539, 1.4878, 1.4828, 1.4462, 1.4410, 1.4876, 2.4858, 2.4856, 2.4816, 2.4610, 2.4819, 2.4602, 3.7035 Titan |
| Teilmechanisiertes freies Umformverfahren von Metallbälgen DN100–DN2500 (mechanisch, hydraulisch,Umformung | – | – | – | – | Edelstahl, Nickelbasislegierungen, Titan, Duplexstähle |
| Teilmechanisiertes Umformverfahren in Werkzeugkassette DN25–DN250Umformung | – | – | – | – | Edelstahl |
| Teilmechanisiertes Umformverfahren in Werkzeugkassette DN15–DN100Umformung | – | – | – | – | Edelstahl |
| Teilmechanisiertes freies Umformverfahren mit Rollen DN1350–DN5000Umformung | – | – | – | – | Edelstahl |
| Herstellung von Edelstahlwellschläuchen (Ringwellschlauch, Wendelwellschlauch),Umformung | – | – | – | – | 1.4404, 1.4541, 1.4301 (Geflecht) |
| Herstellung von Vakuumschläuchen DN16–DN150, Heliumlecktest bis 1x10E-8 mbar*l/sFügen | – | – | – | – | 1.4404, 1.4541, 1.4571 |
| Schweißen: Hülsenlängsnähte mit/ohne Zusatzwerkstoff, Kehlnähte (Balg/Flansch), Überlappnähte 0,6–3Fügen | – | 5 m | 8 t | – | Werkstoffgruppen 1.1, 1.2, 8.1, 8.2 (EN ISO/TR 15608), Wanddicke bis 60 mm |
| Gewebekompensatoren und GummikompensatorenKunststoff | – | – | – | – | Gummi, Gewebe, PTFE |
| Sonderkonstruktionen: druckentlastete, eckentlastete, Kammer-, außendruckbelastete,Engineering | – | – | – | – | Edelstahl, 2.4610, PTFE |
| Auslegung/Berechnung nach EJMA, DIN EN 14917, DIN EN 13445, AD-B13, Rohr2-Statik, FEM; KonstruktionEngineering | – | – | – | – | – |
| Prüfverfahren: Maß-/Sichtprüfung DIN EN ISO 17637, Farbeindringprüfung (PT) DIN EN ISO 3452-1,Prüfung | – | – | – | – | – |
| Linsenkompensatoren für spezielle Druck- und BewegungsanforderungenUmformung | – | – | – | – | Edelstahl |
| Edelstahl-Kompensatoren DN15–DN1000, Vakuum bis Hochdruck 100–150 bar, Temperaturbeständigkeit bisUmformung | – | – | – | – | 1.4541, 1.4404, 1.4571, hochtemperaturbeständige Edelstähle, Nickelbasislegierungen |
4 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Umformmaschinen für Metallbälge (mechanisch, hydraulisch, Gummidrücken), hochspezialisierte | – | – | DN15–DN5000 | – | 01683 Nossen |
| Schneidmaschinen | – | – | – | – | 01683 Nossen |
| Schweißmaschinen | – | – | – | – | 01683 Nossen |
| Herstellung von Metallschläuchen in Spezialmaschinen (hydraulisch/mechanisch umgeformt) | – | – | DN6–DN300 | – | 01683 Nossen |
Zusatzleistungen
Qualität und Zertifizierungen
Die Fertigung erfolgt unter einem prozessorientierten Managementsystem nach ISO 9001:2015 und ISO 14001:2015. Prüfverfahren umfassen Sicht- und Maßprüfung nach DIN EN ISO 17637, Farbeindringprüfung (PT), Röntgenprüfung (RT), Dicht- und Heliumleckprüfung bis 1×10E-8 mbar·l/s sowie Festigkeits-, Dichtheits- und Lastwechselprüfungen.
| Nachweis | Nossen |
|---|---|
| ISO 9001:2015 | |
| ISO 14001:2015 | |
| AD2000-Merkblatt HP0 | |
| EN ISO 3834-2 | |
| DGRL 2014/68/EU Modul H/H1/A2 | |
| DIN EN 15085-2 (Schienenfahrzeuge, CL1) | |
| DNV-GL Schweiß-/Typenzulassung | |
| DIN-DVGW Baumusterzertifikate | |
| AEQ (Euro-Qualiflex) |
Historie
- 1999
Gründung der Flexomat GmbH am Standort 01683 Nossen in Sachsen bei Dresden.