Ist das Ihr Unternehmen? Profil übernehmen
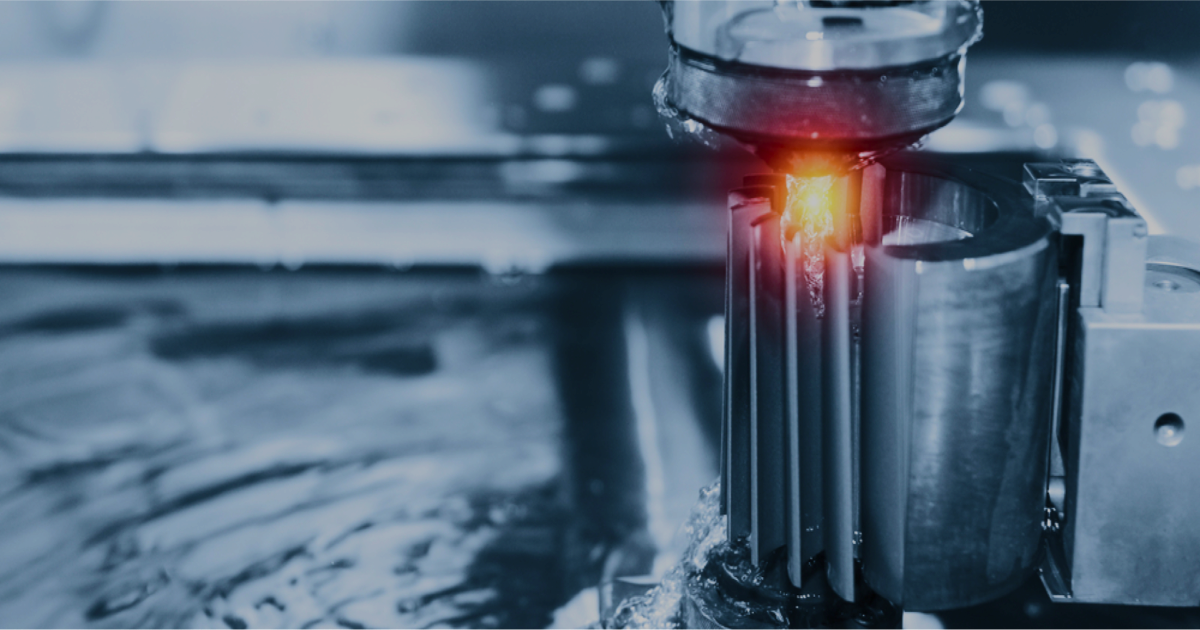
Präzisionsteile aus Draht- und Senkerodieren sowie CNC-Fräsen – auch in Hartmetall, Titan und PKD.
G & E Funkenerosion
GeorgensgmündNeu auf Amplifa
Über G & E Funkenerosion
G & E Funkenerosion ist ein mittelständisches Einzelunternehmen aus Georgensgmünd in Bayern, spezialisiert auf hochgenaue Präzisionsteile. Die Fertigung umfasst Drahterodieren auf fünf FANUC Robocut-Anlagen, Senkerodieren mit Anlagen von SODICK, EXERON und Hansen, Startlochschießen auf einer MATRA BT-2 sowie CNC-Fräsen auf Maschinen von DMG MORI und Hermle (5-Achsen). Das Unternehmen bearbeitet hochleistungsfähige Werkstoffe wie Hartmetall, Titan, PKD (Diamant), pulvermetallurgische Stähle, Wolfram und Graphit und erreicht im Drahterodieren Oberflächengüten bis Ra 0,2 µm mit Drähten von 0,1 bis 0,25 mm Durchmesser. Programmierung und Konstruktion erfolgen mit den CAD/CAM-Systemen VISI und Mastercam. Die Leistungen reichen von der technischen Beratung über die Entwicklung bis zur Einzel- und Serienproduktion in der Weich- und Hartbearbeitung für namhafte Branchen. Die fast 20-jährige Unternehmensentwicklung wird nach eigenen Angaben durch einen hohen Qualitätsstandard gesichert.
- Standort
- Georgensgmünd
- Verfahren
- Drahterodieren, Senkerodieren, Startlochschießen / Startlocherodieren, CNC Fräsen, 5-Achsen-CNC-Fräsen (Hermle C32), CAD/CAM Programmierung (VISI, Mastercam), Drahterodieren (5 FANUC Robocut Anlagen), Senkerodieren (SODICK, EXERON, Hansen)
- Werkstoffe
- Hartmetall, Titan, PKD (Diamant), Pulvermetallurgische Stähle, Werkzeugstähle, Wolfram, Graphit, Aluminium
- Zertifikate
- ISO-Zertifizierung (Typ nicht näher bezeichnet), ISO-Zertifizierung (gültig bis 30.11.2026)
- Branchen
- Werkzeugbau, Formenbau, Maschinenbau, Präzisionsteile für namhafte Branchen
- 01
Technische Beratung
- 02
CAD/CAM-Programmierung und Konstruktion
- 03
Startlochschießen
- 04
Drahterodieren
- 05
Senkerodieren
- 06
CNC-Fräsen
- 07
Einzel- und Serienproduktion
Werkstoffe & Verfahren
Hartmetall
Wird im Draht- und Senkerodieren für hochverschleißfeste Präzisionsteile bearbeitet.
Titan
Bearbeitung anspruchsvoller Titan-Konturen im Drahterodieren.
PKD (Diamant)
Hochleistungswerkstoff für schneidende Präzisionsbearbeitung im Drahterodieren.
Pulvermetallurgische Stähle
Werkstoff für hochbelastete Werkzeuggeometrien beim Senkerodieren.
Werkzeugstähle
Typisches Material für Formelemente und Gewinde im Senkerodieren.
Wolfram
Wird im Draht- und Senkerodieren sowie als Elektrodenmaterial eingesetzt.
Graphit
Elektrodenmaterial für das Senkerodieren.
Kupfer
Elektrodenmaterial für das Senkerodieren.
Aluminium
Werkstoff für Senkerodierarbeiten.
Messing
Bearbeitbarer Werkstoff beim Senkerodieren; Messingdrähte von 0,1–0,25 mm werden im Drahterodieren verwendet.
Standorte
Georgensgmünd
DEFertigung und Verwaltung
- Stückgewicht / Größe
- bis 1.500 kg (Senkerodieren), bis 1.000 kg (Fräsen)
- Losgröße
- Einzelteil bis Serie
- Werkstoffe
- Hartmetall, Titan, PKD, pulvermetallurgische Stähle, Wolfram, Graphit, Aluminium, Messing, Kupfer
- 5× FANUC Robocut Drahterodieranlagen (X 550 mm, Y 370 mm, Z 310 mm, U/V ±60 mm bis 45°)
- SODICK Senkerodieranlage (X 500, Y 300, Z 375 mm)
- EXERON Senkerodieranlage (X 500, Y 300, Z 375 mm)
- Hansen Senkerodieranlage mit Heidenhain-Steuerung
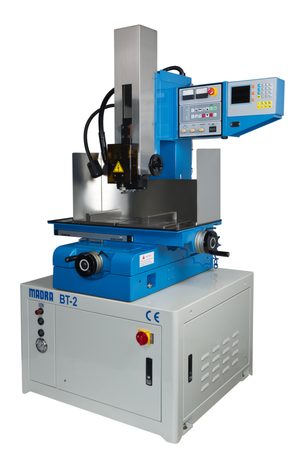
- MATRA BT-2 Startlocherodiermaschine (Ø 0,3–3 mm, Werkstückhöhe max. 350 mm)
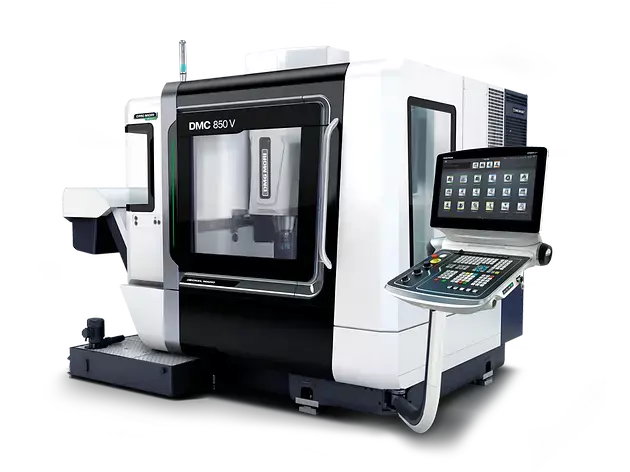
- DMG MORI DMC 850V 3-Achsen-Bearbeitungszentrum (Werkstück max. 1.050 × 570 × 625 mm, 1.000 kg)
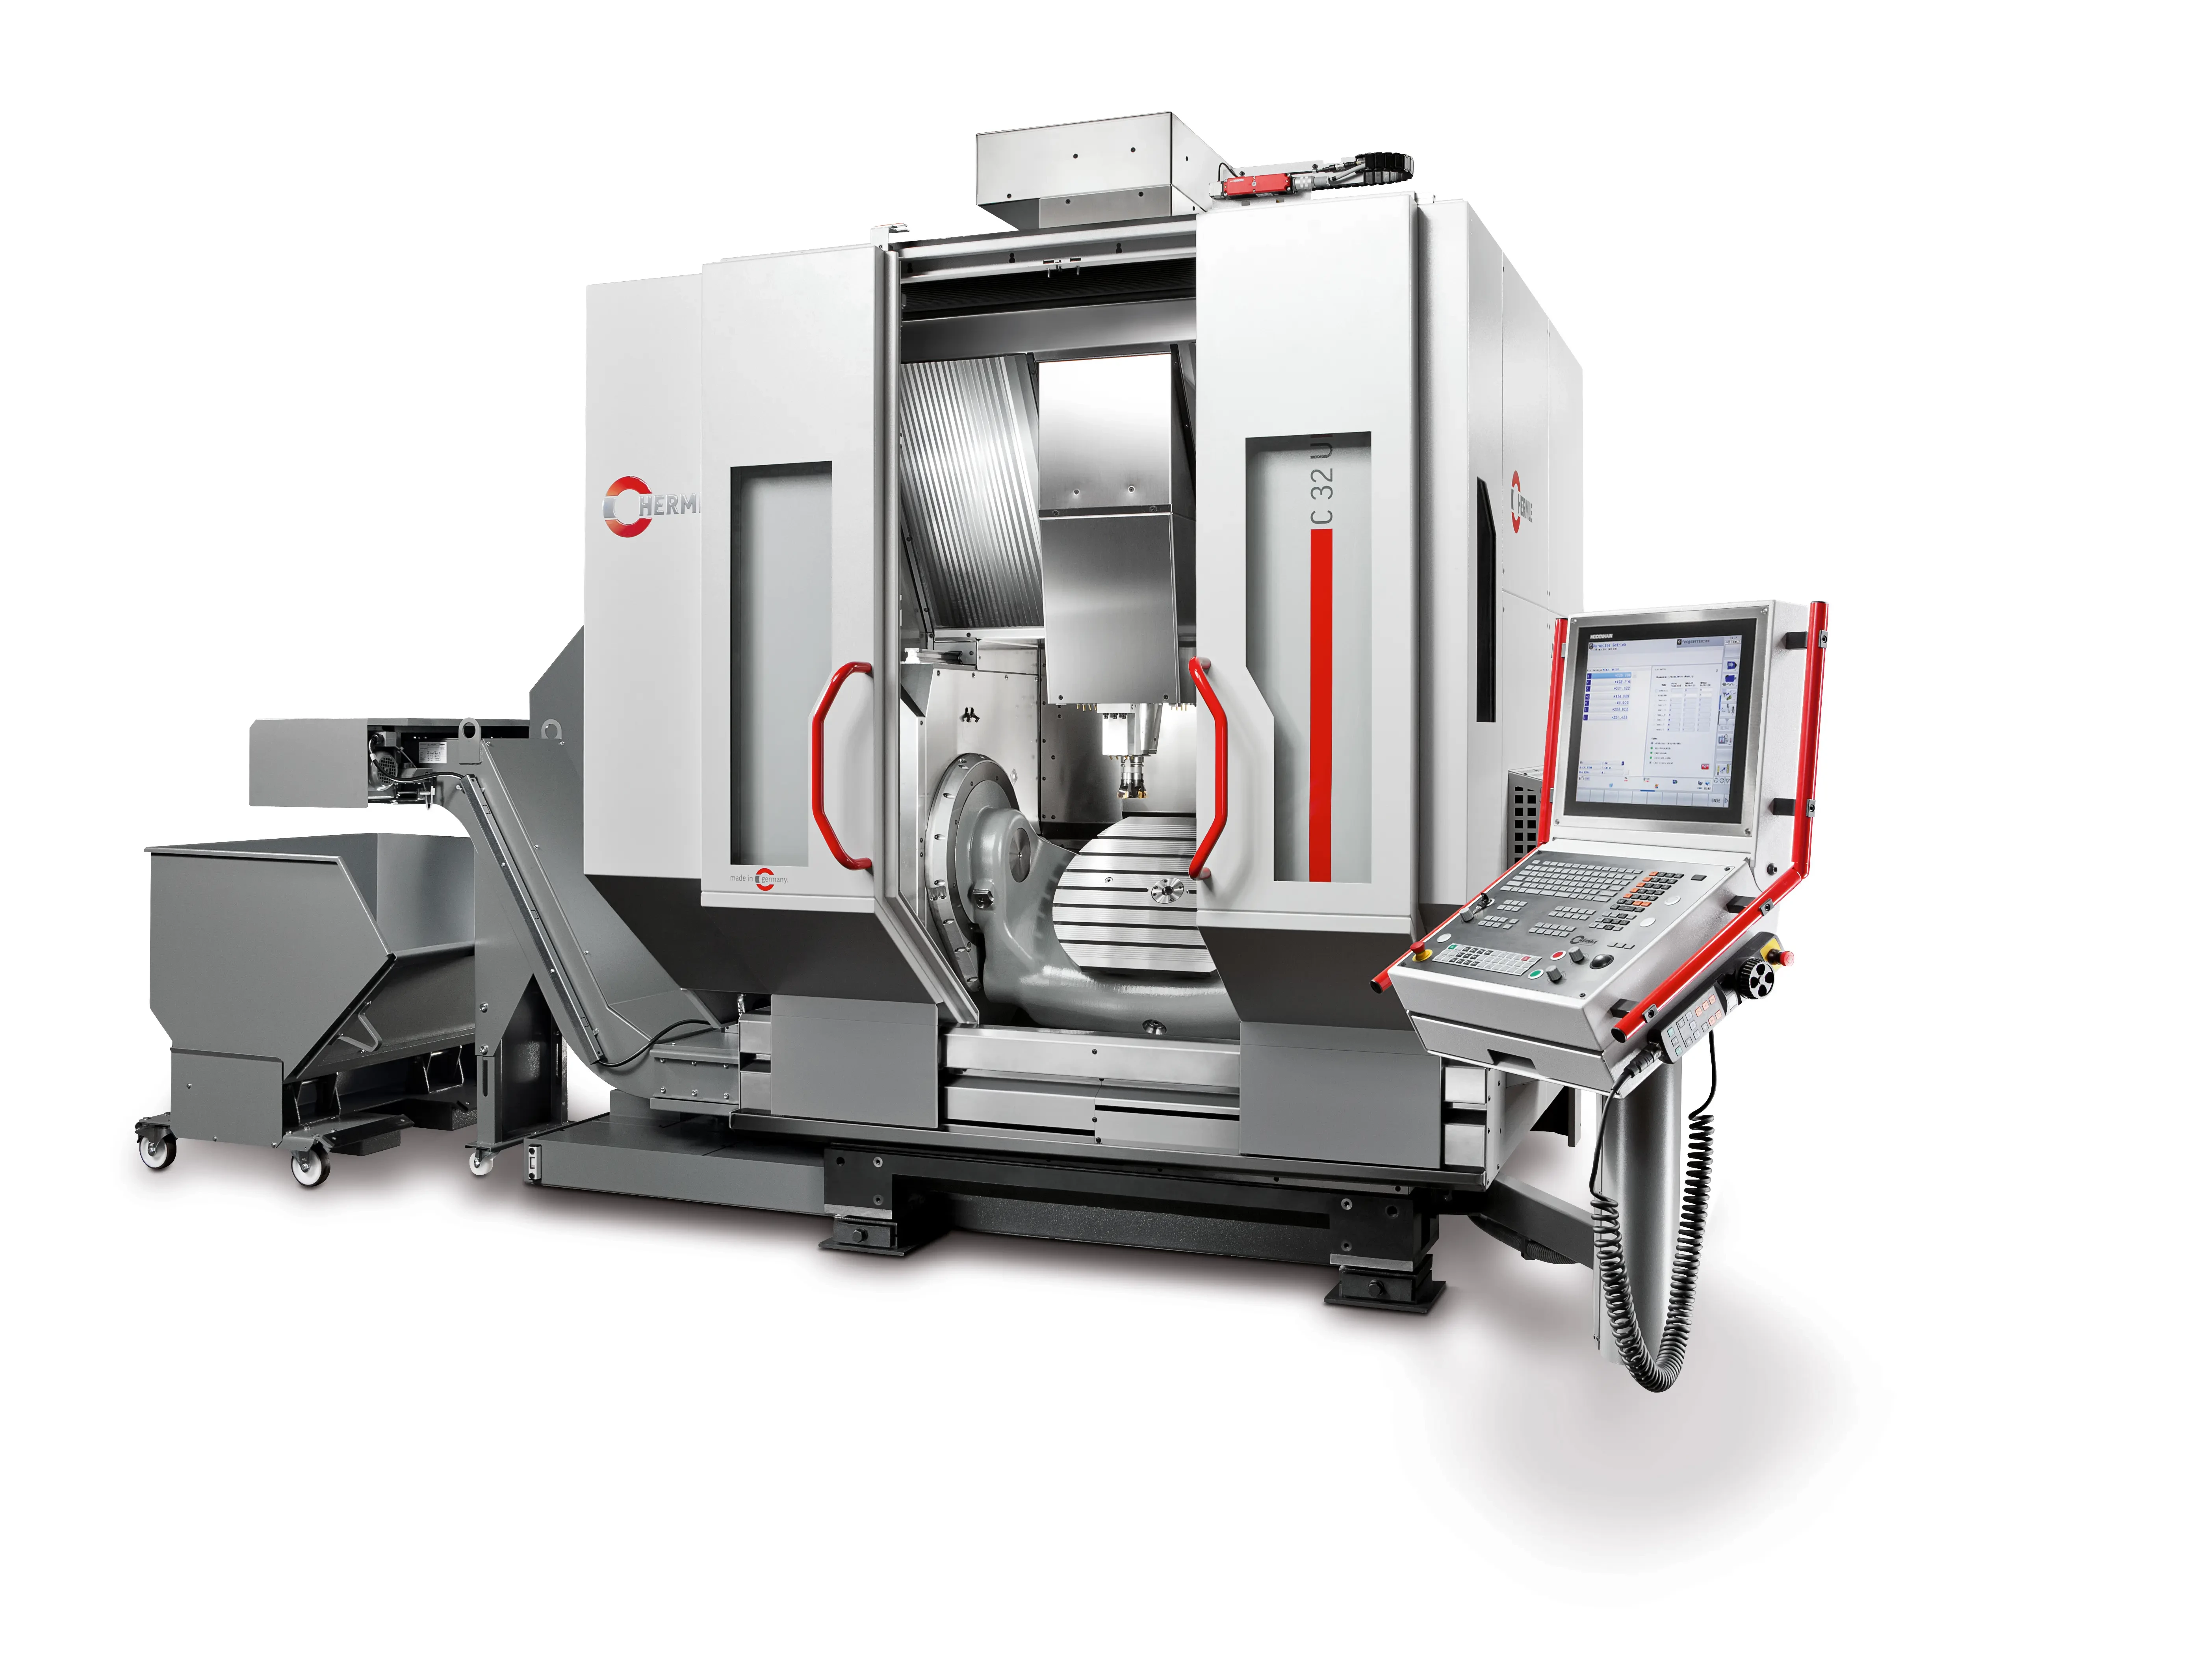
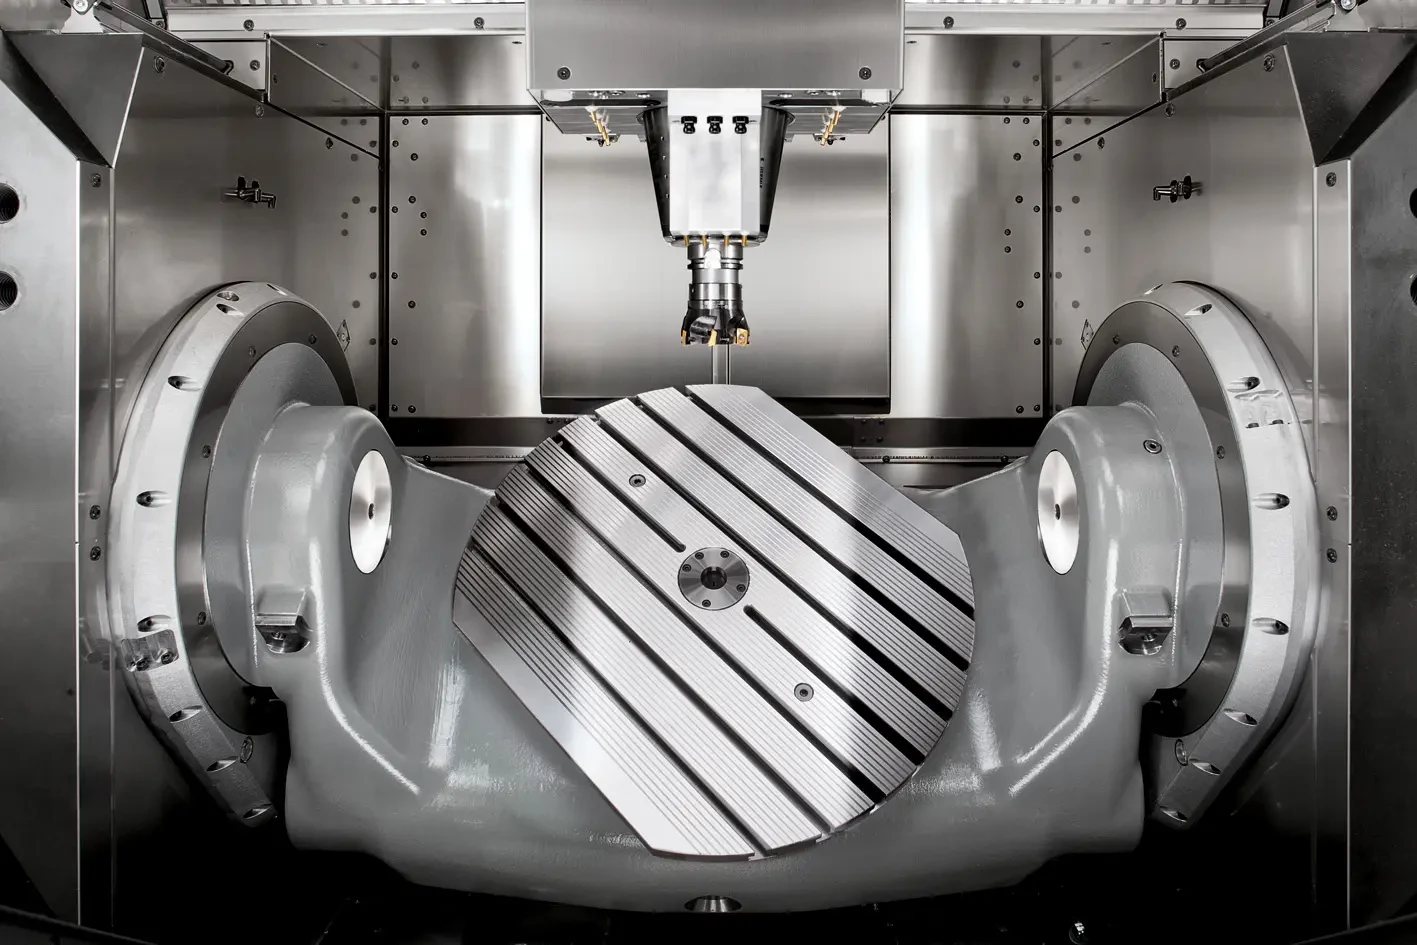
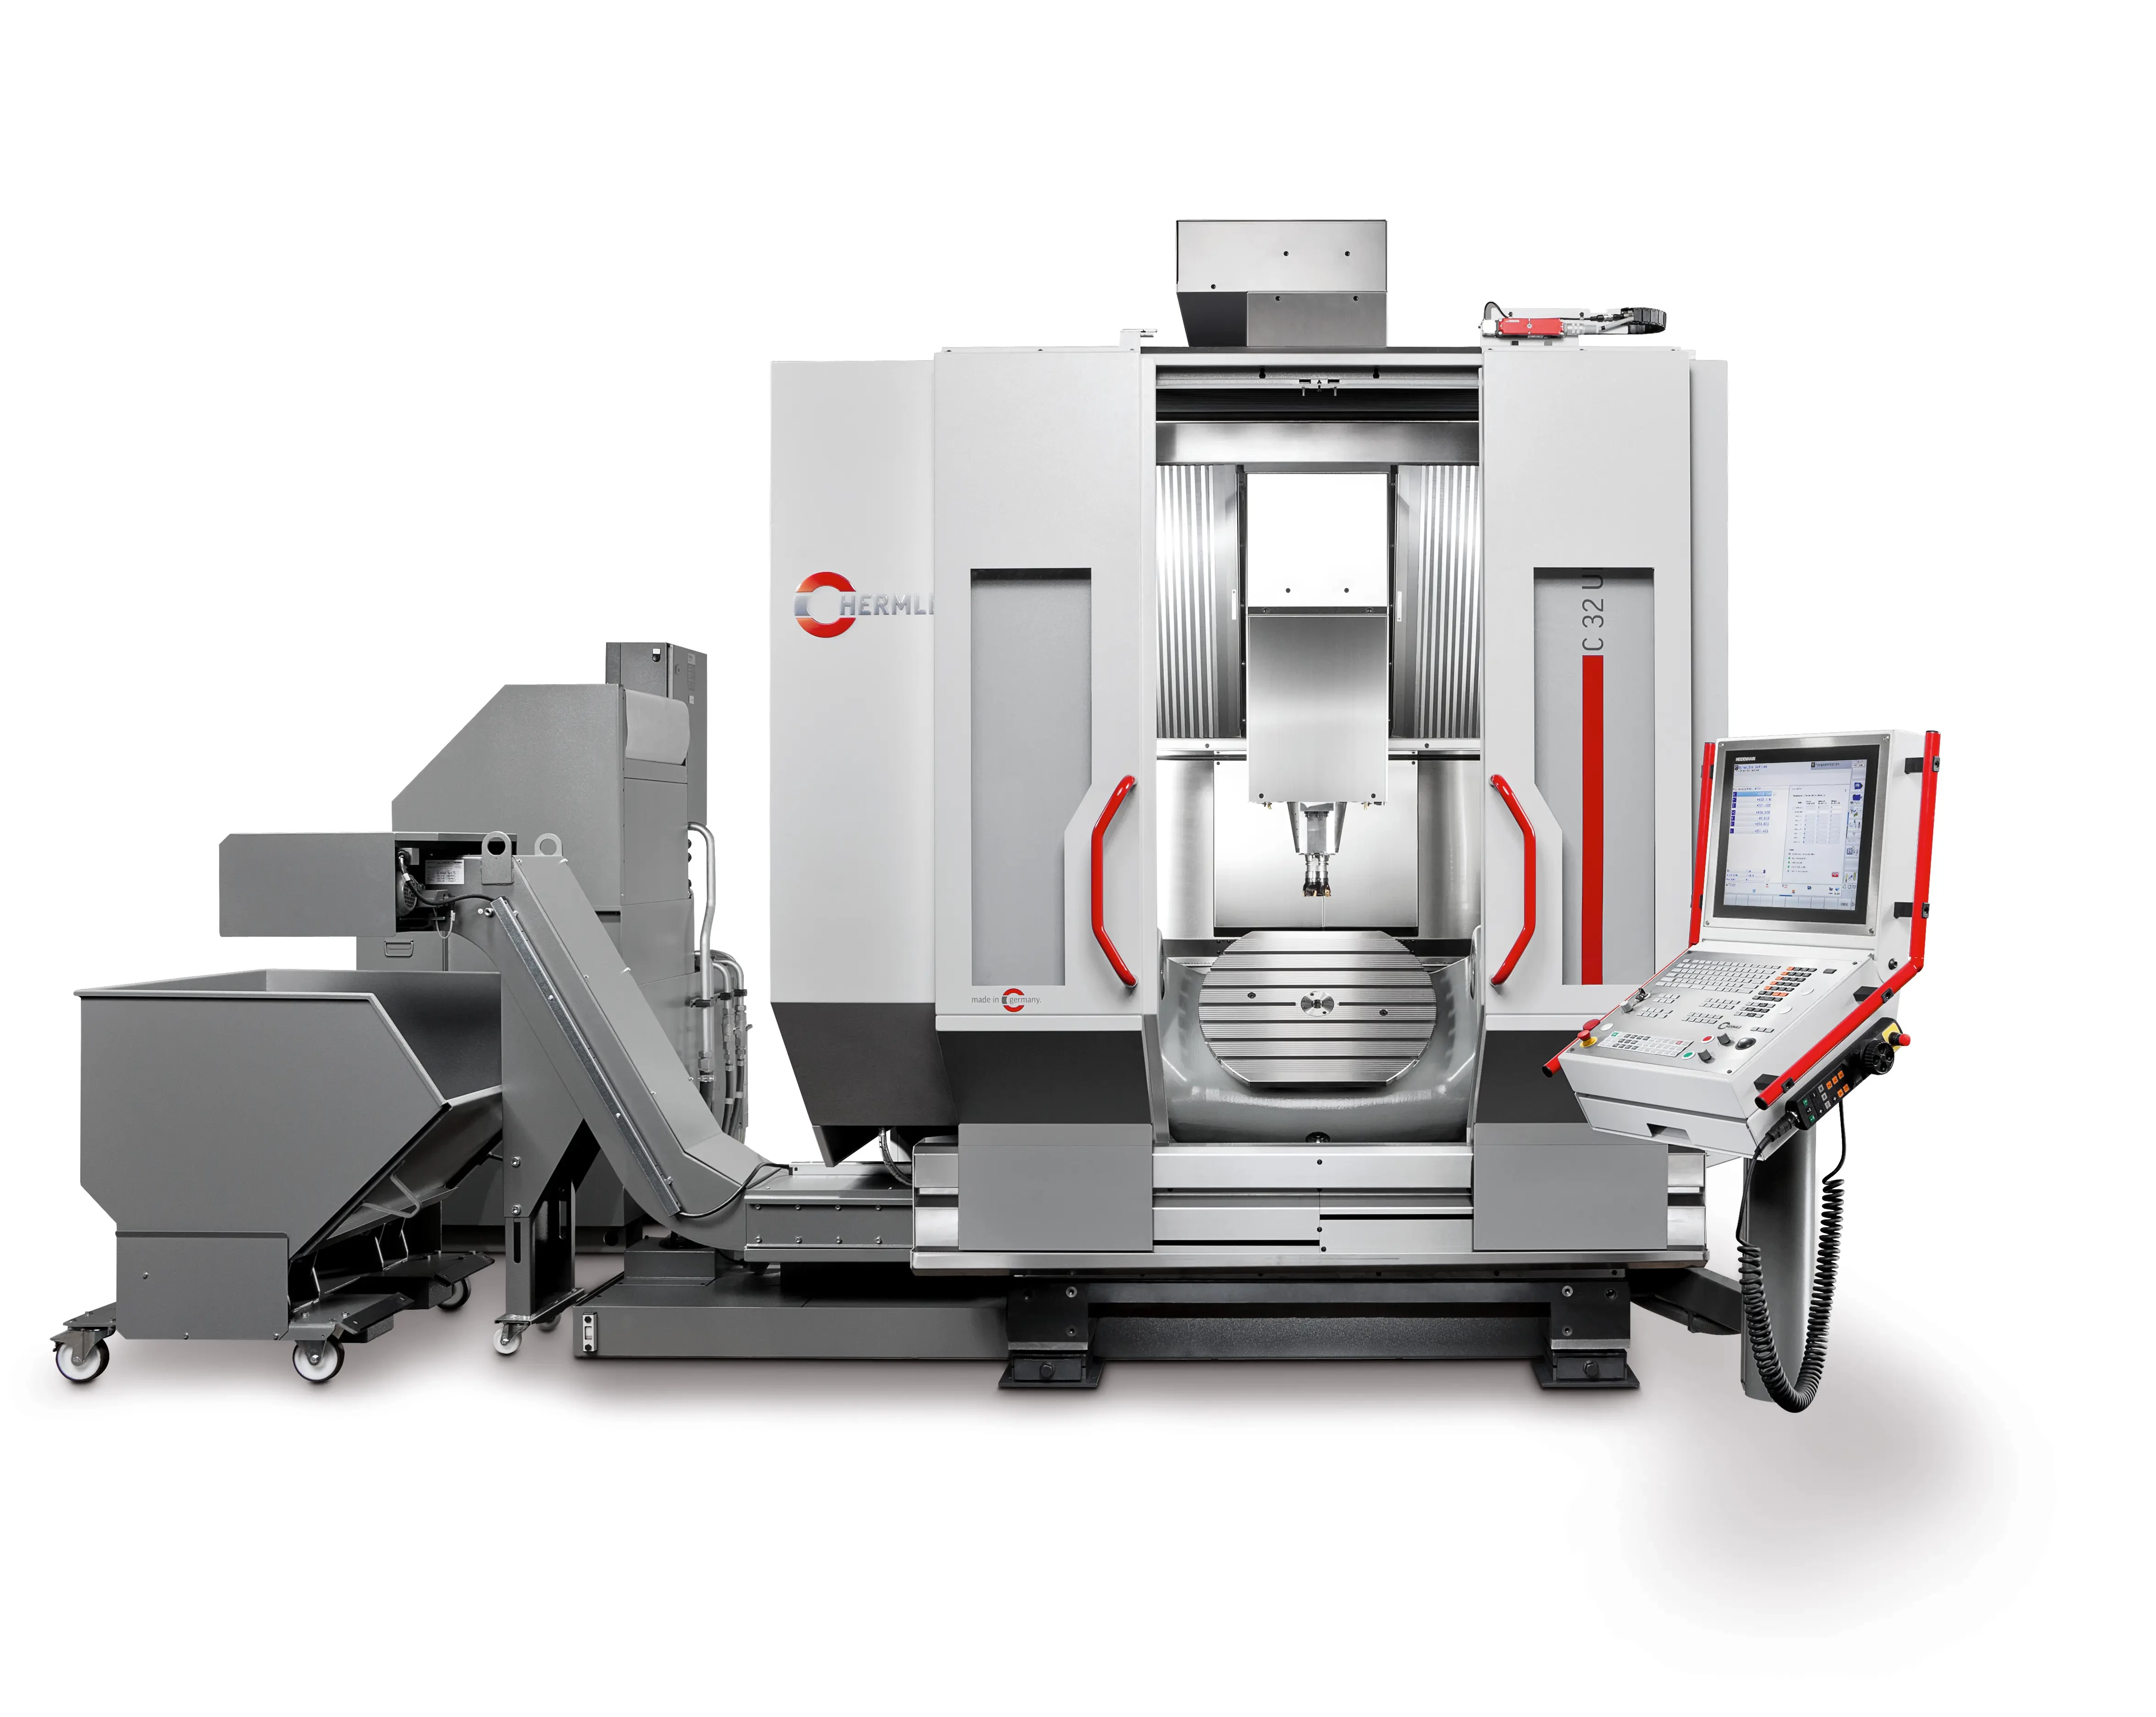
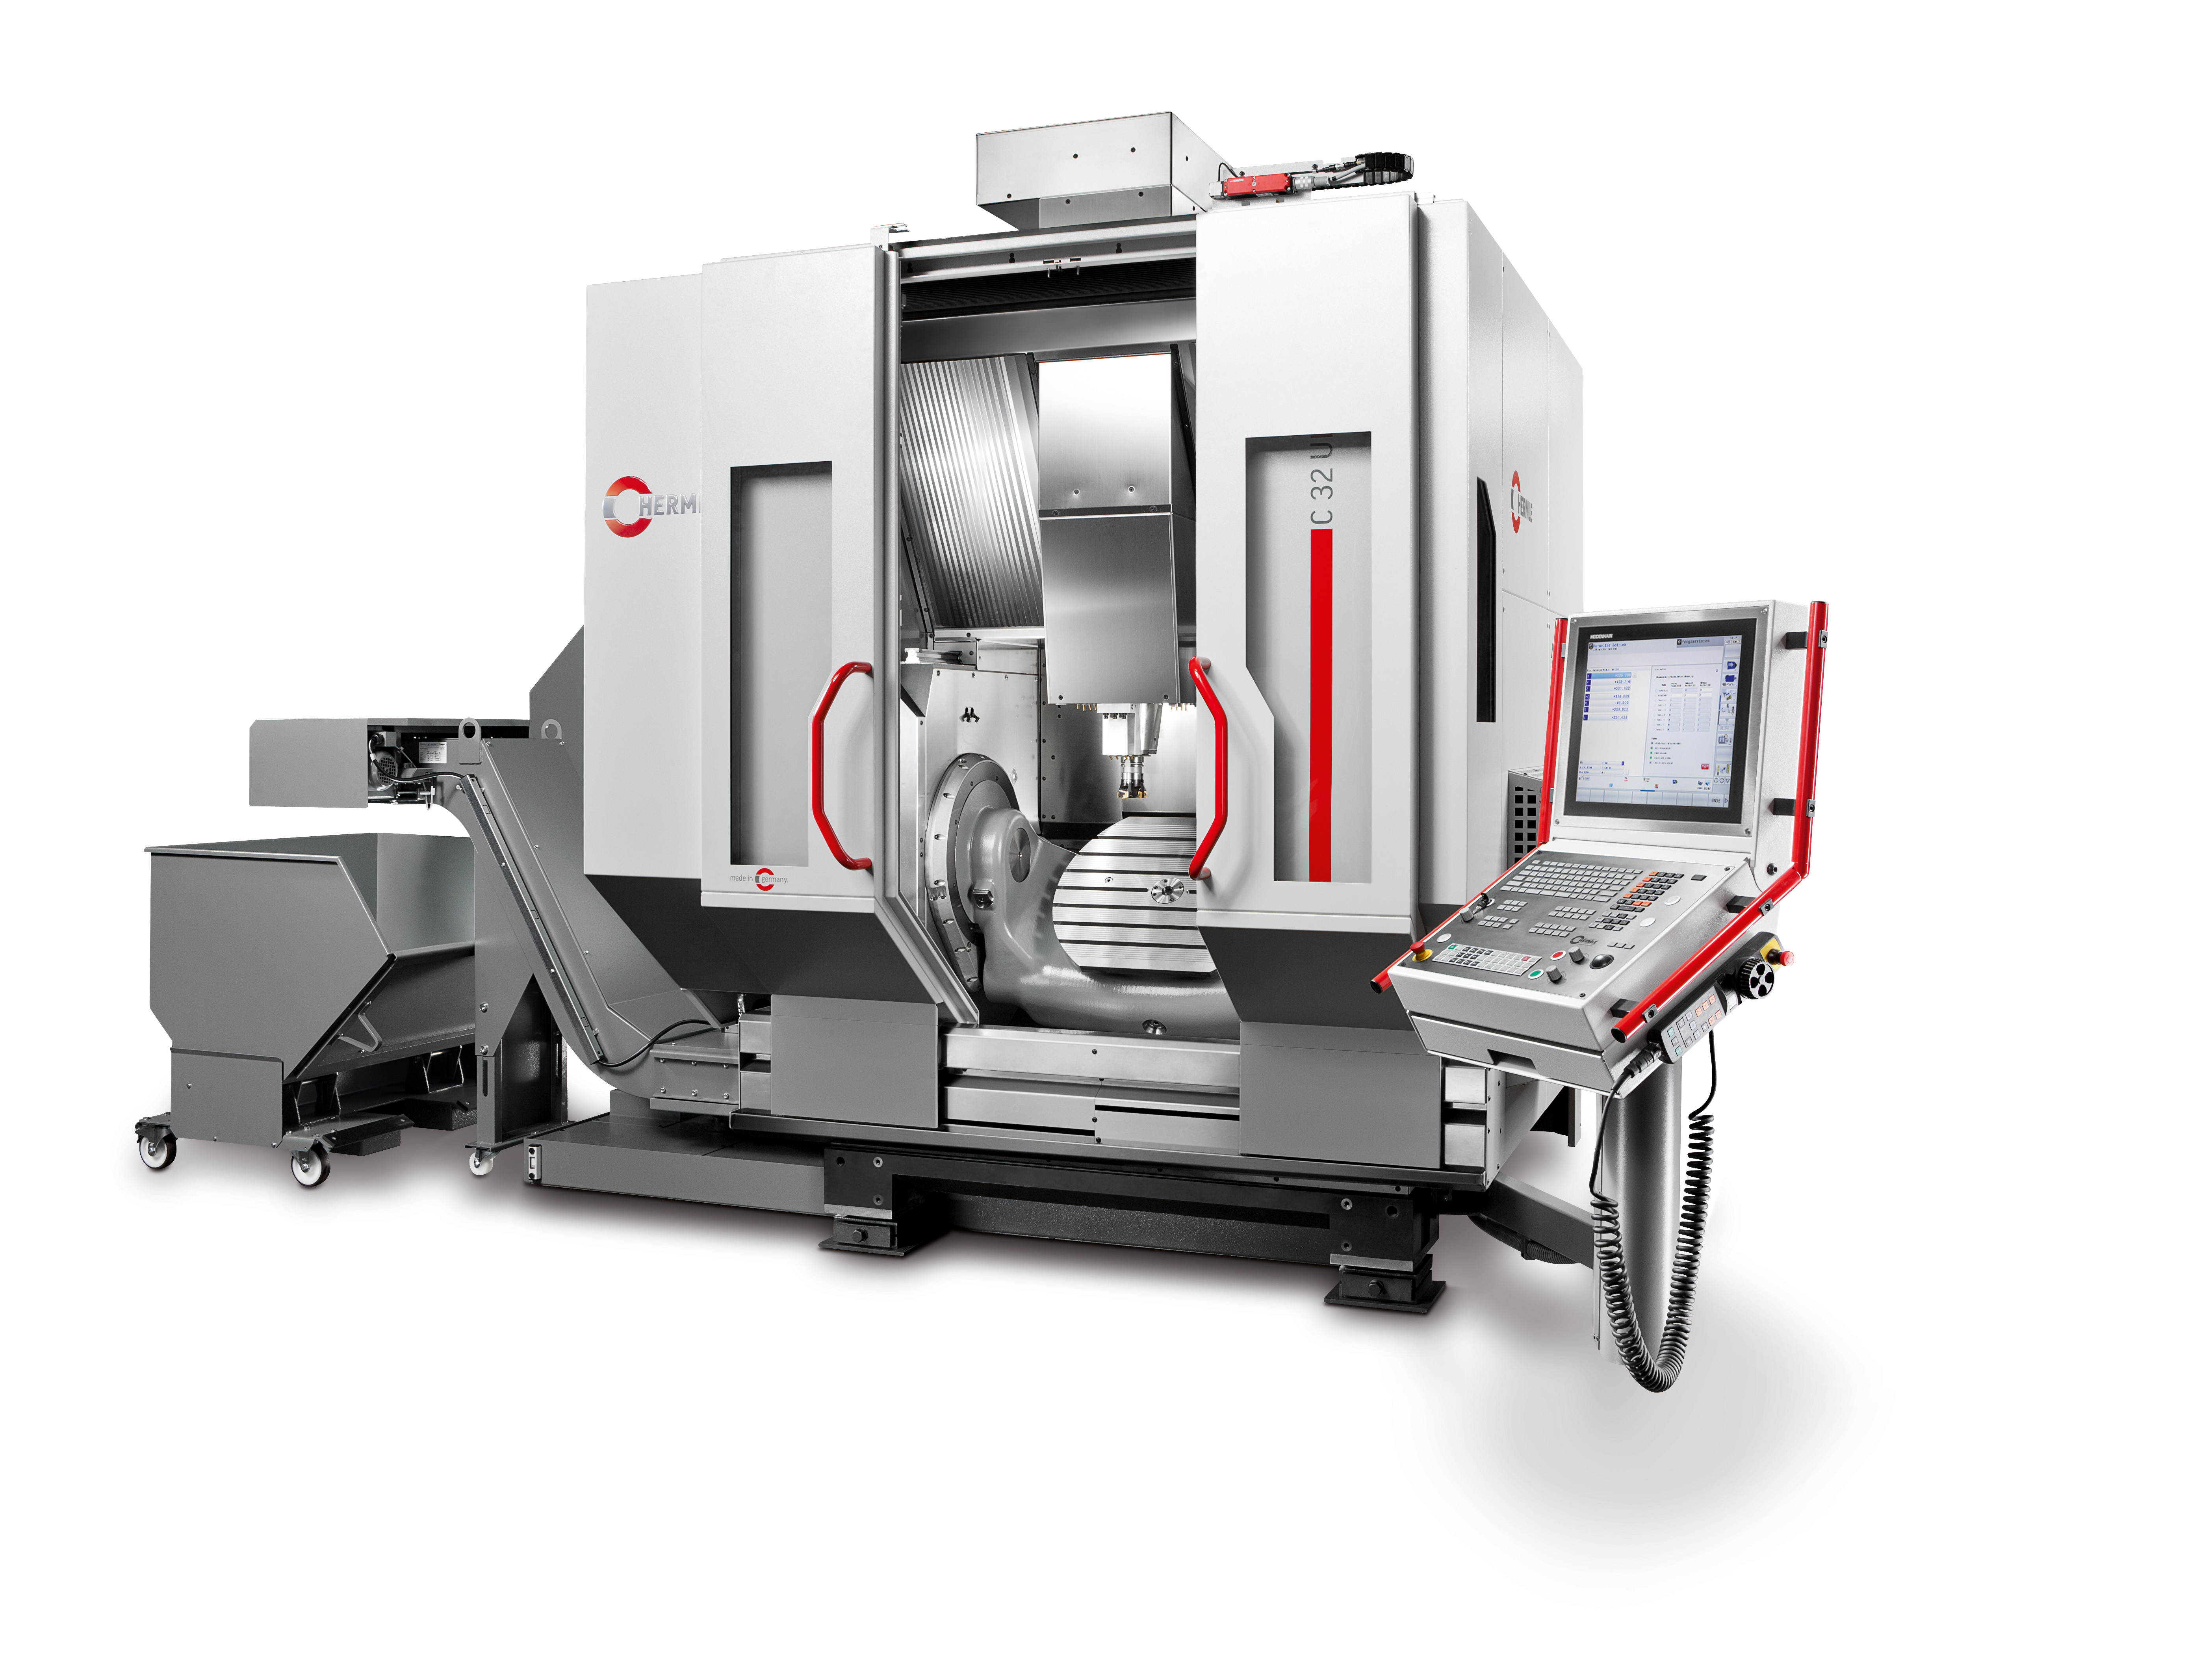
- Hermle C32U 5-Achsen-Bearbeitungszentrum (Ø 840 mm Störkreis, 1.000 kg)
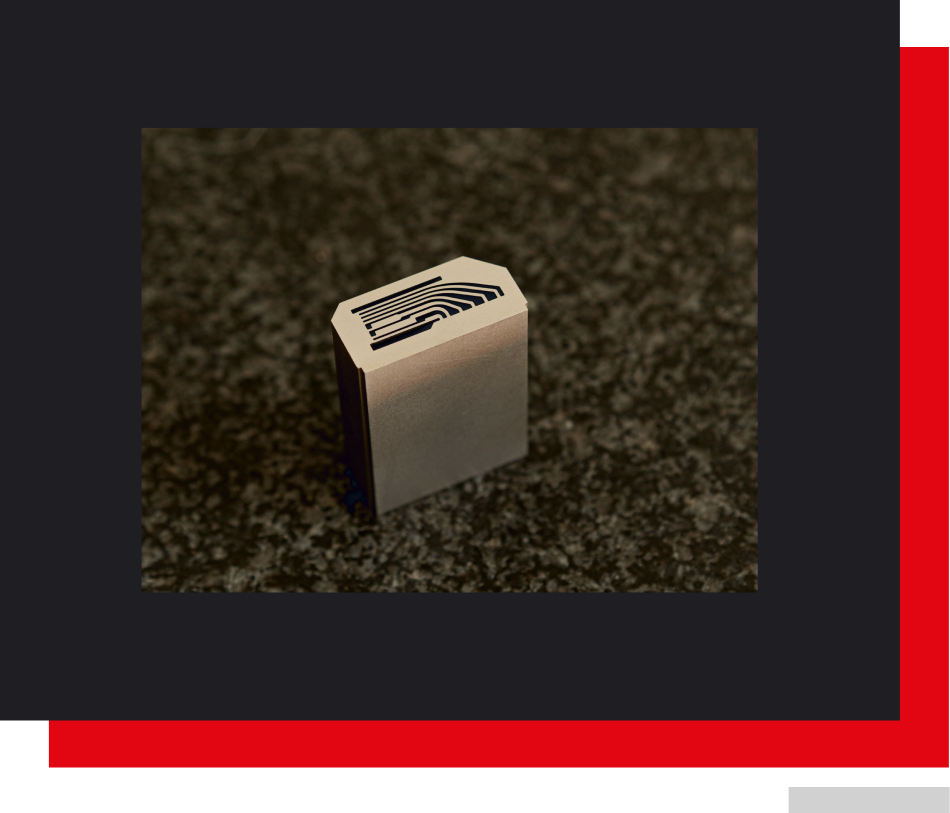
Bauteile
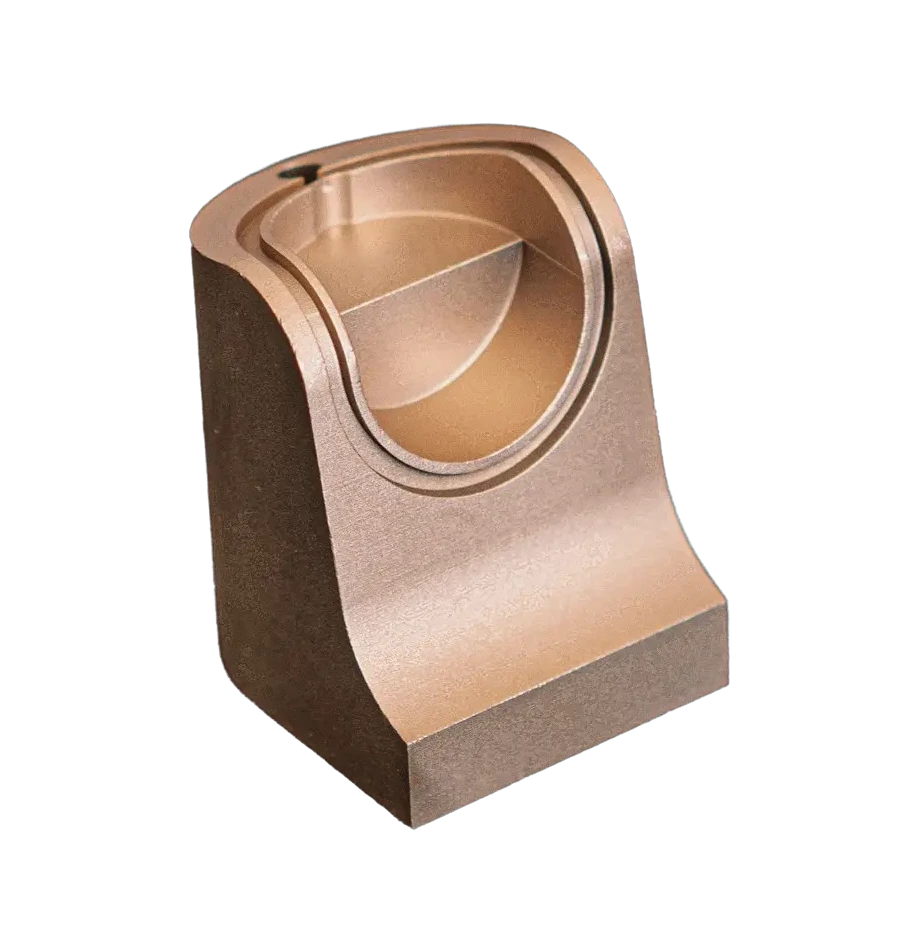
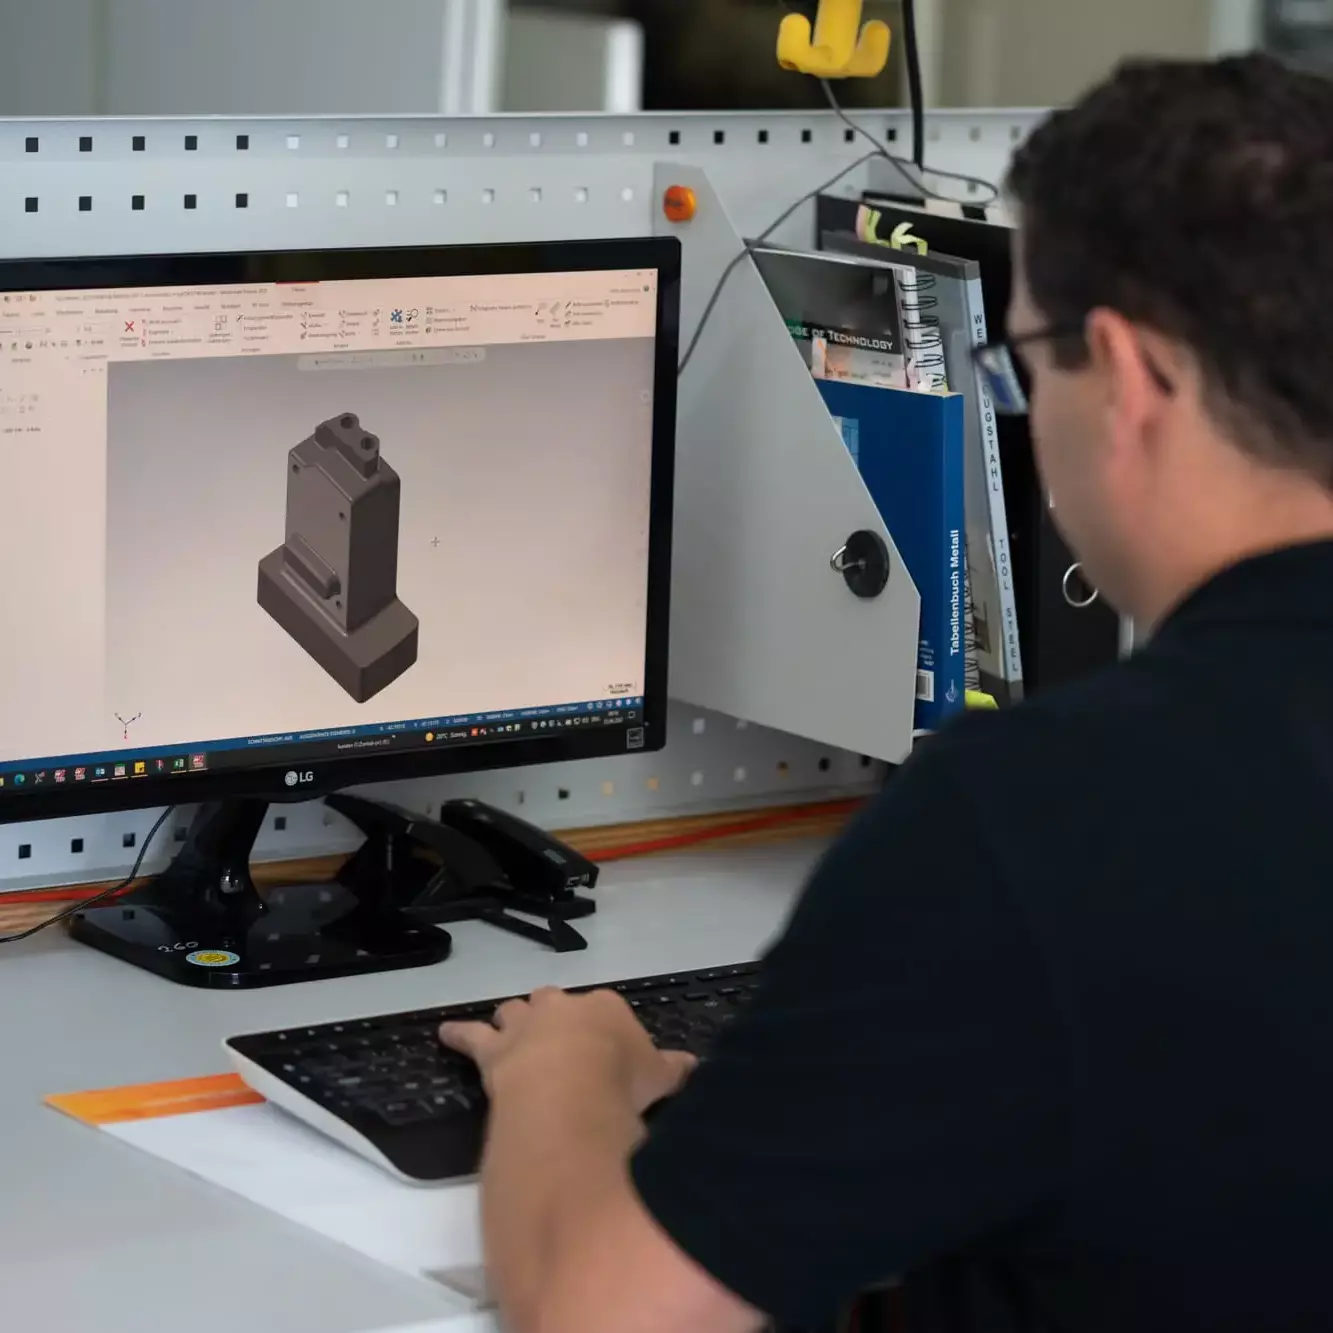
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| DrahterodierenErodieren (Zerspanung/Funkenerosion) | Ra 0,2 µm | 550 mm (X) / 370 mm (Y) × 310 mm (Schnitthöhe Z) | – | Einzelteil – Serie | Hartmetall, Titan, PKD (Diamant), pulvermetallurgische Stähle, Wolfram, Graphit |
| SenkerodierenErodieren (Funkenerosion) | – | 500 mm (X) × 300 mm (Y) × 375 mm (Z) | 1.500 kg (Werkstück) / 100 kg | Einzelteil – Serie | pulvermetallurgische Stähle, Werkzeugstähle, Aluminium, Messing, Hartmetall |
| Startlochschießen / StartlocherodierenErodieren (Funkenerosion) | – | 350 mm (Werkstückhöhe) | – | – | Metalle und alle stromleitenden Materialien |
| CNC FräsenZerspanung | – | 1.050 mm (Werkstücklänge) × 570 mm (Werkstückbreite) × 625 mm (Werkstückhöhe) | 1.000 kg | Einzelteil – Serie | – |
| 5-Achsen-CNC-Fräsen (Hermle C32)Zerspanung | – | 650 mm (X) × 650 mm (Y) × 500 mm (Z) | 1.000 kg | Einzelteil – Serie | – |
| CAD/CAM Programmierung (VISI, Mastercam)Engineering | – | – | – | – | – |
7 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Drahterosionsmaschine | FANUC Robocut | 5 | X 550 mm, Y 370 mm, Schnitthöhe Z 310 mm; U/V ±60 mm bis 45° | – | Georgensgmünd |
| Senkerodieranlage | SODICK | – | X 500 mm, Y 300 mm, Z 375 mm | – | Georgensgmünd |
| Senkerodieranlage | EXERON | – | X 500 mm, Y 300 mm, Z 375 mm | – | Georgensgmünd |
| Senkerodieranlage (Heidenhain-Steuerung) | Hansen | – | X 500 mm, Y 300 mm, Z 375 mm | – | Georgensgmünd |
| Startlocherodiermaschine | MATRA BT-2 | – | Fertigdurchmesser 0,3–3 mm, Werkstückhöhe max. 350 mm | – | Georgensgmünd |
| CNC-Bearbeitungszentrum (3-Achsen) | DMG MORI DMC 850V | – | X 850 mm, Y 520 mm, Z 475 mm; Werkstück max. 1.050 x 570 x 625 mm, 1.000 kg | – | Georgensgmünd |
| 5-Achsen-Bearbeitungszentrum | Hermle C32U | – | X 650 mm, Y 650 mm, Z 500 mm; Schwenkrundtisch Ø 650 x 540 mm, Störkreis Ø 840 mm, 1.000 kg | – | Georgensgmünd |
Zusatzleistungen
Qualität
Der hohe Qualitätsstandard sichert laut Unternehmen die fast 20-jährige Entwicklung; Datenübertragung erfolgt per DXF, DWG, IGES und Step. Eine ISO-Zertifizierung liegt laut Website vor.
| Nachweis | Georgensgmünd |
|---|---|
| ISO-Zertifizierung (gültig bis 30.11.2026) |
Historie
- ca. 2003
Unternehmensbeginn; laut Website fast 20-jährige Entwicklung (Stand 2022/2023).
- 2022-09-07
Erweiterung des Maschinenparks um das 5-Achsen-Bearbeitungszentrum Hermle C32U.