Ist das Ihr Unternehmen? Profil übernehmen
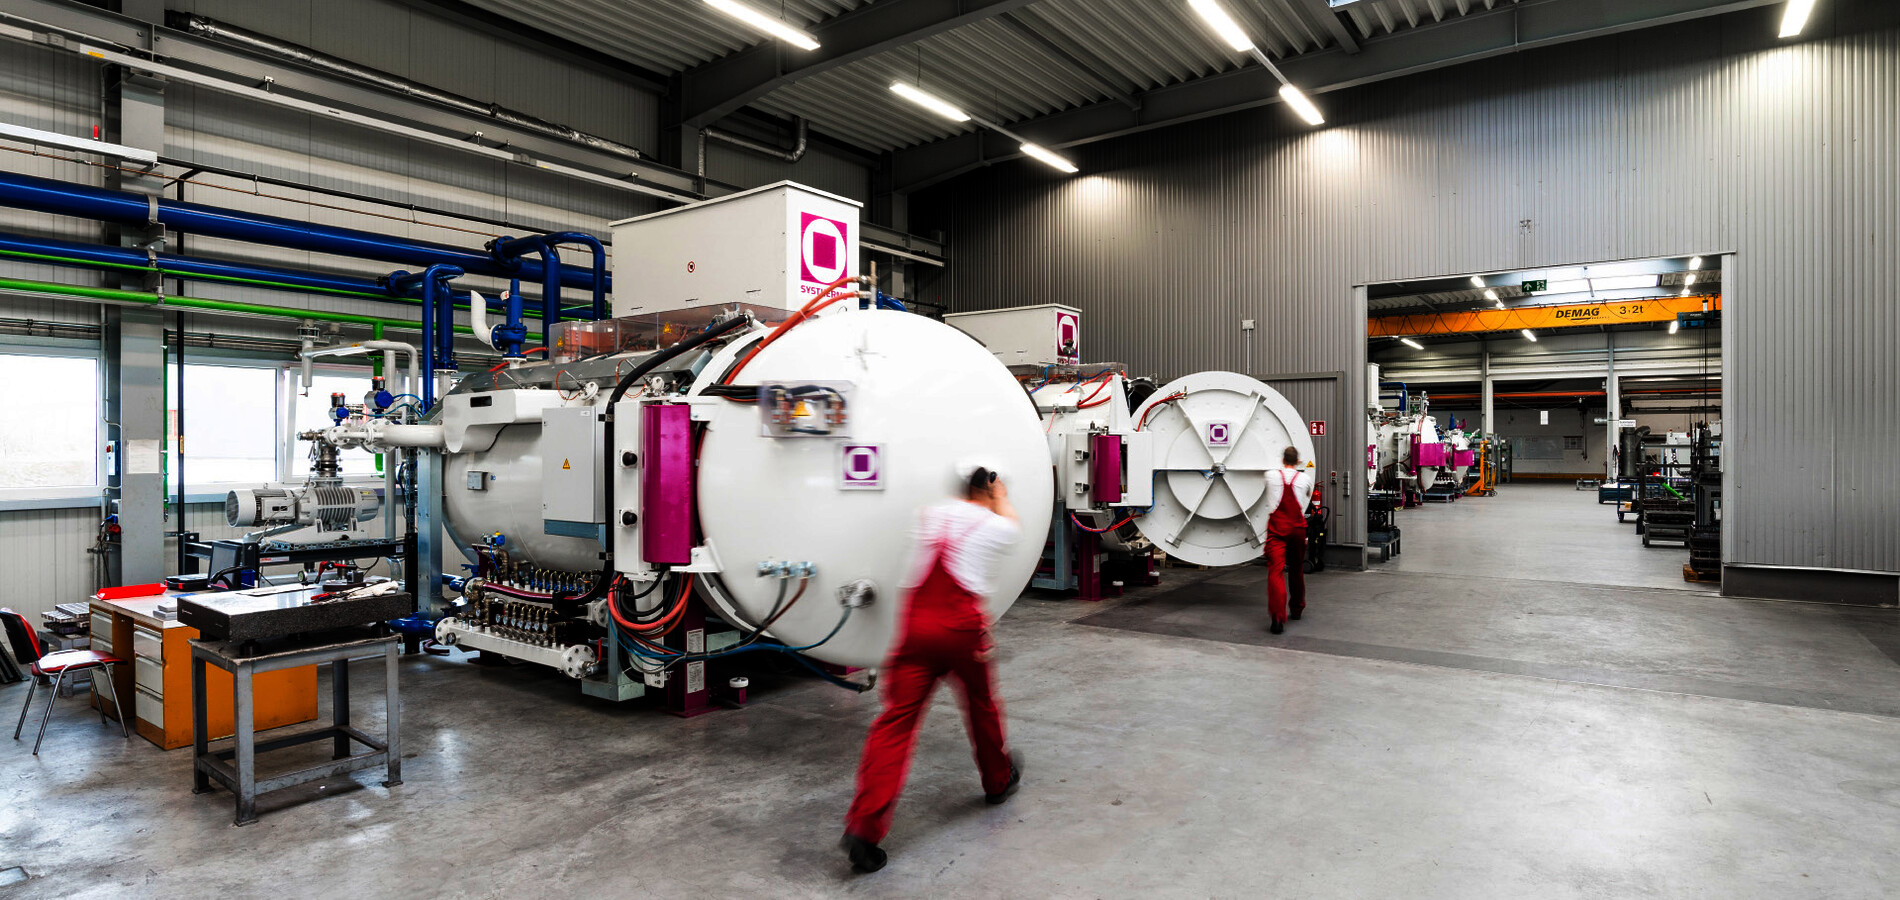
Lohnhärterei für Vakuumwärmebehandlung, Nitrieren, Laserhärten und Hartlöten von Stählen und NE-Metallen.
G + M Vacutherm Härterei- und Oberflächentechnik GmbH
Erzstraße 25, 09618 Brand-Erbisdorf (Industriegebiet Nord)Neu auf Amplifa
Härterei in Familienhand seit 1991
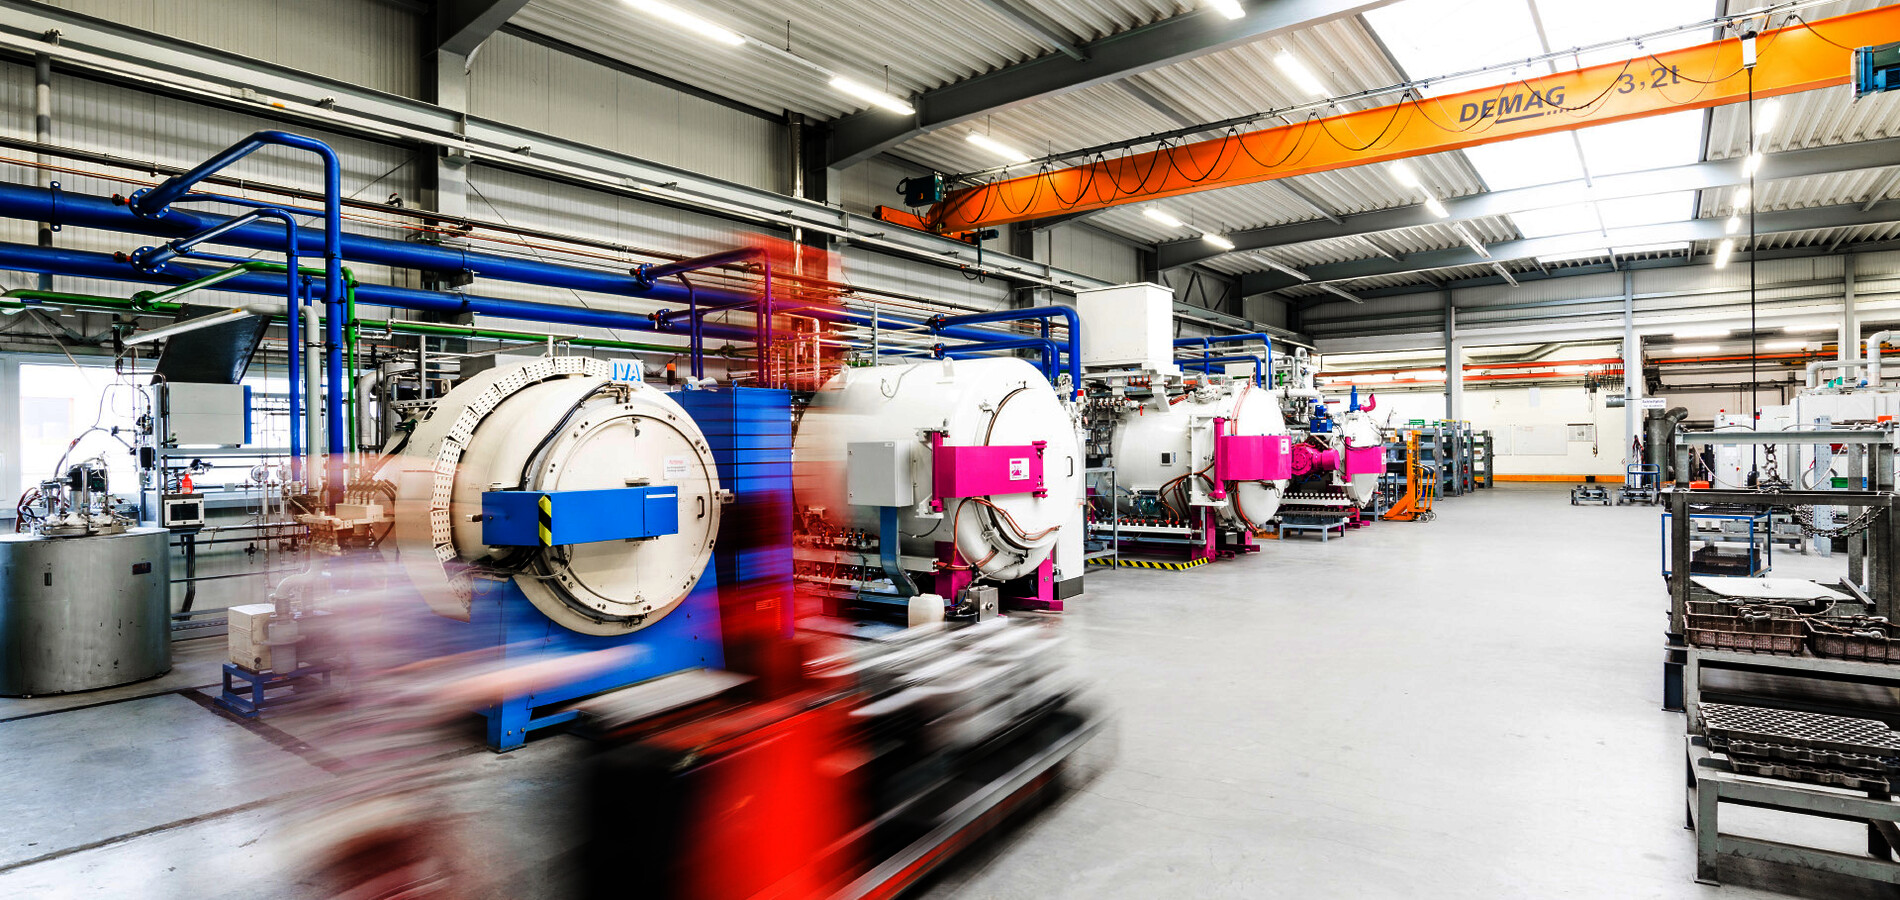
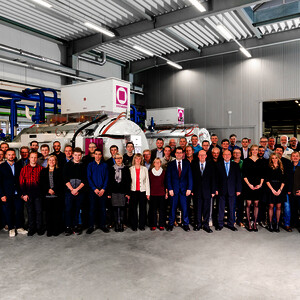
Die G + M Vacutherm GmbH ist ein mittelständisches, familiengeführtes Dienstleistungsunternehmen für Wärmebehandlung und Oberflächenveredelung in Brand-Erbisdorf, Sachsen. Das Unternehmen wurde 1991 von den Ingenieuren Dr. Werner Griesbach und Claus Müller auf dem Gelände der ehemaligen NARVA Licht GmbH gegründet und wird seit 2016 von Sylvia Müller und Lutz Griesbach in zweiter Generation geführt. Auf rund 3.000 m² Produktionsfläche stehen mehr als 40 Wärmebehandlungsanlagen, darunter 16 Vakuum- und Schutzgasanlagen, Niederdruckaufkohlungsanlagen, sensorgeregelte Gasnitrieranlagen, Plasmanitrieranlagen, über 30 Anlassöfen, eine Tiefkühlanlage bis −196 °C sowie eine Diodenlaser-Anlage zum Laserhärten und Laserauftragsschweißen. Behandelt werden Einzelteile, Klein- und Mittelserien mit engen Anforderungen an Werkstoffeigenschaften und Maßhaltigkeit, vorrangig für den Werkzeugbau, Sondermaschinenbau und die Feinwerktechnik sowie Motorenbau, Normteilherstellung, Forschung, Automobil-, Flugzeug- und Getriebebau. Ergänzt wird das Portfolio durch Vakuumhartlöten, Auftrags- und Reparaturschweißen, Labordienstleistungen, Werkstoffeinsatzberatung und einen Transportservice mit Hol- und Bringdienst im Raum Mitteldeutschland.
- Standort
- Brand-Erbisdorf
- Verfahren
- Vakuumwärmebehandlung / Vakuumhärten, Vakuumeinsatzhärten (Niederdruckgasaufkohlen mit Hochdruckgasabschreckung 18 bar Helium), Laserhärten (partielle Randschichthärtung, Diodenlaser 6,6 kW), Laserauftragsschweißen, Auftrags- und Reparaturschweißen, Kontrolliertes Gasnitrieren / Gasoxinitrieren, Plasmanitrieren, Nitrocarburieren (Plasma)
- Werkstoffe
- Baustähle, Vergütungsstähle unlegiert, Vergütungsstähle legiert, Nitrierstähle, Einsatzstähle, Kaltarbeitsstähle, Warmarbeitsstähle, Schnellarbeitsstähle
- Zertifikate
- DIN EN ISO 9001:2015, DIN EN ISO 9001:2015 (TÜV SÜD, Nr. 12 100 55157 TMS), AIAG CQI-9
- Gegründet
- 1991
- Mitarbeiter
- 62
- Branchen
- Werkzeugbau, Sondermaschinenbau, Feinwerktechnik, Motorenbau, Normteilhersteller, Forschungseinrichtungen
- 01
Werkstoffeinsatzberatung
- 02
Wareneingang / Transportservice
- 03
Reinigung
- 04
Wärmebehandlung / thermochemische Behandlung
- 05
Tiefkühlbehandlung / Anlassen
- 06
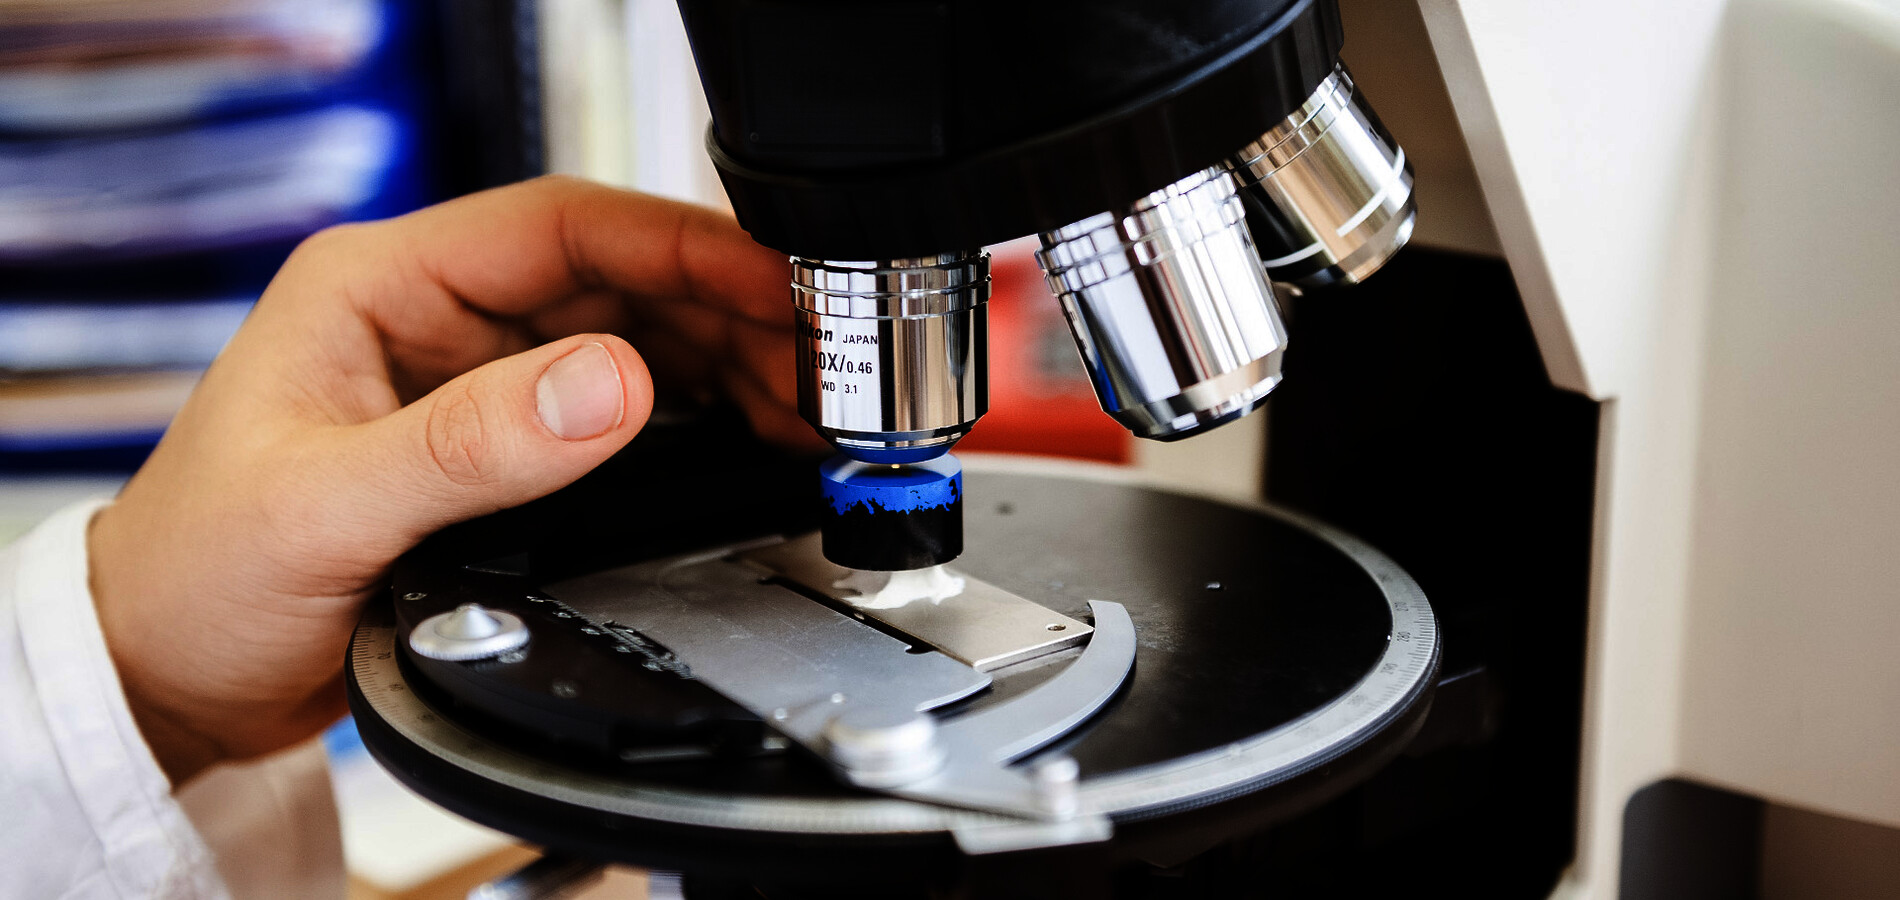
Prüfung im Werkstofflabor
- 07
Versand / Auslieferung
Werkstoffe und Verfahren
Vakuumhärten / Vakuumwärmebehandlung
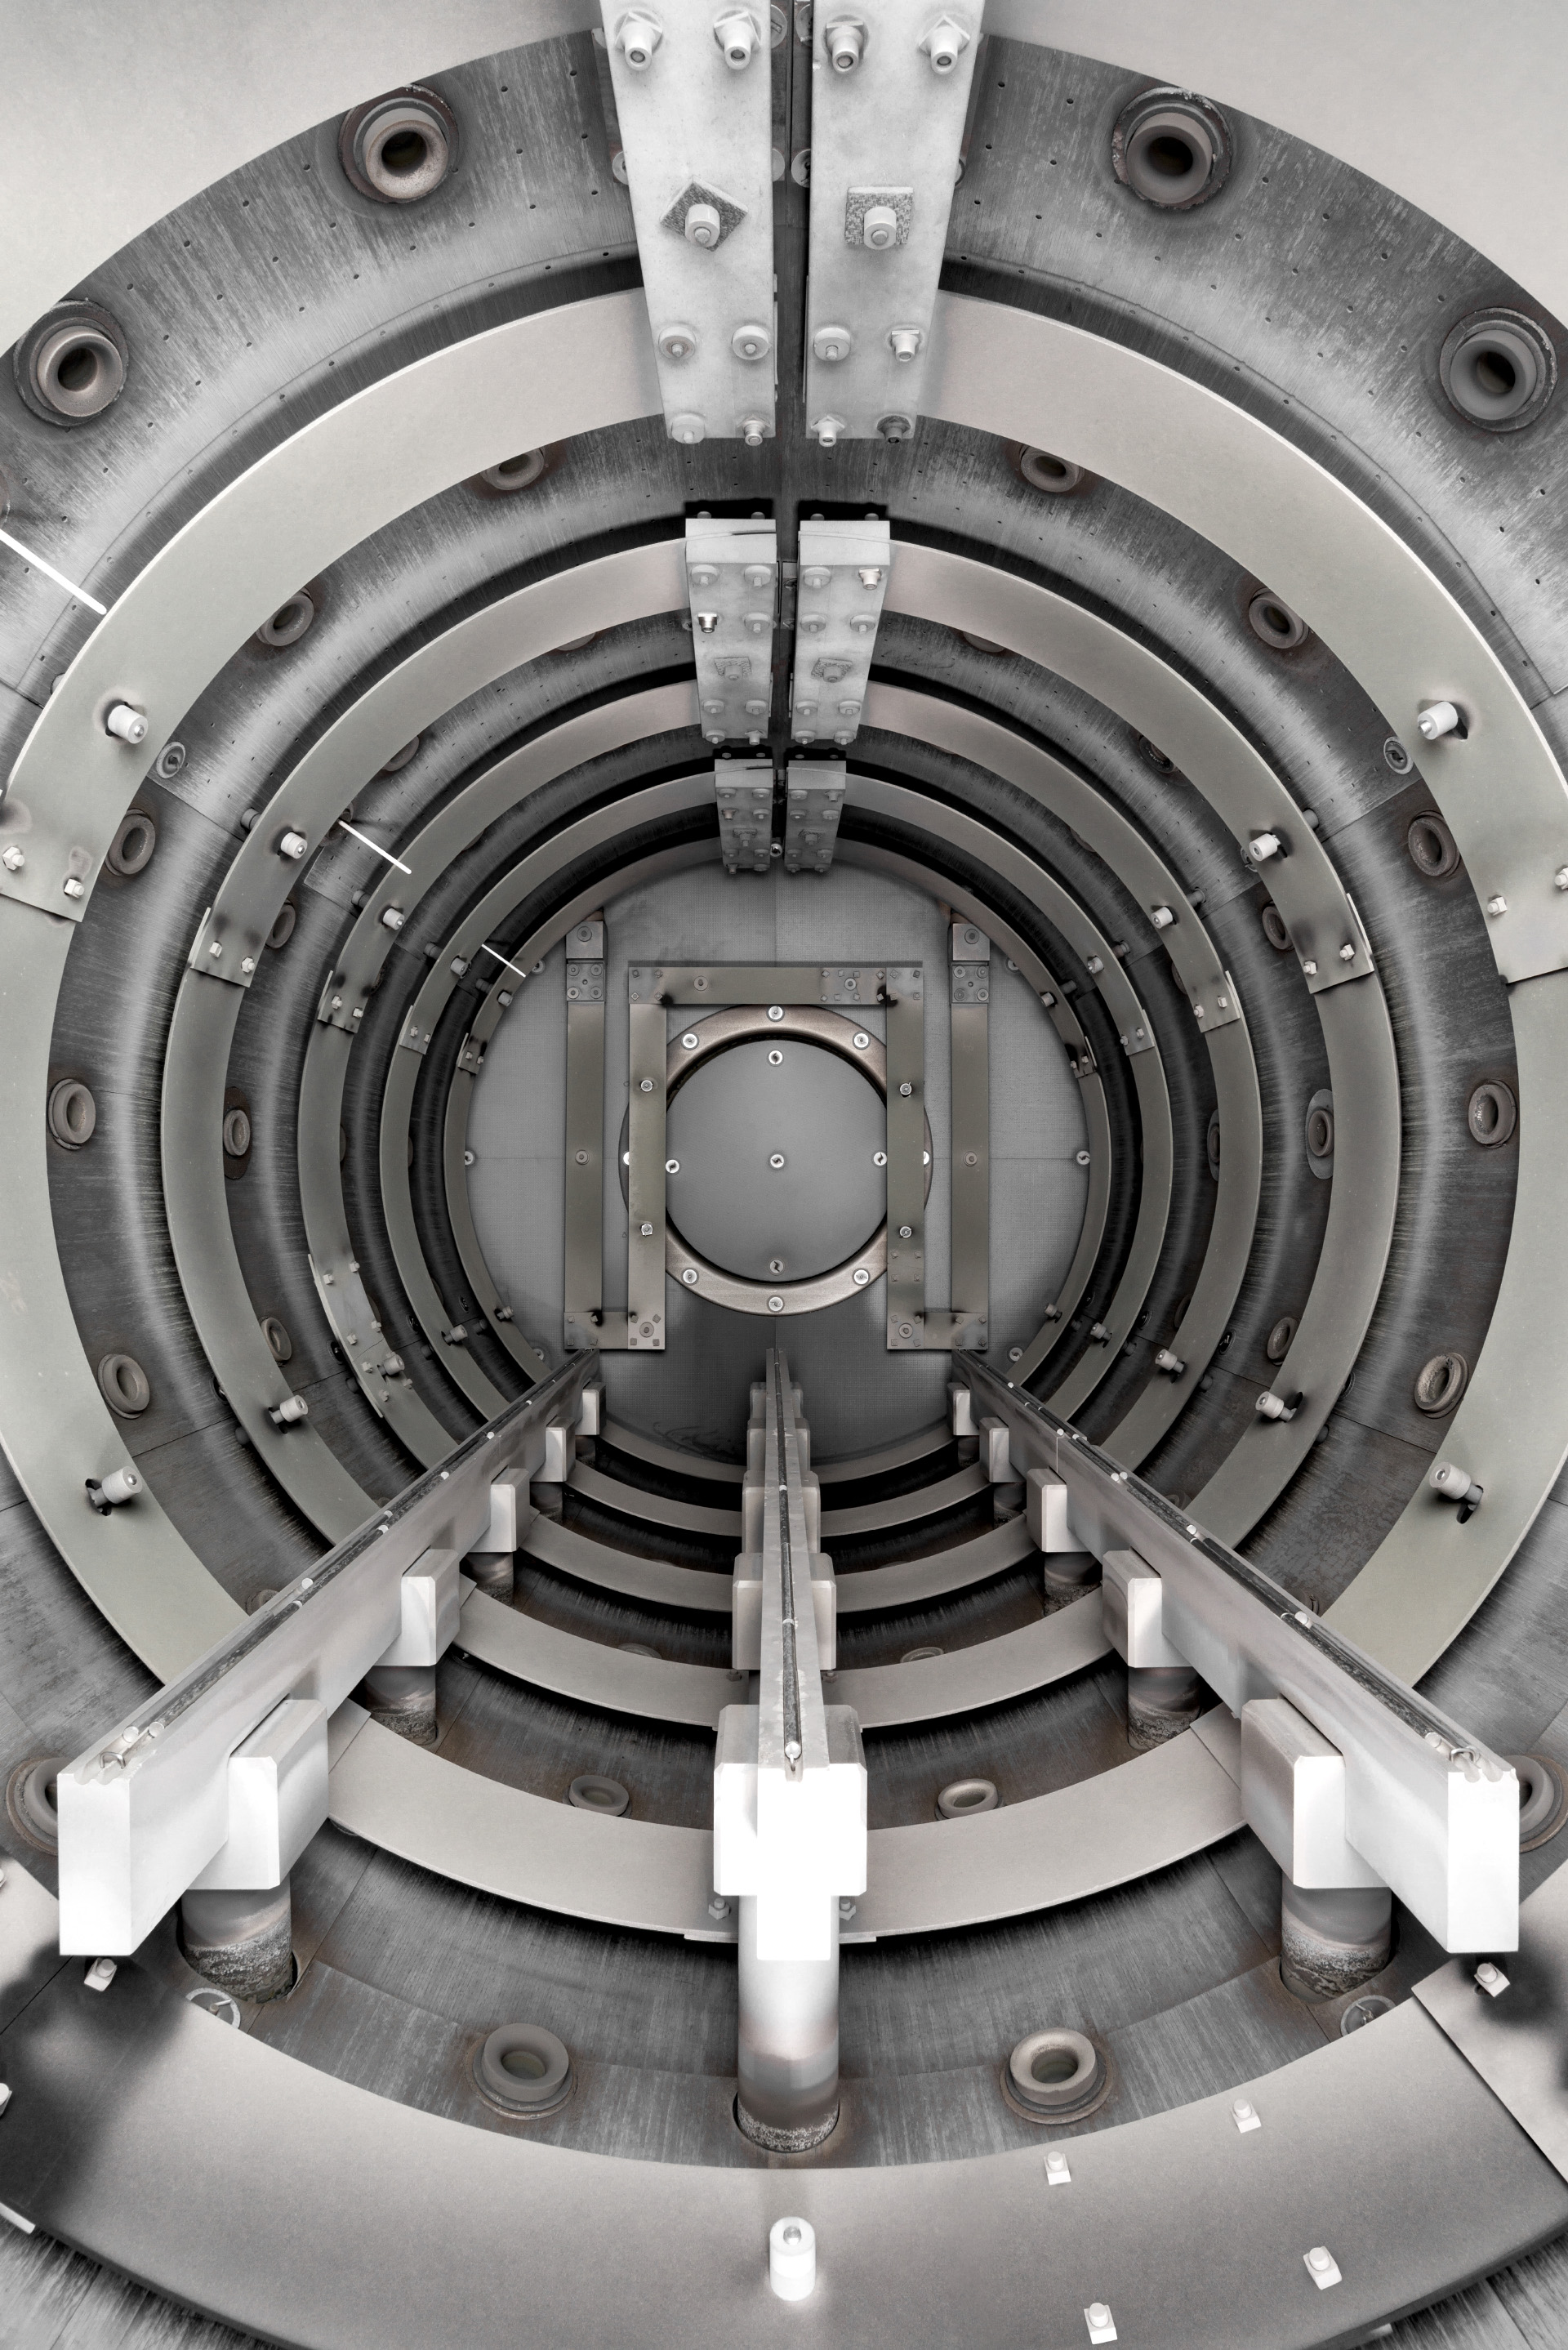
Oxidationsfreies Härten von Kalt-, Warm-, Schnellarbeits- und pulvermetallurgischen Stählen sowie NE-Legierungen bis 1.250 °C mit Gasabschreckung bis 18 bar.
Vakuumeinsatzhärten
Niederdruckgasaufkohlen mit 18-bar-Helium-Hochdruckgasabschreckung für verzugsarmes, randoxidationsfreies Einsatzhärten legierter Einsatzstähle.
Laserhärten
Partielle Randschichthärtung mit 6,6-kW-Diodenlaser an komplexen und massiven Teilen bis 12,5 t mit minimalem Verzug.
Gasnitrieren / Gasoxinitrieren
Sensorgeregeltes Nitrieren aller Stähle mit Nitriertiefen von 0,01 bis 0,8 mm und optionaler Nachoxidation.
Plasmanitrieren / Nitrocarburieren
Plasmapolitische Behandlung für komplexe Geometrien und Tieftemperaturvarianten mit Erhalt der Korrosionsbeständigkeit rostbeständiger Stähle.
Tiefkühlbehandlung
Behandlung in flüssigem Stickstoff bis −196 °C zur Reduzierung von Restaustenit und Erhöhung der Maßhaltigkeit.
Vakuumhartlöten
Hartlöten unter Feinvakuum für feste Verbindungen aus Stählen und NE-Metallen.
Laserauftrags- und Reparaturschweißen
Reparatur und Auftragschweißen von Funktionsflächen zur Erhöhung des Verschleißwiderstands.
Glühen, Anlassen, Aushärten
Normal-, Lösungs- und Spannungsarmglühen sowie Anlassen an der Luft, im Schutzgas oder im Vakuum.
Standorte
Brand-Erbisdorf
DEHauptsitz und Produktionsstandort (Industriegebiet Nord)
- Stückgewicht / Größe
- Vakuumwärmebehandlung max. 2.500 kg / 1.800 × 800 × 900 mm
- Losgröße
- Einzelteile bis Mittelserie
- Werkstoffe
- Stähle (u. a. 1.7225, 1.2379, 1.2344, 1.7131), NE-Legierungen, Guss
- 16 Vakuum- und Schutzgasanlagen (Doppelkammeröfen mit Hochdruckgasabschreckung bis 18 bar)
- Niederdruckaufkohlungsanlagen mit 18-bar-Helium-Abschreckung
- Diodenlaser-Anlage 6,6 kW zum Laserhärten
- Sensorgeregelte Gasnitrieranlagen
- Plasmanitrieranlagen
- Über 30 Anlassöfen
- Tiefkühlanlage bis −196 °C
- Werkstofflabor (Rockwell/Vickers/Brinell, Zugversuch, Kerbschlagbiegeversuch, 3D-Mapping)
Behandelte Bauteile
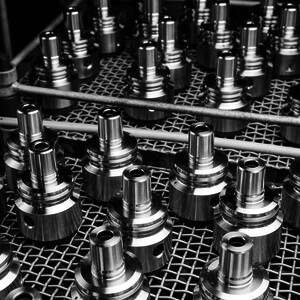
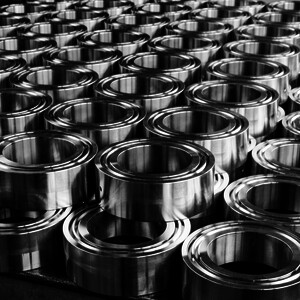
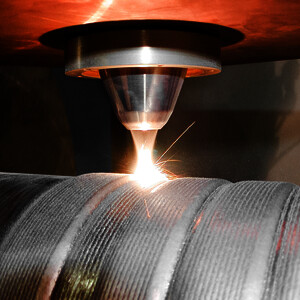
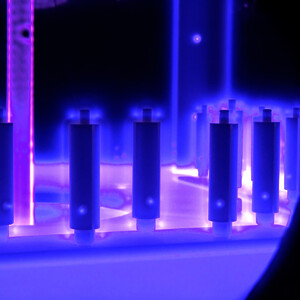
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Vakuumwärmebehandlung / VakuumhärtenWärmebehandlung | – | 1800 mm × 800 mm × 900 mm | 2500 kg | – | Kalt- und Warmarbeitsstähle, pulvermetallurgische Stähle, rost- und säurebeständige Stähle, Schnellarbeitsstähle, NE-Legierungen |
| Vakuumeinsatzhärten (Niederdruckgasaufkohlen mit Hochdruckgasabschreckung 18 bar Helium)Wärmebehandlung | – | 800 mm × 600 mm × 450 mm | 300 kg | – | legierte Einsatzstähle |
| Laserhärten (partielle Randschichthärtung, Diodenlaser 6,6 kW)Wärmebehandlung | – | 6 m × 3 m × 2 m | 12,5 t | – | Guss, Stähle mit C > 0,4% |
| LaserauftragsschweißenFügen | – | – | – | – | Stähle, NE-Metalle (breite Werkstoffpalette) |
| Auftrags- und ReparaturschweißenFügen | – | – | – | – | Stähle |
| Kontrolliertes Gasnitrieren / GasoxinitrierenWärmebehandlung | – | 1200 mm × 900 mm × 900 mm | 2000 kg | – | Baustähle, Vergütungsstähle, Nitrierstähle, Einsatzstähle, Kaltarbeitsstähle, Warmarbeitsstähle, Schnellarbeitsstähle, rost- und säurebeständige Stähle |
| PlasmanitrierenWärmebehandlung | – | – | – | – | alle nitrierbaren Stähle, rost- und säurebeständige Stähle (Tieftemperaturprozess) |
| Nitrocarburieren (Plasma)Wärmebehandlung | – | – | – | – | Stähle |
| NachoxidationOberfläche | – | – | – | – | Stähle |
| TiefkühlbehandlungWärmebehandlung | – | 900 mm × 600 mm × 500 mm | 600 kg | – | alle Stähle |
| Anlassen, Glühen, Lösungsglühen/Aushärten (Luft, Schutzgas, Vakuum)Wärmebehandlung | – | 1800 mm × 800 mm × 900 mm | 2500 kg | – | Stähle, NE-Legierungen |
| Ölhärten/Ölvergüten, WasserhärtenWärmebehandlung | – | – | – | – | Stähle |
| Vakuumhartlöten (Hartlöten unter Feinvakuum)Fügen | – | – | – | – | Stähle, NE-Metalle |
| Härtemessungen (Rockwell, Vickers, Brinell), Kleinlast-/Mikrohärtemessungen, HärtetiefenverläufePrüfung | – | – | – | – | Stahl, NE-Legierungen |
| WerkstoffeinsatzberatungEngineering | – | – | – | – | Stähle, NE-Metalle |
| Transportservice (Hol- und Bringdienst, Zuladung bis 5 t)Montage | – | – | – | – | – |
10 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Vakuumhärteanlagen / Doppelkammeröfen mit Hochdruckgasabschreckung (Stickstoff/Helium bis 18 bar) | – | 16 | max. Chargenabmessung 1800 × 800 × 900 mm, bis 1250 °C | – | Brand-Erbisdorf |
| Niederdruckaufkohlungsanlagen (Zweikammeranlagen mit 18 bar Helium-Hochdruckgasabschreckung) | – | – | max. Chargenabmessung 600 × 800 × 450 mm | – | Brand-Erbisdorf |
| Diodenlaser-Anlage zum Laserhärten (max. 6,6 kW, 2 Zoom-Optiken) | – | 1 | Teile bis 2 × 3 × 6 m, 12,5 t; Spurbreite 4–48 mm bzw. 70 mm | – | Brand-Erbisdorf |
| Gasnitrieranlagen (sensorgeregelt) | – | – | max. Chargenabmessung 1200 × 900 × 900 mm | – | Brand-Erbisdorf |
| Plasmanitrieranlagen | – | – | – | – | Brand-Erbisdorf |
| Anlassöfen | – | über 30 | – | – | Brand-Erbisdorf |
| Tiefkühlanlage (flüssiger Stickstoff bis −196 °C / Gasphase bis ca. −100 °C) | – | – | max. Chargenabmessung 900 × 600 × 500 mm | – | Brand-Erbisdorf |
| Luftumwälzöfen (konventionell) | – | – | – | – | Brand-Erbisdorf |
| Werkstofflabor-Prüfmaschinen (Rockwell/Vickers/Brinell, Zugversuch, Kerbschlagbiegeversuch) | – | – | stationäre Prüfung von Großteilen | – | Brand-Erbisdorf |
| Wärmebehandlungsanlagen (gesamt) | – | über 40 | – | – | Brand-Erbisdorf |
Zusatzleistungen
Qualitätssicherung
Die Qualitätssicherung erfolgt im hauseigenen Werkstofflabor mit Härtemessungen nach Rockwell, Vickers und Brinell, Mikro- und Kleinlasthärtemessungen, metallografischen Untersuchungen, Zug- und Kerbschlagbiegeversuchen, chemischen Analysen sowie 3D-Mapping. Anlagen und Messgeräte sind vernetzt; Prozessparameter und Messwerte werden kontinuierlich aufgezeichnet und sind jederzeit abrufbar.
| Nachweis | Brand-Erbisdorf |
|---|---|
| DIN EN ISO 9001:2015 (TÜV SÜD, Nr. 12 100 55157 TMS) | |
| AIAG CQI-9 |
Firmengeschichte
- 1991
Gründung durch die Ingenieure Dr. Werner Griesbach und Claus Müller auf dem Gelände der ehemaligen NARVA Licht GmbH in Brand-Erbisdorf.
- 2016
Übernahme der Geschäftsleitung durch Sylvia Müller und Lutz Griesbach als zweite Generation der Gründerfamilien.