Ist das Ihr Unternehmen? Profil übernehmen
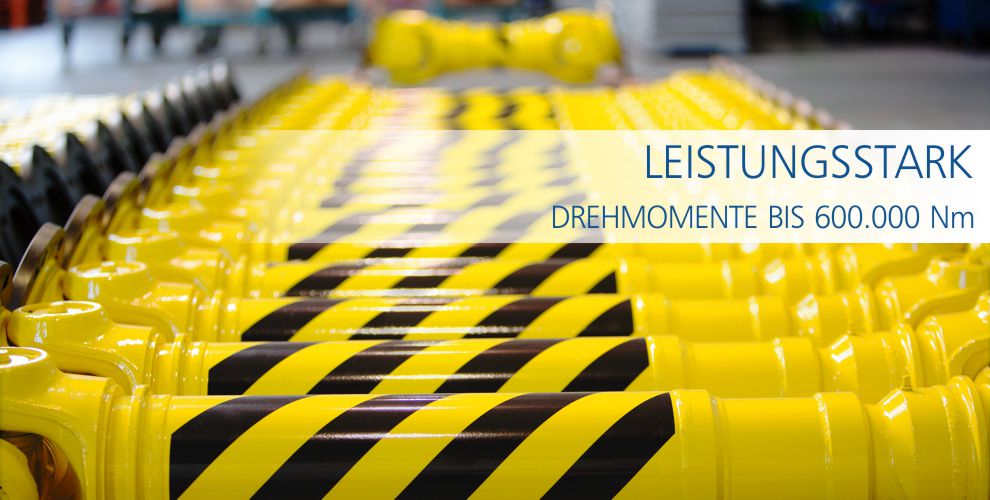
Hersteller wälzgelagerter Gelenkwellen, Doppelgelenkwellen und Präzisionsdrehteile mit Drehmomenten bis 600.000 Nm
Gelenkwellenwerk Stadtilm GmbH
Stadtilm, ThüringenNeu auf Amplifa
Über GEWES
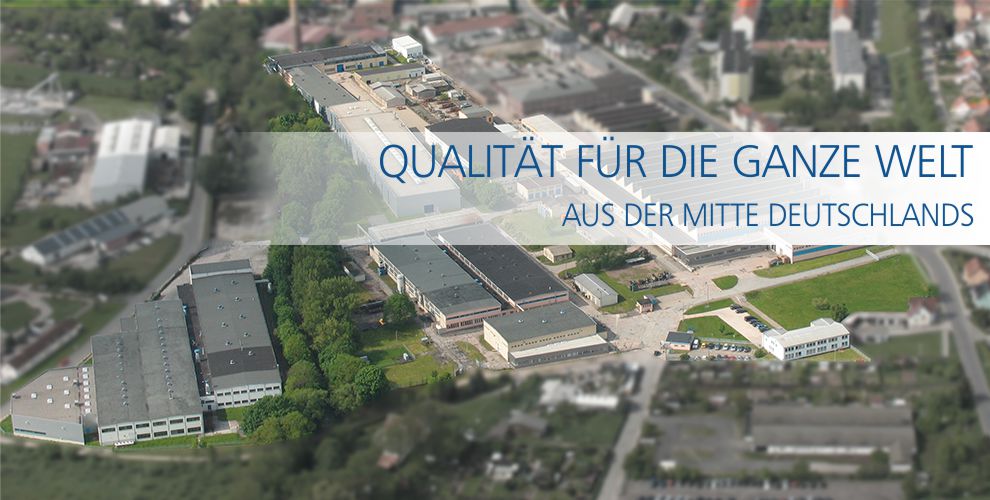
Die Gelenkwellenwerk Stadtilm GmbH (GEWES) ist seit 1947 Hersteller wälzgelagerter Gelenkwellen und Gelenkwellenbaugruppen in großer Fertigungstiefe. Das Unternehmen fertigt Gelenkwellen mit Grenzdrehmomenten von 350 bis 600.000 Nm sowie Doppelgelenkwellen mit Beugungswinkeln bis 52 Grad, darüber hinaus Präzisionsdrehteile und Antriebswellen in Klein- bis Großserien. Die Fertigung umfasst CNC-Drehen und -Fräsen, Verzahnung (Kaltwalzen, Wälzfräsen, Wälzschälen, Räumen), Profilfertigung, Außenrundschleifen, eine eigene Härterei mit Gasaufkohlungs- und Induktionshärteanlagen, Schweißen, Kunststoffbeschichtung, Strahlen, Auswuchten und Montage. Werkstoffe sind vor allem vergütete Stähle, Einsatzstähle und kalibrierte Präzisionsstahlrohre. Einsatzbereiche sind Nutzfahrzeuge, Traktoren und Erntemaschinen, Bahn, Marine, Kranbau, Bergbau, Stahl- und Papierindustrie sowie Pumpen und Maschinenbau. Das Familienunternehmen fertigt vollständig in-house am Standort Stadtilm in Thüringen auf ca. 56.000 m² Produktionsfläche.
- Standort
- Stadtilm
- Verfahren
- CNC-Drehen, CNC-Fräsen/Bohren, Nutenfräsen/Nutenziehen, Verzahnung Außen/Innen (Kaltwalzen, Wälzfräsen, Wälzschälen, Räumen), Profilfertigung Kaltwalzen, Profilfräsen, Außenrundschleifen, 3D-Koordinatenmessung
- Werkstoffe
- Vergütungsstähle, Einsatzstähle, Kalibrierte Präzisionsstahlrohre, Vergütungsstähle (Doppelgelenkwellen), Wärmebehandlung
- Zertifikate
- ISO 9001, IATF 16949, ISO 14001, ISO 50001, DIN EN 15085-2, DIN EN ISO 3834-2, DB Q1 Status, CRRC Lieferantenzulassung, ISO 9001:2015, IATF 16949:2016, ISO 14001:2015, ISO 50001:2018
- Gegründet
- 1947
- Branchen
- Nutzfahrzeuge, Pkw, Traktoren und Landtechnik, Baumaschinen/Off Road, Selbstfahrende Erntemaschinen, Bahn
- 01
Engineering (3D-CAD, FEM, Prototypenbau)
- 02
CNC-Drehen und -Fräsen
- 03
Verzahnung und Profilfertigung
- 04
Schleifen
- 05
Wärmebehandlung (Härterei)
- 06
Oberflächenbehandlung (Strahlen, Rilsan-Beschichtung)
- 07
Schweißen
- 08
Auswuchten
- 09
Prüfung und Montage
Werkstoffe und Verfahren
Vergütungsstähle
Standardwerkstoff für Gelenkwellen und Doppelgelenkwellen mit optimierter Wärmebehandlung
Einsatzstähle
Für härtebeanspruchte Bauteile wie Zapfenkreuze und Verzahnungen
Kalibrierte Präzisionsstahlrohre
Für anspruchsvolle Gelenkwellenlösungen mit optimierten Rohrwandstärken
Wärmebehandlung
Einsatzhärten, Carbonitrieren, Vergüten, Induktionshärten und Spannungsarmglühen in eigener Härterei
Standorte
Stadtilm
DEHauptsitz und Fertigung
- Losgröße
- Einzelstück bis Großserie
- Werkstoffe
- Vergütungsstähle, Einsatzstähle, Präzisionsstahlrohre
- 5-Achs-Dreh-Fräsbearbeitungszentren
- Automatische Fertigungslinien
- Induktionshärteanlage
- Durchstoßgasaufkohlungsanlage
- Mehrzweckkammerofenlinie
- Schachtofen
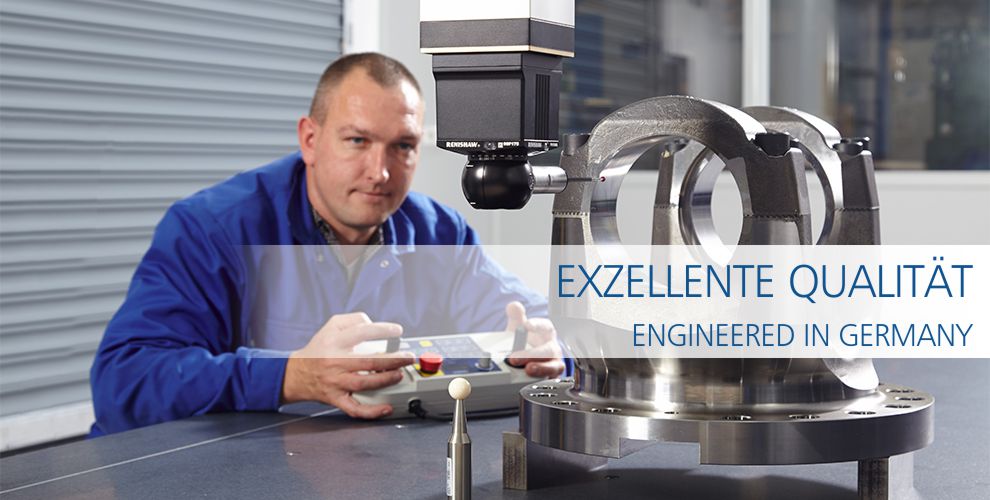
- 3D-Koordinatenmessmaschine
- Auswuchtsysteme
Bauteile
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| CNC-DrehenZerspanung | – | 2.800 mm × Ø 1.250 mm | 3.000 kg | Einzelstück – Kleinserie | – |
| CNC-Fräsen/BohrenZerspanung | – | 3.500 mm × 1.000 mm × 900 mm | 2.500 kg | Einzelstück – Kleinserie | – |
| Nutenfräsen/NutenziehenZerspanung | – | 2.400 mm × Ø 70 mm (Außen) | 30 kg (Außen) / 2.500 kg (Innen) | Einzelstück – Kleinserie | – |
| Verzahnung Außen/Innen (Kaltwalzen, Wälzfräsen, Wälzschälen, Räumen)Zerspanung | – | 4.000 mm × Ø 1.250 mm | 4.000 kg | Einzelstück – Kleinserie | – |
| Profilfertigung KaltwalzenUmformung | – | 1.200 mm × Ø 100 mm | 30 kg | – | – |
| ProfilfräsenZerspanung | – | 4.000 mm × Ø 1.250 mm | 4.000 kg | – | – |
| AußenrundschleifenZerspanung | – | 2.400 mm × Ø 200 mm | 200 kg | – | – |
| 3D-KoordinatenmessungPrüfung | – | 1.200 mm × 1.000 mm × 3.000 mm | 1.000 kg | – | – |
| Einsatzhärten/Carbonitrieren (Durchstoßgasaufkohlungsanlage)Wärmebehandlung | – | 500 mm × 625 mm × 625 mm | 300 kg | – | – |
| Einsatzhärten/Vergüten/Carbonitrieren (Mehrzweckkammerofenlinie)Wärmebehandlung | – | 500 mm × 625 mm × 1.250 mm | 350 kg | – | – |
| Spannungsarmglühen (Schachtofen)Wärmebehandlung | – | 1.500 mm × Ø 800 mm | 500 kg | – | – |
| Induktionshärten (max. Einhärtetiefe 10 mm)Wärmebehandlung | – | 1.500 mm | – | – | – |
| Kunststoffbeschichten (Rilsan®, max. Schichtdicke 0,6 mm)Oberfläche | – | – | – | – | – |
| Stahlkornstrahlen (Korngröße 1 mm)Oberfläche | – | – | – | – | – |
| Schweißen (Schweißzulassungen für Bahn- und Schiffsanwendungen)Fügen | – | – | – | – | Stahl |
| Wuchten (Auswuchten von Gelenkwellen)Prüfung | – | – | – | – | – |
| Herstellung wälzgelagerter Gelenkwellen und Gelenkwellenbaugruppen (Drehmomente bis 600.000 Nm)Montage | – | – | – | – | Vergütungsstähle, Einsatzstähle, kalibrierte Präzisionsstahlrohre |
| Herstellung von Doppelgelenkwellen (Beugungswinkel bis 52°)Montage | – | – | – | – | Vergütungsstähle |
| Präzisionsdrehteile und Antriebswellen (CNC-Dreh-/Fräsbearbeitung bis 2.100 mm Länge)Zerspanung | – | 2.100 mm | – | Kleinserie – Großserie | – |
| Engineering (3D-CAD, FEM-Berechnungen, Muster- und Prototypenbau)Engineering | – | – | – | Einzelstück | – |
| Prüfstände für statische und dynamische BauteilfestigkeitPrüfung | – | – | – | – | – |
8 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| 5-Achs-Dreh-Fräsbearbeitungszentrum | – | – | – | – | Stadtilm |
| 3D-Koordinatenmessmaschine | – | – | 3.000 x 1.200 x 1.000 mm, max. 1.000 kg | – | Stadtilm |
| Durchstoßgasaufkohlungsanlage | – | – | Chargenabmessung 625 x 625 x 500 mm, max. 300 kg | – | Stadtilm |
| Mehrzweckkammerofenlinie | – | – | Chargenabmessung 625 x 1.250 x 500 mm, max. 350 kg | – | Stadtilm |
| Schachtofen (Spannungsarmglühen) | – | – | Ø 800 x 1.500 mm, max. 500 kg | – | Stadtilm |
| Induktionshärteanlage | – | – | max. Werkstücklänge 1.500 mm, Einhärtetiefe bis 10 mm | – | Stadtilm |
| Automatische Fertigungslinien (Präzisionsdrehteile/Antriebswellen) | – | – | – | – | Stadtilm |
| Auswuchtsysteme (dynamisch, für hohe Drehzahlen) | – | – | – | – | Stadtilm |
Zusatzleistungen
Referenzkunden
Qualität
GEWES ist nach ISO 9001:2015, IATF 16949:2016, ISO 14001:2015 und ISO 50001:2018 zertifiziert sowie als Qualitätslieferant der Deutschen Bahn (DB Q1) und bei CRRC zugelassen. Die Prüfung umfasst 3D-Koordinatenmessung, Rauheitsmessung, Rissprüfung mit Wirbelstrom oder Magnetpulver sowie Prüfstände für statische und dynamische Bauteilfestigkeit.
| Nachweis | Stadtilm |
|---|---|
| ISO 9001:2015 | |
| IATF 16949:2016 | |
| ISO 14001:2015 | |
| ISO 50001:2018 | |
| DIN EN 15085-2 | |
| DIN EN ISO 3834-2 | |
| DB Q1 Status |
Historie
- 1942
Verlagerung eines Teils der Gelenkwellenproduktion der Rheinmetall Borsig AG von Sömmerda nach Stadtilm
- 1947
Gründung des Gelenkwellenwerks Thüringen als landeseigener Betrieb (11. Mai 1947) zur Herstellung von Gelenkwellen, Kegelrollenlagern und Fahrzeugteilen
- 1948
Umbenennung in IFA-Vereinigung Volkseigener Fahrzeugwerke Gelenkwellenwerk Thüringen Stadtilm; Beginn eigener Berufsausbildung
- 1959-1968
Unternehmenswachstum, Entwicklung von Doppelgelenkwellen (u.a. für Wartburg-Pkw), Neubau von Fertigungshallen (+10.000 m²)
- 1969-1979
VEB Gelenkwellenwerk Stadtilm im IFA-Kombinat; Gelenkwellen für LKW, Busse und Traktoren
- 1983
Angliederung des VEB Gelenkwellenwerk Haldensleben
- 1990
Gründung der Gelenkwellenwerk Stadtilm GmbH unter der Treuhand
- 1993
Aufnahme der Produktion von Präzisionsdrehteilen
- 1994
Privatisierung durch Managementübernahme mit Martin Röder als geschäftsführendem Gesellschafter; Zertifizierung nach DIN 9001
- 1999-2000
Aufbau einer Fertigungsanlage für Steck- und Antriebswellen
- 2001
Zertifizierung nach ISO/TS 16949 und ISO 14001
- 2004-2005
Anteilskauf der restlichen 20% durch Herrn Röder; Abschluss der Umwandlung in einen eigentümergeführten Familienbetrieb
- 2006
Bau eines modernen Auftragszentrums
- 2008
Einweihung einer weiteren Werkshalle für große Gelenkwellenbaureihen; Produktionsfläche ca. 56.000 m²
- 2012
65-jähriges Firmenjubiläum; langfristige Nachfolgeregelung mit Daniela Röder-Krasser und Dr. Juliane Röder
- 2014
20-jähriges Jubiläum der Privatisierung
- 2015
Zertifizierung nach ISO 50001 für Energiemanagement (seit Juli 2015)