Ist das Ihr Unternehmen? Profil übernehmen
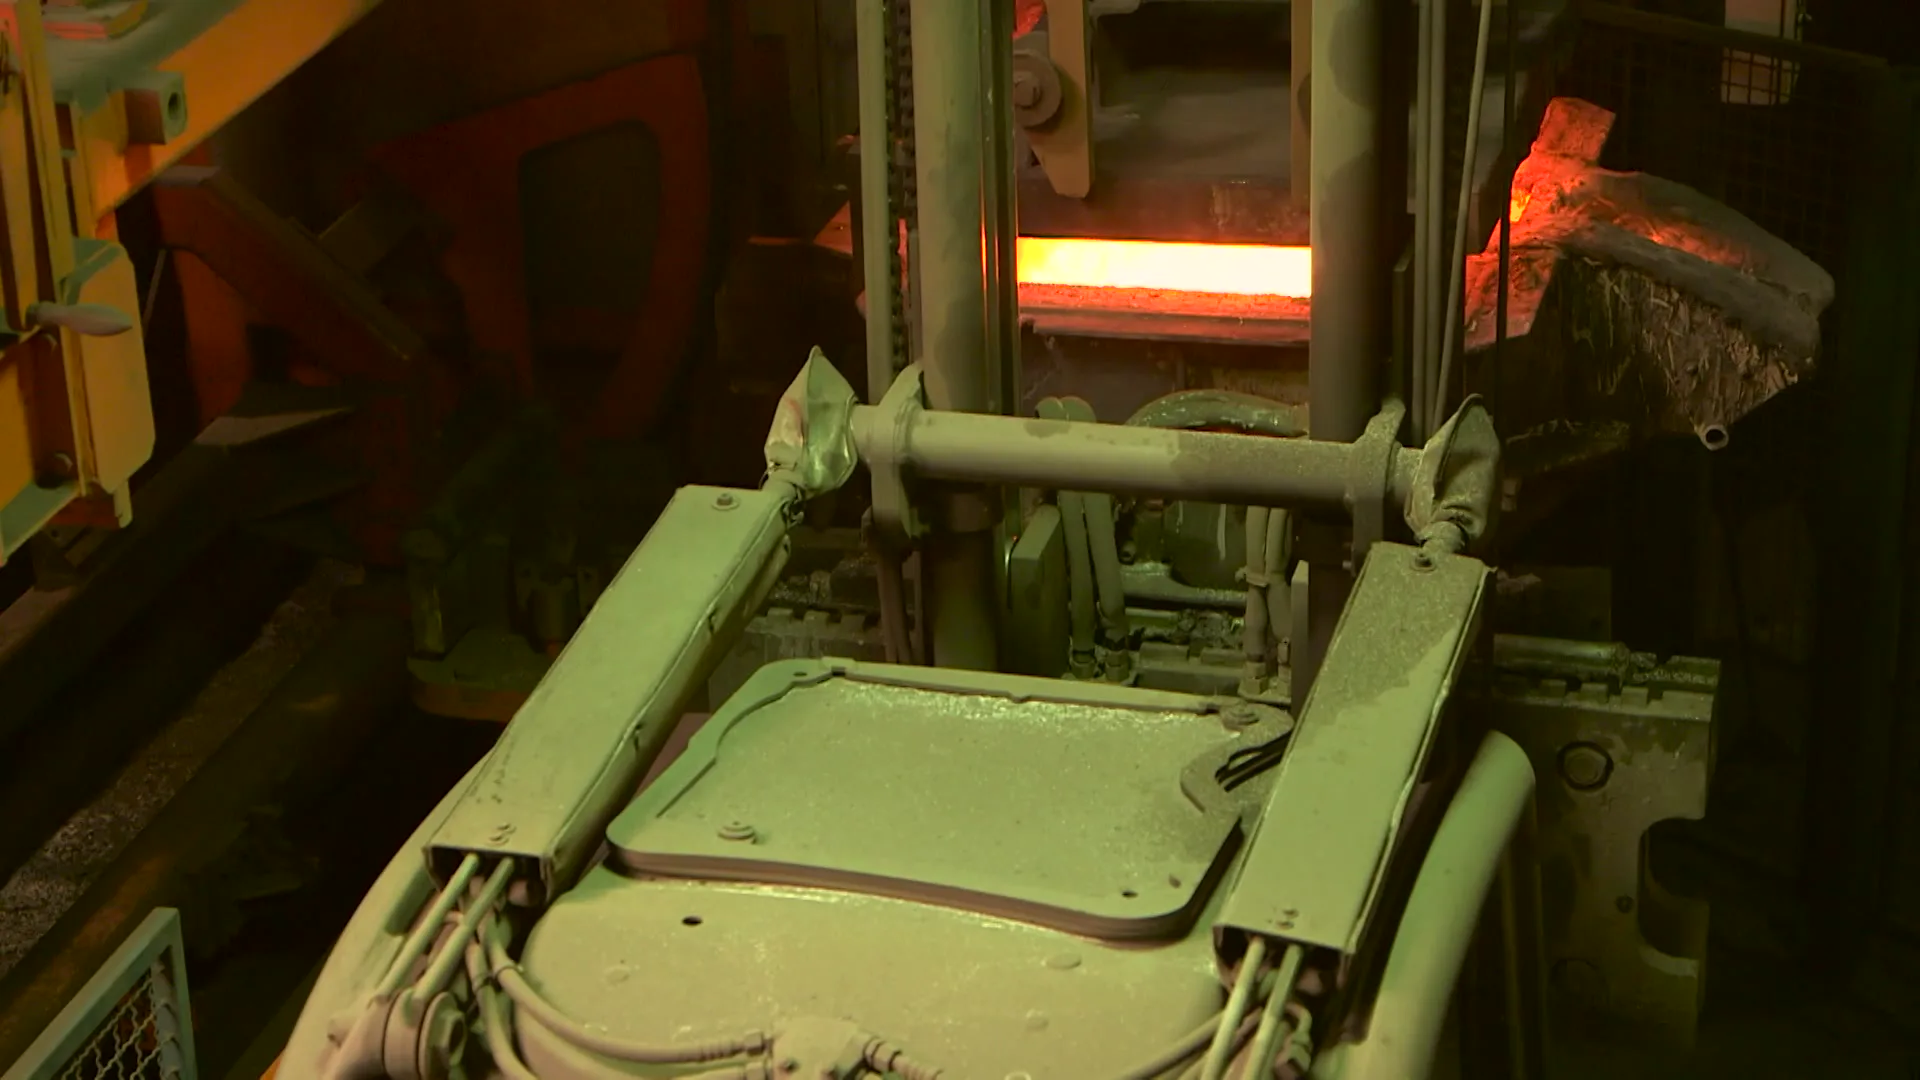
Familiengeführte Eisengießerei für kernintensive Grau- und Sphärogussteile im Maschinenformguss von 0,2 bis 200 kg
Georg Röth Eisengießerei GmbH & Co. KG
74821 Mosbach · Bahnhofstraße 6Neu auf Amplifa
Über Röth Guss
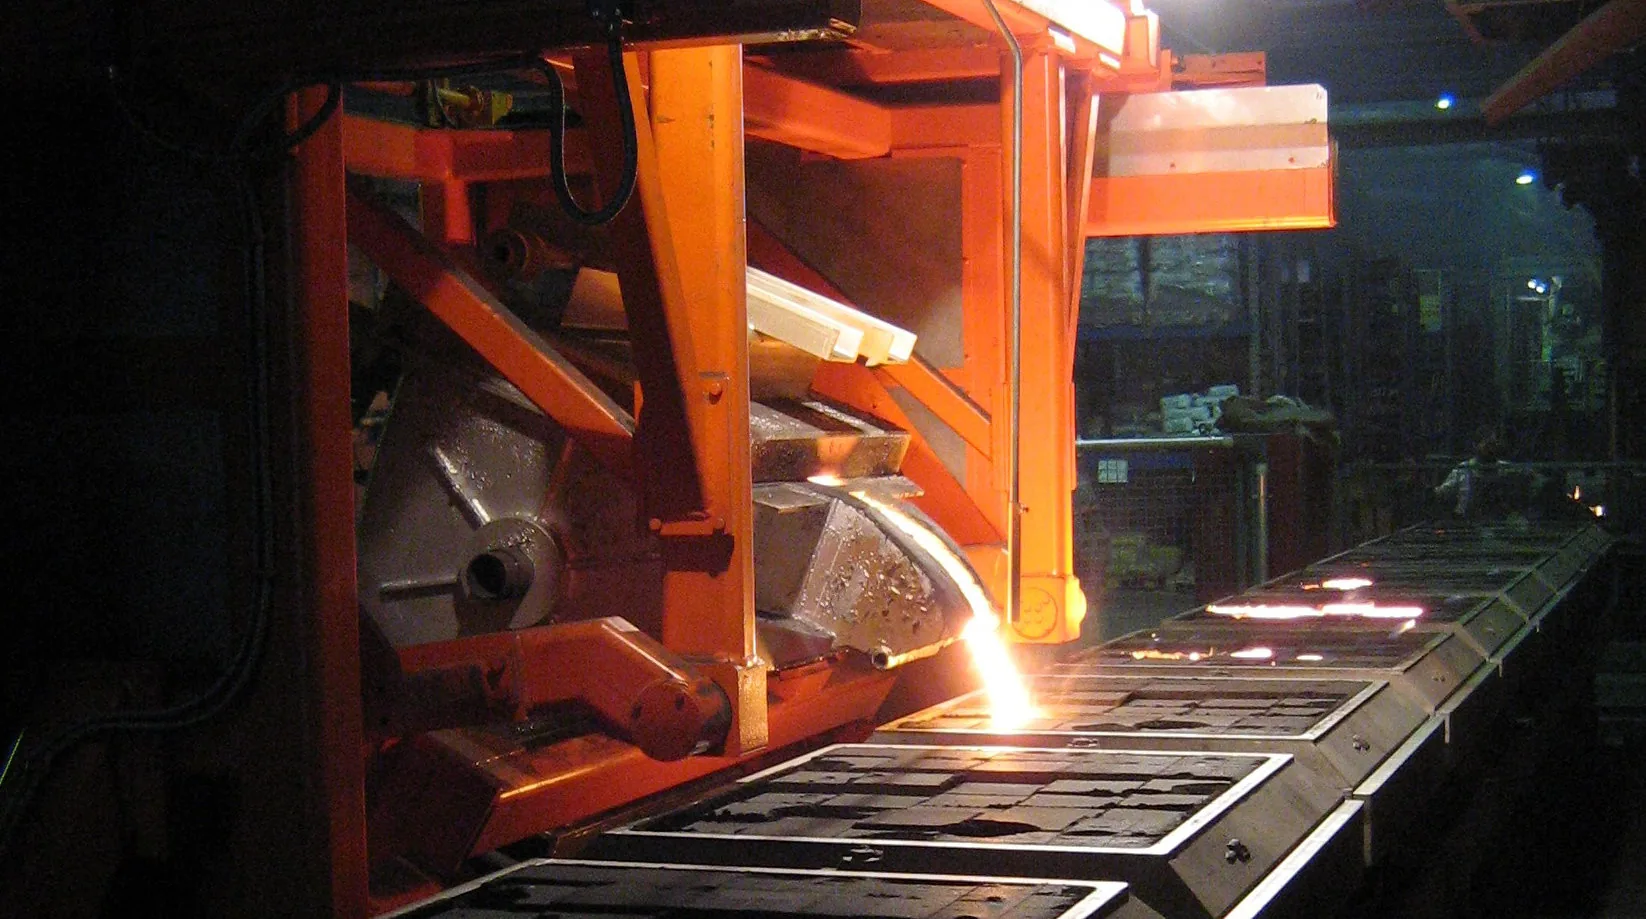
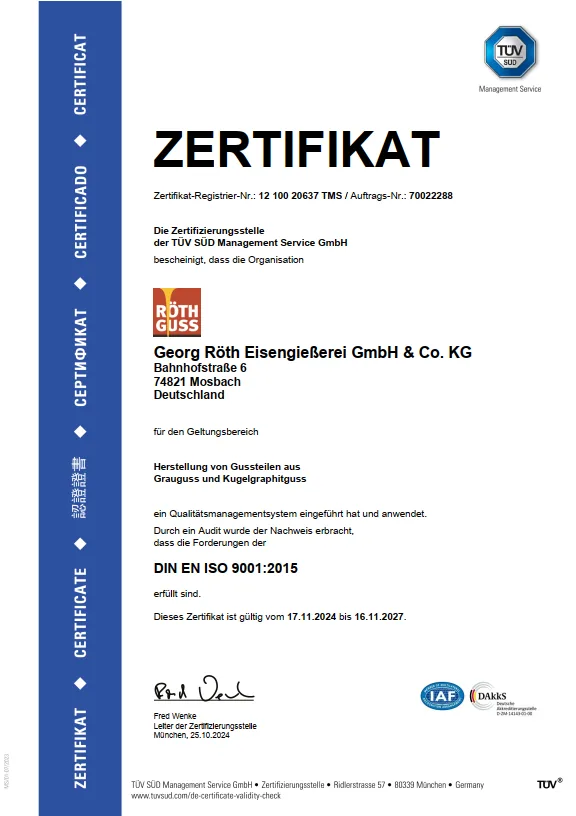
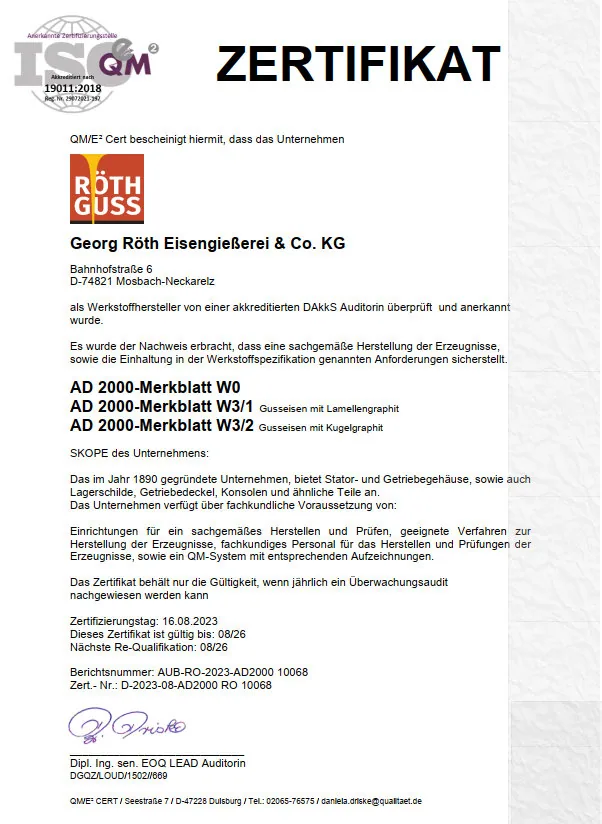
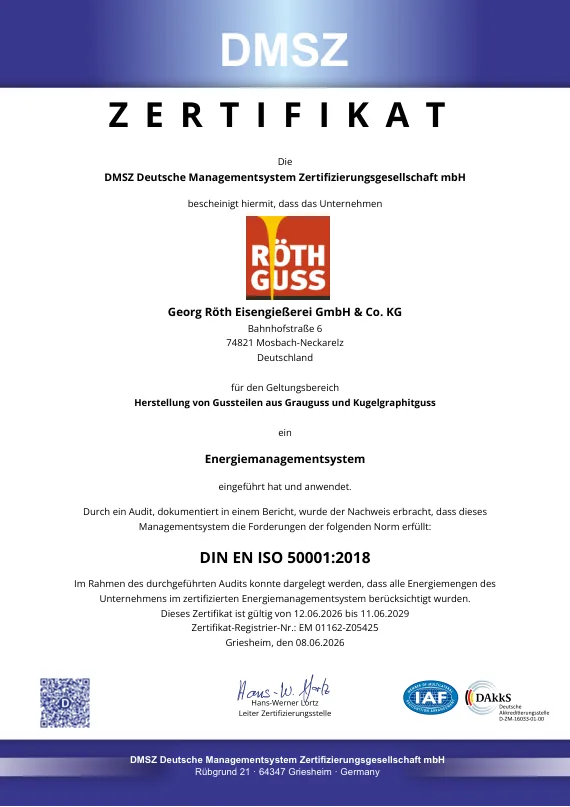
Die Georg Röth Eisengießerei GmbH & Co. KG in Mosbach ist eine familiengeführte Eisengießerei, die seit 1890 besteht. Das Unternehmen fertigt kernintensive, dünnwandige und komplexe Gussteile im Grünsand-Maschinenformguss aus Grauguss (GJL nach DIN EN 1561) und Sphäroguss (GJS nach DIN EN 1563) in Stückgewichten von 0,2 bis 200 kg. Die Serienfertigung erfolgt auf einer HWS-Formanlage (SEIATSU-Verfahren, Kasten 1030×810×320 mm, 5–200 kg) und einer Disamatic-Formanlage (Ballenguss 600×480 mm, 0,2–30 kg ab ca. 20 Formen pro Los), jeweils mit automatischem elektrisch beheiztem Vergießofen. Für Prototypen und Kleinserien bietet Röth Rapid Prototyping per 3D-Sanddruck ohne Modellkosten, lieferbar in 15–25 Arbeitstagen. Das Programm umfasst Getriebe-, Pumpen-, Elektromotoren- und Armaturengehäuse sowie Lagerschilde, Deckel, Konsolen und Gießhilfsmittel wie Kühleisen und Kerneisen. Kunden kommen aus Getriebe-, Pumpen-, Landmaschinen-, Elektromotoren-, Armaturen-, Kompressoren- und Maschinenbauindustrie. Das Werk ist nach DIN EN ISO 9001:2015, AD2000 und DIN EN ISO 50001:2018 zertifiziert.
- Standort
- Mosbach
- Verfahren
- Grünsand-Maschinenformguss (kernintensive Gehäuse), HWS-Formanlage, SEIATSU-Luftstrom-Press-Formverfahren (Kastenguss), Disamatic Formanlage (Ballenguss), Rapid Prototyping / 3D-Sanddruck, MAGMA-Erstarrungssimulation, 3D-CAD-Konstruktion und CAM / Modellplanung, Konstruktionsberatung (Gießbarkeit, Werkstoff, Geometrie), Modellbau (in Zusammenarbeit mit externen Modellbaubetrieben, klassisch und CAD-basiert)
- Werkstoffe
- Grauguss, EN-GJL-150, EN-GJL-200, EN-GJL-250, EN-GJL-300, Sphäroguss, EN-GJS-400-15, EN-GJS-400-18-LT
- Zertifikate
- DIN EN ISO 9001:2015, AD2000 (AD 2000-Merkblatt W0, W3/1 GJL, W3/2 GJS), DIN EN ISO 50001:2018, AD2000 (W0, W3/1 GJL, W3/2 GJS), ISO 14001
- Gegründet
- 1890
- Branchen
- Getriebeindustrie, Pumpenindustrie, Landmaschinenindustrie, Elektromotorenindustrie, Armaturenindustrie, Kompressorenindustrie
- 01
Konstruktionsberatung & Gießbarkeitsprüfung
- 02
3D-CAD-Datenaufbereitung
- 03
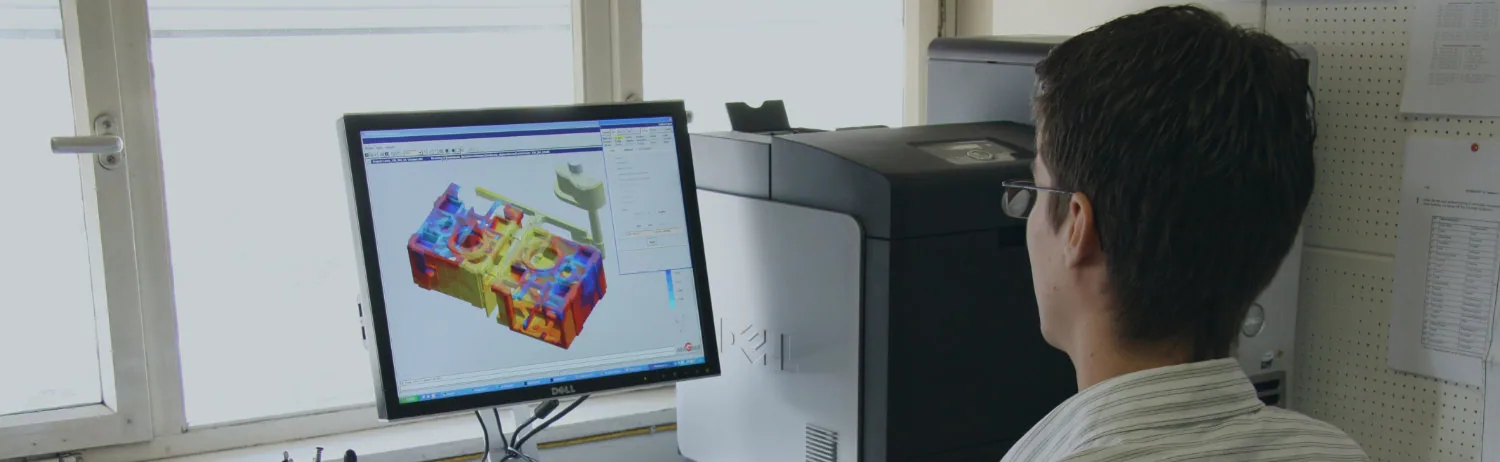
MAGMA-Erstarrungssimulation
- 04
Modellbau (extern, CAD-basiert oder klassisch) / 3D-Sanddruck der Form
- 05
Schmelzen im elektrisch beheizten Vergießofen
- 06
Maschinenformguss (HWS / Disamatic)
- 07
Putzen und Strahlen
- 08
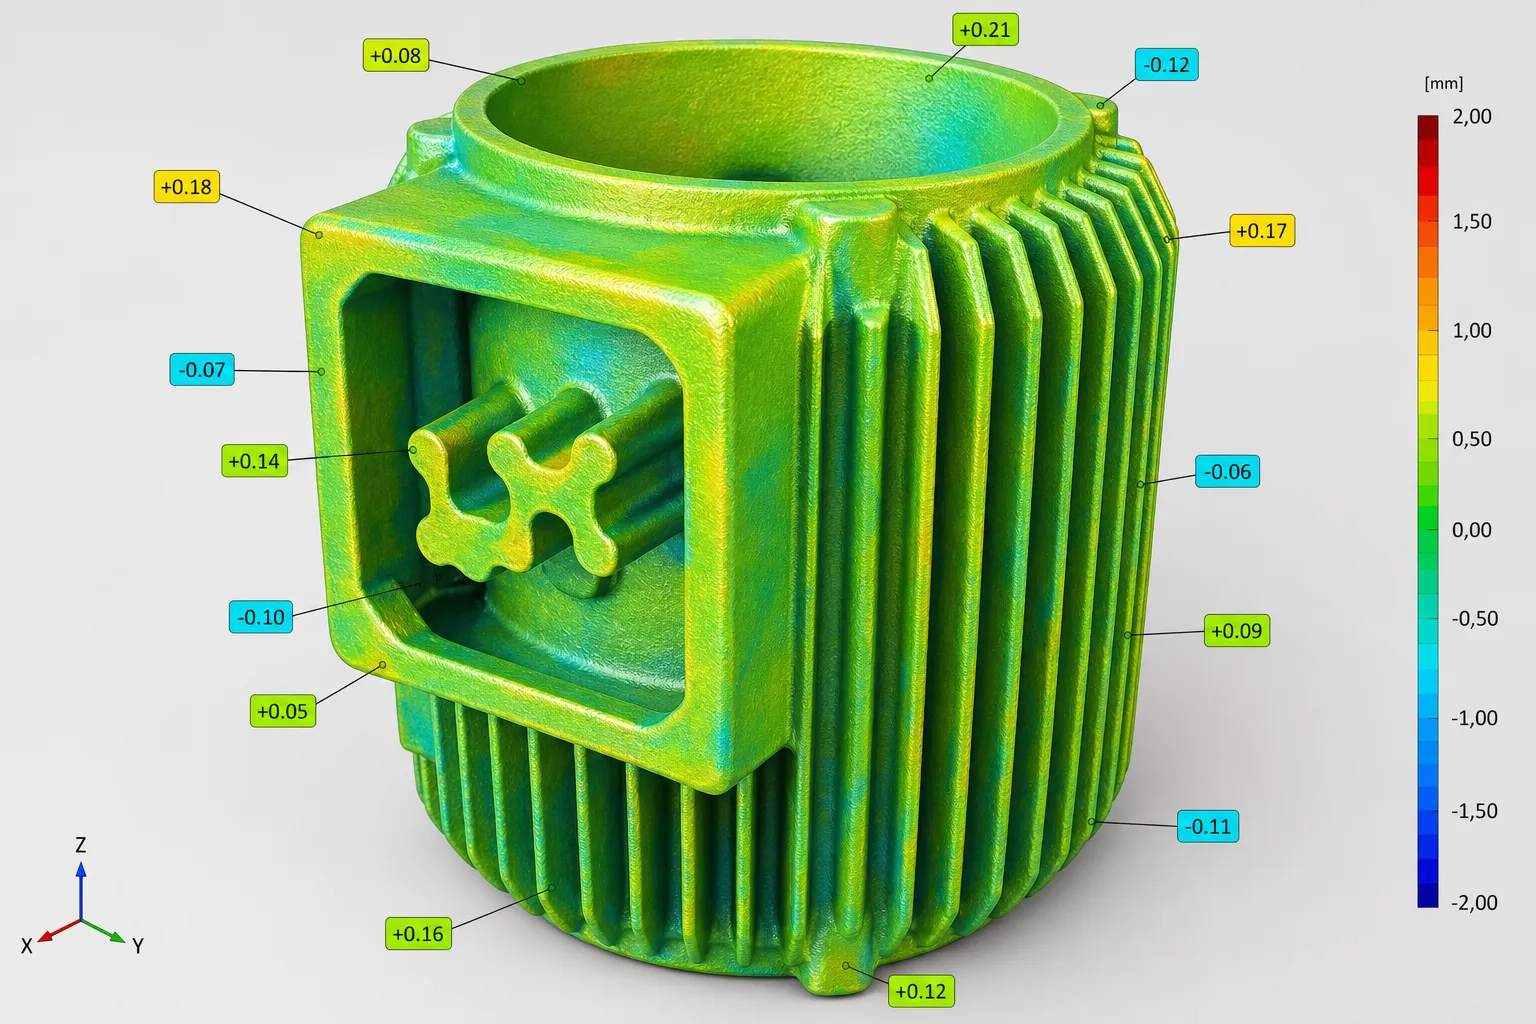
Qualitätssicherung (Messmaschine, Laserscanner, Spektralanalyse)
- 09
Lieferung als Rohteil
Werkstoffe & Verfahren
Grauguss (DIN EN 1561)
Eisen-Kohlenstoff-Legierung mit lamellarem Graphit, eingesetzt wegen Wärmeleitfähigkeit, Dämpfung und Kosteneffizienz; Sorten EN-GJL-150 bis EN-GJL-300.
Sphäroguss (DIN EN 1563)
Sphäroguss mit höherer Festigkeit und Dehnung nahe am Stahl; Sorten EN-GJS-400-15 bis EN-GJS-700-2 sowie EN-GJS-500-14.
HWS-Formanlage, Luftstrom-Press-Formverfahren
Vollautomatischer Kastenguss 1030×810×320/320 mm für kernintensive Gehäuse von 5–200 kg.
Disamatic-Ballenguss
Kastenloser Ballenguss 600×480×150–395 mm mit automatischem Kerneinleger für Teile von 0,2–30 kg ab ca. 20 Formen pro Los.
Rapid Prototyping per 3D-Sanddruck
Form- und Kerndruck direkt aus dem STP-Datensatz ohne Modellkosten, Lieferung in 15–25 Arbeitstagen.
MAGMAsoft Erstarrungssimulation
Computergestützte Auslegung von Anschnitt und Speisung vor dem ersten Guss, seit 2008 im Einsatz.
Standorte
Mosbach
DEHauptwerk / Gießerei (Maschinenformguss, Rapid Prototyping, Qualitätssicherung)
- Stückgewicht / Größe
- 0,2–200 kg je nach Anlage
- Losgröße
- Prototyp, Klein- und Mittelserie (Disamatic ab ca. 20 Formen/Los)
- Werkstoffe
- Grauguss (GJL), Sphäroguss (GJS)
- HWS-Formanlage (SEIATSU, 1030×810×320/320 mm)
- Disamatic-Formanlage (600×480×150–395 mm, automatischer Kerneinleger)
- Automatischer elektrisch beheizter Vergießofen
- CNC-Ständermessmaschine
- Messarm mit Laserscanner
- 3D-Sanddruck (Rapid Prototyping)
- MAGMAsoft Erstarrungssimulation
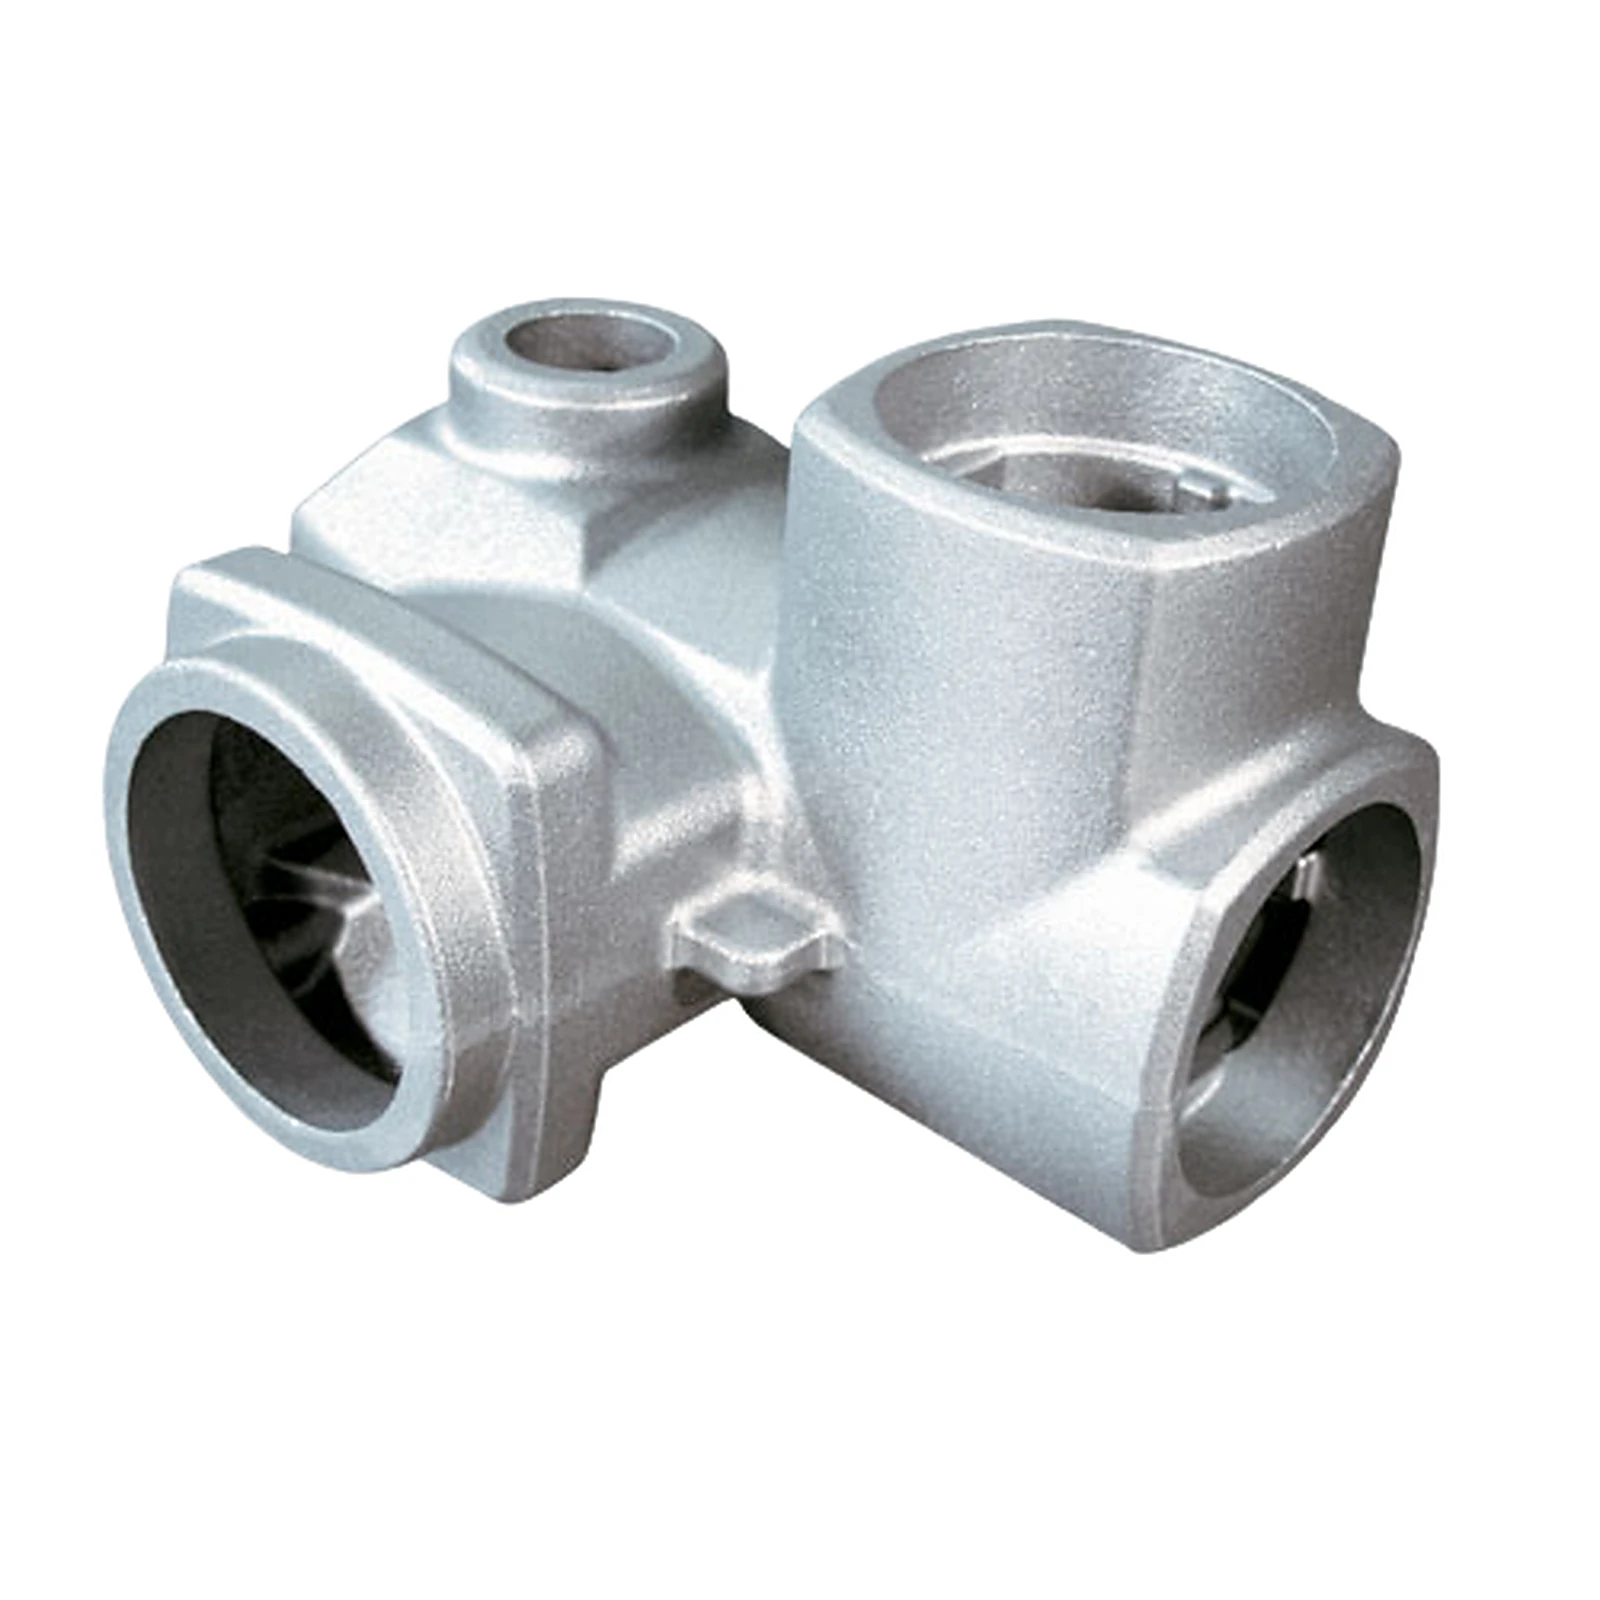
Gussteile
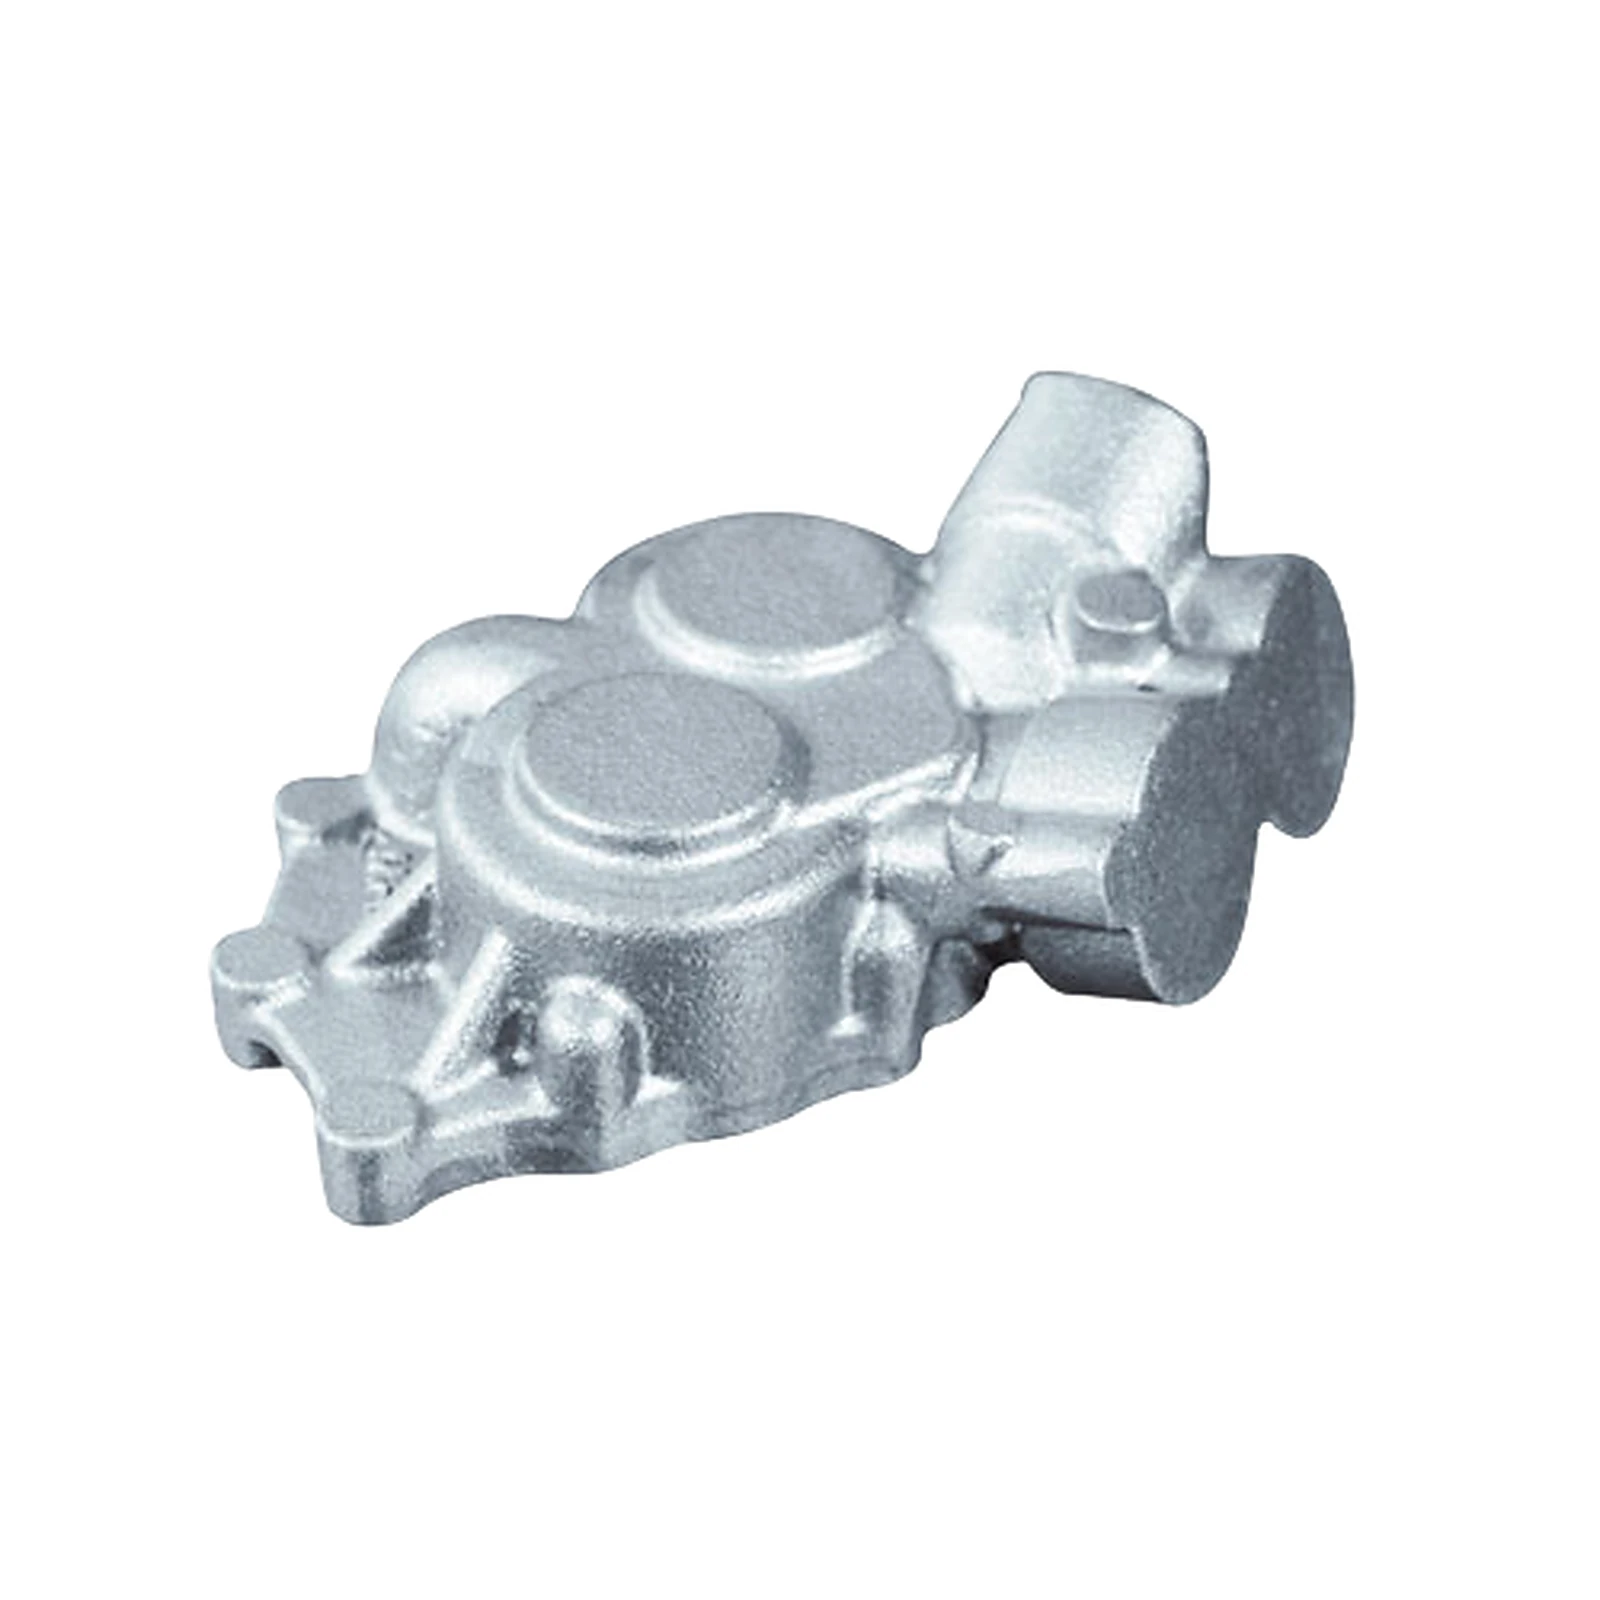
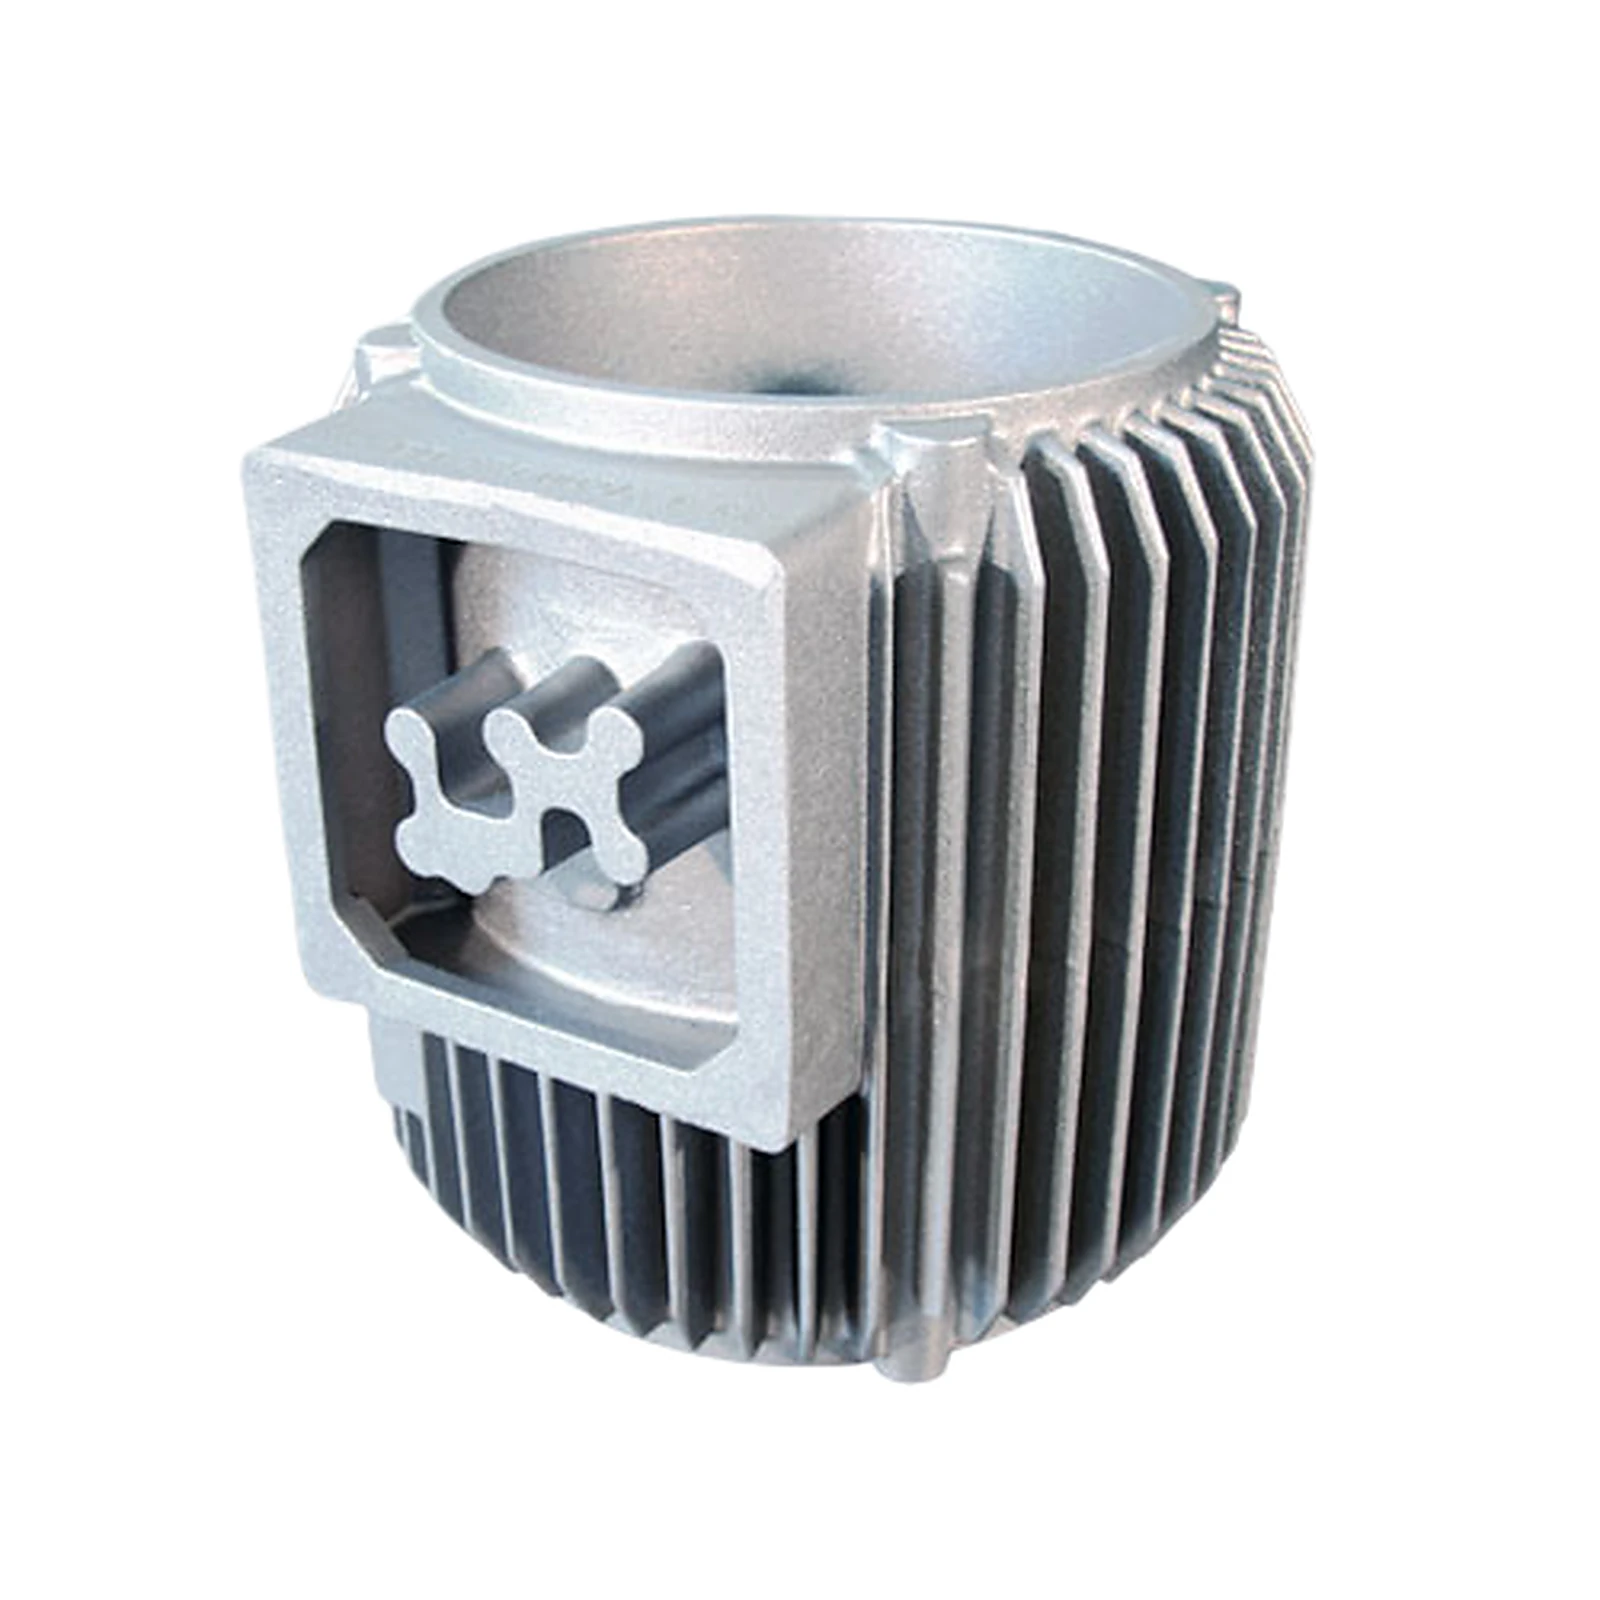
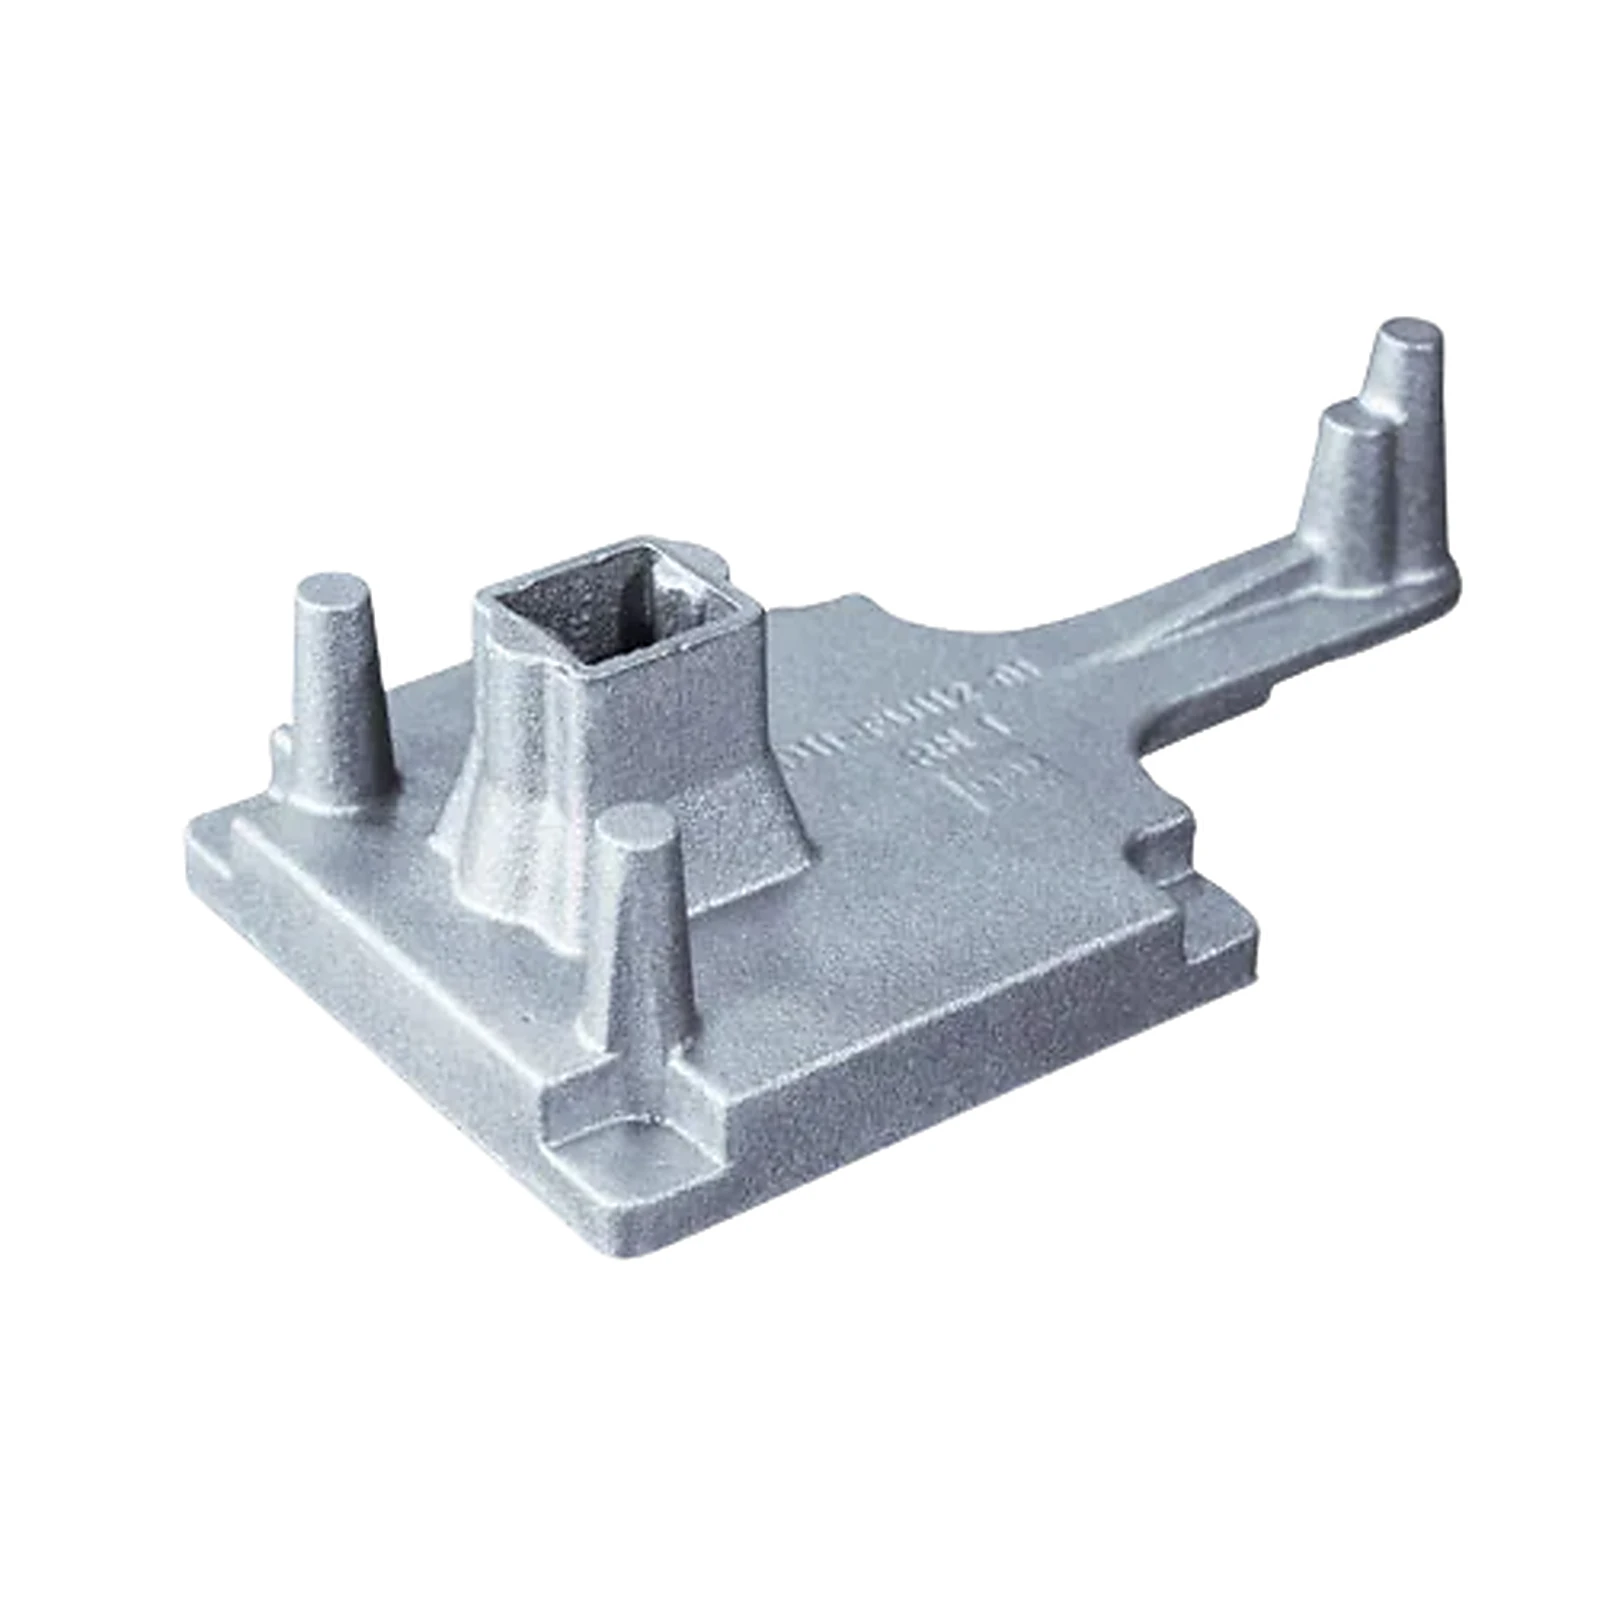
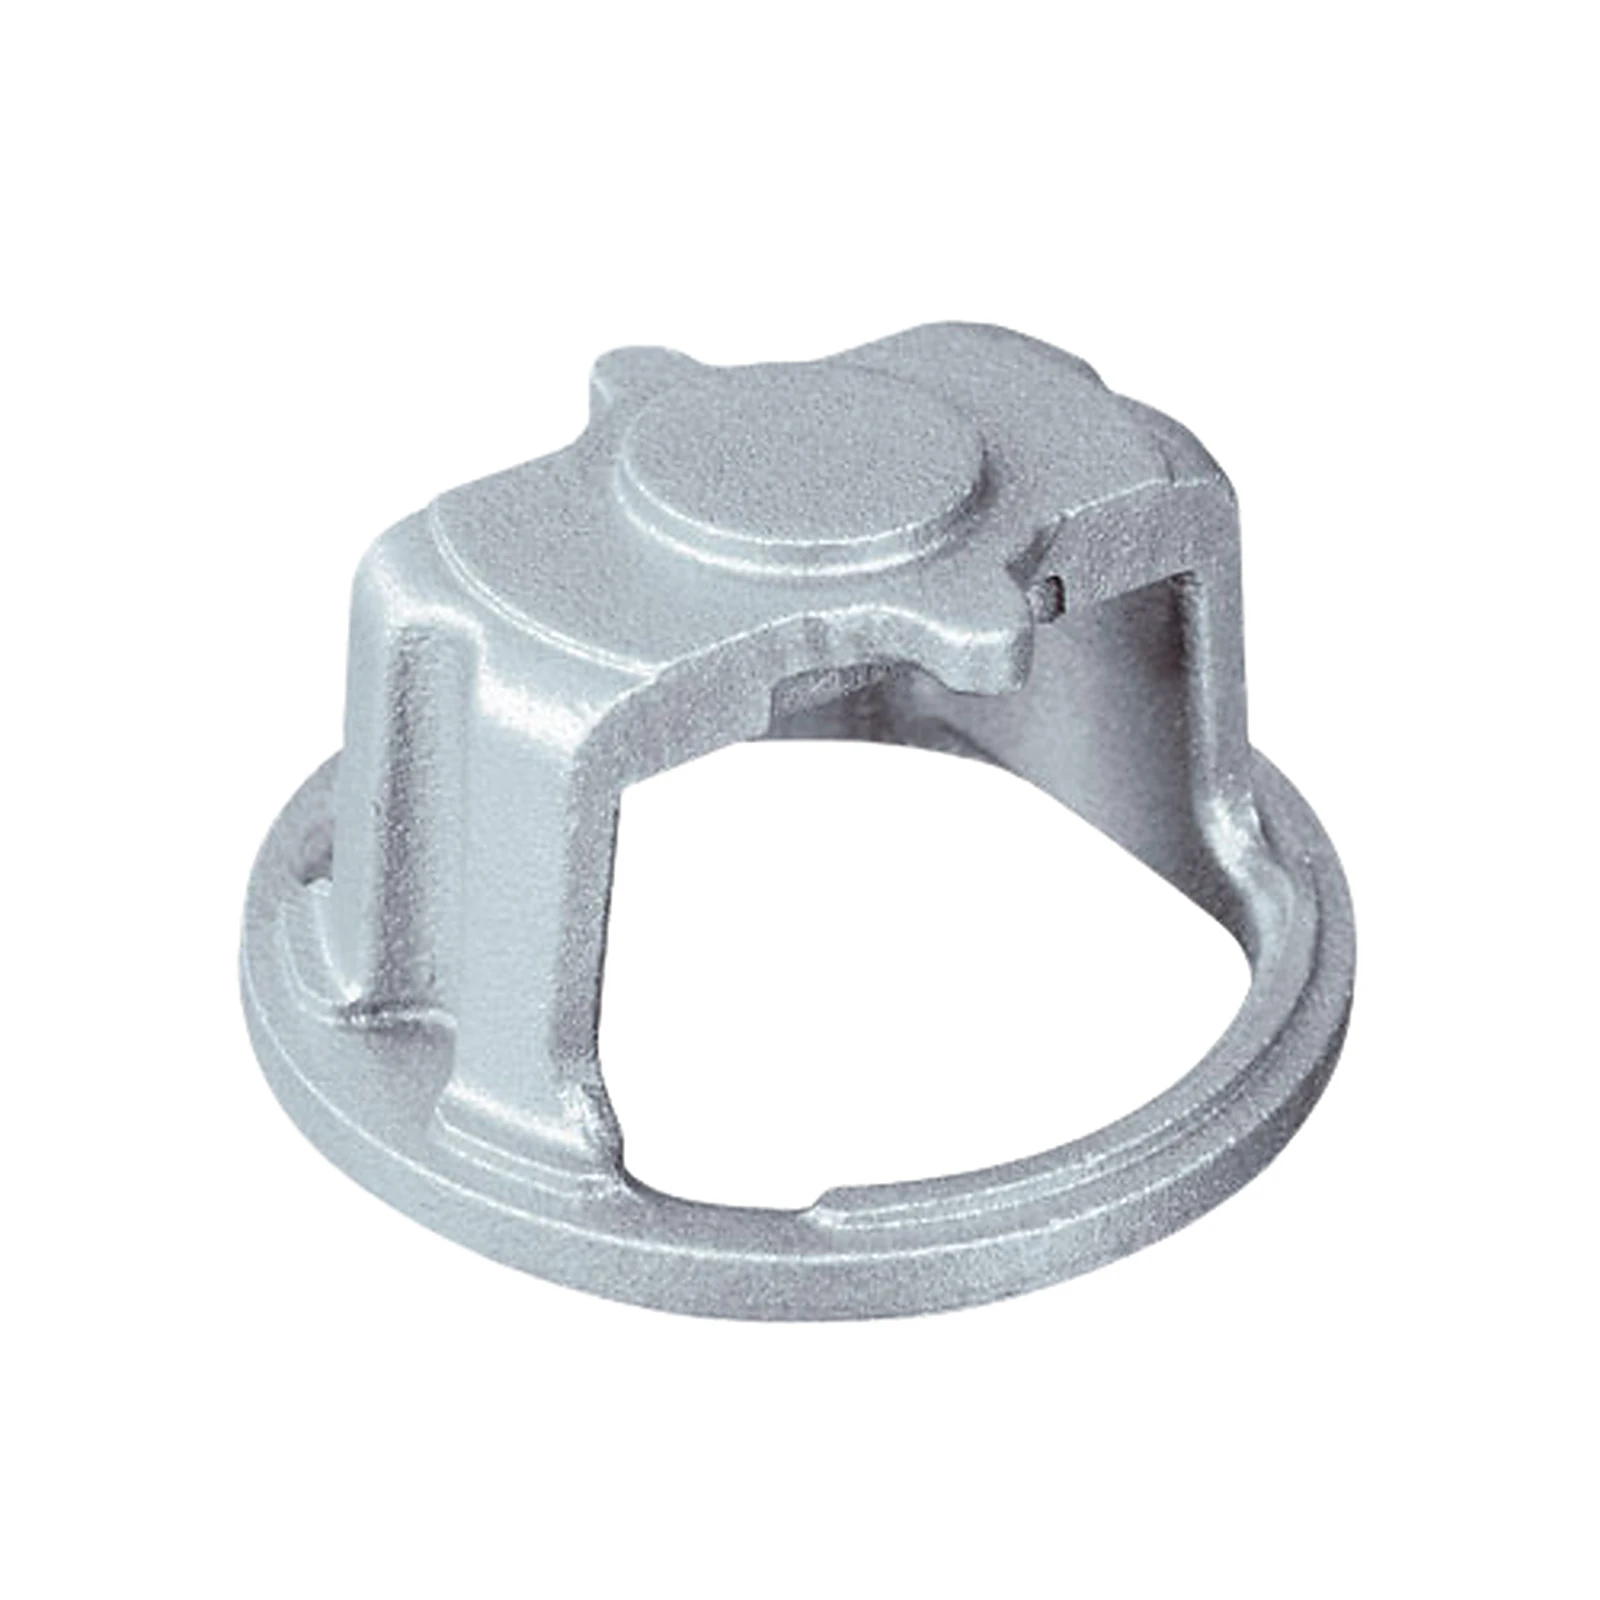
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Grünsand-Maschinenformguss (kernintensive Gehäuse)Guss | CT 10 / DCTG 10 nach ISO 8062-3 (Orientierungsfeld) | – | 5 kg – 200 kg | kleine und mittlere Serien | GJL, GJS |
| HWS-Formanlage, SEIATSU-Luftstrom-Press-Formverfahren (Kastenguss)Guss | CT 10 / DCTG 10 nach ISO 8062-3 | 1030 mm × 810 mm × 320/320 mm (wahlweise 370 mm Höhe) | 5 kg – 200 kg | – | Grauguss (GJL), Sphäroguss (GJS) |
| Disamatic Formanlage (Ballenguss)Guss | CT 10 / DCTG 10 nach ISO 8062-3 | 600 mm × 480 mm × 150–395 mm | 0,2 kg – 30 kg | ab ca. 20 Formen pro Los | Grauguss (GJL), Sphäroguss (GJS) |
| Rapid Prototyping / 3D-SanddruckGuss | – | – | – | Prototyp/Kleinserie | GJL, GJS |
| MAGMA-ErstarrungssimulationEngineering | – | – | – | – | GJL, GJS |
| 3D-CAD-Konstruktion und CAM / ModellplanungEngineering | – | – | – | – | – |
| Konstruktionsberatung (Gießbarkeit, Werkstoff, Geometrie)Engineering | – | – | – | – | – |
| Modellbau (in Zusammenarbeit mit externen Modellbaubetrieben, klassisch und CAD-basiert)Engineering | – | – | – | – | – |
| Getriebegehäuse-Rohteile (Grünsand-Maschinenformguss)Guss | CT 10 / DCTG 10 nach ISO 8062-3 | – | 5 kg – 200 kg | – | GJL, GJS |
| Pumpengehäuse-Rohteile (Grünsand-Maschinenformguss, drucktragend)Guss | CT 10 / DCTG 10 nach ISO 8062-3 | – | – | – | GJL, GJS |
| Elektromotorengehäuse-Rohteile (Grünsand-Maschinenformguss, radial/vertikal verrippt)Guss | – | – | 5 kg – 200 kg | – | GJL, GJS |
| Armaturengehäuse (Grünsand-Maschinenformguss, AD2000-zertifiziert)Guss | CT 10 / DCTG 10 nach ISO 8062-3 | – | 5 kg – 200 kg | – | GJL, GJS |
| Weitere Gussteile (Lagerschilde, Getriebedeckel, Konsolen, dünnwandig/kernintensiv)Guss | – | – | 0,2 kg – 200 kg | Prototyp – laufende Serie | GJL, GJS |
| Kühleisen (Maschinenformguss, Erstarrungslenkung)Guss | – | – | 0,1 kg – 100 kg | kleine Losgrößen – große Serien | Eisenguss |
| Kerneisen / Kernhaften (Maschinenformguss, Kernverankerung)Guss | – | – | – | kleine Losgrößen – große Serien | Eisenguss |
| Maßhaltigkeitsprüfung mit CNC-Ständermessmaschine (taktile Messung)Prüfung | – | – | – | – | – |
| Berührungsloses Messen mit Messarm mit Laserscanner (optische Messung)Prüfung | – | – | – | – | – |
| Sandprüfung, thermische Analyse, Spektralanalyse, Härtemessungen, Gießkeilprobe, Lehren, 100 %Prüfung | – | – | – | – | – |
6 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| HWS-Formanlage (SEIATSU-Luftstrom-Press-Formverfahren, vollautomatische Gießanlage) | HWS | – | Kastengröße 1030×810×320/320 mm, wahlweise 370 mm Höhe | – | Mosbach |
| Disamatic Formanlage (Ballenguss, mit automatischem Kerneinleger) | Disa Disamatic | – | Ballenabmessung 600×480×150–395 mm | – | Mosbach |
| Vergießofen (elektrisch beheizt, automatisch) | – | – | – | – | Mosbach |
| CNC-Ständermessmaschine (taktile Messung) | – | – | – | – | Mosbach |
| Messarm mit Laserscanner (optische Messung) | – | – | – | – | Mosbach |
| MAGMAsoft Erstarrungssimulation (Software, seit 2008 im Einsatz) | MAGMA MAGMAsoft | – | – | 2008 | Mosbach |
Zusatzleistungen
Qualität & Zertifizierung
Die Qualitätssicherung umfasst CNC-Ständermessmaschine (taktil), Messarm mit Laserscanner (optisch), Sandprüfung, thermische und Spektralanalyse, Härtemessungen, Gießkeilprobe, Lehren und 100 % Sichtkontrolle. Sandaufbereitung, Formen, Schmelze und Gießen sind vernetzt überwacht für dokumentierte Nachverfolgbarkeit.
| Nachweis | Mosbach |
|---|---|
| DIN EN ISO 9001:2015 | |
| AD2000 (W0, W3/1 GJL, W3/2 GJS) | |
| DIN EN ISO 50001:2018 | |
| ISO 14001 |
Historie
- 1890
Gründung der Georg Röth Eisengießerei in Mosbach durch Georg Röth; bis heute familiengeführt.
- 2008
Einführung der computergestützten MAGMA-Erstarrungssimulation.