Ist das Ihr Unternehmen? Profil übernehmen
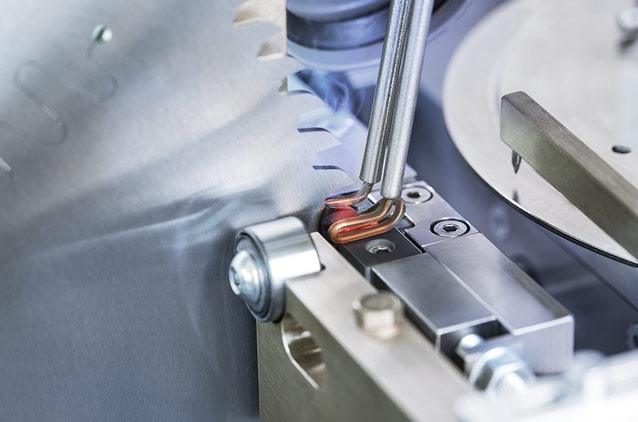
Entwicklung und Herstellung von Anlagen für die Werkzeugproduktion sowie Montageanlagen und Sondermaschinen für die Automobilzulieferindustrie.
GERLING Automation GmbH
Aspach (Hauptsitz, Werk 1 + Werk 2)Neu auf Amplifa
Über GERLING
Die GERLING Automation GmbH in Aspach (Baden-Württemberg) entwickelt, fertigt und vertreibt weltweit Anlagen für die Werkzeugherstellung, darunter Maschinen zum Schleifen, Spannungswalzen, Strahlen, Löten, Polieren, Beschriften und zur Qualitätskontrolle von hartmetall- und diamantbestückten Kreis- und Bandsägen, Dübelbohrern, Oberfräsern, Steinsägen und Kreismessern. Die Schwesterfirma GERLING GmbH Maschinenbau produziert seit 1984 Sondermaschinen und Montageautomaten, vorwiegend für die Automobilzulieferindustrie, inklusive Transferanlagen, Roboterzellen, Maschinenverkettung und Rundtaktautomaten. Die Wertschöpfung umfasst Konstruktion auf 3D-CAD-Arbeitsplätzen, Teilefertigung auf CNC-Maschinen, Elektroplanung, Softwareentwicklung, Montage, Inbetriebnahme sowie Kundenservice mit Fernwartung. Verarbeitet werden Stahlgrundkörper sowie Hartmetall-, PKD- und Stellit-Schneiden. Seit 2010 besteht eine weltweite Vertriebskooperation mit dem Schleifmaschinenhersteller VOLLMER aus Biberach; GERLING ist Mitglied im VDMA.
- Standort
- Aspach
- Verfahren
- Bohrungsbearbeitung (Feinbearbeitung der Zentrierbohrung mit beidseitiger Anfasung bei Kreissägen,, Löten (Anlöten von Hartmetall-, PKD- und Stellit-Schneiden durch induktive Erwärmung mit, Schleifen (Planschliff, Hohlschliff, konischer Schliff, Absetzen und mehrfach Absetzen bei, Spannungswalzen (Einwalzen von Spannungsringen bei Grundkörpern, bestückten Sägen und Kreismessern), Strahlen (Oberflächenbehandlung im Lötbereich durch verschiedene Stahlmittel), Polieren (Oberflächenfinish durch rotierende Polierscheiben oder Bürsten), Beschriften (Laserbeschriftung von Oberflächen mit technischen Daten und Firmenlogo), Qualitätskontrolle (Zahngeometrie-Vermessung, Planlauf-, Rundlauf- und Spannungsmessung,
- Werkstoffe
- Hartmetall, PKD (Polykristalliner Diamant), Stellit, Stahl (Sägengrundkörper), Diamant (bestückte Werkzeuge), PKD (polykristalliner Diamant)
- Zertifikate
- DIN EN ISO 9001:2015, ISO 9001
- Gegründet
- 1984
- Branchen
- Automobilzulieferindustrie, Werkzeugherstellung (Sägen, Fräser, Bohrer), Holz- und Metallbearbeitung, Wasserarmaturen, Fahrzeug-Steuerelektronik
- 01
Kundenberatung
- 02
Produktentwicklung
- 03
Konstruktion (3D CAD)
- 04
Teilefertigung (CNC)
- 05
Elektroplanung
- 06
Softwareentwicklung
- 07
Montage
- 08
Elektroinstallation
- 09
Inbetriebnahme und Schulung
- 10
Kundenservice mit Fernwartung und Ersatzteillieferung
Werkstoffe und Verfahren
Stahl (Sägengrundkörper)
Grundkörper von Kreis- und Bandsägen, Kreismessern und Rollscheren für Schleifen, Walzen und Strahlen.
Hartmetall
Schneiden von Sägen, Fräsern und Bohrern, angeleötet durch induktive Erwärmung.
PKD (polykristalliner Diamant)
Bestückung von Bohrern und Werkzeugen, eingeleötet unter Schutzgas.
Stellit
Schneidmaterial für angeröteste Werkzeugschneiden.
Diamant (bestückte Werkzeuge)
Bestückung von Steinsägen und weiteren Werkzeugen.
Standorte
Aspach
DEHauptsitz, Produktion und Verwaltung (Werk 1 + Werk 2)
- Losgröße
- Prototypen, Kleinstserien, Sondermaschinen (Einzelanlagen)
- Werkstoffe
- Stahl, Hartmetall, PKD, Stellit
- Planschleifautomaten (GPS, GPS2, GPS2M, GPSH, GPSL)
- Räumerschleifautomaten (GRSS, GRSSE)
- Spannungswalzautomat GSPW und Spannungswalzmaschine GSPWH
- Spannungsmessmaschinen GSPM/GSPME
- Qualitätskontrollsysteme GQS/GQSE
- Manuelle Lötvorrichtung GLHD (induktiv, unter Schutzgas)
- Sandstrahlautomat GS und Strahlanlage GS 2200
- Modulares Transferumlaufsystem 275 (20 Stationen)
- CNC-Maschinen für Teilefertigung
- 3D-CAD-Arbeitsplätze
Bauteile und Anlagen
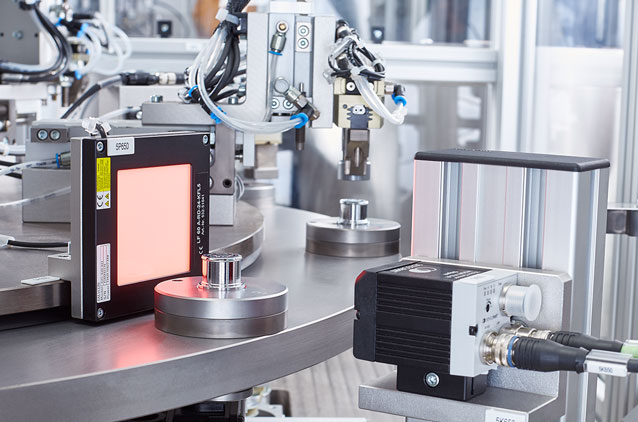
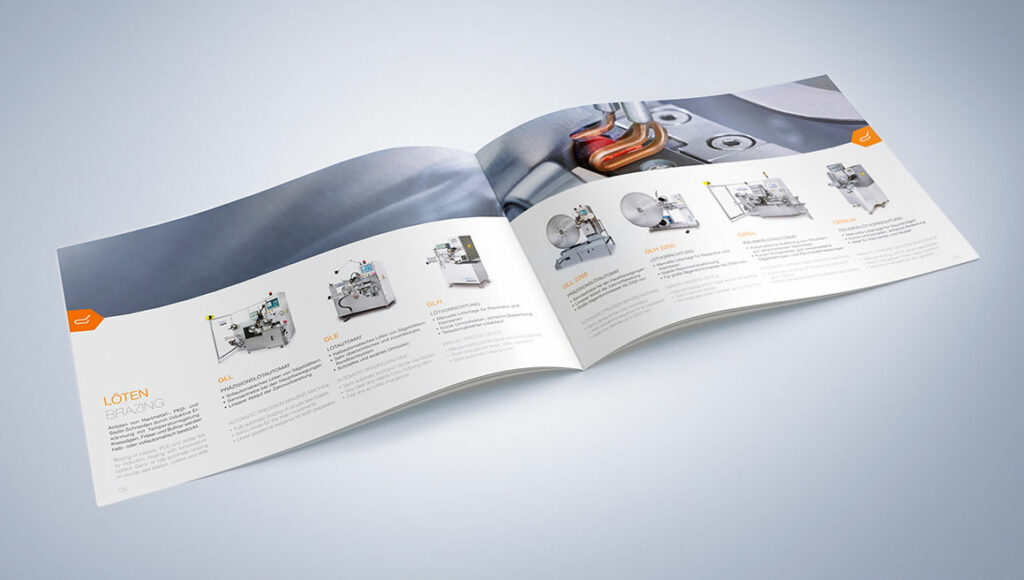
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Bohrungsbearbeitung (Feinbearbeitung der Zentrierbohrung mit beidseitiger Anfasung bei Kreissägen,Zerspanung | – | – | – | – | Stahl, Hartmetall |
| Löten (Anlöten von Hartmetall-, PKD- und Stellit-Schneiden durch induktive Erwärmung mitFügen | – | – | – | – | Hartmetall, PKD, Stellit |
| Schleifen (Planschliff, Hohlschliff, konischer Schliff, Absetzen und mehrfach Absetzen beiZerspanung | – | – | – | – | Stahl, Hartmetall |
| Spannungswalzen (Einwalzen von Spannungsringen bei Grundkörpern, bestückten Sägen und Kreismessern)Umformung | – | – | – | – | Stahl |
| Strahlen (Oberflächenbehandlung im Lötbereich durch verschiedene Stahlmittel)Oberfläche | – | – | – | – | Stahl |
| Polieren (Oberflächenfinish durch rotierende Polierscheiben oder Bürsten)Oberfläche | – | – | – | – | Stahl |
| Beschriften (Laserbeschriftung von Oberflächen mit technischen Daten und Firmenlogo)Oberfläche | – | – | – | – | – |
| Qualitätskontrolle (Zahngeometrie-Vermessung, Planlauf-, Rundlauf- und Spannungsmessung,Prüfung | – | – | – | – | Stahl, Hartmetall |
| Sondermaschinenbau und Montageautomaten (Transferanlagen, Roboterzellen, Maschinenverkettung,Montage | – | – | – | – | – |
| Fügeverfahren (Verschrauben, Kleben, Hartlöten, Einpressen, Ultraschallschweißen,Fügen | – | – | – | – | – |
| Teilebearbeitung (Umformen, Biegen, Stanzen, Trennen, Bohren, Schleifen, Fräsen)Zerspanung | – | – | – | – | – |
| Prüf- und Messtechnik (taktile Vermessung, optische Vermessung, elektrische Prüfung,Prüfung | – | – | – | – | – |
| Räumer Schleifen (halbautomatisch, GRSSE)Zerspanung | – | 100 mm (Räumerlänge) | – | – | Stahl, Hartmetall |
| Induktives Löten unter Schutzgas (GLHD manuelle Lötvorrichtung für HM und PKD Werkzeuge)Fügen | – | 150 mm (Bohrerlänge) | – | Kleinstserien und Einzelteile | Hartmetall, PKD, Stellit, Stahl |
| Qualitätskontrolle Kreissägeblätter (GQS, 100% Kontrolle an der Verzahnung, optische Vermessung)Prüfung | – | 800 mm (Sägeblattdurchmesser, Option × 7 mm (Schneidenbreite) | – | 100% Kontrolle | Stahl, Hartmetall |
| Spannungsmessung (GSPM: Planlauf-, Spannungs-, Ebenheitsmessung von Sägengrundkörpern)Prüfung | – | 900 mm (Sägeblattdurchmesser, Option | – | – | Stahl |
| Spannungsmessung manuell (GSPME: Planlauf- und Spannungsmessung mit Messuhr)Prüfung | – | 900 mm (Sägeblattdurchmesser) | – | – | Stahl |
| Spannungswalzen (GSPWH, Walzkraft bis 50 kN)Umformung | – | 800 mm (Sägendurchmesser, Option 1.300 | – | – | Stahl |
| Teilehandhabung (Manipulatoren, Pick+Place, Roboter; Palettieren, Magazinieren, Beladen, Entladen)Montage | – | – | – | – | – |
19 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Halbautomatische Räumerschleifmaschine | GERLING Automation GRSSE | – | Sägendurchmesser 1.000 mm, Räumerlänge 10–100 mm | – | Aspach |
| Spannungswalzmaschine | GERLING Automation GSPWH | – | Sägendurchmesser 200–800 mm (Option 1.300 mm), Walzkraft bis 50 kN | – | Aspach |
| Manuelle Lötvorrichtung für HM und PKD Werkzeuge (induktive Erwärmung) | GERLING Automation GLHD | – | Bohrerlänge bis 150 mm, Bohrerdurchmesser 4–16 mm, HF-Leistung 6 kW (Option 12 kW) | – | Aspach |
| Qualitätskontrollsystem (optische Vermessung Kreissägeblätter) | GERLING Automation GQS | – | Sägeblattdurchmesser 160–800 mm (Option 1.000/2.200 mm), Spanwinkel -10° bis +30° | – | Aspach |
| Halbautomatische Qualitätskontrolle | GERLING Automation GQSE | – | Sägeblattdurchmesser 160–800 mm | – | Aspach |
| Spannungsmessmaschine (Laser) | GERLING Automation GSPM | – | Sägeblattdurchmesser 180–900 mm (Option 1.300 mm) | – | Aspach |
| Spannungsmessmaschine (Messuhr, manuell) | GERLING Automation GSPME | – | Sägeblattdurchmesser 180–900 mm | – | Aspach |
| Planschleifautomat (vollautomatisch) | GERLING Automation GPS2 | – | – | – | Aspach |
| Planschleifautomat (vollautomatisch) | GERLING Automation GPS | – | – | – | Aspach |
| Halbautomatischer Planschleifautomat | GERLING Automation GPS2M | – | – | – | Aspach |
| Halbautomatischer Planschleifautomat | GERLING Automation GPSH | – | – | – | Aspach |
| Planschleifautomat Linear (zwei Werkstücke gleichzeitig) | GERLING Automation GPSL | – | – | – | Aspach |
| Räumerschleifautomat (vollautomatisch) | GERLING Automation GRSS | – | – | – | Aspach |
| Spannungswalzautomat (vollautomatisch) | GERLING Automation GSPW | – | – | – | Aspach |
| Sandstrahlautomat | GERLING Automation GS | – | – | – | Aspach |
| Manuelle Strahlanlage | GERLING Automation GS 2200 | – | Sägendurchmesser bis 2.200 mm | – | Aspach |
| Modulares Transferumlaufsystem mit Werkstückträgern, 20 Stationen | GERLING Automation 275 | – | Taktzeit 4 s, Umrüstzeit <10 min | – | Aspach |
| CNC-Maschinen (Teilefertigung) | – | – | – | – | Aspach |
| 3D CAD Arbeitsplätze (Konstruktion) | – | – | – | – | Aspach |
Zusatzleistungen
Referenzkunden
Qualität
Die Qualitätskontrolle erfolgt unter anderem über optische Vermessung der Sägeblattverzahnung (GQS/GQSE, 100 % Kontrolle), Planlauf-, Rundlauf- und Spannungsmessung (GSPM/GSPME) sowie Löt Festigkeitsprüfungen; in Sondermaschinen kommen taktile und optische Vermessung, Dichtheits-, Festigkeits- und Wirbelstromprüfung zum Einsatz.
| Nachweis | Aspach |
|---|---|
| ISO 9001 |
Historie
- 1984
Gründung der GERLING GmbH Maschinenbau durch Norbert Gerling mit 4 Mitarbeitern in gemieteten Räumen; Bau von Sondermaschinen für die Automobilzulieferer
Entwicklung und Bau der ersten Gerling Lötmaschine für Kreissägeblätter
Umzug in neue Räumlichkeiten nach Großaspach
Anbau einer Produktionshalle für Montage; Aufteilung in GERLING GmbH Maschinenbau (Sondermaschinen) und GERLING Automation GmbH (Anlagen für die Werkzeugherstellung)
Neuer Büro- und Verwaltungsbau
- 2003
Erstzertifizierung ISO 9001 für GERLING GmbH Maschinenbau
- 2010
Weltweite Vertriebskooperation mit dem Schleifmaschinenhersteller VOLLMER aus Biberach
Firmenerweiterung: Werk 2, neue Halle zur Erweiterung der Produktionsfläche
Installation einer Photovoltaikanlage