Ist das Ihr Unternehmen? Profil übernehmen
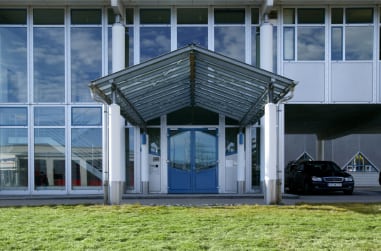
Fertigung von geschliffenen Präzisionsdrehteilen aus Stahl: Langdrehen, spitzenloses Schleifen, Superfinishing und induktives Härten in Serie
Güntert Präzisionstechnik GmbH
78052 Villingen-Schwenningen, Max-Planck-Str. 17Neu auf Amplifa
Traditionsreiches Familienunternehmen seit 1946
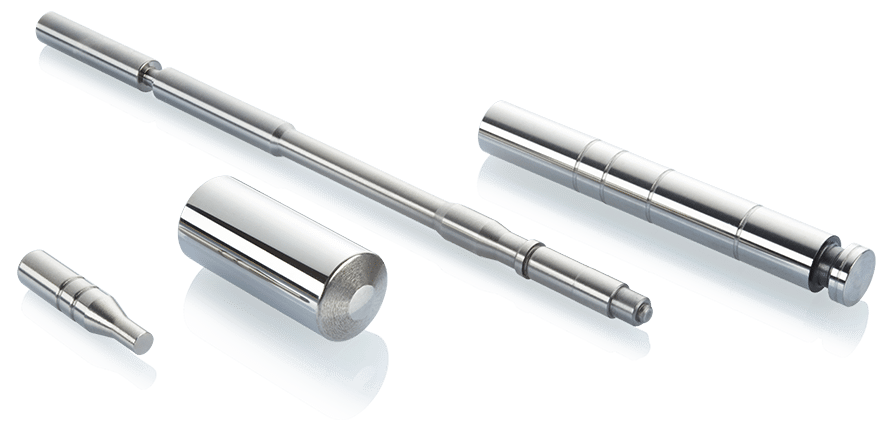
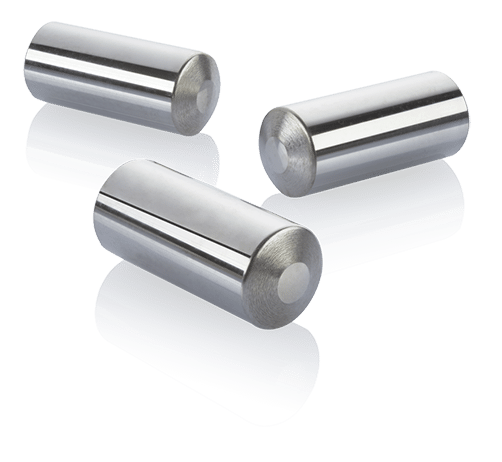
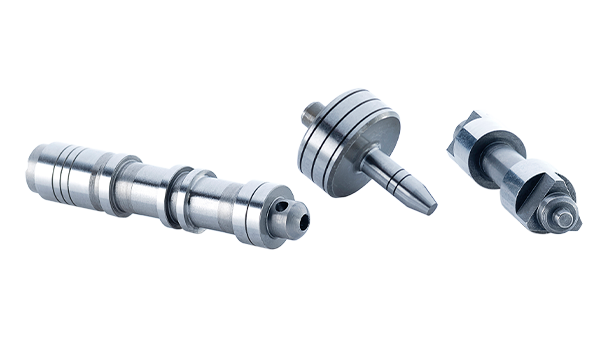
Güntert Präzisionstechnik GmbH ist ein inhabergeführtes Familienunternehmen in Villingen-Schwenningen im Schwarzwald, das seit 1946 Präzisionsteile fertigt. Der Schwerpunkt liegt auf geschliffenen rotationssymmetrischen Drehteilen aus Stahl: Das Unternehmen bearbeitet die Rohlinge per Lang-, Kurz- und Hartdrehen und fügt im eigenen Haus eine Vielzahl von Schleifverfahren hinzu, darunter spitzenloses Einstech- und Durchgangsschleifen sowie Schleifen zwischen Spitzen. Ergänzend werden Honen, Superfinishing und Kugelfinish, Rändeln und Gewindewalzen sowie induktives Härten in Großserie durchgeführt; weitere Wärmebehandlungsverfahren bildet das Unternehmen mit Partnern ab. Auf über 6.380 m² Produktionsfläche laufen unter anderem mehr als 30 CNC-Langdrehautomaten (Werkstücke 4–30 mm Durchmesser, bis 560 mm Länge) und eine verkettete Fertigungslinie für lange Wellen mit Dreh-, Härte-, Richt- und Schleifmaschinen; die Jahreskapazität liegt bei rund 1.900 t Stahl und ca. 50 Mio. rundgeschliffenen Drehteilen. Abnehmer sind insbesondere die Automotive-Industrie inklusive Tier-1-Zulieferer, der Maschinenbau, die Sensorik- und Hydraulik-Industrie, der Anlagenbau sowie Hersteller von Elektromotoren, mit Produkten von Hydraulikkolben über Einspritztechnik-Komponenten bis zu Elektromotorenwellen.
- Standort
- Villingen-Schwenningen
- Verfahren
- Langdrehen, Kurzdrehen, Hartdrehen, Spitzenlos Einstechschleifen, Spitzenlos Durchgangsschleifen, Schleifen zwischen Spitzen, Sonderschleifverfahren, Schultern, Flächen, Steuerkanten und konzentrische Kuppen anschleifen
- Werkstoffe
- Stahl, Langdrehen, Hartdrehen, Spitzenlos Schleifen (Einstech und Durchgang), Schleifen zwischen Spitzen, Superfinishing und Kugelfinish, Induktives Härten und Anlassen, Optische und taktile Messtechnik
- Zertifikate
- ISO 9001:2015, ISO 50001:2018, ISO 14001:2015, IATF 16949:2016
- Gegründet
- 1946
- Branchen
- Automotive (PKW/LKW, Tier-1), Maschinenbau, New Mobility / Elektromobilität, Sensorik, Hydraulik, Anlagenbau
- 01
Beratung und fertigungsgerechte Auslegung
- 02
Musterfertigung und Erstmusterprüfbericht
- 03
Drehen (Lang-, Kurz-, Hartdrehen)
- 04
Induktives Härten / Wärmebehandlung
- 05
Schleifen (spitzenlos Einstech, Durchgang, zwischen Spitzen)
- 06
Honen, Superfinishing und Kugelfinish
- 07
Reinigung
- 08
Messtechnik und 100%-Prüfung
- 09
Verpackung nach Kundenvorgabe
- 10
Auslieferung
Werkstoffe und Fertigungsverfahren
Stahl
Rohmaterial für alle Drehteile; bis zu 820 t Stabstahl stehen im eigenen Hochregallager zur Verfügung.
Langdrehen
CNC-Langdrehautomaten (über 30) fertigen Werkstücke von 4–30 mm Durchmesser und bis 560 mm Länge.
Hartdrehen
Hartbearbeitung gehärteter Teile, seit 2021 mit einer automatisierten Hartdrehmaschine DMG Mori.
Spitzenlos Schleifen (Einstech und Durchgang)
Außenrundschleifen mit Durchmesser-Toleranzen unter 3 µm, Rundheiten unter 0,5 µm und Rauheit Rz <0,5.
Schleifen zwischen Spitzen
Präzises Außenrundschleifen längerer Teile mit den gleichen Toleranzen wie beim spitzenlosen Schleifen.
Superfinishing und Kugelfinish
Kurzhub-Außenrundhonen und Kuppen-/Planfinish für Rundheiten unter 0,3 µm bzw. Linienformen von 2 µm.
Induktives Härten und Anlassen
Induktives Härten in Großserie ist in die eigene Fertigung integriert; weitere Verfahren (z. B. Einsatzhärten, Gasnitrieren, Bainitisieren) mit Partnern.
Optische und taktile Messtechnik
100%-Prüfung mit Wirbelstrom-, Laser-, Luftdurchmesser- und Kameraprüfung, Klassifizierung in Durchmesserstufen bis 0,5 µm.
Standorte
Villingen-Schwenningen
DEHauptsitz und Produktion
- Stückgewicht / Größe
- Drehteile 4–30 mm Durchmesser, bis 560 mm Länge
- Losgröße
- Klein- bis Großserie
- Werkstoffe
- Stahl
- Über 30 CNC-Langdrehautomaten
- Spitzenlos-Schleifmaschine Mikrosa Kronos S125
- Automatisierte Hartdrehmaschine DMG Mori
- Verkettete Fertigungslinie für lange Wellen (Drehen, Härten, Richten, Schleifen)
- Mahr-Messtechnik (optische Wellenmesssysteme, Form-/Lagemesstechnik, Rauheits- und Konturmesstechnik)
- Prüfsysteme mit Wirbelstrom, Laser, Luftdurchmesser und Kamera
- Hochregallager für bis zu 820 t Stabstahl
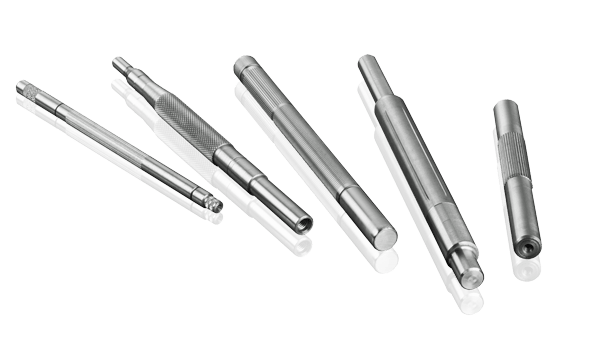
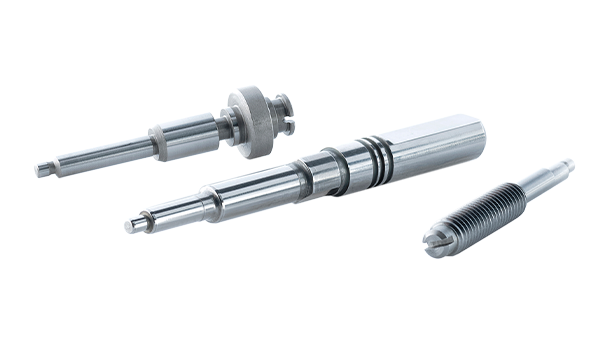
Bauteile
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| LangdrehenZerspanung | – | 560 mm | – | – | Stahl |
| KurzdrehenZerspanung | – | – | – | – | Stahl |
| HartdrehenZerspanung | – | – | – | – | Stahl |
| Spitzenlos EinstechschleifenZerspanung | <3 µm Durchmesser-Toleranz, Rundheiten <0,5 µm · Rz <0,5 | 400 mm (Breite der Schleifscheibe) | – | – | Stahl |
| Spitzenlos DurchgangsschleifenZerspanung | <3 µm Durchmesser-Toleranz, Rundheiten <0,5 µm · Rz <0,5 | – | – | – | Stahl |
| Schleifen zwischen SpitzenZerspanung | <3 µm Durchmesser-Toleranz, Rundheiten <0,5 µm · Rz <0,5 | – | – | – | Stahl |
| SonderschleifverfahrenZerspanung | – | – | – | – | Stahl |
| Schultern, Flächen, Steuerkanten und konzentrische Kuppen anschleifenZerspanung | – | – | – | – | Stahl |
| Superfinishing (Kurzhub-Außenrundhonen, Einstech und Durchgang)Zerspanung | Rundheiten <0,3 µm · Rz <0,3, Ra 0,02, Rmrmax (c1=0,1) >= 95% | – | – | – | Stahl |
| Kugelfinish (Kuppenfinish und Planfinish)Zerspanung | Linienformen 2 µm · Rz 0,3 | – | – | – | Stahl |
| HonenZerspanung | – | – | – | – | Stahl |
| Außenrundfinishen im Durchgang und im EinstechverfahrenZerspanung | – | – | – | – | Stahl |
| Rändeln und GewindewalzenUmformung | – | – | – | – | Stahl |
| Induktives HärtenWärmebehandlung | – | – | – | – | Stahl |
| Anlassen (intern)Wärmebehandlung | – | – | – | – | Stahl |
| EinsatzhärtenWärmebehandlung | – | – | – | – | Stahl |
| DurchhärtenWärmebehandlung | – | – | – | – | Stahl |
| BainitisierenWärmebehandlung | – | – | – | – | Stahl |
| VakuumhärtenWärmebehandlung | – | – | – | – | Stahl |
| SchutzgashärtenWärmebehandlung | – | – | – | – | Stahl |
| GasnitrierenWärmebehandlung | – | – | – | – | Stahl |
| GasnitrocarburierenWärmebehandlung | – | – | – | – | Stahl |
| TiefkühlenWärmebehandlung | – | – | – | – | Stahl |
| Weitere WarmbehandlungsverfahrenWärmebehandlung | – | – | – | – | Stahl |
| Bohren und Fräsen (integriert im Langdrehen)Zerspanung | – | – | – | – | Stahl |
| Richten (verkettete Fertigungslinie lange Wellen)Umformung | – | – | – | – | Stahl |
| Optische und taktile Messtechnik (100%-Prüfung, Wirbelstrom-, Laser-, Luftdurchmesser-,Prüfung | Klassifizierung in Durchmesserschritten bis 0,5 µm | – | – | – | Stahl |
| Montageprozesse (in Messmaschinen integriert)Montage | – | – | – | – | – |
| Reinigung der Produkte nach der FertigungOberfläche | – | – | – | – | Stahl |
7 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Langdrehautomat (CNC) | – | über 30 | Werkstücke 4–30 mm Durchmesser, bis 560 mm Länge; 4–13 CNC-Achsen | – | Villingen-Schwenningen |
| Spitzenlos-Schleifmaschine | Mikrosa Kronos S125 | 1 | – | 2020 | Villingen-Schwenningen |
| Hartdrehmaschine (automatisiert) | DMG Mori | 1 | – | 2021 | Villingen-Schwenningen |
| Fertigungslinie für lange Wellen (verkettete Dreh-, Härte-, Richt- und Schleifmaschinen) | – | – | – | 2017 | Villingen-Schwenningen |
| Schleifmaschine (Spitzenlos, Einstech, Durchgang, Zwischen Spitzen) | – | – | – | – | Villingen-Schwenningen |
| Optische Wellenmesssysteme, Form- und Lagemesstechnik, Rauheits- und Konturmesstechnik | Mahr | – | – | – | Villingen-Schwenningen |
| Messmaschinen (induktive Längenmesssysteme, Laser, Luftdurchmesserprüfung, Kameraprüfung, | – | – | – | – | Villingen-Schwenningen |
Zusatzleistungen
Qualität und Zertifizierungen
Ein durchgängiges Qualitätsmanagement nach ISO 9001, ISO 14001, ISO 50001 und IATF 16949 begleitet die gesamte Prozesskette von der Designabstimmung bis zur Fertigung nach Null-Fehler-Philosophie. Die Messstrecken umfassen optische Wellenmesssysteme sowie Wirbelstrom-, Laser-, Luftdurchmesser- und Kameraprüfung, mit denen Produkte gereinigt, intensiv geprüft und nach Kundenvorgabe verpackt werden.
| Nachweis | Villingen-Schwenningen |
|---|---|
| ISO 9001:2015 | |
| ISO 14001:2015 | |
| ISO 50001:2018 | |
| IATF 16949:2016 |
Meilensteine der Firmengeschichte
- 1946
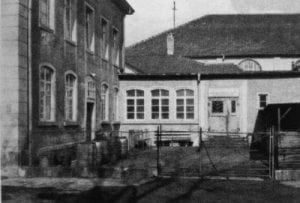
Gründung der „Schwanog Schwarzwälder Normteile GmbH, Fabrik für Feinmechanik“ durch Oscar Güntert; Betriebsstätte Bertholdstraße 8 in Villingen.
- 1954
Eintritt von Siegfried Güntert in die Firma.
- 1960
Umzug in die neue Fabrikhalle Berliner Straße in Villingen; ca. 25 Mitarbeiter.
- 1987
Umfirmierung in Güntert Präzisionstechnik GmbH.
- 1989
Umzug Max-Planck-Str. 17 mit 4.300 m² Produktionsfläche; 75 Mitarbeiter.
- 1999
Bau einer zusätzlichen Halle für das Schleifen von Kunststoffteilen; Georg Güntert wird neben seinem Vater Geschäftsführer.
- 2003
Erweiterung der Fertigung um 1.000 m².
- 2009
Bau eines Hochregallagers für bis zu 820 t Stabstahl.
- 2014
Erweiterung der Fertigung um 1.080 m².
- 2017
Aufbau einer Fertigungslinie für lange Wellen mit verketteten Dreh-, Härte-, Richt- und Schleifmaschinen.
- 2020
Erweiterung des spitzenlosen Einstechschleifens durch eine Mikrosa Kronos S125.
- 2021
Neue automatisierte Hartdrehmaschine von DMG Mori.