Ist das Ihr Unternehmen? Profil übernehmen
Fertigung von Walzwerkskomponenten, Rollen und Sondergetrieben sowie Verschleißschutzbeschichtung und Instandsetzung für die Schwerindustrie
Gustav Wiegard MASCHINENFABRIK GmbH
58455 Witten (Hellweg 33) · Kairo, Ägypten (Gustav Wiegard EAST ROLL S.A.E., Joint Venture)Neu auf Amplifa
Über die Gustav Wiegard MASCHINENFABRIK
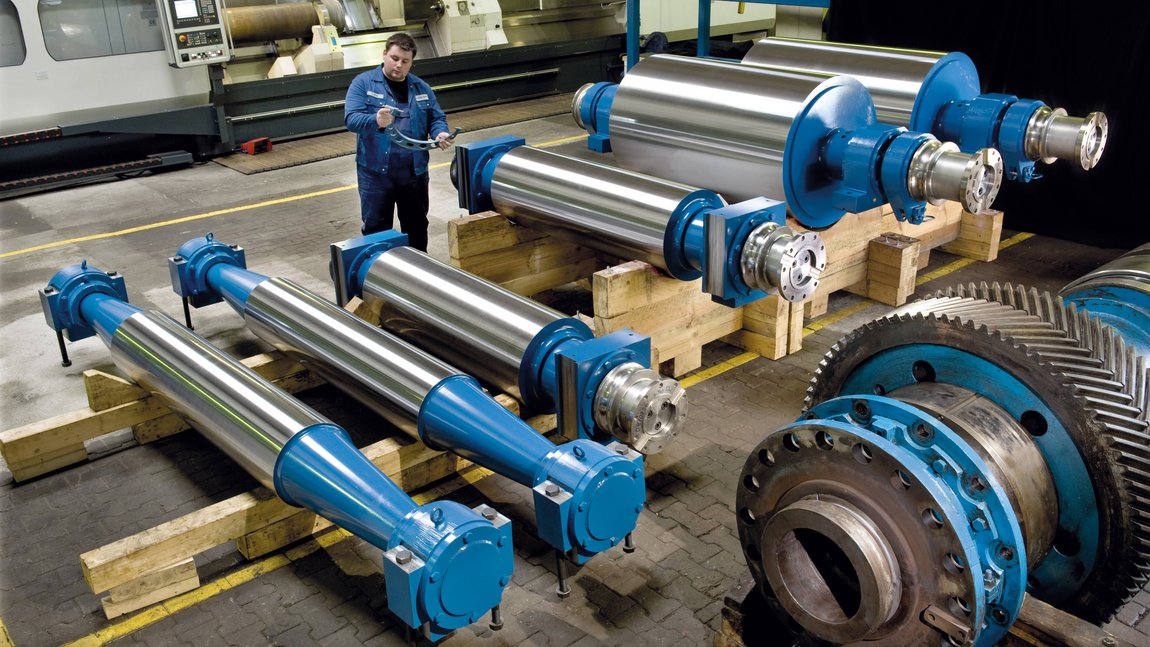
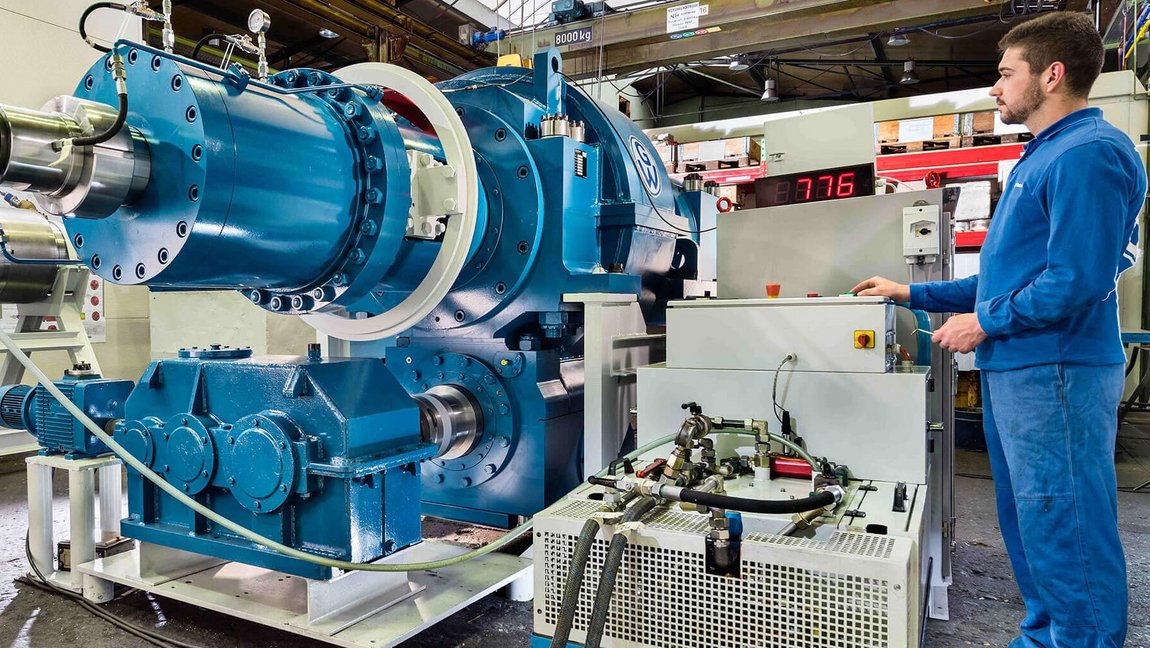
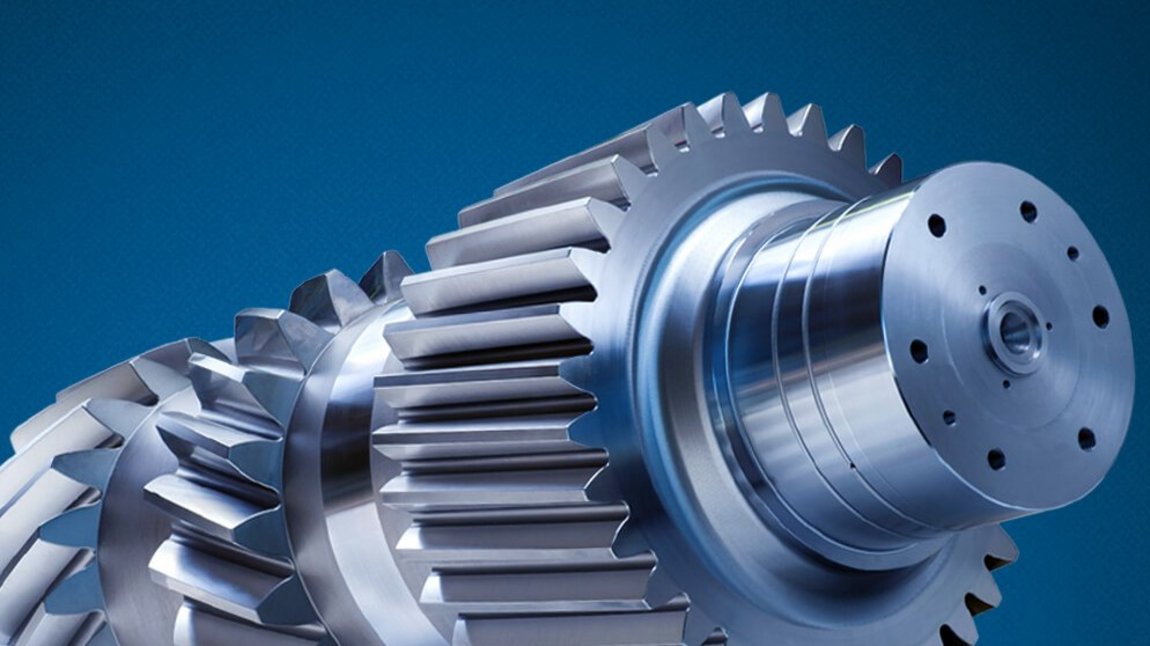
Die Gustav Wiegard MASCHINENFABRIK GmbH ist ein 1902 gegründetes, in vierter Generation inhabergeführtes Familienunternehmen mit Sitz in Witten (Hellweg 33). Das Unternehmen fertigt betriebskritische Komponenten für Walzwerke und die Schwerindustrie: komplette Auf- und Abhaspelsysteme inklusive Haspelgetriebe, Kammwalzen (Modul 4–30), Gelenk- und Antriebsspindeln, Umlenkschalen, Rollgangs-, Stütz-, Richt- und Strangführungsrollen sowie Sondergetriebe und Verzahnungskomponenten. Verfahren umfassen CNC-Drehen bis 10.000 mm Länge, Fräsen, Schleifen, Tieflochbohren, Konturstoßen, Verzahnen nach DIN 3960–3964 und DIN 5480–5482, dynamisches Wuchten sowie Auftragsschweißverfahren wie UP-Band (GW|SAW), Elektroschlacke (GW|PREMCO ES), das patentierte Einlagenverfahren GW|HPS® und thermisches Flammbeschichten mit Pulver (GW|TCP) und Draht (GW|TCW). Werkstoffe sind schwerpunktmäßig Schmiedematerial, warmfester Stahl, Edelstahl, Chromlegierungen und Bronze. Zu den Kunden zählen ArcelorMittal, SMS Group, SSAB, Outokumpu, Ternium, BlueScope und thyssenkrupp. Die Lieferung erfolgt mit Vertriebspartnern in über 50 Länder weltweit. Neben Neufertigung bietet Wiegard Instandsetzung, Lohnfertigung, Engineering und Beratung, gesteuert über den digitalen Fertigungsleitstand Asprova APS.
- Standort
- Witten
- Verfahren
- CNC Horizontaldrehen, CNC Vertikaldrehen (Karusseldrehen), CNC Horizontal-Schleifen, CNC Vertikal-Schleifen, CNC Innenschleifen, CNC Tieflochbohren, CNC Konturstoßen, CNC Fräsen
- Werkstoffe
- geschmiedeter warmfester Stahl (GW|FMS 1 Haspelsegmente), geschliffenes und wärmebehandeltes Schmiedematerial (Kammwalzen), hochwertiges Schmiedematerial (Stütz- und Richtrollen), Edelstahl (Rollgangsrollen, Drahtflammspritzen), Hochchrom- und Niedrigchrom-Varianten (Treibrollen), Bronze (Auftragsschweißungen Haspelwellen), Nickel-Basis-Pulver (~70% Ni), Wolframcarbid (Zwischenschicht TCP Custom-Made-Rolls)
- Zertifikate
- DIN EN ISO 9001:2015, DIN EN ISO 3834-2:2021, DIN EN ISO 14920, ISO 9001:2015, DIN EN ISO 3834-2 (Schweißen), DIN EN ISO 14920 (Thermisches Spritzen), CrefoZert
- Gegründet
- 1902
- Branchen
- Stahlindustrie, Walzwerke, Stranggießanlagen, Aluminiumindustrie, Anlagenbau, Schiffsbau
- 01
Engineering und Konstruktion/Redesign
- 02
Beschaffung Schmiedematerial
- 03
CNC-Zerspanung (Drehen, Fräsen, Schleifen, Bohren, Verzahnen)
- 04
Auftragsschweißen und thermische Beschichtung
- 05
Wärmebehandlung
- 06
Dynamisches Wuchten
- 07
Montage und Prüfung
- 08
Instandsetzung und Reparaturservice
Werkstoffe und Fertigungsverfahren
Geschmiedeter warmfester Stahl (GW|FMS 1)
Einsatz in Haspelsegmenten für Warm- und Kaltwalzwerke mit erhöhten Temperaturanforderungen.
Geschliffenes und wärmebehandeltes Schmiedematerial
Verwendet für Kammwalzen der Module 4 bis 30.
Hochwertiges Schmiedematerial
Grundmaterial für Stütz-, Richt- und andere Walzwerksrollen.
Hoch- und Niedrigchrom-Legierungen
Auftragsschweißvarianten für Treibrollen mit Härten bis 55 HRC.
Nickel-Basis-Pulver (ca. 70 % Ni)
Zugestellter Werkstoff für thermische Pulverbeschichtungen GW|TCP mit Härte 62 ± 2 HRC.
Wolframcarbid
Zwischenschicht bzw. Komponente in Custom-Made-Roll-Beschichtungen mit 70 ± 2 HRC.
Bronze
Auftragsschweißwerkstoff für Haspelwellen.
Edelstahl
Einsatz bei Rollgangsrollen und beim Drahtflammspritzen in der Instandsetzung.
Standorte
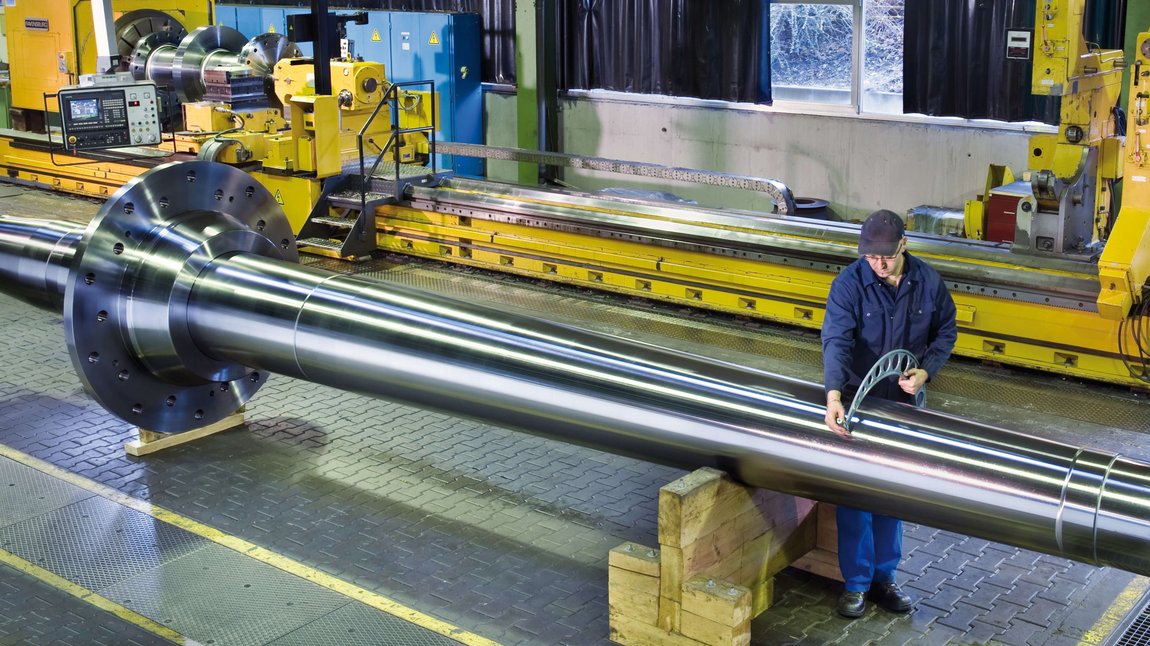
Witten-Hellweg 33
DEHauptsitz, Verwaltung und Fertigung
- Stückgewicht / Größe
- bis 30.000 kg; Länge bis 10.000 mm; Ø bis 1.600 mm
- Losgröße
- Einzelteile und kleine Serien
- Werkstoffe
- Schmiedestahl, Edelstahl, Hoch-/Niedrigchrom, Bronze, Nickel- und Wolframcarbid-Pulver
- Fermat WFT 13 CNC horizontal Bohr-Fräswerk (2022)
- GW-Band-Auftragsschweißmaschine (selbsterstellt, 2000)
- CNC-Maschinenpark Drehen, Fräsen, Verzahnen
- Asprova APS digitaler Fertigungsleitstand
Kairo (EAST ROLL S.A.E.)
Joint-Venture-Fertigungsstätte mit Youssef Zahran
Bauteile und Komponenten
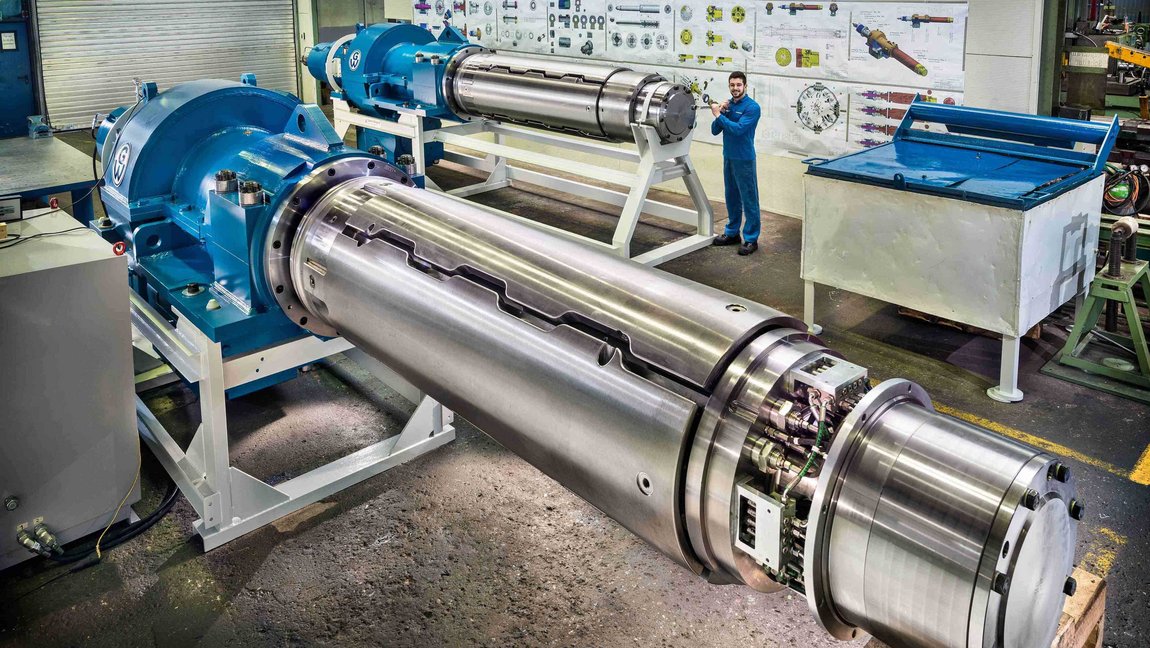
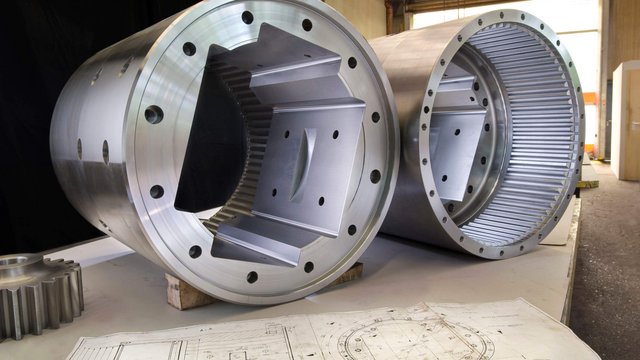
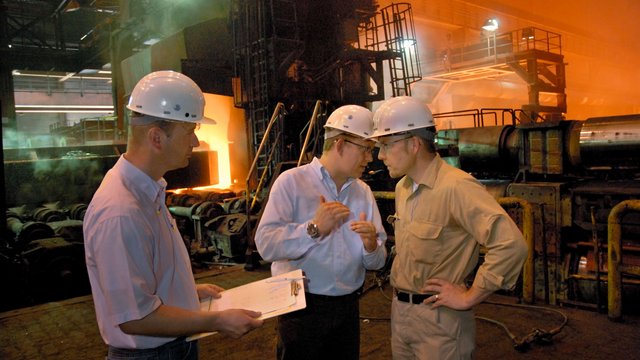
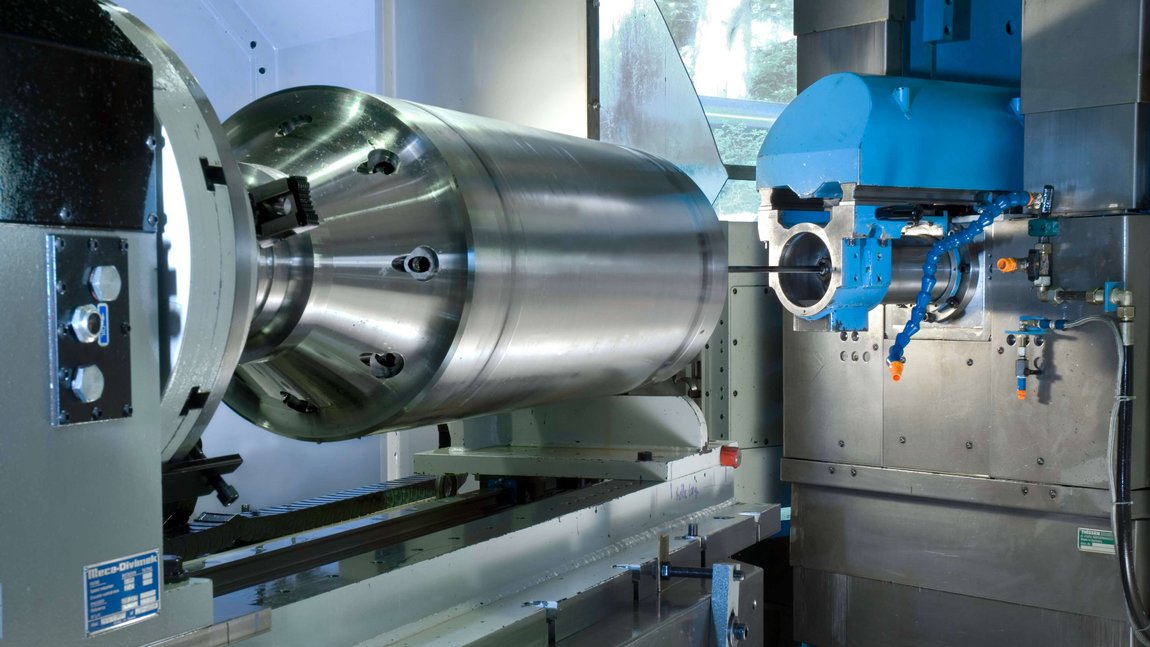
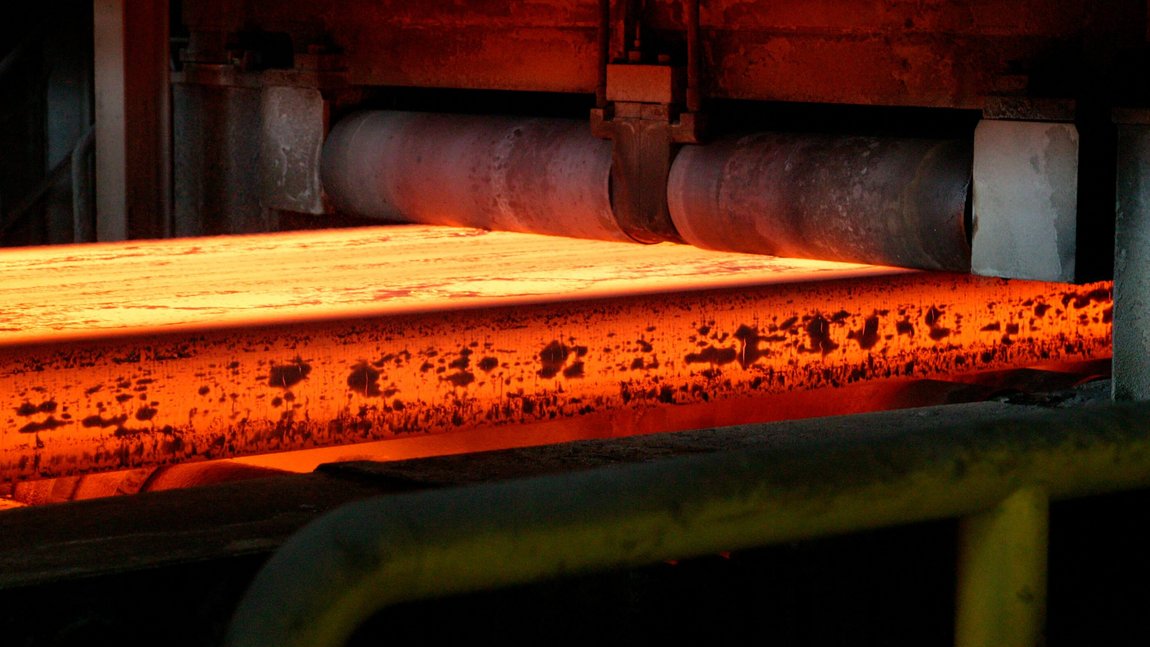
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| CNC HorizontaldrehenZerspanung | – | 10.000mm | 20.000kg | – | – |
| CNC Vertikaldrehen (Karusseldrehen)Zerspanung | – | 1.850mm × 2.300mm | 10.000kg | – | – |
| CNC Horizontal-SchleifenZerspanung | – | 10.000mm | 20.000kg | – | – |
| CNC Vertikal-SchleifenZerspanung | – | 1.500mm × 2.300mm | 10.000kg | – | – |
| CNC InnenschleifenZerspanung | – | 1.500mm × 2.300mm | 10.000kg | – | – |
| CNC TieflochbohrenZerspanung | – | 6.000mm × 560mm | 10.000kg | – | – |
| CNC KonturstoßenZerspanung | – | 1.000mm × 1.000mm × 1.600mm | 10.000kg | – | – |
| CNC FräsenZerspanung | – | 6.000mm × 2.000mm × 1.600mm | 20.000kg | – | – |
| CNC Abwälzfräsen (Verzahnen)Zerspanung | DIN 3960-3964, DIN 867 | 1.000mm × 1.750mm (Ø) | 8.000kg | – | Schmiedematerial |
| CNC ZahnflankenschleifenZerspanung | DIN 3960-3964, DIN 867 | 750mm × 1.600mm (Ø) | 6.000kg | – | – |
| CNC Verzahnen / Steck- und Keilwellenverzahnung (DIN 5480-5482, DIN 5463)Zerspanung | – | 2.000mm × 500-800mm (Ø) | 10.000kg | – | – |
| Dynamisches WuchtenPrüfung | – | 3.500mm × 600mm (Ø) | 3.500kg | – | – |
| MIG/MAG SchweißenFügen | – | – | 20.000kg | – | – |
| UP-Band / UP-Draht Auftragsschweißen (Submerged Arc Welding, GW|SAW)Oberfläche | – | 12.000mm × 1.600mm (Ø) | 16.000kg | – | Schweißzusatzwerkstoffe, Metallpulver |
| Elektroschlacke-Bandauftragsschweißen (GW|PREMCO ES)Oberfläche | Härte bis 55 HRC | 12.000mm × 1.600mm (Ø) | 16.000kg | – | Hochchrom (HCr), Niedrigchrom (LCr) |
| Einlagen-Beschichtungstechnik GW|HPS (High Performance Submerged Arc Welding)Oberfläche | – | 6.000mm × 1.000mm (Ø) | 6.400kg | – | hochlegierte Schweißzusatzwerkstoffe, Metallpulver |
| Thermisches Flammbeschichten mit Pulver inkl. Einschmelzen (GW|TCP)Oberfläche | Härte 62 ± 2 HRC, Schichtdicke 1,5 mm; W-C-Beschichtung 70 | 5.000mm × 1.000mm (Ø) | 3.500kg | – | Nickel-Basis-Pulver (~70% Ni), Selbstflusslegierungen, Wolframcarbid |
| Thermisches Flammbeschichten mit Draht (GW|TCW)Oberfläche | – | 5.000mm × 1.000mm (Ø) | 3.500kg | – | – |
| WärmebehandlungWärmebehandlung | – | – | – | – | – |
| Reparaturschweißen / Instandsetzung von Rollen, Haspeln, Getrieben und SpindelnMontage | – | – | – | – | – |
| Konstruktion und Fertigung kompletter Auf- und Abhaspelsysteme inkl. HaspelgetriebeMontage | – | 10.000mm × 1.600mm (Ø) | 30.000kg | – | geschmiedeter warmfester Stahl (GW|FMS 1), Bronze (Auftragsschweißung Haspelwellen) |
| Fertigung von Walzwerkskomponenten (Umlenkschalen, Kammwalzen, Antriebsspindeln, Gelenkspindeln,Zerspanung | – | 10.000mm × 1.600mm (Ø) | 30.000kg | – | geschliffenes und wärmebehandeltes Schmiedematerial |
| Fertigung von Rollen (Rollgangsrollen, Stütz- und Richtrollen, Strangführungsrollen,Zerspanung | – | – | – | – | Schmiedematerial, Edelstahl, Hochchrom, Niedrigchrom |
| Fertigung von Sondergetrieben und VerzahnungskomponentenZerspanung | – | 8.000mm × 2.000mm (Zahnbreite) × 1.750mm (Ø) | 30.000kg | – | – |
| Fertigung von Spezialprodukten für die Schwerindustrie (Seiltrommeln, Schaufelradwellen)Zerspanung | – | – | – | – | – |
| Engineering / Konstruktion / Redesign von AnlagenkomponentenEngineering | – | – | – | – | – |
| Lohnfertigung (Einzelteile und kleine Serien)Zerspanung | – | – | – | – | – |
| Drahtflammspritzen verschlissener Bereiche (Instandsetzung Einbaustücke)Oberfläche | – | – | – | – | Edelstahl, stahlqualitäten identisch zum Grundmaterial |
3 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| CNC-Bohr- und Fräswerk (horizontal) | Fermat WFT 13 | 1 | – | 2022 | Witten |
| CNC-Maschinenpark (Drehen, Fräsen, Verzahnen) | – | – | – | – | Witten |
| GW-Band-Auftragsschweißmaschine (selbsterstellt) | Gustav Wiegard | 1 | – | 2000 | Witten |
Zusatzleistungen
Referenzkunden
Qualität und Zertifizierung
Die Produktion läuft nach zertifiziertem QM-System DIN EN ISO 9001:2015 (DVS ZERT, gültig bis 06/2029) samt Schweißnorm DIN EN ISO 3834-2 und DIN EN ISO 14920. Bauteile werden lückenlos über einen Produktpass dokumentiert, inklusive Qualitätsnachweisen der Vorlieferanten; Laufzeitgarantien sind möglich.
| Nachweis | Witten |
|---|---|
| ISO 9001:2015 | |
| DIN EN ISO 3834-2 (Schweißen) | |
| DIN EN ISO 14920 (Thermisches Spritzen) | |
| CrefoZert |