Ist das Ihr Unternehmen? Profil übernehmen
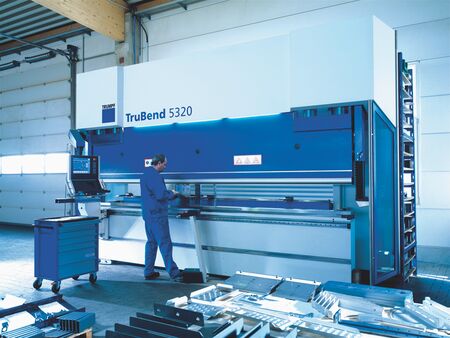
Fertigung von Metallteilen, Einzelteilen und komplexen Baugruppen durch Laserschneiden, Zerspanung, Schweißen, Oberflächentechnik und Montage
Härtwig Maschinenbau GmbH & Co. KG
CunewaldeNeu auf Amplifa
Über Härtwig Maschinenbau
Die Härtwig Maschinenbau GmbH & Co. KG in Cunewalde ist ein mittelständischer Lohnfertiger für Metall- und Blechbearbeitung. Rund 60 Mitarbeitende fertigen individuelle Einzelteile sowie komplexe Baugruppen für Maschinen; pro Tag laufen etwa 1.000 verschiedene Einzelteile durch die Produktion. Die Wertschöpfung reicht von Konstruktion und Beratung über Laserschneiden, Sägezuschnitt, autogenes Brennschneiden, Abkanten, Stanzen, CNC-Drehen und -Fräsen, Schweißen und Rohrbiegen bis zu Entgraten, Strahlen, Lackieren, Pulverbeschichten und Montage von Maschinenbaugruppen inklusive elektrischer, pneumatischer und hydraulischer Antriebe. Bearbeitet werden vor allem Stähle (z. B. S235, S355, C45, 16MnCr5), Edelstähle (1.4301, 1.4404), Aluminium (EN AW-6060), Kupfer (Cu-ETP) und Kunststoffe (PA6). Kunden sind namhafte Transportsystemausrüster der Automobilindustrie, Maschinenbaubetriebe sowie KMU der Oberlausitz; Drehteile gehen auch an Medizin- und Elektrotechnik. Das Unternehmen arbeitet an vernetzter Industrieproduktion und beteiligt sich an Forschungsvorhaben wie iBoxII (TU Chemnitz) und AdapStiff (Fraunhofer IWU). Aufträge kommen aus der Region, ganz Deutschland und einigen anderen Ländern.
- Standort
- Cunewalde
- Verfahren
- Laserschneiden (Fiber-Laser), Sägezuschnitt (CNC-Sägeautomaten), Autogenes Brennschneiden, CNC-Abkanten (lasergesteuerte Winkelsensorik, abdruckfreies Biegen), Stanzen (CNC-Stanzen), CNC-Drehen (Drehautomaten mit angetriebenen Werkzeugen, Stangenlager), CNC-Fräsen (Bearbeitungszentren), Schweißen (MIG, MAG, WIG, Punktschweißen; MAG-Schweißroboterzelle)
- Werkstoffe
- S235JRG2, S235JR+C, S235JRC+C, S235JRGC+C, S355J2G3 / S355J2G3C+C, S355J2+C, S355JRG2, S355JRG2C+C
- Zertifikate
- DIN EN ISO 9001:2015, EN 1090-2:2018+A1:2024
- Gegründet
- 2006 (Fusi
- Mitarbeiter
- rund 60
- Branchen
- Maschinenbau, Automobilindustrie (Transportsysteme), Anlagenbau, Medizintechnik, Elektrotechnik, Automobilindustrie (Transportsysteme/Transportsystemausrüster)
- 01
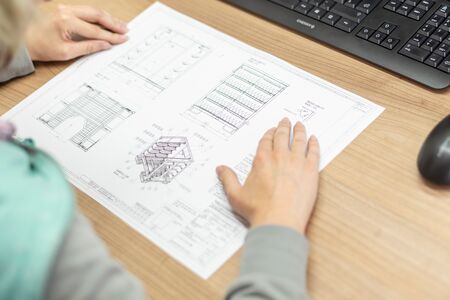
Konstruktion & Beratung (.dxf, .dwg, .ai, CAD)
- 02
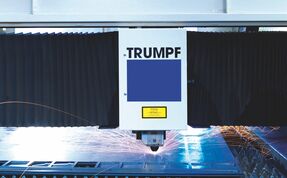
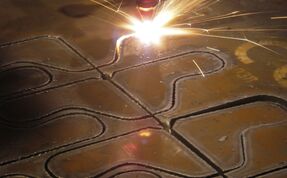
Laserschneiden / Sägezuschnitt / Brennschneiden
- 03
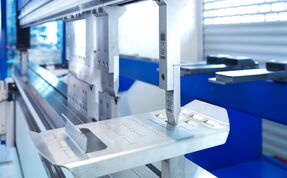
Abkanten & Stanzen
- 04
CNC-Drehen & CNC-Fräsen
- 05
Schweißen
- 06
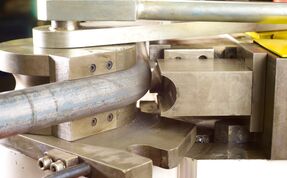
Rohrbiegen
- 07
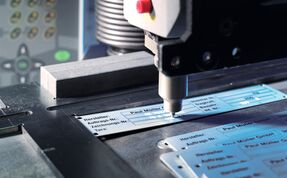
Entgraten & Signieren
- 08
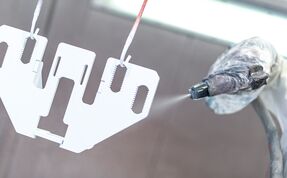
Strahlen / Lackieren / Pulverbeschichten
- 09
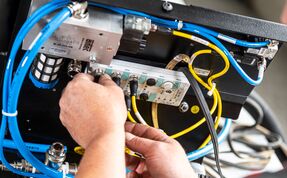
Montage
- 10
Qualitätssicherung
Werkstoffe & Verfahren
S235JRG2 / S235JR
Baustahl für Laserschnitt, Stanzen und Sägezuschnitt in allgemeinen Maschinenbauanwendungen.
S355J2G3 / S355JRG2
Höherfester Baustahl für tragende Baugruppen und Stahlbau nach EN 1090-2.
C45 / C45E
Vergütungsstahl für zerspante Drehteile und Bauteile mit höheren Festigkeitsanforderungen.
16MnCr5
Einsatzstahl für einsatzgehärtete Bauteile wie Wellen und Zahnräder.
11SMn30 / 11SMnPb30
Automatenstahl für serientaugliche Drehteile.
1.4301 (X5CrNi18-10)
Rostfreier Edelstahl für korrosionsbeständige Bauteile und Eigenprodukte wie Blumenkübel.
1.4404
Chrom-Nickel-Molybdän-Edelstahl für höher korrosionsbeanspruchte Anwendungen.
EN AW-6060 (AlMgSi0,5)
Aluminiumlegierung für leichte, zerspanbare Bauteile.
Cu-ETP (CW004A)
Elektrolytkupfer für elektrisch leitfähige Bauteile.
PA6
Kunststoff für zerspanbare technische Teile.
Standorte
Cunewalde
DEHauptsitz und Produktion
- Stückgewicht / Größe
- Schweißbaugruppen bis 2.000 kg
- Losgröße
- Einzelteile, Klein-, Mittel- und Großserien
- Werkstoffe
- Stahl, Edelstahl, Aluminium, Kupfer, Kunststoff
- Fiber-Laser-Schneidanlage (4.000 x 2.000 mm, bis 25 mm, bis 140 m/min)
- CNC-Sägeautomat (Ø bis 400 mm, Profile bis 500 x 300 mm)
- CNC-Brennschneidautomat (6.000 x 2.000 mm, bis 360 mm)
- CNC-Abkantpresse mit lasergesteuerter Winkelsensorik (4.400 mm, 320 t)
- CNC-Stanzautomat mit Werkzeugwechsler
- CNC-Drehautomat mit angetriebenen Werkzeugen (Länge bis 1.000 mm, Ø bis 500 mm)
- CNC-Bearbeitungszentrum (2.100 x 860 x 910 mm)
- MAG-Schweißroboterzelle (1.200 x 1.000 mm)
- Dornbiegemaschine (Rohr-Ø bis 60 mm)
- Durchlaufstrahlanlage (1.500 x 500 mm)
- Entgratmaschine (Bleche bis 100 mm, Breite 1.500 mm)
Bauteile
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Laserschneiden (Fiber-Laser)Zerspanung | – | 4.000 mm × 2.000 mm | – | – | Stahl, Metalle |
| Sägezuschnitt (CNC-Sägeautomaten)Zerspanung | engste Toleranzen | 500 mm × 300 mm | – | – | Stahl (verschiedene Stahlsorten) |
| Autogenes BrennschneidenZerspanung | – | 6.000 mm × 2.000 mm | – | – | Stahl |
| CNC-Abkanten (lasergesteuerte Winkelsensorik, abdruckfreies Biegen)Umformung | – | 4.400 mm | – | – | – |
| Stanzen (CNC-Stanzen)Umformung | – | – | – | – | Bleche |
| CNC-Drehen (Drehautomaten mit angetriebenen Werkzeugen, Stangenlager)Zerspanung | – | 1.000 mm × 500 mm (Durchmesser; Stangenmaterial | – | Klein-, Mittel- und Großserien | Metalle |
| CNC-Fräsen (Bearbeitungszentren)Zerspanung | – | 2.100 mm × 860 mm × 910 mm | – | – | Metalle, Kunststoff, Holz |
| Schweißen (MIG, MAG, WIG, Punktschweißen; MAG-Schweißroboterzelle)Fügen | – | 1.200 mm × 1.000 mm | 2.000 kg | – | Metalle |
| Rohrbiegen (Dornbiegeverfahren, Kaltverformung)Umformung | – | 60 mm (Rohrdurchmesser) | – | – | Rohre |
| Entgraten (Bürsten, Feilen, Senkbohrer, Schleifen, Fräsen, Gleitschleifen, thermisch,Oberfläche | – | 1.500 mm (Entgratmaschine, Bleche bis | – | – | Metalle |
| Signieren (Nadelpräger, Farbdruck, Etikettierung)Oberfläche | – | – | – | – | – |
| Strahlen (Durchlaufstrahlanlage, Handstrahlen mit Glasperlen, Korund)Oberfläche | – | 1.500 mm × 500 mm | – | – | Metalle |
| Nasslackierung (Ein-/Zweikomponenten) und PulverbeschichtungOberfläche | – | 6.000 mm | – | – | Metalle |
| Montage von Maschinenbaugruppen inkl. elektrischer, pneumatischer und hydraulischer AntriebeMontage | – | – | – | – | – |
| Konstruktion (3D-Konstruktionsarbeitsplätze, .dxf, .dwg, .ai, CAD)Engineering | – | – | – | – | – |
| Qualitätssicherung / Eindringprüfung von Schweißnähten nach DIN EN ISO 3452-1Prüfung | – | – | – | – | – |
11 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Fiber-Laser-Schneidanlage | – | – | 4.000 x 2.000 mm (Überformatgrößen), Bleche bis 25 mm Stärke, bis 140 m/min | – | Cunewalde |
| CNC-Sägeautomat | – | – | Durchmesser bis 400 mm, Profilgröße bis 500 x 300 mm | – | Cunewalde |
| CNC-Brennschneidautomat | – | – | Blechgröße max. 6.000 x 2.000 mm, Stärke bis 360 mm | – | Cunewalde |
| CNC-Abkantpresse (lasergesteuerte Winkelsensorik) | – | – | Abkantlänge max. 4.400 mm, Presskraft bis 320 t | – | Cunewalde |
| CNC-Stanzmaschine (Stanzautomaten mit Werkzeugwechsler) | – | – | – | – | Cunewalde |
| CNC-Drehautomat mit angetriebenen Werkzeugen | – | – | Länge bis 1.000 mm, Durchmesser bis 500 mm; Stangenlager bis 70 mm Durchmesser | – | Cunewalde |
| CNC-Bearbeitungszentrum (Fräsen) | – | – | max. Bearbeitungsmaß 2.100 x 860 x 910 mm | – | Cunewalde |
| MAG-Schweißroboterzelle | – | – | 1.200 x 1.000 mm | – | Cunewalde |
| Dornbiegemaschine | – | – | Rohrdurchmesser bis 60 mm | – | Cunewalde |
| Durchlaufstrahlanlage | – | – | max. Bauteilgröße 1.500 x 500 mm | – | Cunewalde |
| Entgratmaschine | – | – | Blechstärke bis 100 mm, Breite max. 1.500 mm | – | Cunewalde |
Zusatzleistungen
Referenzkunden
Qualität
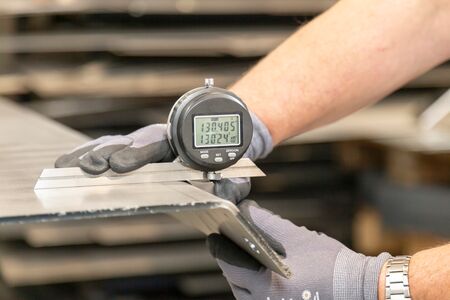
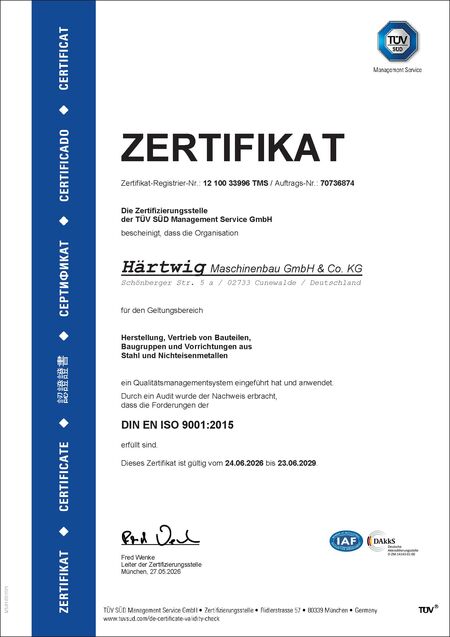
Alle Herstellungsschritte werden mittels präziser Maschinentechnik überwacht; Prüf- und Messmittel neuester Generation kommen zum Einsatz. Schweißnähte werden bei Bedarf mittels Eindringprüfung nach DIN EN ISO 3452-1 geprüft; das Qualitätsmanagement ist nach DIN EN ISO 9001:2015 zertifiziert.
| Nachweis | Cunewalde |
|---|---|
| DIN EN ISO 9001:2015 | |
| EN 1090-2:2018+A1:2024 |
Historie
- 1992
Gründung der Firma Gerätebau Eberhard Härtwig in Cunewalde durch Eberhard Härtwig.
- 1998
Gründung der Firma Metall- und Blechbearbeitung Andreas Härtwig durch Andreas Härtwig.
- 2006
Fusion beider Unternehmen zur Härtwig Maschinenbau GmbH & Co. KG.
- 2010
Teilnahme am Forschungsvorhaben iBoxII (modulares Behältersystem mit RFID-Technologie, TU Chemnitz, gefördert aus Mitteln des Landes Sachsen/EFRE).
- 2015
Unterstützung der Restauration der Kirchglocken der Cunewalder Kirche.
- 2019
Beginn der Teilnahme am Zwanzig20-smart³-Verbundsvorhaben AdapStiff (Federführung Fraunhofer IWU) zur Integration in Umformwerkzeuge.