Ist das Ihr Unternehmen? Profil übernehmen
Stahl- und Maschinenbaubetrieb in Homburg: Blechbearbeitung, spanende Bearbeitung, Schweißtechnik und Oberflächentechnik aus einer Hand.
Hans Kerth Stahl- und Maschinenbau GmbH
Homburg (Saar)Neu auf Amplifa
Über uns
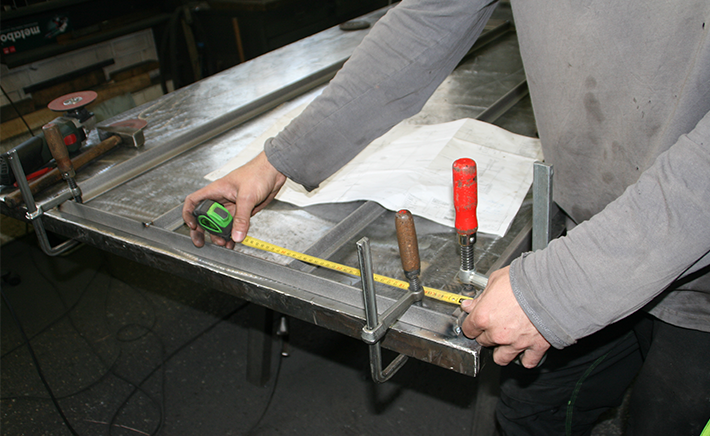
Die Hans Kerth Stahl- und Maschinenbau GmbH ist ein 1945 gegründeter Familienbetrieb in Homburg (Saar). Das Unternehmen fertigt auf rund 2.500 m² Produktionsfläche vom einfachen Blechzuschnitt bis hin zu komplexen Bauteilen und Baugruppen, vom Einzelstück bis zur Kleinserie. Die Leistungspalette umfasst Blechbearbeitung mit Laserschneiden, Autogenschneiden und Abkanten, mechanische Bearbeitung durch Sägen, Bohren, Drehen und Fräsen sowie Schweißtechnik mit den Verfahren E-Hand (111), MIG/MAG (135), WIG (141) und Bolzenschweißen (783). Im Haus stehen zudem Sandstrahlen, Glasperlstrahlen, Grundieren und Lackieren zur Verfügung; Feuerverzinken, Brünieren, Pulverbeschichten und galvanische Behandlungen erfolgen über Fremdfirmen. Verarbeitet werden DC01+ZE, S235, S355, die Edelstähle 1.4301 und 1.4571 sowie Aluminium größtenteils aus Lagervorrat, daneben Sonderwerkstoffe wie C-Stähle, Federstähle, Feinkorn-, verschleißfeste und hitzebeständige Stähle sowie Kunststoffe und Gummi-/Dichtmaterialien. Das Unternehmen bedient Branchen wie Stahlbau und Maschinenbau und ergänzt die Fertigung durch Beratung, Bauteiloptimierung und Transport mit eigenem LKW.
- Standort
- Homburg
- Verfahren
- Laserschneiden (TruLaser 3030), Autogenschneiden, Abkanten (CNC-Schwenkbiegemaschine), Bandsägen, Gärungskreissäge, Bohren (Radial- und Ständerbohrmaschinen), CNC-Drehen, Konventionelles Drehen mit Digitalanzeige
- Werkstoffe
- DC01+ZE, S235, S355, 1.4301, 1.4571, Aluminium, C-Stähle, Federstähle
- Zertifikate
- Herstellerqualifikation Schweißen von Stahlbauten DIN 1090-2 EXC2, Herstellerqualifikation DIN 1090-2 EXC2, Schweißerprüfung DIN EN 287, Schweißfachingenieur (EWE), Prüfung nach WHG möglich, ISO 9001
- Gegründet
- 1945
- Branchen
- Stahlbau, Maschinenbau
- 01
Beratung / Bauteiloptimierung
- 02
Zuschneiden (Laserschneiden, Autogen)
- 03
Abkanten
- 04
Mechanische Bearbeitung (Sägen, Bohren, Drehen, Fräsen)
- 05
Schweißen
- 06
Oberflächenbehandlung
- 07
Transport & Logistik
Werkstoffe & Verfahren
DC01+ZE
Verzinkter Feinblechstahl, größtenteils aus Lagervorrat für Blechzuschnitte und Bauteile.
S235
Baustahl für Stahlbau- und Schweißkonstruktionen aus Lagervorrat.
S355
Höherfester Baustahl für tragende und hochbelastete Bauteile.
1.4301
Rostfreier Edelstahl, unter anderem lasergeschnitten bis 12 mm Materialstärke.
1.4571
Edelstahl für korrosions- und chemikalienbeanspruchte Bauteile.
Aluminium
Lasergeschnitten bis 8 mm Materialstärke.
C-Stähle, Federstähle, Feinkorn-, verschleißfeste und hitzebeständige Stähle
Sonderwerkstoffe für spezielle Anwendungen, weitere Sonderstähle auf Anfrage.
Kunststoffe und Gummi-/Dichtmaterialien
Verarbeitung ergänzend zu metallischen Werkstoffen möglich.
Standorte
Homburg
DEHauptsitz, Produktion und Verwaltung
- Losgröße
- Vom Einzelteil bis zur Kleinserie
- Werkstoffe
- DC01+ZE, S235, S355, 1.4301, 1.4571, Aluminium, Sonderstähle
- TRUMPF TruLaser 3030 Laserschneidanlage (1500×3000 mm, Baujahr 2016)
- TRUMPF TruBend 5230 CNC-Abkantpresse (2300 kN, 3000 mm, Baujahr 2016)
- Autogenanlage bis 100 mm Materialstärke
- Bandsäge bis Ø 320 mm, Gärungskreissäge bis Ø 140 mm
- 1 CNC-Drehmaschine (Ø 500 mm), 3 konventionelle Drehmaschinen (Ø 600 mm)
- 2 CNC-Fräsmaschinen (1570×710×850 mm), 2 konventionelle Fräsmaschinen
- Anlagen für E-Hand (111), MIG/MAG (135), WIG (141) und Bolzenschweißen (783)
- Sandstrahlanlage und Glasperlstrahlanlage (7,0×3,5×3,0 m)
- Grundier-/Lackierkabine (6,0×6,0×3,0 m)
- Krananlagen bis 3.000 kg, Elektrostapler, eigener LKW 3,5 t
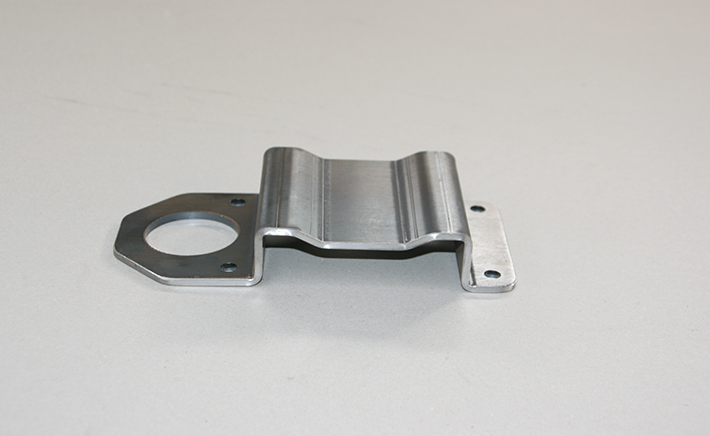
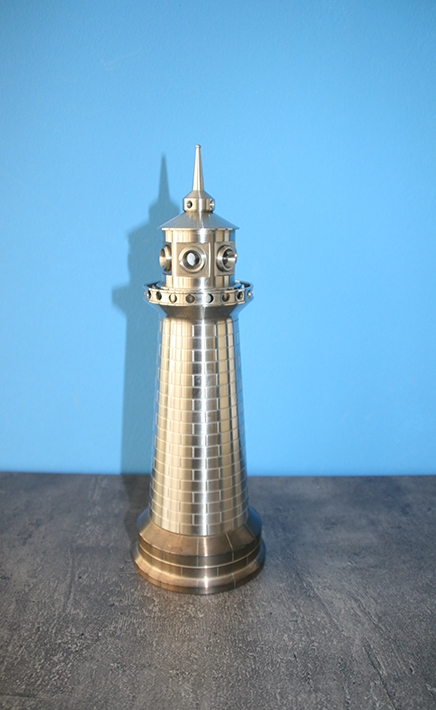
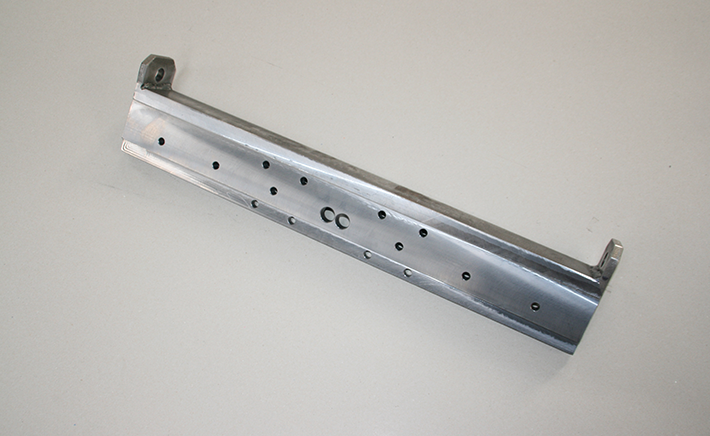
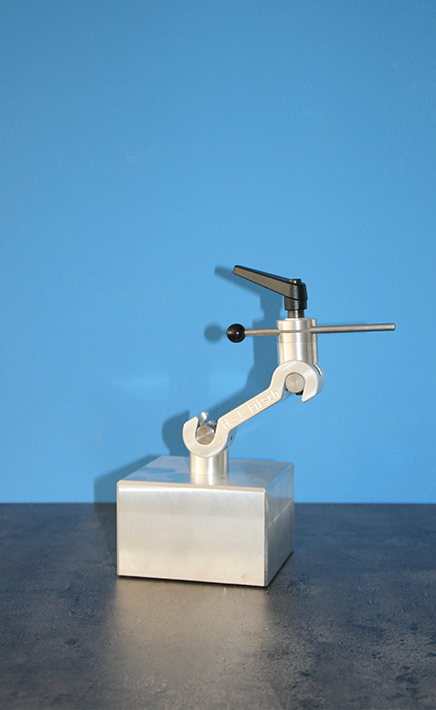
Bauteile & Lösungen
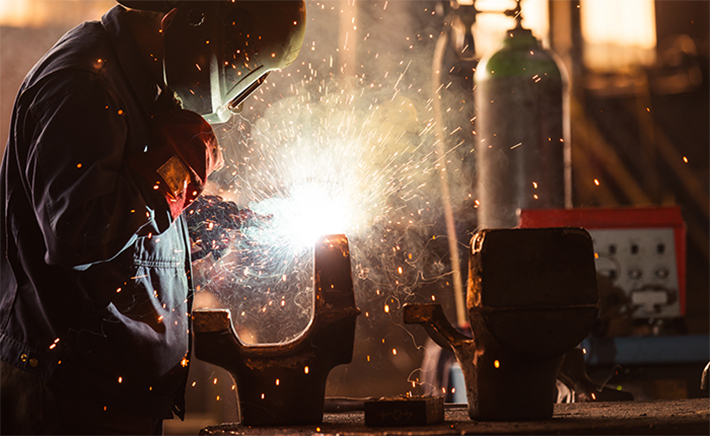
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Laserschneiden (TruLaser 3030)Zerspanung | – | 3000 mm × 1500 mm | – | Einzelteil – Kleinserie | Stahl bis 20 mm, Edelstahl bis 12 mm, Alu bis 8 mm |
| AutogenschneidenZerspanung | – | 2500 mm × 1250 mm | – | – | Materialstärke bis 100 mm |
| Abkanten (CNC-Schwenkbiegemaschine)Umformung | – | 3000 mm | – | – | – |
| BandsägenZerspanung | – | – | – | – | bis Durchmesser 320 mm |
| GärungskreissägeZerspanung | – | – | – | – | bis Durchmesser 140 mm |
| Bohren (Radial- und Ständerbohrmaschinen)Zerspanung | – | – | – | – | – |
| CNC-DrehenZerspanung | – | 1300 mm | – | – | bis Durchmesser 500 mm |
| Konventionelles Drehen mit DigitalanzeigeZerspanung | – | 2300 mm | – | – | bis Durchmesser 600 mm |
| CNC-FräsenZerspanung | – | 1570 mm × 710 mm × 850 mm | – | – | – |
| Konventionelles Fräsen mit DigitalanzeigeZerspanung | – | 1000 mm × 1000 mm × 1000 mm | – | – | – |
| E-Hand-Schweißen (111)Fügen | – | – | – | – | – |
| MIG-MAG-Schweißen (135)Fügen | – | – | – | – | – |
| WIG-Schweißen (141)Fügen | – | – | – | – | – |
| Bolzenschweißen / Hubzündungs-Bolzenschneiden (783)Fügen | – | – | 12 mm | – | – |
| SandstrahlenOberfläche | – | 7,0 m × 3,5 m × 3,0 m | – | – | – |
| GlasperlstrahlenOberfläche | – | 7,0 m × 3,5 m × 3,0 m | – | – | – |
| Grundieren/LackierenOberfläche | – | 6,0 m × 6,0 m × 3,0 m | – | – | – |
| Feuerverzinken, Brünieren, Pulverbeschichten, galvanische Oberflächenbehandlung (Fremdfirmen)Oberfläche | – | – | – | – | – |
| Beratung / BauteiloptimierungEngineering | – | – | – | – | – |
23 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Laserschneidanlage | TRUMPF TruLaser 3030 | 1 | Arbeitsbreite bis 1500 mm, Arbeitslänge bis 3000 mm | 2016 | Homburg |
| Abkantpresse | TRUMPF TruBend 5230 | 1 | Abkantlänge 3000 mm, 2300 kN, Schwenkbiegemaschine 3x2500 mm, CNC | 2016 | Homburg |
| Autogenanlage | – | 1 | bis 1250 mm Breite, 2500 mm Länge, Materialstärke bis 100 mm | – | Homburg |
| Bandsäge | – | – | bis Durchmesser 320 mm | – | Homburg |
| Gärungskreissäge | – | – | bis Durchmesser 140 mm | – | Homburg |
| Radial- und Ständerbohrmaschinen | – | diverse | – | – | Homburg |
| CNC-Drehmaschine | – | 1 | bis Durchmesser 500 mm, Länge 1300 mm | – | Homburg |
| Konventionelle Drehmaschine mit Digitalanzeige | – | 3 | bis Durchmesser 600 mm, Länge 2300 mm | – | Homburg |
| CNC-Fräsmaschine | – | 2 | 1570 x 710 x 850 mm | – | Homburg |
| Konventionelle Fräsmaschine mit Digitalanzeige | – | 2 | 1000 x 1000 x 1000 mm | – | Homburg |
| Schweißtransformator (E-Hand) | – | – | – | – | Homburg |
| Schutzgasschweißanlage (MIG-MAG) | – | – | bis 400 A | – | Homburg |
| WIG-Schweißanlage | – | – | bis 300 A, Gleich- und Wechselstrom | – | Homburg |
| Bolzenschweißanlage | – | – | 3 - 12 mm | – | Homburg |
| Drehtische / Schweißvorrichtungen für Rohre und Behälter | – | – | – | – | Homburg |
| Sandstrahlanlage | – | 1 | Länge 7,0 m, Breite 3,5 m, Höhe 3,0 m | – | Homburg |
| Glasperlstrahlanlage | – | 1 | Länge 7,0 m, Breite 3,5 m, Höhe 3,0 m | – | Homburg |
| Grundier-/Lackierkabine | – | 1 | Länge 6,0 m, Breite 6,0 m, Höhe 3,0 m | – | Homburg |
| Krananlage (Mechanische Bearbeitung) | – | 1 | 2000 kg | – | Homburg |
| Krananlage (Schweißen) | – | 1 | 3000 kg, Hakenhöhe 4000 mm | – | Homburg |
| Krananlage (Zuschneiden) | – | 1 | 1000 kg | – | Homburg |
| Elektrostapler | – | 1 | 3000 kg | – | Homburg |
| LKW (eigen) | – | 1 | 3,5 Tonnen | – | Homburg |
Zusatzleistungen
Qualität & Nachweise
Das Unternehmen verfügt über die Herstellerqualifikation zum Schweißen von Stahlbauten nach DIN 1090-2 EXC2; alle Schweißer sind nach DIN EN 287 geprüft. Die technische Leitung hat die Qualifikation Schweißfachingenieur (EWE), die Prüfung nach WHG ist möglich.
| Nachweis | Homburg |
|---|---|
| Herstellerqualifikation DIN 1090-2 EXC2 | |
| Schweißerprüfung DIN EN 287 | |
| Schweißfachingenieur (EWE) | |
| Prüfung nach WHG möglich | |
| ISO 9001 |
Historie
- 1945
Gründung des Unternehmens als Schlosserei durch Ernst Kerth
- 1950
Hans Kerth trat in die Firma ein
- 1958
Hans Kerth übernahm die Firma gemeinsam mit seinem Vater
- 1961
Hans Kerth übernahm die alleinige Führung des Unternehmens
- 1979
Diana Fitsch und ihr Ehemann Stefan Fitsch traten in das Unternehmen ein
- 2008
Diana und Stefan Fitsch leiten seitdem das Unternehmen
- 2017
Inbetriebnahme einer 75-kWp-Photovoltaikanlage zum Eigenverbrauch und zur Einspeisung