Ist das Ihr Unternehmen? Profil übernehmen
Lohnfertigung aus Stahl durch Drehen, Fräsen, Schleifen und Induktivhärten von Prototypen bis zur Serie
Hans + Rolf Meckenstock GmbH
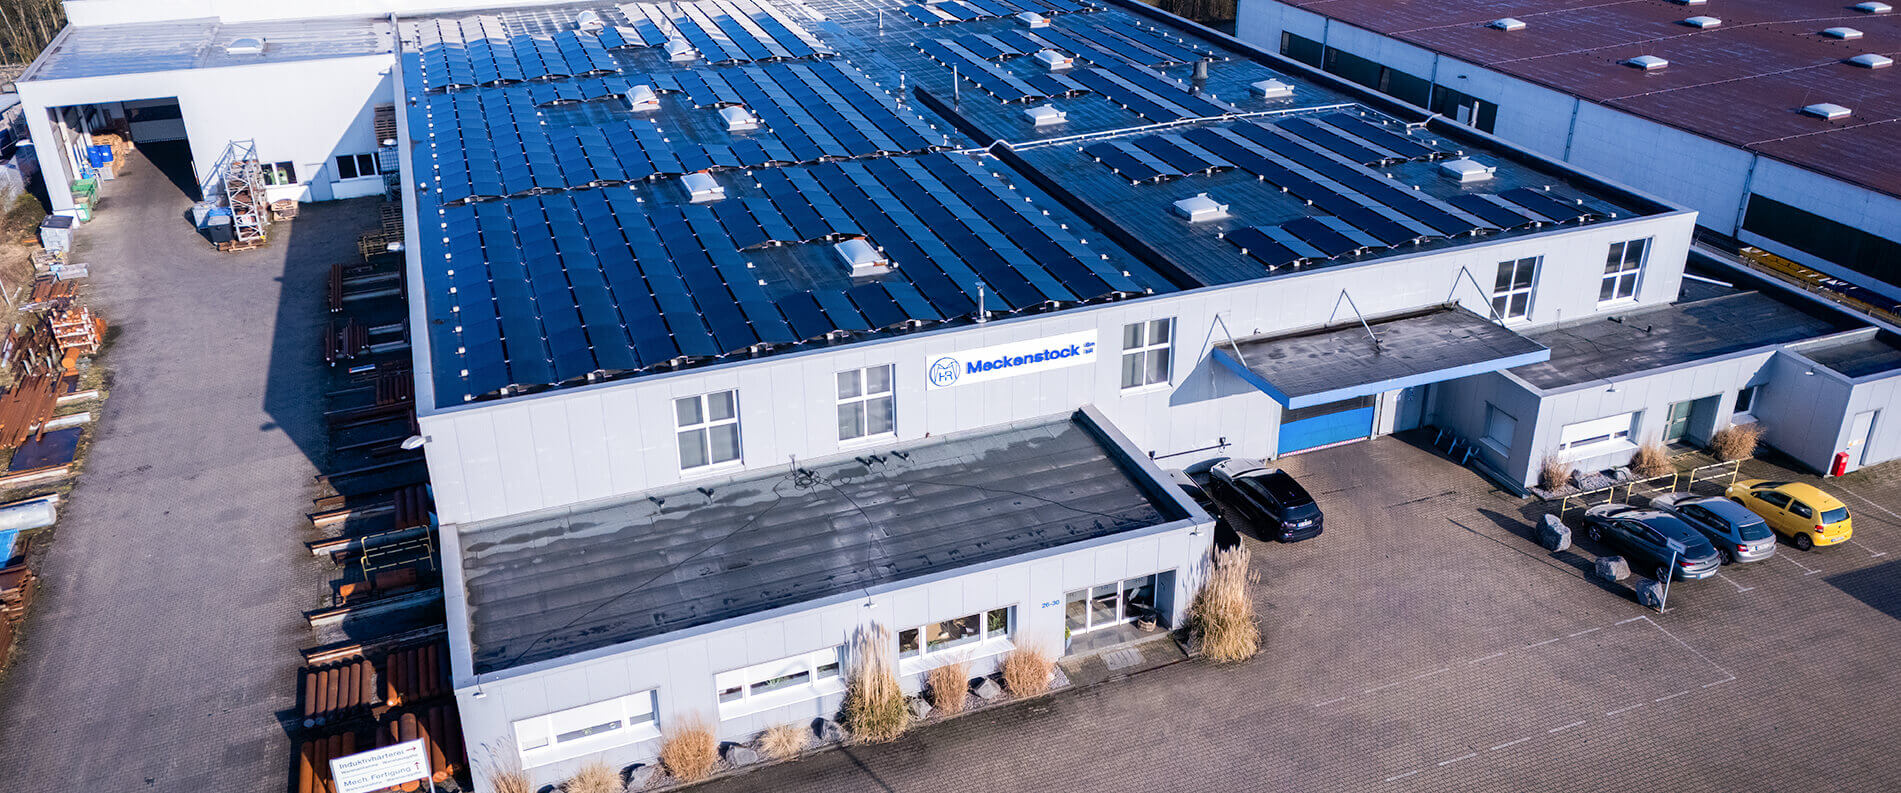
42489 Wülfrath, Dieselstr. 26-30 (Industriegebiet Dieselstraße)Neu auf Amplifa
Familienunternehmen seit 1949 – Stahl rund, blank und hart
Die Hans + Rolf Meckenstock GmbH ist ein familiengeführter Lohnfertiger in dritter Generation mit Sitz in Wülfrath (NRW). Das Unternehmen fertigt seit 1949 Prototypen, Einzelteile und Serien aus Stahl durch Drehen, Fräsen, Schleifen, Honen sowie die Innenbearbeitung von Rohren durch Ausbohren, Schälen und Rollieren. Kernkompetenz ist die Induktivhärtung: Zwölf Induktionshärteanlagen, teilweise CNC-gesteuert und in nahezu allen Frequenzbereichen, ergänzt durch eine eigene Induktorenfertigung. Werkstücke mit Durchmessern von 50 bis 1000 mm, Längen bis 6000 mm und Stückgewichten bis 8 t werden nach Kundenvorgaben bearbeitet. Die Produkte kommen weltweit in verschleißhoch beanspruchten Anwendungen zum Einsatz, unter anderem im Maschinen-, Anlagen-, Pumpen- und Bergbau sowie in der Antriebs-, Baumaschinen-, Landmaschinen-, Druck- und Automobilindustrie. Auf 4500 m² Produktionsfläche stellt die Werkstoffprüfung mittels Spektralanalyse und Magnetpulverrissprüfung bis 4 m Länge die geforderte Qualität sicher.
- Standort
- Wülfrath
- Verfahren
- Drehen (CNC-Drehmaschinen horizontal und vertikal, konventionelle Drehbänke), Fräsen (CNC-Fräsmaschinen, Fahrständer-Bettfräsmaschinen), Schleifen (Spitzenschleifen, Spitzenlos-, Innen-, Flachschleifen, Bandpolieren, Kreuzschleifen), Honen (Honmaschinen bis 4 m), Bohren (Radialbohrmaschinen), Innenbearbeitung von Rohren (Ausbohren, Schälen, Rollieren), Induktivhärten, Flammhärtung (historisch, seit 1964 durch Induktivhärtung ersetzt)
- Werkstoffe
- Stahl, Drehen, Fräsen, Schleifen und Honen, Innenbearbeitung von Rohren, Induktivhärten, Induktorenfertigung
- Zertifikate
- ISO 9001:2015, ISO 9001
- Gegründet
- 1949
- Branchen
- Maschinenbau, Anlagenbau, Pumpenindustrie, Bergbau, Antriebstechnik, Baumaschinentechnik
- 01
CNC-Drehen (horizontal und vertikal)
- 02
CNC-Fräsen und Bohren
- 03
Schleifen und Honen
- 04
Innenbearbeitung von Rohren
- 05
Induktivhärten
- 06
Werkstoffprüfung (Spektralanalyse, Magnetpulverrissprüfung)
- 07
Zwischen- und Endkontrolle
Fertigungsverfahren und Bearbeitung
Drehen
CNC-Drehmaschinen horizontal und vertikal mit Drehlängen bis 6000 mm und Umlauf Ø 900 × 4000 mm sowie konventionelle Drehbänke.
Fräsen
CNC-Fräsmaschinen (Palette 630 × 630 mm, Störkreis Ø 1000 mm) und Fahrständer-Bettfräsmaschinen mit X-Achse bis 6000 mm.
Schleifen und Honen
Spitzenschleifen bis Ø 600 × 4000 mm, Spitzenlos-, Innen-, Flachschleifen, Bandpolieren und Kreuzschleifen/Honen bis 4000 mm.
Innenbearbeitung von Rohren
Ausbohren Ø 90–160 mm, Schälen und Rollieren Ø 150–300 mm, jeweils bis 3000 mm Länge.
Induktivhärten
Verschleißhärtung von Stahlbauteilen auf zwölf Induktionshärteanlagen, z. T. CNC-gesteuert, in nahezu sämtlichen Frequenzbereichen.
Induktorenfertigung
Eigene Fertigung von Induktoren für die Induktionshärteanlagen.
Stahl
Bearbeitung und Härtung von Stahlwerkstoffen für hoch verschleißbeanspruchte Bauteile.
Standort
Wülfrath
DEBearbeitungswerk und Induktivhärterei
- Stückgewicht / Größe
- bis 8 t, Ø 50–1000 mm, Länge 50–6000 mm
- Losgröße
- Prototypen, Einzelteile, Serien
- Werkstoffe
- Stahl
- CNC-Drehmaschinen (horizontal/vertikal)
- Konventionelle Drehbänke
- CNC-Fräsmaschinen
- Fahrständer-Bettfräsmaschinen
- Radialbohrmaschinen
- Spitzenschleifmaschinen
- Spitzenlos-Schleifmaschinen
- Innenschleifmaschinen
- Flachschleifmaschinen
- Kreuzschleifmaschinen
- Honmaschinen (bis 4 m)
- Bandpoliermaschinen
- 12 Induktionshärteanlagen (z. T. CNC-gesteuert)
- Spektralanalysegerät
- Prüfmaschine für Magnetpulverrissprüfung (bis 4 m)
Gefertigte Bauteile
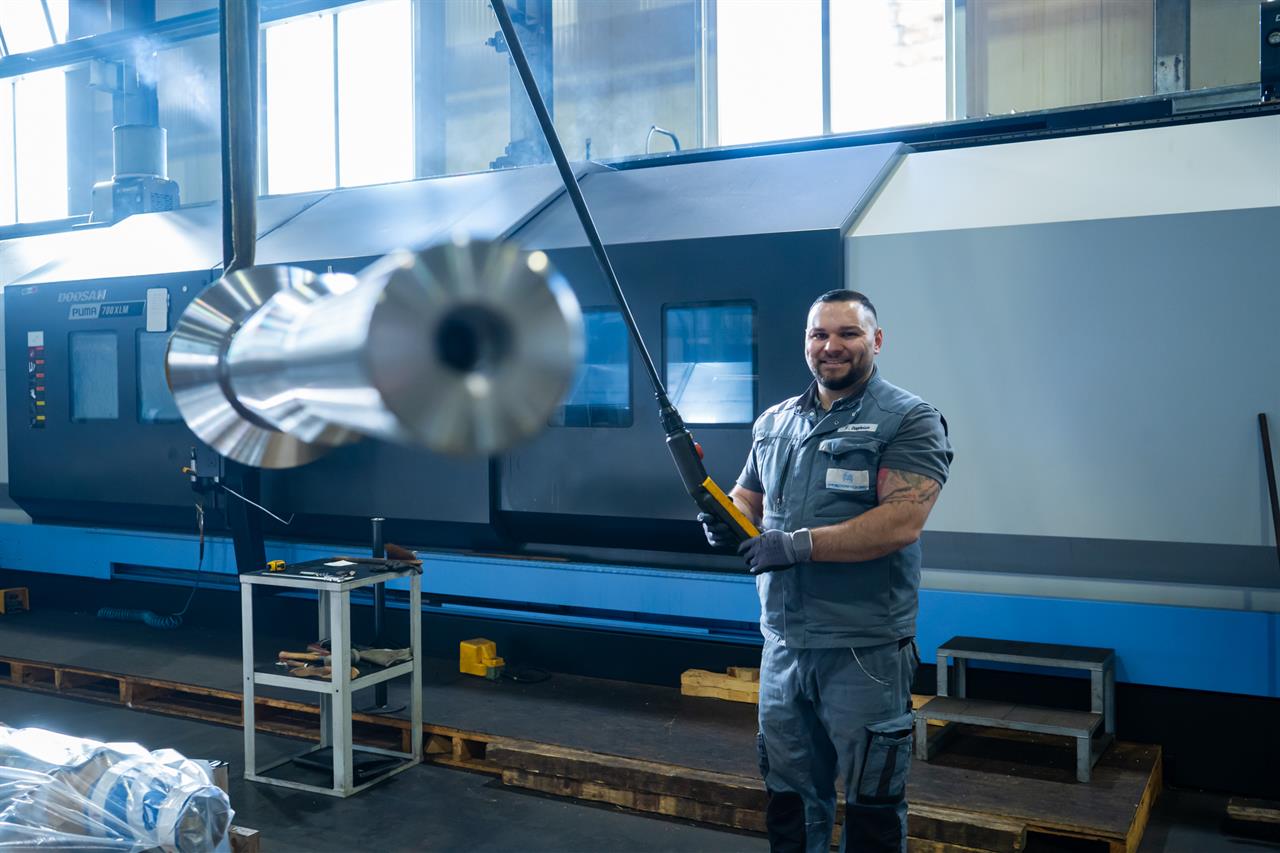
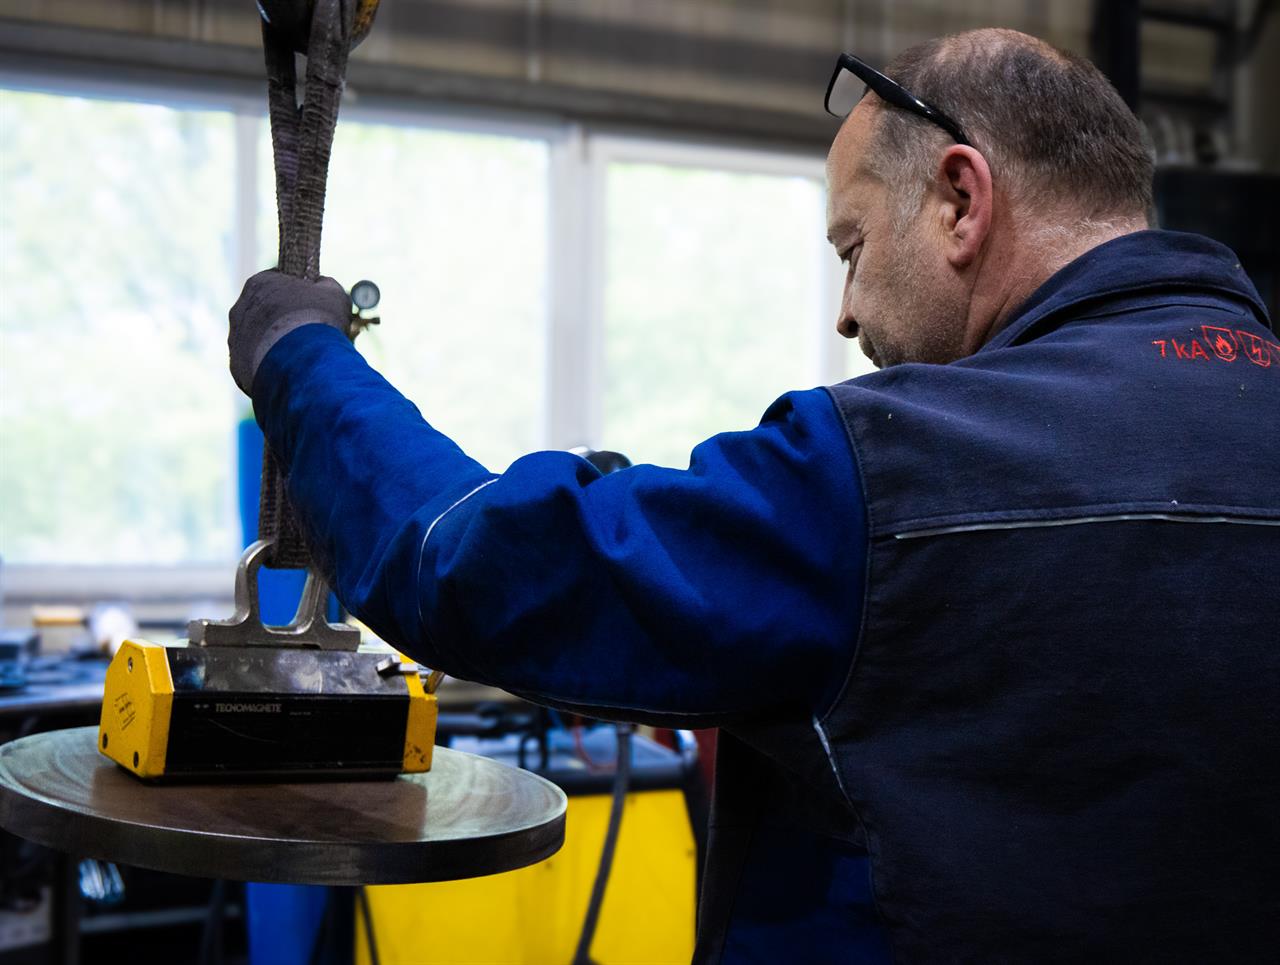
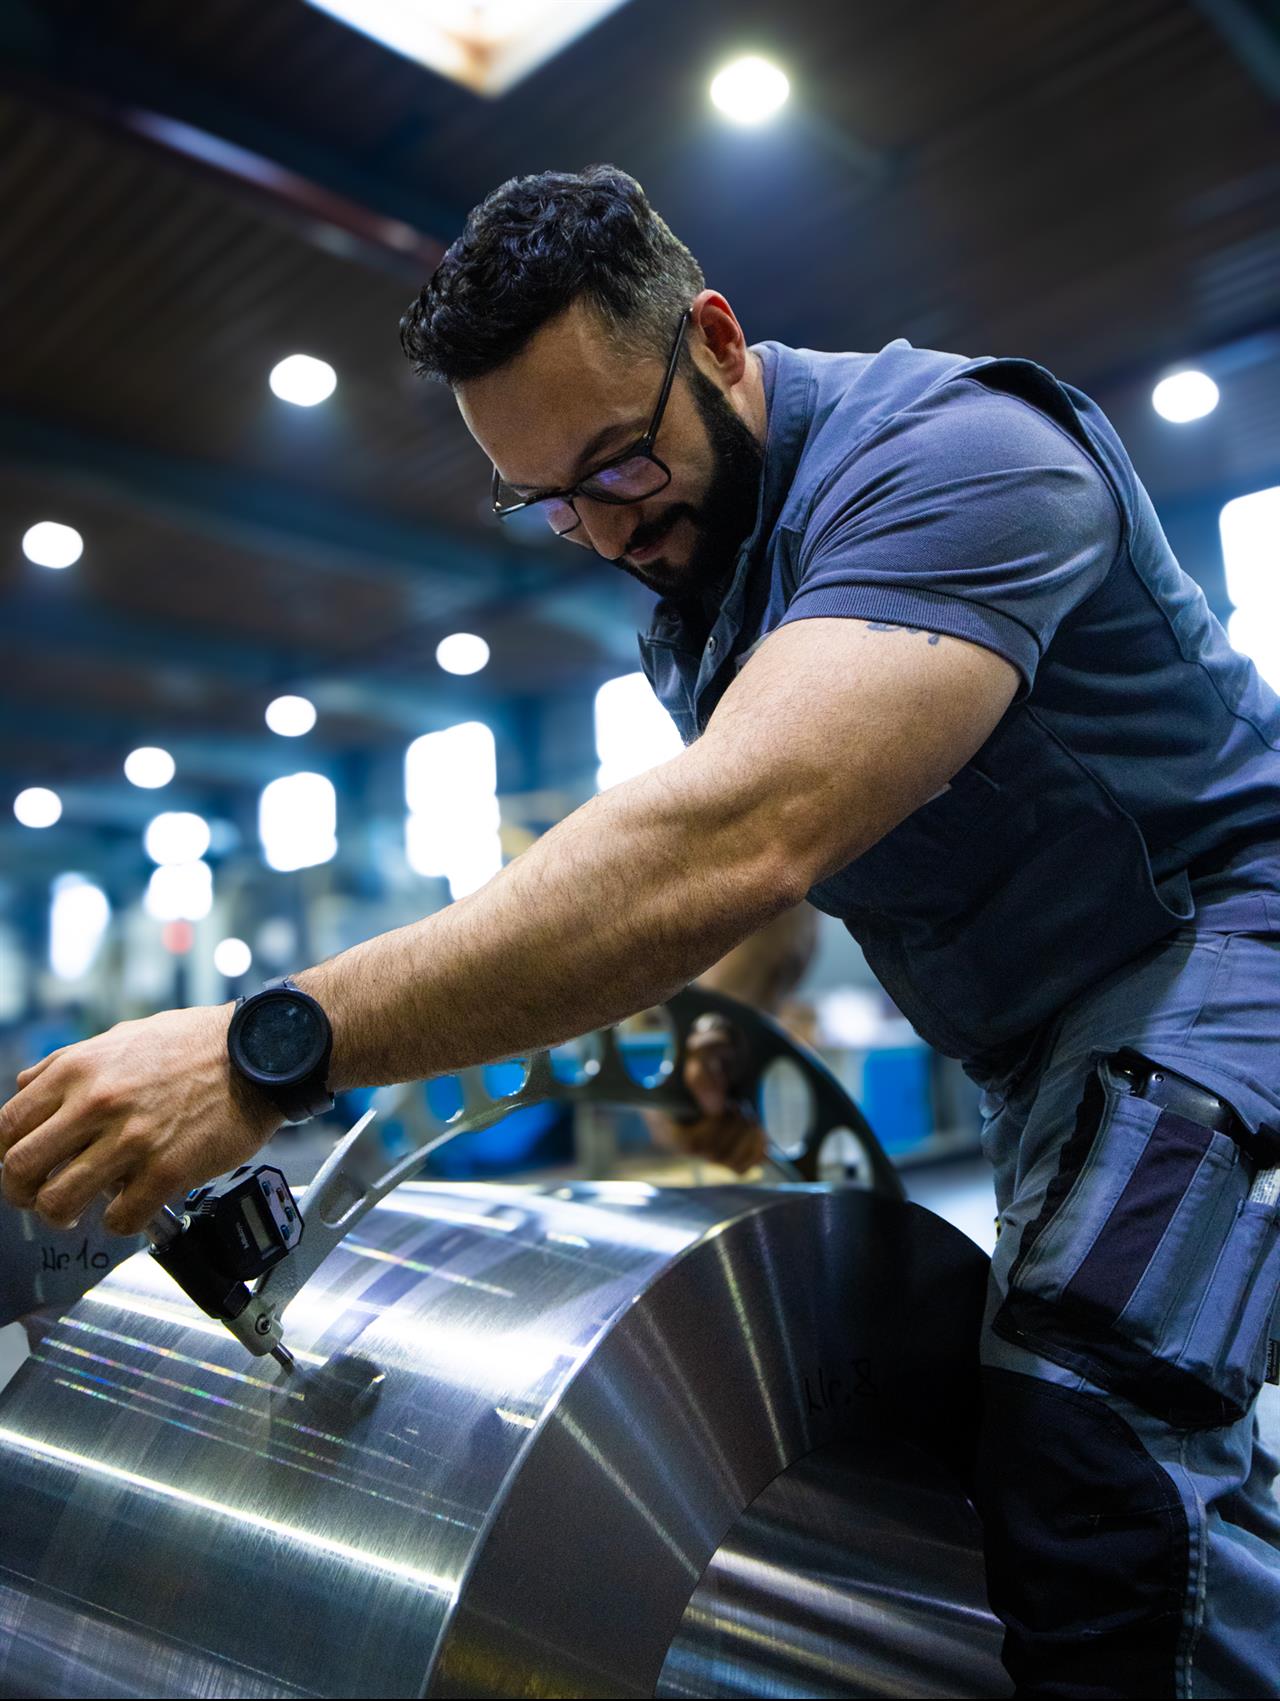
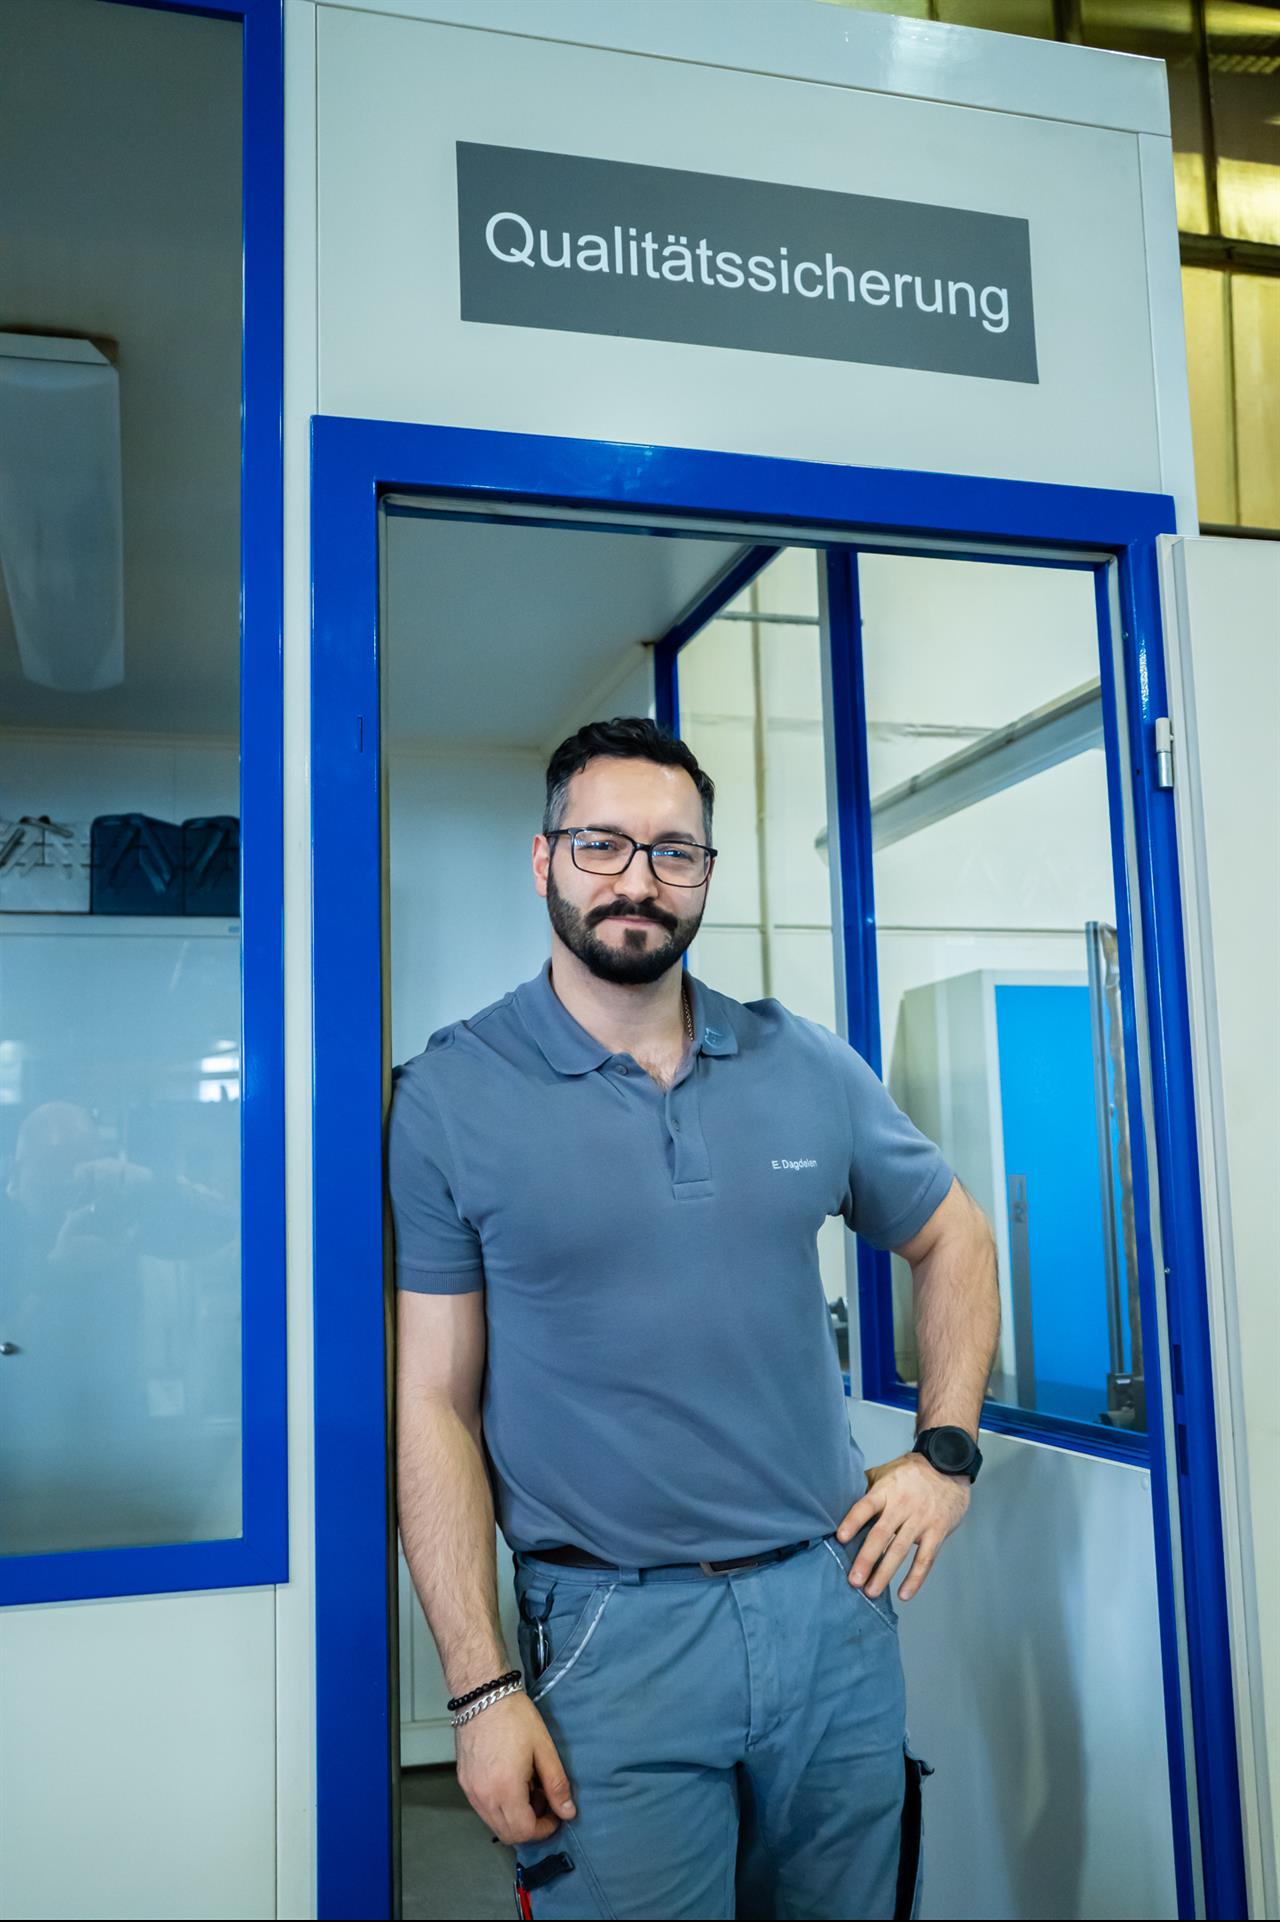
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Drehen (CNC-Drehmaschinen horizontal und vertikal, konventionelle Drehbänke)Zerspanung | – | 6000 mm | 8 t | – | Stahl |
| Fräsen (CNC-Fräsmaschinen, Fahrständer-Bettfräsmaschinen)Zerspanung | – | 6000 mm × 1200 mm × 1600 mm | 8 t | – | Stahl |
| Schleifen (Spitzenschleifen, Spitzenlos-, Innen-, Flachschleifen, Bandpolieren, Kreuzschleifen)Zerspanung | – | 4000 mm × 900 mm | – | – | Stahl |
| Honen (Honmaschinen bis 4 m)Zerspanung | – | 4000 mm × 400 mm | – | – | Stahl |
| Bohren (Radialbohrmaschinen)Zerspanung | – | 1200 mm | – | – | Stahl |
| Innenbearbeitung von Rohren (Ausbohren, Schälen, Rollieren)Zerspanung | – | 3000 mm × 300 mm | – | – | Stahl |
| InduktivhärtenWärmebehandlung | – | – | – | – | Stahl |
| Flammhärtung (historisch, seit 1964 durch Induktivhärtung ersetzt)Wärmebehandlung | – | – | – | – | Stahl |
| InduktorenfertigungEngineering | – | – | – | – | – |
| Werkstoffprüfungen mittels SpektralanalysePrüfung | – | – | – | – | Stahl |
| Magnetpulverrissprüfung (stationär, bis 4 m Länge)Prüfung | – | 4000 mm | – | – | Stahl |
16 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| CNC-Drehmaschine (horizontal und vertikal) | – | – | Drehlängen bis 6000 mm; Umlauf Ø 900 x 4000 mm | – | Wülfrath |
| Konventionelle Drehbank | – | – | – | – | Wülfrath |
| CNC-Fräsmaschine | – | – | Palette 630 x 630 mm; Störkreis Ø 1000 mm | – | Wülfrath |
| Fahrständer-Bettfräsmaschine | – | – | X: 6000 mm, Y: 1200 mm, Z: 1600 mm; Tischlaufspannfläche 8000 mm; Rundtisch 800 mm | – | Wülfrath |
| Radialbohrmaschine | – | – | Bohr-Ø bis 80 mm, Ausladung 1200 mm | – | Wülfrath |
| Spitzenschleifmaschine | – | – | bis Ø 600 x 4000 mm | – | Wülfrath |
| Spitzenlos-Schleifmaschine | – | – | Ø 50-160 mm bis 3000 mm | – | Wülfrath |
| Innenschleifmaschine | – | – | bis Ø 500 x 500 mm | – | Wülfrath |
| Bandpoliermaschine | – | – | bis Ø 300 x 3000 mm | – | Wülfrath |
| Kreuzschleifmaschine | – | – | Ø 400 x 4000 mm | – | Wülfrath |
| Honmaschine | – | – | bis 4 m | – | Wülfrath |
| Flachschleifmaschine | – | – | 300 x 900 mm | – | Wülfrath |
| Konventionelle Schleifmaschine | – | – | – | – | Wülfrath |
| Induktionshärteanlage (z. T. CNC-gesteuert, nahezu sämtliche Frequenzbereiche) | – | 12 | – | – | Wülfrath |
| Spektralanalysegerät | – | – | – | – | Wülfrath |
| Stationäre Prüfmaschine für Magnetpulverrissprüfung | – | – | bis 4 m Länge | – | Wülfrath |
Zusatzleistungen
Qualität und Zertifizierung
Ständige Zwischen- und Endkontrollen sichern die Produktqualität. Die Werkstoffprüfung umfasst Spektralanalyse sowie stationäre Magnetpulverrissprüfungen an Bauteilen bis 4 m Länge.
| Nachweis | Wülfrath |
|---|---|
| ISO 9001 |
Unternehmenshistorie
- 1949
Gründung durch die Brüder Hans und Rolf Meckenstock in Velbert in einem alten Stall mit einer gebrauchten Drehbank.
- 1955
Einführung der Flammhärtung.
- 1964
Ablösung der Flammhärtung durch die Induktivhärtung.
- 1990
Umzug an den heutigen Standort in Wülfrath; Erweiterung der Produktionsfläche von 200 m² auf heute 4500 m².
- 1997
Erstzertifizierung nach ISO 9001 durch Bureau Veritas.