Ist das Ihr Unternehmen? Profil übernehmen
Präzisions-Zerspanungswerkzeuge aus Hartmetall und Hochhartstoffen: Nuten, Räumen, Fräsen, Bohren und Drehen.
Hartmetall-Werkzeugfabrik Paul Horn GmbH
Tübingen (Hauptsitz) · Tübingen, Dußlinger Weg (Horn Hartstoffe GmbH)Neu auf Amplifa
Über HORN
Die Hartmetall-Werkzeugfabrik Paul Horn GmbH ist ein Hersteller von Präzisionszerspanungswerkzeugen mit Hauptsitz in Tübingen. Das Unternehmen fertigt Werkzeuge für Nuten und Nutenumformung (Speed-Forming), Räumen, Nutenreiben, Fräsen, Bohren, Drehen, Zahnradschälen und Wälzfräsen sowie Werkzeuge aus Hochhartstoffen wie PCD, CVD-Diamant, MCD und CBN. Die Wertschöpfung umfasst vier Säulen: eigene Forschung und Entwicklung, eigene Beschichtungstechnik (Coating-Center), eigene Hartmetallproduktion (Kartägen, Rohlinge und Verschleißteile) sowie eigene Fertigungstechnologien. Mit dem Greenline-System liefert HORN Sonderwerkzeugeinsätze in fünf Arbeitstagen. Über 25.000 Standardwerkzeuge und mehr als 150.000 verkaufte Sonderlösungen dienen unter anderem der Automotive-Industrie, der Luft- und Raumfahrt, der Medizintechnik, dem Werkzeug- und Formenbau, der Chemie, der Hydraulik und der Schmuckindustrie. Das Unternehmen beliefert Kunden in 70 Ländern auf allen Kontinenten und ist mit rund 950 Beschäftigten am Standort Tübingen dessen größter industrieller Arbeitgeber.
- Standort
- Tübingen
- Verfahren
- Räumen (Nutenumformung, Speed-Forming), Nutenreiben (Slot Broaching) ab Innendurchmesser 9 mm, Hartmetall-Fräser (System DP/DS für Werkstoffgruppen), PCD-Fräsen für Aluminiumbearbeitung, Hartmetall-Bohrer (D1122), Räumen von Keilwellen/Nuten (Technical request broaching: Nutlängen, Bohrungsdurchmesser, Schaft, Zahnradschälen / Zahnradfräsen / Wälzfräsen (Gear skiving/milling/broaching), Hartdrehen/-fräsen mit CBN-Bestückung
- Werkstoffe
- PCD (polykristalliner Diamant), CVD-Dickfilm-Diamant (99,9 % Diamant), Einkristall-Diamant, kubisches Bornitrid, Hartmetall, Aluminiumlegierungen (PCD-Bearbeitung), Stahl (Vollhartmetallbohrer DS-Systeme: unlegiert/hochfest/vergütet/rostsicher/Titan/Cobalt-Chrom), Gusswerkstoffe (D1122-Bohrsystem)
- Zertifikate
- DIN EN ISO 9001, VDA 6.4, DIN EN ISO 14001:2015, DIN EN ISO 50001:2018, ISO 45001, DIN EN ISO 14001, ISO 50001
- Gegründet
- 1969
- Mitarbeiter
- 1500
- Branchen
- Automotive, Luft- und Raumfahrt, Medizintechnik, Werkzeug- und Formenbau, Chemie, Allgemeiner Maschinenbau
- 01
Forschung & Entwicklung
- 02
Eigene Hartmetallproduktion (Kartägen, Rohlinge, Verschleißteile)
- 03
Werkzeugfertigung
- 04
Beschichtung im eigenen Coating-Center
- 05
Prüfung & Demonstration Center
- 06
Vertrieb & technischer Support (Schnittdatenrechner, HORN Academy)
Werkstoffe & Schneidstoffe
Hartmetall
Grundmaterial für Präzisionszerspanungswerkzeuge; eigene Produktion von Hartmetallrohlingen und Verschleißteilen.
Polikristalliner Diamant (PCD)
Für Bearbeitung von Aluminiumlegierungen, Hartmetall-Grünlingen und Verbundwerkstoffen.
CVD-Dickfilm-Diamant (99,9 % Diamant)
Chemisch aus der Gasphase erzeugter Schneidstoff, zeigt seine Stärken bei der Bearbeitung von gesintertem Hartmetall.
Einkristall-Diamant
Für hochglanzpolierte Oberflächen mit Rauheiten im Nanometerbereich.
Kubisches Bornitrid
Als zweithärtester Werkstoff überwiegend für die Bearbeitung gehärteter Werkstoffe im Hartdrehen und -fräsen.
Vollhartmetall-Fräser (Systeme DP/DS)
Fräserprogramme für unlegierte, hochfeste, vergütete und rostsichere Stähle, Titan, Cobalt-Chrom und Aluminium.
Vollhartmetallbohrer (System D1122)
Für produktives und wirtschaftliches Bohren in Stahl und Gusswerkstoffen.
Standorte
Tübingen (Horn-Straße 1)
DEHauptsitz, Produktion, Verwaltung, Demonstration Center, Coating-Center
- Werkstoffe
- Hartmetall, PCD, CVD-D, MCD, CBN
- Dreh-Fräszentrum
- Drehmaschine
- Fräsmaschinen (2)
- Langdrehautomat
- Beschichtungszentrum
Tübingen (Dußlinger Weg)
DEProduktionsstandort Horn Hartstoffe GmbH: Hartmetall-Pressprozesse, Rohlinge und Verschleißteile
- Werkstoffe
- Hartmetall
- Pressprozesse zur Hartmetallfertigung
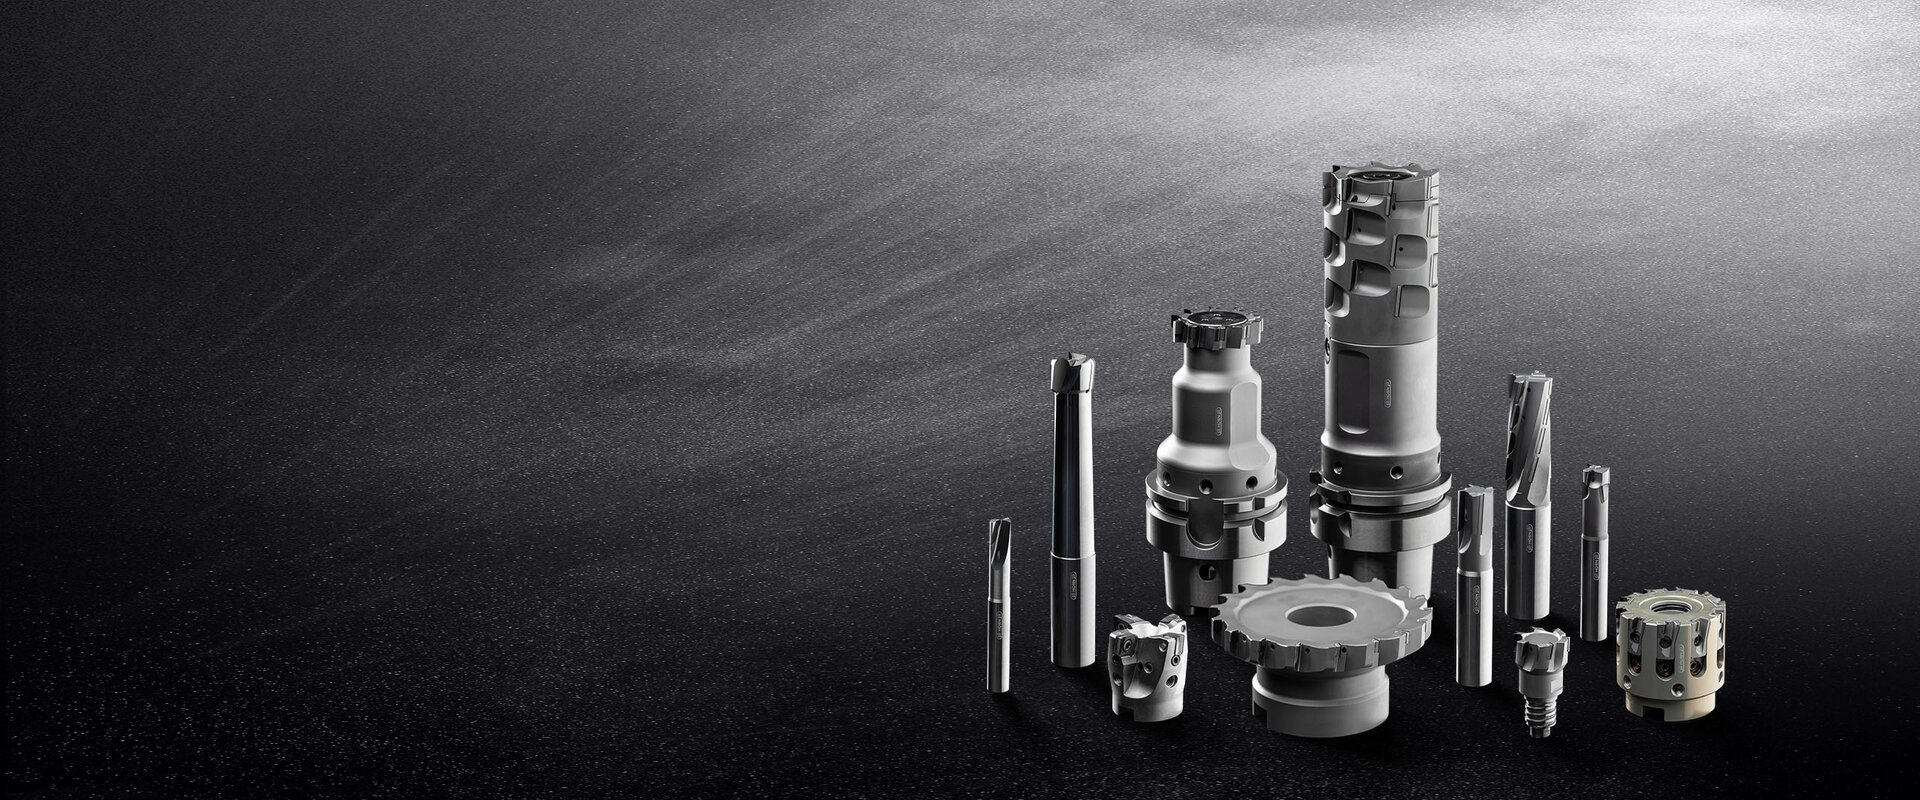
Werkzeugsysteme & Bauteile
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Räumen (Nutenumformung, Speed-Forming)Zerspanung | – | – | – | – | – |
| Nutenreiben (Slot Broaching) ab Innendurchmesser 9 mmZerspanung | – | – | – | – | Stahl, Guss |
| Hartmetall-Fräser (System DP/DS für Werkstoffgruppen)Zerspanung | – | – | – | – | Stahl, Aluminium, Edelstahl, Titan, Cobalt-Chrom-Stähle |
| PCD-Fräsen für AluminiumbearbeitungZerspanung | – | – | – | – | Aluminium |
| Hartmetall-Bohrer (D1122)Zerspanung | – | – | – | – | Stahl, Guss |
| Räumen von Keilwellen/Nuten (Technical request broaching: Nutlängen, Bohrungsdurchmesser, SchaftZerspanung | – | – | – | – | – |
| Zahnradschälen / Zahnradfräsen / Wälzfräsen (Gear skiving/milling/broaching)Zerspanung | – | – | – | – | gehärtet/nicht gehärtet (Formularfeld) |
| Hartdrehen/-fräsen mit CBN-BestückungZerspanung | – | – | – | – | gehärtete Werkstoffe, Stahl |
| PCD-Werkzeuge für NE-Metalle, Hartmetall-Grünlinge, VerbundwerkstoffeZerspanung | – | – | – | – | Aluminiumlegierungen, Hartmetall (Grünlinge), Verbundwerkstoffe |
| CVD-D-Werkzeuge für Hartmetall-BearbeitungZerspanung | – | – | – | – | Hartmetall |
| MCD-Hochglanzdrehen/-fräsen, Rauheiten im NanometerbereichZerspanung | Rauheit im Nanometerbereich | – | – | – | NE-Metalle |
| Sonderwerkzeug-Fertigung (Greenline: Werkzeugeinsätze in 5, Werkzeughalter in 10 Arbeitstagen)Engineering | – | – | – | – | – |
| Kartägen-/Hartmetallproduktion (eigene Hartmetallfertigung, Pressprozesse, Hartmetallrohlinge undEngineering | – | – | – | – | Hartmetall |
| Werkzeugbeschichtung (eigenes Beschichtungszentrum)Oberfläche | – | – | – | – | – |
| Additive Fertigung (Technische Hinweise)Additiv | – | – | – | – | – |
| Bohren / Drehen / Fräsen / Räumen / Nuten / Wälzfräsen (Schnittdatenrechner)Zerspanung | – | – | – | – | – |
| Feinbohren/Reiben mit Wechselkopf-Systemen (URMA, Wechsel in Sekunden auf Mikron)Zerspanung | – | – | – | – | – |
4 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Dreh-Fräszentrum | – | – | – | – | Demonstration Center Tübingen (>500 m²) |
| Drehmaschine | – | 1 | – | – | Demonstration Center Tübingen |
| Fräsmaschinen | – | 2 | – | – | Demonstration Center Tübingen |
| Langdrehautomat (sliding-headstock lathe) | – | 1 | – | – | Demonstration Center Tübingen |
Zusatzleistungen
Qualität & Zertifizierung
Das integrierte Managementsystem umfasst Qualität, Umwelt, Energie und Arbeitssicherheit und basiert auf DIN EN ISO 9001, VDA 6.4, DIN EN ISO 14001, ISO 50001 und ISO 45001. Im Demonstration Center (>500 m²) werden Schnittdaten, Prototypentests und Serienparameter an realen Kundenteilen ermittelt.
| Nachweis | Tübingen |
|---|---|
| DIN EN ISO 9001 | |
| VDA 6.4 | |
| DIN EN ISO 14001 | |
| ISO 50001 | |
| ISO 45001 |
Firmengeschichte
- 1969
Gründung als Paul Horn Einstechtechnik durch Paul Horn in Waiblingen; zunächst Standorte in Gomaringen und Nehren.
- 1981
Umzug von Produktion und Verwaltung nach Tübingen; Umbenennung in Hartmetall-Werkzeugfabrik Paul Horn GmbH.
- 1991
Lothar Horn tritt ins Unternehmen ein, Bau des Hauptwerks, Gründung der Horn Hartstoffe GmbH.
- 1995
Lothar Horn wird Geschäftsführer.
- 1999
Neubau in Tübingen mit ca. 9000 m² inklusive Beschichtungszentrum; zwischen 1993 und 2001 Gründung von Auslandsgesellschaften in Frankreich, England, den USA und Ungarn.
- 2008
Weitere Produktionshalle mit 5.500 m² zusätzlicher Produktionsfläche.
- 2011
Neubau der Horn Hartstoffe GmbH mit ca. 5.000 m²; alle Formgebungsprozesse nun im eigenen Haus.
- 2013
Produktion von Hartmetall-Rohlingen und Verschleißteilen auch für Dritte.
- 2016
Inbetriebnahme eines 15.000 m² Produktionsgebäudes (größtes Industriegebäude Tübingens) und eines 3.500 m² Verwaltungsflügels.
- 2018
Markus Horn wird im März Geschäftsführer, Matthias Rommel übernimmt im November Verantwortung für Technik und Produktion.
- 2023
Lothar Horn verstirbt am 5. Februar; Geschäftsführung aus Markus Horn und Matthias Rommel.
- 2025
Umzug von HORN (Shanghai) Trading Co. Ltd. am 9. Dezember.