Ist das Ihr Unternehmen? Profil übernehmen
Entwicklung, Bau und Service von Maschinen für die Stent-, Ballon- und Katheterfertigung
Heinz Schade GmbH
Reutlingen-Mittelstadt (DE)Neu auf Amplifa
Über die Heinz Schade GmbH
Die Heinz Schade GmbH ist ein 1999 gegründetes, familiengeführtes Unternehmen der Prozess- und Maschinentechnik mit Sitz in Reutlingen-Mittelstadt bei Stuttgart. Das Unternehmen entwickelt, konstruiert und fertigt Maschinen für die Herstellung von Stents, Ballonkathetern und Kathetern, darunter Schlauchschneidemaschinen (manuell und softwaregesteuert), Schlauchbohrmaschinen, Schlauchstreck- und Ziehmaschinen, Ballonformmaschinen, Crimp- und Rundknetanlagen, Infrarotschweißmaschinen sowie Nassprozessanlagen zum Reinigen und Elektropolieren, insbesondere von NiTinol-Stents. Ergänzend bietet das Unternehmen Prüfgeräte wie Radialkrafttester sowie Druck- und Lecktestgeräte, eigene Software (SoftCut, Univers V2), Maschinenmiete, Lohnproduktion unter Reinraumbedingungen, Fernwartung und Service nach Auslieferung. Alle Maschinen werden am Standort bei Stuttgart entwickelt und montiert und weltweit vertrieben.
- Standort
- Reutlingen-Mittelstadt
- Verfahren
- Cleaning (Removal von Laserschlacke und Endreinigung vor Verpackung, kombiniert Sprüh- und, Electro Polishing (Elektropolieren, für NiTinol-Stents zur Erhöhung der Oberflächenqualität), Schlauchschneiden / Tube Cutting (manuell und automatisiert, Schneidlängen ca. 0,5 mm bis 80 m in, Schlauchbohren (automatische Schlauchbohrmaschine, Reproduzierbarkeit Länge ca. 0,1 mm, Winkel <1°), Schlauchstrecken (Schlauchstreckmaschine CAL2, erwärmt Schlauch von innen und außen für, Ballonformen (BF 208-300: Einzelstückfertigung und Durchgehprozess für längere Schläuche, z.B., Crimpen (programmierbare Crimpmaschine für festes Crimpen von Stents auf Ballonkatheter), Rundkneten (Rundknetanlage ROMA 3 für feine Schläuche)
- Werkstoffe
- NiTinol, PA, PE, PU, PUR, PTFE, EPDM, Silikone
- Zertifikate
- 100 % Qualitätskontrolle (Eigenangabe), Chargenrückverfolgbarkeit per Software
- Gegründet
- 1999
- Branchen
- Medizintechnik, Stent-, Ballon- und Katheterfertigung
- 01
Entwicklung und Konstruktion
- 02
Montage der Maschinen am Standort Reutlingen
- 03
Software (SoftCut, Univers V2)
- 04
100 % Qualitätskontrolle
- 05
Auslieferung, Fernwartung und Service
- 06
Optionale Lohnproduktion unter Reinraumbedingungen
Materialien und Prozesse
Polyamid (PA)
Gängiges Schlauchmaterial für die Schneid-, Bohr- und Streckmaschinen.
Polyethylen (PE)
Standardmaterial für das Bearbeiten und Ablängen von Schläuchen.
Polyurethan (PU)
Weiches Schlauchmaterial, das mit den Maschinen formstabil bearbeitet werden kann.
Polyurethan-Elastomer (PUR)
Eingesetzt beim Schneiden, Bohren und Strecken von Medizintechnik-Schläuchen.
PTFE
Gleitfähiges Schlauchmaterial für Katheteranwendungen, bearbeitbar auf den Maschinen.
EPDM
Elastomeres Schlauchmaterial, auch für das Greifer-Prinzip der Cut MT GZ geeignet.
Silikone
Weiche Schläuche mit geringer Eigenstabilität für die präzise Verarbeitung.
PET
Material für das maschinelle Strecken von Schläuchen mit der CAL2.
NiTinol
Werkstoff für Stents, der für höhere Oberflächenqualität elektropoliert wird.
Edelstahl
Verwendet für Gehäuseoberseiten, Spulen und als Material für Metall-Rohre und stahlverstärkte Schläuche.
Standorte
Reutlingen-Mittelstadt
DEHauptsitz, Entwicklung und Produktion
- Werkstoffe
- Kunststoffe (PA, PE, PU, PUR, PTFE, EPDM, Silikone), NiTinol, Edelstahl
- Elektropolieranlage Avantgarde
- Stent Polier-/Ätzanlage HS-Wet
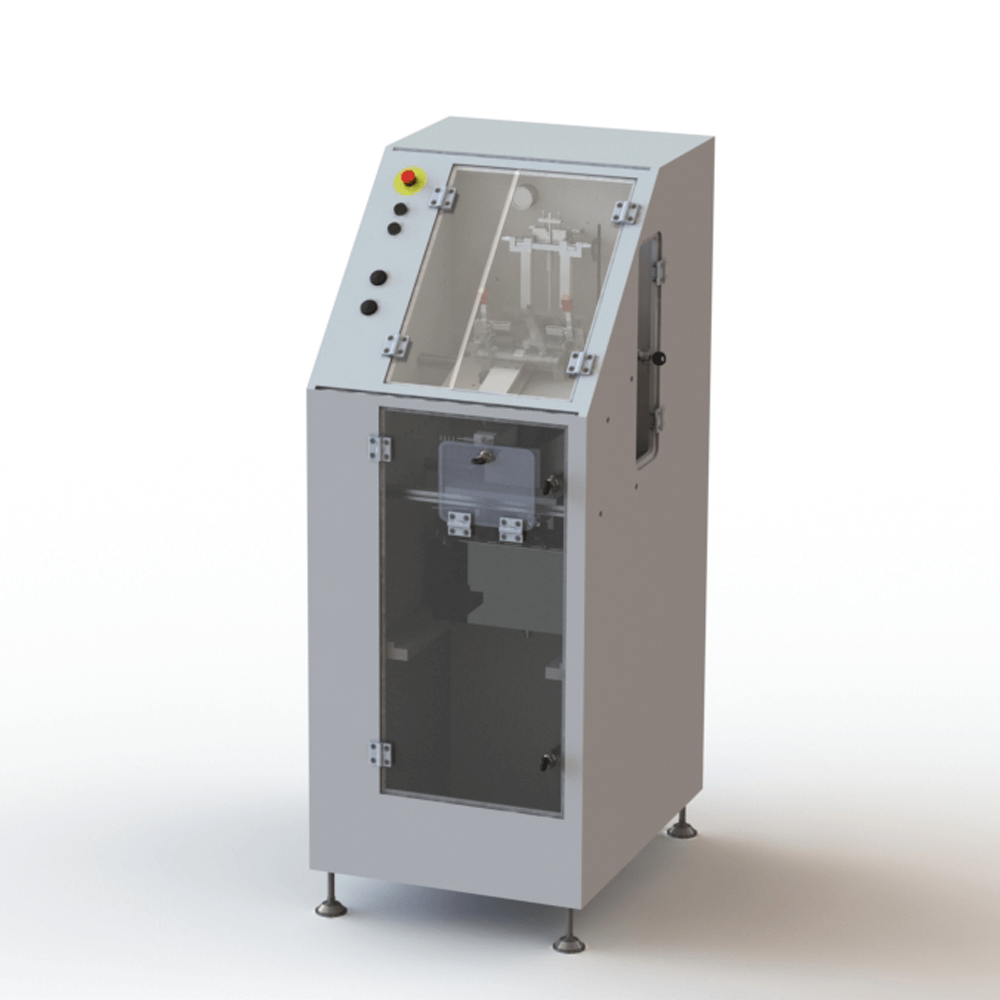
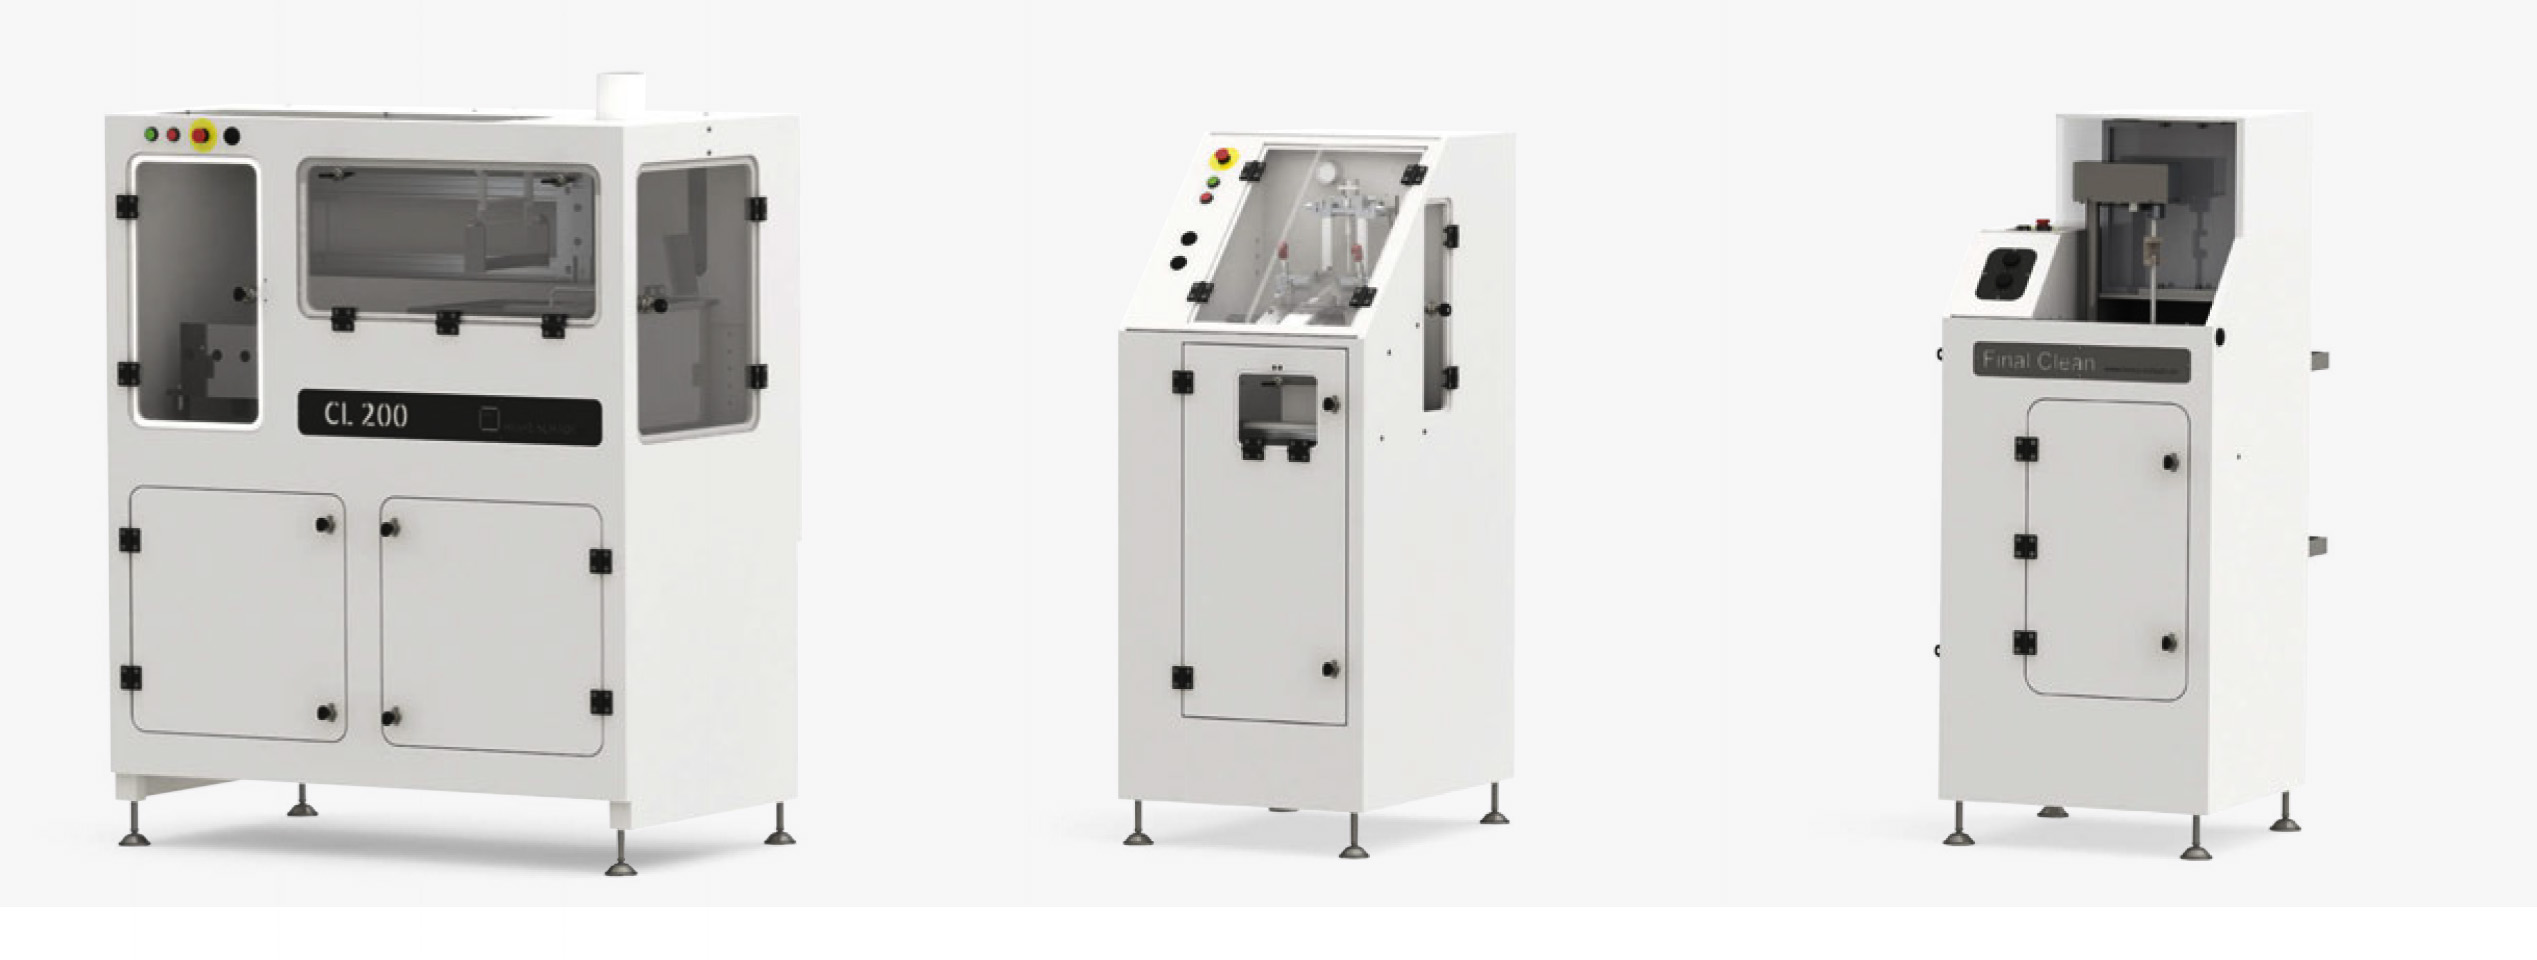
- Nasschemische Reinigungsanlage CL 200
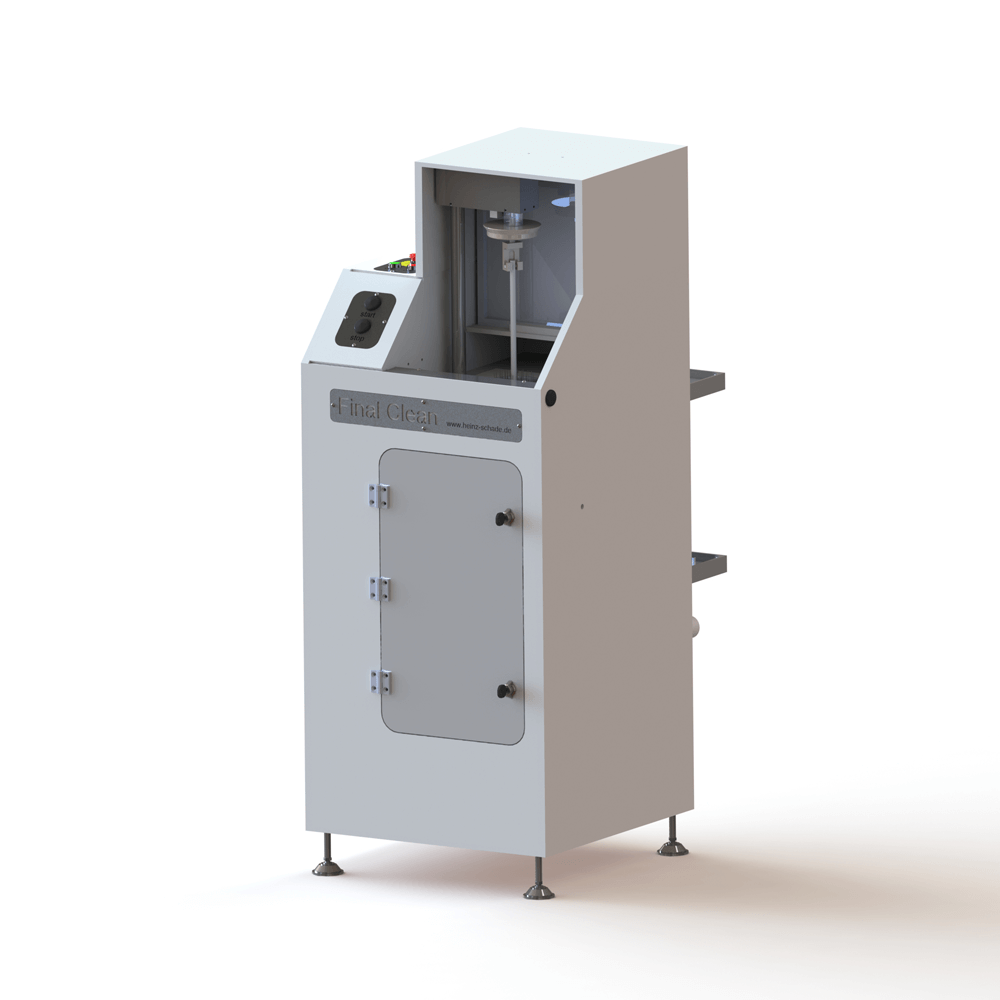
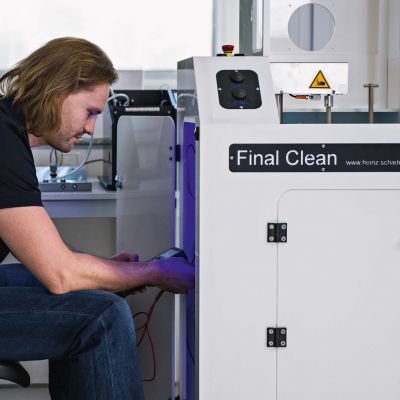
- Reinigungsanlage Final Clean
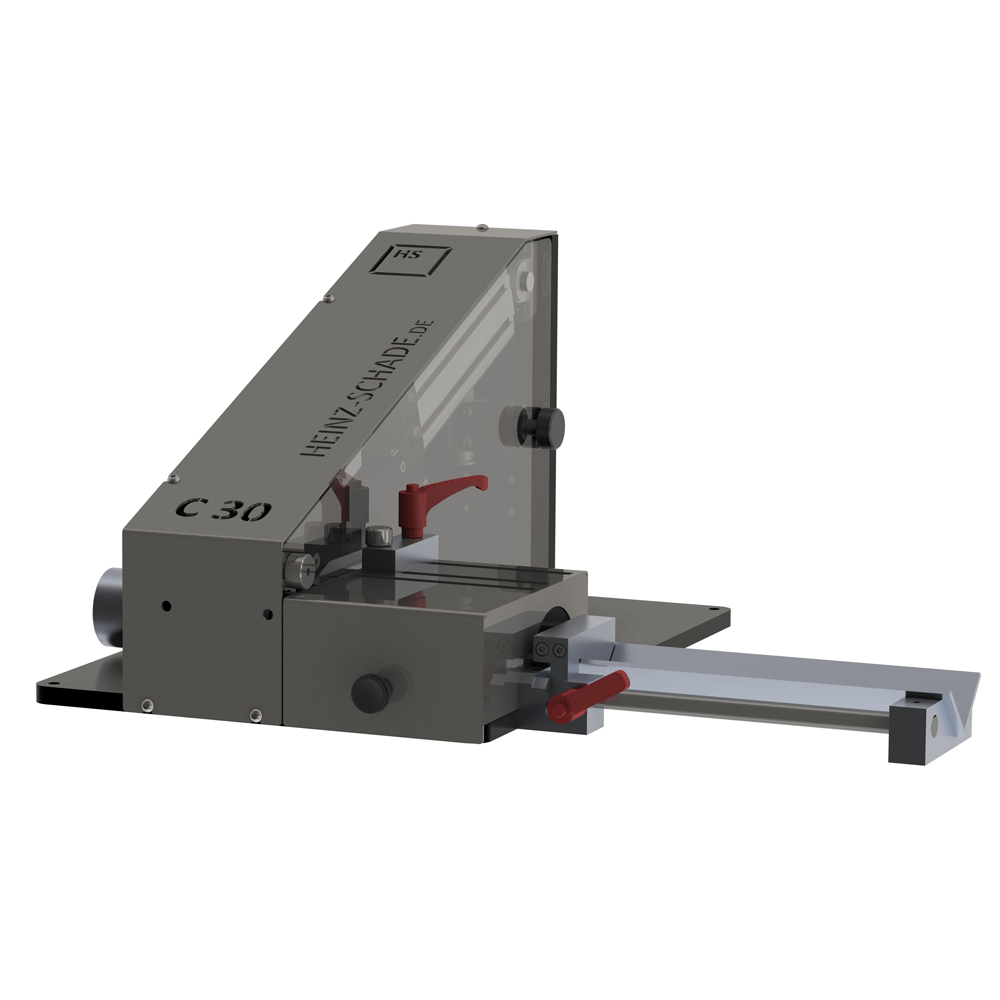
- Schlauchschneidemaschinen C 30/C 100/C 200, Cut Box, AC 30/60/100
- Schlauchbohrmaschine Kiwi
- Schlauchstreckmaschine CAL2
- Schlauchziehmaschine Gemini
- Ballonformmaschinen BF 208-300/BF 209
- Crimpmaschine Crimpmaster 3
- Rundknetanlage Roma 3
- Schweißmaschine IR4
- Radialkrafttester RF 200
- Druck- und Lecktestgerät Druleck 2
- Zug- und Friktionstester DLF 380
Maschinen und Bauteile
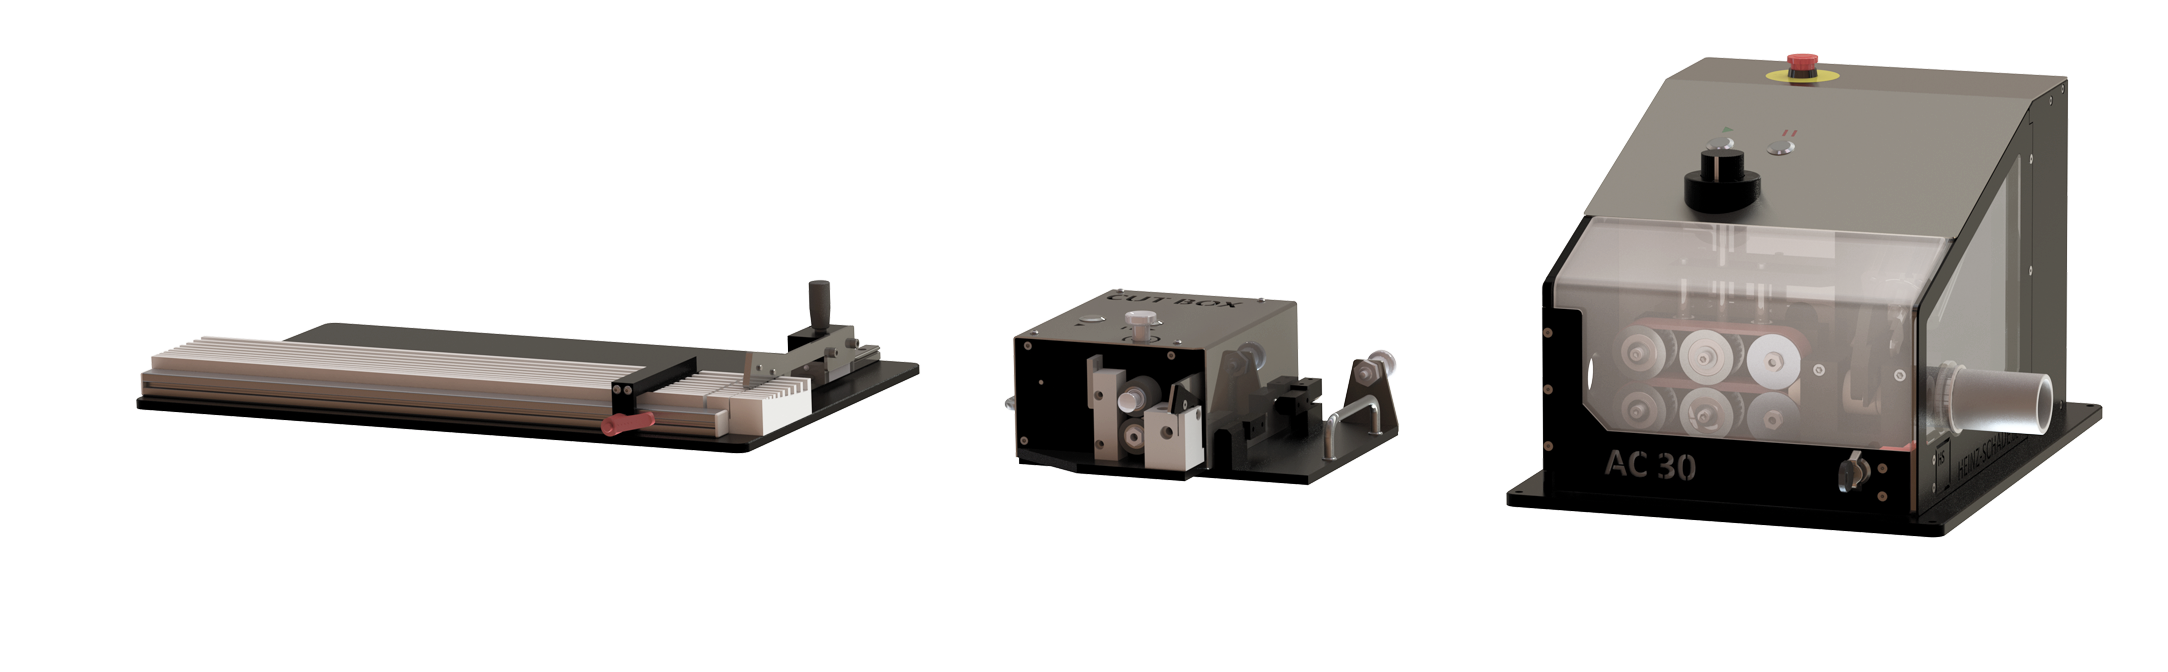
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Cleaning (Removal von Laserschlacke und Endreinigung vor Verpackung, kombiniert Sprüh- undOberfläche | – | – | – | – | – |
| Electro Polishing (Elektropolieren, für NiTinol-Stents zur Erhöhung der Oberflächenqualität)Oberfläche | – | – | – | – | NiTinol, verschiedene Materialien |
| Schlauchschneiden / Tube Cutting (manuell und automatisiert, Schneidlängen ca. 0,5 mm bis 80 m inZerspanung | – | bis 80 m (Schlauchlänge, automatisiert); | – | – | PA, PE, PU, PUR, PTFE, EPDM, Silikone, stahlverstärkte Schläuche, Metall-Rohre |
| Schlauchbohren (automatische Schlauchbohrmaschine, Reproduzierbarkeit Länge ca. 0,1 mm, Winkel <1°)Zerspanung | Länge ca. 0,1 mm, Winkel <1° | – | – | – | PA, PE, PU, PUR, PTFE, EPDM, Silikone |
| Schlauchstrecken (Schlauchstreckmaschine CAL2, erwärmt Schlauch von innen und außen fürUmformung | – | Fahrlänge 500 mm | – | – | PA, PUR, PTFE, PET |
| Ballonformen (BF 208-300: Einzelstückfertigung und Durchgehprozess für längere Schläuche, z.B.Kunststoff | – | – | – | – | vorbehandelte Schläuche |
| Crimpen (programmierbare Crimpmaschine für festes Crimpen von Stents auf Ballonkatheter)Montage | – | – | – | – | Stents, Ballonkatheter |
| Rundkneten (Rundknetanlage ROMA 3 für feine Schläuche)Umformung | – | – | – | – | – |
| Infrarotschweißen von Kunststoffschläuchen (IR4; auch Verschweißen von Hypotube und Sideport)Fügen | – | – | – | – | Kunststoffschläuche, Hypotube, Sideport |
| Druck- und Lecktest (100%ige Inline-Kontrolle von Ballons und Kathetern)Prüfung | – | – | – | – | Ballons, Katheter |
| Radialkraftmessung (schnelle und einfache Messung der Radialkraft)Prüfung | – | – | – | – | – |
| Zug- und Friktionskraft-Test (Inline Produktionstester und Entwicklung)Prüfung | – | – | – | – | – |
| Prozess- und Maschinentechnik für Stent-, Ballon- und Katheterfertigung (Entwicklung, Design undEngineering | – | – | – | – | – |
| Lohnfertigung von Produkten unter Reinraum-BedingungenMontage | – | – | – | – | – |
| Annealing process / HochvakuumglühprozessWärmebehandlung | – | – | – | – | – |
35 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Elektropolieranlage | Heinz Schade Avantgarde | – | – | – | Reutlingen, Deutschland |
| Elektropolieranlage (Stent Polieranlage/Ätzanlage) | Heinz Schade HS-Wet | – | – | – | – |
| Nasschemische Reinigungsanlage | Heinz Schade CL 200 | – | – | – | – |
| Reinigungsanlage | Heinz Schade Final Clean | – | – | – | – |
| Manuelle Schneidvorrichtung (mehrere Schläuche gleichzeitig) | Heinz Schade Cut MT | – | 1-30 mm | – | – |
| Manuelle Schlauchschneidemaschine | Heinz Schade C 30 | – | Schlauchdurchmesser 1-30 mm; Anschlag bis 2 m | – | – |
| Manuelle Schneidemaschine | Heinz Schade C 100 | – | 5-100 mm (Seite) / ca. 1-100 mm (Details) | – | – |
| Manuelle Schlauchschneidemaschine | Heinz Schade C 200 | – | 10-200 mm; Länge 1400 mm, optional Dorn bis 650 mm | – | – |
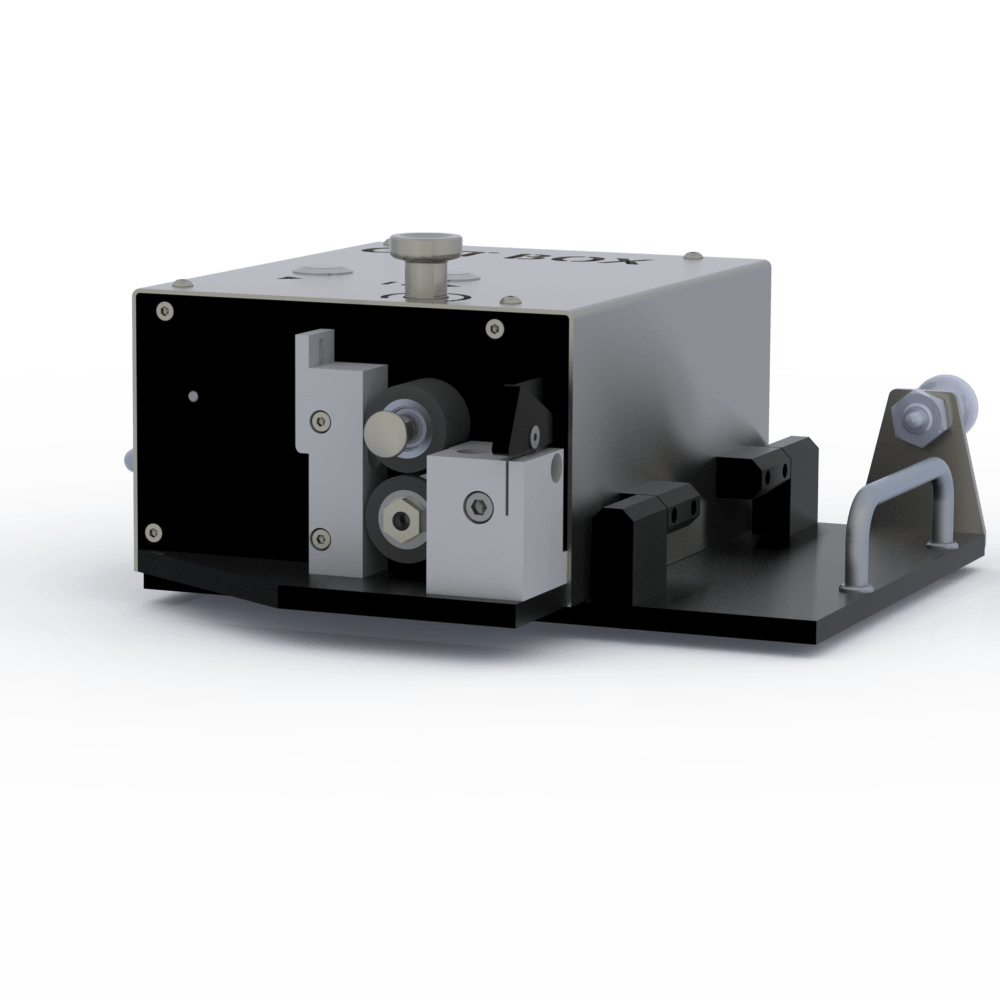
| Softwaregesteuerte Schneidemaschine | Heinz Schade Cut Box | – | 0,3-10 mm; Länge ca. 0,5 mm bis ca. 80 m in 0,01-mm-Schritten | – | – |
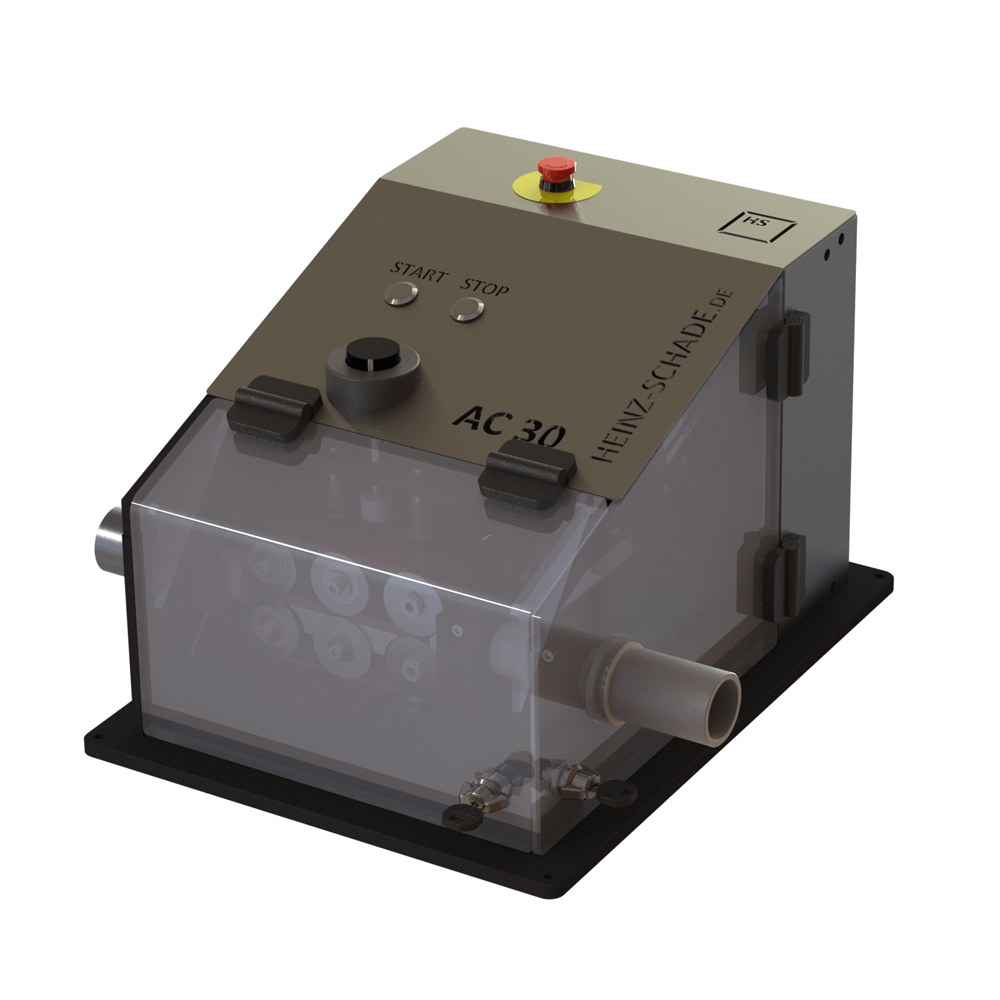
| Automatische Schlauchschneidemaschine | Heinz Schade AC 30 | – | 1-30 mm; Länge ca. 0,5-80 mm/80 m in 0,01-mm-Schritten; Vorschub 0-34 m/sec; 330x450x320 mm, 22 kg | – | – |
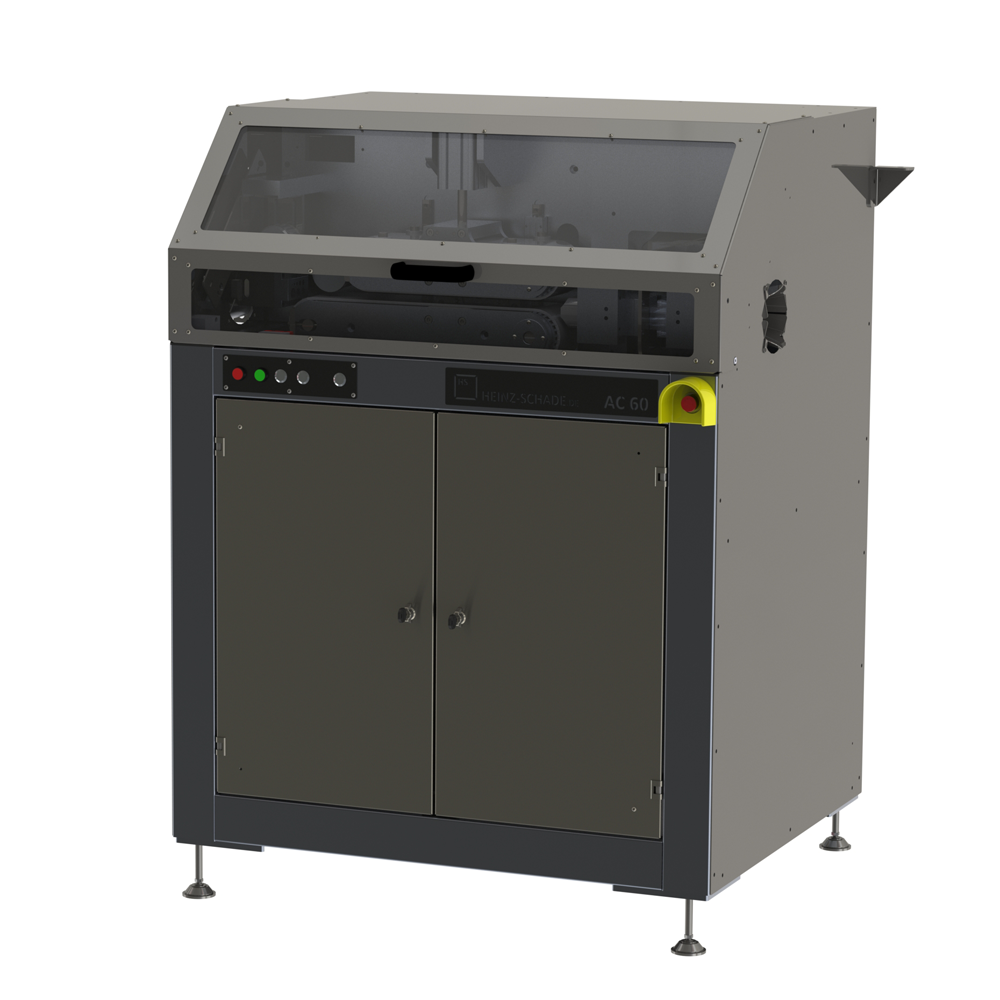
| Automatische Schlauchschneidemaschine | Heinz Schade AC 60 | – | 1-60 mm; Vorschub 0-60 m/sec; 961x800x1450 mm, 250 kg | – | – |
| Automatische Schlauchschneidemaschine | Heinz Schade AC 100 | – | 1-100 mm; Vorschub 0-60 m/sec; 961x800x1450 mm, 300 kg | – | – |
| Softwaregesteuerte Schneidemaschine (Greifer-Prinzip) | Heinz Schade Cut MT GZ 8 | – | 1-8 mm; Länge ca. 25-500 mm in 0,01-mm-Schritten | – | – |
| Softwaregesteuerte Schneidemaschine (Greifer-Prinzip) | Heinz Schade Cut MT GZ 26 | – | 1-26 mm; Länge ca. 25-500 mm | – | – |
| Schlauchsäge (für stahlverstärkte Schläuche, Metall-Rohre, rotierendes Rundmesser) | Heinz Schade CS 50 | – | 1-50 mm; Anschlag 1 m | – | – |
| Abroller (Unwinder) | Heinz Schade Abroller/Haspel | – | – | – | – |
| Automatischer Abroller (Unwinder) | Heinz Schade Winder 230 / Automatic Unwinder | – | – | – | – |
| Aufwickler (Rewinder) | Heinz Schade AHA 500 | – | – | – | – |
| Edelstahl-Spule | Heinz Schade VA Spule | – | – | – | – |
| Externer Bandvorschub (tube feeder) | Heinz Schade BV30 | – | – | – | – |
| Ballonformmaschine | Heinz Schade BF 208-300 | – | – | – | – |
| Ballonformmaschine | Heinz Schade BF 209 | – | – | – | – |
| Crimpmaschine | Heinz Schade Crimpmaster 3 | – | – | – | – |
| Druck- und Leck-Testgerät | Heinz Schade Druleck 2 | – | – | – | – |
| Schweißmaschine (Infrarotheizung, Kunststoffschläuche, Hypotube, Sideport) | Heinz Schade IR4 | – | – | – | – |
| Schlauchbohrmaschine | Heinz Schade Kiwi | – | Bohrer 0,1-3 mm; 200x350x220 mm, 7,5 kg | – | – |
| Schlauchbohrmaschine mit Linear- und Drehachse | Heinz Schade Kiwi und KX-100 | – | 260x350x400 mm, 11 kg | – | – |
| Portalbohrmaschine (mehrere Schläuche, mehrere Bohrköpfe möglich) | Heinz Schade 3AX 1S | – | 1210x700x1000 mm, 50 kg | – | – |
| Schlauchstreckmaschine | Heinz Schade CAL2 | – | Schlauchdurchmesser 0,5-8 mm; Fahrlänge 500 mm; 800x200x300 mm, 19 kg | – | – |
| Schlauchziehmaschine | Heinz Schade Gemini | – | zwei Achsen | – | – |
| Radialkrafttester | Heinz Schade RF 200 | – | – | – | – |
| Rundknetanlage | Heinz Schade Roma 3 | – | – | – | – |
| Zug- und Friktionstester | Heinz Schade DLF 380 | – | – | – | – |
| Stent-Prüf Zubehör (manuelle Überprüfung unter dem Mikroskop) | Heinz Schade Stent Roller | – | – | – | – |
| Hochvakuumglühprozess-Anlage | Heinz Schade | – | – | – | – |
Zusatzleistungen
Qualität
Das Unternehmen legt nach eigenen Angaben Wert auf 100 % Qualitätskontrolle aller Produkte. Die Prozessdaten der Maschinen werden softwaregestützt dokumentiert und ermöglichen eine vollständige Chargenrückverfolgbarkeit.
| Nachweis | Reutlingen-Mittelstadt |
|---|---|
| 100 % Qualitätskontrolle (Eigenangabe) | |
| Chargenrückverfolgbarkeit per Software |
Historie
- 1999
Gründung des Familienunternehmens in Reutlingen bei Stuttgart