Ist das Ihr Unternehmen? Profil übernehmen
Hersteller von Förderketten, Kettenrädern und Verschleißteilen für die Schüttgutfördertechnik mit eigener Wärmebehandlung.
HEKO Ketten GmbH
Wickede (Ruhr) · Fröndenberg · Wuppertal · Neuler · Beijing · MumbaiNeu auf Amplifa
Über HEKO Ketten GmbH
Die HEKO Ketten GmbH ist ein seit 1917 bestehender Hersteller von Ketten und Verschleißteilen für die Schüttgutfördertechnik. Am Stammsitz Wickede (Ruhr) sowie in Fröndenberg und Wuppertal fertigt das Unternehmen auf rund 45.000 m² Produktionsfläche Rundstahlketten, Zentralketten, Doppelstrang-Becherwerksketten, Buchsenförderketten, Gabellaschenketten, Ofenketten, Kettenräder, Befestigungselemente und komplette Baugruppen für Förderanlagen. Kernkompetenzen sind die Kettenschmiede sowie eine eigene Wärmebehandlung mit Einsatzhärtung, Induktivhärtung, Vergütung, Nitrierverfahren und Vakuumwärmebehandlung inklusive Niederdruckaufkohlung mit Hochdruckgasabschreckung (Modulthermanlage). Werkstoffe sind vor allem Stahl und Einsatzstähle wie 15 CrNi 6. Abnehmer sind Kraftwerksindustrie, Müllverbrennungsanlagen, Zement- und Schüttgutindustrie; im Bereich hitzebeständiger Drehofenketten ist HEKO Marktführer. Darüber hinaus bietet das Unternehmen Lohnwärmebehandlung, Produktentwicklung mit FE-Simulation sowie Inspektion, Montage und Wartung von Förderanlagen an.
- Standort
- Wickede (Ruhr)
- Verfahren
- Schmieden (Kettenschmiede, Rundstahlkettenfertigung am Schmiedefeuer, Handschmiede), Einsatzhärtung, Induktivhärtung / induktives Randschichthärten, Vergütung, Nitrieren, Nitrocarburieren, Voroxidieren, Nachoxidieren
- Werkstoffe
- Einsatzstähle, 15 CrNi 6, Rundstahl, Einsatzhärtung, Niederdruckaufkohlung / Vakuumwärmebehandlung, Induktivhärtung, Nitrierverfahren (Nitrieren, Nitrocarburieren, Vor-/Nachoxidieren), Vergütung
- Zertifikate
- ISO 9001, ISO 14001, ISO 45001, ISO 50001:2011, Zertifizierung des deutschen Zolls, ISO 50001
- Gegründet
- 1917
- Branchen
- Schüttgutindustrie, Kraftwerksindustrie (Kohlekraftwerke), Müllverbrennungsanlagen, Zementindustrie, Schifffahrt/Marine (historisch)
- 01
Schmieden/Kettenfertigung
- 02
Zerspanung (Kettenräder, Antriebs- und Spanneinheiten)
- 03
Wärmebehandlung (Einsatzhärtung, Induktivhärtung, Vergütung, Nitrieren,
- 04
Montage von Baugruppen und Antriebseinheiten
- 05
Inspektion, Montage und Wartung von Förderanlagen
Werkstoffe und Wärmebehandlungsverfahren
Rundstahl
Grundwerkstoff der handgeschmiedeten Rundstahlketten seit der Unternehmensgründung.
Einsatzstähle
Werkstoffbasis für Einsatzhärtung und verschleißfeste Randschichten an Förderketten.
15 CrNi 6
Einsatzstahl für die Niederdruckaufkohlung mit Hochdruckgasabschreckung in der Vakuumkammerofenanlage.
Einsatzhärtung
Erhöht die Verschleißfestigkeit von Ketten; Oberflächenhärte von mindestens 800 HV an Förderketten.
Niederdruckaufkohlung / Vakuumwärmebehandlung
Verzugsarme, maßbeständige Härtetechnik; Chargengröße 1.000 x 600 x 750 mm, max. 800 kg, max. 1.250 °C.
Induktivhärtung
Partielles Randschichthärten von Bauteilen bis 1.000 mm Durchmesser und 700 mm Höhe.
Nitrierverfahren (Nitrieren, Nitrocarburieren, Vor-/Nachoxidieren)
Verschleiß- und Korrosionsschutz bis 750 °C Arbeitstemperatur; Chargen bis 1.100 x 1.500 x 900 mm und 2.500 kg.
Vergütung
Wärmebehandlungsverfahren zur Einstellung von Festigkeit und Zähigkeit.
Standorte
Wickede (Ruhr)
DEHauptverwaltung und Produktion
- Werkstoffe
- Stahl, Einsatzstähle
- Vakuumkammerofen Modultherm (Niederdruckaufkohlung, Heliumabschreckung, bis 800 kg, 1.250 °C)
- Induktionshärteanlage (bis 1.000 mm Durchmesser, 700 mm Höhe)
- Ofenanlage für Nitrierverfahren (bis 2.500 kg)
Fröndenberg
DEProduktion
- Werkstoffe
- Stahl
Wuppertal
DEProduktion
- Werkstoffe
- Stahl
Neuler
DEVertriebsbüro Süd
Beijing
CNVertriebsbüro (Representation Office)
Mumbai
INVertrieb (HEKO Chains India Pvt. Ltd.)
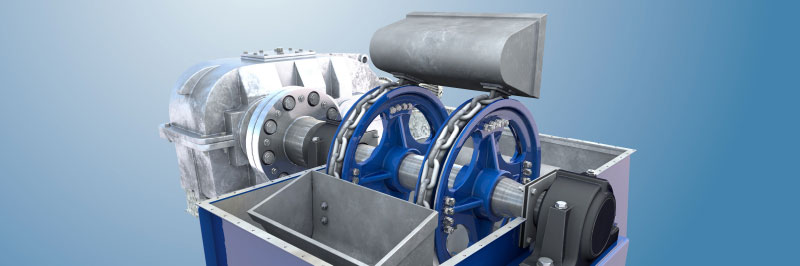
Bauteile und Komponenten
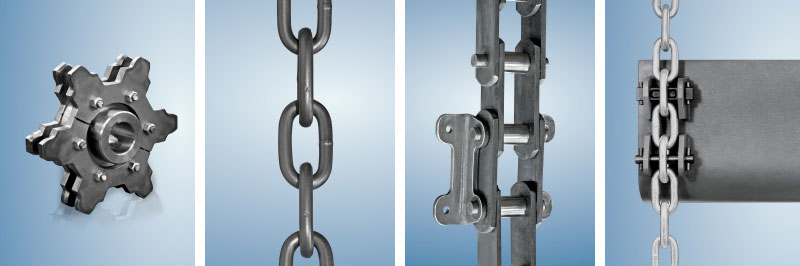
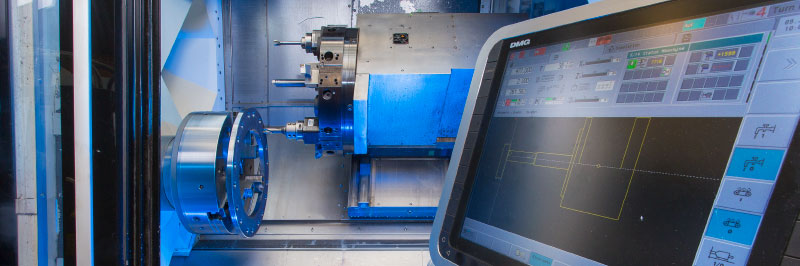
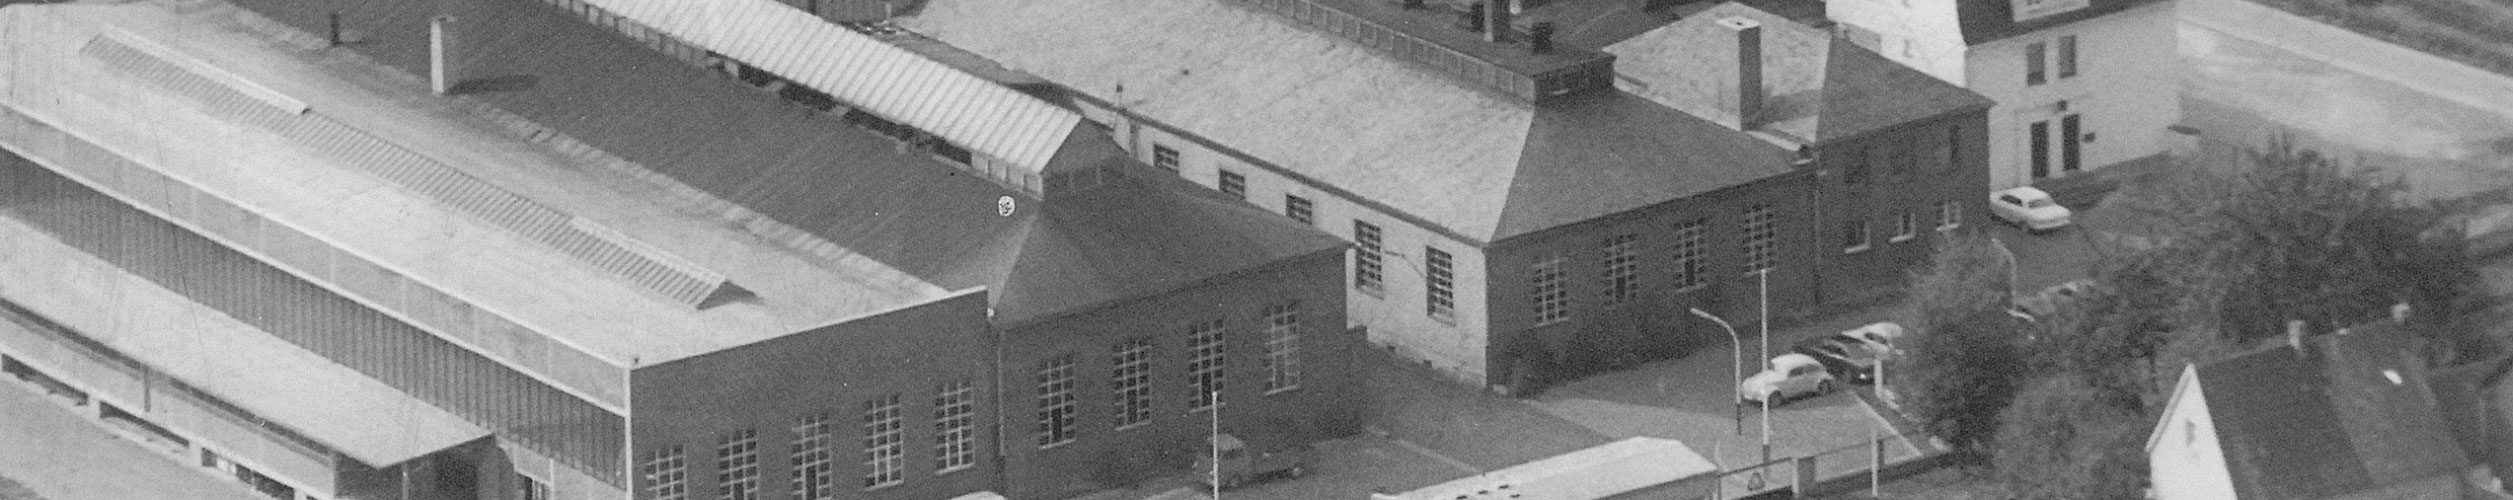
Einblicke in die Fertigung
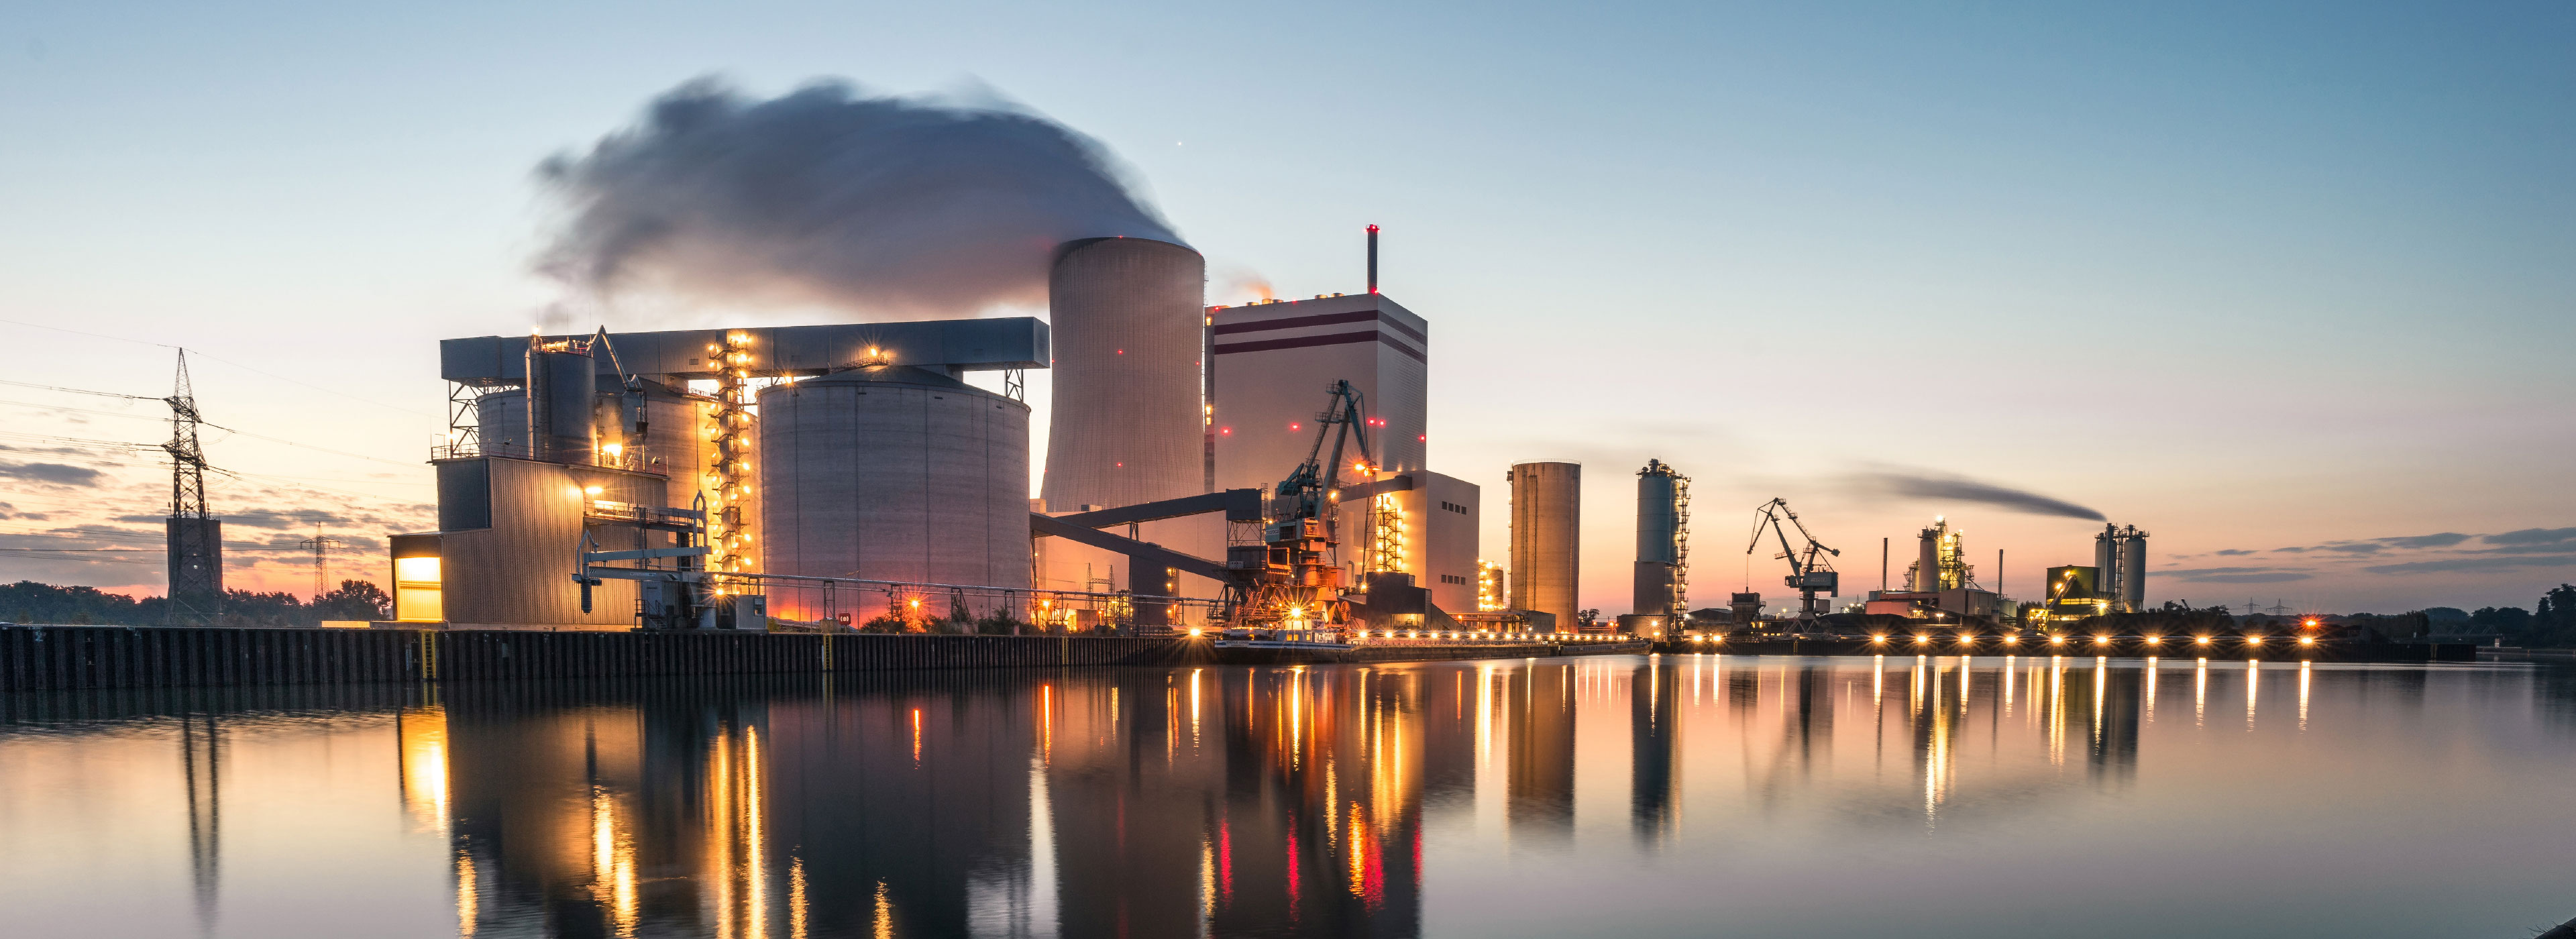
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Schmieden (Kettenschmiede, Rundstahlkettenfertigung am Schmiedefeuer, Handschmiede)Umformung | – | – | – | – | Rundstahl |
| EinsatzhärtungWärmebehandlung | – | – | 800 kg (Stückgewicht Vakuumkammerofen) | – | Einsatzstähle, 15 CrNi 6 |
| Induktivhärtung / induktives RandschichthärtenWärmebehandlung | – | 1.000 mm (Durchmesser) × 700 mm | – | – | Stahl |
| VergütungWärmebehandlung | – | – | – | – | – |
| NitrierenWärmebehandlung | – | 1.100 mm × 1.500 mm × 900 mm | 2.500 kg | – | Stahl |
| NitrocarburierenWärmebehandlung | – | 1.100 mm × 1.500 mm × 900 mm | 2.500 kg | – | Stahl |
| VoroxidierenWärmebehandlung | – | 1.100 mm × 1.500 mm × 900 mm | 2.500 kg | – | Stahl |
| NachoxidierenWärmebehandlung | – | 1.100 mm × 1.500 mm × 900 mm | 2.500 kg | – | Stahl |
| Vakuumwärmebehandlung (Niederdruckaufkohlung mit Hochdruckgasabschreckung)Wärmebehandlung | – | 1.000 mm × 600 mm × 750 mm | 800 kg | – | Einsatzstähle, 15 CrNi 6 |
| Vakuum-EinsatzhärtenWärmebehandlung | – | – | – | – | 15 CrNi 6 |
| Vakuum-HärtenWärmebehandlung | – | – | – | – | – |
| AnlassenWärmebehandlung | – | – | – | – | – |
| GlühenWärmebehandlung | – | – | – | – | – |
| Niederdruckaufkohlung als Lohnwärmebehandlung für andere Hersteller verschleißfester BauteileWärmebehandlung | – | – | – | – | – |
| Fertigung von Rundstahlketten (DIN und ENDLOS)Umformung | – | – | – | – | Rundstahl |
| Fertigung von Kettenrädern verzahnt und unverzahnt (DIN und ENDLOS)Zerspanung | – | – | – | – | Stahl |
| Fertigung von Kettenbügeln, Steckmitnehmern, Kettenschlössern, Kratzern/Mitnehmern, Umlenk- undMontage | – | – | – | – | Stahl |
| Montage und Installation von Förderanlagen inkl. Inspektion und WartungMontage | – | – | – | – | – |
| Produktentwicklung und -optimierung (FE-Simulation, Schwingungsanalyse)Engineering | – | – | – | – | – |
| Qualitätsprüfung (Verschleißmessung, betriebsinterne Prüfanlagen)Prüfung | – | – | – | – | – |
5 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Topfofenglühanlage (historisch) | – | – | – | 1939 | Wickede |
| Vakuumkammerofen mit Heliumabschreckung (Modulthermanlage, Niederdruckaufkohlung/Hochdruckgasabschre | Modultherm | – | 1.000 x 600 x 750 mm Chargengröße, max. 800 kg, max. 1.250 °C | – | – |
| Induktionshärteanlage | – | – | Nutzmaße bis 1.000 mm Durchmesser und 700 mm Höhe | – | – |
| Ofenanlage für Nitrierverfahren (Nitrieren bis 750 °C) | – | – | 1.100 x 1.500 x 900 mm Chargengröße, max. 2.500 kg | – | – |
| Härterei mit mehreren Öfen (historisch) | – | – | – | 1943 | Wickede |
Zusatzleistungen
Qualität
HEKO arbeitet mit einem integrierten Management-System: Das Qualitätsmanagement ist gemäß ISO 9001 zertifiziert, dazu bestehen Zertifizierungen nach ISO 14001, ISO 45001 und ISO 50001:2011 sowie eine Zertifizierung des deutschen Zolls. Qualität wird seit 1929 durch betriebsinterne Prüfanlagen gesichert, historisch auch durch externe Prüfung bei Klassifikationsgesellschaften.
| Nachweis | Wickede (Ruhr) | Fröndenberg | Wuppertal |
|---|---|---|---|
| ISO 9001 | |||
| ISO 14001 | |||
| ISO 45001 | |||
| ISO 50001 |
Historie
- 1917
Gründung einer Schmiede durch Hermann Koch in Wickede mit 8 Mitarbeitern; Fertigung von Rundstahlketten am Schmiedefeuer.
- 1922
Erweiterung um eine zweite Betriebsstätte an der Eisenbahnstraße in Wickede.
- 1929
Der Standort Eisenbahnstraße wird Hauptsitz; Aufnahme der Ankerstegketten-Produktion mit externer Qualitätsprüfung und ersten betriebsinternen Prüfanlagen.
- 1936
Kapazitätserweiterung des Handschmiedebetriebs; Ankerstegketten bis 70 mm Durchmesser.
- 1939
Erste Experimente zur Einsatzhärtung in einer Topfofenglühanlage zur Verbesserung der Verschleißfestigkeit.
- 1943
Errichtung einer Härterei mit mehreren Öfen für die Einsatzhärtung von Ketten.
- 1945
Wiederaufnahme der Produktion nach Genehmigung der alliierten Militärbehörden.
- 1955
Tod des Gründers Hermann Koch; Sohn Franz-Josef Koch übernimmt das Unternehmen.
- 1959
Gründung eines Versorgungswerks zur betrieblichen Altersversorgung der Mitarbeiter.