Ist das Ihr Unternehmen? Profil übernehmen
Sondermaschinenbau für isobare Doppelbandpressen sowie Muster- und Serienfertigung im eigenen Technologiepark
HELD Technologie GmbH
78647 Trossingen (Hauptsitz, Fertigung, Technologiepark 1 und 2)Neu auf Amplifa
Über HELD Technologie
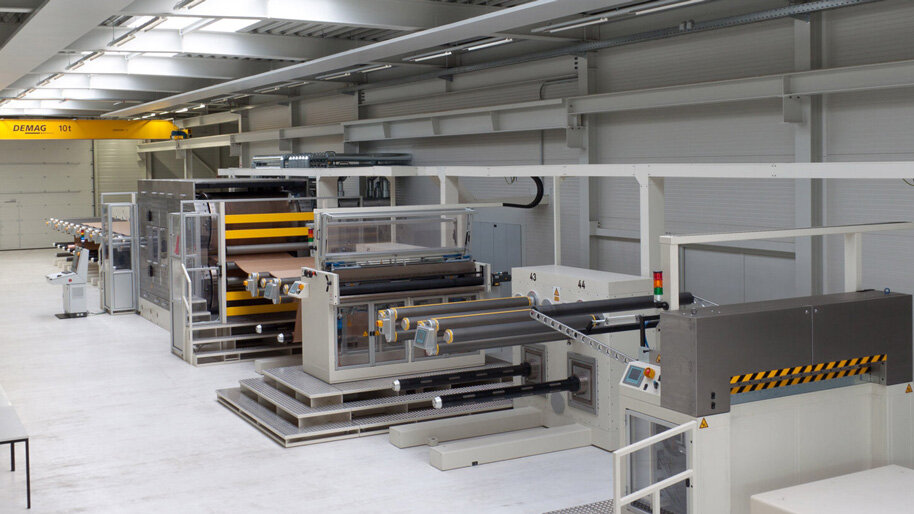
Die HELD Technologie GmbH ist ein international tätiges Maschinenbauunternehmen mit Sitz in Trossingen in der Region Schwarzwald-Baar. Kernkompetenz ist die Entwicklung und Herstellung kontinuierlicher, isobarer Hochleistungs-Doppelbandpressen für den Sondermaschinenbau, die weltweit unter anderem zur Fertigung von HPL/CPL-Dekorlaminaten, Batterie- und Brennstoffzellenkomponenten, Organoblechen, Prepregs sowie ballistischen Verbundplatten eingesetzt werden. Die Anlagen arbeiten kontinuierlich mit isobarem Flächendruck bis 80 bar und Prozesstemperaturen bis 400 °C; verarbeitet werden Rollen- und Plattenmaterial, Pulver und Granulat. Im eigenen Technologiepark stehen Mietanlagen für Testläufe, Materialentwicklung, Musterproduktion und Serienfertigung zur Verfügung, ergänzt durch Besäumung, Querschneiden und Verpackung. Das 1949 als Polierwerkstatt für Uhrengehäuse gegründete Familienunternehmen wird in vierter Generation von Till Held und Matthias Fisel geführt und beliefert über Vertriebspartner in China, Japan und Taiwan Kunden weltweit.
- Standort
- Trossingen
- Verfahren
- Kontinuierliches isobares Pressen (Doppelbandpresse): Laminieren, Kompaktieren (Verdichtung von Vliesen/Geweben, z. B. GDL aus Carbonvlies), Konsolidieren (Organosheets, Bipolarplatten, Verbundwerkstoffe), Glätten (Oberflächenveredelung), Herstellung von HPL/CPL-Dekorlaminaten (kontinuierlich, 30–70 bar, 150–200 °C, CPL 0,3–0,5 mm, HPL, Laminierung von Batteriekomponenten (Separator, ESL, Mono-Cell, 90–130 °C, 10–60 bar), Herstellung von Brennstoffzellen-/Elektrolyseur-Komponenten (PEM, MEA, GDL, BPP), Rolle-zu-Rolle / Bogen / Granulat-zu-Rolle/Bogen-Verarbeitung bis 400 °C und 80 bar
- Werkstoffe
- Polyethylen (PE), Polypropylen (PP), Polystyrol (PS), Polyvinylchlorid (PVC), Tepex® (faserverstärkter Thermoplast-Verbund), Carbonfasern / Carbongewebe (CFK), Glasfaserverstärkter Kunststoff (GFK), Aramid (Meta-Aramid)
- Gegründet
- 1949
- Branchen
- Elektronik & Consumer Goods, Wasserstoff, Brennstoffzelle und Elektrolyse, Batterien (Lithium-Ionen, Natrium-Ionen, Feststoff), Automotive, Luft- und Raumfahrt, Bau / Gebäudetechnik
- 01
Material- und Verfahrensentwicklung
- 02
Konstruktion und Bau der Doppelbandpresse
- 03
Musterproduktion und Testläufe im Technologiepark
- 04
Serienfertigung im Auftrag
- 05
Besäumen, Querschneiden, Verpacken
- 06
Anlagen-Service, Wartung und Schulung
Materialien und Verfahren
Isobare Doppelbandpresse (kontinuierliches Pressen)
Kontinuierliches Laminieren, Kompaktieren, Konsolidieren und Glätten unter isobarem Flächendruck bis 80 bar und Temperaturen bis 400 °C.
HPL- und CPL-Laminate
Kontinuierliche Herstellung von Dekorlaminaten aus Kraftpapier und melaminharzimprägnierten Dekorpapieren, CPL 0,3–0,5 mm und HPL 0,7–1,2 mm.
Polyvinylchlorid (PVC)
Verarbeitung von PVC-Folien und Granulat zu Möbel- und Bodenbelägen sowie Innenausbau-Oberflächen.
Standardthermoplaste (PE, PP, PS)
Vielseitig einsetzbare Thermoplaste für Folien, Laminate und Verbundmaterialien in Automotive und Konsumgütern.
Carbon- und Glasfaserverbund (CFK/GFK, Prepregs, Organobleche)
Kontinuierliche Fertigung faserverstärkter Thermoplaste für Leichtbauteile in Automotive, Luft- und Raumfahrt.
Tepex® (faserverstärkter Thermoplast-Verbund)
Verarbeitung von Organoblechen für struktur- und designrelevante Bauteile im Automobilinnenraum.
Aramid- und UHMWPE-Gewebe
Hochfeste Gewebe für ballistische Platten, Schutzwesten, Schutzhelme und Fahrzeugpanzerungen.
Kupferkaschiertes Laminat (FCCL)
Kontinuierliche Herstellung von Leiterplattenmaterialien für Elektronik inklusive Low-Dk/Df-Laminaten für 5G.
Separator, ESL, Mono-Cell (Batteriekomponenten)
Laminierung von PE/PP- und Non-woven-Separatoren mit Elektroden bei 90–130 °C und 10–60 bar.
PEM, MEA, GDL, Bipolarplatten (Wasserstofftechnik)
Kontinuierliche Fertigung von Membranen und Komponenten für Brennstoffzellen und Elektrolyseure.
Organofolie mit recycelten Kohlenstofffasern
Fertigung von Folien aus recycelten Carbonfasern, ausgezeichnet mit dem AVK-Innovationspreis 2010.
Stahlbänder (Pressenbänder)
Service und Aufarbeitung von Stahlbändern inklusive maschineller Oberflächenreinigung und Schadensbeseitigung.
Standorte
Trossingen
DEHauptsitz, Fertigung, Technologiepark 1 und 2
- Losgröße
- Musterproduktion und Serienfertigung
- Werkstoffe
- Kunststoffe, Faserverbund, Laminate, Batterie- und Brennstoffzellenkomponenten
- Isobare Doppelbandpresse HAILEY (neue Generation, 2024)
- Doppelbandpresse Heather 4 (Breite 0,8 m, bis 80 bar, bis 400 °C)
- Doppelbandpresse Heather 5 (Breite 1,5 m, bis 80 bar, bis 400 °C)
- Ab- und Aufwickler
- Besäumung
- Querschneideanlage
- Verpackung
Bauteile und Halbzeuge
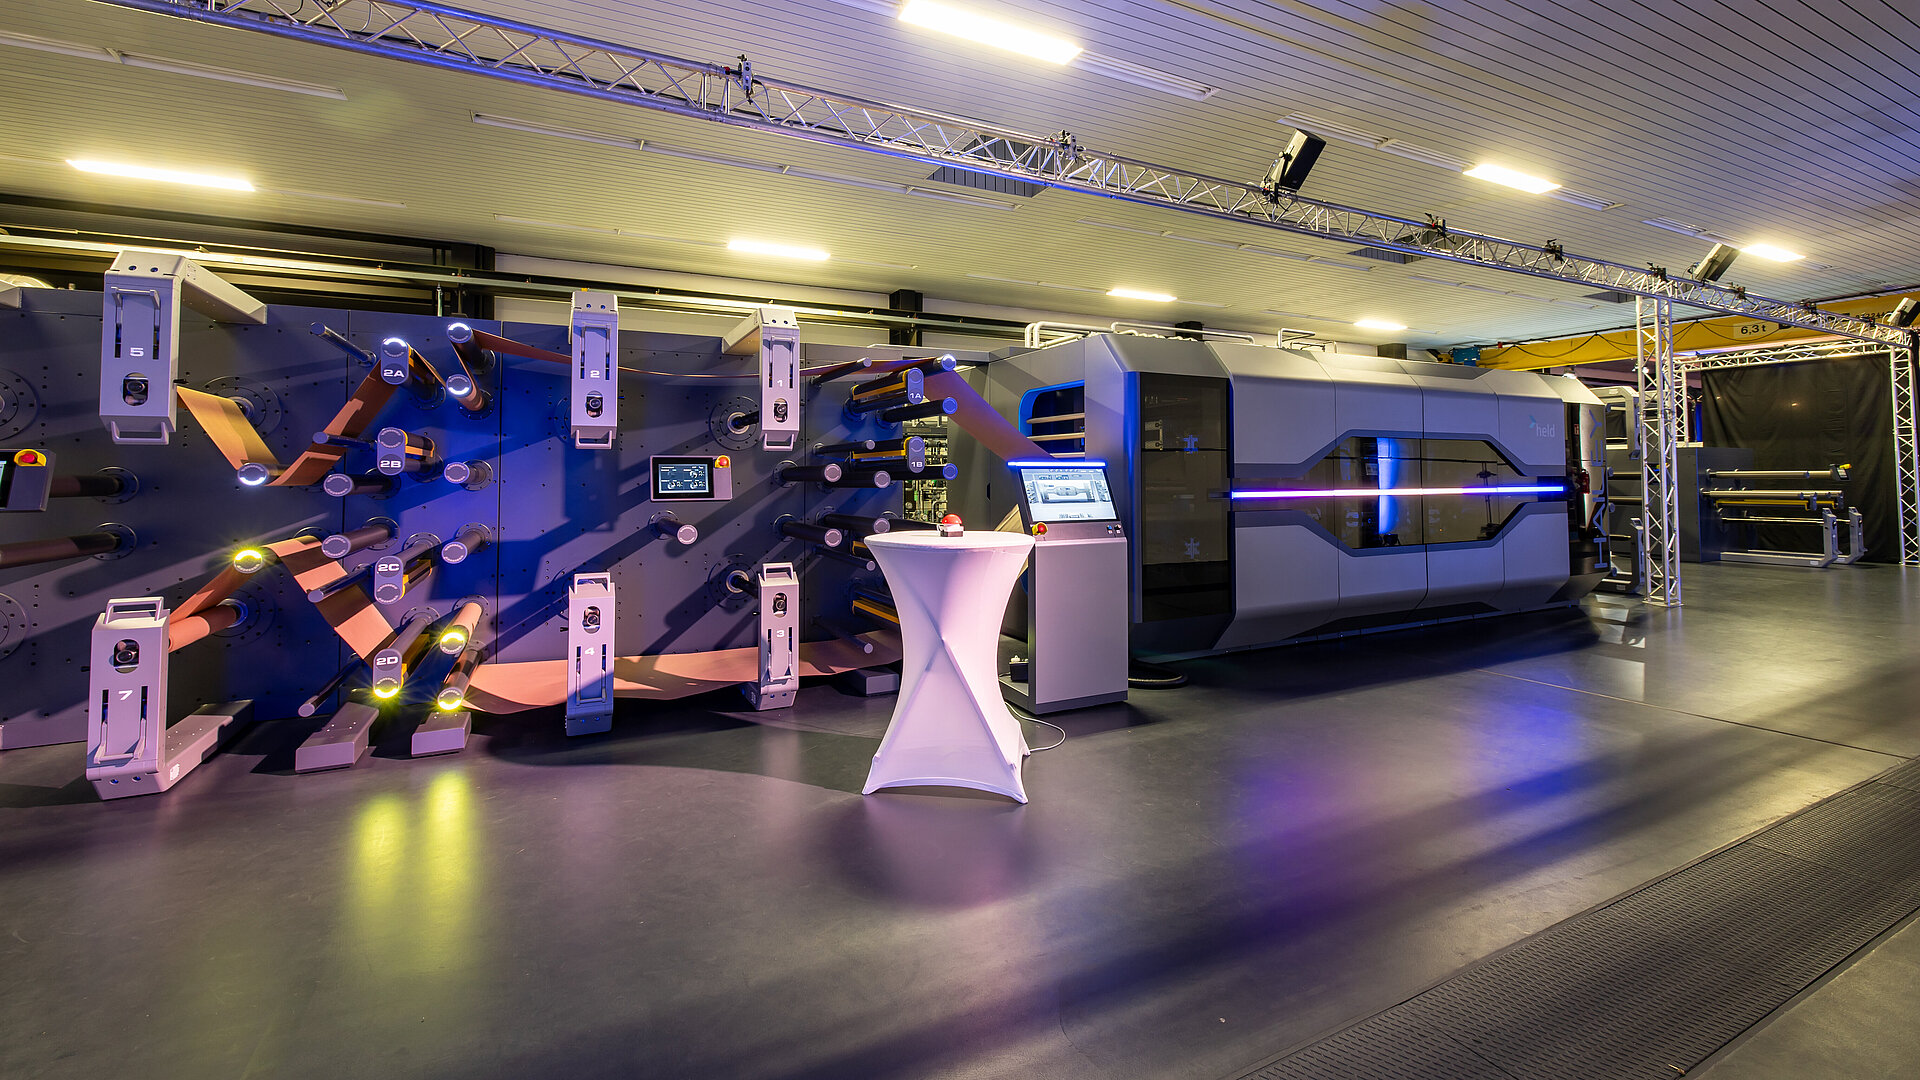
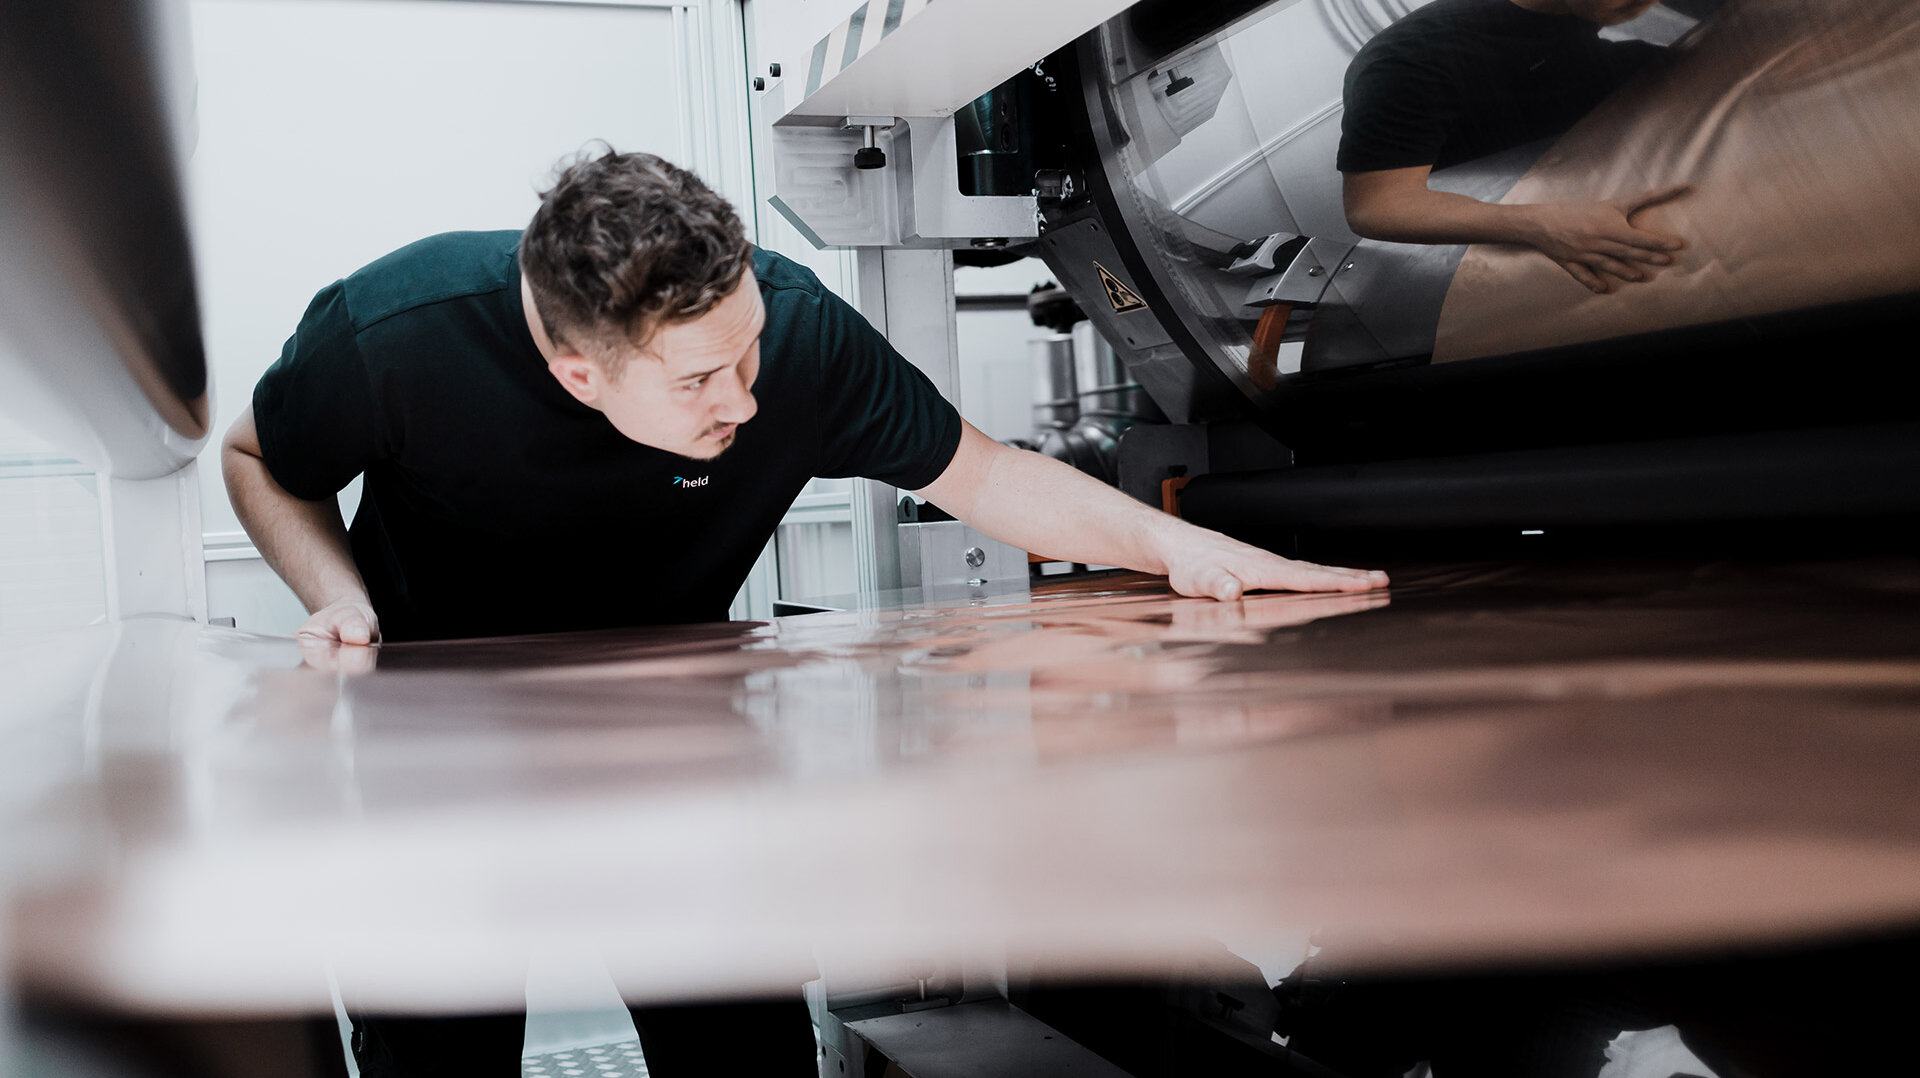
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Kontinuierliches isobares Pressen (Doppelbandpresse): LaminierenKunststoff | – | bis 1,6 m (Technologiepark) | – | Muster – Serienfertigung | HPL/CPL-Laminate, PVC, Thermoplaste, Prepregs, Organobleche, Folienverbunde |
| Kompaktieren (Verdichtung von Vliesen/Geweben, z. B. GDL aus Carbonvlies)Kunststoff | – | – | – | – | Carbonvliese, UHMWPE-Gewebe, Aramid |
| Konsolidieren (Organosheets, Bipolarplatten, Verbundwerkstoffe)Kunststoff | – | – | – | – | Glasfasergewebe, Carbonfasergewebe, Thermoplast-Matrix, Harze |
| Glätten (Oberflächenveredelung)Oberfläche | – | – | – | – | Dekorlaminate, Funktionsschichten |
| Herstellung von HPL/CPL-Dekorlaminaten (kontinuierlich, 30–70 bar, 150–200 °C, CPL 0,3–0,5 mm, HPLKunststoff | – | – | – | – | Kraftpapier, melaminharzimprägnierte Dekorpapiere, PVC |
| Laminierung von Batteriekomponenten (Separator, ESL, Mono-Cell, 90–130 °C, 10–60 bar)Kunststoff | – | – | – | – | PE/PP-Separatoren, Non-woven-Separatoren (Aramid/Keramik), Graphit, Silizium, LFP/NMC/NCA/LCO/LMO, Kupferfolie, Aluminiumfolie |
| Herstellung von Brennstoffzellen-/Elektrolyseur-Komponenten (PEM, MEA, GDL, BPP)Kunststoff | – | – | – | – | PFSA-Folien, Katalysatorschichten (CCM), Carbonvlies, Glas-/Carbongewebe |
| Rolle-zu-Rolle / Bogen / Granulat-zu-Rolle/Bogen-Verarbeitung bis 400 °C und 80 barKunststoff | – | bis 1,6 m | – | – | Rollenmaterial, Plattenmaterial, Pulver, Granulat |
| Besäumen und Querschneiden (Zuschneiden von Pressmaterial in Platten)Zerspanung | – | – | – | – | Laminate, Verbundmaterialien |
| Zuschneiden, Bohren und Fräsen von Composite-Halbzeugen; Verkleben und VernietenZerspanung | – | – | – | – | carbonfaserverstärkte Thermoplaste |
7 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Isobare Doppelbandpresse (neue Generation) | HELD Technologie GmbH HAILEY | – | – | 2024 | Technologiepark Trossingen |
| Isobare Doppelbandpresse | HELD Heather 4 | – | Breite 0,8 m; bis 80 bar; bis 400 °C | 2010 | Technologiepark Trossingen |
| Isobare Doppelbandpresse | HELD Heather 5 | – | Breite 1,5 m; bis 80 bar; bis 400 °C | – | Technologiepark Trossingen |
| Isobare Doppelbandpresse (Mietanlagen im Technologiepark) | HELD Heather 1 / Heather 2 | – | – | 1989 | Technologiepark 1 Trossingen-Schura |
| Doppelbandpresse (Größte Hochtemperatur-/Hochdruck-Anlage) | HELD Heather 3 | – | – | 2007 | Technologiepark 1 Trossingen-Schura |
| Querschneideanlage | – | – | – | – | Technologiepark Trossingen |
| Ab- und Aufwickler (Peripherie) | – | – | – | – | Technologiepark Trossingen |
Zusatzleistungen
Referenzkunden
Historie
- 1949
Adolf Held gründet eine Polierwerkstatt für Uhrengehäuse in Trossingen-Schura.
- 1958
Bau einer hydraulischen Presse für Uhrengehäuse aus Sägemehl – Einstieg in den Maschinenbau.
- 1963
Entwicklung von Montagemaschinen für Küchenmöbelkorpusse; Kunden sind unter anderem Alno und Miele.
- 1975
Markteinführung der ersten isobaren Doppelbandpresse inklusive luftgestütztem Druckkissen.
- 1989
Bau des Technologieparks 1 in Trossingen-Schura mit den Mietanlagen Heather 1 und Heather 2.
- 1998
Verkauf der Doppelbandpresse Heather 1.
- 2002
Till Held und Richard Fisel übernehmen als dritte Generation die Firmenführung.
- 2007
Inbetriebnahme der Doppelbandpresse Heather 3 im Technologiepark 1.
- 2010
Installation von Heather 4, Verkauf von Heather 3; AVK-Innovationspreis Umwelt für Organofolien aus recycelten Kohlenstofffasern.
- 2012
Eröffnung des Technologieparks 2 mit der weltweit größten Hochtemperatur- und Hochdruck-Doppelbandpresse.
- 2017
Auslieferung der breitesten Doppelbandpresse (2,24 m Breite, 4,1 m Reaktionszone) und der ersten isobaren Presse für formatfreie HPL-Produktion bis 1,2 mm.
- 2021
Richard Fisel geht in den Ruhestand; Matthias Fisel wird neben Till Held Geschäftsführer (vierte Generation).
- 2024
75-jähriges Firmenjubiläum (HELDDays) und Release der neuen Maschinengeneration mit der Doppelbandpresse HAILEY.