Ist das Ihr Unternehmen? Profil übernehmen
Fertigung von Drück-, Stanz-, Zieh- und Pressteilen sowie Laserzuschnitten und Schweißbaugruppen aus Blech.
Helmut Rübsamen GmbH & Co. KG
Bad Marienberg · Eichenstruth · LangenbachNeu auf Amplifa
Über Rübsamen
Die Helmut Rübsamen GmbH & Co. KG ist ein internationaler Metallverarbeiter mit Sitz im Westerwald und über 60 Jahren Erfahrung in der spanlosen Metallverarbeitung und Baugruppenfertigung. Das Unternehmen fertigt jährlich Millionen von Blechteilen: Metalldrückteile, Stanzteile, Ziehteile und Pressteile sowie Laserzuschnitte und Schweißbaugruppen aus Stahl, Edelstahl, Aluminium und Buntmetallen. Die Leistungen umfassen die gesamte Wertschöpfungskette von der Konstruktion und Entwicklung über den hauseigenen Werkzeug- und Formenbau bis zur Serienfertigung, Oberflächenbehandlung mit Partnern und Baugruppenmontage. Zum Einsatz kommen unter anderem Drückmaschinen für Ronden bis 1200 mm Durchmesser, Hydraulikpressen bis 6300 kN, 2D- und 3D-Laseranlagen sowie 14 Schweißroboter. Zu den Kunden zählen OEMs und Tier-1-Zulieferer aus Maschinen- und Anlagenbau, Energie- und Klimatechnik, Land- und Baumaschinen, Feuerfest-Industrie, Transport und Logistik sowie Gebäudeausstattung. Fertigungsstandorte sind Bad Marienberg, Eichenstruth und Langenbach.
- Standort
- Bad Marienberg
- Verfahren
- Metalldrücken, Tiefziehen, Stanzen, Kanten (Abkanten/Gesenkbiegen), Schweißen (Widerstands-, Schutzgas-, Abbrennstumpf-, Laser-, Bolzenschweißen; Hand- und, Laserschneiden (2D und 3D), Mechanische Bearbeitung (Drehen, Bohren, Fräsen, Hobeln, Sägen, Schleifen, Reiben), Baugruppenmontage (MAG-/WIG-Schweißen, Punkten, Kleben, Verschrauben, Bördeln, Schwabbeln)
- Werkstoffe
- Stahl / Fe-Stahl, Edelstahl / VA-Stahl, Aluminium, Kupfer, Messing, Zink, Buntmetalle / Buntmetalllegierungen, Unlegierte und legierte Stähle
- Zertifikate
- DIN EN ISO 9001, DIN EN ISO 50001, DIN EN ISO 3834-3 / AD 2000-Merkblatt HP 0, Siemens Bronze Award, DIN EN ISO 3834-3 / AD 2000 HP 0
- Gegründet
- 1960
- Branchen
- Maschinen- und Anlagenbau, Energie- und Klimatechnik, Land- und Baumaschinen, Feuerfest-Industrie, Transport, Verkehr und Logistik, Gebäudeausstattung
- 01
Engineering und Konstruktion
- 02
Werkzeugkonstruktion und Werkzeugbau
- 03
Laserschneiden
- 04
Stanzen
- 05
Tiefziehen / Metalldrücken
- 06
Kanten
- 07
Mechanische Bearbeitung
- 08
Schweißen
- 09
Oberflächenbehandlung (mit Partnern)
- 10
Baugruppenmontage
Werkstoffe und Verfahren
Unlegierte und legierte Stähle
Grundwerkstoff für Stanz-, Zieh-, Drück- und Schweißteile, u. a. für Druckbehälter und Feuerfest-Komponenten.
Nichtrostende Stähle
Einsatz für korrosionsbeständige Bauteile, u. a. Druckbehälter, Feuerfest-Teile und Nahtlos-Hohlkörper.
Aluminium
Leichte Blechteile und Baugruppen, u. a. für Land-/Baumaschinen und Transport.
Kupfer
Verarbeitung beim Kanten, Tiefziehen und Drücken, u. a. für Energie- und Klimatechnik.
Messing
Buntmetall für Drück- und Kantteile in Energie- und Gebäudetechnik.
Zink
Werkstoff beim Metalldrücken mit Ronden bis 1200 mm Durchmesser.
Laserschneiden
2D-Flachbettlaser bis 4000 x 2000 mm und 3D-Laseranlagen bis 3000 x 1000 mm, Stahl bis 25 mm, Edelstahl bis 12 mm, Aluminium bis 10 mm.
Metalldrücken
Kaltumformverfahren für nahtlose, rotationssymmetrische Hohlkörper aus Ronden bis 1200 mm bei Materialstärken bis 12 mm.
Tiefziehen
Hydraulikpressen bis 6300 kN fertigen Ziehteile bis 3000 mm Länge und 2500 mm Breite.
Hand- und Roboterschweißen
Widerstands-, Schutzgas-, Abbrennstumpf-, Laser- und Bolzenschweißen mit 14 Robotern und 7 Handschweiß-Arbeitsplätzen.
Mechanische Bearbeitung
3-, 4- und 5-Achs-Bearbeitungszentren und 3-Achs-Drehzentren für Einzelteile und Klein-/Mittelserien.
Standorte
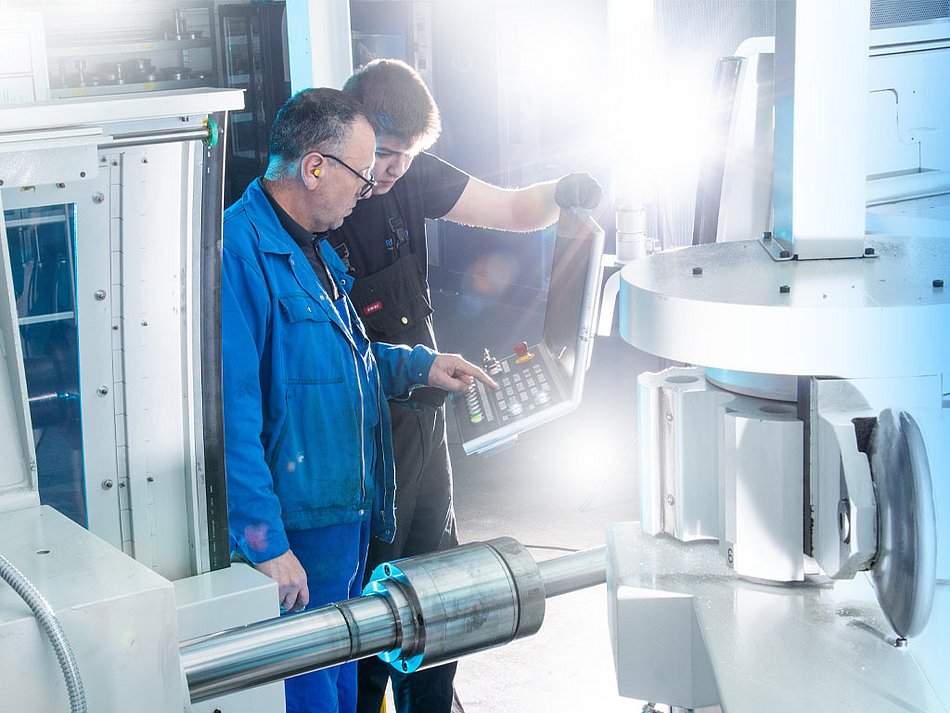
Bad Marienberg
DEHauptsitz und Werk
- Werkstoffe
- Stahl, Edelstahl, Aluminium, Buntmetalle
- Drückmaschinen
- Hydraulikpressen
- Abkantpressen
- Schweißroboter
- 2D-Flachbettlaser
- 3D-Laseranlagen
- CNC-Bearbeitungszentren
- CNC-Drehzentren
Bauteile
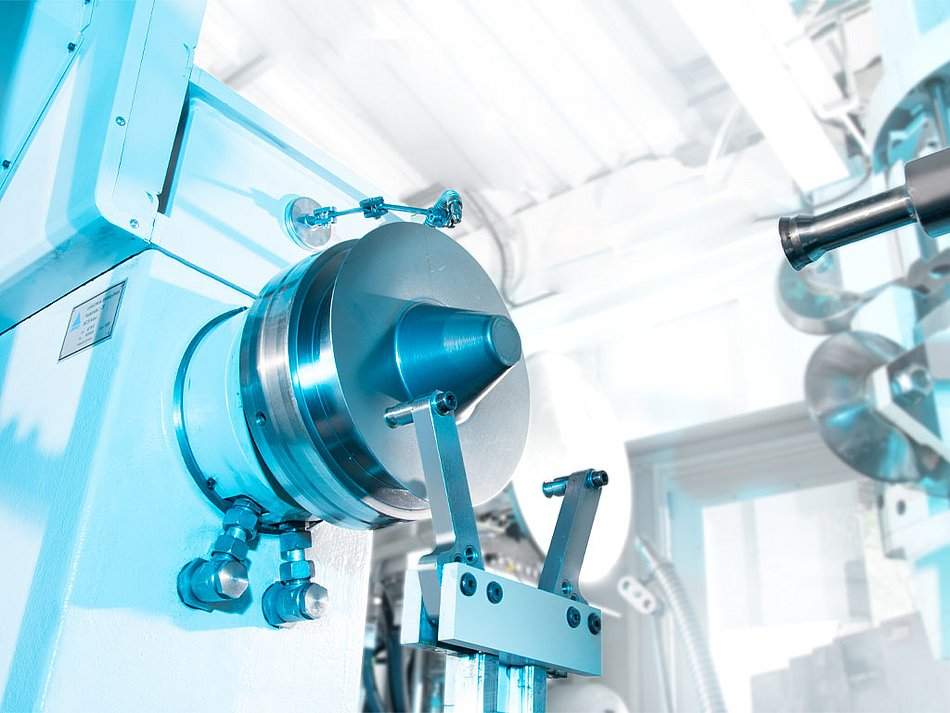
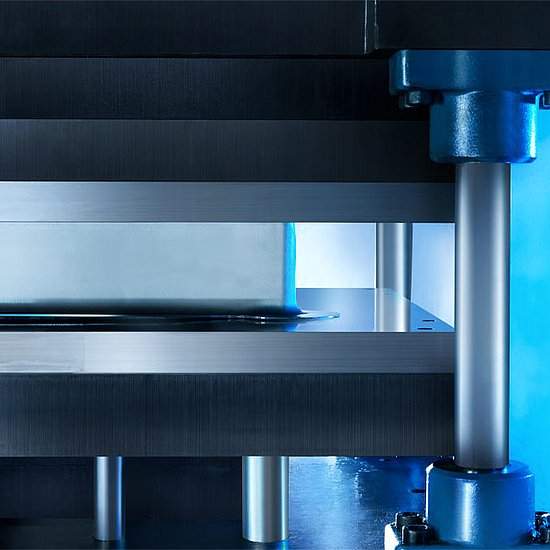
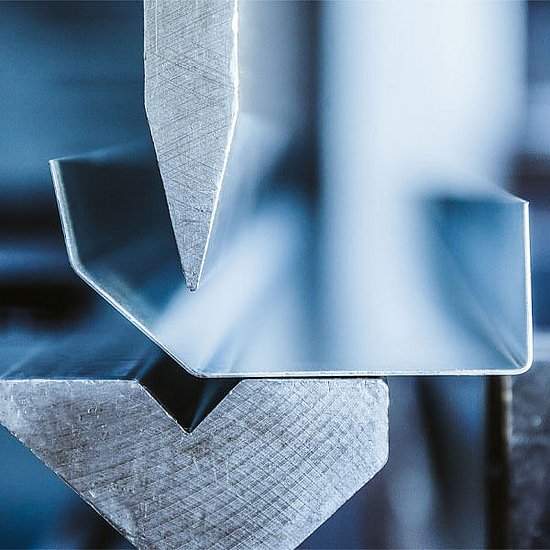
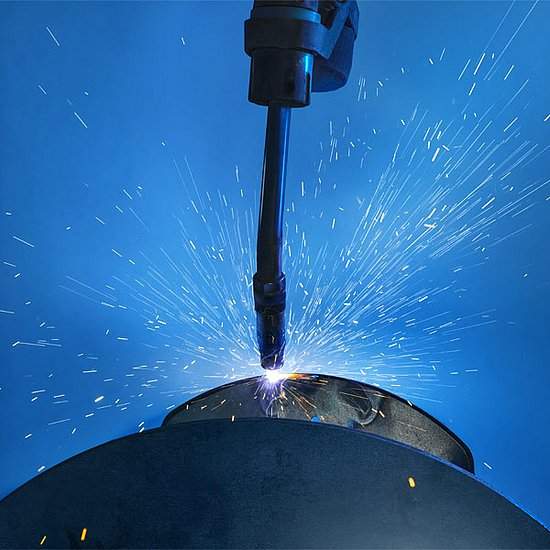
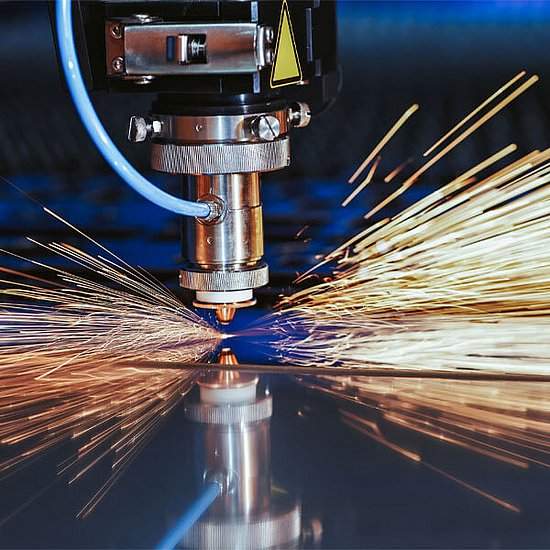
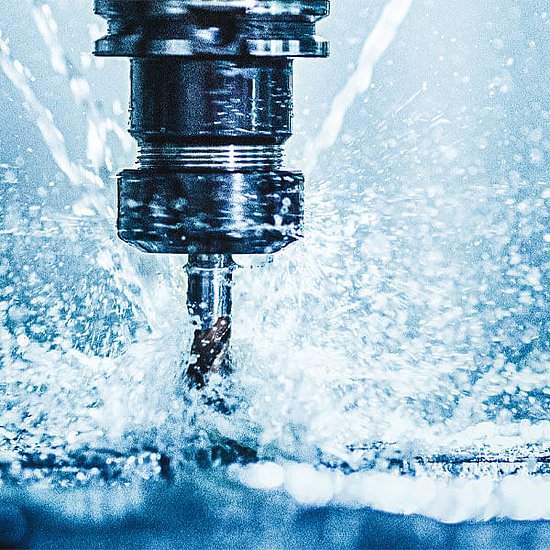
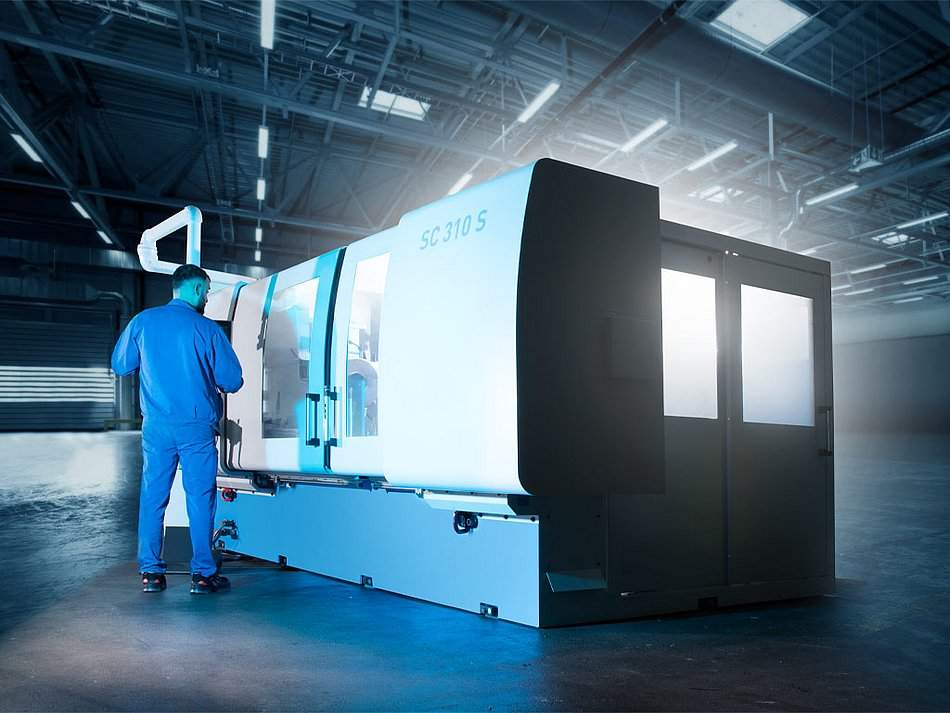
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| MetalldrückenUmformung | – | Ronden-Durchmesser bis 1200 mm | – | Prototypen, Kleinserien, Großserien | VA-Stahl, Fe-Stahl, Aluminium, Kupfer, Messing, Zink |
| TiefziehenUmformung | – | bis zu 3.000 mm × bis zu 2.500 mm | – | Prototypen bis Großserien | VA-Stahl, Fe-Stahl, Aluminium, Buntmetalle |
| StanzenUmformung | – | – | – | Einzelteile – Großserien (vom Coil) | Stahlblech, Edelstahl, Aluminium, Buntmetall |
| Kanten (Abkanten/Gesenkbiegen)Umformung | – | Kantlängen bis zu 3000 mm | – | – | Fe-Stahl, VA-Stahl, Messing, Kupfer, Aluminium |
| Schweißen (Widerstands-, Schutzgas-, Abbrennstumpf-, Laser-, Bolzenschweißen; Hand- undFügen | – | – | – | – | Edelstahl, Aluminium, Stahl |
| Laserschneiden (2D und 3D)Umformung | – | 2D max. 4.000 x 2.000 mm; 3D max. 3.000 | – | Einzelstücke – Großserien | Legierte und unlegierte Stähle (bis 25 mm), Nichtrostende Stähle (bis 12 mm), Aluminium (bis 10 mm), Buntmetalle |
| Mechanische Bearbeitung (Drehen, Bohren, Fräsen, Hobeln, Sägen, Schleifen, Reiben)Zerspanung | – | – | – | Einzelteile – Mittelserien | Stahl, Edelstahl, Kupfer, Messing, Aluminium |
| Baugruppenmontage (MAG-/WIG-Schweißen, Punkten, Kleben, Verschrauben, Bördeln, Schwabbeln)Montage | – | – | – | – | Metall |
| Werkzeugkonstruktion, -entwicklung und -bau (Stanz- und Prägewerkzeuge, Drückformen, Ziehwerkzeuge,Engineering | – | – | – | – | Stahl, Edelstahl, Aluminium |
| Oberflächenbehandlung (Verzinken, Phosphatieren, Beizen, KTL/Pulver/Nasslack-Beschichten,Oberfläche | – | – | – | – | Metall |
| Fertigung einbaufertiger Druckbehälter und Behälterkomponenten (Kessel, Verdichter,Fügen | – | – | – | – | Stahl, Edelstahl |
11 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Drückmaschinen | – | – | Rondendurchmesser bis 1200 mm, Materialstärken bis 12 mm | – | Bad Marienberg / Eichenstruth |
| Hydraulikpressen (Tiefziehen) | – | – | bis zu 6.300 kN Presskraft, Ziehteile bis 3.000 mm Länge und 2.500 mm Breite | – | – |
| Hydraulische und mechanische Pressen (Stanzen) | – | – | – | – | – |
| Abkantpressen | – | – | Materialstärken bis 8 mm, Kantlängen bis 3000 mm | – | – |
| Schweißroboter | – | 14 | – | – | – |
| Handschweiß-Arbeitsplätze | – | 7 | – | – | – |
| Schweißvorrichtungen | – | ca. 50 | – | – | – |
| 2D Flachbettlaser | namhafte Hersteller | – | max. 4.000 x 2.000 mm | – | Lasertechnik-Kompetenzzentrum |
| 3D Laseranlagen | namhafte Hersteller | – | max. 3.000 x 1.000 mm | – | Lasertechnik-Kompetenzzentrum |
| 3-, 4- und 5-Achs-Bearbeitungszentren (CNC-Fräsmaschinen) | – | – | – | – | – |
| 3-Achs-Drehzentren (CNC-Drehmaschinen) | – | – | – | – | – |
Zusatzleistungen
Referenzkunden
Qualität
Kontinuierliche variable und attributive Prüfungen durch geschultes Fachpersonal in Verbindung mit hausinterner Qualitätssicherung gewährleisten die Einhaltung der Toleranzen und die Wiederholgenauigkeit der Produktion. Als zertifizierter Schweißbetrieb (DIN EN ISO 3834-3 / AD 2000 HP 0) fertigt Rübsamen auch sicherheitsrelevante Bauteile wie Druckbehälter.
| Nachweis | Bad Marienberg |
|---|---|
| DIN EN ISO 9001 | |
| DIN EN ISO 50001 | |
| DIN EN ISO 3834-3 / AD 2000 HP 0 | |
| Siemens Bronze Award |
Historie
- 1960
Gründung des Unternehmens durch Helmut Rübsamen als Metalldrückerei
- 2006
Inbetriebnahme des Lasertechnik-Kompetenzzentrums