Ist das Ihr Unternehmen? Profil übernehmen
Entwicklung und Fertigung von Induktionsanlagen, Induktionsgeneratoren und Vakuumlötanlagen für das industrielle Erwärmen von Metallen.
IEW Induktive Erwärmungsanlagen GmbH
Gumpoldskirchen (AT) · ProduktionNeu auf Amplifa
Über IEW Induktive Erwärmungsanlagen
Die IEW Induktive Erwärmungsanlagen GmbH entwickelt und fertigt seit 1996 Induktionsanlagen für das industrielle Erwärmen von Metallen am Standort Gumpoldskirchen in Österreich. Das Programm umfasst stationäre Anlagen der TTH-Baureihe (2 bis 25 kW, 70–450 kHz), Mittel- und Hochfrequenzgeneratoren sowie Vakuumlötanlagen. Anwendungen sind unter anderem Induktionslöten, Härten, Glühen, Schmelzen, Schrumpffügen und induktives Kleben an elektrisch leitfähigen Werkstoffen wie Stahl, Edelstahl, Kupfer, Messing und Aluminium. Ergänzend bietet das Unternehmen Sondermaschinenbau, Induktor-Design und -Fertigung nach Kundenanforderung, Laborversuche und Bemusterung sowie Inbetriebnahme, Schulung, Wartung und Ersatzteile. SPS-Ablaufsteuerungen mit Rezeptverwaltung, Prozessdatenerfassung, Qualitätsdokumentation und optionalem Fernzugriff ermöglichen wiederholgenaue Erwärmungsprozesse. Kunden kommen aus der Automobilindustrie, dem Werkzeug- und Maschinenbau sowie aus Forschungseinrichtungen und Universitäten; geliefert wird nach Deutschland, Österreich, Schweiz und europaweit.
- Standort
- Gumpoldskirchen, Österreich
- Verfahren
- Induktionserwärmen (Mittel- und Hochfrequenz), Induktionslöten (Weich- und Hartlöten), Vakuumlöten, Schutzgaslöten, Induktionshärten (Randzonenhärten von Zapfen, Zahnrädern, Kanten), Induktives Glühen (Spannungsreduzierung/Gefügebeeinflussung), Schrumpffügen (Setzen/Lösen presssitzender Komponenten), Induktives Schmelzen
- Werkstoffe
- Stahl/Eisenwerkstoffe, Edelstahl (rostfreier Stahl), Kupfer, Messing, Aluminium, Spezielle Legierungen, Edelstahl
- Zertifikate
- Prozessdatenerfassung & Qualitätsdokumentation, Rezeptverwaltung, Mess- und Prüfkonzepte für Serienfreigaben, ISO 9001 (belegt)
- Gegründet
- 1996
- Branchen
- Automobilindustrie, Werkzeugbau, Maschinenbau, Forschungseinrichtungen und Universitäten
- 01
Aufgabenklärung: Bauteil, Material, Geometrie, Zieltemperaturen, Taktzeiten
- 02
Prozessauslegung: Induktor, Leistung, Frequenz, Kühlung, Temperaturmessung
- 03
Bemusterung und Laborversuche: Parameter finden, dokumentieren, verifizieren
- 04
Induktor-Design (CAD) und Induktorfertigung
- 05
Anlagenbau und Integration: Handarbeitsplatz oder Automation, Sicherheit, CE
- 06
Inbetriebnahme, Schulung, Service und Optimierung
Werkstoffe und Verfahren
Stahl/Eisenwerkstoffe
Werden induktiv gelötet, gehärtet, geglüht, geschmolzen und für Schrumpffügen eingesetzt.
Edelstahl
Geeignet für induktives Härten definierter Randzonen sowie Löten und Glühen.
Kupfer
Werkstoff für Induktoren und für induktives Erwärmen, Löten und Schmelzen.
Messing
Typischer Werkstoff für induktives Löten von Baugruppen.
Aluminium
Nichtmagnetischer Werkstoff, erwärmt über Wirbelstromverluste.
Spezielle Legierungen
Elektrisch leitfähige Sonderwerkstoffe für induktive Prozesse.
Standort
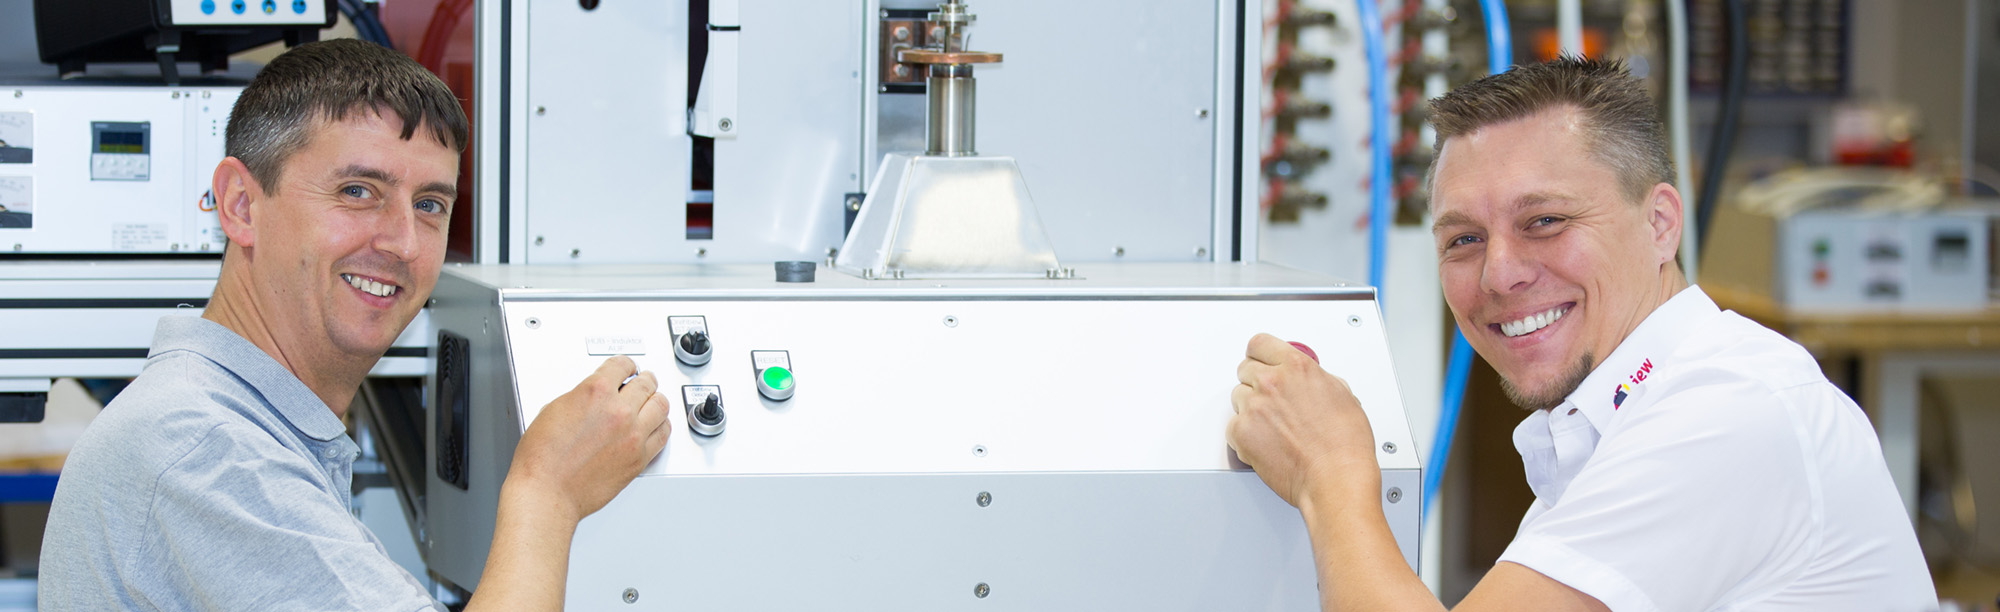
Gumpoldskirchen
ATProduktion, Labor und Sondermaschinenbau
- Werkstoffe
- Stahl, Edelstahl, Kupfer, Messing, Aluminium
- Induktionsanlagen TTH2/TTH3/TTH5/TTH8/TTH10 (70–450 kHz)
- Induktionsanlage TTH 25 (25 kW)
- Induktionsgeneratoren Mittel- und Hochfrequenz
- Vakuumlötanlage
- Kühlanlagen zur Rückkühlung
- Induktorwerkstatt
- Labor für Bemusterung und Anwendungsanalyse
Anwendungen und Anlagen
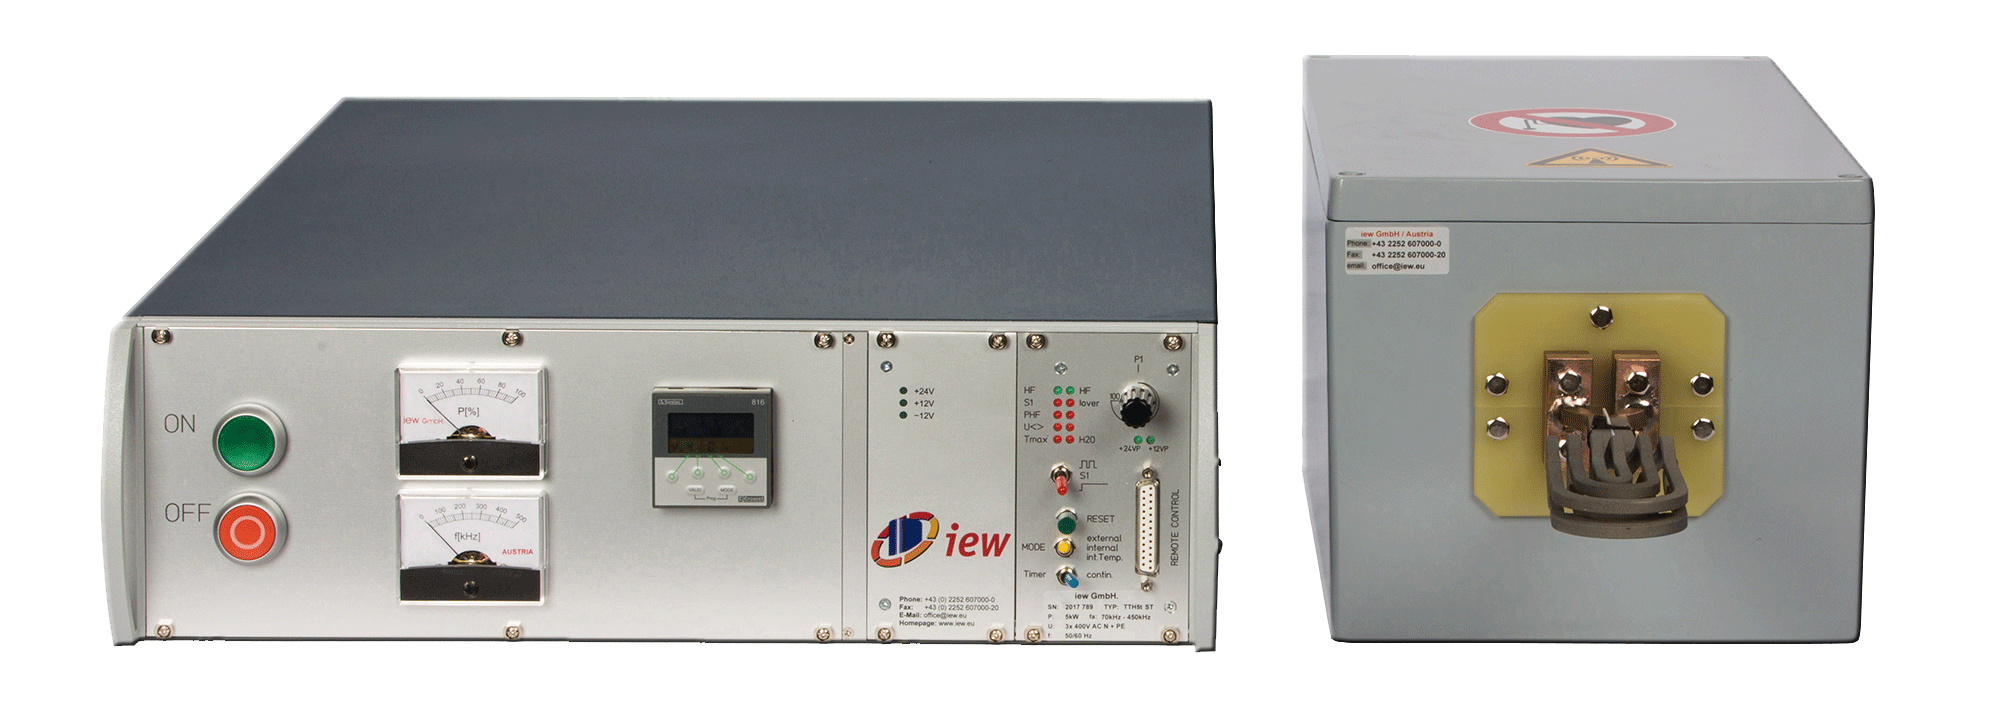
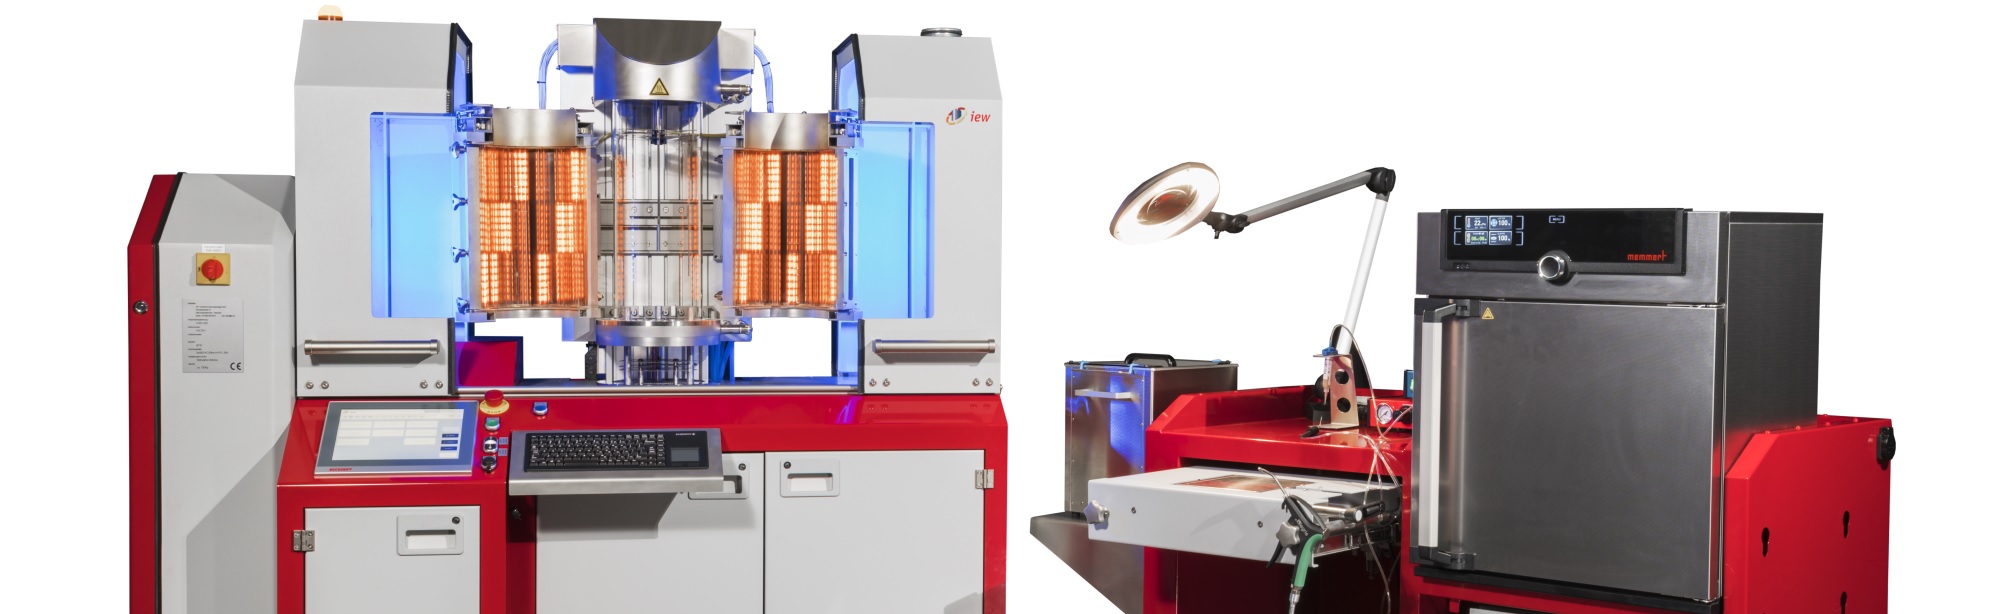
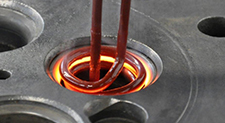
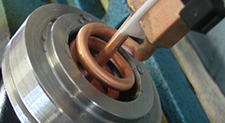
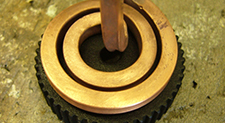
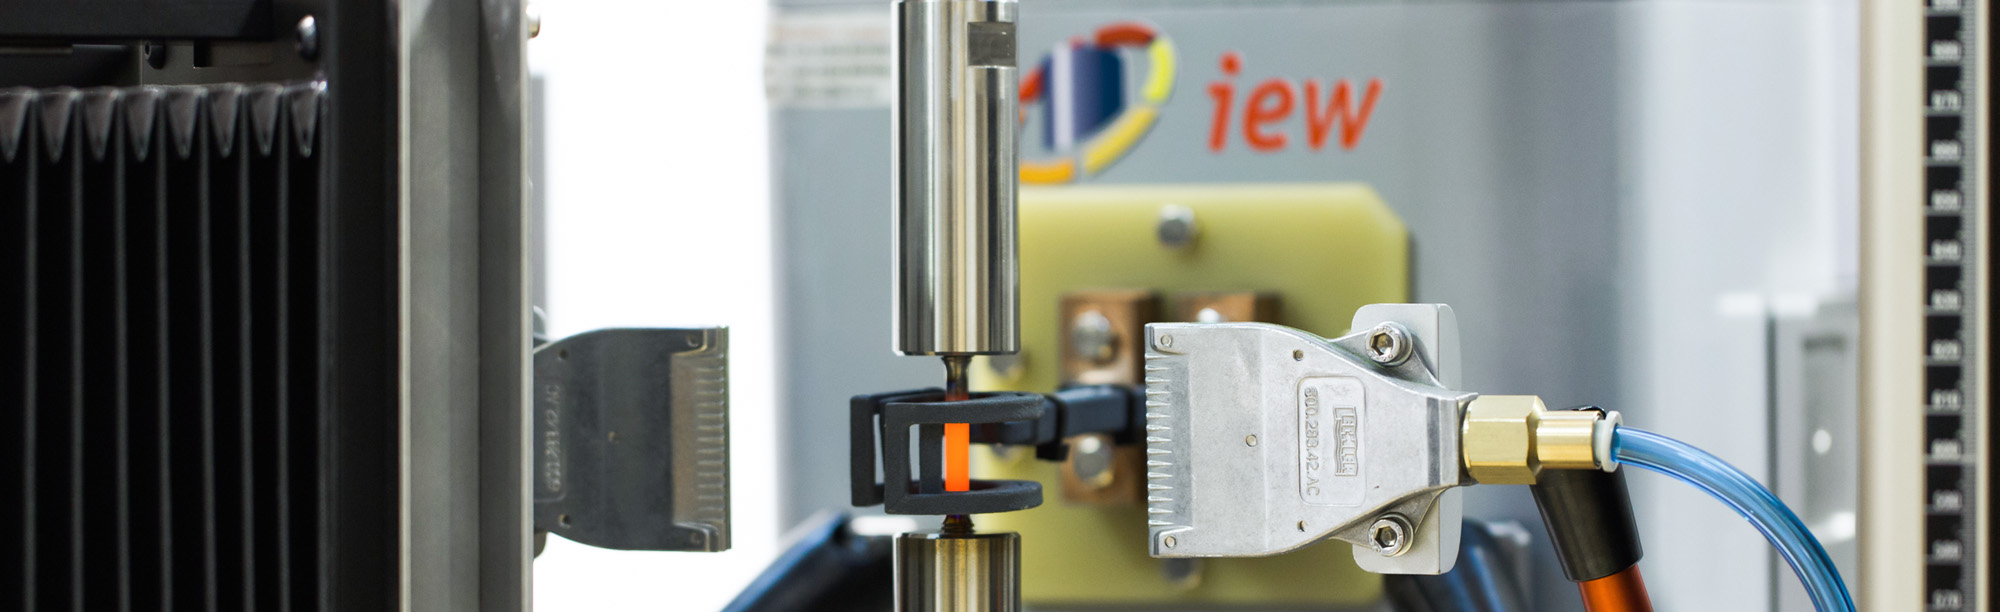
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Induktionserwärmen (Mittel- und Hochfrequenz)Wärmebehandlung | – | – | – | – | Eisenwerkstoffe/Stahl, Edelstahl, Kupfer, Messing, Aluminium |
| Induktionslöten (Weich- und Hartlöten)Fügen | – | – | – | – | Stahl, Messing, Kupfer, Aluminium |
| VakuumlötenFügen | – | – | – | – | – |
| SchutzgaslötenFügen | – | – | – | – | – |
| Induktionshärten (Randzonenhärten von Zapfen, Zahnrädern, Kanten)Wärmebehandlung | – | – | – | – | Stahl, Edelstahl |
| Induktives Glühen (Spannungsreduzierung/Gefügebeeinflussung)Wärmebehandlung | – | – | – | – | Eisenwerkstoffe/Stahl, Edelstahl, Kupfer, Messing, Aluminium |
| Schrumpffügen (Setzen/Lösen presssitzender Komponenten)Fügen | – | – | – | – | Stahl, Edelstahl, Kupfer, Messing, Aluminium |
| Induktives SchmelzenWärmebehandlung | – | – | – | – | Stahl, Edelstahl, Kupfer, Messing, Aluminium |
| Induktives KlebenFügen | – | – | – | – | – |
| Erwärmung für Wissenschaft und PrüftechnikPrüfung | – | – | – | – | – |
| Sondermaschinenbau (maßgeschneiderte Anlagen)Engineering | – | – | – | – | – |
| Induktor-Design und -Fertigung nach Kundenanforderung (CAD-Konstruktion, wassergekühlt)Engineering | – | – | – | – | Kupfer |
10 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Induktionsanlage TTH2 (stationär, Dauerbetrieb) | IEW TTH2 | – | Klemmenleistung 2 kW, 70-450 kHz, Abmessungen 450 x 150 x 650 mm, Heizplatz 230 x 180 x 300 mm | – | Gumpoldskirchen, Österreich |
| Induktionsanlage TTH3 (stationär, Dauerbetrieb) | IEW TTH3 | – | Klemmenleistung 3 kW, 70-450 kHz, Abmessungen 450 x 150 x 650 mm, Heizplatz 230 x 180 x 300 mm | – | Gumpoldskirchen, Österreich |
| Induktionsanlage TTH5 (stationär, Dauerbetrieb) | IEW TTH5 | – | Klemmenleistung 5 kW, 70-450 kHz, Abmessungen 450 x 150 x 650 mm, Heizplatz 230 x 180 x 300 mm | – | Gumpoldskirchen, Österreich |
| Induktionsanlage TTH8 (stationär, Dauerbetrieb) | IEW TTH8 | – | Klemmenleistung 8 kW, 70-450 kHz, Abmessungen 450 x 150 x 650 mm, Heizplatz 230 x 230 x 400 mm | – | Gumpoldskirchen, Österreich |
| Induktionsanlage TTH10 (stationär, Dauerbetrieb) | IEW TTH10 | – | Klemmenleistung 10 kW, 70-450 kHz, Abmessungen 450 x 150 x 650 mm, Heizplatz 230 x 230 x 400 mm | – | Gumpoldskirchen, Österreich |
| Induktionsanlage TTH 25 | IEW TTH 25 | – | 25 kW | – | – |
| Mittelfrequenzanlage (gebraucht, zu verkaufen) | – | 1 | 80 kW Leistung | – | – |
| Vakuumlötanlage | IEW | – | – | – | Gumpoldskirchen, Österreich |
| Induktionsgenerator | IEW | – | Mittel- und Hochfrequenz | – | Gumpoldskirchen, Österreich |
| Kühlanlage (Rückkühlung) | – | – | – | – | – |
Zusatzleistungen
Qualität und Dokumentation
SPS-Ablaufsteuerungen steuern den Erwärmungsprozess punktgenau; optional integriert IEW Datenerfassung, Qualitätsdokumentation, Rezeptverwaltung und Fernzugriff. Auf Wunsch liefert das Unternehmen Prozessdaten, Parameterlisten sowie Mess- und Prüfkonzepte für Serienfreigaben.
| Nachweis | Gumpoldskirchen |
|---|---|
| Prozessdatenerfassung & Qualitätsdokumentation | |
| Rezeptverwaltung | |
| Mess- und Prüfkonzepte für Serienfreigaben | |
| ISO 9001 (belegt) |
Unternehmenshistorie
- 1996
Beginn der Entwicklung und Fertigung von Induktionsanlagen in Gumpoldskirchen.