Ist das Ihr Unternehmen? Profil übernehmen
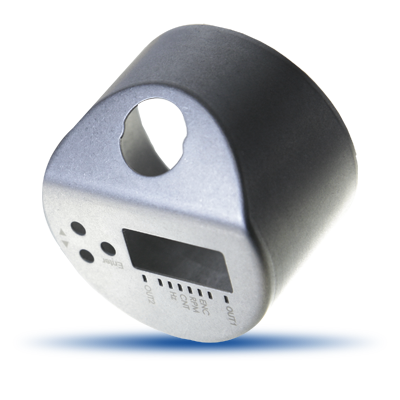
Präzisionstiefziehteile nach Maß – von der Konzeption über den eigenen Werkzeugbau bis zur Veredelung.
Kaeser Umformtechnik GmbH
90530 Wendelstein-Röthenbach, In der Lach 66 · DeutschlandNeu auf Amplifa
Ihr Partner für Präzisionstiefziehteile
Die Kaeser Umformtechnik GmbH wurde am 01. Januar 1990 gegründet und fertigt in Wendelstein-Röthenbach bei Nürnberg Präzisionstiefziehteile nach Kundenanforderung. Das Teilespektrum reicht von dünnwandigen Gehäusen für empfindliche Sensoren bis zu dickwandigen, robusten Bauteilen; hergestellt werden unter anderem Membrane, Wägezellen, Sensor- und Abschirmgehäuse. Beim Tiefziehen werden Bleche durch Zug-Druck-Umformung spanlos zu Hohlkörpern gezogen – mit maximaler Ziehtiefe von 180 mm, Materialstärken von 0,05 bis 3 mm und Außenradien bis 0,5 mm. Produziert wird auf hydraulischen Tiefziehpressen (120–1000 kN) und Exzenterpressen (30–450 kN) mit eigenem Werkzeugbau inklusive CAD-Konstruktion und Vormateriallager. Abgerundet wird das Angebot durch Veredelung wie Elektropolieren, Satinieren, galvanische Oberflächen, Laserschweißen und Wärmebehandlung. Abnehmer sind die Branchen Automobil, Maschinenbau, Medizintechnik, Luftfahrt, Verteidigung, Messtechnik und Konsumgüter.
- Standort
- Wendelstein
- Verfahren
- Tiefziehen, Galvanische Oberflächen, Elektropolieren von Edelstahlteilen, Satinieren auf Roboteranlage, Spanende Nachbearbeitung (partiell/komplett), Laserschweißen von Baugruppen, Wärmebehandlung: Tempern, Schlussglühen bis Vergüten, Entfetten, Gleitschleifen, Laserbeschriften, Schweißen
- Werkstoffe
- Edelstähle, Buntmetalle, Sonderlegierungen für magnetische Anwendungen, Stähle, Tiefziehen (Zug-Druck-Umformung), Hydraulische Tiefziehpressen 120–1000 kN, Exzenterpressen 30–450 kN, Erodiermaschinen
- Zertifikate
- DIN EN ISO 9001:2015, ISO 9001
- Gegründet
- 1990
- Branchen
- Automobil, Maschinenbau, Konsumgüter, Medizintechnik, Luftfahrt, Verteidigung
- 01
Konzeption & Beratung
- 02
Werkzeugbau inkl. CAD-Konstruktion
- 03
Tiefziehen
- 04
Spanende Nachbearbeitung
- 05
Veredelung (Entfetten, Gleitschleifen, Satinieren, Elektropolieren, galvanische
- 06
Laserschweißen / Laserbeschriften
- 07
Wärmebehandlung (Tempern, Schlussglühen, Vergüten)
- 08
Qualitätssicherung
Werkstoffe & Fertigungsdaten
Tiefziehen (Zug-Druck-Umformung)
Spanloses Umformen von Blechen zu Hohlkörpern, Ziehtiefe bis 180 mm, Materialstärke 0,05–3 mm, Außenradien bis 0,5 mm.
Edelstähle
Für Sensor-, Abschirm- und Wägezellengehäuse, auch elektropoliert.
Stähle
Diverse Stähle für robuste, dickwandige Bauteile.
Buntmetalle
Ausgewählte Buntmetalle je nach Werkstoffanforderung.
Sonderlegierungen für magnetische Anwendungen
Für Abschirmungen elektromagnetischer Strahlung und magnetische Anwendungen.
Hydraulische Tiefziehpressen 120–1000 kN
Mit maximaler Ziehtiefe von 180 mm für komplexe Geometrien.
Exzenterpressen 30–450 kN
Für kleinere und schnelle Umformaufgaben.
Erodiermaschinen
Für den eigenen Werkzeugbau.
CNC-Dreh- und CNC-Fräsmaschinen
Für partielle oder komplette spanende Nachbearbeitung.
Standort
Wendelstein-Röthenbach
DEHauptsitz und Produktion
- Stückgewicht / Größe
- Ziehtiefe max. 180 mm
- Losgröße
- Prototypen, Musterteile, Kleinserien, mittelgroße Serien
- Werkstoffe
- Edelstähle, Stähle, Buntmetalle, Sonderlegierungen für magnetische Anwendungen
- Hydraulische Tiefziehpressen 120–1000 kN
- Exzenterpressen 30–450 kN
- Erodiermaschinen
- CNC-Drehmaschinen
- CNC-Fräse
- Schleifmaschinen und Schleifroboter
- Bohrmaschinen
- Roboter-Schleifanlage (Satinieren)
Unsere Tiefziehteile
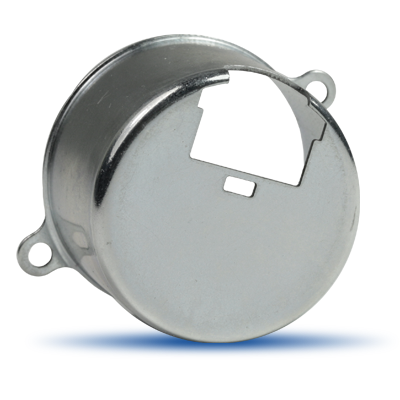
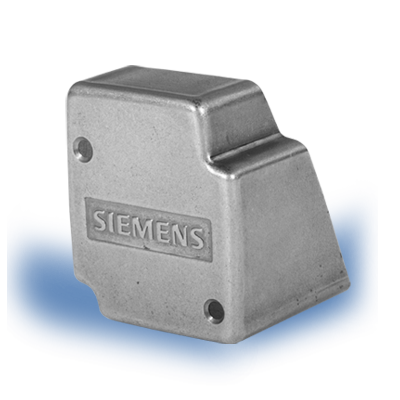
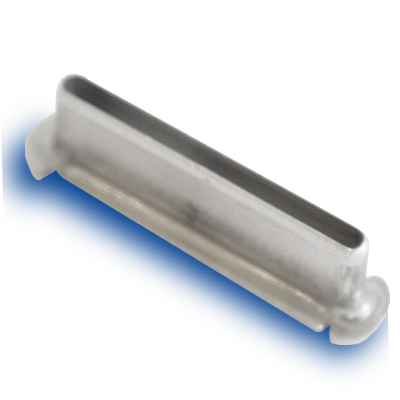
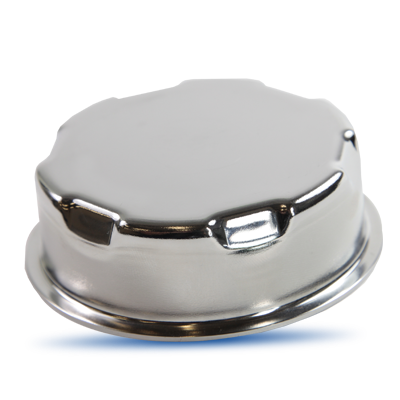
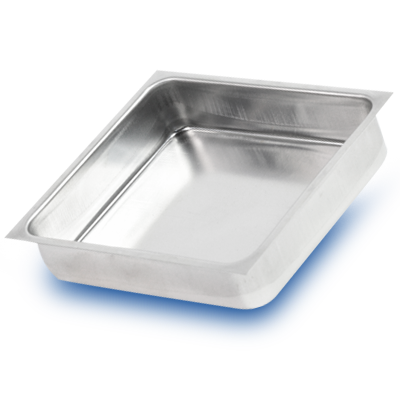
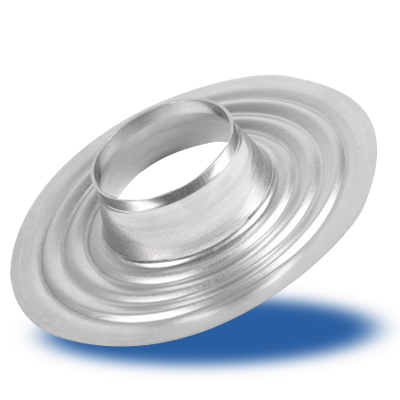
Einblicke in die Fertigung
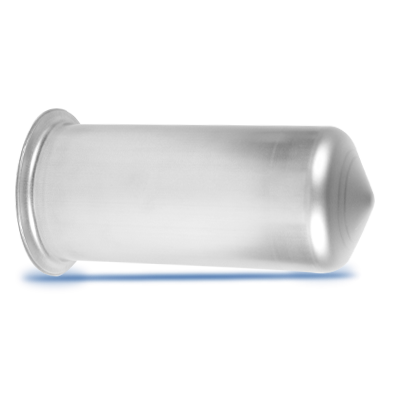
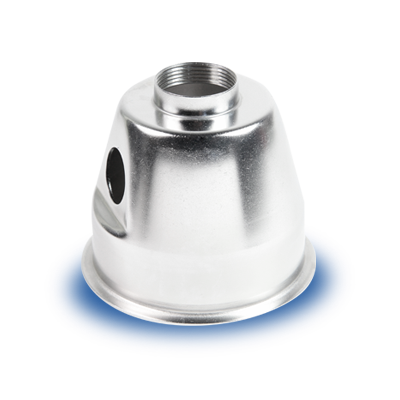
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| TiefziehenUmformung | minimale Toleranzen (kein Wert genannt) | Ziehtiefe max. 180 mm | – | Prototypen/Musterteile – mittelgroße Serien | Edelstähle, Buntmetalle, Sonderlegierungen für magnetische Anwendungen, Stähle |
| Galvanische OberflächenOberfläche | – | – | – | – | Edelstahl |
| Elektropolieren von EdelstahlteilenOberfläche | – | – | – | – | Edelstahl |
| Satinieren auf RoboteranlageOberfläche | – | – | – | – | – |
| Spanende Nachbearbeitung (partiell/komplett)Zerspanung | – | – | – | – | – |
| Laserschweißen von BaugruppenFügen | – | – | – | – | – |
| Wärmebehandlung: Tempern, Schlussglühen bis VergütenWärmebehandlung | – | – | – | – | – |
| Entfetten, Gleitschleifen, Laserbeschriften, SchweißenOberfläche | – | – | – | – | – |
| Werkzeugbau inkl. CAD-KonstruktionEngineering | – | – | – | – | – |
9 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Hydraulische Tiefziehpresse | – | – | Presskraft 120–1000 kN, Ziehtiefe max. 180 mm | – | Wendelstein |
| Exzenterpresse | – | – | Presskraft 30–450 kN | – | Wendelstein |
| Erodiermaschine | – | – | – | – | Wendelstein |
| CNC-Drehmaschine | – | – | – | – | Wendelstein |
| CNC-Fräse | – | – | – | – | Wendelstein |
| Schleifmaschine | – | – | – | – | Wendelstein |
| Schleifroboter | – | – | – | – | Wendelstein |
| Bohrmaschine | – | – | – | – | Wendelstein |
| Roboter-Schleifanlage (Satinieren) | – | – | – | – | Wendelstein |
Zusatzleistungen
Qualität
Das Unternehmen ist nach DIN EN ISO 9001:2015 zertifiziert; das QM-System und ein kontinuierlicher Verbesserungsprozess führen zu reproduzierbar hohen Qualitätsstandards. Enge Toleranzen, kleine Radien und hohe Oberflächengüte werden nach Kundenwunsch realisiert.
| Nachweis | Wendelstein-Röthenbach |
|---|---|
| ISO 9001 |
Historie
- 1990
Gründung der Kaeser Umformtechnik GmbH am 01. Januar 1990.