Ist das Ihr Unternehmen? Profil übernehmen
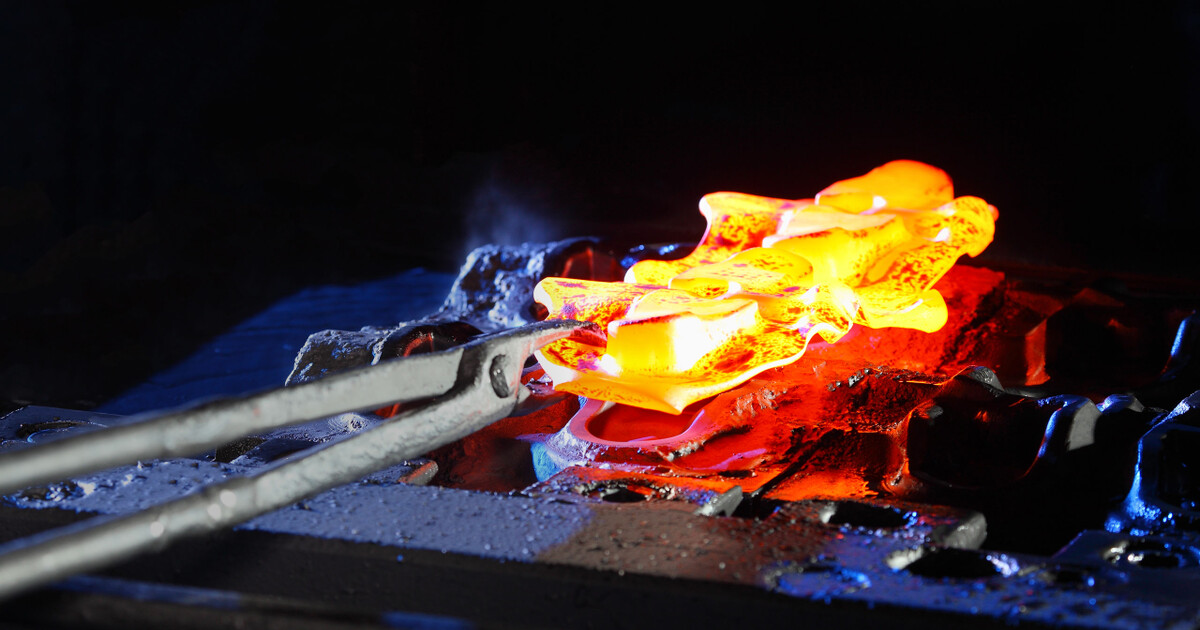
Gesenkschmiedeteile von 0,2 bis 6,0 kg aus Stahl, Edelstahl und Nickel-Basis-Legierungen – roh oder einbaufertig.
Kampwerk Umformtechnik GmbH
PlettenbergNeu auf Amplifa
Über Kampwerk
Kampwerk Umformtechnik GmbH ist ein seit 1898 bestehender Hersteller von Gesenkschmiedeteilen am Standort Plettenberg (Sauerland). Das Unternehmen fertigt technologisch anspruchsvolle Schmiedeteile im Gewichtsbereich von 0,2 bis 6,0 kg aus C- und St-Stählen, Edelbaustählen, mikrolegierten AFP- und HDB-Stählen, rost- und säurebeständigen Stählen, Luftfahrt- und hochwarmfesten Stählen sowie Nickel-Basis-Legierungen wie Inconel, Hastelloy und Monel – in Losgrößen von 25 Stück bis zur Großserie, roh, fertig bearbeitet, wärme- und oberflächenbehandelt. Die Wertschöpfung umfasst IT-gestützte Bauteilentwicklung und Simulation, Gesenkschmieden auf Pressenlinien bis 1.600 t Pressenkraft, Wärmebehandlung, Oberflächenbehandlung sowie Zerspanung; im Werkzeugbau kommt HSC-Frästechnik zum Einsatz. Abnehmer sind die Luftfahrtindustrie, die Automobil- und Fahrzeugzulieferindustrie, der Maschinenbau, die Wehrtechnik, der Großmotorenbau und die Armaturenindustrie (Hydraulik). Das Qualitätsmanagementsystem ist nach IATF 16949 und EN 9100 zertifiziert; zudem besteht eine Herstellerzulassung nach AD 2000-Merkblatt W0 bzw. Druckgeräterichtlinie 2014/68/EU.
- Standort
- Plettenberg
- Verfahren
- Gesenkschmieden (closed die forging), Wärmebehandlung von Schmiedeteilen, Oberflächenbehandlung von Schmiedeteilen, Zerspanung/Bearbeitung von Schmiedeteilen (fertig bearbeitet), HSC-Fräsen im Werkzeugbau, Werkstoffprüfung, Metallurgische Untersuchungen, Kerbschlag- und Zerreißproben
- Werkstoffe
- C-Stähle, St-Stähle, Edelbaustähle, AFP-Stähle (mikrolegierte Stähle), HDB-Stähle (high strength ductile, bainitic), rost- und säurebeständige Stähle, nichtrostende austenitische Stähle, nichtrostende ferritische Stähle
- Zertifikate
- IATF 16949:2016, EN 9100:2018 (inkl. ISO 9001:2015), AD 2000-Merkblatt W0 / Richtlinie 2014/68/EU (EN 764-5), AD 2000-Merkblatt W0 / DGRL 2014/68/EU
- Gegründet
- 1898
- Branchen
- Luftfahrtindustrie, Automobilindustrie, Fahrzeug- und Zulieferindustrie, Maschinenbau, Wehrtechnik, Großmotorenbau
- 01
Beratung, IT-gestützte Entwicklung und Bauteilsimulation
- 02
Werkzeugbau (HSC-Fräsen)
- 03
Gesenkschmieden (Pressenlinien 1.000–1.600 t, Abgratpressen 400 t)
- 04
Wärmebehandlung
- 05
Oberflächenbehandlung
- 06
Zerspanung / fertige Bearbeitung
- 07
Werkstoff- und Qualitätsprüfung (SPC, zerstörungsfreie Prüfung)
- 08
Montagefertige Lieferung
Werkstoffe & Verfahren
Gesenkschmieden (closed die forging)
Herstellverfahren für Schmiedeteile von 0,2–6,0 kg in Losgrößen von 25 Stück bis Großserie.
Wärmebehandlung
Wärmebehandlung von Schmiedeteilen aus Stählen und Nickel-Basis-Legierungen.
Oberflächenbehandlung
Oberflächenbehandlung von Schmiedeteilen für den korrosions- und verschleißoptimierten Einsatz.
HSC-Fräsen
Hochgeschwindigkeitsfräsen im eigenen Werkzeugbau und Bearbeitung von Schmiedeteilen.
C- und St-Stähle
Basiswerkstoffe für Schmiedeteile im Maschinenbau und Fahrzeugbau.
Edelbaustähle
Höherfeste Baustähle für stark beanspruchte Schmiedeteile.
AFP-Stähle (mikrolegiert)
Seit 1990 verarbeitet, für gewichtsreduzierte Fahrzeugbauteile.
HDB-Stähle (high strength ductile, bainitic)
Seit 2019 verarbeitete hochfeste bainitische Stähle für höchste Festigkeitsanforderungen.
Nichtrostende austenitische und ferritische Stähle
Rost- und säurebeständige Stähle für Armaturen- und Hydraulikanwendungen.
Luftfahrtstähle
Werkstoffe für sicherheitsrelevante Schmiedeteile in der Luftfahrtindustrie.
Hochwarmfeste Stähle
Für Schmiedeteile bei erhöhten Betriebstemperaturen, z. B. Großmotorenbau.
Inconel, Hastelloy, Monel
Nickel-Basis-Legierungen für korrosions- und temperaturbeanspruchte Bauteile, seit 1985 verarbeitet.
Standorte
Plettenberg
DEFertigungsstandort / Hauptsitz
- Stückgewicht / Größe
- 0,2–6,0 kg
- Losgröße
- 25 Stück bis Großserie
- Werkstoffe
- C-/St-Stähle, Edelbaustähle, AFP- und HDB-Stähle, Edelstahl, Luftfahrt- und hochwarmfeste Stähle
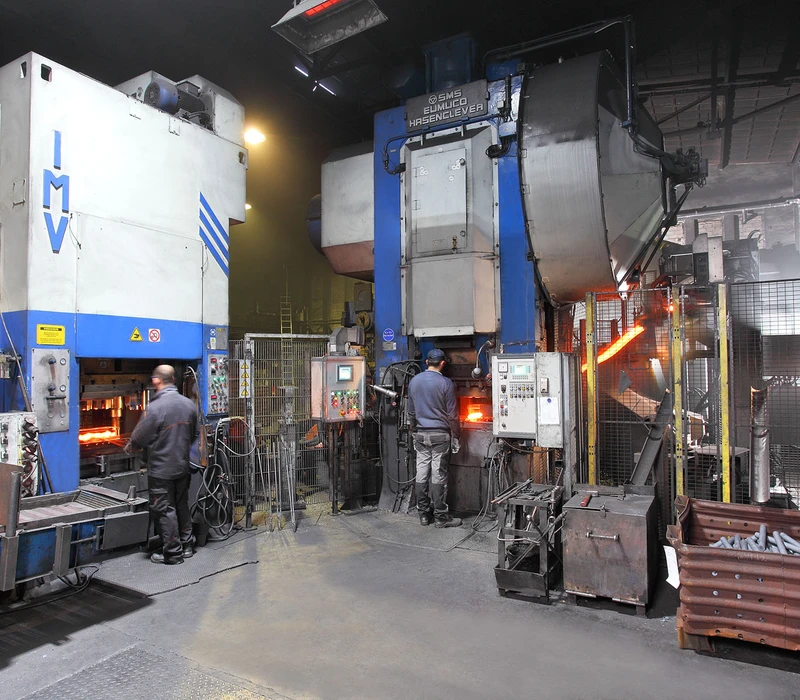
- 1.600 t Smeral Pressenlinie
- 1.600 t Farina Pressenlinie
- 1.000 t Farina Pressenlinie
- 2 × 400 t IMV Abgratpressen
- HSC-Fräszentren im Werkzeugbau
- Teilautomatisierung an der 1.600-t-Presse
Bauteile
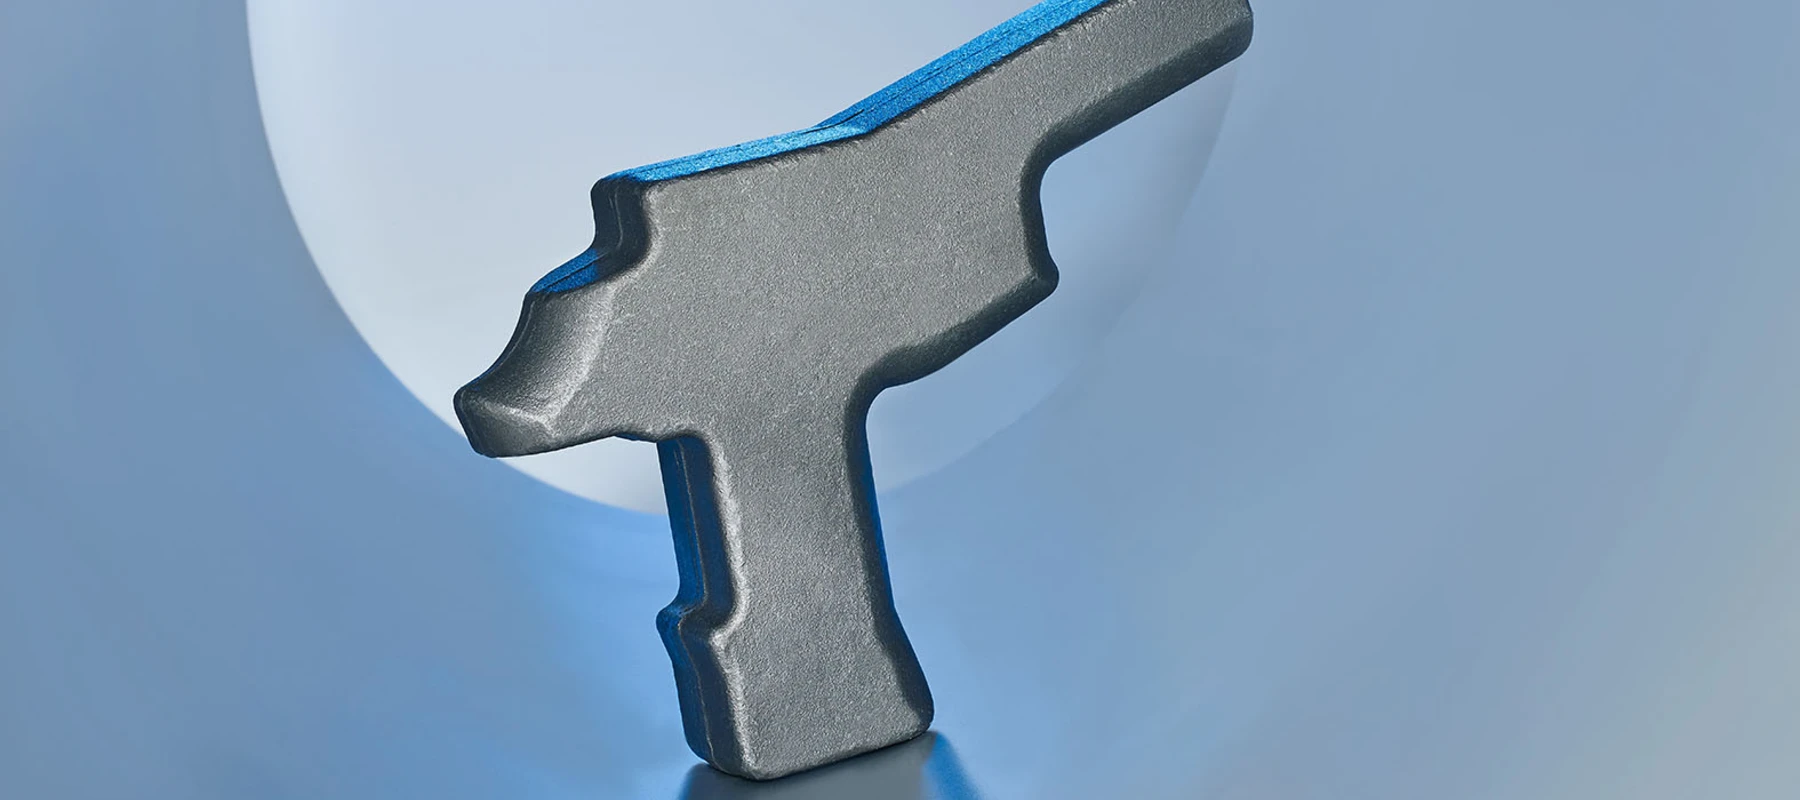
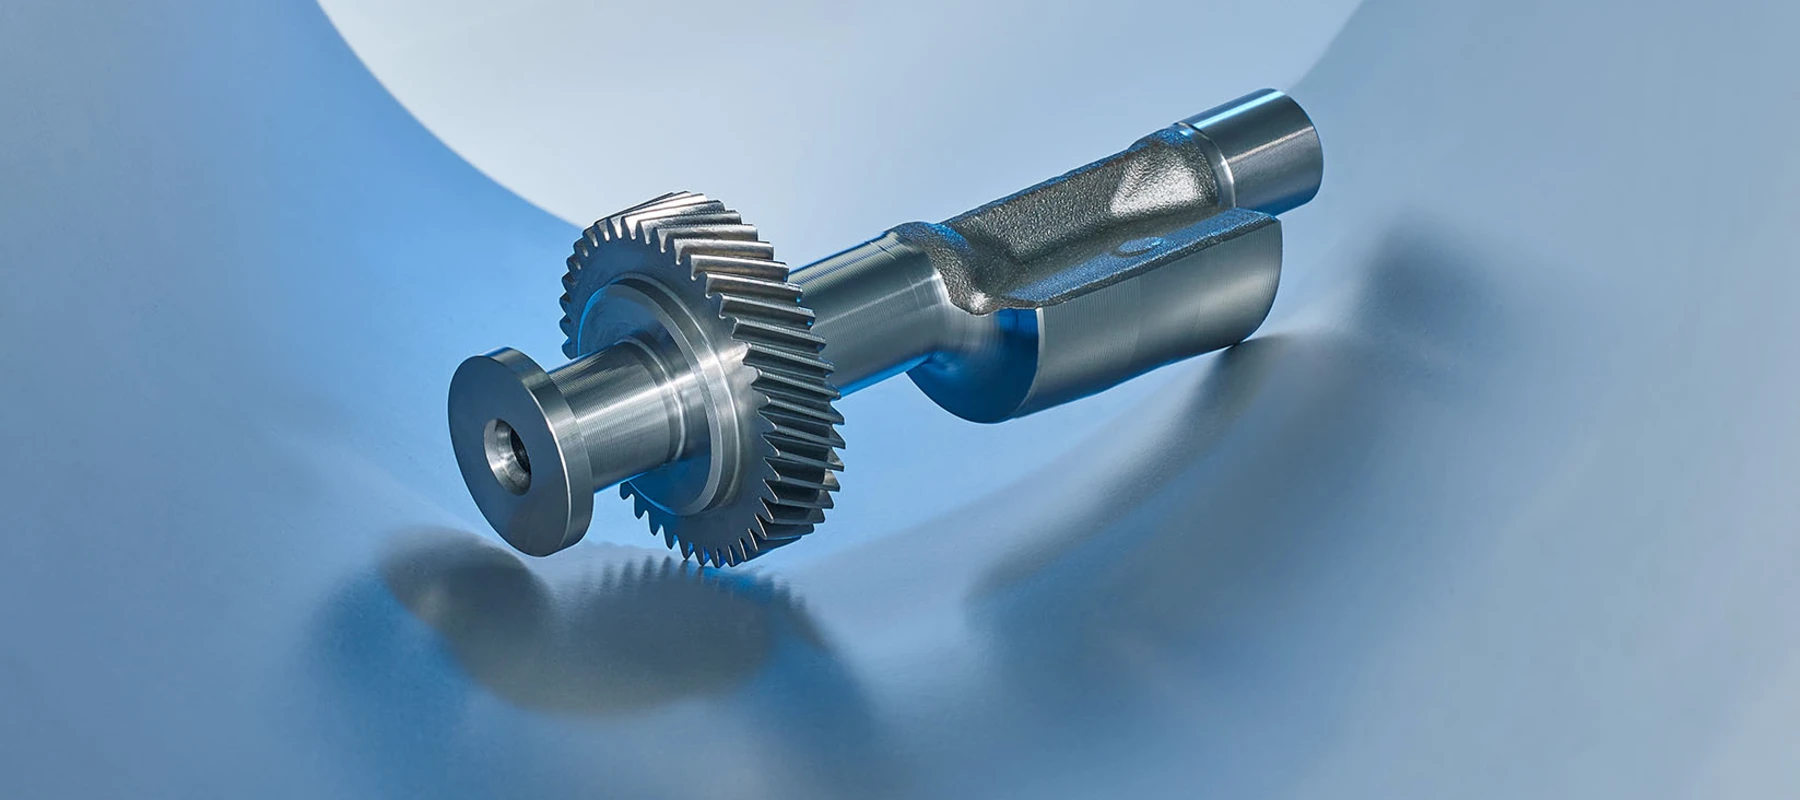
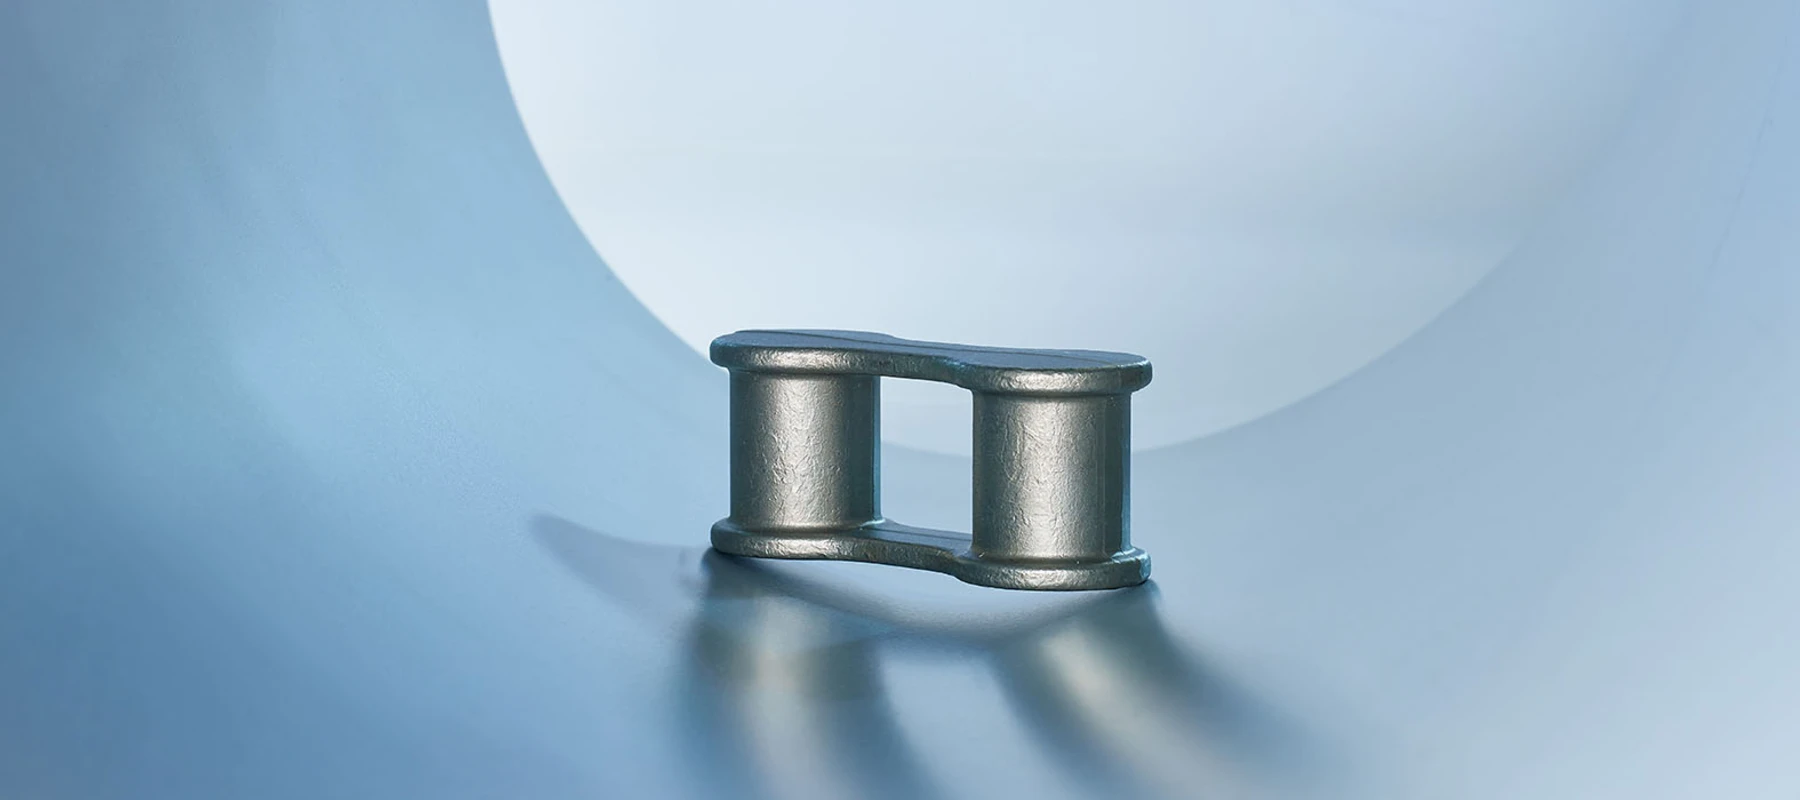
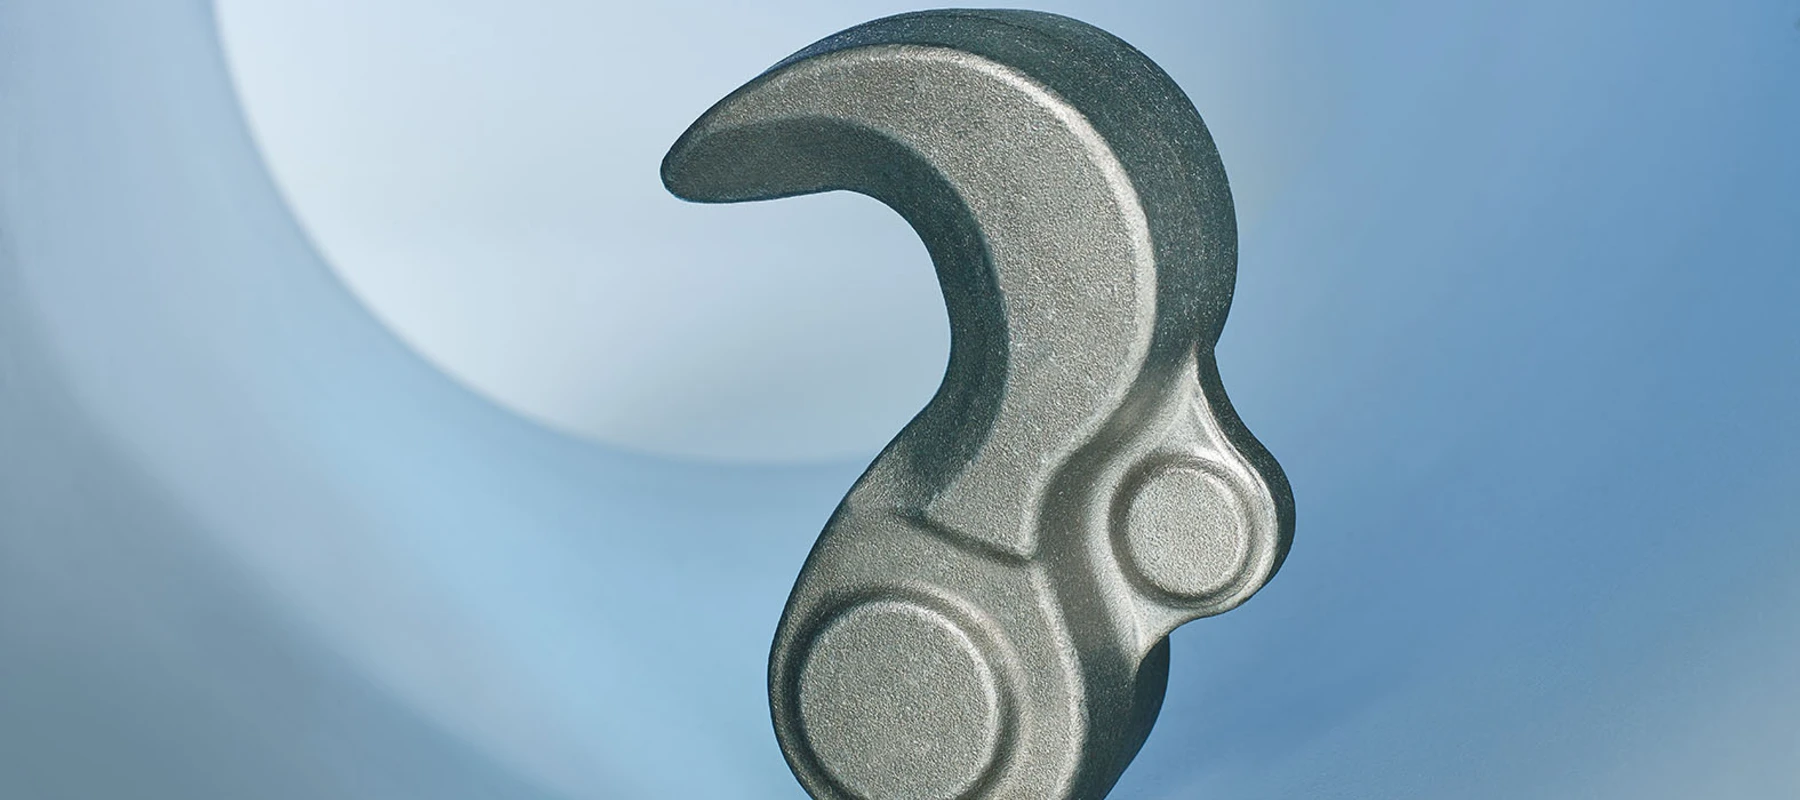
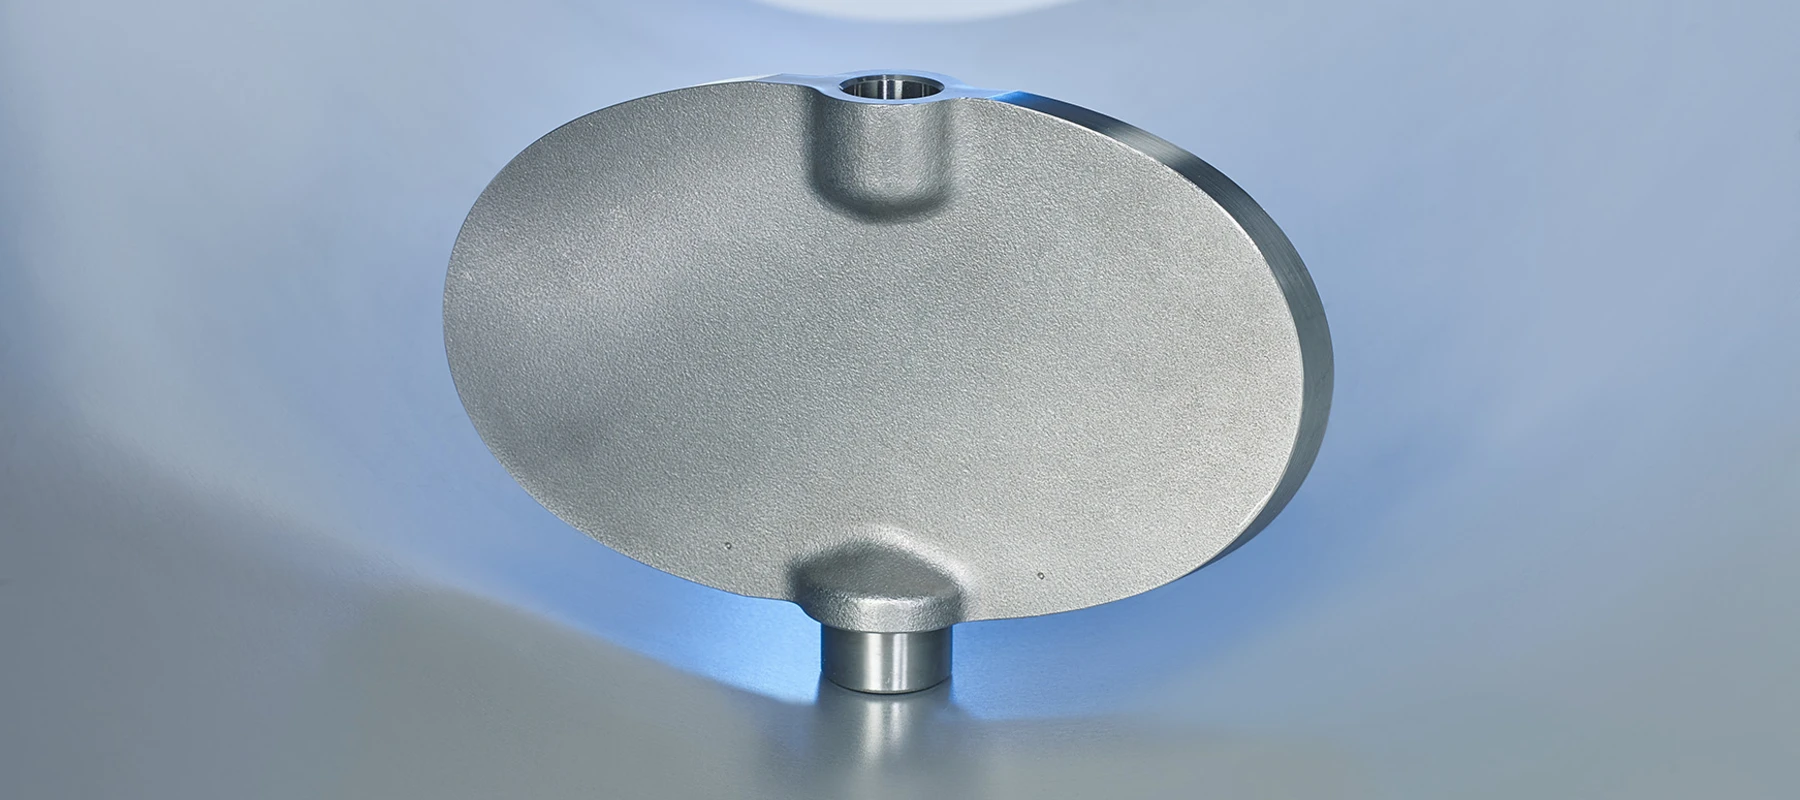
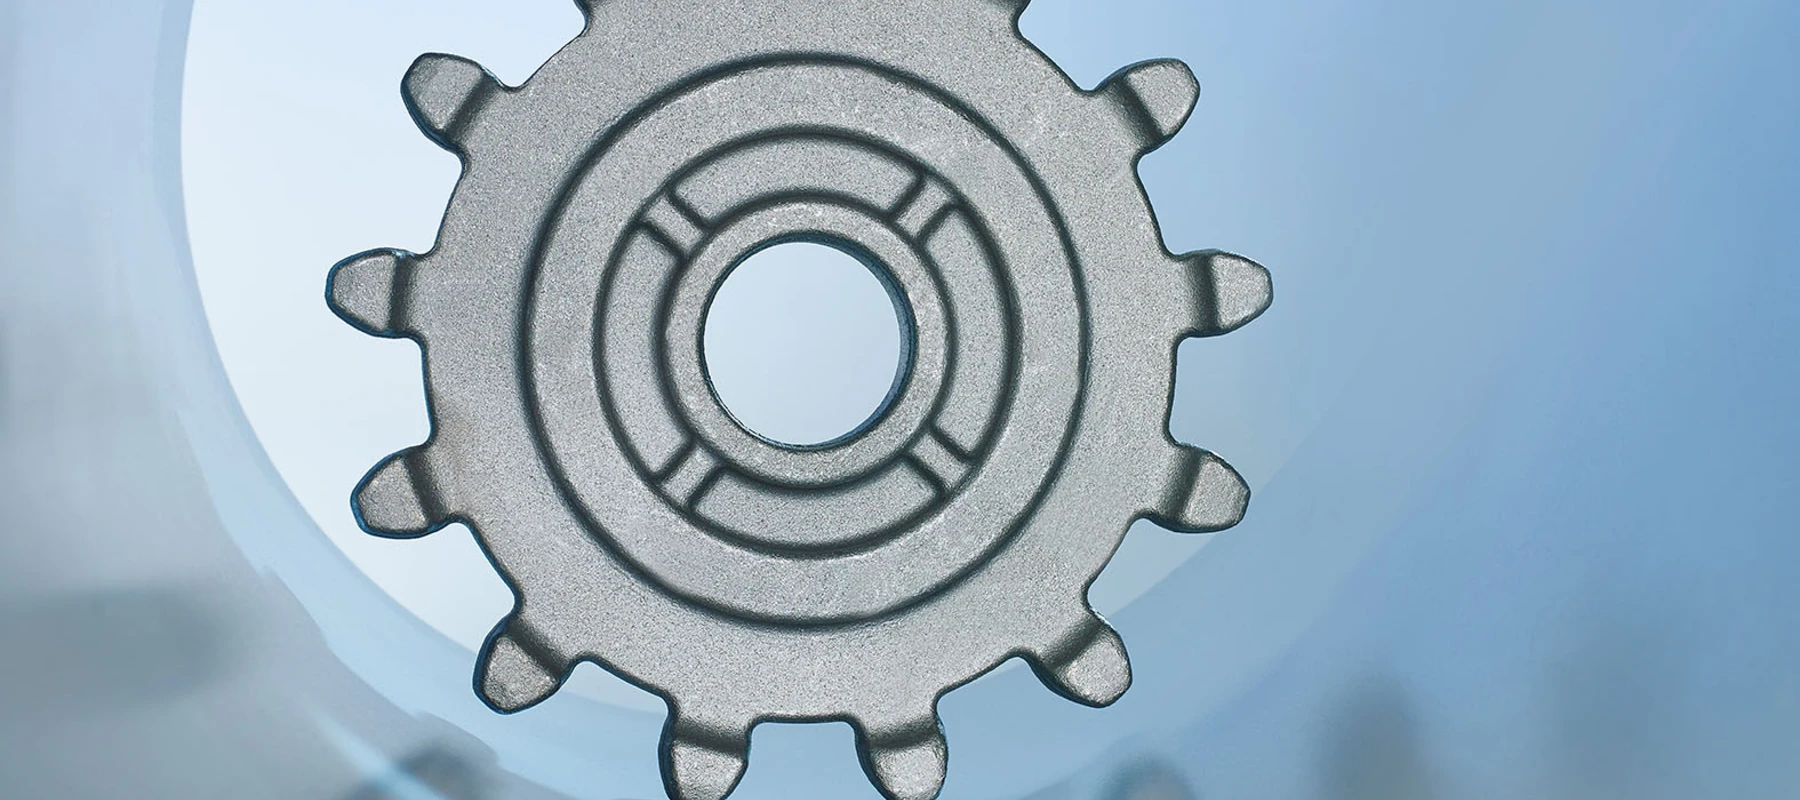
Einblicke in die Fertigung
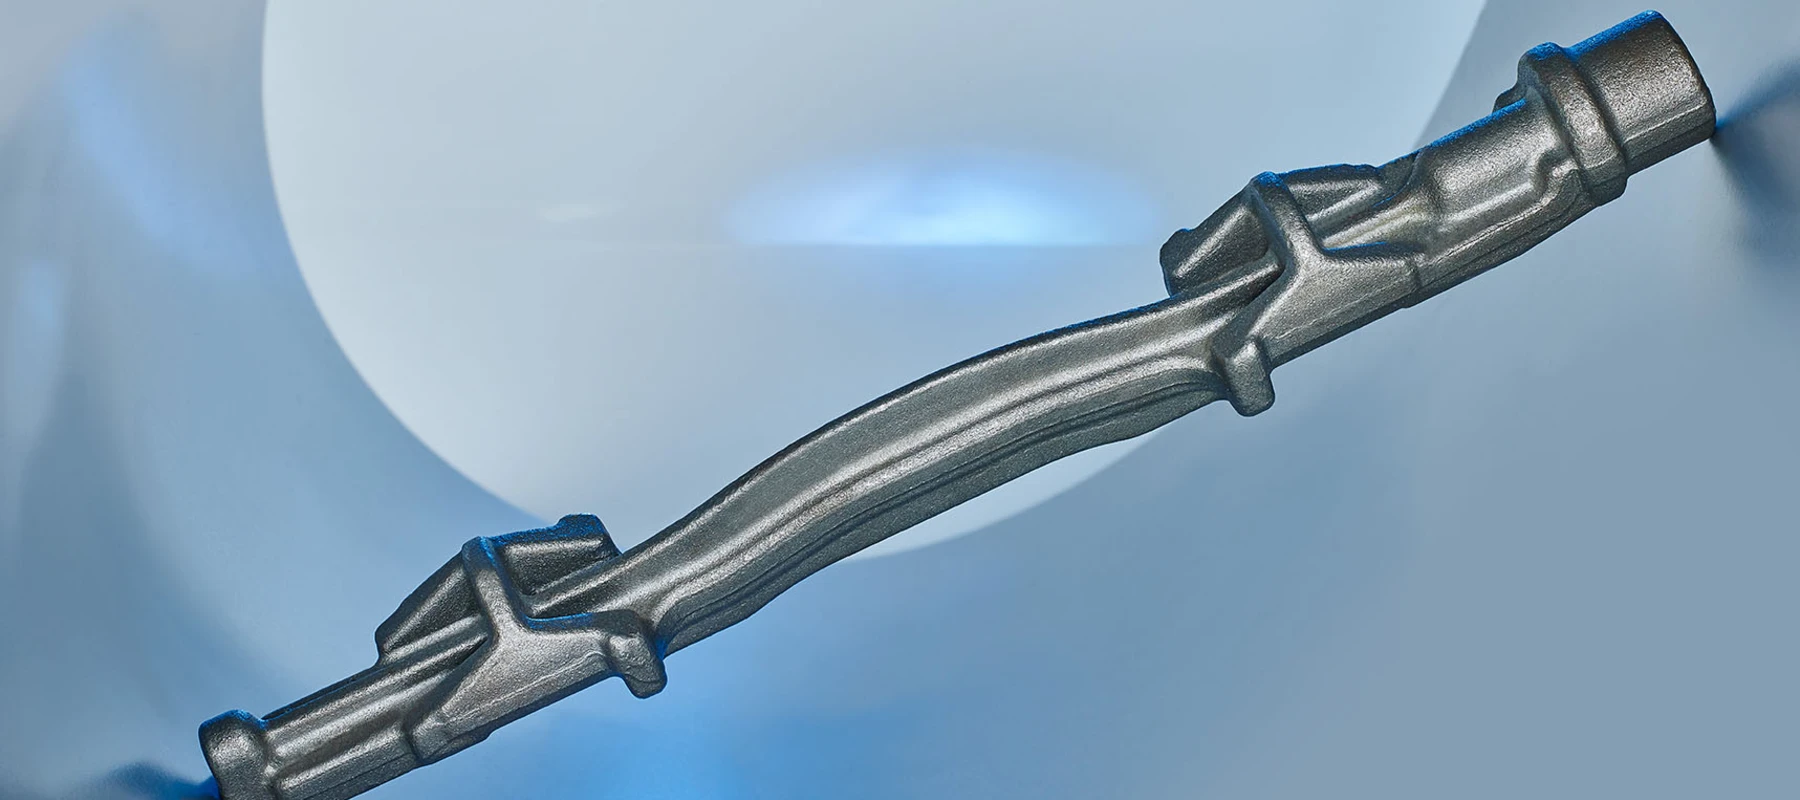
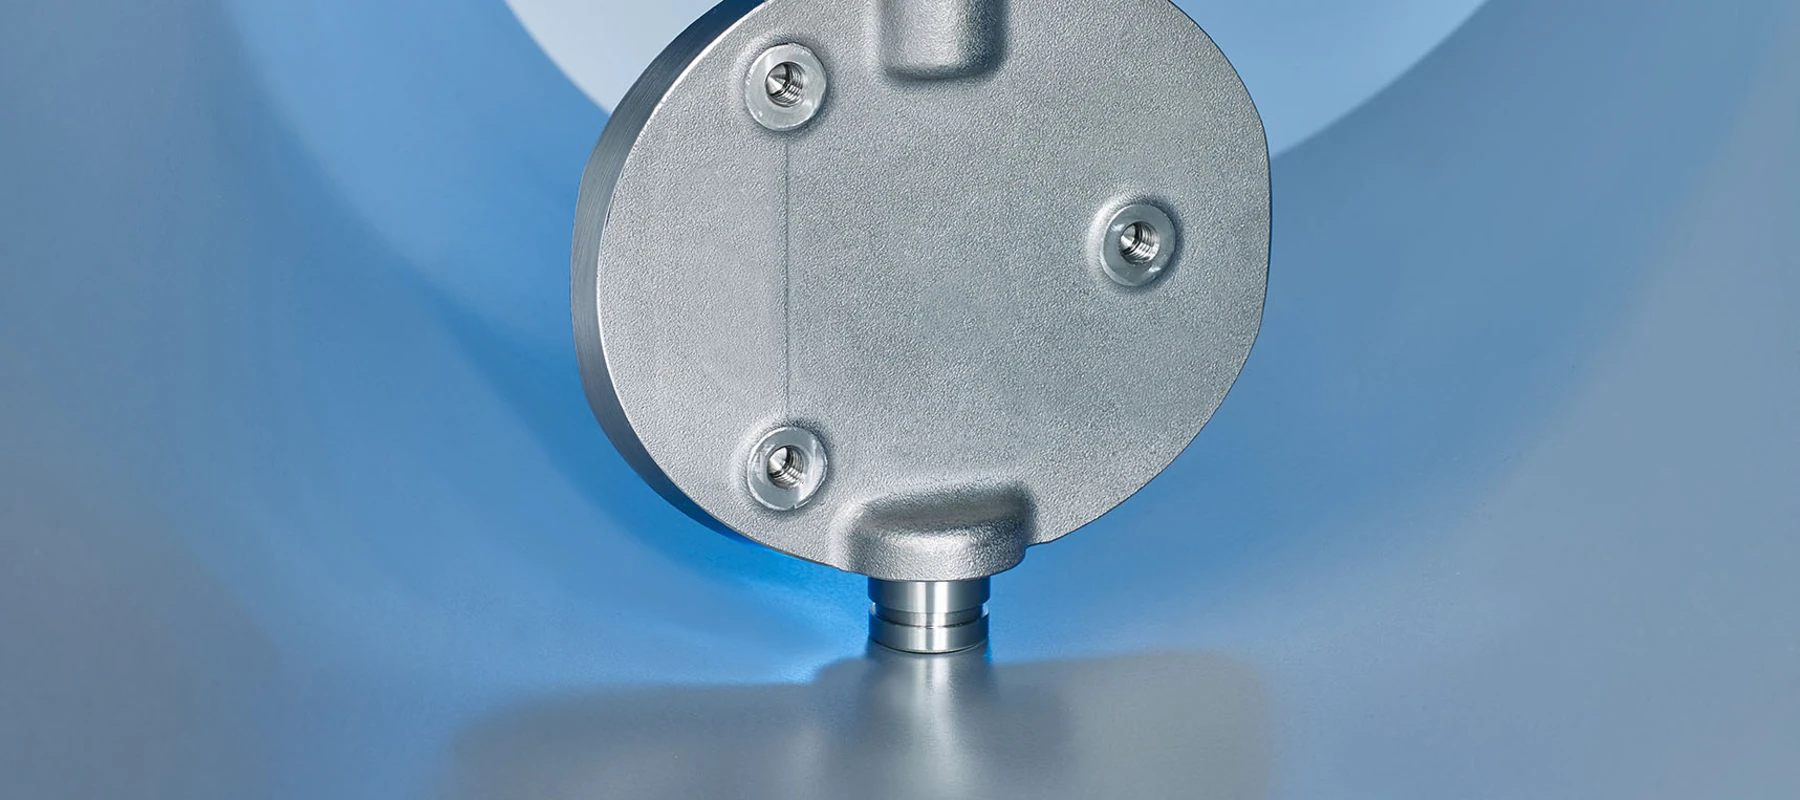
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Gesenkschmieden (closed die forging)Umformung | – | – | 0,2 kg – 6,0 kg | 25 Stück – Großserie | C-Stähle, Edelbaustähle, AFP-Stähle, HDB-Stähle, rost- und säurebeständige Stähle, Luftfahrtstähle, hochwarmfeste Stähle, Nickel-Basis-Legierungen (Inconel, Hastelloy), nichtrostende austenitische und ferritische Stähle, Monel |
| Wärmebehandlung von SchmiedeteilenWärmebehandlung | – | – | 0,2 kg – 6,0 kg | 25 Stück – Großserie | C-Stähle, Edelbaustähle, AFP-Stähle, HDB-Stähle, rost- und säurebeständige Stähle, Luftfahrtstähle, hochwarmfeste Stähle, Nickel-Basis-Legierungen (Inconel, Hastelloy) |
| Oberflächenbehandlung von SchmiedeteilenOberfläche | – | – | 0,2 kg – 6,0 kg | 25 Stück – Großserie | C-Stähle, Edelbaustähle, AFP-Stähle, HDB-Stähle, rost- und säurebeständige Stähle, Luftfahrtstähle, hochwarmfeste Stähle, Nickel-Basis-Legierungen (Inconel, Hastelloy) |
| Zerspanung/Bearbeitung von Schmiedeteilen (fertig bearbeitet)Zerspanung | – | – | 0,2 kg – 6,0 kg | 25 Stück – Großserie | C-Stähle, Edelbaustähle, AFP-Stähle, HDB-Stähle, rost- und säurebeständige Stähle, Luftfahrtstähle, hochwarmfeste Stähle, Nickel-Basis-Legierungen (Inconel, Hastelloy) |
| HSC-Fräsen im WerkzeugbauZerspanung | – | – | – | – | Werkzeugstähle |
| WerkstoffprüfungPrüfung | – | – | – | – | – |
| Metallurgische UntersuchungenPrüfung | – | – | – | – | – |
| Kerbschlag- und ZerreißprobenPrüfung | – | – | – | – | – |
| HärteprüfungPrüfung | – | – | – | – | – |
| Rissprüfung nach dem MagnetpulververfahrenPrüfung | – | – | – | – | – |
| Rissprüfung nach dem FarbeindringverfahrenPrüfung | – | – | – | – | – |
| Härte- und Verwechslungsprüfung nach dem WirbelstromverfahrenPrüfung | – | – | – | – | – |
| MaßkontrollenPrüfung | – | – | – | – | – |
| IT-gestützte Entwicklung und Simulation der BauteileEngineering | – | – | – | – | – |
7 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Pressenlinie | Smeral | 1 | 1.600 to Pressenkraft | 2009 | Plettenberg |
| Pressenlinie | Farina | 1 | 1.600 to Pressenkraft | 2012 | Plettenberg |
| Pressenlinie | Farina | 1 | 1.000 to Pressenkraft | 2014 | Plettenberg |
| Abgratpresse | IMV | 2 | 400 to Pressenkraft | 2013 | Plettenberg |
| HSC-Fräszentrum | – | 1 | – | 2007 | Plettenberg |
| HSC-Fräszentrum | – | 1 | – | 2012 | Plettenberg |
| Schmiedehammer (transmissionsgetrieben) | – | – | – | 1898 | Plettenberg |
Zusatzleistungen
Qualität
Die effektive Qualitätsplanung mit IT-gestützter Bauteilentwicklung und Simulation sowie SPC-Überwachung der Fertigungsparameter ist Basis des Qualitätsmanagementsystems. Ergänzend werden Werkstoffprüfung, metallurgische Untersuchungen, Kerbschlag- und Zerreißproben, Härteprüfung, Rissprüfung (Magnetpulver- und Farbeindringverfahren), Wirbelstromprüfung und Maßkontrollen durchgeführt.
| Nachweis | Plettenberg |
|---|---|
| IATF 16949:2016 | |
| EN 9100:2018 (inkl. ISO 9001:2015) | |
| AD 2000-Merkblatt W0 / DGRL 2014/68/EU |
Historie
- 1898
Firmengründung durch Heinrich Vieregge – Fertigung von Produkten für die Landwirtschaft auf transmissionsgetriebenen Hämmern.
- 1939
Einstieg in die industrielle Fertigung im Automobilbereich.
- 1957
Produktion von Sicherheitsteilen für die Luftfahrtindustrie.
- 1970
Einstieg in Maschinenbau und Armaturenindustrie; Verarbeitung nichtrostender austenitischer und ferritischer Stähle.
- 1985
Verarbeitung von Ni-Basis-Werkstoffen wie Hastelloy, Monel und Inconel.
- 1990
Erstmalige Verarbeitung mikrolegierter AFP-Stähle für den Fahrzeugbau.
- 1995
Erste Zertifizierung nach DIN EN ISO 9002.
- 1996
Einführung der HSC-Frästechnik im Werkzeugbau.
- 2001
Verkauf des Unternehmens durch die Familie Vieregge an Günther Stracke.
- 2004
Zertifizierung nach ISO/TS 16949.
- 2007
Inbetriebnahme eines neuen HSC-Fräszentrums im Werkzeugbau.
- 2009
Inbetriebnahme einer 1.600 t Smeral Pressenlinie.
- 2012
Inbetriebnahme einer 1.600 t Farina Pressenlinie und eines weiteren HSC-Fräszentrums.
- 2013
Inbetriebnahme von zwei 400 t IMV Abgratpressen.
- 2014
Inbetriebnahme einer 1.000 t Farina Pressenlinie.
- 2016
Inbetriebnahme einer Teilautomatisierung an der 1.600-t-Presse.
- 2018
Zertifizierung nach IATF 16949.
- 2019
Erstmalige Verarbeitung von HDB-Stählen.