Ist das Ihr Unternehmen? Profil übernehmen
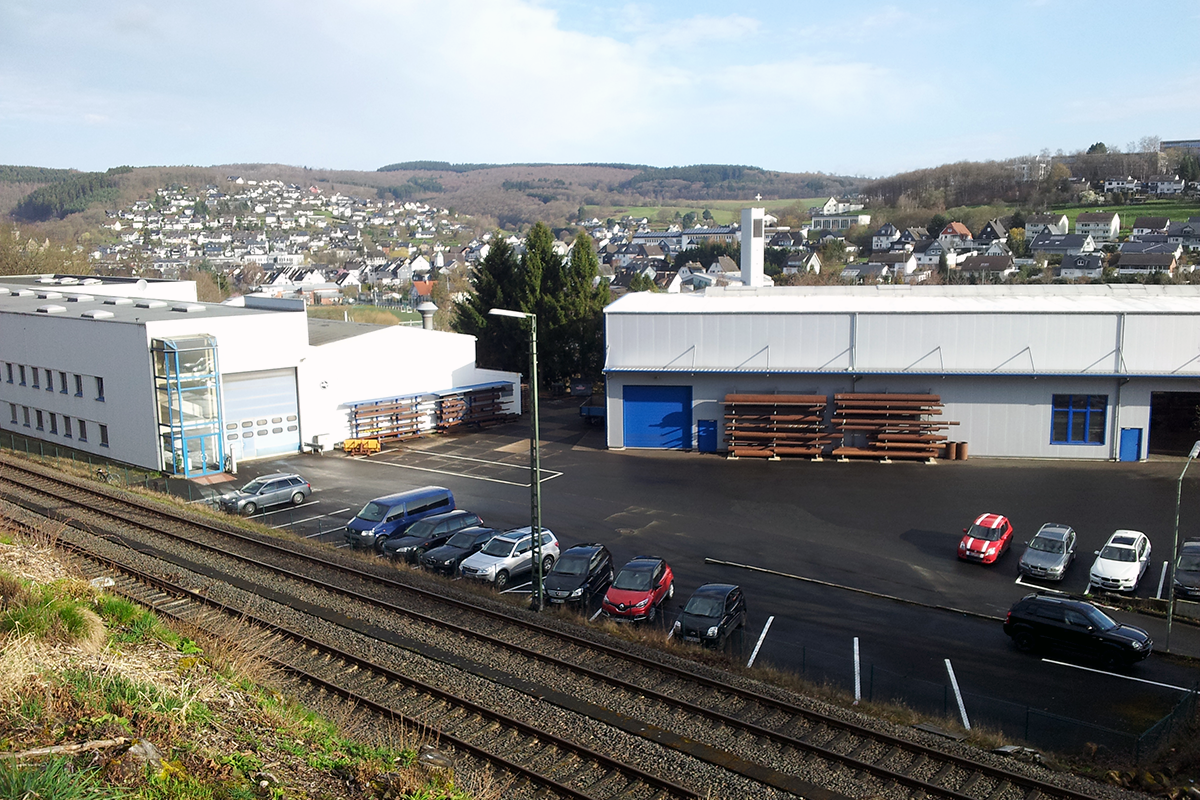
Fertigung von Rohrleitungen, Behältern und Apparaten aus Stahl und Edelstahl in Neunkirchen-Zeppenfeld
Karl Adolf Welsch Apparatebau GmbH
57290 Neunkirchen (Zeppenfeld)Neu auf Amplifa
Metallverarbeitung aus dem Siegerland in dritter Generation
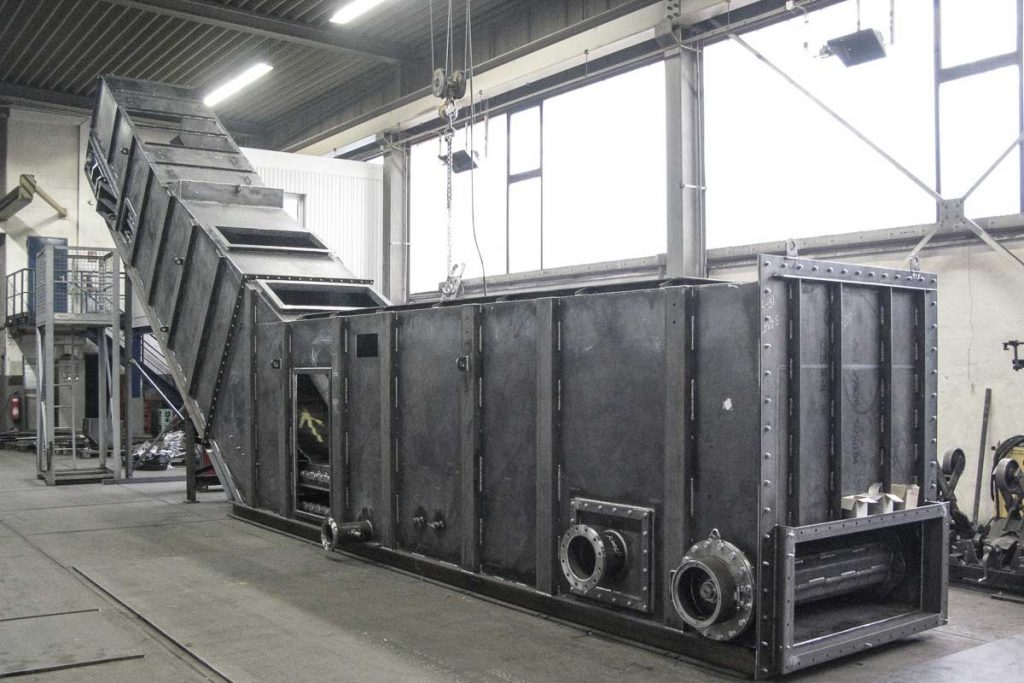
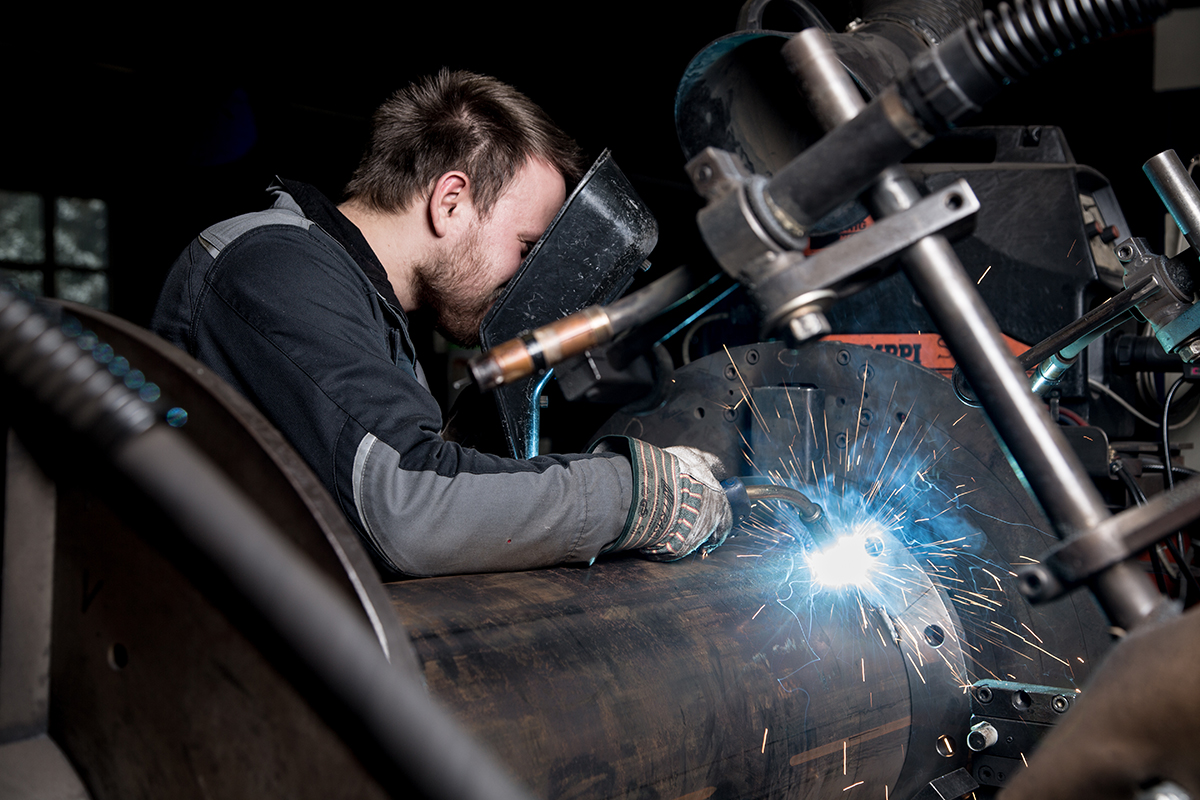
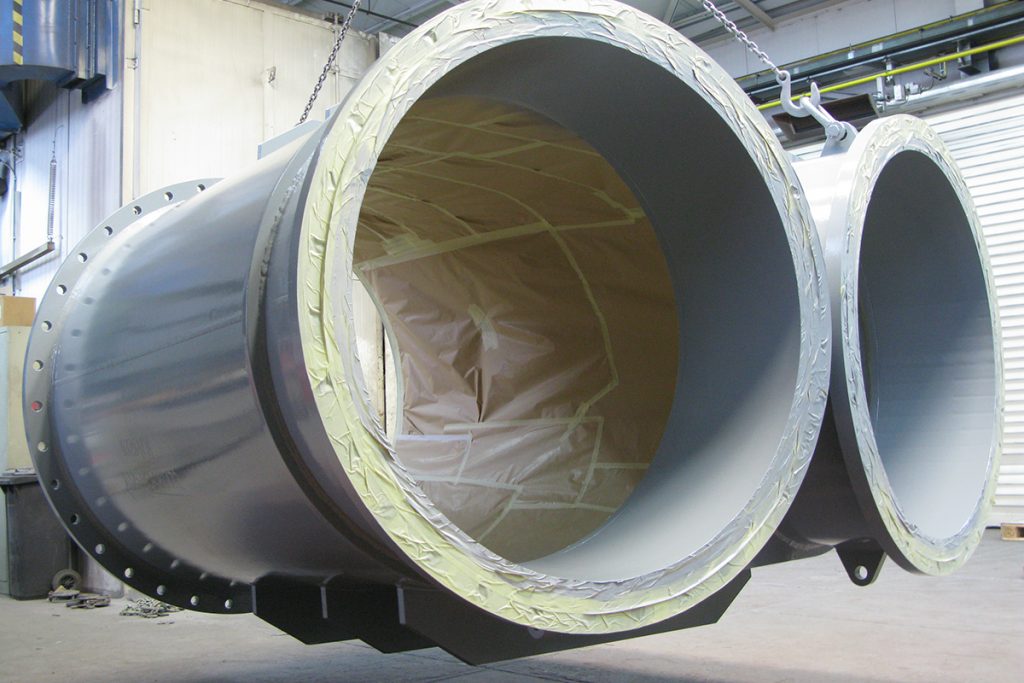
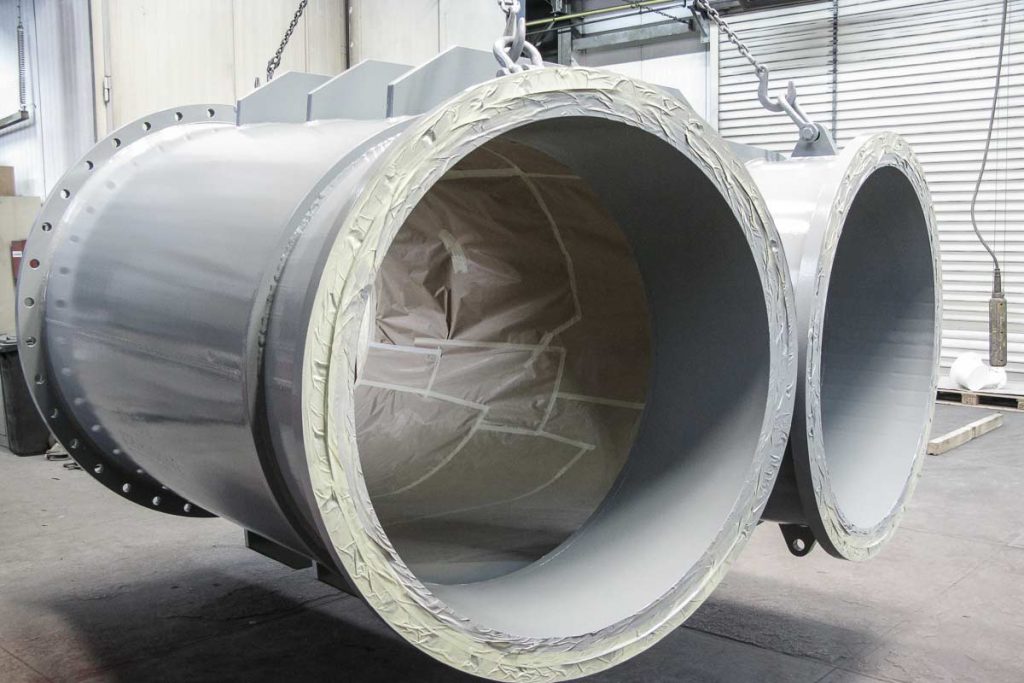
Die Karl Adolf Welsch Apparatebau GmbH ist ein in dritter Generation inhabergeführtes Unternehmen in Neunkirchen-Zeppenfeld im Siegerland. Das Unternehmen fertigt komplette Rohrleitungssysteme, Flanschverbindungen, Segmentbogen, Hosenrohre, Y-Stücke und Konen sowie Behälter wie Druckbehälter, Rührwerksbehälter, Sendegefäße, Lagerbehälter und Lagersilos. Im Apparatebau entstehen Brennkammern, Nassentschlacker, statische Mischer, Wärmetauschergehäuse und Fördertechnik. Die Fertigungstiefe umfasst 3D-Rohrlaserschneiden, Plasmaschneiden, mechanische Bearbeitung, Biegen zylindrischer und konischer Bauteile sowie teilautomatisierte Verschweißung an UP- und MAG-Schweißanlagen. Ergänzend bietet das Unternehmen Sandstrahlen und Lackieren sowie Verschleißschutz durch Auskleidung mit Basalt- oder Aluminiumoxidkeramik und die Fertigung aus verschleißfesten Werkstoffen. Verarbeitungswerkstoffe sind Baustähle, Druckbehälterstähle, Feinkornbaustähle, warmfeste Stähle, rostfreie Edelstähle, Duplexstähle und hitzebeständige Werkstoffe. Kunden stammen aus Chemie-, Papier-, Energie-, Abwasser- und Abfallindustrie sowie aus dem Bergbau. Die Produktion erfolgt nach Regelwerken wie EN 13445, EN 13480 und AD 2000.
- Standort
- Neunkirchen
- Verfahren
- Rohrleitungsbau (komplette Rohrleitungssysteme, Flanschverbindungen, Segmentbogen, Y-Stücke, Konen,, Behälterbau (Druckbehälter, Rührwerksbehälter, Sendegefäße, Lagerbehälter, Lagersilos), Apparatebau (statische Mischer, Fackelrohre, Brennkammern, Nassentschlacker, Schlackefallschächte,, 3D-Rohrlaserschneiden (Rohre und Profile), Plasmaschneiden, Abwicklungen, Schweißen (Hand- und Automatenschweißung, MAG/UP, teilweise automatisiert), Sandstrahlen (im eigenen Sandstrahlhaus, DIN EN ISO 12944-5 Teil 4)
- Werkstoffe
- Baustähle (z. B. S235, S355), Druckbehälterstähle (z. B. P265GH, P355GH), Feinkornbaustähle (z. B. P275, P355, P460 als NH, NL1 oder NL2), Warmfeste Stähle (z. B. 16Mo3, 19Mn5), Edelstähle (z. B. 1.4301, 1.4306, 1.4541, 1.4571, 1.4401, 1.4404, 1.4539), Duplexstähle (z. B. 1.4462), Hitzebeständige Werkstoffe (z. B. 1.4713, 1.4724, 1.4762, 1.4828, 1.4841, 1.4878), KAW 100 (Verschleißschutzblech, z. B. Kanalbogen 8+5 mm)
- Zertifikate
- EN ISO 3834-2, AD 2000-Merkblatt HP 0 / HP 100R; EN 13445-4,-5; EN 13480-4,-5 (Richtlinie, Modul A2 nach Richtlinie 2014/68/EU, Schweißaufsichtsperson nach EN ISO 14731 (Achim Hirsch, Stufe B), VT Stufe 2 nach DIN EN ISO 9712 (Achim Hirsch), PT Stufe 2 nach DIN EN ISO 9712 (Achim Hirsch), UKCA-Zulassung, AD 2000 HP 0 / HP 100R, Richtlinie 2014/68/EU (Modul A2), Schweißaufsicht EN ISO 14731, VT Stufe 2 nach ISO 9712, PT Stufe 2 nach ISO 9712, ISO 9001
- Gegründet
- 1961
- Branchen
- Chemieindustrie, Papierindustrie, Energiesektor, Abwasserindustrie, Bergbau, Müllverbrennung/Abfallverfahren
- 01
3D-Rohrlaserschneiden
- 02
Plasmaschneiden und Abwicklungen
- 03
Biegen zylindrischer und konischer Bauteile
- 04
Mechanische Bearbeitung
- 05
Schweißen (MAG/UP, Hand- und Automatenschweißung)
- 06
Verschleißschutz-Auskleidung
- 07
Sandstrahlen und Lackieren/Beschichten
- 08
Prüfung und Abnahme mit Sachverständigen
Werkstoffe und Fertigungsverfahren
Baustähle
Grundlegende Konstruktionswerkstoffe für Rohrleitungs-, Behälter- und Apparatebau.
Druckbehälterstähle
Werkstoffe für drucktragende Behälter nach Druckgeräterichtlinie und AD 2000.
Feinkornbaustähle (NH, NL1, NL2)
Für beanspruchte Bauteile mit erhöhten Anforderungen an Zähigkeit und Warmfestigkeit.
Warmfeste Stähle
Einsatz in temperaturbeanspruchten Apparaten und Druckbehältern.
Rostfreie Edelstähle (z. B. 1.4301, 1.4571, 1.4404)
Korrosionsbeständige Behälter und Rohrleitungen für Chemie- und Lebensmittelanwendungen.
Duplexstahl
Hochfest, korrosionsbeständig für aggressive Medien.
Hitzebeständige Werkstoffe
Für Brennkammern und Bauteile bei hohen Betriebstemperaturen.
Verschleißschutzblech
Kanalbogen z. B. 8+5 mm für abrasive Schüttgutförderung.
Basaltkeramik-Auskleidung
Verschleißschutz für Rohrteile bei Förderung abrasiver Schüttgüter.
Aluminiumoxidkeramik-Auskleidung
Erhöht die Standzeit von Bauteilen im Kontakt mit abrasiven Medien.
Fertigungsstandort
Neunkirchen (Zeppenfeld)
DEHauptsitz, Produktion
- Stückgewicht / Größe
- Behälter bis ca. 10 t
- Losgröße
- Einzelteile bis Serien (Lohnfertigung)
- Werkstoffe
- Baustähle, Druckbehälterstähle, Edelstähle, Duplex, hitzebeständige Werkstoffe
- 3D-Rohrlaserschneidanlage
- UP-Schweißanlage
- MAG-Schweißanlage
- Schweißanlage für Flanschrohre
- Biegemaschinen für zylindrische und konische Bauteile
- Sandstrahlhaus (3.650 × 6.550 × 3.250 mm)
- Lackierhalle
- Krananlagen
Bauteile aus Rohrleitungs-, Behälter- und Apparatebau
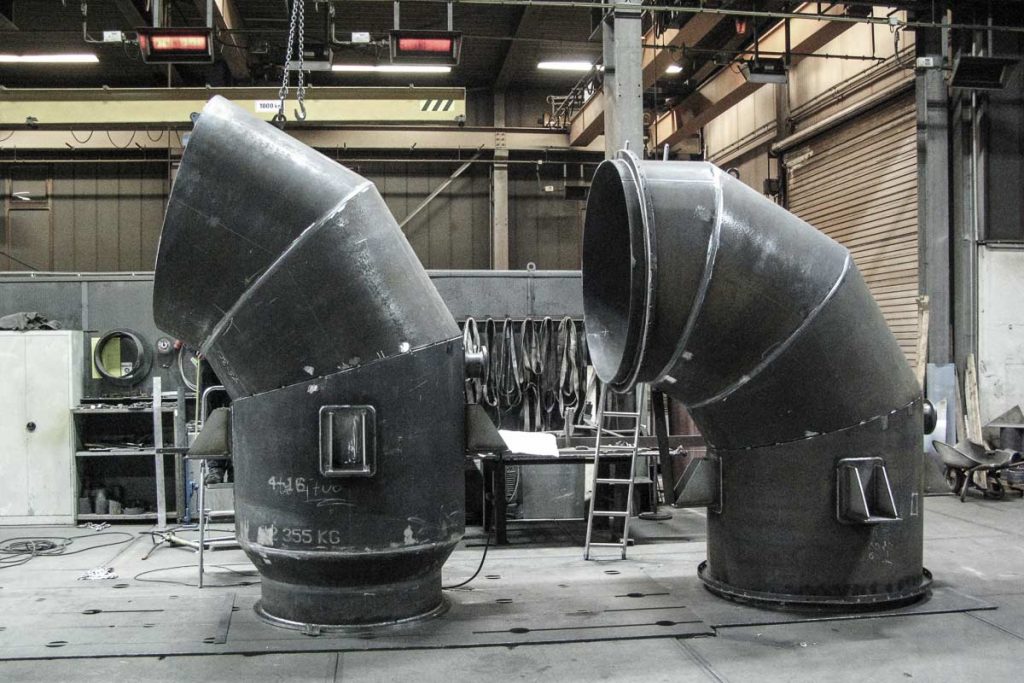
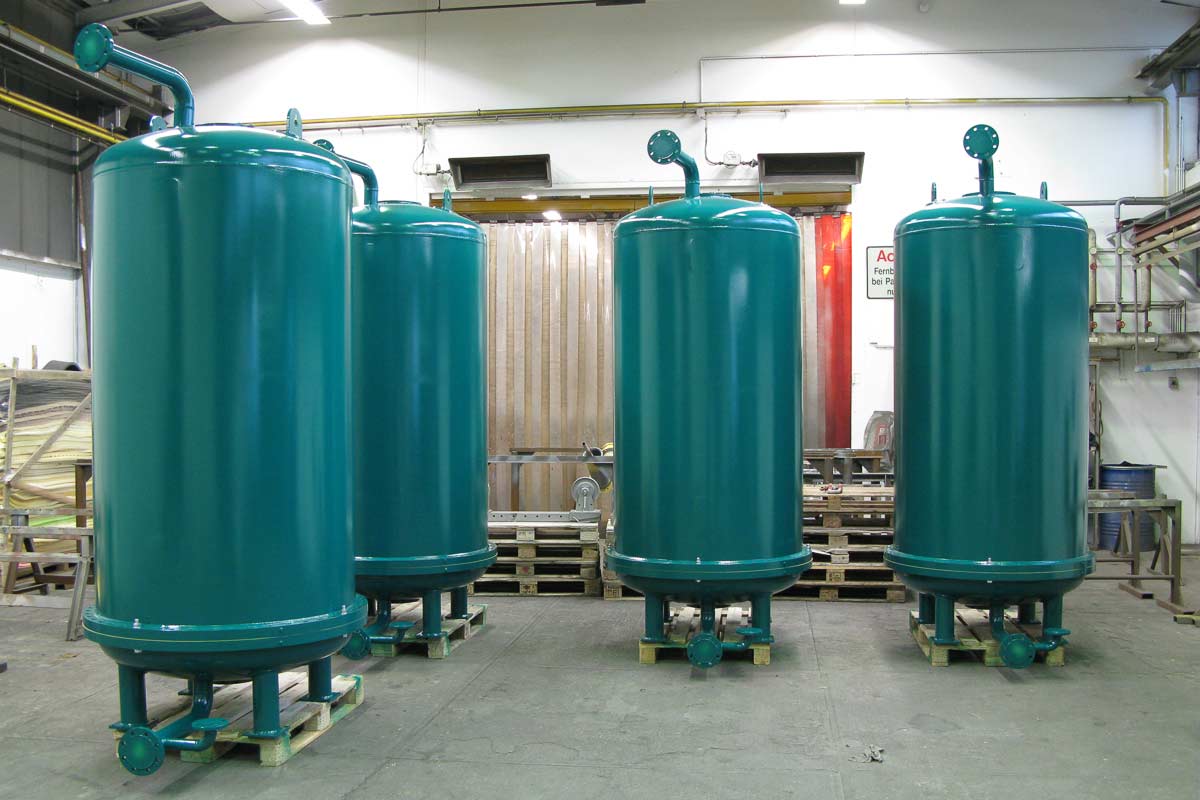
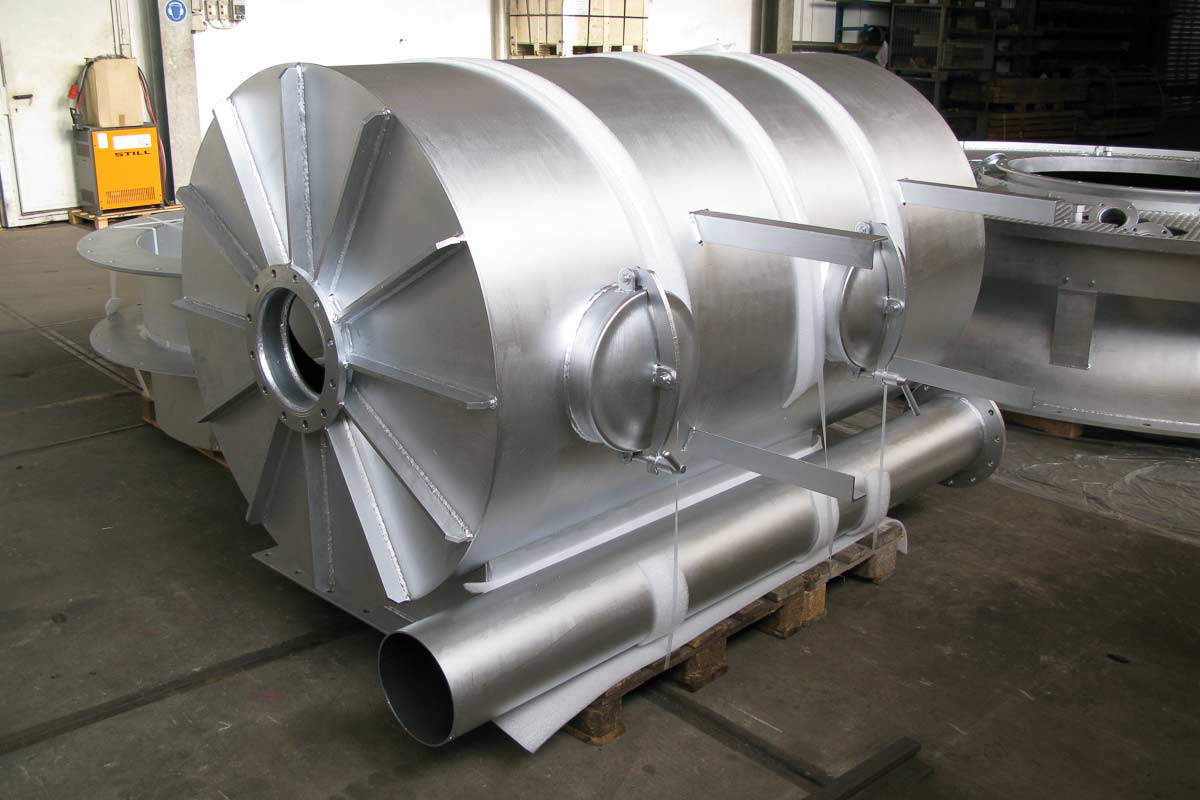
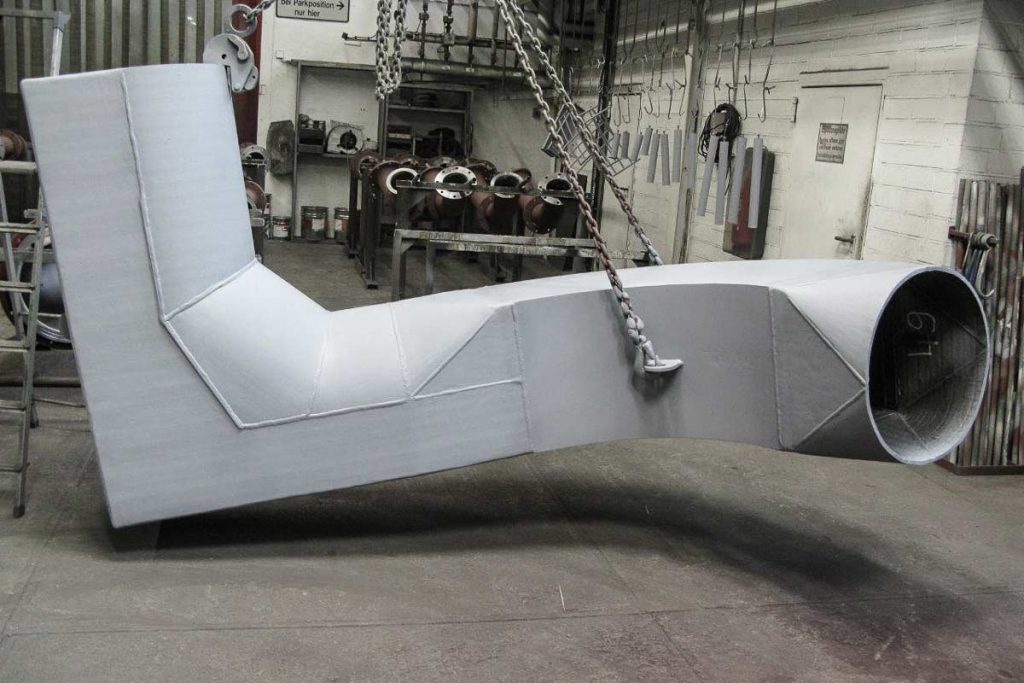
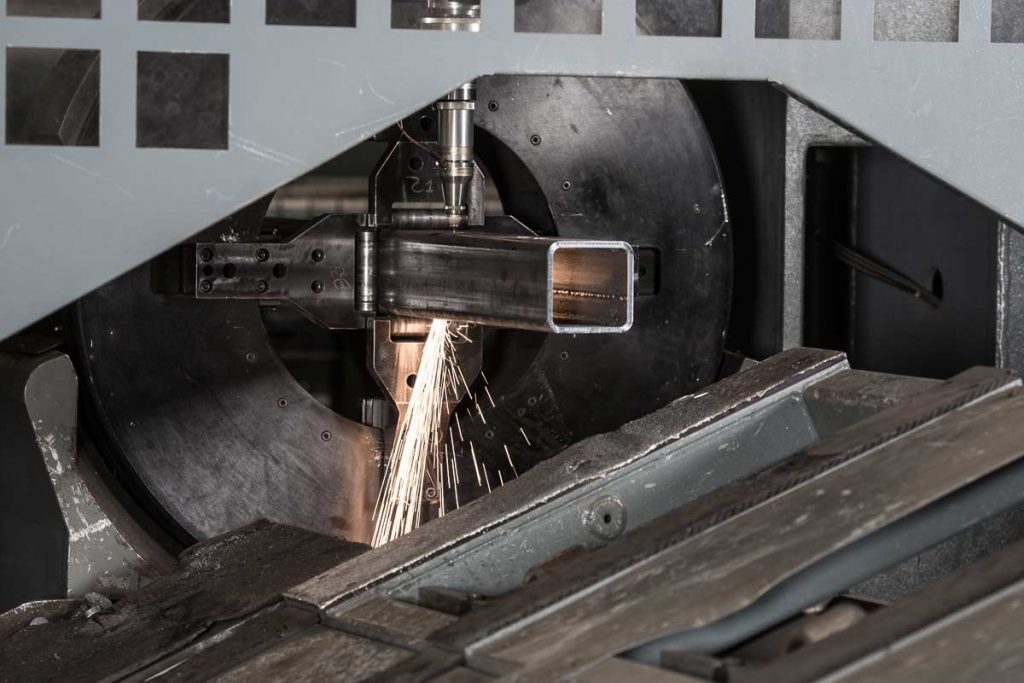
Einblicke in die Fertigung
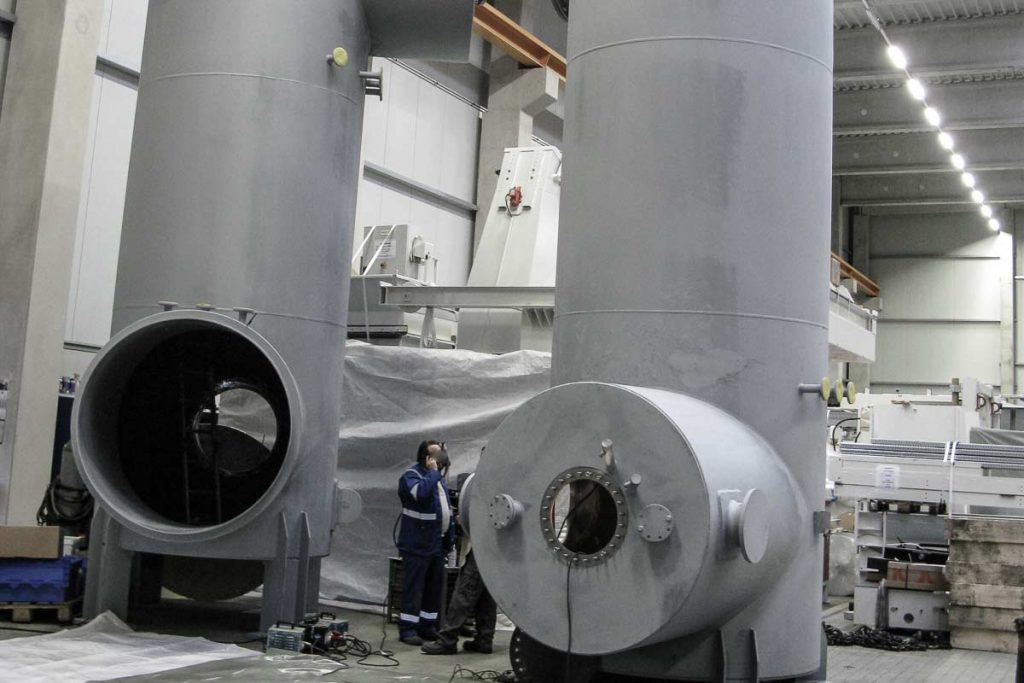
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Rohrleitungsbau (komplette Rohrleitungssysteme, Flanschverbindungen, Segmentbogen, Y-Stücke, Konen,Fügen | – | – | – | – | Baustähle, Druckbehälterstähle, rostfreie Edelstähle, hitzebeständige Stähle |
| Behälterbau (Druckbehälter, Rührwerksbehälter, Sendegefäße, Lagerbehälter, Lagersilos)Fügen | – | – | ca. 10 Tonnen | – | Baustahl, Druckbehälterstähle, rostfreie Stähle, hitzebeständige Stähle |
| Apparatebau (statische Mischer, Fackelrohre, Brennkammern, Nassentschlacker, Schlackefallschächte,Fügen | – | 15 m | – | – | Stahl, Edelstahl |
| 3D-Rohrlaserschneiden (Rohre und Profile)Zerspanung | nahezu gratfreie Schnittkanten | – | – | – | – |
| PlasmaschneidenZerspanung | – | – | – | – | – |
| AbwicklungenZerspanung | – | – | – | – | – |
| Schweißen (Hand- und Automatenschweißung, MAG/UP, teilweise automatisiert)Fügen | – | – | – | – | Werkstoffgruppen 1.1, 1.2, 8 nach CEN ISO/TR 15608 |
| Sandstrahlen (im eigenen Sandstrahlhaus, DIN EN ISO 12944-5 Teil 4)Oberfläche | – | 3.650 mm × 3.250 mm | – | – | metallische Werkstoffe |
| Lackieren/BeschichtenOberfläche | – | – | – | – | – |
| Verschleißschutz (Auskleidung mit keramischen Werkstoffen wie Basalt oder Aluminiumoxidkeramik;Oberfläche | – | – | – | – | Basalt, Aluminiumoxidkeramik, verschleißfeste Werkstoffe |
| Mechanische BearbeitungZerspanung | – | – | – | – | – |
| Biegen von zylindrischen und konischen Bauteilen und ApparateteilenUmformung | – | – | – | – | Stahl |
| Lohnfertigung (diverse Arbeiten)Fügen | – | – | – | – | – |
8 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| 3D-Rohrlaserschneidanlage | – | – | – | 2008 | Neunkirchen-Zeppenfeld |
| MAG-Schweißanlage (teilautomatisierte Verschweißung) | – | – | – | – | Neunkirchen-Zeppenfeld |
| UP-Schweißanlage (teilautomatisierte Verschweißung) | – | – | – | – | Neunkirchen-Zeppenfeld |
| Schweißanlage für Flanschenrohre | – | – | – | – | Neunkirchen-Zeppenfeld |
| Sandstrahlhaus | – | – | Breite 3.650 mm, Tiefe 6.550 mm, Höhe 3.250 mm | – | Neunkirchen-Zeppenfeld |
| Lackierhalle | – | – | – | – | Neunkirchen-Zeppenfeld |
| Biegemaschinen (für zylindrische und konische Bauteile) | – | – | – | – | Neunkirchen-Zeppenfeld |
| Krananlagen | – | – | – | – | Neunkirchen-Zeppenfeld |
Zusatzleistungen
Zertifizierte Qualität
Fertigung nach EN 13445, EN 13480 und AD 2000 mit ausschließlich nach EN 9606-1 geprüften Schweißern und Schweißaufsicht nach EN ISO 14731. Abnahmen erfolgen in Eigenhallen mit Sachverständigen von TÜV und Lloyd's Register; Ultraschall- und Durchstrahlungsprüfungen werden mit externen Partnern im eigenen Haus durchgeführt.
| Nachweis | Neunkirchen (Zeppenfeld) |
|---|---|
| EN ISO 3834-2 | |
| AD 2000 HP 0 / HP 100R | |
| Richtlinie 2014/68/EU (Modul A2) | |
| Schweißaufsicht EN ISO 14731 | |
| VT Stufe 2 nach ISO 9712 | |
| PT Stufe 2 nach ISO 9712 | |
| UKCA-Zulassung | |
| ISO 9001 |
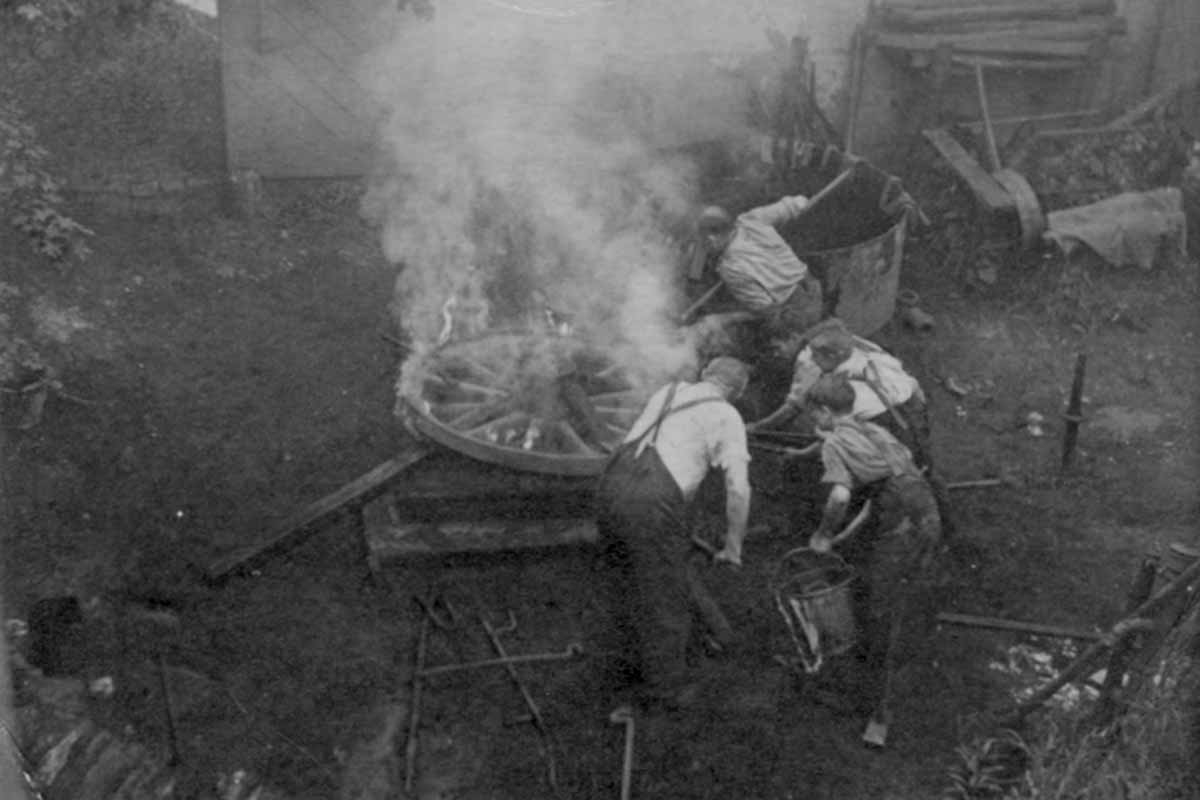
Von der Schmiede zum Apparatebau
- 1961
Gründung durch Karl-Adolf Welsch in der Eiserfelder Tretenbach auf der Basis der Hufschmiede des Großvaters in Siegen; Lohnarbeiten mit Schmiedeteilen und Schweißarbeiten
- 1968
Umzug in neue Räumlichkeiten nach Herdorf (Rheinland-Pfalz)
- 1973
Erweiterung der Fertigung durch weitere Halle in Herdorf
- 1987
Zweiter Hallenanbau in Herdorf
- 1996
Umfirmierung in GmbH und Weitergabe an die nächste Generation
- 2004
Umzug nach Neunkirchen-Zeppenfeld (NRW) mit Krananlagen, Lackierhalle und Sandstrahlhaus
- 2008
Spatenstich für Hallenneubau; Inbetriebnahme der 3D-Rohrlaserschneidanlage im November