Ist das Ihr Unternehmen? Profil übernehmen
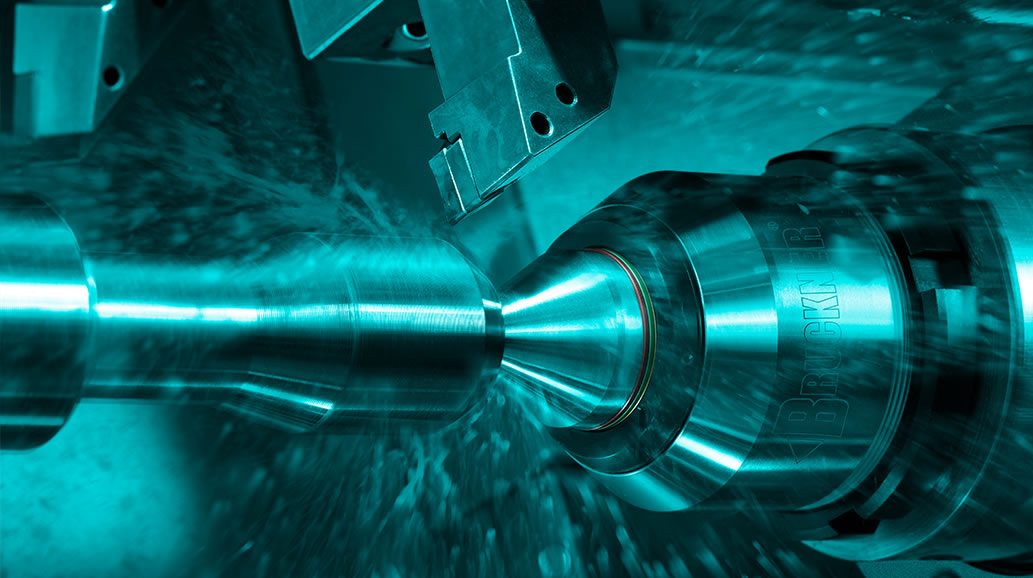
Entwicklung und Herstellung von Zentrierspitzen, Hochleistungsspitzen, Stirnmitnehmern und Pinolen für Drehen und Rundschleifen
Karl Bruckner GmbH
Weinstadt (Ortsteil Großheppach)Neu auf Amplifa
Über Bruckner
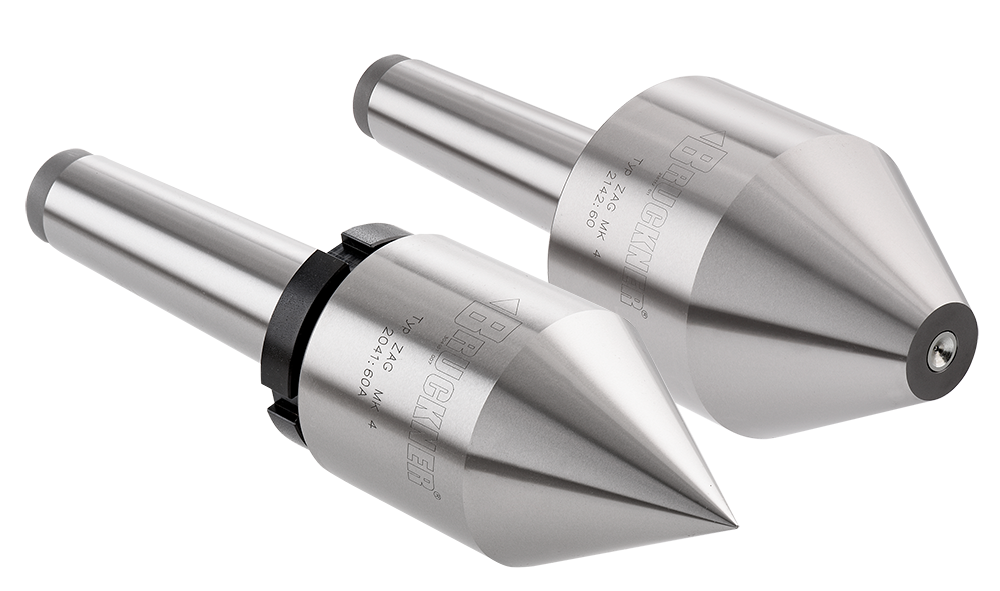
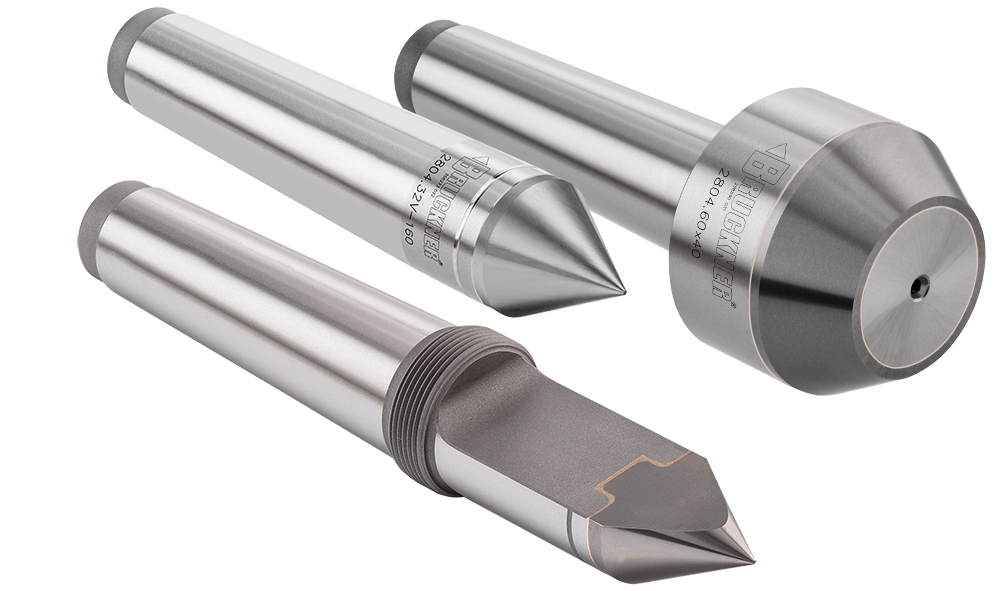
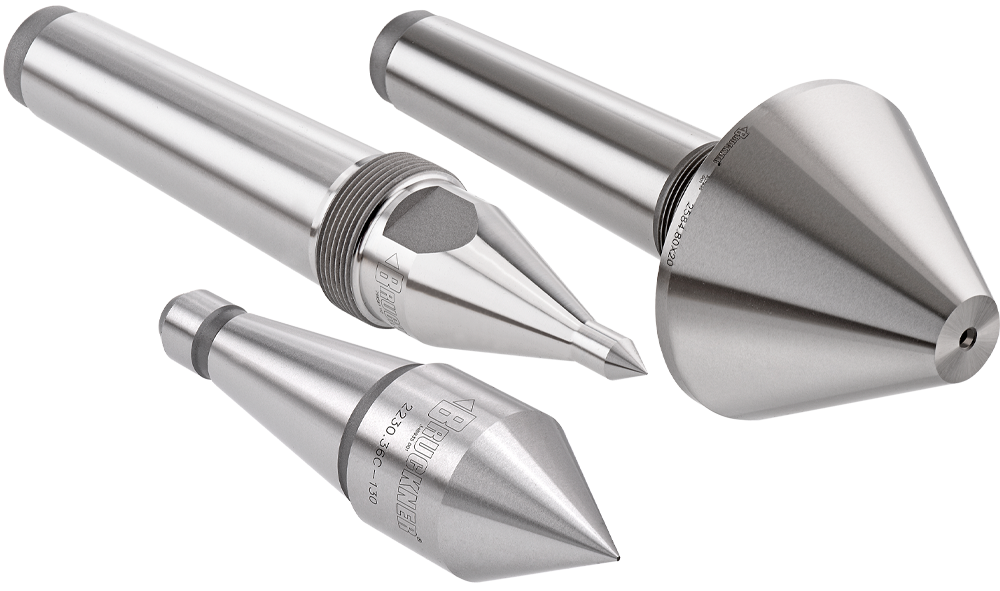
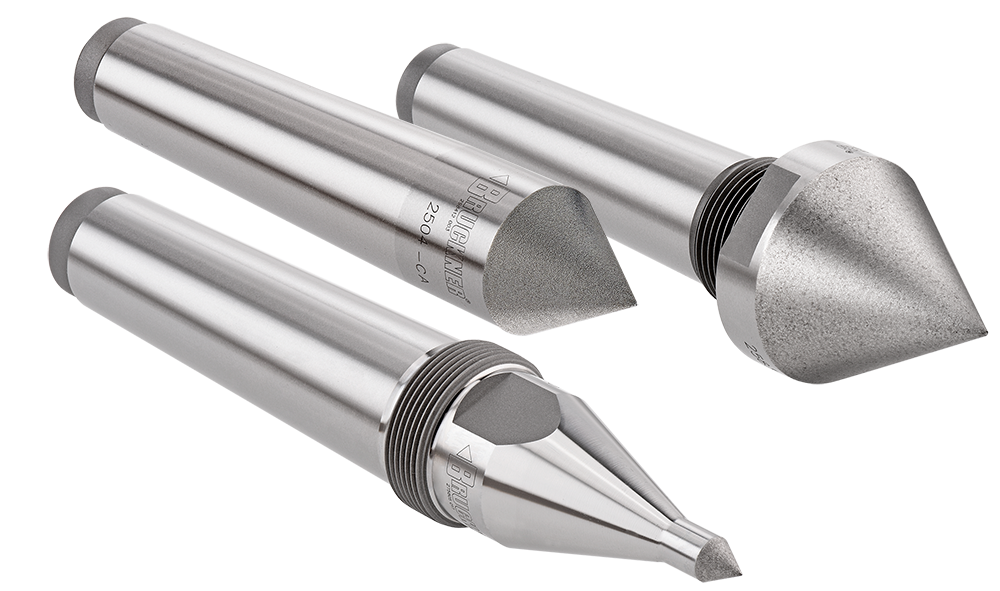
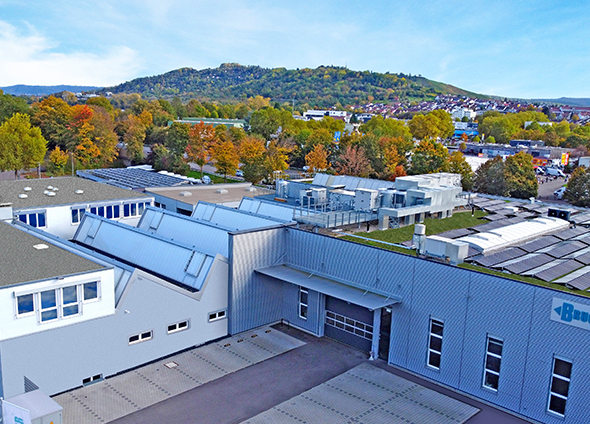
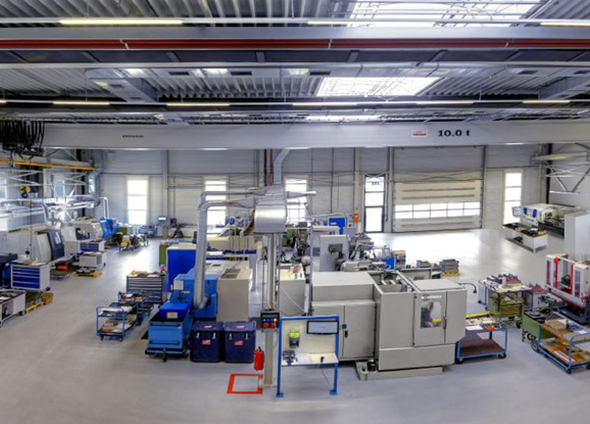
Die Karl Bruckner GmbH ist ein mittelständiges Familienunternehmen in vierter Generation mit Sitz in Weinstadt-Großheppach bei Stuttgart. Das Unternehmen ist spezialisiert auf die Entwicklung und Herstellung von festen und mitlaufenden Zentrierspitzen, mitlaufenden Hochleistungs-Zentrierkegeln, Stirnmitnehmern (Stirnfutter), Pinolen, Kegelhülsen und Drehgreifern. Die Fertigung erfolgt in klimatisierten Produktionshallen in eigener Drehbearbeitung; Werkstoffe sind legierter Werkzeugstahl, Hartmetall (Wolframkarbid) sowie für Sonderanfertigungen polykristalliner Diamant (PKD). Zusätzlich bietet das Unternehmen die CARBIDOR-Mitnahmebeschichtung auf Wolframkarbid-Basis sowie Nachschleif- und Neubeschichtungsservices an. Kunden kommen aus Maschinenbau, Automobil-, Medizin-, Luftfahrt-, Energie- und Umwelttechnik. Der Vertrieb erfolgt weltweit über eigene Vertriebsorganisationen und Partnerunternehmen, darunter ein eigenes Vertriebsbüro in Mexiko.
- Standort
- Weinstadt
- Verfahren
- Herstellung von festen Zentrierspitzen aus Werkzeugstahl (ähnlich DIN 807 / DIN 806, mit und ohne, Herstellung von Hartmetall-Zentrierspitzen (Vollhartmetall, Formen V, GV, Z, GZ, HV, HM Ø 20-45 mm,, Herstellung von mitlaufenden Hochleistungsspitzen (Reihen S/A, NC, LK, LR, LD, C, ZA; Schaftformen, Herstellung von mitlaufenden Hochleistungs-Zentrierkegeln (ZA-Reihe, 60°/75°, mit, CARBIDOR®-Mitnahmebeschichtung auf Wolframkarbid-Basis für Zentrierspitzen und Bauteile (Härte, Durchhärten und Oberflächenhärten von Kegelköpfen/Schäften, Sonderanfertigungen fester Zentrierspitzen mit Einsatz aus polykristallinem Diamant (PKD), Herstellung von mechanischen Stirnmitnehmern (Stirnfutter), u. a. mit Schwingungsdämpfung
- Werkstoffe
- Hartmetall (Wolframkarbid), legierter Werkzeugstahl, polykristalliner Diamant (PKD), rostfreier Stahl, CBN, Diamant (Beschichtung), Wolframkarbid (CARBIDOR®-Beschichtung), CARBIDOR-Mitnahmebeschichtung
- Zertifikate
- Rundlauf-Prüfbericht, Klimatisierte Produktion, Lehrengenauigkeit ≤ AT4 (DIN 228)
- Gegründet
- 1918
- Branchen
- Maschinenbau, Automobiltechnik, Medizintechnik, Luftfahrttechnik, Energietechnik, Umwelttechnik
- 01
Entwicklung und Konstruktion
- 02
Drehbearbeitung
- 03
Wärmebehandlung (Durch- und Oberflächenhärten)
- 04
Schleifen
- 05
CARBIDOR-Beschichtung
- 06
Prüfung (Rundlaufabweichung mit Prüfbericht)
- 07
Vertrieb weltweit
Werkstoffe & Verfahren
Hartmetall (Wolframkarbid)
Einsatz in Vollhartmetall-Zentrierspitzen mit Sicherheitskern sa·co für Rundheit ≤ 0,8 μm.
legierter Werkzeugstahl
Trägermaterial für Zentrierspitzen, Zentrierkegel und Gehäuse, durch- bzw. oberflächengehärtet.
polykristalliner Diamant (PKD)
Einsatzmaterial für Sonderanfertigungen fester Zentrierspitzen.
CARBIDOR-Mitnahmebeschichtung
Wolframkarbid-Basisbeschichtung (74-78 HRC, ca. 25 μm) zur Erhöhung der Haftreibung zwischen Spitze und Werkstück.
CBN
Beschichtungsmaterial für Mitnahmebeschichtungen an Zentrierspitzen.
rostfreier Stahl
Beschichtbares Material für Bauteile wie Backen und Spannzangen.
Standorte
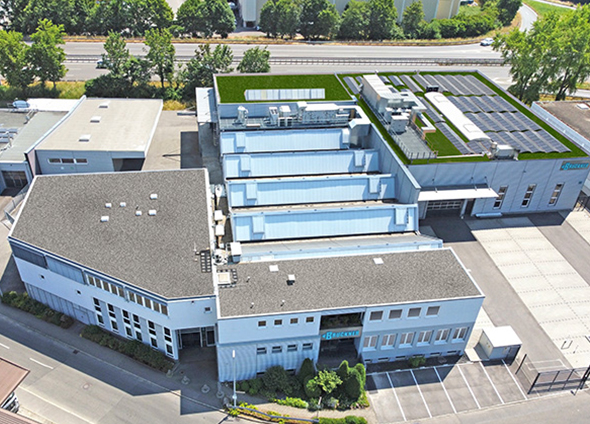
Weinstadt-Großheppach
DEHauptsitz mit Produktion und Verwaltung
- Werkstoffe
- Hartmetall, Werkzeugstahl, PKD
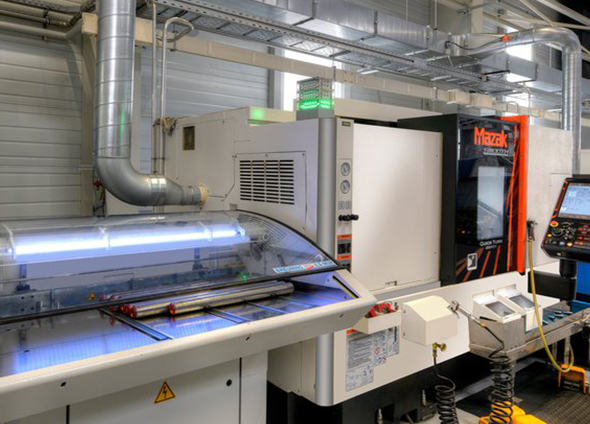
- Drehmaschinen (Fertigungshalle 2020)
- Produktionsmaschinen (Kapazitätserweiterung 2010)
- Lüftungs- und Klimatisierungsanlagen
- PV-Anlage
Bauteile & Produkte
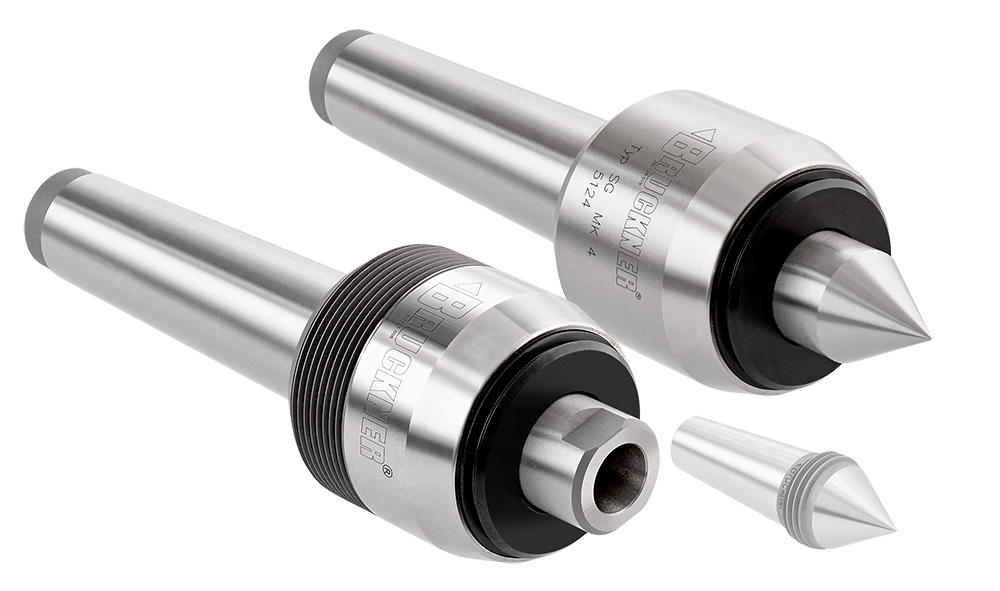
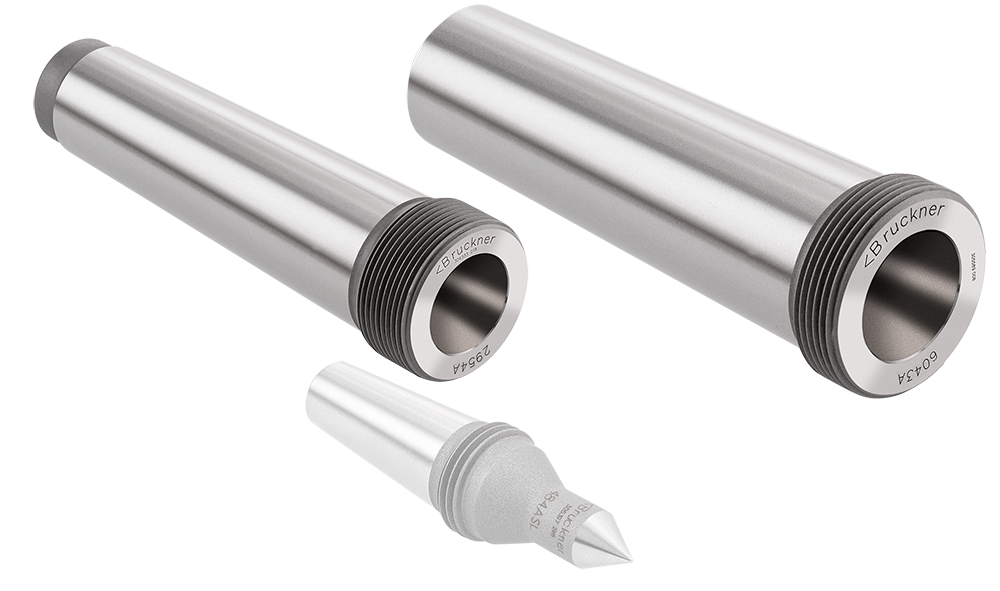
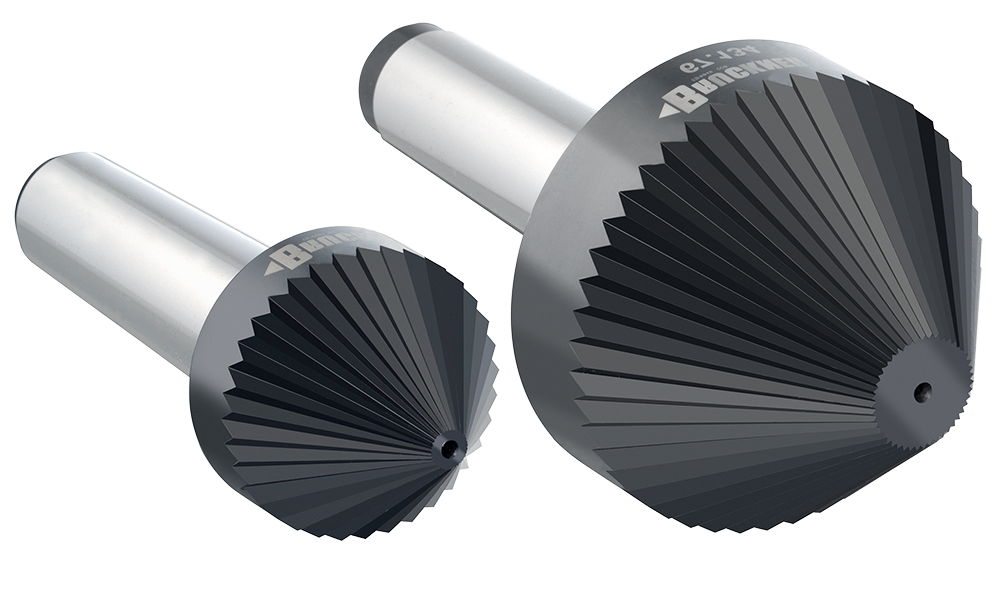
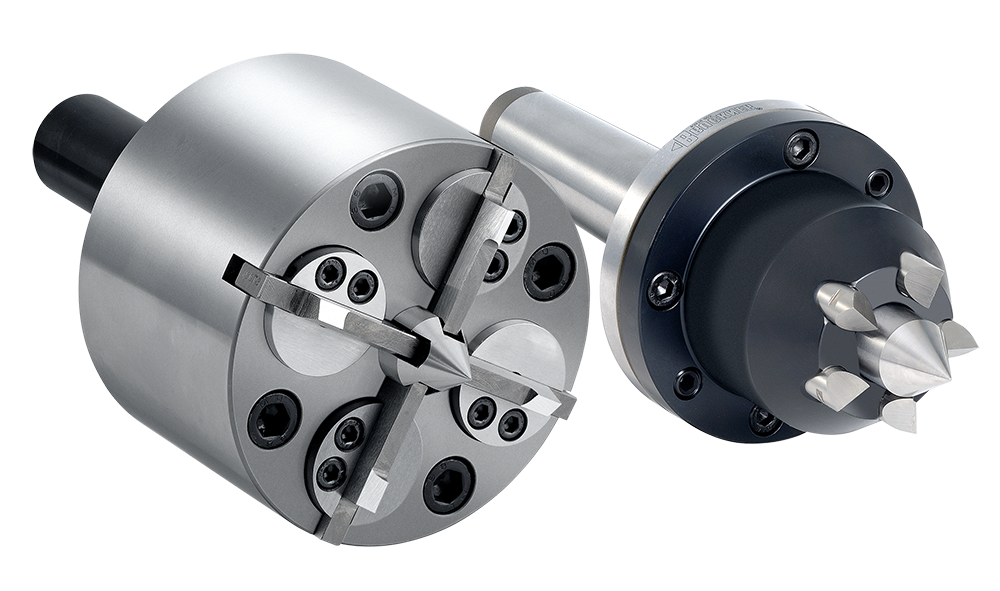
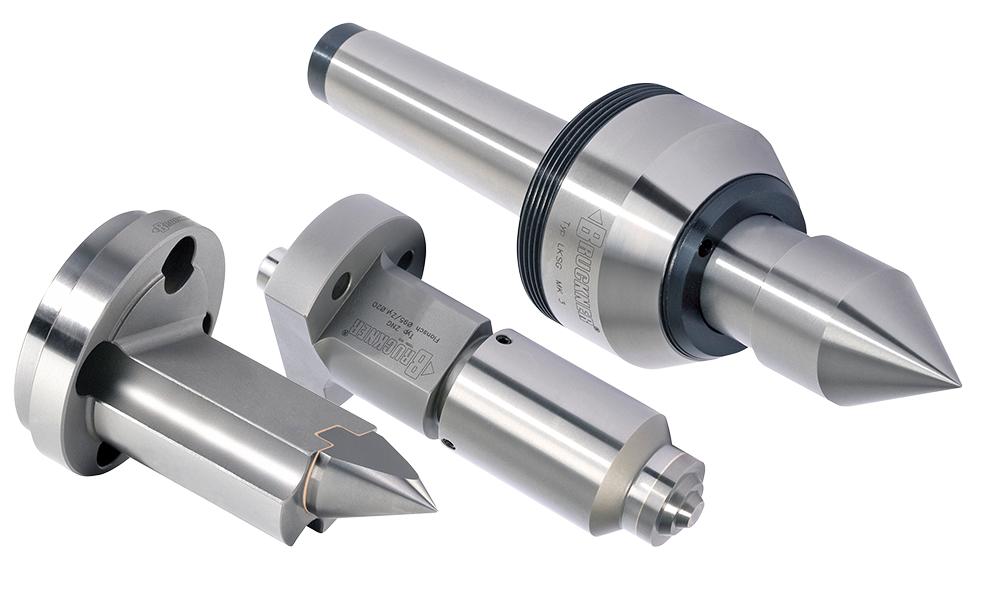
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Herstellung von festen Zentrierspitzen aus Werkzeugstahl (ähnlich DIN 807 / DIN 806, mit und ohneEngineering | – | – | – | – | legierter Werkzeugstahl |
| Herstellung von Hartmetall-Zentrierspitzen (Vollhartmetall, Formen V, GV, Z, GZ, HV, HM Ø 20-45 mm,Engineering | Rundheitstoleranz am Hartmetall ≤ 0,8 μm; | – | – | – | Hartmetall (Wolframkarbid), legierter Werkzeugstahl (Trägermaterial) |
| Herstellung von mitlaufenden Hochleistungsspitzen (Reihen S/A, NC, LK, LR, LD, C, ZA; SchaftformenEngineering | Rundlaufabweichung: genaue Ausführung max. 0,005 mm, | – | – | – | legierter Werkzeugstahl, Hartmetall (Einsätze) |
| Herstellung von mitlaufenden Hochleistungs-Zentrierkegeln (ZA-Reihe, 60°/75°, mitEngineering | Rundlaufabweichung: genaue Ausführung max. 0,007 mm, | – | – | – | legierter Werkzeugstahl |
| CARBIDOR®-Mitnahmebeschichtung auf Wolframkarbid-Basis für Zentrierspitzen und Bauteile (HärteOberfläche | Rz: CARBIDOR®-F 15-17 μm, CARBIDOR®-M | – | – | – | Werkzeugstahl, rostfreier Stahl, Backen, Spannzangen |
| Durchhärten und Oberflächenhärten von Kegelköpfen/SchäftenWärmebehandlung | – | – | – | – | legierter Werkzeugstahl |
| Sonderanfertigungen fester Zentrierspitzen mit Einsatz aus polykristallinem Diamant (PKD)Engineering | – | – | – | – | polykristalliner Diamant (PKD), Hartmetall, Diamant, CBN |
| Herstellung von mechanischen Stirnmitnehmern (Stirnfutter), u. a. mit SchwingungsdämpfungEngineering | – | – | – | – | – |
| Herstellung von Pinolen mit Pinolenabstützung (Sicherheitsbund) und wälzgelagerten PinolenEngineering | – | – | – | – | – |
| Herstellung von Kegelhülsen – SpindelhülsenEngineering | – | – | – | – | – |
| Herstellung von DrehgreifernEngineering | – | – | – | – | – |
| Drehbearbeitung in eigener Fertigung (Fertigungshalle für Drehbearbeitung, 2020)Zerspanung | – | – | – | – | – |
| Nachschleifen / Erneuerung von CARBIDOR®-Beschichtungen bei VerschleißOberfläche | – | – | – | – | Werkzeugstahl |
2 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Drehmaschinen (Fertigungshalle für Drehbearbeitung) | – | – | – | 2020 | Weinstadt-Großheppach |
| Produktionsmaschinen (Kapazitätserweiterung 2010) | – | – | – | 2010 | Weinstadt-Großheppach |
Zusatzleistungen
Qualität
Die Produktion erfolgt klimatisiert auf technisch hohem Niveau; Rundlaufabweichungen werden mit Prüfbericht dokumentiert (hochgenaue Ausführungen max. 0,003 mm). Hartmetall-Zentrierspitzen erreichen Rundheitstoleranzen am Hartmetall ≤ 0,8 μm bei Kegelschafttoleranz ≤ AT4 nach DIN 228.
| Nachweis | Weinstadt-Großheppach |
|---|---|
| Rundlauf-Prüfbericht | |
| Klimatisierte Produktion | |
| Lehrengenauigkeit ≤ AT4 (DIN 228) |
Historie
- 1918
Gründung einer mechanischen Werkstatt in Stuttgart durch Karl Friedrich Bruckner; Bau von Schleifböcken und Mechanikerdrehbänken, Beginn der Produktion fester Zentrierspitzen.
- 1920
Erste mitlaufende Reitstockspitze „Centro“ als einer der Pioniere.
- 1931
Sohn Karl Georg übernimmt nach dem Tod des Gründers; Entwicklung eines Serienprogramms fester und mitlaufender Spitzen.
- 1940
Zentrierspitzen mit Hartmetalleinsatz ins Verkaufsprogramm aufgenommen.
- 1963
Verlegung der Firma nach Großheppach (25 km von Stuttgart).
- 1969
Ergänzung um feste Zentrierspitzen und Hartmetall-Zentrierspitzen Werknorm.
- 1976
Erweiterung des Lieferprogramms um mechanische Stirnmitnehmer.
- 1989
Patentierter Sicherheitskern (sa·co) für Vollhartmetall-Zentrierspitzen.
- 1994
Übernahme von Bokö Stirnfutter und mitlaufenden Spitzen vom Mitbewerber Bohner & Köhle GmbH.
- 1996
Patentierung des mechanischen Stirnmitnehmers mit Schwingungsdämpfung und der Pinolenabstützung durch Sicherheitsbund.
- 1997
Ergänzung um gefederte Spitzen der Reihen LR und LD.
- 2007
Mitlaufende Spitzen mit VDI-, Capto- und Zylinder-Schaft für Mehrspindelmaschinen.
- 2008
Aufbau weltweiter Werkvertretungen; eigenes Vertriebsbüro in Mexiko.
- 2010
Erweiterung durch weitere Fertigungshalle und neue Maschinen.
- 2018
Erste Sonderanfertigungen fester Zentrierspitzen mit PKD-Einsatz; 100-jähriges Jubiläum.
- 2020
Neue Fertigungshalle für Drehbearbeitung mit PV-Anlage.
- 2022
Sanierung einer Fertigungshalle aus 1964 mit Lüftungs- und Klimatisierungsanlage.