Ist das Ihr Unternehmen? Profil übernehmen
Hersteller von Kranlaufrädern, Radsätzen, Radblöcken, Puffern und Seilrollen für Kran- und Maschinenbau
Karl Georg GmbH
Ingelbach-Bahnhof (Hauptsitz und Werk)Neu auf Amplifa
Über Karl Georg
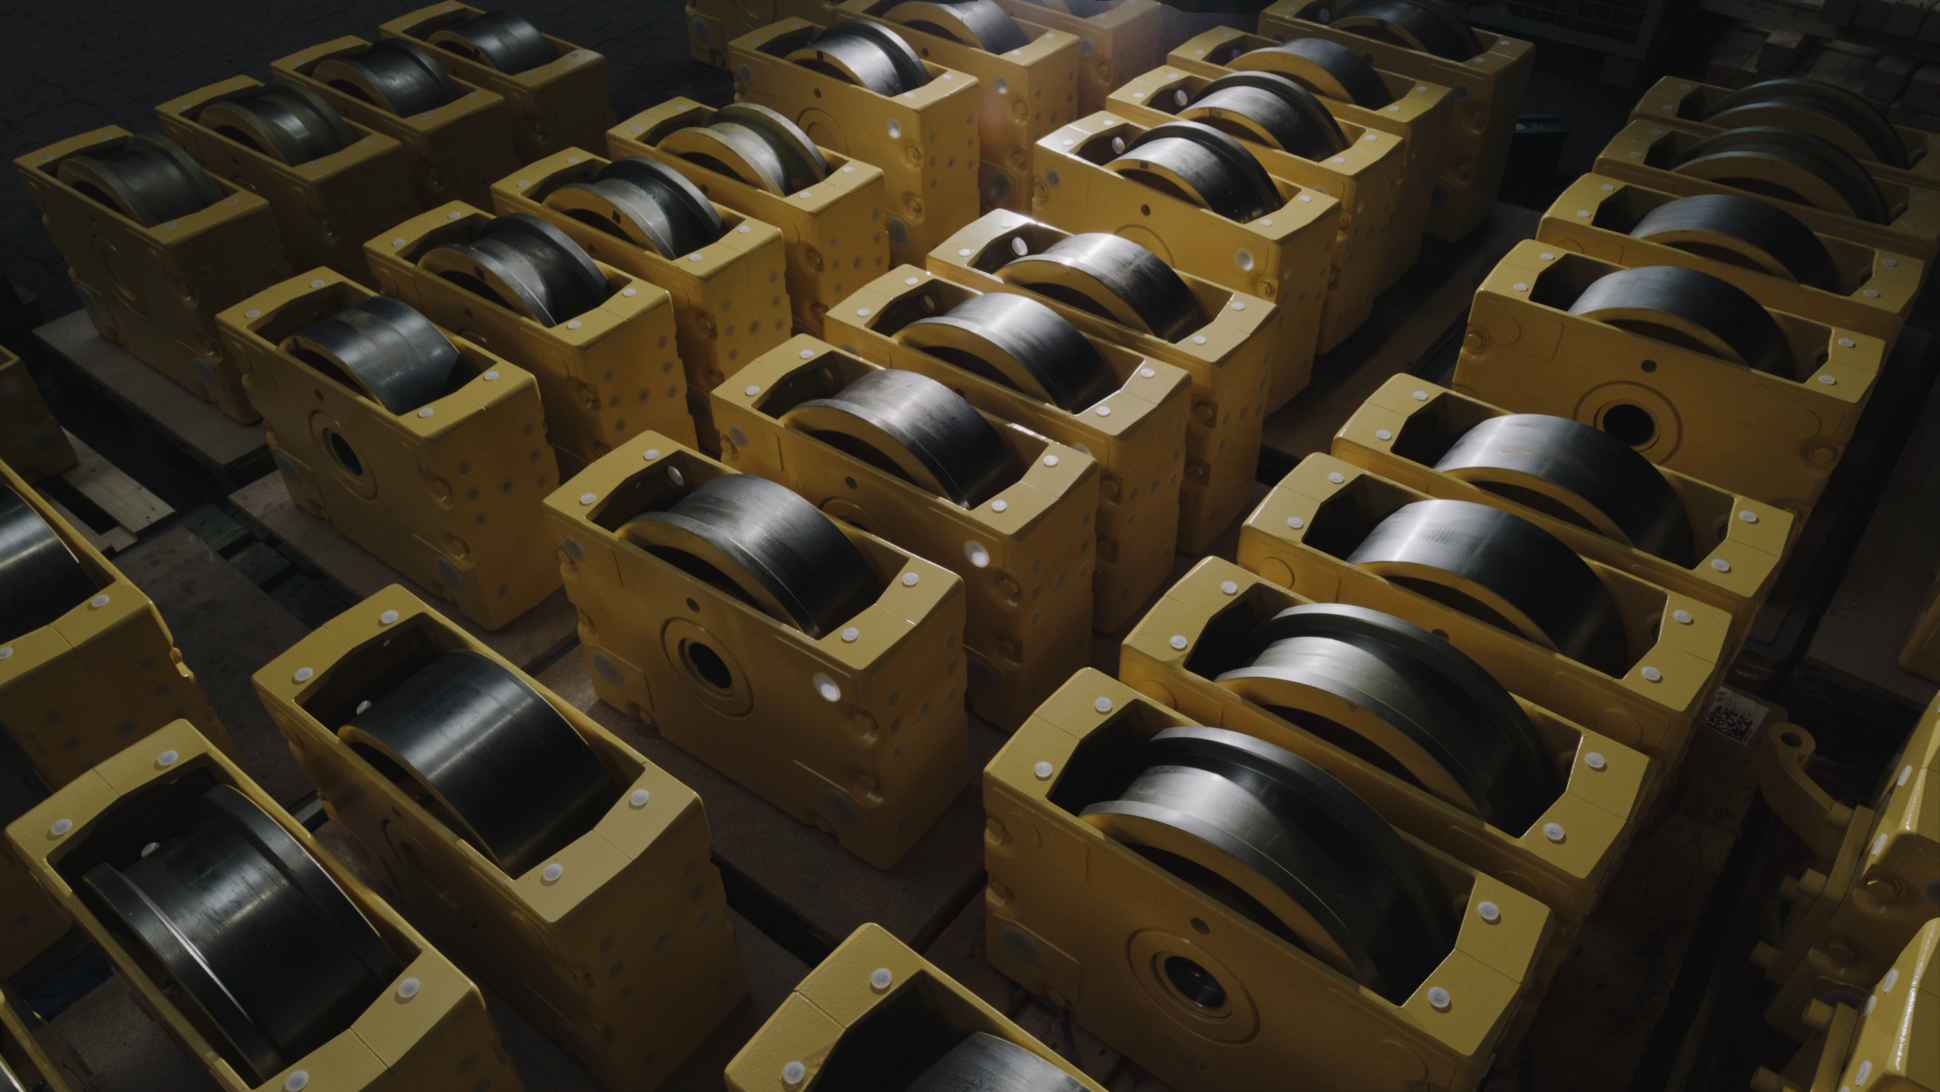
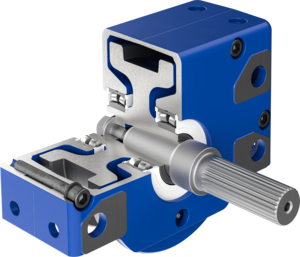
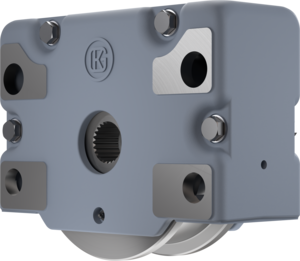
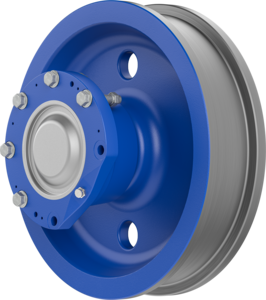
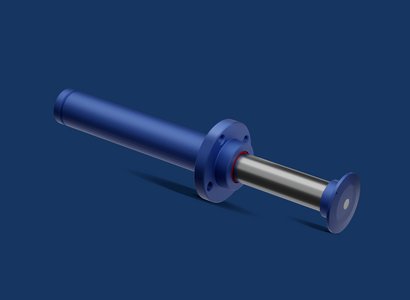
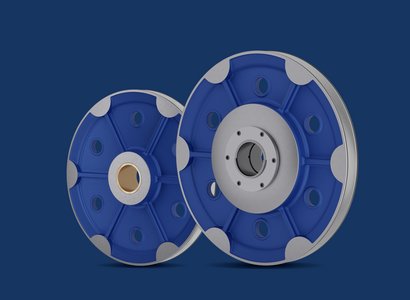
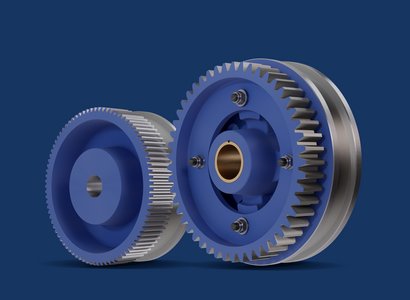
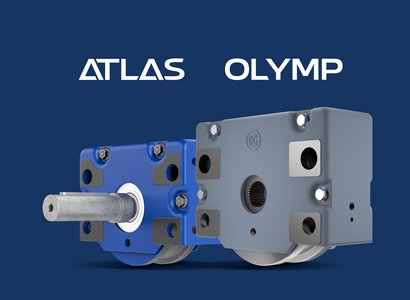
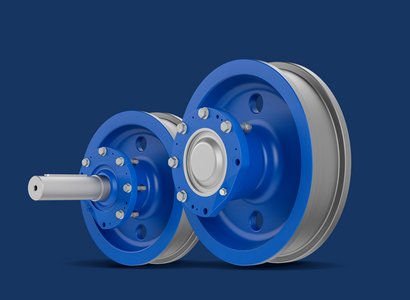
Die Karl Georg GmbH ist ein familiengeführter Hersteller von Krankomponenten mit Sitz in Ingelbach-Bahnhof im Westerwald. Gefertigt werden Kranlaufräder mit Durchmessern von 100 bis 1250 mm, Treib- und Mitlaufsätze, die einbaufertigen Radblocksysteme ATLAS und OLYMP, Hydraulik- und Zellstoffpuffer sowie Seilrollen nach DIN 15417/15418/15421/15422. Die Produktion erfolgt aus Schmiedestahl, Stahlguss und Sphäroguss nach DIN-, TGL-, Werksnormen oder nach Kundenzeichnung ab Losgröße 1. Die Fertigungstiefe umfasst CNC-Zerspanung, Verzahnungsherstellung (Modul bis 14), schlupffreies Härten der Laufflächen, Lackieren sowie Wartung, Reparatur und Generalüberholung auch von Fremdfabrikaten. Abnehmer sind Kranhersteller, Anlagen- und Maschinenbauer und Betreiber aus Branchen wie Energiesektor, Bergbau, Förderanlagen und Hüttenwerken; die KARL GEORG GROUP beliefert über 3.000 OEM-Kunden in 55 Ländern.
- Standort
- Ingelbach-Bahnhof
- Verfahren
- Fertigung von Kranlaufrädern (DIN-, Werksnorm, TGL, nach Kundenzeichnung), Zerspanung (CNC-Dreh- und Fräsmaschinen), Schmieden (Gesenk-, Freiformschmiede), Guss (Stahlguss, Sphäroguss), Schlacken-/Stahlwerk (eigener Elektro-Stahlwerk, historisch), Wärmebehandlung (schlupffreies Härten der Lauffläche/Seilrille), Verzahnungsherstellung (Zahnkränze, Ritzel, Nabenverzahnung, Modul bis 14), Lackieren/Beschichtung (moderne Lackier- und Trocknungsanlage)
- Werkstoffe
- Schmiedestahl, Stahlguss, Sphäroguss, C45 (im Gesenk geschmiedet), GE420 (GS-70), G42CrMo4+QT, 42CrMo4+QT (im Gesenk geschmiedet), C45 N
- Zertifikate
- ISO 9001:2015, ISO 14001:2015, ISO 45001, DIN EN 16247-1
- Gegründet
- 1925
- Mitarbeiter
- ca. 145–150
- Branchen
- Kranbau, Anlagenbau, Maschinenbau, Automotive, Energiesektor, Bergbau
- 01
Schmieden/Guss
- 02
Wärmebehandlung
- 03
CNC-Zerspanung
- 04
Verzahnungsherstellung
- 05
Lackieren/Beschichtung
- 06
Prüfung
- 07
Montage
- 08
Wartung/Reparatur
Werkstoffe & Verfahren
C45 (gesenkgeschmiedet)
Laufradkörper Ø 160–500 mm, Lauffläche schlupffrei gehärtet (HRc 38–46, Härtetiefe 3–4 mm).
42CrMo4+QT (gesenkgeschmiedet)
Vergüteter Schmiedestahl für hochbeanspruchte Radkörper von Laufrädern und Radsätzen.
GE420 (GS-70) Stahlguss
Radkörperwerkstoff für Laufräder ab Ø 630 mm und TGL-Ausführungen.
G42CrMo4+QT (GS-42CrMo4V) Stahlguss
Vergüteter Stahlguss als alternativer Radkörperwerkstoff.
S355J2 G3 (St 52-3)
Werkstoff für Ecklager nach TGL 34 968.
Sphäroguss
Gusswerkstoff für Laufräder nach DIN-, TGL- oder Kundenzeichnung.
Vulkollan (Beschichtung)
Laufflächenbeschichtung für Horizontalrollenführungen.
PA12G (Beschichtung)
Kunststoffbeschichtung für Horizontalrollenführungen.
Wärmebehandlung (schlupffreies Härten)
Schlupffreies Härten von Laufflächen und Seilrillen, Härtetiefe 3–4 mm.
Standorte
Ingelbach-Bahnhof
DEHauptsitz mit Produktion, Verwaltung und Qualitätsmanagement
- Losgröße
- Losgröße 1 bis Serienfertigung
- Werkstoffe
- Schmiedestahl, Stahlguss, Sphäroguss
- CNC-Drehmaschinen
- CNC-Fräsmaschinen
- Lackier- und Trocknungsanlage mit Energierückgewinnung
- Solaranlage ca. 800–850 kWp
Bauteile
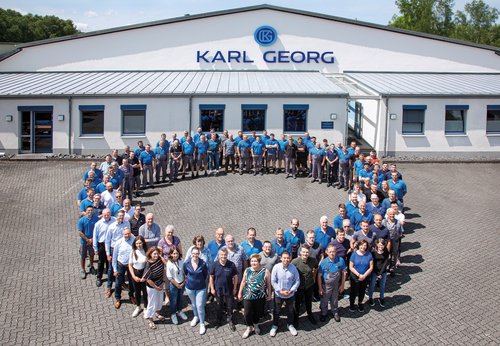
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Fertigung von Kranlaufrädern (DIN-, Werksnorm, TGL, nach Kundenzeichnung)Zerspanung | – | – | – | Losgröße 1 | Schmiedestahl, Stahlguss, Sphäroguss, C45, GE420 (GS-70), G42CrMo4+QT (GS-42CrMo4V), 42CrMo4+QT |
| Zerspanung (CNC-Dreh- und Fräsmaschinen)Zerspanung | – | – | – | – | Stahl |
| Schmieden (Gesenk-, Freiformschmiede)Umformung | – | – | – | – | Schmiedestahl, C45, 42CrMo4+QT |
| Guss (Stahlguss, Sphäroguss)Guss | – | – | – | – | GE420 (GS-70), Stahlguss, Sphäroguss |
| Schlacken-/Stahlwerk (eigener Elektro-Stahlwerk, historisch)Guss | – | – | – | – | Stahl |
| Wärmebehandlung (schlupffreies Härten der Lauffläche/Seilrille)Wärmebehandlung | Härtetiefe 3 – 4 mm | – | – | – | C45, Stahlguss, Schmiedestahl |
| Verzahnungsherstellung (Zahnkränze, Ritzel, Nabenverzahnung, Modul bis 14)Zerspanung | – | – | – | – | Stahl |
| Lackieren/Beschichtung (moderne Lackier- und Trocknungsanlage)Oberfläche | – | – | – | – | Stahl |
| Ultraschallprüfung (UT)Prüfung | – | – | – | – | Stahl |
| Rissprüfung MT/PT (Magnetpulver-/Farbeindringprüfung)Prüfung | – | – | – | – | metallische Werkstücke |
| HärteprüfungPrüfung | – | – | – | – | Stahl |
| Materialprüfzeugnisse 2.1 bis 3.2 nach DIN EN 10204Prüfung | – | – | – | – | metallische Werkstücke |
| Montage von Radsätzen, Radblöcken, FahrwerkenMontage | – | – | – | – | Stahl |
| Wartung, Reparatur, Generalüberholung von Kranlaufrädern, Radsätzen, Radblöcken, FahrwerkenMontage | – | – | – | – | Stahl |
| Herstellung von Hydraulikpuffern (CERTUS) und ZellstoffpuffernMontage | – | – | – | – | – |
| Herstellung von Seilrollen nach DIN 15417/15418/15421/15422Zerspanung | – | – | – | – | Stahlguss, Schmiedestahl |
| Konstruktion/Entwicklung von Krankomponenten (Sonderanfertigung nach Kundenzeichnung)Engineering | – | – | – | Stückzahl 1 | – |
6 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| CNC-Drehmaschinen | – | – | – | – | Ingelbach-Bahnhof |
| CNC-Fräsmaschinen | – | – | – | – | Ingelbach-Bahnhof |
| Freiform-Schmiede | – | – | – | – | Neitersen (historisch) |
| Elektro-Stahlwerk | – | – | – | 1965 | Neitersen |
| Lackier- und Trocknungsanlage mit Energierückgewinnung | – | 1 | – | – | Ingelbach-Bahnhof |
| Solaranlage (Produktionsenergie) | – | – | 800–850 kWp | – | Ingelbach-Bahnhof |
Zusatzleistungen
Referenzkunden
Qualität
Qualitätskontrolle mit zertifizierten Prüfverfahren Level 2: Ultraschallprüfung (UT), Farbeindringverfahren (PT), Magnetpulver-Rissprüfung (MT), Härteprüfung (HRC/HV/HB) und optische 3D-Messung. Materialprüfzeugnisse 2.1–3.2 nach DIN EN 10204 sowie Umstempelberechtigung für metallische Werkstoffe.
| Nachweis | Ingelbach-Bahnhof |
|---|---|
| ISO 9001:2015 | |
| ISO 14001:2015 | |
| ISO 45001 | |
| DIN EN 16247-1 |
Historie
- 1925
Karl Georg gründet die Firma in Neitersen; Produktion von Puffern, Lkw-Anhängern und gummibereiften Ackerwagen mit eigener Schmiede und Stahlwerk.
- 1940
Produktionsbeginn von Hülsenpuffern für Eisenbahnwaggons.
- 1945
Zerstörung des Betriebs durch Bombenangriff am 21.02.1945; Neuaufbau zwischen B 256 und Eisenbahnlinie.
- 1965
Inbetriebnahme des bis heute einzigen Stahlwerks im Westerwald in Neitersen.
- 1966
Beginn des Kranradbaus in Neitersen; Fertigungsbeginn am Standort Ingelbach.
- 1975
Fertigung der ersten Laufräder mit Verzahnung.
- 1985
Michael Schnaufer, Enkel des Gründers, übernimmt das Unternehmen.
- 1993
Entwicklung des ersten demontierbaren Radblocks.
- 1998
Umzug der Karl Georg Stahlherstellungs- und Verarbeitungs GmbH nach Ingelbach-Bahnhof.
- 2022
Umfirmierung in Karl Georg GmbH mit neuem Erscheinungsbild.
- 2023
Erhalt der ISO 14001 Zertifizierung (März 2023).
- 2025
100-jähriges Bestehen; Gründung von Gesellschaften in Indien und Spanien; Kathrin Schnaufer übernimmt; neue Produkte (OLYMP Radblock) und Neubau von Produktionshalle und Verwaltungsgebäude.
- 2026
ISO 45001 Zertifizierung (März 2026); Abschied von Tim Winkel als Geschäftsführer zum Jahresbeginn.