Ist das Ihr Unternehmen? Profil übernehmen
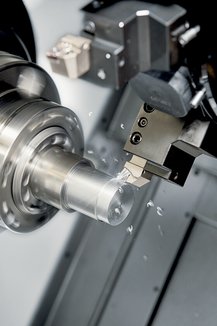
Fertigung von Präzisionswerkzeugsystemen zum Drehen, Stechen, Bohren und Fräsen, inklusive eigener Schleiferei für Wendeschneidplatten
Karl-Heinz Arnold GmbH (ARNO Werkzeuge)
Ostfildern (Hauptsitz, Produktion) · Niederlassungen: Großbritannien, Italien, USA, SingapurNeu auf Amplifa
Werkzeugsysteme für die Zerspanung – seit vier Generationen
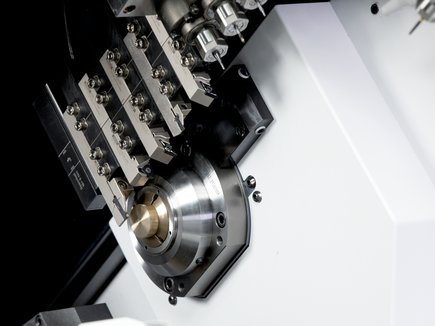
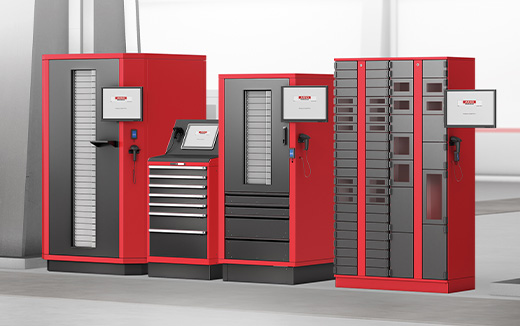
ARNO Werkzeuge, die Karl-Heinz Arnold GmbH mit Sitz in Ostfildern bei Stuttgart, entwickelt und produziert seit vier Generationen Werkzeugsysteme für die Zerspanung. Das Sortiment umfasst Wendeschneidplatten aus Hartmetall, Cermet, CBN und PKD, ISO-Drehhalter und KMH-Werkzeugaufnahmen, Ein- und Abstechsysteme, Werkzeughalter für Langdrehmaschinen sowie rotierende Bohr- und Frässysteme mit Innenkühlung. Entwicklung und Produktion liegen unter einem Dach: In der eigenen Schleiferei werden über 2,5 Millionen Wendeschneidplatten pro Jahr geschliffen (Schartigkeit 4–6 µm, Eckenradien ab 0,05 mm), auf über 1.600 m² Produktionsfläche entstehen Trägerwerkzeuge auf modernen CNC-Bearbeitungszentren von Hermle, DMG MORI, Haas, Agathon und Stama. Gefertigt wird auch nach Kundenzeichnung: Sonderwerkzeuge und Sonderlösungen, teils in Serie – darunter die ersten serienmäßig additiv gefertigten Stechmodule gemeinsam mit Rosswag-Engineering. Abnehmer sind die Zerspanungs- und Metallbearbeitungsindustrie, Anwender von Langdrehmaschinen (u. a. Citizen, Star, Tornos) sowie die Medizin- und Regeltechnik. Ergänzt wird das Programm durch Werkzeugprüfung im eigenen Testzentrum, Toolmanagement mit StoreManager-Werkzeugschränken und den Online-Shop CELLARNO mit rund 9.000 Lieferungen pro Monat.
- Standort
- Ostfildern
- Verfahren
- Herstellung von Wendeschneidplatten (Schleifen, komplexe Geometrien, Zwischengrößen, Minustoleranz), Herstellung von Trägerwerkzeugen (Stechwerkzeughalter, Drehhalter, Bohr- und Fräswerkzeuge), Werkzeugschleifen (Schleiferei für Wendeschneidplatten und Schneideinsätze), Entwicklung und Produktion von Sonderwerkzeugen für die Metallbearbeitung (Sonderlösungen), Werkzeugprüfung im Vorführ- und Testzentrum, Additiv gefertigte Stechmodule (gemeinsam mit Rosswag-Engineering, weltweit erste serienmäßig, Fertigung von Messvorrichtungen und Prüflehren (historischer Ursprung, heutiger Fokus, Entwicklung und Produktion von Sonderwerkzeugen/Sonderlösungen
- Werkstoffe
- Hartmetall, Cermet, CBN (kubisches Bornitrid), PKD (Polycrystalline Diamond), Stahl (Werkstoff für Drehhalter, zugfest, vernickelt), Vollhartmetall (Bohrstangen, Schneideinsätze), Titan (Zerspanung mit ARNO Wendeschneidplatten), Hochwarmfeste Superlegierungen (z. B. Inconel, Hastelloy)
- Zertifikate
- DIN EN ISO 9001, DIN ISO 9002 (Emil Arnold GmbH & Co. KG, 1995), ISO 9001 (DIN EN ISO 9001, seit 1995), DIN ISO 9002 (Emil Arnold, 1995)
- Gegründet
- 1941 (Vorg
- Mitarbeiter
- 160 (2011, Emil
- Branchen
- Zerspanungs- und Metallbearbeitungsindustrie, Langdrehmaschinen-Anwender, Medizintechnik und Regeltechnik, Maschinen- und Sondermaschinenbau, Zerspanungsindustrie/Metallbearbeitung, Medizintechnik und Regeltechnik (Workshop Duplex-Stähle)
- 01
Konstruktion und Entwicklung
- 02
CNC-Bearbeitung der Trägerwerkzeuge
- 03
Werkzeugschleifen der Wendeschneidplatten und Schneideinsätze
- 04
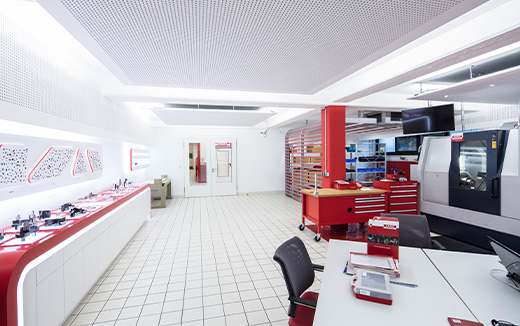
Werkzeugprüfung im Vorführ- und Testzentrum
- 05
Lager und Versand (CELLARNO)
- 06
Toolmanagement und Anwendungstechnik beim Kunden
Schneidstoffe und Werkstoffe
Hartmetall
Generalist unter den Schneidstoffen; Grundmaterial der meisten Wendeschneidplatten und Trägerwerkzeuge.
Cermet
Für lange Standzeiten und Top-Oberflächen beim Drehen von Stahl, Eisen und Gusswerkstoffen.
CBN (kubisches Bornitrid)
Bestückte Wendeschneidplatten fürs Hartdrehen von Stählen bis 65 HRC bei höchsten Oberflächengüten.
PKD (Polycrystalline Diamond)
Für schnelle Bearbeitung von NE-Metallen und hochpolierten Oberflächen.
Zugfester, vernickelter Stahl
Werkstoff der Drehhalter, Stechhalter und Trägerwerkzeuge für hohe Stabilität.
Vollhartmetall
Für Bohrstangen, Schneideinsätze des SHARK-CUT Mini und VHM-Fräser.
HSS-PM (Pulvermetall-Schnellarbeitsstahl)
Werkstoff der Desert-Cut-Maschinengewindebohrer für Trockenbearbeitung.
Titan (Zerspanung)
Hochpositive Wendeschneidplatten mit verrundeter Schneidkante für schwer zerspanbare Titanwerkstoffe.
Hochwarmfeste Superlegierungen (Inconel, Hastelloy)
Negative Spezialgeometrien NFT/NMT für Schlicht- bis Schruppbearbeitung zäher Hochtemperaturwerkstoffe.
Rostfreie Stähle
Bearbeitung mit Hochpositiven Wendeschneidplatten, u. a. für Duplex-Stähle in Medizin- und Regeltechnik.
Aluminium
AFA-VHM-Fräser und Desert-Cut-Werkzeuge für präzise und gratarme Aluminiumzerspanung.
Gusswerkstoffe
Bearbeitung mit Cermet- und FZ-Eckfrässystemen.
Produktion und Standorte
Ostfildern
DEHauptsitz: Produktion, Entwicklung, Schleiferei, Testzentrum, Lager/Logistik, Verwaltung
- Werkstoffe
- Hartmetall, Cermet, CBN, PKD, Stahl
- Hermle C 40 U dynamic (5-Achsen-Bearbeitungszentrum)
- DMG MORI NTX 2500 2nd Gen (Dreh-Fräszentrum, 70 bar)
- DMG MORI NH4000 DCG (Bearbeitungszentrum, 180 Werkzeugplätze)
- Haas Multigrind (5-/6-achsige Werkzeugschleifmaschinen)
- Agathon Hochpräzisionsschleifmaschinen (4-/5-achsig)
- STAMA M 726 (Vertikal-Bearbeitungszentrum)
Werkzeugprogramme
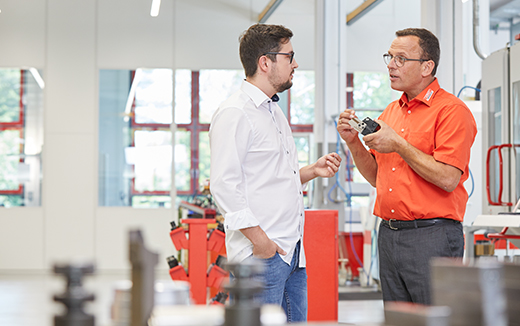
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Herstellung von Wendeschneidplatten (Schleifen, komplexe Geometrien, Zwischengrößen, Minustoleranz)Zerspanung | Schartigkeit der Schneidkanten max. 4-6 µm | – | – | über 2,5 Millionen Wendeschneidplatten | Hartmetall, Cermet, CBN, PKD |
| Herstellung von Trägerwerkzeugen (Stechwerkzeughalter, Drehhalter, Bohr- und Fräswerkzeuge)Zerspanung | Eckenradien ab 0,05 mm | – | – | – | Stahl, Hartmetall |
| Werkzeugschleifen (Schleiferei für Wendeschneidplatten und Schneideinsätze)Zerspanung | Schartigkeit 4-6 µm | – | – | – | Hartmetall |
| Entwicklung und Produktion von Sonderwerkzeugen für die Metallbearbeitung (Sonderlösungen)Engineering | – | – | – | – | Stahl, Hartmetall, Titan, Superlegierungen |
| Werkzeugprüfung im Vorführ- und TestzentrumPrüfung | – | – | – | – | – |
| Additiv gefertigte Stechmodule (gemeinsam mit Rosswag-Engineering, weltweit erste serienmäßigAdditiv | – | – | – | – | – |
| Fertigung von Messvorrichtungen und Prüflehren (historischer Ursprung, heutiger FokusPrüfung | – | – | – | – | – |
6 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| 5-Achsen-Bearbeitungszentrum | Hermle C 40 U dynamic | – | Werkzeugmagazin mit 36 Plätzen | – | Ostfildern |
| Dreh-Fräszentrum | DMG MORI NTX 2500 2nd Generation | – | Roboter Be- und Entladung, Stangenlader, Werkzeugmagazin mit 114 Plätzen, 70 bar Kühlmitteldruck | – | Ostfildern |
| 5- und 6-achsige Werkzeugschleifmaschine | Haas Multigrind | – | Roboter Be- und Entladung, automatischer Schleifscheibenwechsler, Werkzeugschleifsoftware für | – | Ostfildern |
| 4- und 5-achsige Hochpräzisionsschleifmaschine | Agathon | – | Schnelle Linearantriebe, Roboter Be- und Entladung, automatische Werkstückmessung, energiesparende | – | Ostfildern |
| Bearbeitungszentrum | DMG MORI NH4000 DCG | – | Palettenwechsler mit 8 Plätzen, Werkzeugmagazin mit 180 Plätzen, 40 bar Kühlmitteldruck | – | Ostfildern |
| Vertikal-Bearbeitungszentrum | STAMA M 726 | – | Stangenlader, Werkzeugmagazin mit 60 Plätzen, 40 bar Kühlmitteldruck | – | Ostfildern |
Zusatzleistungen
Referenzkunden
Qualität bis auf die Schneidkante
In der eigenen Schleiferei dürfen geschliffene Schneidkanten maximal 4–6 µm Schartigkeit aufweisen, Eckenradien werden ab 0,05 mm gefertigt. Jedes Teil wird vor Versand geprüft; das Unternehmen ist nach DIN EN ISO 9001 zertifiziert (1995, Emil Arnold zusätzlich DIN ISO 9002).
| Nachweis | Ostfildern |
|---|---|
| ISO 9001 (DIN EN ISO 9001, seit 1995) | |
| DIN ISO 9002 (Emil Arnold, 1995) |
Historie
- 1941
Emil Arnold gründet 'Emil Arnold Lehrenbau' in Esslingen am Neckar; Fertigung von Messvorrichtungen und Prüflehren.
- 1962
Karl-Heinz Arnold gründet am 01.04.1962 die Karl-Heinz Arnold GmbH (ARNO Werkzeuge), Vertrieb von Hartmetallwerkzeugen.
- 1965
Umfirmierung zu 'Emil Arnold KG', Fokus auf Spezialwerkzeuge und Vorrichtungen.
- 1966
Umzug beider Firmen ins Industriegebiet Ruit Zinsholz, Ostfildern.
- 1967
Vertriebsbeginn von Hartmetall-Wendeschneidplatten; Entwicklung des Mini-Kopiersystems mit patentierter Klemmung.
- 1986
Klaus-Michael Arnold tritt in die Firma ein.
- 1988
Einstieg in die Schleiftechnik.
- 1992
Klaus-Michael Arnold wird Geschäftsführer.
- 1995
Zertifizierung: Emil Arnold GmbH & Co. KG nach DIN ISO 9002, ARNO Werkzeuge nach DIN EN ISO 9001.
- 2002
Josef Storf wird Geschäftsführer.
- 2004
Erste Auslandsniederlassung in England; danach Italien und USA.
- 2008
Erster Bauabschnitt des Neubaus mit ca. 2.250 m² Produktion, Büro und vollautomatisiertem Lagersystem.
- 2011
160 Mitarbeiter auf rund 10.000 m² Betriebsfläche (Emil Arnold + ARNO Werkzeuge).
- 2014
Gründung der Niederlassung Singapur; Markteinführung des Kühlungssystems ACS.
- 2016
Baubeginn des Anbaus in der Karlsbader Straße.
- 2018
Einzug in den Neubau; weitere ca. 2.250 m² Büro- und Produktionsfläche, Verdopplung von Lager-, Logistik-, Qualitäts- und Bürofläche.
- 2021
Jacqueline Arnold und Simon Storf treten in die Geschäftsführung ein; Fusion von Emil Arnold GmbH & Co. KG und Karl-Heinz Arnold GmbH.
- 2025
Verabschiedung von Josef Storf nach 37 Jahren; trotz Umsatzrückgang 2024 Wachstum bei technologisch führenden Produkten.