Ist das Ihr Unternehmen? Profil übernehmen
Entwicklung und Fertigung von technischen Federn, Feinschneid- und Stanzteilen sowie Kunststoff-Metall-Baugruppen für internationale Branchen.
KERN LIEBERS GmbH & Co. KG
Schramberg · Göppingen · Villingen-Schwenningen · Wuppertal · Schwabmünchen · Rieden · Schalksmühle · Hardt · Reutlingen · Myszków (PL) · České Budějovice (CZ) · Sancraiu de Mures (RO) · Rayong (TH)Neu auf Amplifa
Über KERN LIEBERS
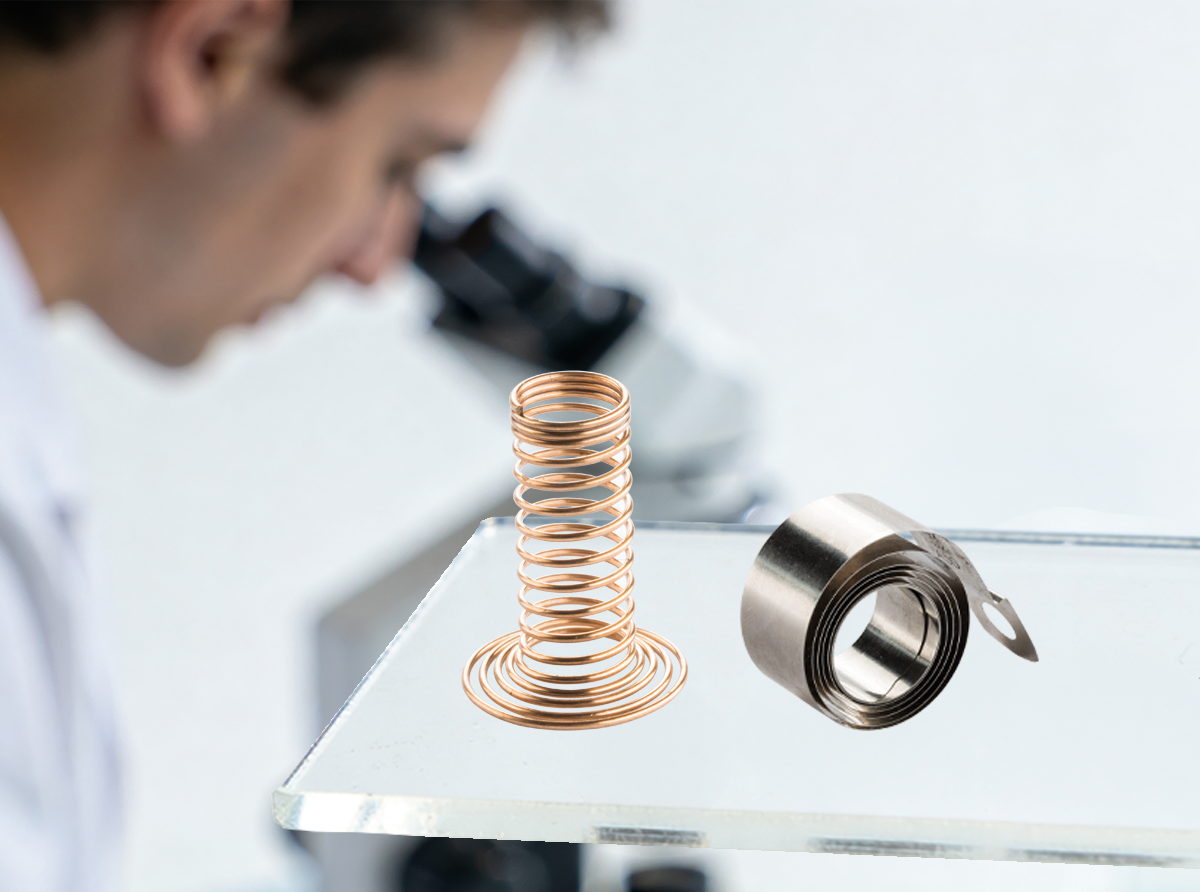
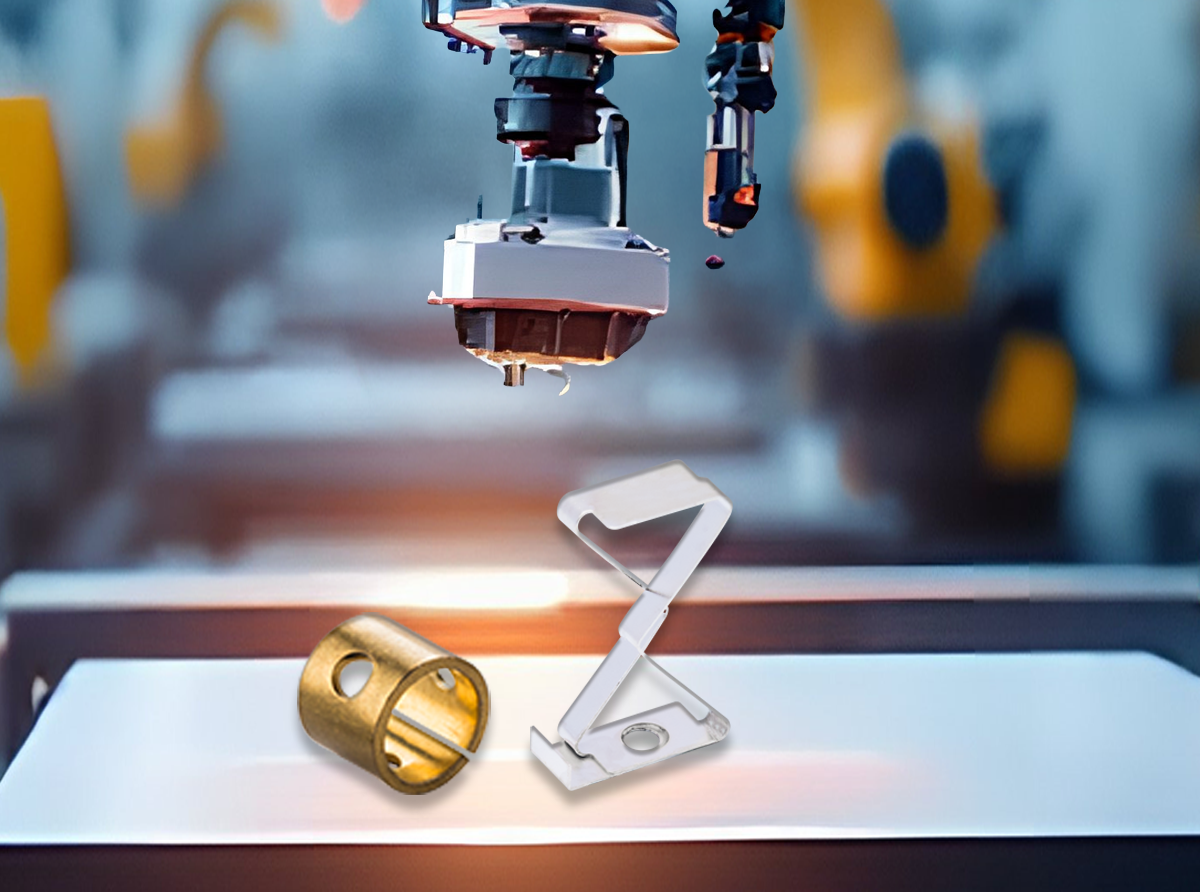
KERN LIEBERS ist ein weltweit tätiger Hersteller von technischen Federn, Stanz-, Feinschneid- und Stanzbiegeteilen sowie Baugruppen aus Kunststoff und Metall mit Sitz in Schramberg. Das Unternehmen fertigt auf Kundenanforderung – von Prototypen und Losgröße 1 bis zur Großserie – u. a. Zug-, Druck-, Schenkel-, Wellen-, Trieb-, Roll- und Kontaktfedern, präzisionsbearbeitete Komponenten sowie vollautomatisch montierte Baugruppen. Die Fertigungstiefe reicht von Feinschneiden, Stanzen, Winden und Wickeln über Lasertechnologie (Schweißen, Schneiden, Bohren, Härten, Markieren), Präzisionsbearbeitung (Drehen, Fräsen, Multispindelbohren, Feinstdickenschleifen) bis zu Wärmebehandlung, Oberflächenbehandlung, Kunststoffspritzgießen und Montage. Werkstoffe sind Warm- und Kaltband, Edelstähle, NE- und Buntmetalle, Sonderwerkstoffe, Aluminium- und Kupferlegierungen sowie Kunststoff. Die Produkte werden in Mobilität/Automobil, Elektromobilität, Energie- und Gebäudetechnik, Medizintechnik, Maschinen- und Anlagenbau, Feinmechanik, Uhrenindustrie, Haushaltsgeräten und Konsumgütern eingesetzt. Die KERN LIEBERS Gruppe ist mit rund 5.850 Mitarbeitenden an über 35 Standorten in Europa, Nord- und Südamerika sowie Asien vertreten.
- Standort
- Schramberg
- Verfahren
- Feinschneiden, Stanzen, Stanzbiegen, Winden (CNC-Windeautomaten für Zug-, Druck- und Schenkelfedern), Wickeln Drahtfedern, Wickeln Bandfedern (Triebfedern), Drahtbiegen (inkl. 3D-Biegeteile, bis 21 CNC-Achsen), Laserschweißen (Dauerstrich und Impuls, bis 8 kW, infrarot und grün)
- Werkstoffe
- Warm- und Kaltband, Edelstähle, NE-Metalle, Buntmetalle, Sonderwerkstoffe, vergoldetes Kupfer, Bronze, Federstahl (mit Beschichtungen)
- Zertifikate
- IATF 16949:2016, ISO 9001:2015 (Gruppenzertifikat), ISO 9001:2015 (Kern Liebers Göppingen GmbH), IATF 16949:2016 (Kern Liebers Göppingen GmbH), ISO 14001 (Gruppenzertifikat), ISO 50001 (Gruppenzertifikat), ISO 14064 + GHG Protocol, ISO 14067, ISO 13485 (KERN LIEBERS Schwabmünchen GmbH / Lienberg GmbH), ISO 9001, IATF 16949, ISO 13485, ISO 14001, ISO 50001
- Mitarbeiter
- 5.850
- Branchen
- Mobilität / Automobil, Elektromobilität, Energie- & Gebäudetechnik, Medizintechnik, Maschinen- & Anlagenbau, Konsumgüter
- 01
Forschung & Entwicklung
- 02
Engineering (Sondermaschinenbau, Werkstofftechnik, Prototypenfertigung)
- 03
Feinschneiden / Stanzen / Stanzbiegen bzw. Winden & Wickeln / Drahtbiegen
- 04
Lasertechnologie & Präzisionsbearbeitung
- 05
Wärmebehandlung
- 06
Oberflächenbehandlung
- 07
Fügetechnik & Baugruppenmontage
- 08
Analyse & Testing
- 09
Reinigung & Verpackung
Bauteile
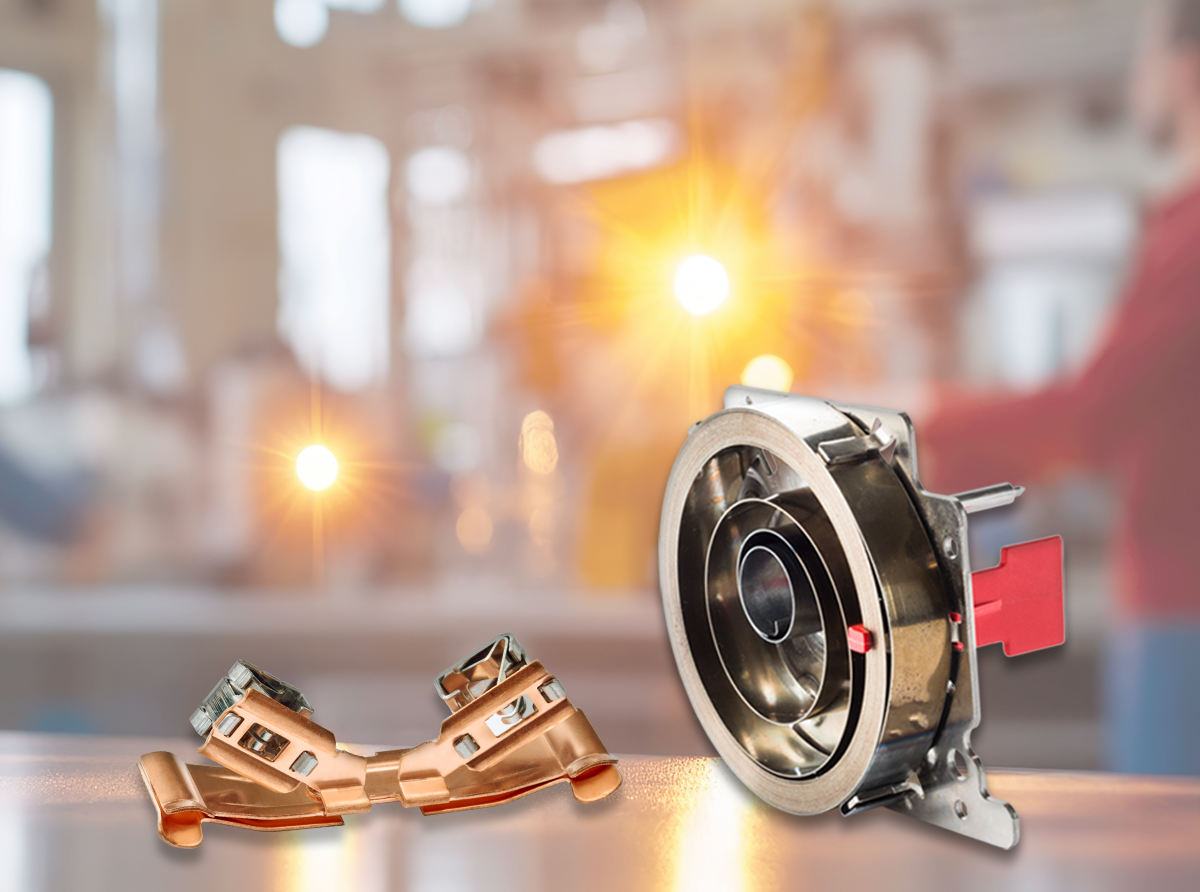
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| FeinschneidenUmformung | – | – | – | – | Warm- und Kaltband, Edelstähle, NE-Metalle, Buntmetalle |
| StanzenUmformung | – | – | – | – | Warm- und Kaltband, Edelstähle, NE-Metalle, Buntmetalle, Sonderwerkstoffe |
| StanzbiegenUmformung | – | – | – | – | Warm- und Kaltband, Edelstähle, NE-Metalle, Buntmetalle, Sonderwerkstoffe |
| Winden (CNC-Windeautomaten für Zug-, Druck- und Schenkelfedern)Umformung | – | – | 0,3 mm Drahtdurchmesser – 13 mm Drahtdurchmesser (Zustellschleifen | – | Federstahl, rostfreie Drähte, Sonderlegierungen |
| Wickeln DrahtfedernUmformung | – | – | – | – | Drahtfedern-Werkstoffe |
| Wickeln Bandfedern (Triebfedern)Umformung | – | – | – | – | Bandstahl |
| Drahtbiegen (inkl. 3D-Biegeteile, bis 21 CNC-Achsen)Umformung | – | – | – | – | Draht, vorbeschichtete Drähte |
| Laserschweißen (Dauerstrich und Impuls, bis 8 kW, infrarot und grün)Fügen | – | – | – | – | Stahllegierungen, Aluminiumlegierungen, Kupferlegierungen |
| Laserbohren (Durchmesser 30–100 µm)Zerspanung | – | – | – | – | Edelstahl |
| Lasermarkieren (DMC, QR-Codes, Barcodes, Klartext)Oberfläche | – | – | – | – | Stahllegierungen, Aluminiumlegierungen, Kupferlegierungen |
| Laserhärten (bis 2 kW)Wärmebehandlung | – | – | – | – | Stahl (Kohlenstoff) |
| Laserschneiden (bis 8 kW)Zerspanung | – | – | – | – | Stahllegierungen, Aluminiumlegierungen, Kupferlegierungen |
| LaserentgratenOberfläche | – | – | – | – | Edelstahl |
| Zerspanen – DrehenZerspanung | IT 7 (18 µm im Durchmesserbereich bis 25 mm) | – | 2,5 mm – 10 mm (Kleinteilbereich Medizin/Uhren) | – | rostfreie Stähle, Buntmetalle, Sonderlegierungen |
| Fräsen / Multispindelfräsen (bis zu 4 Werkstücke gleichzeitig, 5-Achsbearbeitung)Zerspanung | – | – | – | – | – |
| Multispindelbohren / kurvengesteuertes Multispindelbohren (bis zu 50 parallele Werkzeuge)Zerspanung | – | – | – | – | – |
| Federendenschleifen (Durchlaufschleifen ab 0,3 mm bis 1,5 mm Drahtdurchmesser; Zustellschleifen bisZerspanung | – | – | – | – | patentiert gezogene Drähte, ölschlussvergütete Drähte, rostfreie Drähte, Sonderlegierungen |
| Feinstdickenschleifen (Ø 4–80 mm, Dicke 0,2–5 mm)Zerspanung | Dicke, Parallelität, Ebenheit < 2 µm · Rz < 0,6, Ra < 0,1 | – | – | – | rostfreie Stähle, Buntmetalle, Sonderlegierungen |
| Elektro-/chemisches EntgratenOberfläche | – | – | – | – | – |
| PolierenOberfläche | – | – | – | – | – |
| Kugel- und GlasperlenstrahlenOberfläche | – | – | – | – | – |
| Gleitschleifen/TrowalisierenOberfläche | – | – | – | – | – |
| Ölen und Fetten (Korrosionsschutz)Oberfläche | – | – | – | – | – |
| Reinigen (Kohlenwasserstoffe, modifizierte Alkohole, wässrige Medien, Ultraschall; Restschmutz nachOberfläche | – | – | – | – | – |
| Galvanische OberflächenbeschichtungOberfläche | – | – | – | – | – |
| Gasnitrieren und GasnitrocarburierenWärmebehandlung | – | – | – | – | – |
| Nitrieren von korrosionsbeständigen StählenWärmebehandlung | – | – | – | – | korrosionsbeständige Stähle |
| Plasmanitrieren und PlasmanitrocarburierenWärmebehandlung | – | – | – | – | – |
| Expanite-Verfahren (Nitrocarburieren und Carburieren von korrosionsbeständigen Stählen)Wärmebehandlung | – | – | – | – | korrosionsbeständige Stähle |
| Einsatzhärten, Härten, Tiefkühlen und AnlassenWärmebehandlung | – | – | – | – | – |
| VakuumhärtenWärmebehandlung | – | – | – | – | – |
| InduktionshärtenWärmebehandlung | – | – | – | – | – |
| Warmspannen & WarmsetzenWärmebehandlung | – | – | – | – | – |
| KunststoffspritzgießenKunststoff | – | – | – | – | – |
| FügetechnikFügen | – | – | – | – | – |
| Montage von Baugruppen aus Kunststoff und Metall (Hand- und vollautomatische Montage)Montage | – | – | – | – | Kunststoff, Metall |
| Forschung & Entwicklung, Engineering (Sondermaschinenbau, Werkstofftechnik, Prototypenfertigung)Engineering | – | – | – | – | – |
| Analyse & Testing (Prüf- und Analyseverfahren)Prüfung | – | – | – | – | – |
13 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| CNC-Windeautomaten | – | – | – | – | – |
| CNC-Wickelautomaten | – | – | – | – | – |
| CNC- und Stanz-Biegeautomaten (bis 21 CNC-Achsen, 3D-Biegeteile) | – | – | – | – | – |
| Stanzautomaten (max. 250 Hub/min, 25–320 t, Werkzeuglänge max. 2.500 mm) | – | – | – | – | – |
| Feinschneidpressen (max. 130 Hub/min, 40–700 t, Werkzeuglänge max. 600 mm) | – | – | – | – | – |
| Stanz-Biegeautomaten (max. 700 Hub/min, 120 t, Werkzeuglänge max. 2.000 mm) | – | – | – | – | – |
| Laserschweißanlagen (bis 8 kW, infrarot und grün) | – | – | – | – | – |
| Laserhärtungsanlagen (bis 2 kW) | – | – | – | – | – |
| Drehanlagen mit flexibler Roboterbeladung | – | – | – | – | – |
| Multispindel-Bearbeitungszentren (5-Achsbearbeitung, bis 4 Werkstücke gleichzeitig) | – | – | – | – | – |
| kurvengesteuerte Lineartakter / selbstgebaute Multispindelbohranlagen (bis zu 50 parallele | KERN LIEBERS (Eigenbau) | – | – | – | – |
| Umluft-, Schutzgas- und Vakuumöfen (bis 1350°C) | – | – | – | – | – |
| Warmsetzofen mit Pressen | – | – | – | – | – |
Zusatzleistungen
Qualität & Zertifizierungen
Die Qualität wird durch umfassende Prüf- und Analyseverfahren gesichert, u. a. 100%-Inline-Prüfungen (Laser, Kamera, Kraft- und Längenmessung), Materiallabor mit Querschliffen und Mikrohärteprüfungen sowie Restschmutzbestimmung nach VDA Band 19. Die Gruppe ist an nahezu allen Standorten nach ISO 9001 und IATF 16949 zertifiziert; mehrere Werke verfügen über ISO 13485, ISO 14001 und ISO 50001.
| Nachweis | Schramberg | Göppingen | Villingen-Schwenningen | Schwabmünchen | Rieden |
|---|---|---|---|---|---|
| ISO 9001 | |||||
| IATF 16949 | |||||
| ISO 13485 | |||||
| ISO 14001 | |||||
| ISO 50001 |
Historie
Gründung durch Hugo Kern nach seiner Lehre bei einem Uhrfedermacher; Herstellung von Zugfedern für die heimische Uhrenindustrie
- 1911
Zweiter Fabrikanbau, Verdoppelung der Produktionsfläche; Sohn Ernst Hugo Kern tritt in den Betrieb ein
Ernst Hugo Kern übernimmt die Firmenleitung, Umwandlung in die Hugo Kern KG, Erweiterung um zwei Neubauten bis 1930
Dr. rer. pol. Kurt Steim übernimmt nach dem Tod von Ernst Hugo Kern die Geschäftsleitung und legt die Grundlage für die heutige Größe des Unternehmens
Nach dem Zweiten Weltkrieg Wiederaufbau; mangels Rohstoffen Fertigung von Gartengeräten, Ofenkratzern, Schuhbeschlägen und Sägen
Die Hugo Kern KG wird von den Alliierten zur Totaldemontage bestimmt (auf 30 % reduziert); Beginn der Fertigung von Präzisionsstanzteilen für Strickmaschinen