Ist das Ihr Unternehmen? Profil übernehmen
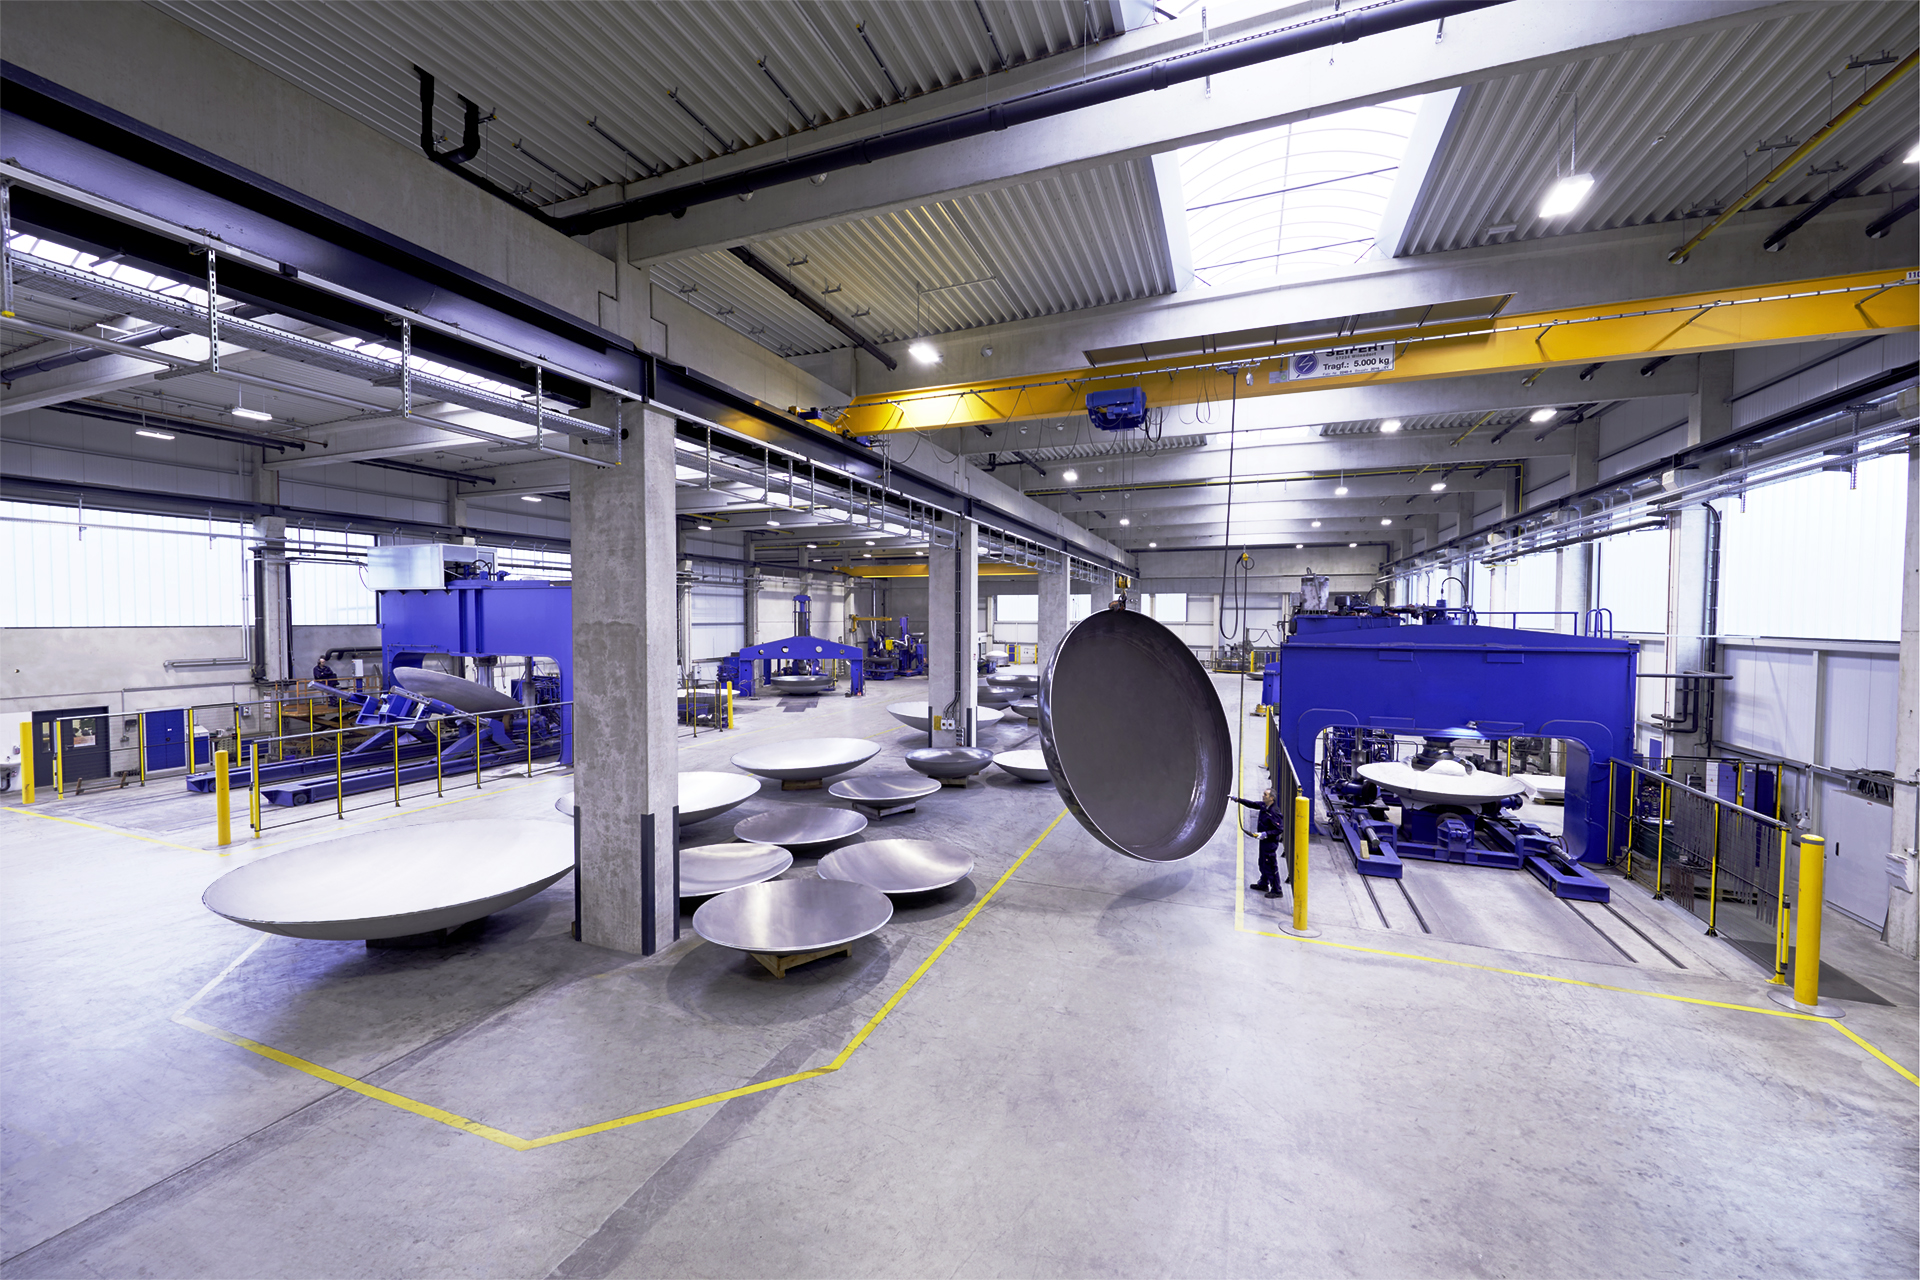
Hersteller von Behälterböden, Konen und Sonderpressteilen bis 13.500 mm Durchmesser für den Behälter-, Apparate- und Anlagenbau.
KÖNIG + CO. GmbH
57250 Netphen · 35708 HaigerNeu auf Amplifa
Erfahrung. Qualität. Zukunft.
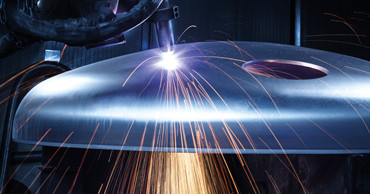
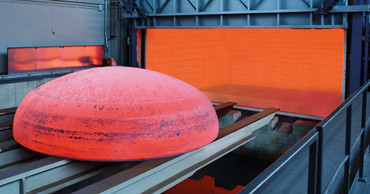
Die KÖNIG + CO. GmbH ist ein 1930 in Netphen gegründetes Unternehmen mit über 240 Mitarbeitern, das auf die Umformung von Behälterböden, Konen, Sonderpressteilen, Lagerböden und Schweißkonstruktionen spezialisiert ist. Das Fertigungsspektrum umfasst Kalt- und Warmpressen (Tiefziehen von Böden von 21,3 bis 2.100 mm Durchmesser bei Wandstärken von 2 bis 200 mm) sowie Kümpeln und Bördeln von einteiligen Böden bis 8.200 mm Durchmesser, 120 mm Wandstärke und 30 Tonnen Stückgewicht. Ergänzend werden Wärmebehandlung (Normalisieren, Anlassen, PWHT, Lösungs- und Weichglühen), verschiedene Schweißverfahren, 3D-Schneidbrennen, Kantenbearbeitung und Oberflächenbearbeitung wie Sandstrahlen, Beizen und Schliff angeboten. Verarbeitet werden Kesselblech, Feinkorn- und CrMo-Stähle, Edelstähle, Duplex- und Superduplex-Werkstoffe, Nickellegierungen, Titan, Zirkonium, Tantal, Aluminium, Messing und Kupfer. Kunden stammen aus Chemie und Pharma, Energie- und Kraftwerksbau, Öl und Gas, LNG/Kryotechnik, Getränke- und Nahrungsmittelindustrie sowie Lagerung und Transport. Das Stammwerk befindet sich in Netphen (ca. 65.000 m²), ein Zweigwerk in Haiger (22.000 m², reine Weiß-Fertigung nichtrostender Werkstoffe).
- Standort
- Netphen
- Verfahren
- Kalt- und Warmpressen (Tiefziehen von Böden), Kümpeln und Bördeln (Kalt- und Warm), Wärmebehandlung – Normalisieren (850-980°C), Wärmebehandlung – Anlassen (650-750°C), Spannungsarmglühen / PWHT (595-720°C), Lösungsglühen (1000-1180°C), Weichglühen, Schweißen – Plasma-WIG-Schweißen
- Werkstoffe
- Kesselblech, Feinkornbaustahl, CrMo-Stahl, Edelstahl, Duplex, Superduplex, Aluminium, Messing
- Zertifikate
- DIN EN ISO 9001:2015, DIN EN ISO 50001:2018, ASME PRT Certification Div.1, ASME PRT Certification Div.2, AD-2000 Merkblatt HP 0, AD-2000 Merkblatt W 0, PED 2014/68/EU Anhg. I 3.1 + DIN EN ISO 3834-2, PED 2014/68/EU Anhg. I 4.3, DNV Zulassung (Pressed Parts, DNV-CP-0350), NORSOK M-650 (mehrere Werkstoffe), BV Mode II Scheme, LRS Schweißverbindungen Druckbehälter Class 2.1, DIN EN ISO 9001, DIN EN ISO 50001, ASME PRT (Div. 1 und Div. 2), AD-2000 HP 0 / W 0, PED 2014/68/EU + ISO 3834-2, DNV-CP-0350 (Pressed Parts), NORSOK M-650, Lloyd's Register / Bureau Veritas
- Gegründet
- 1930
- Mitarbeiter
- 240+
- Branchen
- Chemische und pharmazeutische Anlagen, Energie- und Kraftwerksbau (inkl. Nuklearbereich), Öl- und Gasindustrie, Flüssigerdgas (LNG) und kryotechnische Anlagen, Getränke- und Nahrungsmittel, Lagerung und Transport
- 01
Werkstoffauswahl und Zuschnitt (3D-Schneidbrennen)
- 02
Kalt-/Warmpressen bzw. Kümpeln und Bördeln
- 03
Wärmebehandlung
- 04
Schweißen / Kantenbearbeitung
- 05
Oberflächenbearbeitung
- 06
Prüfung im Werkstoffprüflabor
- 07
Dokumentation und Versand
Umformung von Sonderwerkstoffen
Kesselblech und Feinkornbaustahl (z. B. P235GH, P355N)
Standardwerkstoffe für Druckbehälterböden im kalt- und warmumgeformten Zustand.
CrMo-Stahl
Für hochtemperaturfeste Anwendungen im Energie- und Kraftwerksbau.
Austenitische Edelstähle (u. a. 1.4301, 1.4307, 1.4404, 1.4571)
Für chemische, pharmazeutische und nahrungsmitteltaugliche Anwendungen.
Duplex 1.4462 (S31803/S32205)
Hohe Festigkeit und Korrosionsbeständigkeit, u. a. mit NORSOK M-650-Zulassung.
Superduplex S32750 und S31254
Für aggressive Medien in Öl- und Gas- sowie chemischen Anlagen.
Nickelstahl X8Ni9 (9 % Ni)
Für kryotechnische LNG-Anwendungen mit hoher Kerbschlagzähigkeit bei tiefen Temperaturen.
Super-Austenit N08926
Seewasser- und säurebeständiger Werkstoff mit NORSOK-Zulassung.
Nickellegierungen
Für korrosions- und hitzebeanspruchte Behälter im Anlagenbau.
Titan, Zirkonium, Tantal
Sonderwerkstoffe für chemische Extrem-Anwendungen, auch als plattierte Werkstoffkombinationen.
Aluminium EN AW-5083
Für kryotechnische und leichte Behälteranwendungen, DNV-zugelassen.
Kupfer, CuNi30Mn1Fe, Messing
Für Sonderanwendungen u. a. im Apparatebau.
Nichtmagnetisierbarer Stahl 1.3964
Für Anwendungen mit magnetischen Anforderungen, DNV-zugelassen.
Unsere Standorte
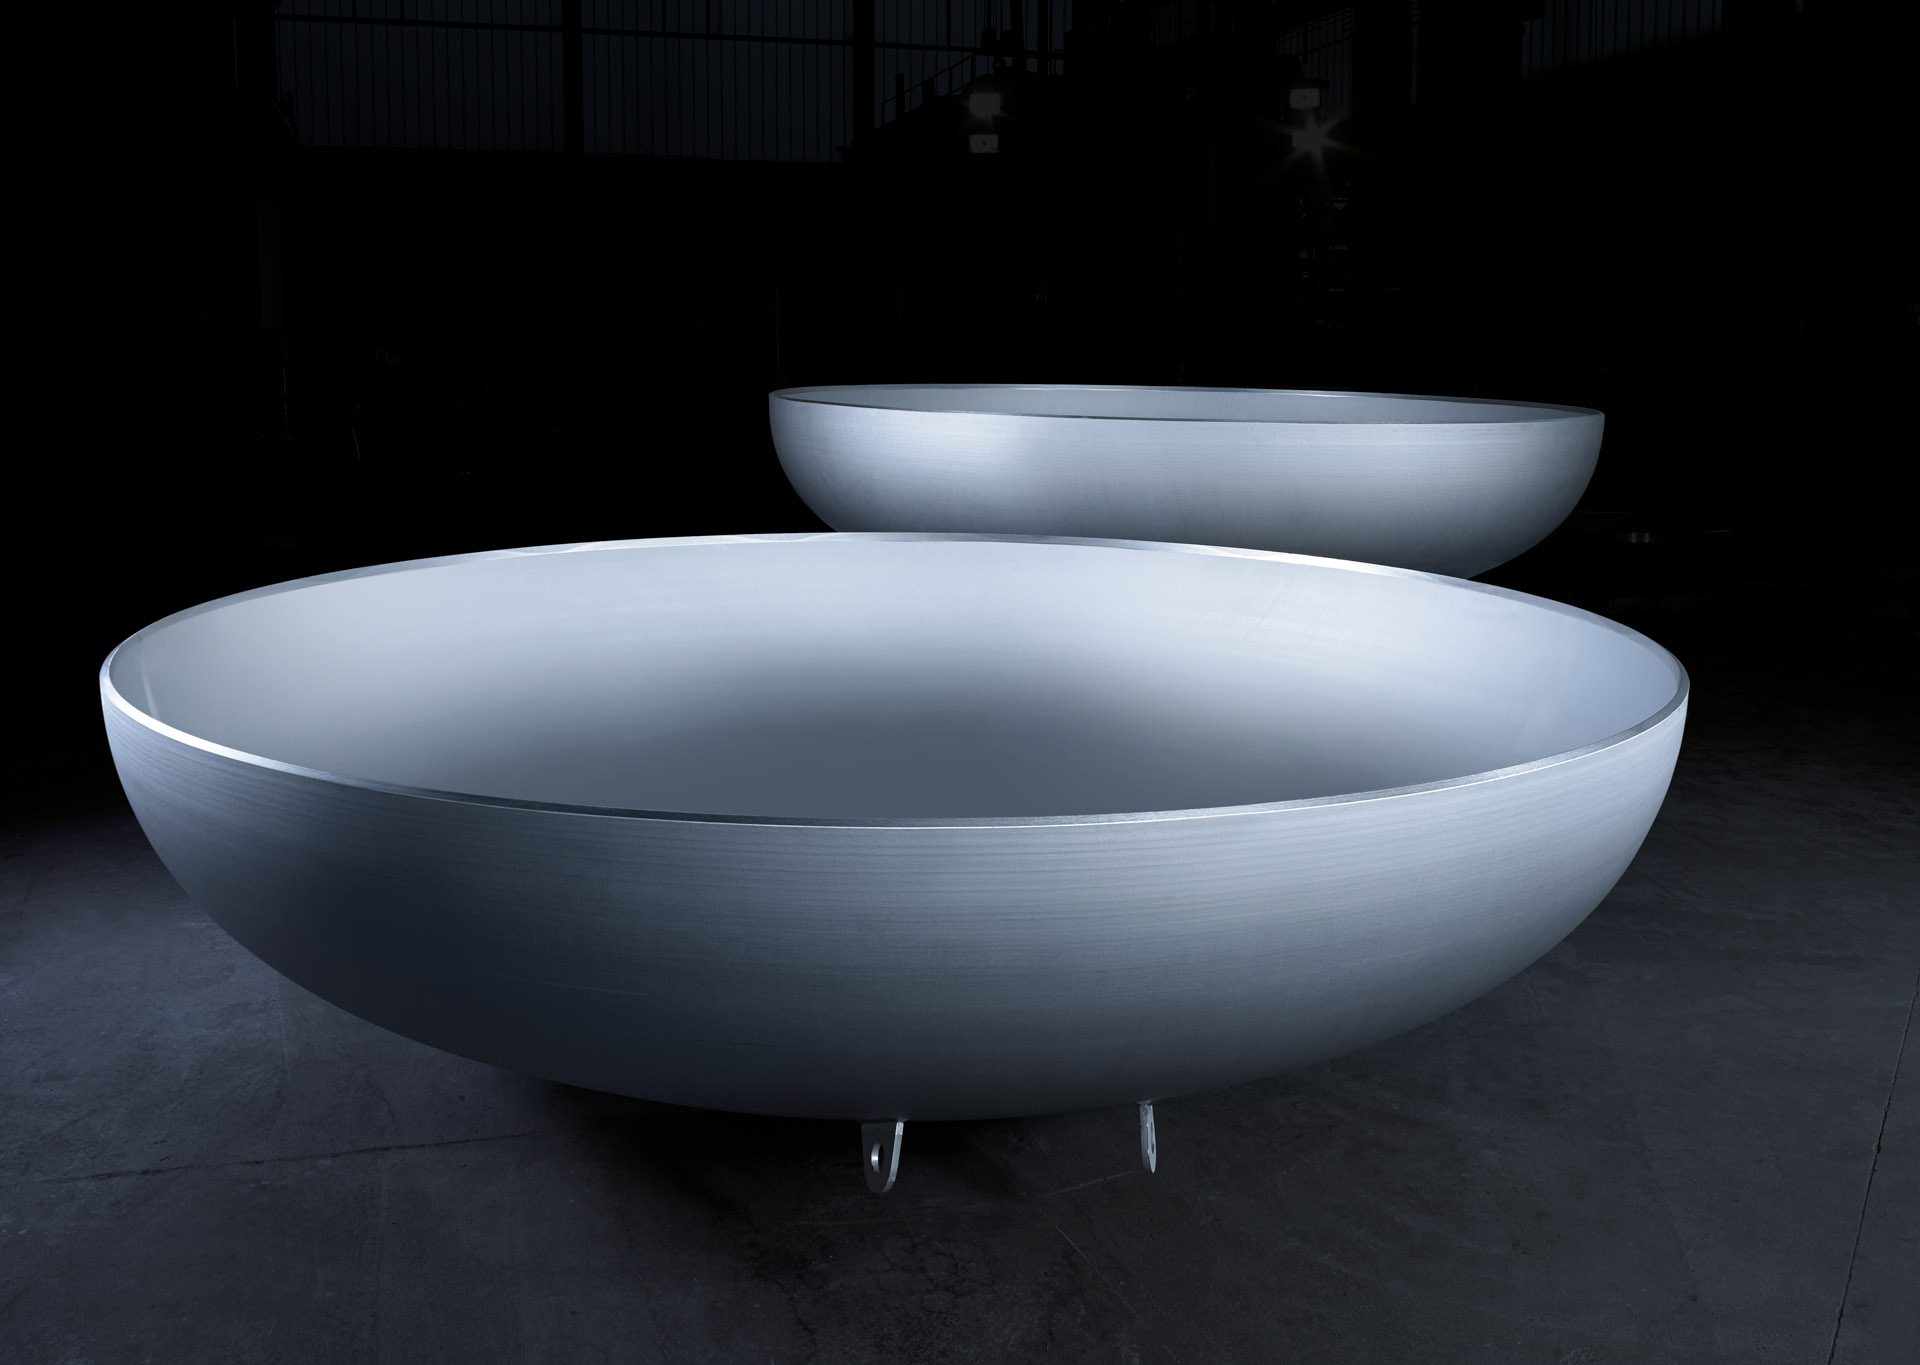
Netphen
DEStammwerk (Hauptwerk), ca. 200 Mitarbeitende
- Stückgewicht / Größe
- bis 30 t Stückgewicht, einteilige Böden bis 8.200 mm
- Losgröße
- Einzel- und Kleinserienfertigung
- Werkstoffe
- Kesselblech, Feinkornbaustahl, CrMo-Stahl, Edelstahl, Duplex, Superduplex, Nickellegierungen, Titan, Zirkonium, Tantal
- Warmkümpelpresse
- Kalt- und Warmbördelmaschine (Böden bis 8.000 mm)
- 3D-Roboter-Schneidanlage (Plasma bis 85 mm, Autogen bis 200 mm)
- Gasbetriebener Hochleistungskammerofen 8.200 × 8.200 mm, max. 1200 °C
- 500.000-Liter-Wasserabschreckbecken
- 40-t-Chargieranlage
- Spindelpressen
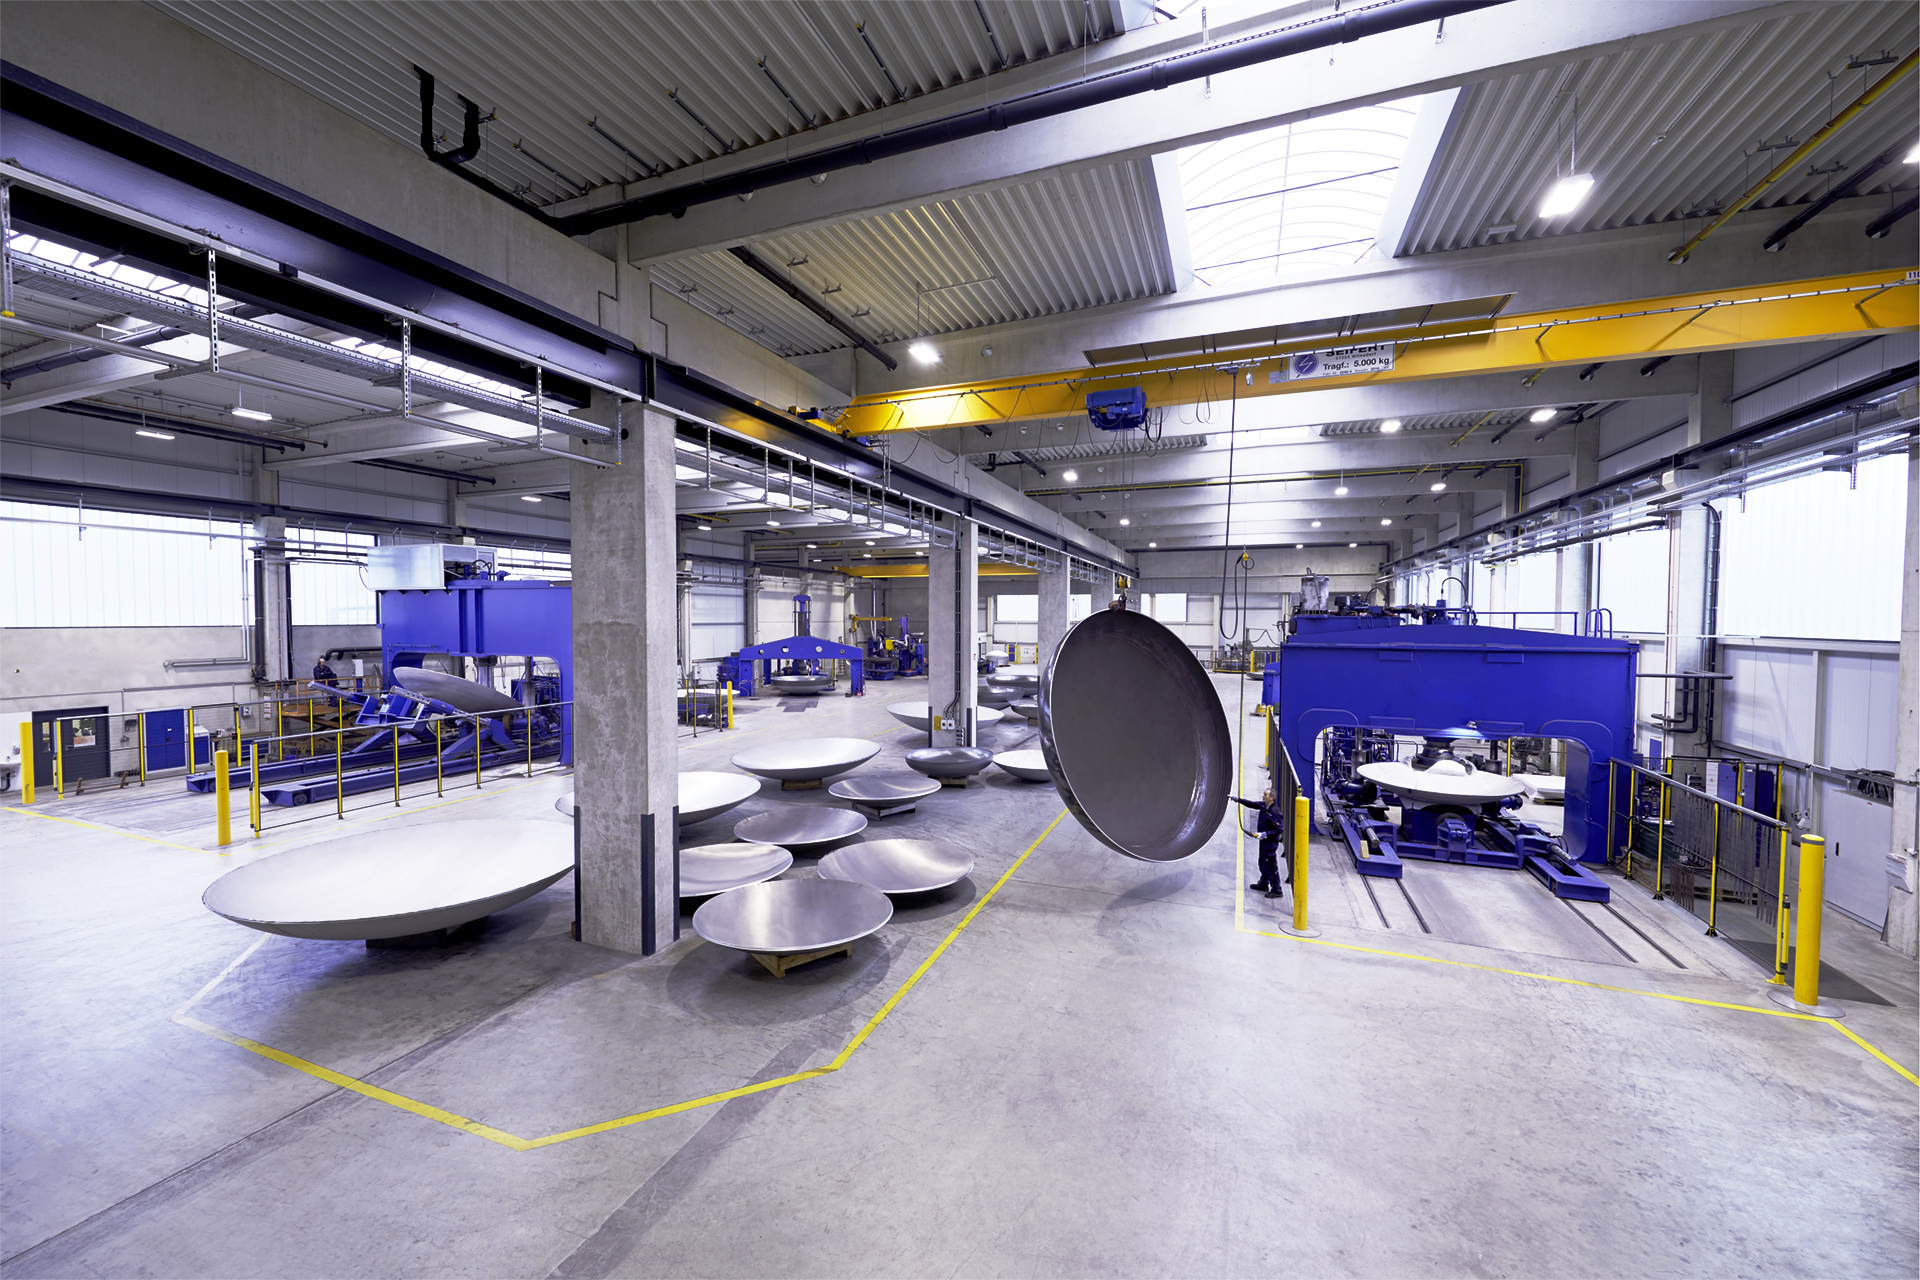
Haiger
DEZweigwerk, reine Weiß-Fertigung nichtrostender Werkstoffe (Integration des Werks Hockenheim)
- Stückgewicht / Größe
- Böden 1.500–6.500 mm Durchmesser, dünnwandige Böden
- Losgröße
- Einzel- und Kleinserienfertigung
- Werkstoffe
- Ausschließlich nichtrostende Werkstoffe (Edelstahl)
- Plasma/WIG-Portalschweißanlage
- Kümpel-/Bördelverfahren
- Maschinenschliff (Oberflächenbearbeitung)
- Gasbetriebener Kammerofen, max. 1100 °C
Produkte
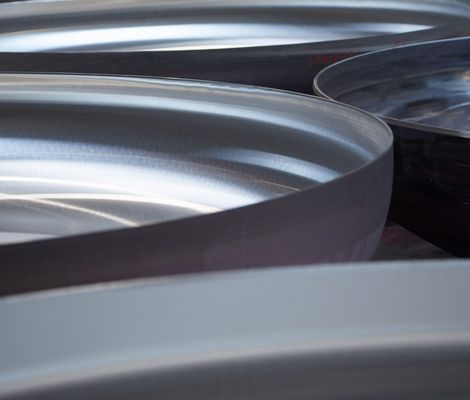
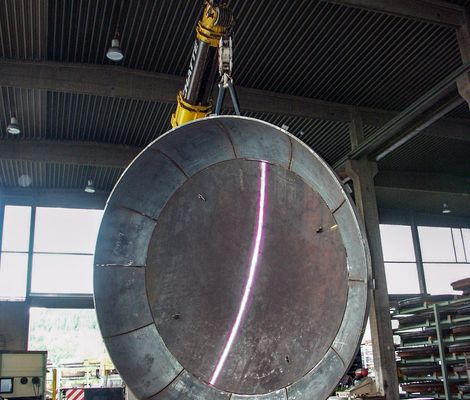
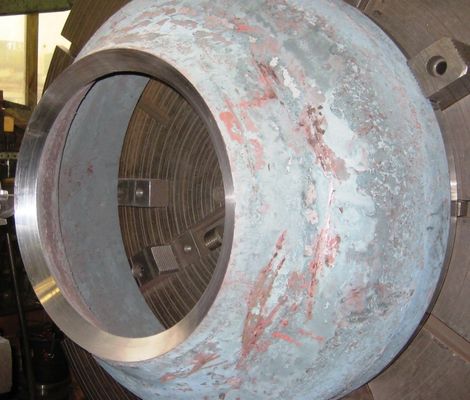
Einblicke in die Fertigung
Branchen
Verfahren & technische Grenzen
| Verfahren | Toleranz | Max. Bauteil | Gewicht | Losgröße | Werkstoffe |
|---|---|---|---|---|---|
| Kalt- und Warmpressen (Tiefziehen von Böden)Umformung | – | 21,3 bis 2.100 mm Durchmesser | – | – | Kesselblech, Feinkornbaustahl, CrMo-Stahl, Edelstahl, Duplex, Superduplex, Aluminium, Messing, Kupfer, Nickellegierungen, Titan, Zirkonium, Tantal |
| Kümpeln und Bördeln (Kalt- und Warm)Umformung | – | bis 8.200 mm Durchmesser | 30 Tonnen Stückgewicht | – | Kesselblech, Feinkornbaustahl, CrMo-Stahl, Edelstahl, Duplex, Superduplex, Aluminium, Messing, Kupfer, Nickellegierungen, Titan, Zirkonium, Tantal |
| Wärmebehandlung – Normalisieren (850-980°C)Wärmebehandlung | – | – | 40 Tonnen Chargengewicht (Chargieranlage | – | Kesselblech, Feinkornbaustahl, CrMo-Stahl, Edelstahl, Duplex, Superduplex, Nickellegierungen, X8Ni9 |
| Wärmebehandlung – Anlassen (650-750°C)Wärmebehandlung | – | – | – | – | – |
| Spannungsarmglühen / PWHT (595-720°C)Wärmebehandlung | – | – | – | – | – |
| Lösungsglühen (1000-1180°C)Wärmebehandlung | – | – | – | – | – |
| WeichglühenWärmebehandlung | – | – | – | – | – |
| Schweißen – Plasma-WIG-SchweißenFügen | – | – | – | – | Edelstahl, nichtrostende Werkstoffe |
| Schweißen – Unterpulverschweißen (UP-Schweißen)Fügen | – | – | – | – | – |
| Schweißen – Plattierungsschweißen (Elektroschlacke)Fügen | – | – | – | – | plattierte Werkstoffkombinationen |
| Schweißen – MIG / MAGFügen | – | – | – | – | – |
| Schweißen – ElektrodeFügen | – | – | – | – | – |
| KantenbearbeitungZerspanung | – | – | – | – | – |
| 3D-Schneidbrennen – PlasmaschneidenZerspanung | – | – | – | – | Stahl, Edelstahl |
| 3D-Schneidbrennen – AutogenschneidenZerspanung | – | – | – | – | Stahl |
| Oberflächenbearbeitung – SandstrahlenOberfläche | – | – | – | – | – |
| Oberflächenbearbeitung – BeizenOberfläche | – | – | – | – | – |
| Oberflächenbearbeitung – Innen- und Außenschliff (Maschinenschliff)Oberfläche | – | – | – | – | – |
| Herstellung von Behälterböden, Konen, Sonderpressteilen, Lagerböden und SchweißkonstruktionenUmformung | – | 21,3 mm bis 13.500 mm Durchmesser | – | Einzelfertigung – Kleinserien | Bau- und Edelstähle, Feinkornbaustähle, Duplex, Superduplex, Nickellegierungen, Titan, plattierte Materialien |
| Zerstörungsfreie Prüfung: Ultraschall, Röntgen, MP, FE, Härteprüfung am Bauteil,Prüfung | – | – | – | – | – |
| Zerstörende Prüfung: Zugversuch, Kerbschlagbiegeversuch, BiegeprüfungPrüfung | – | – | – | – | – |
8 Anlagen & Maschinen
| Maschine | Hersteller / Modell | Anzahl | Arbeitsraum | Baujahr | Standort |
|---|---|---|---|---|---|
| Kalt- und Warmbördelmaschine | Eigene Konstruktion (Gerhard König) | – | Böden bis 8.000 mm Durchmesser | 2013 | Netphen |
| Warmkümpelpresse | – | 1 | – | 2010 | Netphen |
| 3D-Roboter-Schneidanlage (Plasma/Autogen) | – | 1 | Plasma bis 85 mm, Autogen bis 200 mm Blechdicke | 2006 | Netphen |
| Kammerofen (gasbetrieben, Hochleistungsofen) | – | – | 8.200 x 8.200 mm; max. Temperatur 1200°C (Netphen) / 1100°C (Haiger) | 2012 | Netphen |
| Wasserabschreckbecken / Tauchbecken | – | 1 | 500.000 Liter | 2012 | Netphen |
| Chargieranlage | – | 1 | 40 Tonnen | – | Netphen |
| Plasma/WIG-Portalschweißanlage | – | – | – | – | Haiger |
| Spindelpressen | – | – | – | 1933 | Netphen |
Zusatzleistungen
Qualität als Konsequenz
Sämtliche Produktions- und Prüfverfahren sind zertifiziert und für die jeweiligen Branchen zugelassen. Im eigenen Werkstoffprüflabor werden alle gängigen zerstörungsfreien Verfahren (Ultraschall, Röntgen, MP, FE, Härteprüfung, Spektralanalyse, Ferritgehaltbestimmung) sowie zerstörende Prüfungen (Zug-, Kerbschlagbiege- und Biegeversuch) durchgeführt.
| Nachweis | Netphen | Haiger |
|---|---|---|
| DIN EN ISO 9001 | ||
| DIN EN ISO 50001 | ||
| ASME PRT (Div. 1 und Div. 2) | ||
| AD-2000 HP 0 / W 0 | ||
| PED 2014/68/EU + ISO 3834-2 | ||
| DNV-CP-0350 (Pressed Parts) | ||
| NORSOK M-650 | ||
| Lloyd's Register / Bureau Veritas |
Historie
- 1930
Gründung der König + CO. GmbH durch Adolf und Gustav König, Paul Nöh und Ernst Horn in Netphen; zunächst Behälterfertigung
- 1933
Erste Spindelpressen und Bördelmaschinen – Fokus auf Kesselböden
- 1961
Lieferprogramm erweitert um Böden, Konen und Halbkugeln bis 3,2 m Durchmesser
- 1963
Kauf des Bödenpresswerkes Hockenheim
- 1965
Erweiterung Lackiererei / Oberflächentechnik
- 1980–1990
Neubau der Hallen 7, 8 und 9; Ausweitung des Leistungs- und Produktportfolios
- 1992
Qualitätsmanagement nach ISO 9001 zertifiziert
- 1995
Übernahme des Bödenpresswerkes der Firma Schmeck in Siegen
- 1999
Bernd und Jochen König übernehmen die Geschäftsleitung
- 2006
Erwerb einer 3D-Roboter-Schneidanlage
- 2010
Weltweit erste Warmkümpelpresse in Betrieb genommen
- 2012
Ersatz des 8.200 × 8.200 mm Kammerofens inkl. 500.000-Liter-Wasserabschreckbecken
- 2013
Inbetriebnahme einer Kalt- und Warmbördelmaschine für Böden bis 8.000 mm Durchmesser
- 2017
Neubau des Zweigwerkes Haiger
- 2019
Erweiterung der Fertigung im Werk Haiger durch Integration des Werkes Hockenheim
- 2025
Übergang der Firmenanteile an die Unternehmensgruppe HBH Holdings Inc., Cincinnati, USA